Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.09.2026 Herkunft: Website

Der Formen- und Formenbau lässt keinen Spielraum für Fehler. Präzision und Oberflächenbeschaffenheit sind in der Werkstatt nicht verhandelbar. Maschinisten stehen unter enormem Druck und eine einzige Fehleinschätzung kann dazu führen, dass ein äußerst wertvoller Werkzeugstahlblock verschrottet wird. Heutzutage müssen Hersteller komplexe Geometrien herstellen, die eine einwandfreie Oberflächenintegrität erfordern. Das ultimative Ziel besteht darin, das manuelle Polieren zu minimieren oder ganz zu eliminieren.
Das Erreichen dieser anspruchsvollen Ergebnisse hängt direkt von Ihrer Schneidwerkzeugstrategie ab. Bei der Erstellung von 3D-Werkzeugwegen stehen CNC-Programmierer immer wieder vor einem besonderen Dilemma. Sie müssen sich zwischen einem Kugelprofil und einem Werkzeug mit flachem Boden und abgerundeten Ecken entscheiden. Beide sind grundlegend für die Branche. Sie besitzen jedoch unterschiedliche geometrische Eigenschaften, die ihre Leistung in verschiedenen Topografien bestimmen.
Es gibt keine universelle Lösung. Die richtige Wahl hängt ganz von der spezifischen Geometrie des Formhohlraums, dem aktuellen Bearbeitungsstadium und der Härte des Werkstücks ab. Dieser Leitfaden bietet einen empirischen, technischen Vergleich dieser wesentlichen Werkzeuge an vorderster Front. Es wurde entwickelt, um Werkzeugkäufern und Maschinisten dabei zu helfen, Werkzeugwege zu optimieren, die Oberflächengüte zu verbessern und die Lebensdauer des Fräsers bei anspruchsvollen Anwendungen zu verlängern.
Anwendung ist alles: Ein halbkugelförmiges Schneidprofil ist geometrisch ideal für steile 3D-Konturen. Ein Flachfräser mit abgerundeten Ecken zeichnet sich durch flache Entformungswinkel und flache Böden mit abgerundeten Ecken aus.
Die Werkzeuglebensdauer ist wichtig: Werkzeuge mit flachem Boden und Radius bieten im Allgemeinen eine längere Haltbarkeit in zähen Materialien. Sie vermeiden vollständig das Phänomen der Null-Schnittgeschwindigkeit, das dem Totpunkt einer vollständig abgerundeten Spitze innewohnt.
Oberflächenbeschaffenheit: Werkzeuge mit kontinuierlichem Radius hinterlassen kleinere Spitzenhöhen an steilen vertikalen Wänden. Werkzeuge mit flachem Boden erzielen mathematisch bessere Ergebnisse auf relativ flachen oder leicht geneigten Topografien.
Materialauswahl: Hochwertige Vollhartmetallsubstrate, die mit fortschrittlichen thermischen Beschichtungen ausgestattet sind, sind obligatorisch. Beide Werkzeugtypen benötigen dies, um der starken Hitze und dem abrasiven Verschleiß des modernen Formenbaus standzuhalten.
Der Formenbau stellt einzigartige Bearbeitungsherausforderungen dar, die in Standardproduktionsumgebungen selten anzutreffen sind. Stellen Sie sich eine komplexe Spritzgussform für ein Automobil-Armaturenbrett vor. Es zeichnet sich durch tiefe Hohlräume, komplizierte organische Formen, fragile dünne Rippen und hochkomplexe Trennlinien aus. Das Hauptziel besteht darin, diese Merkmale so nah wie möglich an der endgültigen Endform zu bearbeiten.
Bei Maßabweichungen oder schlechter Oberflächenbeschaffenheit ist ein manuelles Ausrichten erforderlich. Dieser sekundäre Poliervorgang führt zu menschlichem Versagen, verändert präzise mathematische Toleranzen und erhöht die Produktionskosten drastisch. Den Werkzeugweg gleich beim ersten Mal richtig zu machen, ist eine grundlegende technische Anforderung.
Im Gegensatz zu allgemeinen technischen Bauteilen werden Formaufbauten und Kerneinsätze häufig im vollständig ausgehärteten Zustand bearbeitet. Materialien wie P20-, H13- und D2-Werkzeugstähle werden routinemäßig mit Härtegraden von HRC 45 bis 65 gefräst. Das Schneiden in diesem gehärteten Zustand verhindert effektiv die Maßverzerrung, die typischerweise bei der Wärmebehandlung nach der Bearbeitung auftritt.
Standardwerkzeuge aus Schnellarbeitsstahl werden unter diesen extremen Bedingungen katastrophal versagen. Die enorme lokale Hitze, die an der Schneidkante entsteht, führt zu einer schnellen thermischen Zersetzung. Navigieren durch die Komplexität von Die Bearbeitung von gehärtetem Stahl erfordert Mikrokorn-Vollhartmetall. Dieses Material bietet die nötige Warmhärte und Kernsteifigkeit, um zähe Legierungen ohne Zersplittern zu scheren.
Bei der Auswahl von Werkzeugen für Formhohlräume müssen Maschinenbauer ständig drei konkurrierende Kriterien abwägen. Dies sind die Materialentfernungsrate, die Werkzeuglebensdauer und die endgültige Oberflächenbeschaffenheit. Das Streben nach maximaler Abtragsleistung verkürzt die Maschinenzykluszeiten, erhöht jedoch die Schnittkräfte. Dies kann zu einem vorzeitigen Verschleiß der Schneidkante führen. Um der Oberflächengüte Priorität einzuräumen, sind oft Mikrozustellungen und niedrigere Vorschubgeschwindigkeiten erforderlich, was zwangsläufig zu längeren Zykluszeiten führt. Die richtige geometrische Wahl hat direkten Einfluss auf die Fähigkeit eines Shops, diesen betrieblichen Dreiklang zu optimieren.
A Der Kugelfräser verfügt über ein Schneidende mit einem durchgehenden Radius, der genau der Hälfte des Gesamtdurchmessers des Werkzeugs entspricht. Diese geschwungene halbkugelförmige Geometrie bedeutet, dass es keine scharfen Ecken gibt. Die Schneidkante verläuft fließend vom Schaft bis zur exakten Werkzeugmitte.
Bei der Bewertung dieses Profils liegt seine wahre Stärke in der Anpassungsfähigkeit. Es ist das ultimative Werkzeug für die gleichzeitige 5-Achsen-Bearbeitung und komplexe 3D-Profilierung. Da die Schneidkante eine kontinuierliche Kurve aufweist, kann sie aus nahezu jedem Vektor in das Werkstück eingreifen. Auf steile Wände angewendet, erzeugt die Geometrie sanfte, geschwungene Konturen. Es hinterlässt vorhersehbare, leicht beherrschbare Spitzenhöhen, die der Topographie der Form perfekt folgen.
Trotz seiner Vielseitigkeit weist dieses Werkzeug einen erheblichen mechanischen Fehler auf, der als Totpunktproblem bekannt ist. An der genauen unteren Spitze der Halbkugel ist der effektive Schnittdurchmesser Null. Infolgedessen ist die Oberflächenschnittgeschwindigkeit an diesem bestimmten Punkt ebenfalls Null.
Wenn Sie das Werkzeug direkt in ein Werkstück hineinfahren oder versuchen, einen vollkommen ebenen, horizontalen Boden zu bearbeiten, schneidet die Mitte des Werkzeugs das Material nicht ab. Stattdessen extrudiert es und reibt am Stahl. Wenn Sie jemals das hohe Quietschen eines Werkzeugs gehört haben, das an gehärtetem D2 reibt, sind Sie Zeuge genau dieses Phänomens. Diese Reibung erzeugt übermäßige Hitze, führt zu verschmierten Oberflächen und führt zu schnellem Spitzenverschleiß.
Auch mit der Totpunktbegrenzung bleibt diese Geometrie unverzichtbar. Es eignet sich am besten für die Endbearbeitung von tiefen, steilwandigen Hohlräumen. Es eignet sich auch perfekt zum Profilieren komplexer Kernstifte und zum Nachzeichnen komplizierter 3D-Trennlinien, bei denen das CAD-Modell mathematisch die Einhaltung eines konstanten Radius erfordert.
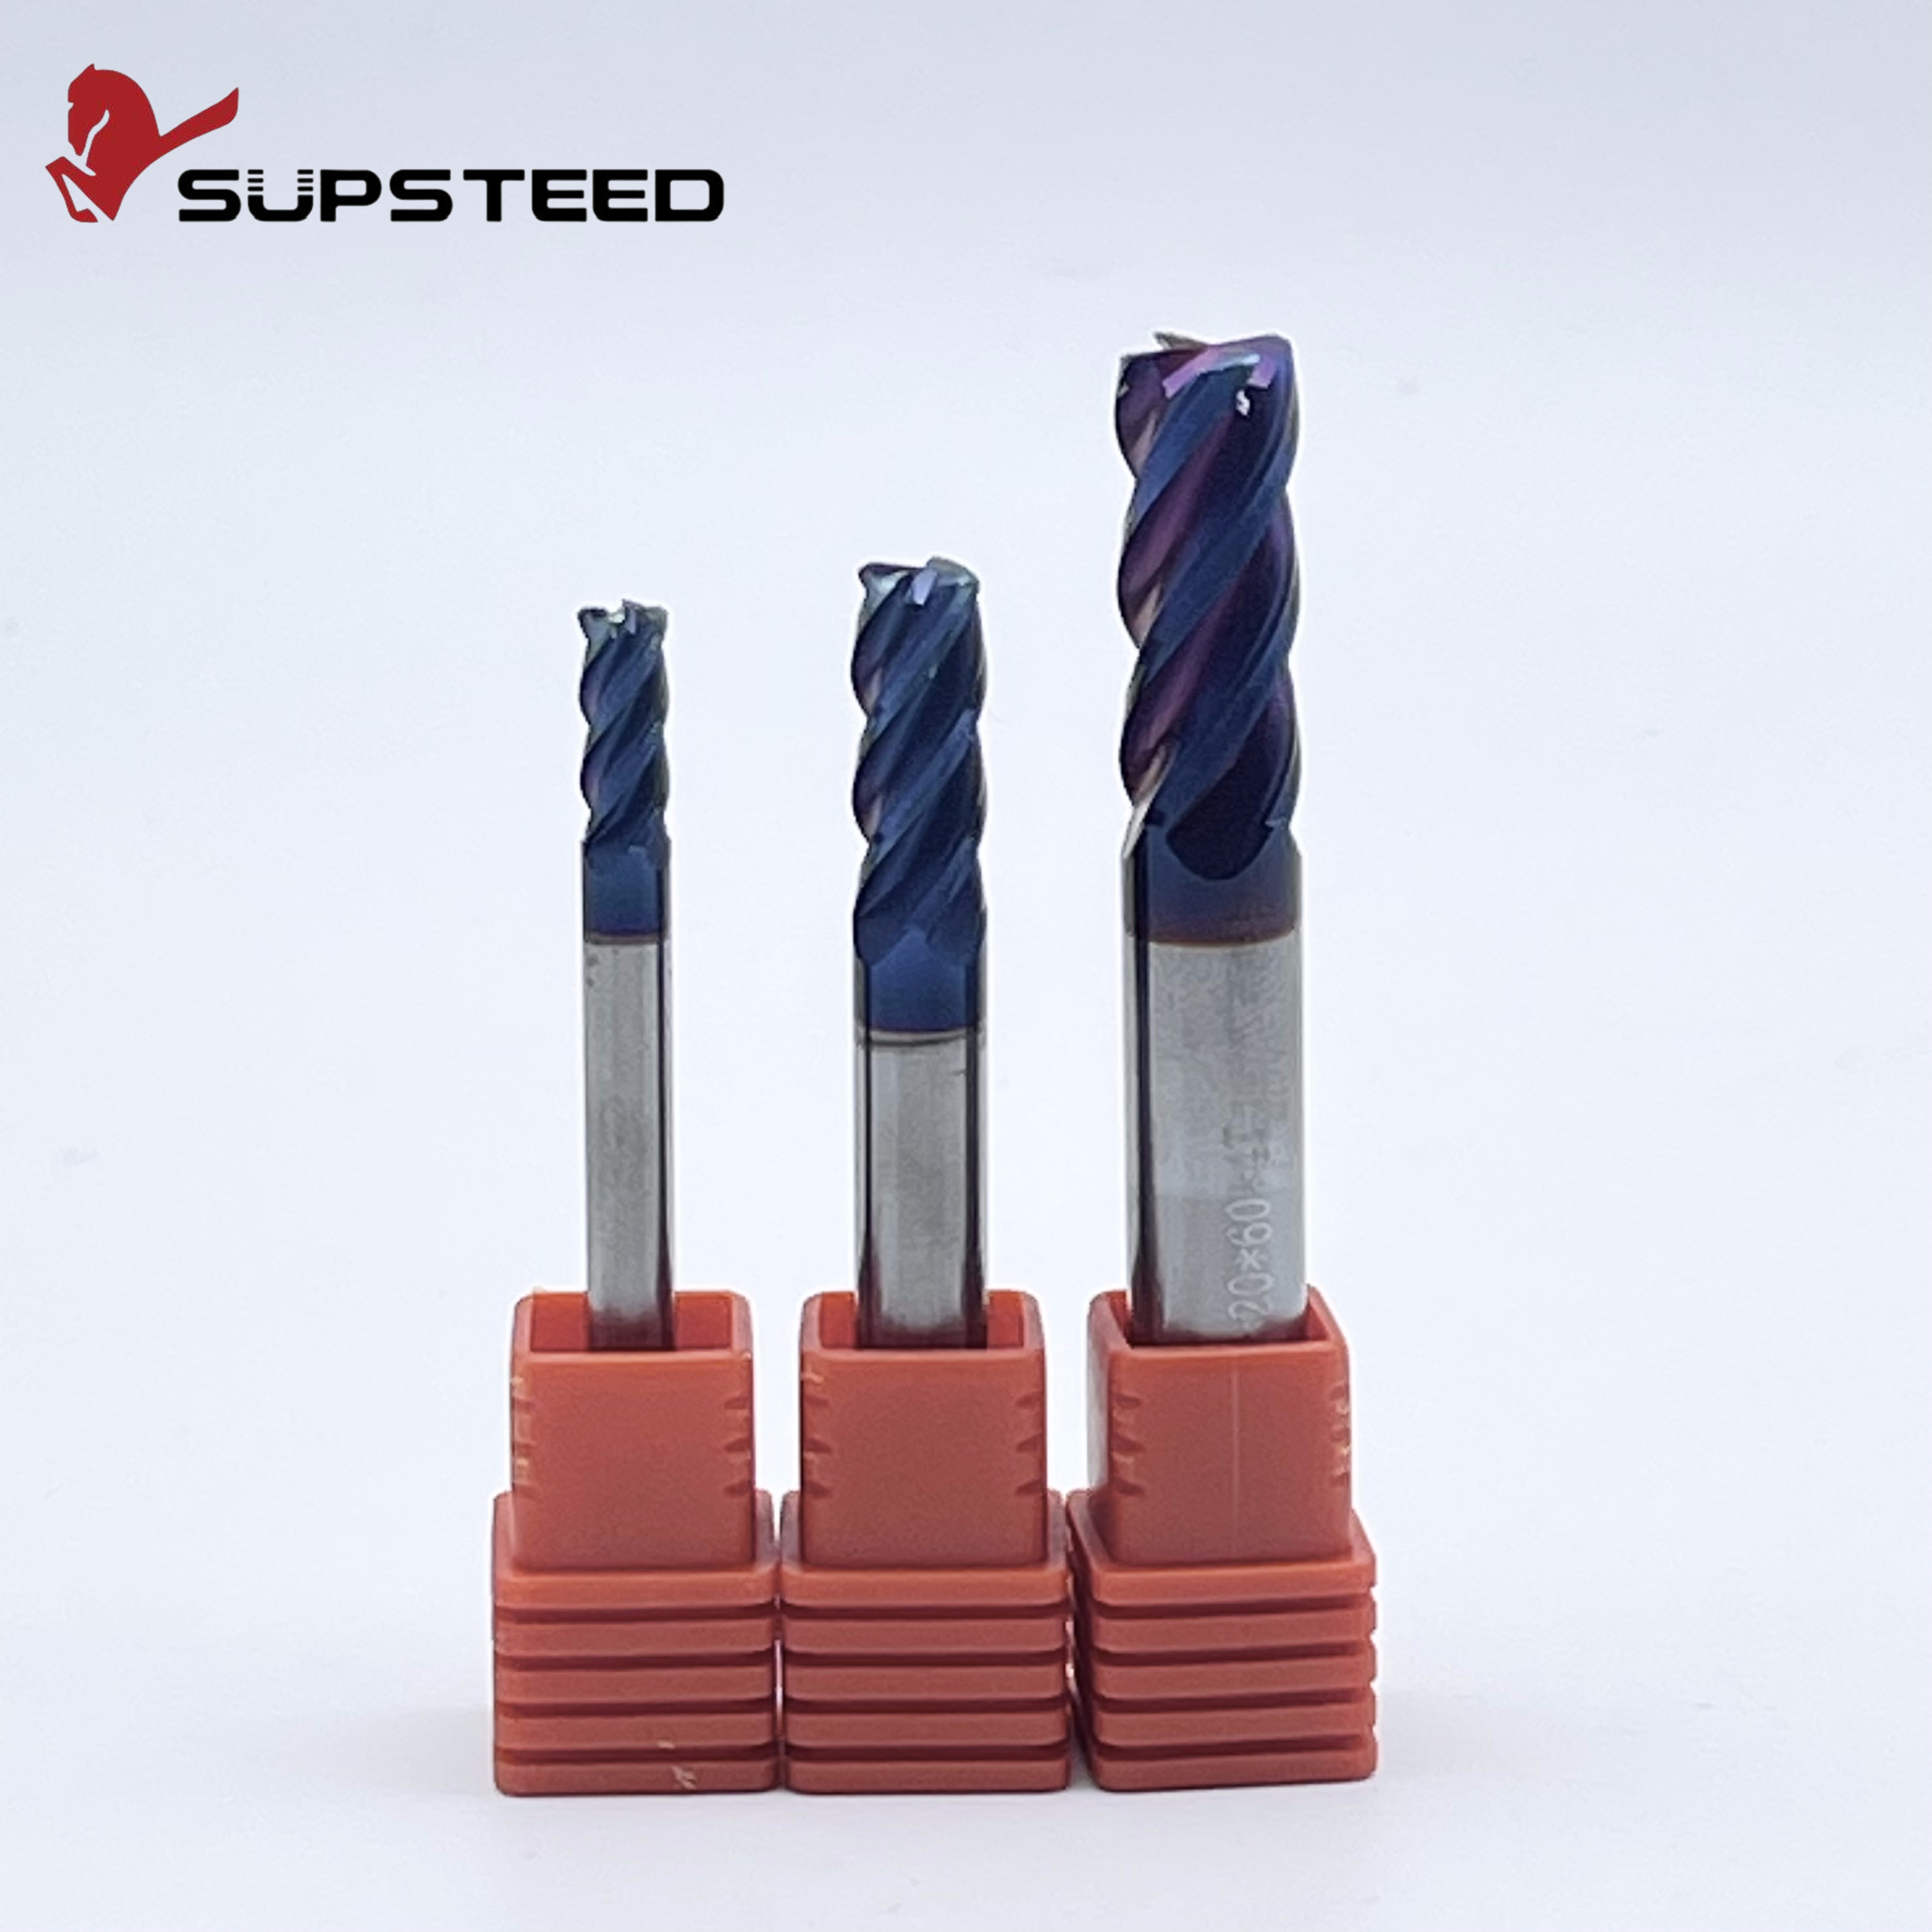
In der Branche oft als Bull-Nose-Schaftfräser bezeichnet Der Eckradiusfräser verfügt über eine flache Bodengeometrie, die an den äußeren Schneidenecken in einen bestimmten, definierten Radius übergeht. Im Gegensatz zu einer Vollhalbkugel ist dieser Radius wesentlich kleiner als der halbe Werkzeugdurchmesser. Beispielsweise könnte ein Schaftfräser mit 12 mm Durchmesser einen bescheidenen Eckenradius von 1 mm oder 2 mm aufweisen, sodass in der Mitte ein breiter, flacher Schneidbereich verbleibt.
Dieses spezielle Design bietet außergewöhnliche strukturelle Integrität. Durch den Ersatz der empfindlichen scharfen Spitze eines Standard-Vierkantfräsers durch einen verstärkten Radius werden die Schnittkräfte gleichmäßig über eine größere Oberfläche verteilt. Dadurch werden Eckenausbrüche, die bei scharfen Werkzeugen in zähen Materialien auftreten, wirksam verhindert.
Darüber hinaus erzeugt der flache Boden eine tatsächliche Schnittgeschwindigkeit an der gesamten Schnittfläche. Dadurch wird das Problem der Reibung im Totpunkt vollständig beseitigt. Diese flache Geometrie ermöglicht es Maschinisten auch, deutlich größere radiale Zustellungen auf flachen oder flachen Flächen zu programmieren, wodurch sich die Gesamtzykluszeiten drastisch verkürzen.
Während dieses Werkzeug auf ebenen Flächen sehr effizient ist, ist es an steilen vertikalen Wänden weniger effektiv. Beim Konturieren starker Steigungen hinterlassen die flache Unterseite und die Geometrie mit kleinem Radius im Vergleich zu einem vollständig abgerundeten Werkzeug ausgeprägte Treppenstufenspitzen. Das Entfernen dieser ausgeprägten Grate erfordert intensivere und zeitaufwändigere Nachbearbeitungsdurchgänge.
Diese Werkzeuge sind die empirische Wahl für das hocheffiziente Schruppen, Vorschlichten und Schlichten flacher Formböden. Sie eignen sich auch ideal für flache 3D-Merkmale und offene Taschen, bei denen ein aggressiver Materialabtrag das Hauptziel ist.
Um eine datengesteuerte Entscheidungsfindung zu erleichtern, ist es wichtig, diese Geometrien über kritische Bearbeitungsparameter hinweg zu vergleichen. In modernen CNC-Umgebungen ist es nicht mehr sinnvoll, sich auf das Bauchgefühl zu verlassen. Empirische Daten müssen Werkzeugwegstrategien vorantreiben.
Bearbeitungsparameter |
Kugelprofilschneider |
Radiusfräser mit flachem Boden |
|---|---|---|
Optimale Oberfläche |
Steile Wände mit einem Winkel von mehr als 45 Grad, komplexes 3D |
Flache Böden, geringer Luftzug unter 45 Grad |
Materialabtragsrate |
Niedriger aufgrund enger Überstandsgrenzen |
Höher aufgrund breiterer Übergänge |
Werkzeugverschleißmuster |
An der Spitze konzentriert, mit Reibungsgefahr |
Gleichmäßig über den Eckenradius verteilt |
Untere Schnittgeschwindigkeit |
Null im Totpunkt |
Hoher Wirkungsgrad über den flachen Boden |
Spitzenhöhe an Wänden |
Minimal und glatt |
Ausgeprägtes Treppensteigen |
Die Oberflächenbeschaffenheit beim 3D-Fräsen wird weitgehend von der Höckerhöhe bestimmt. Dabei handelt es sich um das unbearbeitete Material, das zwischen benachbarten Werkzeugwegdurchgängen zurückbleibt. Mathematische Modelle zeigen eine deutliche Leistungsabweichung basierend auf dem Oberflächenwinkel. Bei steilen Steigungen hinterlässt ein halbkugelförmiges Werkzeug bei einer gegebenen Überhöhung einen deutlich flacheren Scheitelpunkt. Auf flachen Steigungen und ebenen Böden hingegen liefert das Werkzeug mit flachem Boden ein weitaus besseres Finish. Es fegt die Oberfläche flach, wohingegen ein vollständig abgerundetes Werkzeug deutliche Grate hinterlassen würde, wenn nicht eine unpraktisch mikroskopische Zustellung angewendet wird.
Bei starkem Materialabtrag weisen Werkzeuge mit flachem Boden und Radius im Allgemeinen eine überlegene Haltbarkeit auf. Die Geometrie sorgt für einen stärkeren, dickeren Kern. Darüber hinaus werden die Schnittkräfte axial nach oben in die Maschinenspindel geleitet, die das steifste Bauteil der CNC-Maschine ist. Diese Dynamik reduziert die seitliche Werkzeugauslenkung und ermöglicht eine bessere Spanabfuhr. Letztendlich überdauert es spitze Profile, die an der Spitze häufig unter thermischer Schädigung leiden.
In der Fertigung bestimmt die Zykluszeit direkt die Rentabilität. Ein Werkzeug mit flachem Boden kann in flachen Bereichen eine viel größere effektive Zustellung ausführen und dabei genau die gleiche theoretische Oberflächenrauheit beibehalten. Dadurch wird die Gesamtlänge des Werkzeugwegs erheblich verkürzt. Dies führt zu weniger Durchgängen und drastisch verkürzten Maschinenzykluszeiten während der Schrupp- und Halbschlichtphase.
Bei der Schruppbearbeitung ist das Ziel kompromisslos. Sie müssen die Materialentfernungsrate maximieren. Die Flachboden-Radiusmühle ist hier der unangefochtene Champion. Durch den Einsatz von HRC65-zertifizierten Werkzeugen mit verstärkten Ecken können Maschinisten große Schnitttiefen und aggressive Vorschübe bewältigen, ohne zu zerbrechen. Es ist das ultimative Werkzeug zum schnellen und sicheren Zerkleinern von verhärtetem Material.
Als Übergangsphase fungiert die Vorbearbeitung. Das Ziel besteht darin, eine gleichmäßige, vorhersehbare Materialzugabe für den letzten Endbearbeitungsdurchgang zu belassen. Beide Geometrien können hier erfolgreich eingesetzt werden. Der Übergang zu einem kleineren Werkzeug mit flachem Boden oder einem größeren abgerundeten Profil hängt vollständig vom verbleibenden Material und der topografischen Komplexität des Formhohlraums ab. Wenn die Form hauptsächlich aus flachen Vertiefungen besteht, bleiben Sie beim Werkzeug mit flachem Boden.
Für die Endbearbeitung stark konturierter, welliger 3D-Oberflächen ist das durchgehend abgerundete Profil beispiellos. Bei der Programmierung mit einer Mikrozustellung, die je nach Werkzeugdurchmesser oft nur 0,05 mm beträgt, folgt sie organischen Formen einwandfrei. Diese Präzision gewährleistet ein nahezu spiegelndes Finish, das nur minimales Polieren von Hand erfordert. Dadurch bleibt die absolute Integrität des ursprünglichen CAD-Designs der Form erhalten.
Der Formen- und Formenbau erlebt derzeit einen massiven technologischen Wandel. Aktuelle Branchenanalysen verdeutlichen einen entscheidenden Schritt hin zu „Lights-out“-Fertigungs- und Hochgeschwindigkeitsbearbeitungsstrategien. Betriebe setzen zunehmend auf Automatisierung, was bedeutet, dass CNC-Maschinen über Nacht unbeaufsichtigt laufen. In dieser anspruchsvollen Umgebung sind unvorhersehbare Werkzeugausfälle katastrophal.
Folglich hat die Forderung nach extremer Prozesssicherheit die Art und Weise verändert, wie Geschäfte Verbrauchsmaterialien einkaufen. Das Recht besorgen Formenfräswerkzeuge haben sich von einem einfachen Katalogkauf zu einer hochstrategischen technischen Investition entwickelt. Darüber hinaus gibt es branchenweit Bestrebungen, polierfreie Oberflächen direkt von der Maschine aus zu erreichen. Das Hartfräsen ersetzt schnell die traditionellen Erodierverfahren. Dieser Trend erfordert einen tadellosen Werkzeugrundlauf, fortschrittliche CAM-Software und ein tiefes Verständnis dafür, wann ein Werkzeug mit flachem Boden und Radius gegen einen vollständig halbkugelförmigen Fräser ausgetauscht werden muss, um die Höckerhöhen dynamisch zu optimieren.
Um das Problem der Null-Oberflächengeschwindigkeit abgerundeter Profile zu mildern, nutzen fortgeschrittene Formenbauer 3+2-Achsen- oder vollständige 5-Achsen-Bearbeitungszentren. Sie neigen das Werkzeug physisch relativ zum Werkstück. Durch Neigen der Spindel, typischerweise zwischen 10 und 15 Grad, verschiebt der Maschinist den Kontaktpunkt vom Totpunkt weg und auf die rotierende Seite der Spannut. Dadurch wird sichergestellt, dass die Schneidkante mit einer positiven aktiven Schnittgeschwindigkeit in das Material eingreift. Das Ergebnis sind hervorragende Oberflächen und ein drastisch reduzierter Werkzeugverschleiß.
Beim Schneiden zäher Werkzeugstähle wird allgemein das Gleichlauffräsen oder Gleichlauffräsen bevorzugt. Bei dieser Strategie greift die Schneidkante mit der maximalen Spandicke in das Material ein und verlässt das Material mit der Spandicke Null. Diese Dynamik drückt die durch den Schnitt erzeugte starke Hitze direkt in den Span, anstatt ihn in das Werkstück oder das Werkzeug eindringen zu lassen. Außerdem leitet es die Schnittkräfte nach unten und drückt den Block in die Vorrichtung, um die Steifigkeit zu erhöhen.
Anstatt langsame, brutal schwere Schnitte vorzunehmen, nutzt die Hochgeschwindigkeitsbearbeitung geringe radiale Schnitttiefen in Kombination mit außergewöhnlich hohen Vorschüben und Spindelgeschwindigkeiten. Durch die Aufrechterhaltung einer konstanten Spanlast und die Verwendung von trochoidalen Fräsbahnen können Zerspaner einen Hitzestau verhindern. Durch diese Strategie bleibt das Werkzeug für kürzere, besser handhabbare Zeiträume im Material beschäftigt. Dadurch bleibt das Substrat thermisch stabil.
Beim Angriff auf gehärtete Formen fehlt Werkzeugen aus Schnellarbeitsstahl oder Kobalt einfach die nötige Steifigkeit. Premium auswählen Hartmetall-Fräswerkzeuge sind nicht verhandelbar. Die Mikrokornstruktur von hochwertigem Hartmetall sorgt für die erforderliche Steifigkeit, um seitlicher Durchbiegung standzuhalten. Es bietet außerdem die extreme Härte, die erforderlich ist, um auch bei starkem abrasivem Verschleiß eine messerscharfe Schneidkante zu erhalten, insbesondere beim Schneiden von HRC65-Materialien.
Unbeschichtetes Hartmetall oxidiert und zersetzt sich in trockenen Bearbeitungsumgebungen mit hoher Hitze schnell. Werkzeuge müssen mit fortschrittlichen thermischen Beschichtungen wie Titanaluminiumnitrid oder Aluminiumtitannitrid ausgestattet sein. Beim Schneiden bilden diese Beschichtungen eine mikroskopisch kleine schützende Aluminiumoxidschicht. Dies schützt das Hartmetallsubstrat vor Hitze und ermöglicht eine hocheffiziente Trockenbearbeitung, bei der nur Druckluftströme zur Späneabfuhr eingesetzt werden.
Bei weicheren Materialien wie Aluminium sorgen 2 bis 3 Nuten für die notwendigen tiefen Täler zur Spanabfuhr. Für gehärteten Werkzeugstahl wird jedoch dringend empfohlen, Fräser mit 4 bis 6 Schneiden auszuwählen. Eine höhere Anzahl an Spannuten erhöht den Kerndurchmesser des Werkzeugs und maximiert so die Gesamtsteifigkeit. Es ermöglicht auch deutlich höhere Vorschubgeschwindigkeiten, was sich direkt in einer besseren Oberflächengüte und weniger Rattern niederschlägt.
Die Wahl des richtigen Fräsers ist ein entscheidender Schritt im Herstellungsprozess. Keine der Geometrien ist allgemein besser als die andere. Vielmehr handelt es sich um hochspezialisierte Instrumente, die für spezifische topografische Herausforderungen entwickelt wurden. Halbkugelförmige Fräser eignen sich hervorragend für steile Wände und komplexe 3D-Konturen. Fräser mit flachem Boden und Radius dominieren flache Böden und hocheffizientes Schruppen.
Beide erfordern hochwertige Vollhartmetallsubstrate und fortschrittliche Beschichtungen, um den extremen Bedingungen des Formenbaus standzuhalten. Durch die Anpassung der spezifischen Werkzeuggeometrie an die genaue Bearbeitungsstufe und den Oberflächenwinkel können Betriebe die Zykluszeiten drastisch optimieren, hervorragende Oberflächengüten erzielen und die Werkzeuglebensdauer verlängern. Die Beibehaltung einer strategischen Mischung beider Profile in Ihrem Werkzeugbestand ist der effektivste Weg, Ihre Produktionskapazitäten für Formen und Formen zu verbessern.
Sind Sie bereit, Ihre Werkzeugwege zu optimieren und manuelles Polieren zu vermeiden? Rüsten Sie Ihre CNC-Maschinen mit leistungsstarken, präzisionsgefertigten Schaftfräsern aus, die für die härtesten Werkzeugstähle entwickelt wurden. Besuchen Entdecken Sie auf ssendmill.com ein umfassendes Sortiment an HRC65-Eckenradius- und Kugelfräswerkzeugen, die auf Ihre spezifischen Formen- und Gesenkanwendungen zugeschnitten sind.
Ja, es eignet sich hervorragend für die 3D-Konturierung, insbesondere auf flachen Hängen und flachen Böden. Bei sehr steilen, nahezu vertikalen Wänden führt ein vollständig abgerundetes Profil jedoch zu einer viel glatteren Oberfläche mit einer kleineren Überhöhungsspitze, wodurch weniger Nachpolieren erforderlich ist.
In der Mitte dieses speziellen Werkzeugs beträgt die Oberflächenschnittgeschwindigkeit Null. Wenn Sie gerade nach unten tauchen oder perfekt ebene Flächen bearbeiten, ohne die Spindel zu neigen, reibt und extrudiert die Spitze, anstatt das Metall abzuscheren. Diese starke Reibung führt insbesondere bei gehärteten Werkzeugstählen zu einer schnellen thermischen Zersetzung.
Absolut. Form- und Gesenkkomponenten werden häufig aus vorgehärteten oder vollständig gehärteten Werkzeugstählen wie P20, H13 oder D2 gefertigt. Mit hitzebeständigen Beschichtungen ausgestattete Vollhartmetallsubstrate müssen strukturell den extremen Schnittkräften, abrasivem Verschleiß und hohen Temperaturen standhalten, die während des Prozesses entstehen.
Der Radius am Werkzeug sollte immer etwas kleiner sein als der kleinste Inneneckenradius, der für die CAD-Konstruktion Ihrer Form erforderlich ist. Wenn der Werkzeugradius genau mit dem Eckenradius übereinstimmt, greift der Fräser gleichzeitig zu 100 Prozent in seine Eckengeometrie ein. Dies führt häufig zu starkem Rattern, schlechter Oberfläche oder katastrophalen Werkzeugbrüchen.
Für die hochpräzise Formbearbeitung wird die Überstellung typischerweise auf der Grundlage der gewünschten Scheitelhöhe berechnet. Eine branchenübliche Praxis besteht darin, einen Abstand zwischen 5 und 10 Prozent des Werkzeugdurchmessers zu verwenden. Beispielsweise könnte ein 10-mm-Werkzeug eine Zustellung von 0,5 mm verwenden, aber für Hochglanzpolituren ohne Polieren reduzieren Maschinenbauer diese oft auf 0,05 mm oder weniger.
Durch die Verwendung eines möglichst kurzen Werkzeugüberhangs und die Auswahl von Werkzeugen mit einem dickeren Kerndurchmesser wird die Werkzeugdurchbiegung minimiert. Die Verwendung eines 4- oder 6-schneidigen Eckenradiusfräsers bietet eine höhere Steifigkeit als ein 2-schneidiges Werkzeug. Darüber hinaus werden durch den Einsatz von Hochgeschwindigkeitsbearbeitungsstrategien mit geringen radialen Schnitttiefen die seitlichen Kräfte, die eine Durchbiegung verursachen, drastisch reduziert.
Im Allgemeinen bietet ein Werkzeug mit flachem Boden und abgerundeten Ecken eine deutlich höhere Abtragsrate während der Schruppphasen. Sein robuster, flacher Boden und die verstärkten Ecken ermöglichen es dem Maschinisten, im Vergleich zu einem spitzen oder vollständig abgerundeten Werkzeug größere Schnitttiefen und viel größere Zustellungen zu programmieren.