
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 16-09-2026 Asal: Lokasi


Pembuatan cetakan dan cetakan tidak menyisakan ruang untuk kesalahan. Presisi dan penyelesaian permukaan tidak dapat dinegosiasikan di lantai pabrik. Para masinis beroperasi di bawah tekanan yang sangat besar sehingga satu kesalahan perhitungan saja dapat merusak blok baja perkakas yang sangat berharga. Saat ini, produsen harus menghasilkan geometri kompleks yang menuntut integritas permukaan tanpa cacat. Tujuan utamanya adalah meminimalkan atau menghilangkan pemolesan manual sepenuhnya.
Pencapaian hasil yang tepat ini bergantung langsung pada strategi alat pemotong Anda. Pemrogram CNC terus-menerus menghadapi dilema khusus saat membuat jalur alat 3D. Mereka harus memutuskan antara profil bola dan alat beralas datar dengan sudut terpancar. Keduanya merupakan landasan bagi industri ini. Namun, mereka memiliki karakteristik geometris berbeda yang menentukan kinerjanya di berbagai topografi.
Tidak ada solusi universal. Pilihan yang tepat bergantung sepenuhnya pada geometri spesifik rongga cetakan, tahap pemesinan saat ini, dan kekerasan benda kerja. Panduan ini memberikan perbandingan rekayasa garis depan yang empiris dari alat-alat penting ini. Hal ini dirancang untuk membantu pembeli perkakas dan masinis mengoptimalkan jalur pahat, meningkatkan penyelesaian permukaan, dan memperpanjang masa pakai pemotong selama aplikasi yang menuntut.
Penerapan adalah Segalanya: Profil pemotongan hemisferis ideal secara geometris untuk kontur 3D yang curam. Pabrik datar dengan sudut radius unggul dalam sudut draft dangkal dan lantai datar dengan sudut fillet.
Umur Perkakas Penting: Perkakas dengan radius dasar datar umumnya menawarkan daya tahan yang lebih lama pada material yang keras. Mereka benar-benar menghindari fenomena kecepatan potong nol yang melekat pada titik mati dari ujung yang membulat sepenuhnya.
Permukaan Akhir: Alat radius kontinu meninggalkan ketinggian titik puncak yang lebih kecil pada dinding vertikal yang curam. Perkakas dengan dasar datar memberikan hasil akhir yang unggul secara matematis pada topografi yang relatif datar atau landai.
Pemilihan Bahan: Substrat karbida padat bermutu tinggi yang dilengkapi dengan lapisan termal canggih adalah wajib. Kedua jenis alat ini memerlukannya untuk menahan panas yang hebat dan keausan abrasif yang biasa terjadi pada pembuatan cetakan modern.
Sektor cetakan dan cetakan menghadirkan tantangan pemesinan unik yang jarang terlihat di lingkungan produksi standar. Bayangkan cetakan injeksi yang rumit untuk dashboard otomotif. Ia mempunyai rongga yang dalam, bentuk organik yang rumit, tulang rusuk tipis yang rapuh, dan garis perpisahan yang sangat rumit. Tujuan utamanya adalah untuk mengolah fitur-fitur ini sedekat mungkin dengan bentuk jaring akhir.
Setiap penyimpangan dimensi atau penyelesaian permukaan yang buruk mengharuskan pembuatan bangku secara manual. Operasi pemolesan sekunder ini menimbulkan kesalahan manusia, mengubah toleransi matematis yang tepat, dan meningkatkan biaya produksi secara drastis. Memperbaiki jalur alat untuk pertama kalinya merupakan persyaratan teknis yang mendasar.
Tidak seperti komponen teknik pada umumnya, dasar cetakan dan sisipan inti sering kali dikerjakan dalam keadaan mengeras sepenuhnya. Material seperti baja perkakas P20, H13, dan D2 secara rutin digiling pada tingkat kekerasan mulai dari HRC 45 hingga 65. Pemotongan dalam keadaan mengeras ini secara efektif mencegah distorsi dimensi yang biasanya terjadi selama perlakuan panas pasca pemesinan.
Perkakas baja berkecepatan tinggi standar akan rusak parah dalam kondisi ekstrem ini. Panas lokal yang sangat besar yang dihasilkan pada ujung tombak menyebabkan degradasi termal yang cepat. Menavigasi kompleksitas pemesinan baja yang diperkeras membutuhkan karbida padat butiran mikro. Bahan ini memberikan kekerasan panas dan kekakuan inti yang diperlukan untuk memotong paduan keras tanpa pecah.
Saat memilih alat untuk rongga cetakan, masinis harus selalu menyeimbangkan tiga metrik yang bersaing. Ini adalah Tingkat Penghapusan Material, umur panjang pahat, dan penyelesaian permukaan akhir. Mendorong laju pelepasan maksimum akan mengurangi waktu siklus alat berat namun meningkatkan gaya pemotongan. Hal ini dapat menurunkan kualitas cutting edge sebelum waktunya. Memprioritaskan penyelesaian permukaan sering kali memerlukan langkah mikro dan laju pengumpanan yang lebih rendah, yang pada dasarnya memperpanjang waktu siklus. Pilihan geometri yang tepat secara langsung mempengaruhi kemampuan toko untuk mengoptimalkan triad operasional ini.
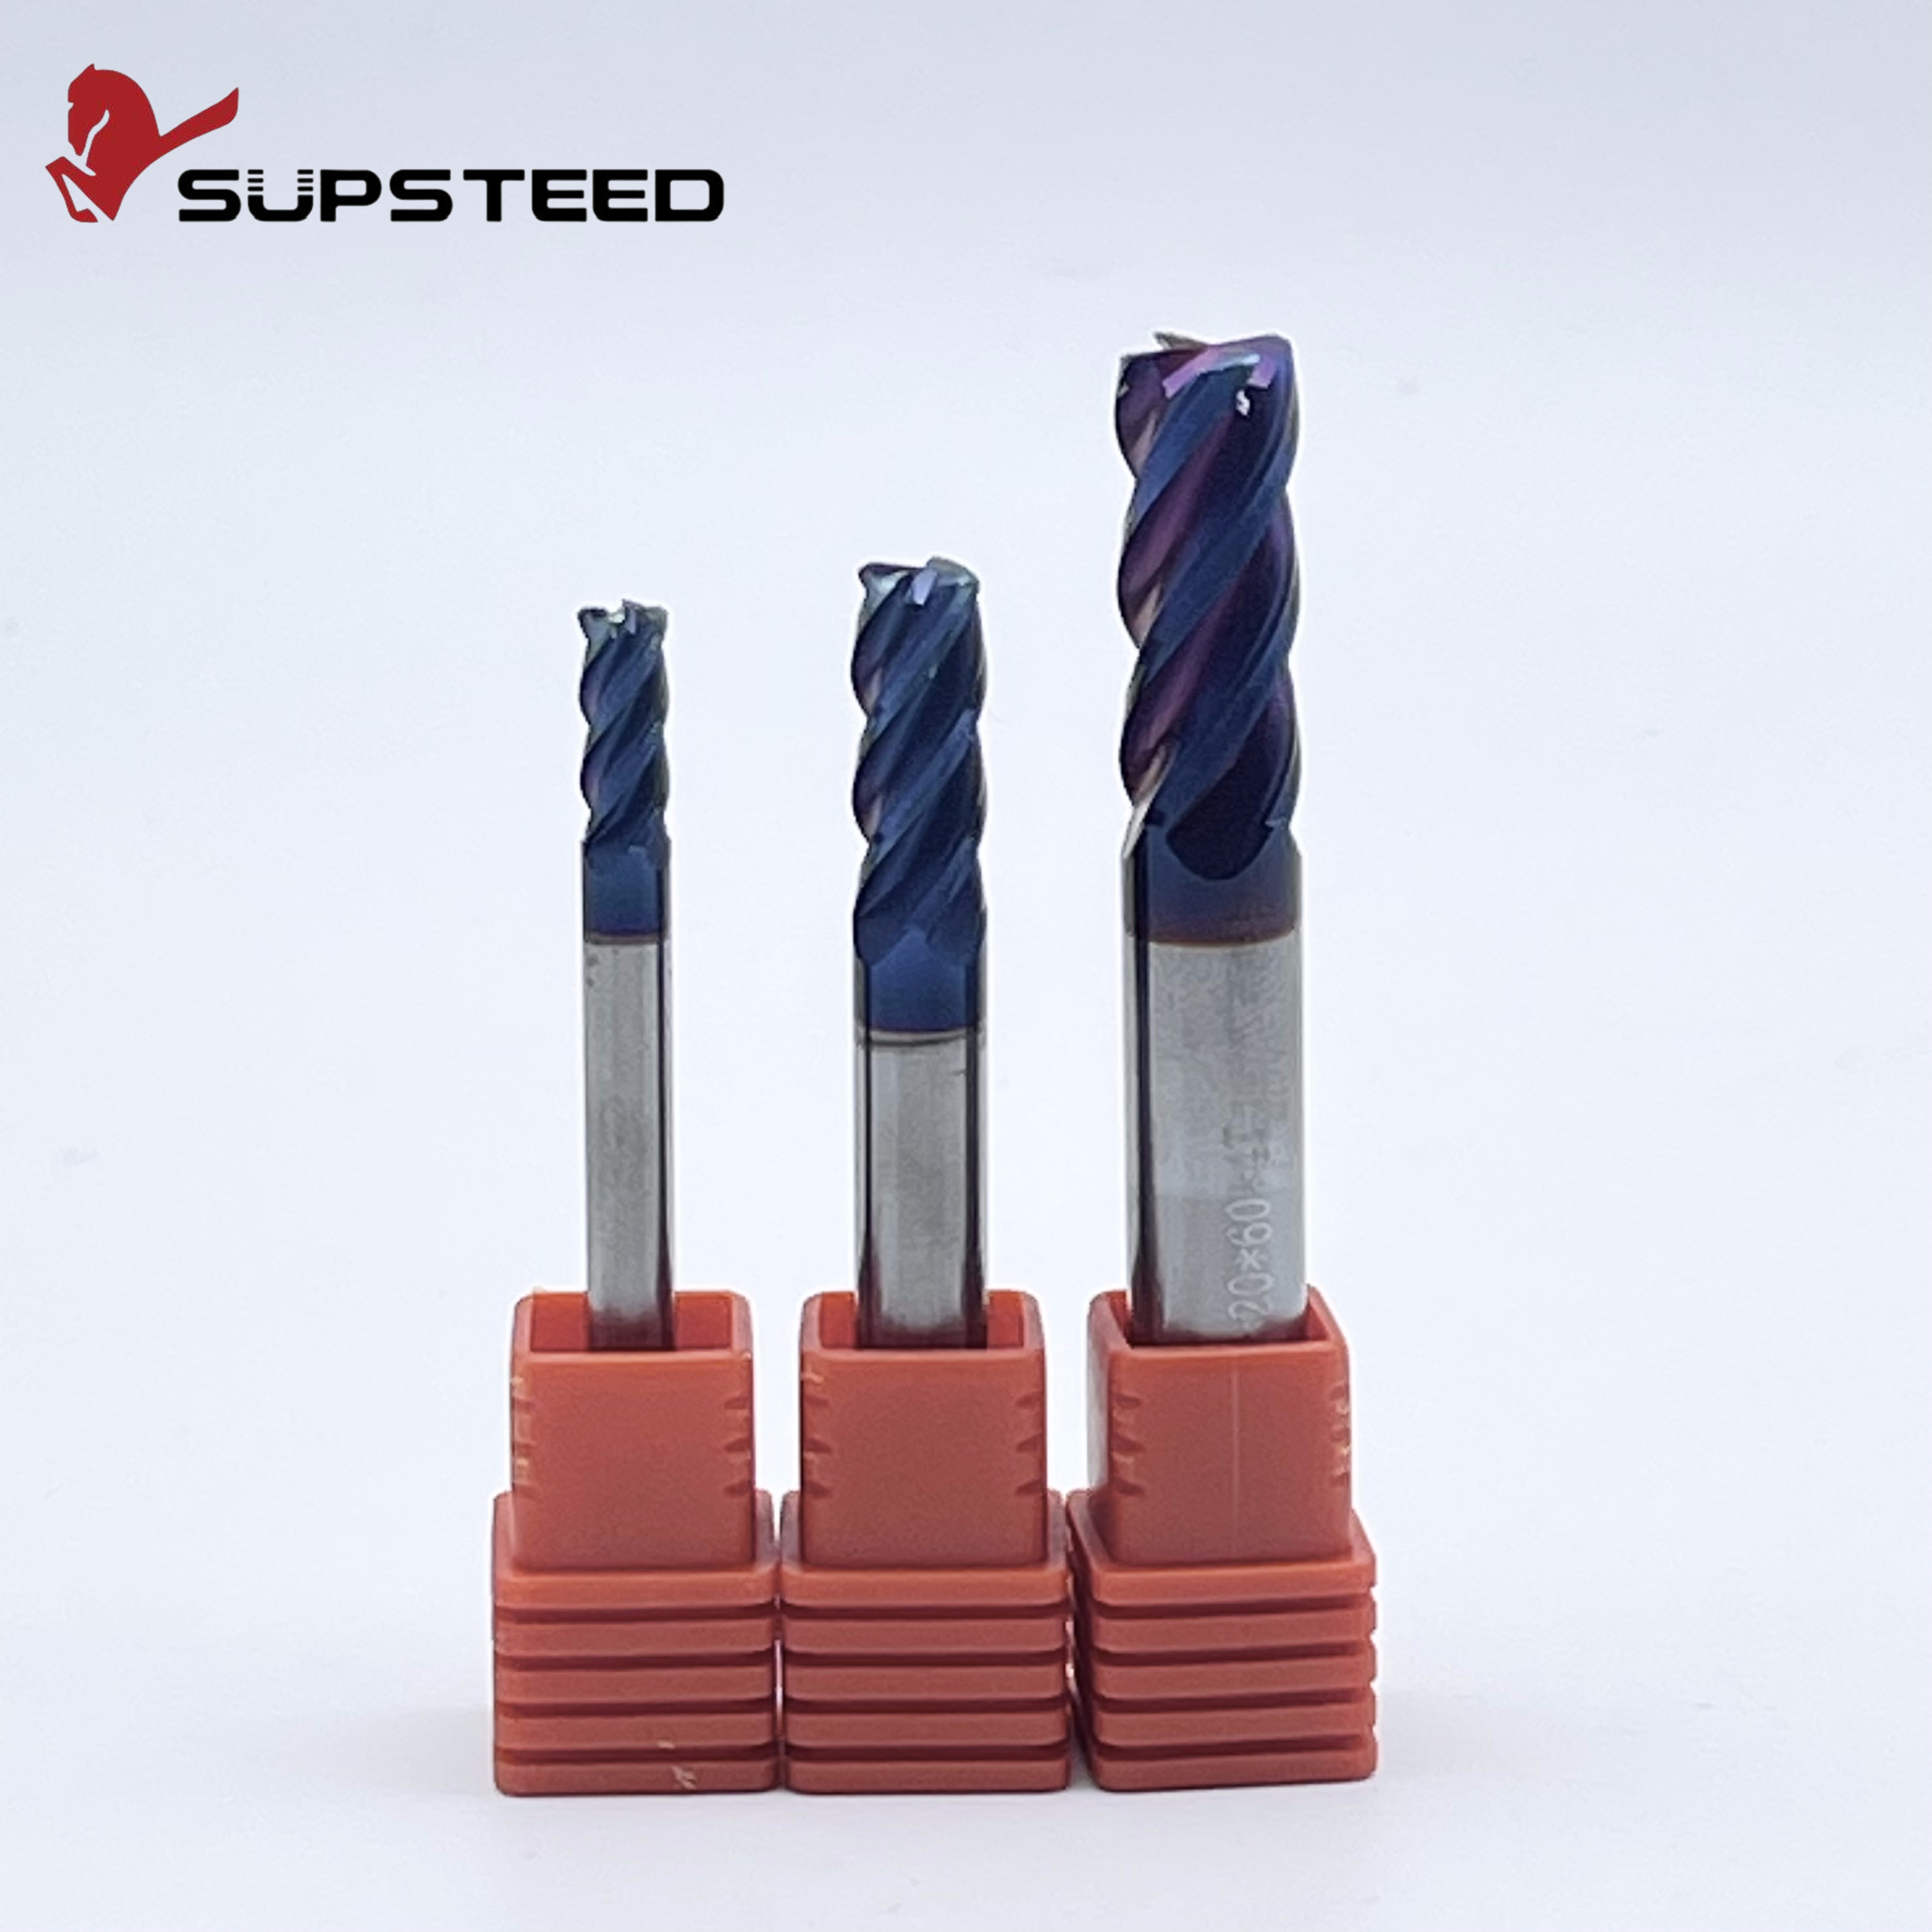
A pemotong hidung bola memiliki ujung pemotongan dengan radius kontinu penuh yang persis sama dengan setengah diameter keseluruhan alat. Geometri hemisferis yang menyapu ini berarti tidak ada sudut tajam. Pinggiran tajam bertransisi dengan mulus dari betis ke bawah tepat ke tengah pahat.
Saat mengevaluasi profil ini, kekuatan sebenarnya terletak pada kemampuan beradaptasi. Ini adalah alat definitif untuk pemesinan 5 sumbu secara simultan dan pembuatan profil 3D yang kompleks. Karena ujung tombaknya berbentuk kurva kontinu, maka ia dapat menghubungkan benda kerja dari hampir semua vektor. Diterapkan pada dinding curam, geometrinya menciptakan kontur sapuan halus. Ini meninggalkan ketinggian titik puncak yang dapat diprediksi dan mudah diatur yang mengikuti topografi cetakan dengan sempurna.
Terlepas dari keserbagunaannya, alat ini memiliki kelemahan mekanis yang signifikan yang dikenal sebagai masalah titik mati. Tepat di ujung bawah belahan bumi, diameter pemotongan efektif adalah nol. Akibatnya, kecepatan potong permukaan pada titik tertentu juga nol.
Jika Anda mengarahkan pahat lurus ke bawah ke dalam benda kerja atau mencoba menghadap lantai horizontal yang rata sempurna, bagian tengah pahat tidak akan menggeser material. Sebaliknya, ia mengekstrusi dan bergesekan dengan baja. Jika Anda pernah mendengar jeritan bernada tinggi dari alat yang bergesekan dengan D2 yang mengeras, Anda sedang menyaksikan fenomena yang persis seperti ini. Gesekan ini menghasilkan panas yang berlebihan, menyebabkan permukaan akhir tercoreng, dan menyebabkan keausan ujung yang cepat.
Bahkan dengan batasan titik mati, geometri ini tetap diperlukan. Ini paling baik digunakan untuk penyelesaian akhir pada rongga yang dalam dan berdinding curam. Ini juga sempurna untuk membuat profil pin inti yang kompleks dan menelusuri garis perpisahan 3D yang rumit di mana menjaga radius konstan secara matematis diperlukan oleh model CAD.
Sering disebut dalam perdagangan sebagai pabrik ujung hidung banteng, a pabrik radius sudut memiliki geometri dasar datar yang bertransisi ke radius tertentu dan ditentukan pada sudut pemotongan luar. Berbeda dengan belahan penuh, radius ini jauh lebih kecil dari setengah diameter pahat. Misalnya, end mill berdiameter 12 mm mungkin memiliki radius sudut 1 mm atau 2 mm, sehingga menyisakan area pemotongan datar yang luas di tengahnya.
Desain khusus ini menawarkan integritas struktural yang luar biasa. Dengan mengganti ujung tajam yang rapuh dari end mill persegi standar dengan radius yang diperkuat, gaya pemotongan didistribusikan secara merata ke seluruh area permukaan yang lebih besar. Hal ini secara efektif mencegah sudut terkelupas yang mengganggu perkakas tajam pada material keras.
Selain itu, bagian bawah yang rata menghasilkan kecepatan potong permukaan aktual di seluruh lantai potongan. Ini sepenuhnya menghilangkan masalah gesekan pusat mati. Geometri datar ini juga memungkinkan masinis untuk memprogram stepover radial yang jauh lebih besar pada permukaan datar atau dangkal, sehingga secara drastis mengurangi waktu siklus keseluruhan.
Meskipun sangat efisien pada permukaan datar, alat ini kurang efektif pada dinding vertikal yang curam. Saat membuat kontur tanjakan yang parah, dasar datar dan geometri radius kecil akan menghasilkan puncak tangga yang jelas dibandingkan dengan alat yang bulat penuh. Menghilangkan tonjolan-tonjolan yang menonjol ini memerlukan penyelesaian akhir sekunder yang lebih intensif dan memakan waktu.
Alat-alat ini adalah pilihan empiris untuk pengerjaan kasar, semi-finishing, dan finishing lantai cetakan datar dengan efisiensi tinggi. Mereka juga ideal untuk fitur 3D dangkal dan kantong terbuka di mana penghilangan material secara agresif adalah tujuan utamanya.
Untuk memfasilitasi pengambilan keputusan berdasarkan data, penting untuk membandingkan geometri ini di seluruh parameter pemesinan penting. Mengandalkan firasat tidak lagi dapat dilakukan di lingkungan CNC modern. Data empiris harus mendorong strategi jalur alat.
Parameter Pemesinan |
Pemotong Profil Bola |
Pabrik Radiasi Dasar Datar |
|---|---|---|
Permukaan Optimal |
Dinding curam lebih dari 45 derajat, 3D kompleks |
Lantai datar, angin dangkal kurang dari 45 derajat |
Tingkat Penghapusan Material |
Lebih rendah karena batas stepover yang ketat |
Lebih tinggi karena stepover yang lebih luas |
Pola Keausan Alat |
Terkonsentrasi pada ujung dengan resiko gesekan |
Didistribusikan secara merata di seluruh radius sudut |
Kecepatan Pemotongan Bawah |
Nol di titik mati |
Efisiensi tinggi di bagian bawah datar |
Ketinggian Puncak di Dinding |
Minimal dan halus |
Diucapkan menaiki tangga |
Permukaan akhir dalam penggilingan 3D sebagian besar ditentukan oleh ketinggian titik puncak. Ini adalah material yang belum dikerjakan yang tertinggal di antara jalur pahat yang berdekatan. Model matematika menunjukkan perbedaan yang jelas dalam kinerja berdasarkan sudut permukaan. Pada tanjakan yang curam, alat berbentuk setengah bola menyisakan titik puncak yang jauh lebih dangkal untuk suatu langkah tertentu. Sebaliknya, pada tanjakan dangkal dan lantai datar, perkakas dengan dasar datar menghasilkan hasil akhir yang jauh lebih unggul. Ini menyapu permukaan hingga rata, sedangkan alat yang bulat penuh akan meninggalkan tonjolan yang berbeda kecuali jika dilakukan langkah mikroskopis yang tidak praktis.
Saat menahan pemindahan material yang berat, perkakas dengan radius dasar datar umumnya menunjukkan daya tahan yang unggul. Geometri memberikan inti yang lebih kuat dan lebih tebal. Selain itu, gaya pemotongan diarahkan secara aksial ke atas ke dalam spindel mesin, yang merupakan komponen paling kaku dari mesin CNC. Dinamika ini mengurangi defleksi alat lateral dan memungkinkan evakuasi chip yang lebih baik. Pada akhirnya, produk ini bertahan lebih lama dari profil runcing yang sering mengalami degradasi termal pada ujungnya.
Di lantai pabrik, waktu siklus secara langsung menentukan profitabilitas. Alat dengan dasar datar dapat melakukan langkah efektif yang jauh lebih luas di area dangkal sambil mempertahankan kekasaran permukaan teoretis yang sama. Hal ini secara signifikan mengurangi total panjang jalur pahat. Hal ini berarti lintasan yang lebih sedikit dan waktu siklus alat berat yang berkurang secara drastis selama fase roughing dan semi-finishing.
Untuk operasi seadanya, tujuannya adalah tanpa kompromi. Anda harus memaksimalkan Tingkat Penghapusan Material. Pabrik dengan radius dasar datar adalah juara yang tak terbantahkan di sini. Dengan memanfaatkan perkakas berperingkat HRC65 dengan sudut yang diperkuat, masinis dapat menangani pemotongan yang sangat dalam dan laju pengumpanan yang agresif tanpa pecah. Ini adalah alat terbaik untuk mengeluarkan material yang mengeras dengan cepat dan aman.
Semi-finishing bertindak sebagai fase transisi. Tujuannya adalah untuk memberikan jatah stok yang seragam dan dapat diprediksi untuk penyelesaian akhir. Kedua geometri dapat berhasil diterapkan di sini. Peralihan ke alat dengan dasar datar yang lebih kecil atau profil bulat yang lebih besar bergantung sepenuhnya pada sisa stok dan kompleksitas topografi rongga cetakan. Jika cetakan sebagian besar terdiri dari draft dangkal, gunakan alat yang alasnya rata.
Untuk penyelesaian akhir pada permukaan 3D bergelombang yang berkontur tinggi, profil bulat kontinu tidak ada bandingannya. Ketika diprogram dengan micro-stepover, seringkali sekecil 0,05 mm tergantung pada diameter pahat, ia mengikuti bentuk organik dengan sempurna. Presisi ini memastikan hasil akhir hampir seperti cermin yang hanya memerlukan sedikit pemolesan tangan. Hal ini menjaga integritas mutlak dari desain CAD asli cetakan.
Sektor cetakan dan cetakan saat ini sedang mengalami perubahan teknologi besar-besaran. Analisis industri terkini menyoroti langkah tegas menuju manufaktur tanpa lampu dan strategi permesinan berkecepatan tinggi. Pertokoan semakin mengandalkan otomatisasi, yang berarti mesin CNC bekerja tanpa pengawasan dalam semalam. Dalam lingkungan yang menuntut ini, kegagalan alat yang tidak dapat diprediksi merupakan sebuah bencana besar.
Akibatnya, permintaan akan keandalan proses yang ekstrem telah mengubah cara toko membeli bahan habis pakai. Pengadaan hak alat penggilingan cetakan telah beralih dari pembelian katalog dasar menjadi investasi teknik yang sangat strategis. Selain itu, ada dorongan di seluruh industri untuk mencapai permukaan tanpa pemolesan langsung dari mesin. Penggilingan keras dengan cepat menggantikan proses EDM tradisional. Tren ini menuntut runout pahat yang sempurna, perangkat lunak CAM yang canggih, dan pemahaman mendalam tentang kapan harus menukar pahat dengan radius dasar datar dengan pemotong hemisferis penuh guna mengoptimalkan ketinggian titik puncak secara dinamis.
Untuk mengurangi masalah kecepatan permukaan nol pada profil bulat, pembuat cetakan tingkat lanjut menggunakan pusat permesinan 3+2 sumbu atau 5 sumbu penuh. Mereka secara fisik memiringkan pahat relatif terhadap benda kerja. Dengan memiringkan spindel, biasanya antara 10 hingga 15 derajat, masinis memindahkan titik kontak menjauh dari titik mati dan ke sisi seruling yang berputar. Hal ini memastikan ujung tombak menyatu dengan material dengan kecepatan potong aktif positif. Hasilnya adalah hasil akhir yang unggul dan mengurangi keausan alat secara drastis.
Penggilingan pendakian, atau penggilingan bawah, secara umum lebih disukai saat memotong baja perkakas yang keras. Dalam strategi ini, ujung tombak mengikat material pada ketebalan chip maksimumnya dan keluar pada ketebalan nol. Dinamika ini memaksa panas hebat yang dihasilkan oleh pemotongan langsung ke dalam chip, alih-alih membiarkannya meresap ke dalam benda kerja atau perkakas. Ini juga mengarahkan gaya pemotongan ke bawah, menekan blok ke dalam perlengkapan untuk meningkatkan kekakuan.
Daripada melakukan pemotongan yang lambat dan sangat berat, pemesinan berkecepatan tinggi memanfaatkan kedalaman pemotongan radial yang dikombinasikan dengan laju pengumpanan dan kecepatan spindel yang sangat tinggi. Dengan mempertahankan beban chip yang konstan dan memanfaatkan jalur milling trochoidal, masinis dapat mencegah akumulasi panas. Strategi ini membuat alat tetap terlibat dalam materi dalam jangka waktu yang lebih singkat dan lebih mudah dikelola. Hal ini memungkinkan substrat tetap stabil secara termal.
Saat menyerang cetakan yang mengeras, perkakas baja berkecepatan tinggi atau kobalt tidak memiliki kekakuan yang diperlukan. Memilih premi alat penggilingan karbida tidak dapat dinegosiasikan. Struktur butiran mikro karbida kelas atas memberikan kekakuan yang diperlukan untuk menahan defleksi lateral. Ini juga memberikan kekerasan ekstrem yang diperlukan untuk mempertahankan ujung tombak yang tajam di bawah keausan abrasif yang parah, terutama saat memotong material HRC65.
Karbida yang tidak dilapisi akan teroksidasi dan terurai dengan cepat di lingkungan pemesinan kering dengan suhu tinggi. Perkakas harus dilengkapi dengan pelapis termal canggih seperti Titanium Aluminium Nitrida atau Aluminium Titanium Nitrida. Selama pemotongan, lapisan ini membentuk lapisan aluminium oksida pelindung mikroskopis. Hal ini melindungi substrat karbida dari panas, sehingga memungkinkan pemesinan kering yang sangat efisien hanya dengan menggunakan hembusan udara bertekanan untuk mengeluarkan serpihan.
Untuk material yang lebih lembut seperti aluminium, 2 hingga 3 seruling menyediakan lembah dalam yang diperlukan untuk pembersihan serpihan. Namun, untuk baja perkakas yang diperkeras, sangat disarankan untuk memilih pemotong dengan 4 hingga 6 seruling. Jumlah seruling yang lebih tinggi akan meningkatkan diameter inti pahat, sehingga memaksimalkan kekakuan keseluruhan. Hal ini juga memungkinkan laju pengumpanan yang jauh lebih tinggi, yang berarti hasil akhir permukaan yang unggul dan lebih sedikit obrolan.
Memilih pemotong yang tepat merupakan langkah penting dalam proses pembuatan. Tidak ada geometri yang lebih baik secara universal dibandingkan yang lain. Sebaliknya, mereka adalah instrumen yang sangat terspesialisasi yang dirancang untuk tantangan topografi tertentu. Pemotong hemisferis unggul pada dinding curam dan kontur 3D yang rumit. Pabrik dengan radius dasar datar mendominasi lantai datar dan pengerjaan kasar dengan efisiensi tinggi.
Keduanya memerlukan substrat karbida padat berkualitas tinggi dan pelapis canggih untuk bertahan dalam kondisi ekstrim pembuatan cetakan. Dengan mencocokkan geometri pahat tertentu dengan tahapan pemesinan dan sudut permukaan yang tepat, bengkel dapat secara dramatis mengoptimalkan waktu siklus, mencapai penyelesaian permukaan yang unggul, dan memperpanjang masa pakai pahat. Mempertahankan perpaduan strategis kedua profil di tempat alat Anda adalah cara paling efektif untuk meningkatkan kemampuan produksi cetakan dan cetakan Anda.
Siap mengoptimalkan jalur perkakas Anda dan menghilangkan pemolesan manual? Lengkapi mesin CNC Anda dengan end mill berperforma tinggi dan dirancang secara presisi untuk baja perkakas paling tangguh. Mengunjungi ssendmill.com untuk menjelajahi rangkaian lengkap radius sudut HRC65 dan alat penggilingan hidung bola yang disesuaikan untuk aplikasi cetakan dan cetakan spesifik Anda.
Ya, ini sangat bagus untuk pembuatan kontur 3D, terutama pada lereng dangkal dan lantai datar. Namun, untuk dinding yang sangat curam dan hampir vertikal, profil yang sepenuhnya membulat akan menghasilkan hasil akhir yang jauh lebih halus dengan titik puncak stepover yang lebih kecil, sehingga memerlukan lebih sedikit pemolesan sekunder.
Bagian paling tengah dari alat khusus ini memiliki kecepatan potong permukaan nol. Jika Anda terjun lurus ke bawah atau mengerjakan permukaan yang rata sempurna tanpa memiringkan spindel, ujungnya akan bergesekan dan mengekstrusi, bukannya mencukur logam. Gesekan yang kuat ini menyebabkan degradasi termal yang cepat, terutama pada baja perkakas yang diperkeras.
Sangat. Komponen cetakan dan cetakan sering kali dibuat dari baja perkakas yang telah dikeraskan sebelumnya atau dikeraskan sepenuhnya seperti P20, H13, atau D2. Substrat karbida padat yang dilengkapi dengan lapisan tahan panas secara struktural diperlukan untuk menahan gaya pemotongan ekstrem, keausan abrasif, dan suhu tinggi yang dihasilkan selama proses.
Jari-jari alat harus selalu sedikit lebih kecil dari radius sudut internal terkecil yang diperlukan oleh desain CAD cetakan Anda. Jika radius pahat sama persis dengan radius sudut, pemotong akan mengaktifkan 100 persen geometri sudutnya secara bersamaan. Hal ini sering kali menyebabkan obrolan yang parah, hasil akhir yang buruk, atau kerusakan alat yang parah.
Untuk penyelesaian cetakan presisi tinggi, stepover biasanya dihitung berdasarkan ketinggian titik puncak yang diinginkan. Praktik standar industri adalah menggunakan langkah antara 5 hingga 10 persen diameter alat. Misalnya, perkakas 10 mm mungkin menggunakan stepover 0,5 mm, namun untuk pelapis cermin tanpa pemolesan, masinis sering kali menurunkannya menjadi 0,05 mm atau kurang.
Lendutan pahat diminimalkan dengan menggunakan overhang pahat yang sependek mungkin dan memilih pahat dengan diameter inti yang lebih tebal. Penggunaan penggilingan radius sudut 4 seruling atau 6 seruling memberikan kekakuan yang lebih besar dibandingkan perkakas 2 seruling. Selain itu, penggunaan strategi pemesinan berkecepatan tinggi dengan kedalaman pemotongan radial yang ringan secara drastis mengurangi gaya lateral yang menyebabkan defleksi.
Secara umum, pahat dengan dasar datar dengan sudut yang memancar memberikan tingkat penghilangan yang jauh lebih tinggi selama fase pengasaran. Bagian bawah datar yang kokoh dan sudut yang diperkuat memungkinkan masinis memprogram kedalaman pemotongan yang lebih berat dan langkah yang jauh lebih besar dibandingkan dengan pahat runcing atau bulat penuh.


