
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 25-09-2026 Asal: Lokasi


Pemesinan rongga yang dalam sering disebut-sebut sebagai salah satu tantangan paling menegangkan yang dihadapi seorang programmer CNC. Ketika end mill standar terjun melampaui kedalaman konvensional, keterbatasan fisik geometri siap pakai menjadi sangat jelas terlihat. Alat membelok di bawah tekanan. Obrolan bernada tinggi bergema di seluruh lantai toko. Permukaan akhir yang halus langsung rusak. Lebih buruk lagi, mengandalkan opsi standar pada kedalaman ekstrem sering kali menyebabkan kerusakan alat secara tiba-tiba dan menimbulkan bencana besar.
Seiring dengan semakin kompleksnya desain komponen, kebutuhan untuk menjangkau lebih dalam tanpa mengorbankan kekakuan menjadi semakin penting. Hal ini terutama berlaku pada komponen luar angkasa, cetakan injeksi plastik, dan blok mesin yang rumit. Desain alat las khusus berperan tepat di sini. Mereka menjembatani kesenjangan antara aksesibilitas fisik dan stabilitas pemotongan dinamis.
Dengan menggabungkan berbagai sifat metalurgi secara strategis, para insinyur secara aktif menetralisir masalah jangkauan. Contoh utama adalah memadukan kepala pemotong karbida padat yang sangat tahan aus ke betis logam berat yang menyerap guncangan. Dalam panduan komprehensif ini, kita akan menjelajahi mekanisme di baliknya pemesinan rongga dalam . Kami akan membedah mengapa desain yang dilas mengungguli karbida padat tradisional dalam jangka panjang, dan membantu Anda menentukan dengan tepat kapan masuk akal secara finansial untuk berinvestasi pada solusi perkakas yang disesuaikan.
Pemesinan rongga dalam memerlukan geometri perkakas khusus untuk secara aktif mencegah defleksi kantilever, getaran harmonik, dan kegagalan pahat prematur.
Perkakas yang dilas khusus dengan cemerlang menggabungkan kinerja geser karbida padat butiran mikro dengan karakteristik peredam getaran dari baja struktural atau betis logam berat tungsten.
Berinvestasi pada pemotong karbida khusus yang dirancang khusus untuk komponen Anda, sudut tarikan dan jari-jari sudut yang unik dapat secara drastis mengurangi waktu siklus dan menghilangkan pekerjaan bangku sekunder.
Perkakas dengan jangkauan yang jauh harus dilengkapi penyaluran cairan pendingin melalui alat yang presisi dan pelepas leher khusus untuk membuang serpihan dengan aman, menjauh dari zona pemotongan.
Bermitra dengan produsen khusus untuk perkakas CNC yang dipesan lebih dahulu akan menghasilkan laba atas investasi yang sangat dapat diprediksi, terutama saat memproses paduan logam bernilai tinggi atau meningkatkan volume produksi.
Kantong dalam berfungsi sebagai uji tekanan tertinggi untuk setiap pengaturan pemesinan CNC. Khususnya, ketika operator mencoba membuat saluran fluida dalam atau blok inti menggunakan pabrik akhir katalog standar, mereka akan segera menghadapi biaya operasional yang tersembunyi. Inefisiensi ini secara diam-diam mengikis margin keuntungan melalui material yang terbuang, keausan spindel yang semakin cepat, dan waktu henti mesin yang diperpanjang.
Musuh utama dalam penggilingan jangkauan luas adalah defleksi alat. Dalam istilah mekanis, alat pemotong beroperasi sebagai balok kantilever yang ditambatkan pada poros. Kekakuan balok ini sangat bergantung pada rasio panjang terhadap diameternya. Menurut prinsip teknik dasar, defleksi meningkat secara proporsional dengan pangkat tiga panjang pahat.
Akibatnya, jika Anda melipatgandakan jangkauan end mill hingga mencapai dasar kantong yang dalam, kerentanannya terhadap tekukan tidak hanya berlipat ganda. Ini dikalikan dengan faktor delapan. Perkakas karbida padat standar tidak dapat menentang kenyataan matematis ini jika didorong melampaui rasio panjang terhadap diameter 5:1 atau 8:1. Saat alat menyimpang dari jalur yang diprogram, alat tersebut meninggalkan dinding yang meruncing dan ketidakakuratan dimensi yang pasti akan gagal dalam pemeriksaan kontrol kualitas yang ketat.
Lendutan jarang terjadi secara statis dan dapat diprediksi. Gaya dinamis yang dihasilkan selama pelepasan logam menyebabkan pahat yang memanjang memantul secara tidak menentu terhadap benda kerja. Getaran yang merangsang diri sendiri ini secara umum dikenal sebagai obrolan, dan tetap menjadi kutukan bagi manufaktur yang presisi.
Perkakas standar yang direntangkan hingga batasnya memiliki kekakuan dinamis yang sangat rendah. Setelah frekuensi harmonik bertahan, obrolan meninggalkan bekas belang macan di dinding rongga. Dalam industri seperti dinamika fluida atau pembuatan cetakan optik, ketidaksempurnaan visual ini menyebabkan penolakan komponen secara langsung. Untuk menyelamatkan benda kerja, masinis terpaksa melakukan pengasahan atau pemolesan manual yang membosankan selama berjam-jam. Hal ini menyebabkan kesalahan manusia menjadi proses otomatis yang dikontrol dengan ketat.
Rongga yang dalam bertindak seperti perangkap gravitasi untuk serpihan logam. End mill standar dioptimalkan untuk slotting dangkal atau pembuatan profil periferal, yang berarti end mill tersebut tidak memiliki volume flute khusus yang diperlukan untuk mengangkat chip secara vertikal keluar dari lubang yang dalam.
Jika serpihan menumpuk di bagian bawah kantong, ujung tombak terpaksa memotong kembali material yang sudah mengeras. Anda sering kali dapat mencium bau cairan pendingin yang terbakar sebelum mendengar bunyi alatnya berbunyi. Pemotongan ulang kepingan menyebabkan lonjakan besar pada kejutan termal lokal, chipping mikro pada lapisan karbida, dan pada akhirnya mematahkan alat menjadi dua. Menggali pecahan karbida padat dari penempaan ruang angkasa titanium bernilai tinggi adalah operasi penyelamatan berisiko tinggi yang tidak mampu dilakukan oleh toko secara teratur.
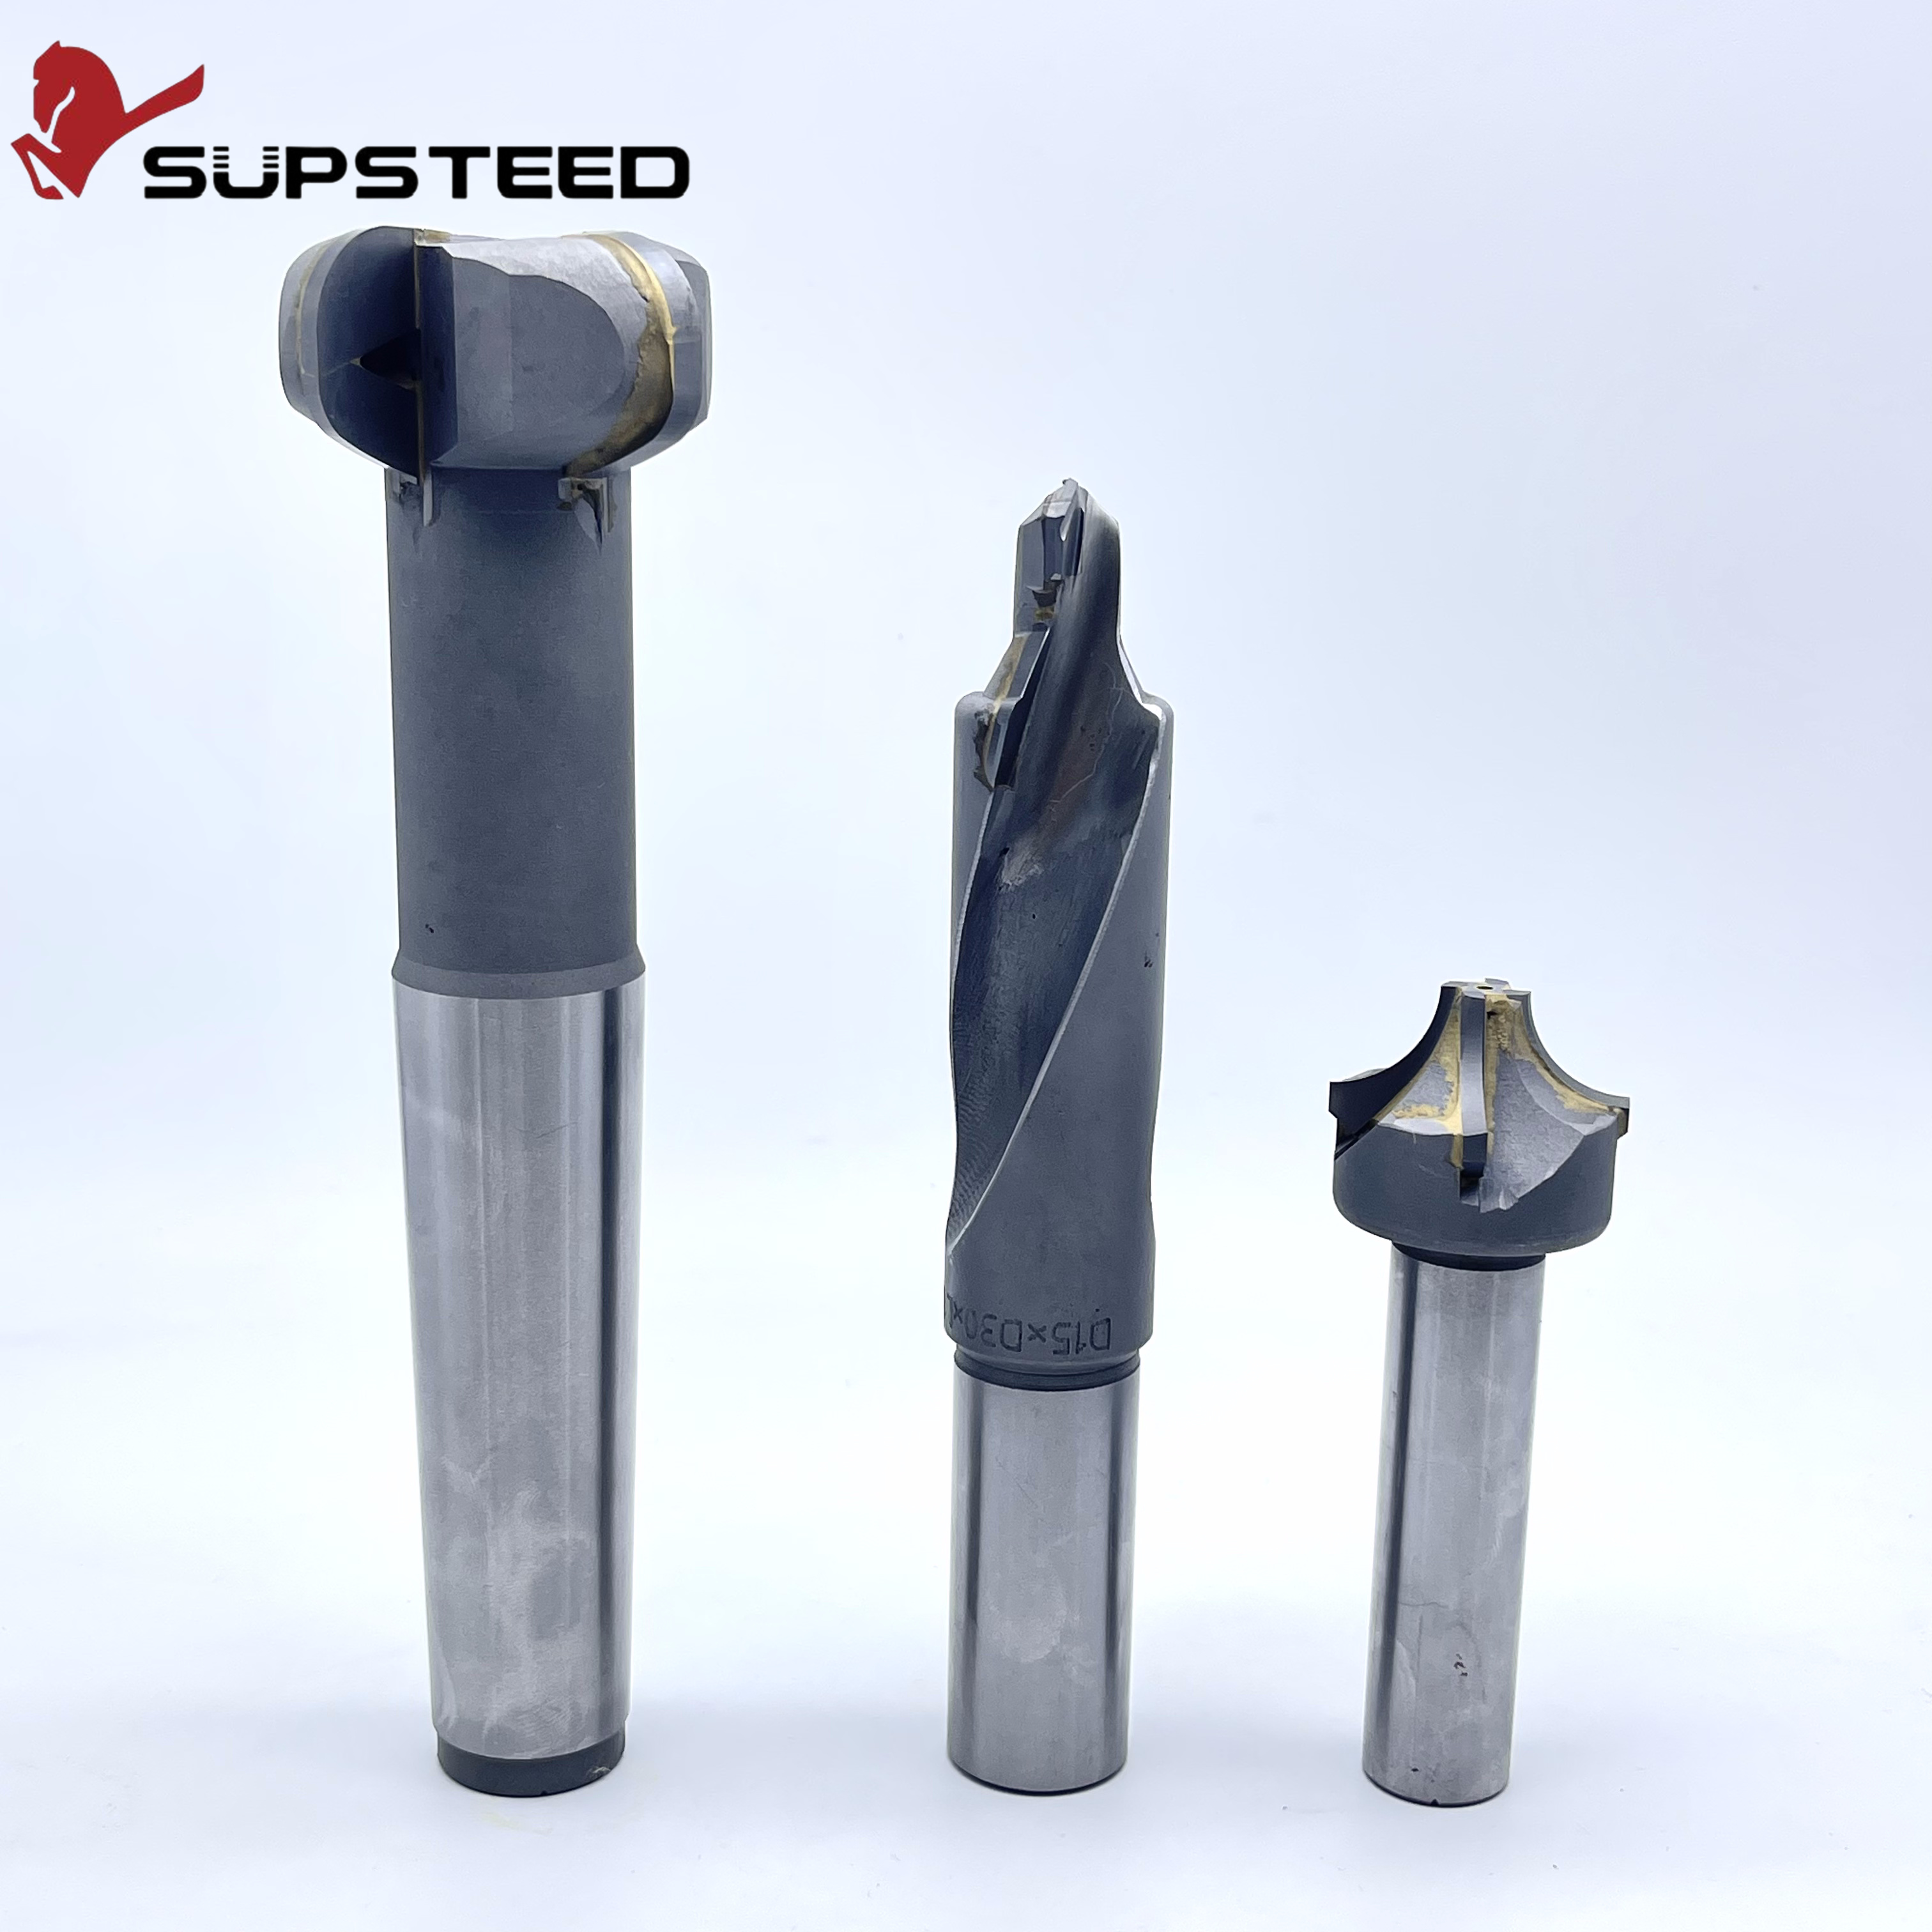
Untuk mengatasi batasan fisik katalog standar, insinyur perkakas mengembangkan pendekatan hibrida yang sangat efektif. Perkakas las khusus, yang sering disebut sebagai perkakas brazing, adalah rakitan canggih yang menggabungkan dua material berbeda secara permanen untuk membentuk satu instrumen pemotongan yang optimal. Arsitektur ini memungkinkan produsen menentukan jangkauan, kekakuan, dan geometri yang diperlukan untuk rongga tertentu.
Kecemerlangan alat las terletak pada sinergi materialnya. Rakitan ini dibagi menjadi dua zona berbeda: kepala pemotongan dan betis. Kepala pemotong dibuat dari karbida padat butiran mikro premium, yang menampung seruling, tepi tajam, dan lapisan PVD khusus. Karbida sangat penting di sini karena memberikan stabilitas termal dan ketahanan aus yang luar biasa.
Sebaliknya, betis dibuat dari bahan yang sama sekali berbeda. Perancang perkakas biasanya menggunakan baja perkakas dengan daya tarik tinggi, baja tahan karat, atau paduan logam berat tungsten padat. Dengan menggabungkan kepala karbida ke betis khusus ini, hasilnya perkakas las khusus mendapat manfaat dari penyerapan guncangan dan kekuatan tarik yang unggul. Ini adalah karakteristik penting ketika menjangkau jauh ke dalam benda kerja yang kaku.
Pertanyaan yang sering muncul di toko adalah mengapa pemrogram tidak bisa begitu saja memesan end mill karbida padat ekstra panjang. Ada tiga alasan obyektif mengapa karbida monolitik gagal dalam jangka panjang. Yang pertama adalah kerapuhan. Karbida padat memiliki Modulus Muda yang sangat besar, membuatnya sangat kaku, namun sangat kurang memiliki ketangguhan patah. Di bawah momen lentur yang ekstrim, perkakas karbida padat berukuran sepuluh inci akan patah dengan keras tanpa peringatan, sedangkan betis baja akan melentur dan menyerap beban.
Kedua, karbida padat bertindak sebagai pemancar getaran yang sangat baik. Obrolan apa pun yang dihasilkan di ujung akan bergerak lurus ke atas betis padat dan masuk ke bantalan spindel mesin. Terakhir, ada biaya bahan baku. Memproduksi perkakas besar yang seluruhnya terbuat dari tungsten karbida premium memerlukan biaya yang mahal. Desain yang dilas membatasi karbida yang mahal hanya pada zona pemotongan, sehingga mengoptimalkan biaya siklus hidup alat.
Menggabungkan dua material berbeda ini membutuhkan metalurgi yang presisi. Produsen perkakas menggunakan teknik mematri induksi yang canggih, menggunakan paduan mematri berbahan dasar perak sebagai pengisi. Lapisan mikro perak ini sebenarnya bertindak sebagai peredam kejut sekunder antara karbida dan baja.
Selama proses ini, konsentrisitas mutlak adalah hal yang terpenting. Pembuat perkakas tingkat lanjut menggunakan pembanding optik untuk memastikan Pembacaan Indikator Total tetap di bawah 0,0002 inci. Sambungan las yang diselaraskan dengan sempurna memastikan alat berputar dengan benar, mencegah runout dan keausan tepi yang tidak merata.
Peralihan ke arsitektur perkakas yang dilas membuka keunggulan mekanis yang secara langsung menstabilkan proses milling. Manfaat nyata inilah yang menjadi alasan mengapa fasilitas manufaktur canggih meninggalkan katalog generik ketika menangani geometri internal yang kompleks.
Pabrik akhir standar memiliki panjang leher umum yang jarang sesuai dengan profil sebenarnya dari suku cadang yang sedang dikerjakan. Sebaliknya, alat pemotong jangkauan panjang dirancang dari poros ke bawah agar sesuai dengan dimensi rongga yang tepat.
Perancang alat akan memaksimalkan diameter shank selama mungkin secara fisik sebelum melakukan necking untuk membersihkan dinding rongga. Misalnya, jika kantong yang dalam memerlukan diameter pemotongan setengah inci pada kedalaman tujuh inci, namun bagian atas rongga terbuka lebar, alat khusus tersebut dapat dilengkapi dengan tangkai logam berat yang kuat dan hanya meruncing ke bawah di bagian paling bawah. Retensi strategis massa inti ini secara drastis meningkatkan momen inersia pahat, sehingga secara efektif menetralkan defleksi kantilever.
Konstruksi bi-metal secara inheren mengganggu resonansi akustik. Ketika getaran mekanis berjalan dari ujung tombak karbida ke sambungan braze dan kemudian ke betis baja, energi tersebut mengalami perubahan kepadatan material secara tiba-tiba.
Transisi ini secara aktif menyebarkan frekuensi harmonik. Shank logam berat yang terbuat dari paduan tungsten unggul dalam hal ini. Kepadatan ekstrimnya menyerap energi getaran sebelum beresonansi menjadi obrolan. Efek peredam ini memungkinkan pemrogram CNC untuk mempertahankan laju pengumpanan yang agresif dan kecepatan spindel pada kedalaman yang akan memaksa mereka untuk merangkak.
Fitur |
Karbida Padat Standar |
Alat Logam Berat yang Dilas Khusus |
|---|---|---|
Rasio Jangkauan Maks yang Andal |
Hingga 5:1 |
Hingga 10:1 atau lebih tinggi |
Peredam Getaran |
Buruk (Mentransmisikan obrolan ke spindel) |
Luar biasa (Menyerap resonansi harmonik) |
Ketangguhan Patah |
Rendah (Risiko patah tinggi) |
Tinggi (Shank lentur di bawah beban ekstrem) |
Optimasi Geometri |
Panjang dan relief leher umum |
Direkayasa khusus untuk sudut rancangan bagian |
Biaya Siklus Hidup dalam Skala Besar |
Tinggi (Perlu penggantian sering) |
Rendah (Masa pakai alat lebih lama, opsi tip ulang) |
Melihat lanskap manufaktur yang lebih luas, industri ini menyaksikan perubahan besar dalam strategi perkakas. Karena sektor kedirgantaraan dan kendaraan listrik semakin bergantung pada bahan paduan berkekuatan sangat tinggi serta desain suku cadang monolitik yang kompleks, toleransi terhadap kesalahan pemesinan telah menurun drastis. Analisis industri baru-baru ini menyoroti bahwa bengkel-bengkel mesin yang berpikiran maju mulai beralih dari memperlakukan peralatan pemotong sebagai komoditas sekali pakai. Sebaliknya, mereka mengintegrasikan perkakas hybrid yang disesuaikan pada awal fase pemrograman CAM. Pendekatan rekayasa proaktif ini menjamin keandalan pemesinan tanpa pengawasan, yang merupakan faktor penting ketika bengkel memerangi kekurangan tenaga kerja terampil dan mendorong kemampuan manufaktur padam.
Pengadaan solusi yang disesuaikan adalah proses yang sangat kolaboratif. Insinyur perkakas menganalisis material benda kerja, kinematika spesifik mesin CNC Anda, dan geometri CAD yang tepat untuk merumuskan instrumen pemotongan yang sempurna.
Mikrogeometri ujung tombak menentukan cara alat tersebut memotong logam. Untuk aplikasi rongga dalam, para insinyur sangat bergantung pada desain pitch variabel dan heliks variabel. Alat standar sering kali menampilkan seruling dengan jarak simetris, yang dapat menciptakan hentakan berirama pada dinding rongga, sehingga memicu obrolan harmonis.
A pemotong karbida khusus mengganggu ritme ini dengan mengubah jarak seruling, seperti pengindeksan pada 88, 92, 89, dan 91 derajat. Pengindeksan variabel ini memutus siklus harmonik sebelum dimulai. Selain itu, sudut rake dan relief disesuaikan berdasarkan paduannya. Aluminium kedirgantaraan yang bergetah memerlukan sudut penggaruk positif yang tinggi untuk pemotongan yang bersih, sedangkan baja cetakan P20 yang diperkeras memerlukan penggaruk negatif yang diperkuat untuk kekuatan tepi maksimum.
Mengevakuasi serpihan dari lubang yang enam kali lebih dalam dari diameternya memerlukan dinamika fluida yang ditargetkan, bukan hanya cairan pendingin banjir sekitar. Perkakas khusus dirancang secara rutin dengan saluran pendingin internal yang mengalir di sepanjang shank, keluar tepat di belakang tepi tajam.
Desain ini memastikan cairan pendingin bertekanan tinggi, yang seringkali melebihi 1.000 PSI, menyembur langsung ke zona pemotongan. Cairan bertekanan secara aktif memaksa seruling keluar dari rongga, sekaligus mencegah kejutan termal yang merusak lapisan pelindung alat AlTiN.
Gesekan adalah musuh dari penggilingan berkantong tebal. Jika shank yang tidak dipotong bergesekan dengan dinding rongga, hal ini akan menghasilkan panas yang luar biasa dan defleksi yang cepat. Perkakas khusus dimodelkan dengan relief leher yang sangat spesifik yang secara sempurna mencerminkan sudut rancangan rongga.
Dengan menyesuaikan transisi dari diameter pemotongan ke leher, para insinyur memastikan ketebalan shank maksimum untuk kekakuan sekaligus menjamin jarak bebas mutlak dari dinding benda kerja, tidak peduli seberapa dalam pahat tersebut dimasukkan.
Menentukan saat yang tepat untuk meninggalkan perkakas standar demi rekayasa khusus memerlukan evaluasi risiko, waktu siklus, dan volume produksi yang diperhitungkan. Meskipun alat yang dipesan lebih dahulu memerlukan investasi di muka, keuntungan finansial sangat dapat diprediksi jika Anda tahu persis parameter apa yang harus dicari.
Daripada mengandalkan dugaan, bengkel mesin modern menggunakan pemicu operasional yang ketat untuk membenarkan perkakas khusus. Anda harus segera mempertimbangkan a alat CNC yang dipesan lebih dahulu jika aplikasi Anda memenuhi salah satu kondisi berikut:
Rasio Jangkauan Melebihi 5:1: Jika Anda melakukan pemesinan lebih dalam dari lima kali diameter pemotongan, karbida padat standar akan menyimpang. Shank logam berat menjadi suatu keharusan.
Kekerasan Material Melampaui 45 HRC: Baja perkakas yang diperkeras dan paduan super memperkuat gaya pemotongan. Geometri khusus dengan tepian yang diperkuat dan peredam getaran yang unggul diperlukan untuk mempertahankan umur pahat.
Benda Kerja Bernilai Tinggi: Jika bahan baku suatu komponen berharga lebih dari $1.000 sebelum pemesinan dimulai, mempertaruhkan barang bekas dengan pabrik akhir yang umum merupakan pertaruhan yang tidak dapat diterima. Perkakas khusus bertindak sebagai polis asuransi untuk ruang angkasa atau tempa medis yang mahal.
Kemacetan Waktu Siklus: Ketika rongga yang dalam memerlukan tiga alat standar yang berbeda untuk melakukan pengerjaan kasar, setengah jadi, dan menyelesaikan radius sudut, satu alat pijakan khusus dapat mengkonsolidasikan operasi ini, sehingga memangkas waktu siklus hingga 50 persen.
Titik impas untuk perkakas khusus sangat dipengaruhi oleh skala. Untuk prototipe cepat yang terdiri dari tiga bagian, perkakas standar mungkin merupakan pilihan paling ekonomis meskipun memiliki kekurangan. Namun, seiring dengan skala produksi yang berjalan dalam volume menengah atau tinggi, perekonomian berubah secara dramatis.
Alat khusus memberikan biaya per komponen yang jauh lebih rendah dalam jangka waktu yang lama. Karena alat ini memiliki masa pakai alat yang lebih lama berkat geometri yang dioptimalkan dan evakuasi chip yang unggul, operator menghabiskan lebih sedikit waktu untuk mengganti alat yang aus dan mengatur ulang offset alat. Biaya rekayasa awal diamortisasi dengan cepat melalui ratusan suku cadang yang tanpa cacat.
Keunggulan teoritis diterjemahkan langsung ke dalam peningkatan kinerja yang terukur di berbagai sektor dengan presisi tinggi. Pemesinan rongga dalam bukanlah tantangan yang monolitik. Berbagai industri menghadapi kendala material dan geometrik yang unik sehingga memerlukan intervensi khusus.
Sektor cetakan dan cetakan bisa dibilang merupakan tempat pengujian paling intensif untuk milling dengan jangkauan yang lebih luas. Basis cetakan dan blok rongga biasanya dikerjakan dari baja perkakas yang telah dikeraskan sebelumnya dan memiliki rusuk yang dalam dan sempit, sudut tarikan yang curam, dan kontur tiga dimensi yang kompleks.
Pabrik akhir standar kesulitan untuk mencapai bagian bawah rongga inti ini tanpa defleksi yang parah, sehingga menghasilkan penyelesaian permukaan yang buruk sehingga memerlukan pemolesan manual yang memakan waktu berjam-jam dan memakan waktu lama. Perkakas shank logam berat khusus memberikan kekakuan yang diperlukan untuk mempertahankan toleransi yang ketat di bagian bawah cetakan, menghasilkan penyelesaian akhir yang unggul yang secara drastis mengurangi kerja bangku dan proses pemesinan pelepasan listrik sekunder.
Manufaktur dirgantara sering kali melibatkan memonopoli kantong struktural yang dalam dari billet padat aluminium atau titanium untuk memaksimalkan rasio kekuatan terhadap berat. Tujuannya adalah untuk menghilangkan material dalam jumlah besar sambil menyisakan dinding struktural yang tipis dan tinggi.
Dalam pemesinan titanium, manajemen panas sangatlah penting. Peralatan khusus untuk aplikasi ini dirancang dengan saluran cairan pendingin canggih untuk menyiram chip secara instan, mencegah degradasi termal pada tepi karbida. Geometri heliks yang bervariasi memungkinkan produsen ruang angkasa untuk secara agresif menyelesaikan kantong dalam ini secara agresif dan tepat tanpa menimbulkan obrolan di dinding tipis yang halus.
Industri otomotif sangat bergantung pada perkakas yang dibuat khusus untuk blok mesin, rumah transmisi, dan manifold hidrolik yang rumit. Komponen besi cor atau aluminium ini memiliki galeri cairan yang berpotongan dalam dan dudukan katup yang harus dikerjakan dengan mesin sesuai toleransi yang tepat.
Saat melakukan pemesinan jauh di dalam blok mesin, batang bor standar sering kali mengalami gangguan karena overhang yang ekstrem. Perkakas las khusus yang menggunakan shank logam berat tungsten dipasang di sini untuk mengganggu frekuensi getaran secara alami, memastikan segel cairan penting dan jurnal bantalan memenuhi standar kontrol kualitas yang ketat di jalur transfer volume tinggi.
Transisi dari item katalog standar ke solusi khusus memerlukan kemitraan yang transparan dan kolaboratif dengan produsen alat khusus. Prosesnya sangat teknis dan bergantung pada pembagian data yang akurat mengenai geometri komponen dan kemampuan mesin.
Proses pengadaan dimulai dengan analisis aplikasi. Pabrikan harus memberi para insinyur perkakas model CAD terperinci atau cetakan rongga tertentu. Selain itu, data mengenai mesin CNC, seperti lancip spindel, RPM maksimum, dan kemampuan tekanan cairan pendingin, sangat penting.
Berdasarkan data ini, para insinyur memilih kadar karbida, jumlah seruling, dan material shank yang sesuai. Pabrikan kemudian memberikan gambar persetujuan CAD terperinci dari alat yang diusulkan, menyoroti dimensi yang tepat, toleransi, dan lokasi sambungan las. Setelah disetujui, prototipe tersebut diproduksi di pusat penggilingan alat CNC multi-sumbu yang canggih, memastikan geometri pemotongan tepat sebelum dikirim ke pelanggan.
Tidak semua produsen perkakas memiliki infrastruktur teknik untuk memproduksi perkakas las yang andal. Saat memilih mitra, evaluasi kemampuan mereka dalam pembuatan prototipe cepat dan kontrol kualitas yang ketat.
Mitra yang dapat diandalkan harus memanfaatkan sistem inspeksi optik canggih untuk menjamin toleransi runout dijaga agar tetap minimum. Selain itu, produsen yang menawarkan kemampuan pelapisan PVD internal dapat menyesuaikan pelapisan pahat secara khusus dengan material yang Anda pemesinan, sehingga menambah lapisan optimalisasi kinerja lainnya.
Meskipun perkakas katalog standar akan selalu mendapat tempat dalam pemesinan umum, aplikasi rongga dalam memerlukan pendekatan yang sangat terspesialisasi. Mendorong pabrik akhir yang sudah siap pakai melampaui batas fisiknya hanya akan menghasilkan komponen-komponen yang rusak, peralatan rusak, dan rasa frustrasi yang luar biasa.
Desain alat las khusus menghilangkan kompromi antara jangkauan dan kekakuan. Dengan memanfaatkan sinergi material, geometri variabel, dan penyaluran cairan pendingin yang ditargetkan, alat-alat ini memberikan stabilitas yang tak tertandingi di lingkungan yang paling menuntut. Pada akhirnya, perkakas yang disesuaikan bukanlah biaya operasional. Ini adalah investasi strategis dalam keandalan proses, kualitas suku cadang yang unggul, dan profitabilitas bengkel mesin secara keseluruhan. Ketika Anda siap untuk berhenti berbasa-basi dan mulai mengerjakan mesin dengan percaya diri, bermitra dengan teknisi perkakas khusus di SS Endmill adalah langkah paling menguntungkan yang dapat Anda ambil. Jelajahi solusi khusus kami untuk menemukan geometri tepat yang dibutuhkan aplikasi Anda.
Ya, dan di banyak aplikasi dengan jangkauan yang lebih luas, kinerjanya jauh lebih baik. Meskipun karbida padat memiliki kekakuan statis yang tinggi, ia pada dasarnya rapuh. Perkakas yang dilas menggunakan karbida premium secara eksklusif pada ujung tombak untuk ketahanan aus maksimum, sekaligus mengintegrasikan baja struktural atau betis logam berat. Konstruksi bi-logam ini menyerap guncangan dan meredam getaran harmonik jauh lebih baik daripada karbida padat, sehingga secara substansial mengurangi risiko patahnya pahat saat mengerjakan lubang yang dalam.
Waktu tunggu sangat bergantung pada kapasitas pabrikan saat ini dan kompleksitas geometri yang diminta. Namun, dengan integrasi perangkat lunak prototipe cepat modern dan peralatan gerinda perkakas CNC multi-sumbu yang canggih, perkakas khusus seringkali dapat direkayasa, tunduk pada gambar persetujuan, diproduksi, dilapisi, dan dikirim dalam jangka waktu dua hingga empat minggu.
Sangat. Faktanya, untuk pemesinan rongga dalam, cairan pendingin through-tool sangat disarankan oleh para ahli permesinan. Peralatan khusus dirancang secara rutin dengan saluran pendingin internal yang presisi. Saluran-saluran ini memastikan bahwa cairan pemotongan bertekanan tinggi disalurkan langsung ke zona pemotongan, yang sangat penting untuk mengeluarkan serpihan secara vertikal dari kantong yang dalam dan mengurangi guncangan termal pada ujung tombak.
Efektivitas biaya sepenuhnya bergantung pada kompleksitas dan nilai benda kerja. Jika suku cadang terbuat dari logam campuran luar angkasa yang mahal, memiliki geometri yang rumit, atau jika perkakas standar berulang kali rusak dan menyebabkan waktu henti alat berat, perkakas khusus akan segera membayar sendiri, bahkan pada pengoperasian bervolume rendah. Sebaliknya, untuk fitur yang sederhana dan mudah diakses pada material berbiaya rendah, alat katalog standar tetap menjadi pilihan yang paling logis.
Untuk memastikan desain alat yang akurat dan fungsional, Anda harus menyediakan data operasional yang komprehensif. Hal ini mencakup tingkat material yang tepat yang sedang dikerjakan, spesifikasi peralatan mesin CNC seperti RPM spindel maksimum dan tekanan cairan pendingin yang tersedia, serta model CAD 3D atau cetakan detail bagian atau rongga tertentu. Tim teknik pabrikan perkakas akan memanfaatkan data ini untuk menghitung geometri, jarak bebas, dan material shank yang optimal.
Meskipun karbida padat standar biasanya gagal melewati rasio 5:1, perkakas las khusus yang menggunakan shank logam berat tungsten berdensitas tinggi dapat melakukan pengerjaan dengan andal pada rasio 10:1. Dalam pengaturan yang sangat terkontrol dengan jalur alat yang dioptimalkan dan keterlibatan radial yang ringan, para insinyur telah berhasil menerapkan alat khusus yang mencapai hingga 15:1 tanpa obrolan yang menimbulkan bencana.
Shank baja perkakas standar sangat baik untuk penyerapan goncangan secara umum, namun kepadatannya kurang diperlukan untuk jangkauan ekstrem. Shank logam berat dibuat dari paduan tungsten, yang memiliki kepadatan dan modulus elastisitas yang jauh lebih tinggi dibandingkan baja standar. Inti struktur masif ini secara aktif menyerap dan menghilangkan resonansi harmonis, mencegah obrolan mencapai ujung tombak selama pengoperasian rongga dalam.


