
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 25-09-2026 Nguồn gốc: Địa điểm


Gia công các khoang sâu thường được coi là một trong những thách thức căng thẳng nhất mà một lập trình viên CNC phải đối mặt. Khi dao phay ngón tiêu chuẩn vượt qua độ sâu thông thường, các giới hạn vật lý của hình học sẵn có trở nên rõ ràng hơn. Dụng cụ bị lệch dưới áp lực. Tiếng trò chuyện the thé vang vọng khắp sàn cửa hàng. Bề mặt hoàn thiện tinh tế sẽ bị hủy hoại ngay lập tức. Tệ hơn nữa, việc dựa vào các tùy chọn tiêu chuẩn ở độ sâu cực cao thường dẫn đến sự cố vỡ dụng cụ đột ngột, nghiêm trọng.
Khi các thiết kế bộ phận ngày càng phức tạp, nhu cầu tiếp cận sâu hơn mà không làm mất đi độ cứng cáp chưa bao giờ quan trọng hơn. Điều này đặc biệt đúng trong các bộ phận hàng không vũ trụ, khuôn ép nhựa và khối động cơ phức tạp. Thiết kế công cụ hàn tùy chỉnh được áp dụng chính xác ở đây. Chúng thu hẹp khoảng cách giữa khả năng tiếp cận vật lý và độ ổn định động khi cắt.
Bằng cách kết hợp một cách chiến lược các đặc tính luyện kim khác nhau, các kỹ sư tích cực hóa giải vấn đề về tầm với. Một ví dụ điển hình là việc kết hợp đầu cắt cacbua rắn có khả năng chịu mài mòn cao với cán kim loại nặng có khả năng hấp thụ sốc. Trong hướng dẫn toàn diện này, chúng ta sẽ khám phá cơ chế đằng sau gia công khoang sâu . Chúng tôi sẽ phân tích lý do tại sao các thiết kế hàn lại hoạt động tốt hơn cacbua rắn truyền thống ở chiều dài mở rộng và giúp bạn xác định chính xác thời điểm hợp lý về mặt tài chính để đầu tư vào giải pháp dụng cụ phù hợp.
Gia công khoang sâu đòi hỏi hình dạng dụng cụ chuyên dụng để chủ động ngăn chặn độ lệch của công xôn, rung điều hòa và hỏng dụng cụ sớm.
Các công cụ hàn tùy chỉnh kết hợp tuyệt vời hiệu suất cắt của cacbua rắn hạt siêu nhỏ với các đặc tính giảm rung của thép kết cấu hoặc chuôi kim loại nặng vonfram.
Đầu tư vào một máy cắt cacbua tùy chỉnh được thiết kế đặc biệt cho các góc dự thảo và bán kính góc độc đáo của bộ phận của bạn có thể giảm đáng kể thời gian chu trình và loại bỏ công việc thứ cấp trên băng ghế dự bị.
Dụng cụ tầm xa phải kết hợp việc phân phối chất làm mát xuyên suốt dụng cụ chính xác và cơ cấu giảm cổ tùy chỉnh để đẩy phoi ra khỏi khu vực cắt một cách an toàn.
Việc hợp tác với một nhà sản xuất chuyên dụng cho các công cụ CNC đặt riêng mang lại lợi tức đầu tư có thể dự đoán được cao, đặc biệt là khi gia công các hợp kim có giá trị cao hoặc tăng quy mô sản xuất.
Các túi sâu đóng vai trò là bài kiểm tra ứng suất cuối cùng cho bất kỳ thiết lập gia công CNC nào. Cụ thể, khi người vận hành cố gắng khắc các kênh chất lỏng sâu hoặc khối lõi bằng cách sử dụng dao phay ngón theo danh mục tiêu chuẩn, họ ngay lập tức gặp phải chi phí vận hành tiềm ẩn. Những sự thiếu hiệu quả này lặng lẽ làm xói mòn tỷ suất lợi nhuận do vật liệu bị loại bỏ, độ mòn trục chính tăng nhanh và thời gian ngừng hoạt động của máy kéo dài.
Đối thủ chính trong phay tầm xa là độ lệch của dụng cụ. Về mặt cơ học, dụng cụ cắt hoạt động như một dầm đúc hẫng được neo ở trục chính. Độ cứng của chùm tia này phụ thuộc rất nhiều vào tỷ lệ chiều dài trên đường kính của nó. Theo nguyên tắc kỹ thuật cơ bản, độ lệch tăng tỷ lệ thuận với lập phương chiều dài dụng cụ.
Do đó, nếu bạn tăng gấp đôi tầm với của dao phay ngón để chạm vào đáy túi sâu, khả năng bị uốn cong của nó không chỉ tăng gấp đôi. Nó nhân lên gấp tám lần. Các dụng cụ cacbit nguyên khối tiêu chuẩn đơn giản là không thể thách thức thực tế toán học này khi được đẩy vượt quá tỷ lệ chiều dài trên đường kính là 5:1 hoặc 8:1. Khi công cụ đi chệch khỏi đường dẫn đã được lập trình, nó sẽ để lại những bức tường côn và những điểm không chính xác về kích thước, chắc chắn sẽ không vượt qua được quá trình kiểm tra kiểm soát chất lượng nghiêm ngặt.
Độ lệch hiếm khi xảy ra một cách tĩnh tại và có thể dự đoán được. Lực động được tạo ra trong quá trình loại bỏ kim loại làm cho dụng cụ kéo dài nảy lên một cách thất thường so với phôi. Rung động tự kích thích này thường được gọi là rung động rung động và nó vẫn là nguyên nhân gây ra sự chính xác trong sản xuất.
Các công cụ tiêu chuẩn được kéo dài đến giới hạn của chúng có độ cứng động cực kỳ thấp. Một khi các tần số hài hòa được giữ vững, tiếng huyên thuyên sẽ để lại những vết sọc hổ rõ rệt trên thành khoang. Trong các ngành công nghiệp như động lực học chất lỏng hoặc chế tạo khuôn quang học, những điểm không hoàn hảo về mặt thị giác này sẽ dẫn đến việc sản phẩm bị loại bỏ ngay lập tức. Để cứu phôi, các thợ máy buộc phải mài giũa hoặc đánh bóng thủ công nhiều giờ liền. Điều này đưa lỗi của con người vào một quy trình tự động được kiểm soát chặt chẽ.
Các hốc sâu hoạt động giống như bẫy trọng lực đối với các mảnh kim loại. Dao phay ngón tiêu chuẩn được tối ưu hóa cho xẻ rãnh nông hoặc tạo biên dạng ngoại vi, nghĩa là chúng thiếu thể tích rãnh chuyên dụng cần thiết để nâng phoi theo phương thẳng đứng ra khỏi lỗ sâu.
Nếu phoi tích tụ ở đáy túi, lưỡi cắt buộc phải cắt lại vật liệu đã đông cứng. Bạn thường có thể ngửi thấy mùi chất làm mát đang cháy trước khi nghe thấy tiếng tách của dụng cụ. Việc cắt lại phoi gây ra những đột biến lớn về sốc nhiệt cục bộ, làm sứt mẻ lớp phủ cacbit ở mức vi mô và cuối cùng khiến dụng cụ bị gãy làm đôi. Đào một mảnh cacbua rắn bị vỡ ra khỏi vật rèn hàng không vũ trụ titan có giá trị cao là một hoạt động trục vớt có rủi ro cao mà các cửa hàng đơn giản là không đủ khả năng thực hiện thường xuyên.
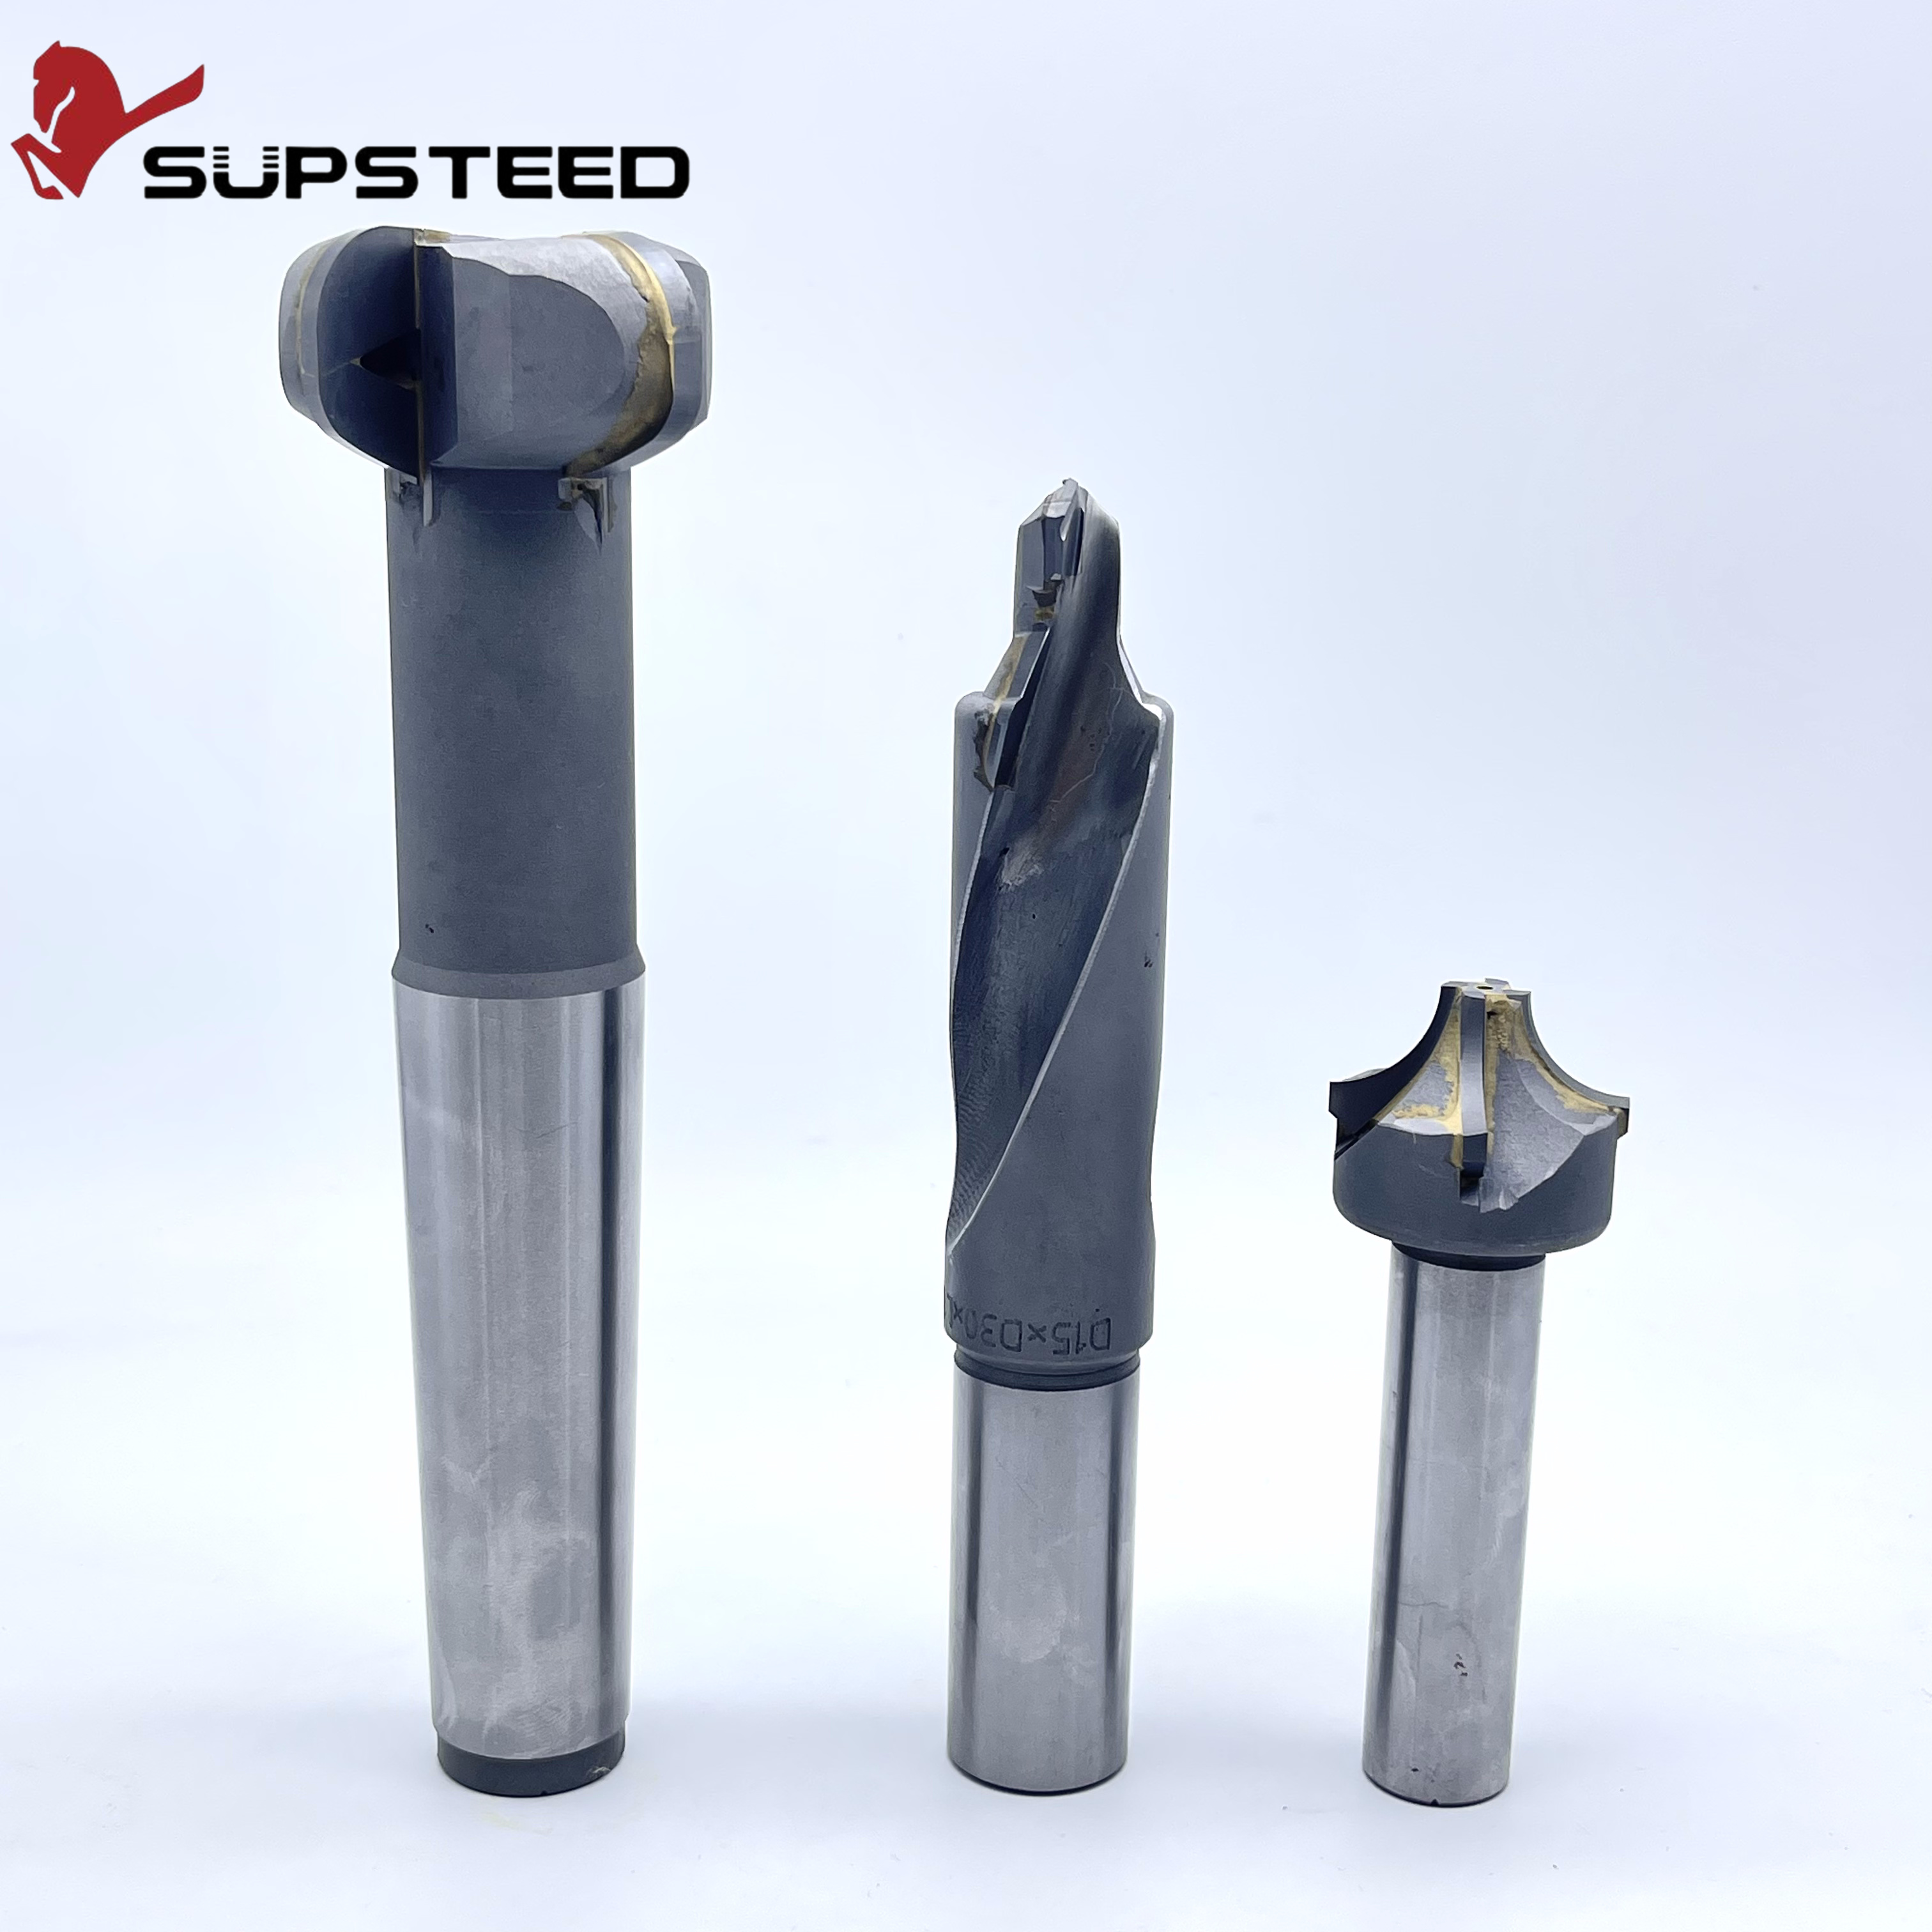
Để vượt qua ranh giới vật lý của các danh mục tiêu chuẩn, các kỹ sư công cụ đã phát triển một phương pháp kết hợp có hiệu quả cao. Dụng cụ hàn tùy chỉnh, thường được gọi là dụng cụ hàn đồng, là những bộ phận phức tạp kết hợp vĩnh viễn hai vật liệu riêng biệt để tạo thành một dụng cụ cắt duy nhất, được tối ưu hóa. Kiến trúc này cho phép các nhà sản xuất xác định chính xác phạm vi tiếp cận, độ cứng và hình học cần thiết cho một khoang cụ thể.
Sự sáng chói của một công cụ hàn nằm ở sức mạnh tổng hợp của vật liệu. Việc lắp ráp được chia thành hai vùng riêng biệt: đầu cắt và cán. Đầu cắt được mài từ cacbua rắn hạt siêu nhỏ cao cấp, chứa các rãnh, lưỡi cắt và lớp phủ PVD chuyên dụng. Ở đây cacbua rất cần thiết vì nó mang lại sự ổn định nhiệt và chống mài mòn đặc biệt.
Ngược lại, thân được gia công từ vật liệu hoàn toàn khác. Các nhà thiết kế công cụ thường sử dụng thép công cụ có độ bền kéo cao, thép không gỉ hoặc hợp kim kim loại nặng vonfram dày đặc. Bằng cách kết hợp đầu cacbua với cán tùy chỉnh này, kết quả là các công cụ hàn tùy chỉnh được hưởng lợi từ khả năng hấp thụ sốc và độ bền kéo vượt trội. Đây là những đặc điểm quan trọng khi tiếp cận sâu vào phôi cứng.
Một câu hỏi thường gặp ở xưởng là tại sao các lập trình viên không thể đơn giản đặt hàng một dao phay ngón cacbit nguyên khối cực dài. Có ba lý do khách quan khiến cacbua nguyên khối không thành công ở độ dài cực lớn. Đầu tiên là độ giòn. Cacbua rắn sở hữu Mô đun trẻ lớn, khiến nó cực kỳ cứng nhưng lại thiếu độ bền khi gãy. Trong những khoảnh khắc uốn cong cực độ, một dụng cụ cacbua rắn 10 inch sẽ gãy mạnh mà không có cảnh báo, trong khi thân thép sẽ uốn cong và hấp thụ tải trọng.
Thứ hai, cacbua rắn hoạt động như một chất truyền rung động tuyệt vời. Bất kỳ tiếng kêu nào được tạo ra ở đầu sẽ truyền thẳng lên chuôi đặc và vào các ổ trục trục máy. Cuối cùng là chi phí nguyên vật liệu. Việc sản xuất một công cụ lớn hoàn toàn bằng cacbua vonfram cao cấp là rất khó khăn về mặt tài chính. Thiết kế hàn hạn chế cacbua đắt tiền trong vùng cắt, tối ưu hóa chi phí vòng đời dụng cụ.
Việc kết hợp hai vật liệu khác nhau này đòi hỏi phải có sự luyện kim chính xác. Các nhà sản xuất dụng cụ sử dụng kỹ thuật hàn cảm ứng tiên tiến, sử dụng hợp kim hàn gốc bạc làm chất độn. Lớp bạc siêu nhỏ này thực sự hoạt động như một bộ giảm xóc thứ cấp giữa cacbua và thép.
Trong quá trình này, độ đồng tâm tuyệt đối là tối quan trọng. Các nhà chế tạo công cụ tiên tiến sử dụng bộ so sánh quang học để đảm bảo Chỉ số Tổng chỉ số duy trì ở mức dưới 0,0002 inch. Mối hàn được căn chỉnh hoàn hảo đảm bảo dụng cụ quay đúng, ngăn ngừa hiện tượng đảo và mòn mép không đều.
Việc chuyển đổi sang kiến trúc dụng cụ hàn sẽ mở ra các lợi thế cơ học giúp ổn định trực tiếp quá trình phay. Những lợi ích hữu hình này chính là lý do tại sao các cơ sở sản xuất tiên tiến từ bỏ các danh mục chung khi giải quyết các hình học bên trong phức tạp.
Dao phay ngón tiêu chuẩn có chiều dài cổ chung hiếm khi khớp với hình dạng thực tế của bộ phận đang được gia công. Ngược lại, dụng cụ cắt tầm xa được thiết kế từ trục chính trở xuống để vừa với kích thước chính xác của khoang.
Các nhà thiết kế công cụ sẽ tối đa hóa đường kính thân càng lâu càng tốt về mặt vật lý trước khi thắt cổ xuống để làm sạch các thành khoang. Ví dụ: nếu hốc sâu yêu cầu đường kính cắt nửa inch ở độ sâu bảy inch, nhưng phần trên của khoang mở rộng thì dụng cụ tùy chỉnh có thể có chuôi kim loại nặng chắc chắn chỉ thuôn nhọn xuống ở phần dưới cùng. Việc duy trì khối lượng lõi một cách chiến lược này làm tăng đáng kể mômen quán tính của dụng cụ, vô hiệu hóa độ lệch của công xôn một cách hiệu quả.
Cấu trúc lưỡng kim vốn đã phá vỡ sự cộng hưởng âm thanh. Khi các rung động cơ học truyền từ lưỡi cắt cacbua vào mối hàn đồng và sau đó vào thân thép, năng lượng gặp phải sự thay đổi đột ngột về mật độ vật liệu.
Những chuyển đổi này tích cực phân tán tần số hài hòa. Thân kim loại nặng làm từ hợp kim vonfram vượt trội ở điểm này. Mật độ cực cao của chúng hấp thụ năng lượng rung động trước khi nó có thể cộng hưởng thành tiếng trò chuyện. Hiệu ứng giảm chấn này cho phép các lập trình viên CNC duy trì tốc độ tiến dao và tốc độ trục chính mạnh mẽ ở độ sâu mà nếu không họ sẽ phải bò.
Tính năng |
Cacbua rắn tiêu chuẩn |
Công cụ kim loại nặng hàn tùy chỉnh |
|---|---|---|
Tỷ lệ phạm vi tiếp cận đáng tin cậy tối đa |
Lên đến 5:1 |
Lên tới 10:1 hoặc cao hơn |
Giảm rung |
Kém (Truyền tiếng kêu tới trục xoay) |
Tuyệt vời (Hấp thụ cộng hưởng hài hòa) |
độ dẻo dai gãy xương |
Thấp (Nguy cơ bị chụp cao) |
Cao (Cân uốn cong dưới tải trọng cực lớn) |
Tối ưu hóa hình học |
Chiều dài cổ chung và phù điêu |
Được thiết kế đặc biệt cho các góc dự thảo một phần |
Chi phí vòng đời ở quy mô |
Cao (Cần thay thế thường xuyên) |
Thấp (Tuổi thọ dụng cụ dài hơn, tùy chọn nghiêng lại) |
Nhìn vào bối cảnh sản xuất rộng hơn, ngành này đang chứng kiến sự thay đổi rõ ràng trong chiến lược chế tạo dụng cụ. Khi lĩnh vực hàng không vũ trụ và xe điện ngày càng phụ thuộc vào các hợp kim có độ bền cực cao và các thiết kế bộ phận nguyên khối, phức tạp, khả năng chịu lỗi gia công đã giảm mạnh. Các phân tích gần đây trong ngành nhấn mạnh rằng các cửa hàng máy móc có tư duy tiến bộ đang chuyển dần khỏi việc coi dụng cụ cắt là hàng hóa dùng một lần. Thay vào đó, họ đang sớm tích hợp công cụ kết hợp tùy chỉnh trong giai đoạn lập trình CAM. Phương pháp kỹ thuật chủ động này đảm bảo độ tin cậy khi gia công không cần giám sát, một yếu tố quan trọng khi các cửa hàng giải quyết tình trạng thiếu lao động có tay nghề cao và thúc đẩy khả năng sản xuất không cần sử dụng đèn chiếu sáng.
Việc mua sắm một giải pháp phù hợp là một quá trình mang tính hợp tác cao. Các kỹ sư công cụ phân tích vật liệu phôi, động học cụ thể của máy CNC và hình dạng CAD chính xác để tạo ra dụng cụ cắt hoàn hảo.
Hình học vi mô của lưỡi cắt quyết định cách dụng cụ cắt kim loại. Đối với các ứng dụng khoang sâu, các kỹ sư phụ thuộc rất nhiều vào thiết kế bước xoắn và bước xoắn thay đổi. Các công cụ tiêu chuẩn thường có các rãnh cách đều nhau, có thể tạo ra tiếng đập nhịp nhàng vào thành khoang, bắt đầu tạo ra tiếng kêu hài hòa.
MỘT Máy cắt cacbua tùy chỉnh phá vỡ nhịp điệu này bằng cách thay đổi khoảng cách sáo, chẳng hạn như lập chỉ mục ở 88, 92, 89 và 91 độ. Việc lập chỉ mục biến này phá vỡ chu kỳ điều hòa trước khi nó bắt đầu. Hơn nữa, góc nghiêng và góc phụ được tùy chỉnh dựa trên hợp kim. Nhôm hàng không dẻo yêu cầu góc trước dương cao để cắt sạch, trong khi thép khuôn P20 cứng đòi hỏi góc trước âm được gia cố để có độ bền cạnh tối đa.
Việc thoát phoi khỏi một lỗ sâu hơn sáu lần so với đường kính của nó đòi hỏi động lực học chất lỏng có mục tiêu chứ không chỉ chất làm mát ngập xung quanh. Các dụng cụ tùy chỉnh được thiết kế thường xuyên với các kênh làm mát bên trong chạy dọc theo toàn bộ chiều dài của cán, thoát ra chính xác phía sau các lưỡi cắt.
Thiết kế này đảm bảo rằng chất làm mát áp suất cao, thường vượt quá 1.000 PSI, phun trực tiếp vào vùng cắt. Chất lỏng được điều áp sẽ chủ động ép phoi lên các me và ra khỏi khoang, đồng thời ngăn ngừa sốc nhiệt phá hủy lớp phủ AlTiN bảo vệ dụng cụ.
Ma sát là kẻ thù của phay túi sâu. Nếu cán không cắt cọ xát vào thành khoang, nó sẽ sinh ra nhiệt lượng rất lớn và bị lệch ngay lập tức. Các công cụ tùy chỉnh được mô hình hóa với các phù điêu cổ có độ đặc biệt cao phản ánh hoàn hảo góc nháp của khoang.
Bằng cách điều chỉnh quá trình chuyển đổi từ đường kính cắt sang cổ, các kỹ sư đảm bảo độ dày thân tối đa cho độ cứng đồng thời đảm bảo khoảng cách tuyệt đối với thành phôi, bất kể dụng cụ có lao sâu đến đâu.
Việc xác định thời điểm chính xác để từ bỏ công cụ tiêu chuẩn để chuyển sang sử dụng kỹ thuật tùy chỉnh đòi hỏi phải có sự đánh giá có tính toán về rủi ro, thời gian chu kỳ và khối lượng sản xuất. Mặc dù các công cụ riêng biệt yêu cầu đầu tư ban đầu nhưng lợi nhuận tài chính có thể dự đoán được rất cao nếu bạn biết chính xác những thông số cần tìm kiếm.
Thay vì dựa vào phỏng đoán, các cửa hàng máy móc hiện đại sử dụng các yếu tố kích hoạt vận hành nghiêm ngặt để biện minh cho công cụ tùy chỉnh. Bạn nên xem xét ngay một công cụ CNC riêng biệt nếu ứng dụng của bạn đáp ứng bất kỳ điều kiện nào sau đây:
Tỷ lệ phạm vi tiếp cận vượt quá 5:1: Nếu bạn gia công sâu hơn năm lần đường kính cắt, cacbit nguyên khối tiêu chuẩn sẽ bị lệch. Thân kim loại nặng trở thành bắt buộc.
Độ cứng vật liệu vượt qua 45 HRC: Thép công cụ cứng và siêu hợp kim khuếch đại lực cắt. Cần có hình học tùy chỉnh với các cạnh được gia cố và khả năng giảm rung vượt trội để duy trì tuổi thọ dụng cụ.
Phôi có giá trị cao: Nếu nguyên liệu thô của một bộ phận đơn lẻ có giá trên 1.000 USD trước khi bắt đầu gia công, thì việc mạo hiểm phế liệu với máy nghiền ngón thông thường là một canh bạc không thể chấp nhận được. Các công cụ tùy chỉnh hoạt động như một chính sách bảo hiểm cho các sản phẩm rèn hàng không vũ trụ hoặc y tế đắt tiền.
Nút thắt thời gian chu kỳ: Khi một khoang sâu yêu cầu ba công cụ tiêu chuẩn khác nhau để gia công thô, bán hoàn thiện và hoàn thiện bán kính góc, một công cụ bước tùy chỉnh duy nhất có thể hợp nhất các hoạt động này, giảm thời gian chu kỳ lên tới 50%.
Điểm hòa vốn cho công cụ tùy chỉnh bị ảnh hưởng nhiều bởi quy mô. Để chạy nguyên mẫu nhanh chóng gồm ba phần, các công cụ tiêu chuẩn có thể là lựa chọn kinh tế nhất mặc dù chúng không hiệu quả. Tuy nhiên, khi quy mô sản xuất chuyển sang sản xuất với khối lượng trung bình hoặc cao, nền kinh tế sẽ thay đổi đáng kể.
Các công cụ tùy chỉnh mang lại chi phí cho mỗi bộ phận thấp hơn đáng kể trong thời gian dài. Bởi vì chúng có tuổi thọ dụng cụ dài hơn nhờ hình học được tối ưu hóa và khả năng thoát phoi vượt trội, nên người vận hành tốn ít thời gian hơn để thay thế các dụng cụ bị mòn và đặt lại độ lệch dụng cụ. Chi phí kỹ thuật ban đầu được khấu hao nhanh chóng cho hàng trăm bộ phận hoàn hảo.
Lợi thế về mặt lý thuyết chuyển trực tiếp thành mức tăng hiệu suất có thể đo lường được trên nhiều lĩnh vực có độ chính xác cao khác nhau. Gia công khoang sâu không phải là một thách thức nguyên khối. Các ngành công nghiệp khác nhau phải đối mặt với những rào cản về vật chất và hình học riêng biệt đòi hỏi phải có sự can thiệp chuyên biệt.
Lĩnh vực khuôn mẫu được cho là nơi thử nghiệm chuyên sâu nhất cho quá trình phay tầm rộng. Đế khuôn và khối khoang thường được gia công từ thép công cụ đã được tôi cứng trước và có các gân sâu, hẹp, góc nghiêng dốc và đường viền ba chiều phức tạp.
Các máy nghiền ngón tiêu chuẩn gặp khó khăn trong việc chạm tới đáy của các khoang lõi này mà không bị lệch nghiêm trọng, dẫn đến độ hoàn thiện bề mặt kém, đòi hỏi nhiều giờ đánh bóng thủ công tốn nhiều công sức. Các dụng cụ cán kim loại nặng tùy chỉnh cung cấp độ cứng cần thiết để giữ dung sai chặt chẽ ở đáy khuôn, để lại lớp hoàn thiện vượt trội như được gia công giúp giảm đáng kể quá trình gia công trên bàn và gia công phóng điện thứ cấp.
Sản xuất hàng không vũ trụ thường liên quan đến việc lấy các túi cấu trúc sâu từ các phôi nhôm hoặc titan rắn để tối đa hóa tỷ lệ cường độ trên trọng lượng. Mục đích là loại bỏ một lượng lớn vật liệu trong khi để lại những bức tường kết cấu mỏng và cao.
Trong gia công titan, quản lý nhiệt là rất quan trọng. Các công cụ tùy chỉnh dành cho các ứng dụng này được thiết kế với các kênh làm mát thông qua công cụ tiên tiến để xả phoi ngay lập tức, ngăn chặn sự suy giảm nhiệt của cạnh cacbua. Hình dạng xoắn ốc thay đổi cho phép các nhà sản xuất hàng không vũ trụ mạnh mẽ gia công thô và hoàn thiện chính xác các túi sâu này mà không gây ra tiếng kêu trên các bức tường mỏng mỏng manh.
Ngành công nghiệp ô tô phụ thuộc rất nhiều vào công cụ đặt riêng cho khối động cơ, vỏ hộp số và các ống góp thủy lực phức tạp. Các bộ phận bằng gang hoặc nhôm này có các đường dẫn chất lỏng giao nhau sâu và các đế van phải được gia công để có dung sai chính xác.
Khi gia công sâu bên trong khối động cơ, các thanh móc lỗ tiêu chuẩn thường xuyên gặp phải tiếng kêu do phần nhô ra quá lớn. Các công cụ hàn tùy chỉnh sử dụng vỏ kim loại nặng vonfram được triển khai ở đây để phá vỡ tần số rung động một cách tự nhiên, đảm bảo vòng đệm chất lỏng quan trọng và ổ trục đáp ứng các tiêu chuẩn kiểm soát chất lượng nghiêm ngặt trong đường truyền khối lượng lớn.
Việc chuyển đổi từ các mục trong danh mục tiêu chuẩn sang giải pháp tùy chỉnh đòi hỏi phải có sự hợp tác minh bạch, hợp tác với nhà sản xuất công cụ chuyên dụng. Quá trình này mang tính kỹ thuật cao và dựa vào việc chia sẻ dữ liệu chính xác về hình dạng bộ phận và khả năng của máy.
Quá trình mua sắm bắt đầu bằng việc phân tích ứng dụng. Các nhà sản xuất phải cung cấp cho các kỹ sư gia công các mô hình CAD chi tiết hoặc bản in của khoang cụ thể. Ngoài ra, dữ liệu liên quan đến máy CNC, chẳng hạn như độ côn của trục chính, RPM tối đa và khả năng áp suất chất làm mát, là rất cần thiết.
Dựa trên dữ liệu này, các kỹ sư chọn loại cacbit, số lượng me và vật liệu cán thích hợp. Sau đó, nhà sản xuất cung cấp bản vẽ phê duyệt CAD chi tiết của công cụ được đề xuất, nêu bật các kích thước, dung sai chính xác và vị trí của mối hàn. Sau khi được phê duyệt, nguyên mẫu được sản xuất trên các trung tâm mài công cụ CNC đa trục tiên tiến, đảm bảo hình dạng cắt chính xác trước khi vận chuyển đến khách hàng.
Không phải tất cả các nhà sản xuất dụng cụ đều có cơ sở hạ tầng kỹ thuật để sản xuất các công cụ hàn đáng tin cậy. Khi lựa chọn đối tác, hãy đánh giá khả năng của họ trong việc tạo mẫu nhanh và kiểm soát chất lượng nghiêm ngặt.
Đối tác đáng tin cậy nên sử dụng hệ thống kiểm tra quang học tiên tiến để đảm bảo dung sai lệch tâm được giữ ở mức tối thiểu. Hơn nữa, các nhà sản xuất cung cấp khả năng phủ PVD nội bộ có thể điều chỉnh lớp phủ dụng cụ cụ thể cho vật liệu bạn đang gia công, bổ sung thêm một lớp tối ưu hóa hiệu suất khác.
Trong khi các công cụ danh mục tiêu chuẩn sẽ luôn có một vị trí trong gia công nói chung, các ứng dụng khoang sâu đòi hỏi một cách tiếp cận chuyên môn cao. Việc đẩy các dao phay ngón có sẵn vượt quá giới hạn vật lý của chúng không dẫn đến kết quả gì ngoài các bộ phận bị loại bỏ, dụng cụ bị hỏng và sự thất vọng vô cùng.
Thiết kế công cụ hàn tùy chỉnh loại bỏ sự thỏa hiệp giữa tầm với và độ cứng. Bằng cách tận dụng sức mạnh tổng hợp của vật liệu, hình dạng thay đổi và phân phối chất làm mát có mục tiêu, những công cụ này mang lại sự ổn định tuyệt vời trong những môi trường đòi hỏi khắt khe nhất. Cuối cùng, công cụ tùy chỉnh không phải là chi phí hoạt động. Đó là sự đầu tư chiến lược vào độ tin cậy của quy trình, chất lượng bộ phận vượt trội và lợi nhuận tổng thể của xưởng máy. Khi bạn đã sẵn sàng ngừng tranh cãi và bắt đầu gia công một cách tự tin, hợp tác với kỹ sư công cụ chuyên dụng tại SS Endmill là bước mang lại lợi nhuận cao nhất mà bạn có thể thực hiện. Khám phá các giải pháp phù hợp của chúng tôi để tìm ra hình dạng chính xác mà ứng dụng của bạn yêu cầu.
Có, và trong nhiều ứng dụng có phạm vi tiếp cận mở rộng, chúng hoạt động tốt hơn đáng kể. Mặc dù cacbua rắn có độ cứng tĩnh cao nhưng nó lại dễ gãy. Dụng cụ hàn sử dụng cacbua cao cấp dành riêng cho lưỡi cắt để có khả năng chống mài mòn tối đa, đồng thời tích hợp thân thép kết cấu hoặc kim loại nặng. Cấu trúc lưỡng kim này hấp thụ chấn động và làm giảm rung động điều hòa tốt hơn nhiều so với cacbua rắn, giảm đáng kể nguy cơ dụng cụ bị gãy khi gia công các khoang sâu.
Thời gian thực hiện phụ thuộc nhiều vào năng lực hiện tại của nhà sản xuất và độ phức tạp của hình học được yêu cầu. Tuy nhiên, với sự tích hợp của phần mềm tạo mẫu nhanh hiện đại và thiết bị mài công cụ CNC đa trục tiên tiến, các công cụ tùy chỉnh thường có thể được thiết kế, tuân theo bản vẽ phê duyệt, sản xuất, tráng và giao trong vòng hai đến bốn tuần.
Tuyệt đối. Trên thực tế, đối với gia công khoang sâu, chất làm mát xuyên dụng cụ được các chuyên gia gia công khuyên dùng. Các công cụ tùy chỉnh được thiết kế thường xuyên với các kênh làm mát bên trong chính xác. Các kênh này đảm bảo rằng chất lỏng cắt áp suất cao được phân phối trực tiếp đến vùng cắt, điều này rất quan trọng để thoát phoi theo chiều dọc ra khỏi các túi sâu và giảm thiểu sốc nhiệt cho lưỡi cắt.
Hiệu quả chi phí phụ thuộc hoàn toàn vào độ phức tạp và giá trị của phôi. Nếu bộ phận được làm bằng hợp kim hàng không vũ trụ đắt tiền, có hình học phức tạp hoặc nếu các công cụ tiêu chuẩn liên tục bị hỏng và khiến máy ngừng hoạt động, thì công cụ tùy chỉnh sẽ tự thanh toán gần như ngay lập tức, ngay cả khi chạy với khối lượng thấp. Ngược lại, đối với những tính năng đơn giản, dễ tiếp cận trên các vật liệu có chi phí thấp, các công cụ catalog tiêu chuẩn vẫn là lựa chọn hợp lý nhất.
Để đảm bảo thiết kế công cụ chính xác và hữu dụng, bạn phải cung cấp dữ liệu vận hành toàn diện. Điều này bao gồm loại vật liệu chính xác được gia công, các thông số kỹ thuật của máy công cụ CNC như RPM trục chính tối đa và áp suất làm mát có sẵn cũng như mô hình CAD 3D hoặc bản in chi tiết của bộ phận hoặc khoang cụ thể. Nhóm kỹ thuật của nhà sản xuất dụng cụ sẽ sử dụng dữ liệu này để tính toán hình học, khe hở và vật liệu chuôi tối ưu.
Trong khi cacbua rắn tiêu chuẩn thường không vượt quá tỷ lệ 5:1, thì các dụng cụ hàn tùy chỉnh sử dụng cán kim loại nặng vonfram mật độ cao có thể gia công đáng tin cậy ở tỷ lệ 10:1. Trong các thiết lập được kiểm soát chặt chẽ với các đường chạy dao được tối ưu hóa và các khớp nối xuyên tâm nhẹ, các kỹ sư đã triển khai thành công các công cụ tùy chỉnh đạt tỷ lệ lên tới 15:1 mà không gây ra tiếng ồn lớn.
Cán thép công cụ tiêu chuẩn có khả năng hấp thụ sốc nói chung rất tốt, nhưng chúng thiếu mật độ cần thiết cho những khoảng cách xa. Thân kim loại nặng được sản xuất từ hợp kim vonfram, có mật độ và mô đun đàn hồi cao hơn đáng kể so với thép tiêu chuẩn. Lõi cấu trúc khổng lồ này tích cực hấp thụ và tiêu tán sự cộng hưởng hài hòa, ngăn chặn tiếng ồn tiếp cận lưỡi cắt trong quá trình vận hành khoang sâu.


