Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-25 Origine : Site

L'usinage de cavités profondes est souvent cité comme l'un des défis les plus stressants auxquels un programmeur CNC est confronté. Lorsque les fraises en bout standard plongent au-delà des profondeurs conventionnelles, les limites physiques de la géométrie standard deviennent clairement évidentes. Les outils fléchissent sous la pression. Des bavardages aigus résonnent dans l’atelier. Les finitions de surface délicates sont instantanément détruites. Pire encore, le recours à des options standard à des profondeurs extrêmes entraîne souvent une casse soudaine et catastrophique des outils.
Alors que la conception des pièces devient de plus en plus complexe, la nécessité d’aller plus loin sans sacrifier la rigidité n’a jamais été aussi critique. Cela est particulièrement vrai pour les composants aérospatiaux, les moules d’injection plastique et les blocs moteurs complexes. Les conceptions d’outils soudés personnalisés interviennent exactement ici. Ils comblent le fossé entre l'accessibilité physique et la stabilité de coupe dynamique.
En combinant stratégiquement différentes propriétés métallurgiques, les ingénieurs neutralisent activement le problème de portée. Un bon exemple est la fusion d’une tête de coupe en carbure monobloc très résistante à l’usure avec une tige en métal lourd absorbant les chocs. Dans ce guide complet, nous explorerons les mécanismes derrière usinage de cavités profondes . Nous expliquerons pourquoi les conceptions soudées surpassent le carbure monobloc traditionnel sur des longueurs étendues, et vous aiderons à déterminer exactement quand il est financièrement judicieux d'investir dans une solution d'outillage sur mesure.
L'usinage de cavités profondes nécessite une géométrie d'outillage spécialisée pour empêcher activement la déviation en porte-à-faux, les vibrations harmoniques et la défaillance prématurée de l'outil.
Les outils soudés sur mesure combinent brillamment les performances de cisaillement du carbure monobloc à micro-grains avec les caractéristiques d'amortissement des vibrations de l'acier de construction ou des tiges en métal lourd en tungstène.
Investir dans une fraise en carbure sur mesure conçue spécifiquement pour votre pièce, avec des angles de dépouille et des rayons d'angle uniques, peut réduire considérablement les temps de cycle et éliminer les travaux d'établi secondaires.
Les outils à longue portée doivent intégrer une distribution précise de liquide de refroidissement à travers l'outil et un soulagement du col personnalisé pour évacuer les copeaux en toute sécurité loin de la zone de coupe.
Le partenariat avec un fabricant spécialisé pour les outils CNC sur mesure offre un retour sur investissement hautement prévisible, en particulier lors du traitement d'alliages de grande valeur ou de l'augmentation des volumes de production.
Les poches profondes constituent le test de résistance ultime pour toute configuration d'usinage CNC. Plus précisément, lorsque les opérateurs tentent de creuser des canaux de fluide profonds ou des blocs centraux à l'aide de fraises en bout standard du catalogue, ils se heurtent immédiatement à des coûts opérationnels cachés. Ces inefficacités érodent discrètement les marges bénéficiaires en raison des matériaux mis au rebut, de l'usure accélérée des broches et des temps d'arrêt prolongés des machines.
Le principal adversaire du fraisage à grande portée est la déviation de l’outil. En termes mécaniques, un outil de coupe fonctionne comme une poutre en porte-à-faux ancrée à la broche. La rigidité de cette poutre dépend fortement de son rapport longueur/diamètre. Selon les principes fondamentaux de l'ingénierie, la flèche augmente proportionnellement au cube de la longueur de l'outil.
Par conséquent, si vous doublez la portée d'une fraise en bout pour frapper le fond d'une poche profonde, sa sensibilité à la flexion ne double pas seulement. Il est multiplié par huit. Les outils standard en carbure monobloc ne peuvent tout simplement pas défier cette réalité mathématique lorsqu'ils sont poussés au-delà d'un rapport longueur/diamètre de 5:1 ou 8:1. Lorsque l'outil s'écarte de la trajectoire programmée, il laisse derrière lui des parois effilées et des imprécisions dimensionnelles qui échouent inévitablement aux contrôles qualité stricts.
La déviation se produit rarement de manière statique et prévisible. Les forces dynamiques générées lors de l’enlèvement du métal font rebondir l’outil allongé de manière erratique contre la pièce à usiner. Cette vibration auto-excitée est universellement connue sous le nom de bavardage et reste le fléau de la fabrication de précision.
Les outils standards poussés à leurs limites possèdent une rigidité dynamique incroyablement faible. Une fois que les fréquences harmoniques s’installent, le bavardage laisse des marques distinctes en forme de tigre sur les parois de la cavité. Dans des secteurs comme la dynamique des fluides ou la fabrication de moules optiques, ces imperfections visuelles conduisent au rejet immédiat des pièces. Pour récupérer la pièce à usiner, les machinistes sont contraints à des heures d’affûtage ou de polissage manuel fastidieux. Cela introduit une erreur humaine dans ce qui devrait être un processus automatisé étroitement contrôlé.
Les cavités profondes agissent comme des pièges à gravité pour les copeaux métalliques. Les fraises en bout standard sont optimisées pour les rainures peu profondes ou le profilage périphérique, ce qui signifie qu'elles n'ont pas le volume de flûte spécialisé requis pour soulever les copeaux verticalement hors d'un trou profond.
Si des copeaux s'accumulent au fond de la poche, le tranchant est obligé de recouper le matériau écroui. Vous pouvez souvent sentir le liquide de refroidissement brûlant avant d’entendre le claquement de l’outil. Le recoupage des copeaux provoque des pics massifs de chocs thermiques localisés, des micro-écailles du revêtement en carbure et, finalement, la rupture de l'outil en deux. Extraire un morceau cassé de carbure monobloc d'une pièce forgée en titane de grande valeur pour l'aérospatiale est une opération de récupération à haut risque que les ateliers ne peuvent tout simplement pas se permettre d'effectuer régulièrement.
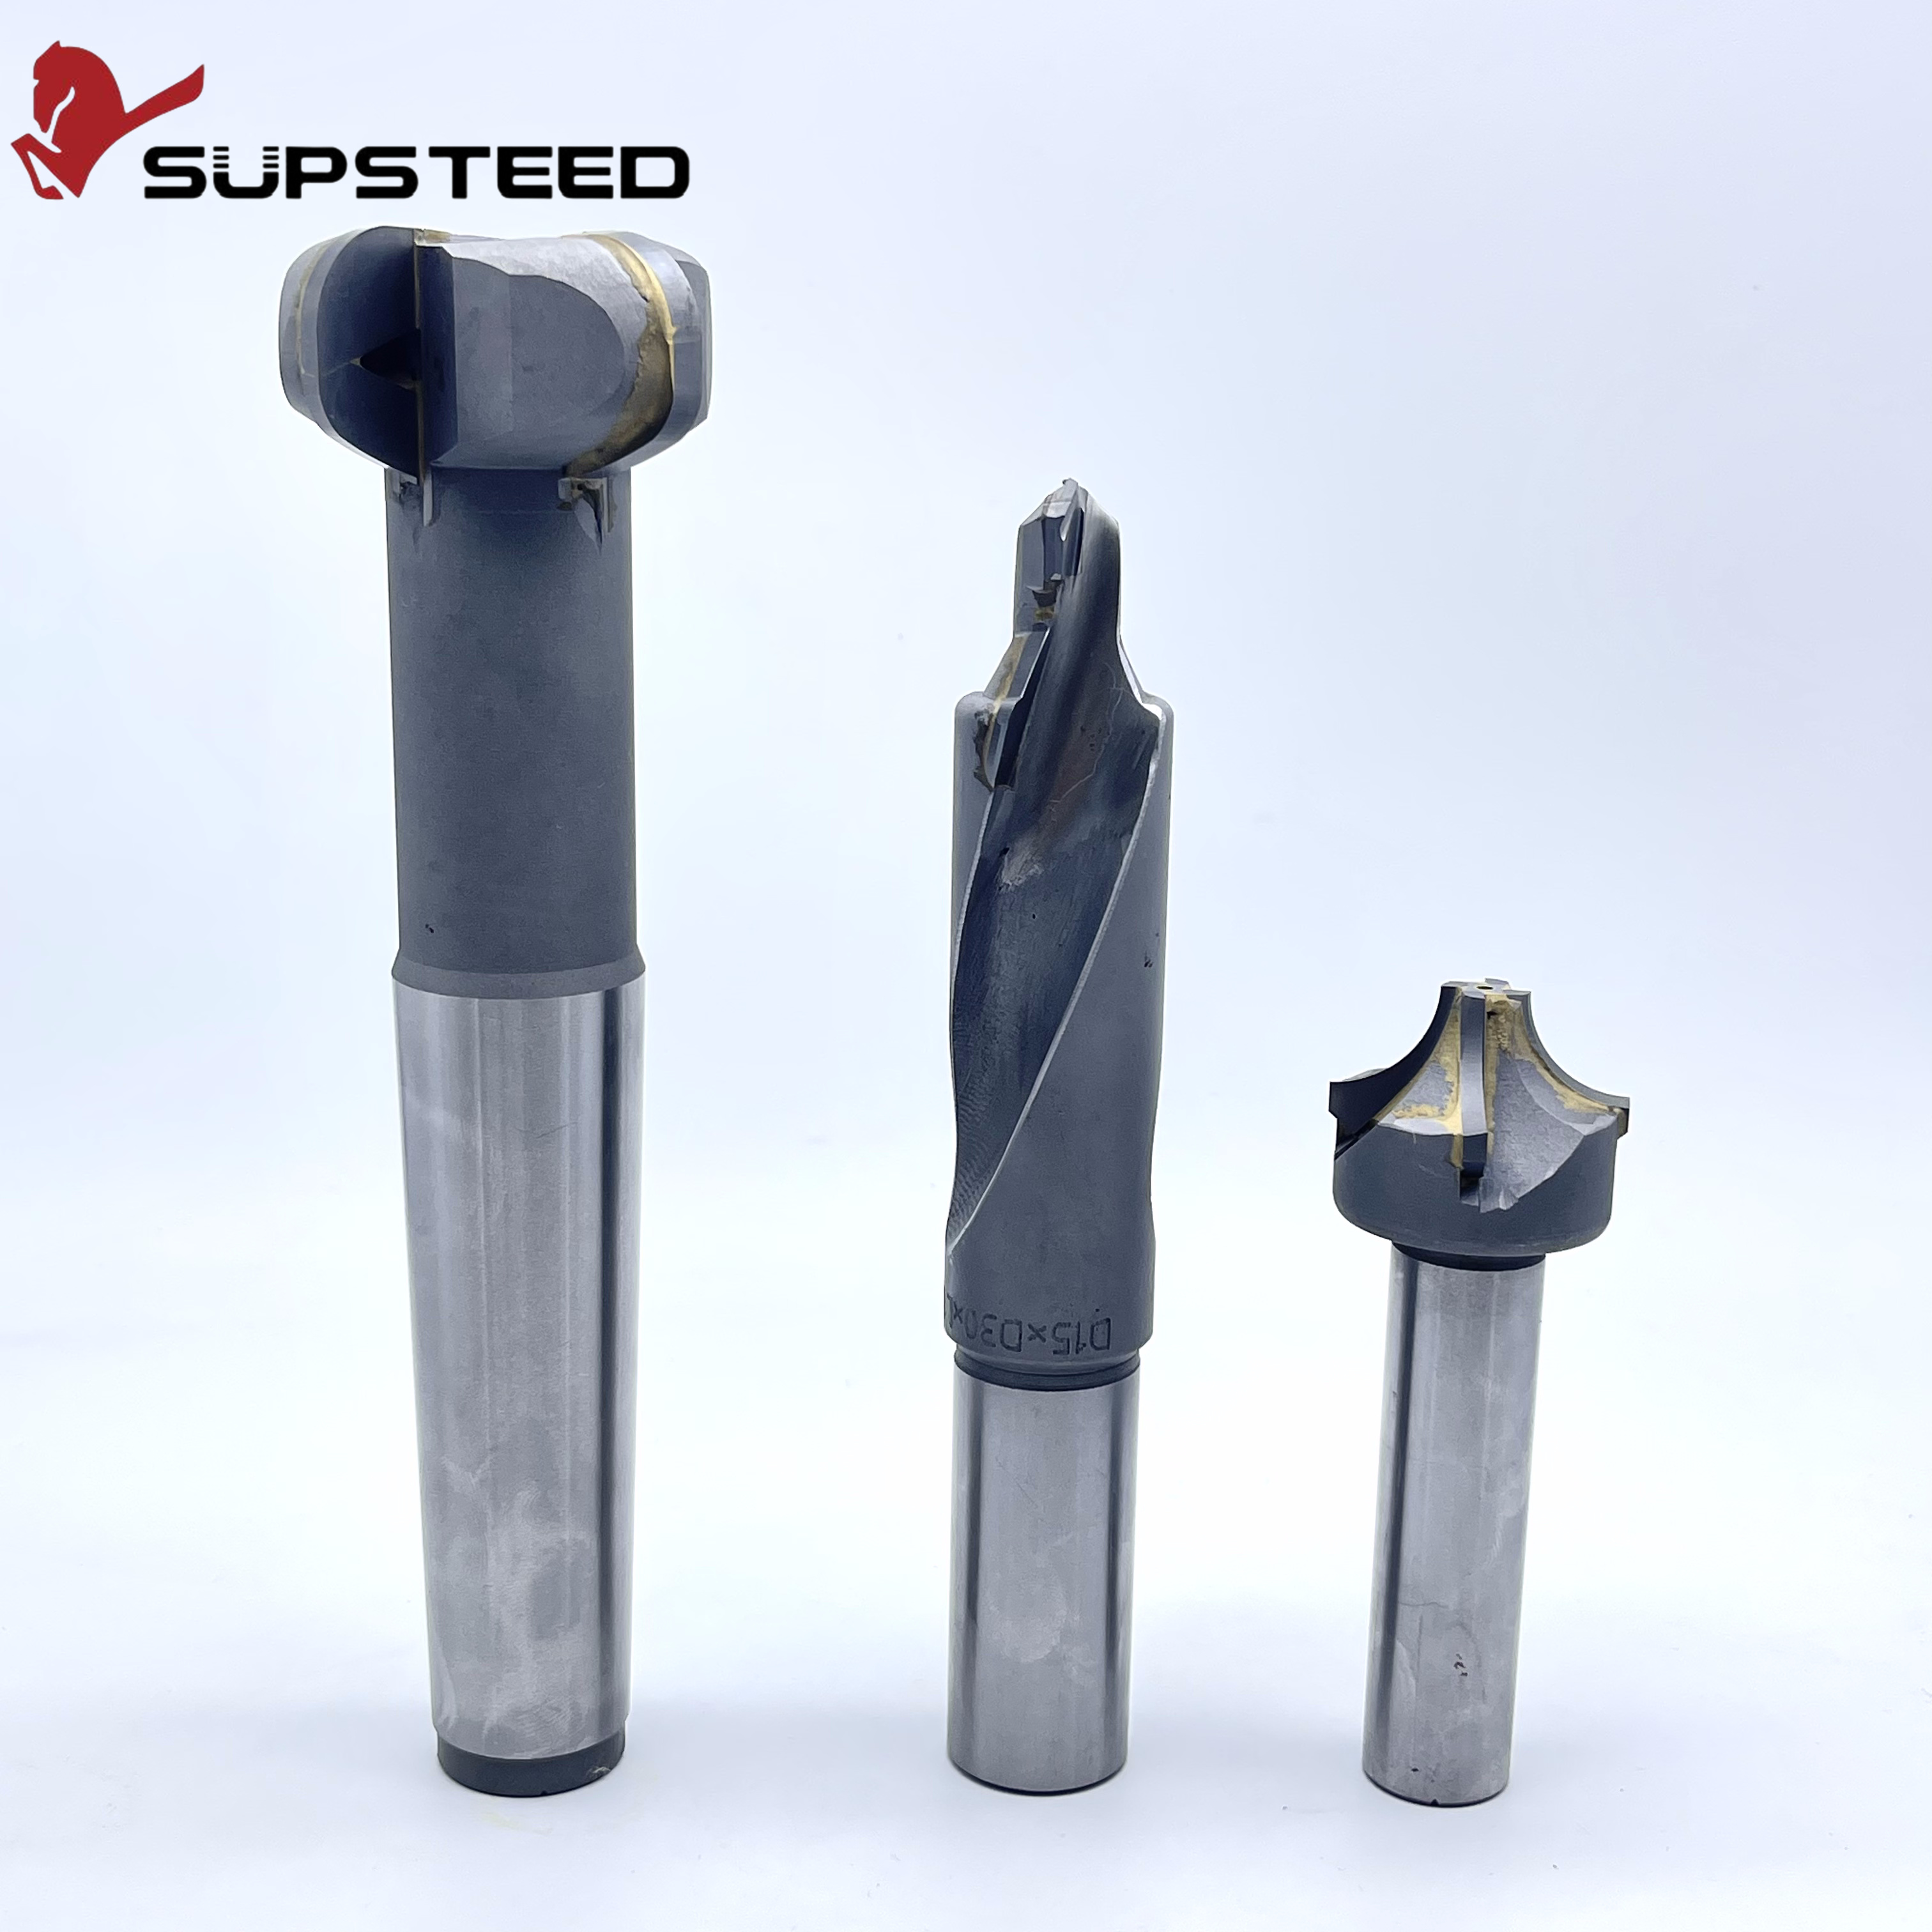
Pour dépasser les limites physiques des catalogues standards, les ingénieurs en outillage ont développé une approche hybride très efficace. Les outils soudés sur mesure, souvent appelés outils brasés, sont des assemblages sophistiqués qui joignent de manière permanente deux matériaux distincts pour former un instrument de coupe unique et optimisé. Cette architecture permet aux fabricants de dicter la portée, la rigidité et la géométrie exactes requises pour une cavité spécifique.
L’éclat d’un outil soudé réside dans sa synergie de matériaux. L'ensemble est divisé en deux zones distinctes : la tête de coupe et la tige. La tête de coupe est rectifiée à partir de carbure monobloc à micro-grains de première qualité, abritant les cannelures, les arêtes de coupe et les revêtements PVD spécialisés. Le carbure est ici essentiel car il offre une stabilité thermique et une résistance à l’usure exceptionnelles.
En revanche, la tige est usinée dans un matériau complètement différent. Les concepteurs d'outils utilisent généralement de l'acier à outils à haute résistance, de l'acier inoxydable ou un alliage de tungstène et de métal lourd dense. En fusionnant la tête en carbure avec cette tige personnalisée, le résultat les outils soudés sur mesure bénéficient d’une absorption des chocs et d’une résistance à la traction supérieures. Ce sont des caractéristiques essentielles pour pénétrer profondément dans une pièce rigide.
Une question fréquente dans l'atelier est de savoir pourquoi les programmeurs ne peuvent pas simplement commander une fraise en carbure monobloc extra longue. Il existe trois raisons objectives pour lesquelles le carbure monolithique échoue à des longueurs extrêmes. Le premier est la fragilité. Le carbure monobloc possède un module de Young massif, ce qui le rend incroyablement rigide, mais il manque cruellement de ténacité à la rupture. Sous des moments de flexion extrêmes, un outil en carbure monobloc de dix pouces se cassera violemment sans avertissement, tandis qu'une tige en acier fléchira et absorbera la charge.
Deuxièmement, le carbure monobloc agit comme un excellent transmetteur de vibrations. Tout broutage généré à la pointe se propage directement vers la tige solide et dans les roulements de broche de la machine. Enfin, il y a le coût des matières premières. Fabriquer un outil massif entièrement en carbure de tungstène de première qualité est financièrement prohibitif. Les conceptions soudées limitent le carbure coûteux strictement à la zone de coupe, optimisant ainsi le coût du cycle de vie de l'outil.
L’assemblage de ces deux matériaux disparates nécessite une métallurgie de précision. Les fabricants d’outils utilisent des techniques avancées de brasage par induction, utilisant un alliage de brasage à base d’argent comme charge. Cette microcouche d’argent agit en réalité comme un amortisseur secondaire entre le carbure et l’acier.
Durant ce processus, la concentricité absolue est primordiale. Les outilleurs avancés utilisent des comparateurs optiques pour garantir que la lecture totale de l'indicateur reste inférieure à 0,0002 pouces. Un joint de soudure parfaitement aligné garantit que l'outil tourne correctement, évitant ainsi tout faux-rond et toute usure inégale des bords.
La transition vers une architecture d'outillage soudé offre des avantages mécaniques qui stabilisent directement le processus de fraisage. Ces avantages tangibles sont exactement la raison pour laquelle les installations de fabrication de pointe abandonnent les catalogues génériques lorsqu’elles s’attaquent à des géométries internes complexes.
Les fraises en bout standard présentent des longueurs de col génériques qui correspondent rarement au profil réel de la pièce usinée. Inversement, Les outils de coupe à longue portée sont conçus à partir de la broche pour s'adapter aux dimensions exactes de la cavité.
Les concepteurs d'outils maximiseront le diamètre de la tige aussi longtemps que possible physiquement avant de le rétrécir pour dégager les parois de la cavité. Par exemple, si une poche profonde nécessite un diamètre de coupe d'un demi-pouce à une profondeur de sept pouces, mais que la partie supérieure de la cavité est grande ouverte, l'outil personnalisé peut comporter une tige robuste en métal lourd qui ne se rétrécit que tout en bas. Cette rétention stratégique de la masse centrale augmente considérablement le moment d'inertie de l'outil, neutralisant ainsi efficacement la déflexion du porte-à-faux.
La construction bimétallique perturbe intrinsèquement la résonance acoustique. Lorsque les vibrations mécaniques se propagent de l'arête de coupe en carbure au joint de brasure, puis à la tige en acier, l'énergie rencontre des changements soudains dans la densité du matériau.
Ces transitions diffusent activement les fréquences harmoniques. Les tiges en métaux lourds fabriquées à partir d'alliages de tungstène excellent dans ce domaine. Leur extrême densité absorbe l’énergie vibratoire avant qu’elle ne puisse se transformer en bavardage. Cet effet d'amortissement permet aux programmeurs CNC de maintenir des vitesses d'avance et des vitesses de broche agressives à des profondeurs qui autrement les obligeraient à ramper.
Fonctionnalité |
Carbure monobloc standard |
Outil en métal lourd soudé sur mesure |
|---|---|---|
Rapport de portée fiable maximum |
Jusqu'à 5:1 |
Jusqu'à 10:1 ou plus |
Amortissement des vibrations |
Mauvais (transmet le broutage au fuseau) |
Excellent (Absorbe la résonance harmonique) |
Résistance à la rupture |
Faible (risque élevé de cassure) |
Élevé (la tige fléchit sous une charge extrême) |
Optimisation de la géométrie |
Longueurs de cou et reliefs génériques |
Conçu spécifiquement pour les angles de dépouille des pièces |
Coût du cycle de vie à grande échelle |
Élevé (remplacement fréquent nécessaire) |
Faible (durée de vie de l'outil plus longue, options de re-inclinaison) |
En regardant le paysage manufacturier plus large, l’industrie assiste à un changement définitif dans les stratégies d’outillage. Alors que les secteurs de l’aérospatiale et des véhicules électriques s’appuient de plus en plus sur des alliages à très haute résistance et des conceptions de pièces complexes et monolithiques, la tolérance aux erreurs d’usinage a chuté. Des analyses récentes de l'industrie soulignent que les ateliers d'usinage avant-gardistes s'éloignent du traitement des outils de coupe comme des produits jetables. Au lieu de cela, ils intègrent des outils hybrides personnalisés dès le début de la phase de programmation CAM. Cette approche d'ingénierie proactive garantit la fiabilité de l'usinage sans surveillance, un facteur essentiel alors que les ateliers luttent contre les pénuries de main-d'œuvre qualifiée et font pression pour des capacités de fabrication sans surveillance.
L’obtention d’une solution sur mesure est un processus hautement collaboratif. Les ingénieurs en outillage analysent le matériau de la pièce à usiner, la cinématique spécifique de votre machine CNC et la géométrie CAO exacte pour formuler l'instrument de coupe parfait.
La microgéométrie du tranchant dicte la manière dont l'outil cisaille le métal. Pour les applications à cavité profonde, les ingénieurs s'appuient largement sur des conceptions à pas variable et à hélice variable. Les outils standard comportent souvent des flûtes symétriquement espacées, ce qui peut créer un martèlement rythmique contre la paroi de la cavité, déclenchant un bavardage harmonique.
UN une fraise en carbure personnalisée perturbe ce rythme en modifiant l'espacement des flûtes, comme l'indexation à 88, 92, 89 et 91 degrés. Cette indexation variable brise le cycle harmonique avant qu'il ne démarre. De plus, les angles de coupe et de dépouille sont personnalisés en fonction de l'alliage. L'aluminium aérospatial gommeux nécessite des angles de coupe positifs élevés pour un cisaillement propre, tandis que l'acier moulé P20 trempé exige une coupe négative renforcée pour une résistance maximale des bords.
L'évacuation des copeaux d'un trou six fois plus profond que son diamètre nécessite une dynamique des fluides ciblée, et pas seulement un liquide de refroidissement ambiant. Les outils personnalisés sont régulièrement conçus avec des canaux de refroidissement internes qui s'étendent sur toute la longueur de la tige, sortant précisément derrière les arêtes de coupe.
Cette conception garantit que le liquide de refroidissement haute pression, dépassant souvent 1 000 PSI, souffle directement dans la zone de coupe. Le fluide sous pression force activement les copeaux vers les cannelures et hors de la cavité, tout en empêchant simultanément les chocs thermiques de détruire le revêtement protecteur AlTiN de l'outil.
La friction est l’ennemie du fraisage de poches profondes. Si la tige non coupante frotte contre la paroi de la cavité, elle génère une immense chaleur et une déviation immédiate. Les outils personnalisés sont modélisés avec des reliefs de col très spécifiques qui reflètent parfaitement l'angle de dépouille de la cavité.
En adaptant la transition entre le diamètre de coupe et le col, les ingénieurs garantissent une épaisseur de tige maximale pour plus de rigidité tout en garantissant un dégagement absolu des parois de la pièce, quelle que soit la profondeur de plongée de l'outil.
Déterminer le moment exact d’abandonner l’outillage standard au profit d’une ingénierie personnalisée nécessite une évaluation calculée des risques, des temps de cycle et du volume de production. Même si les outils sur mesure nécessitent un investissement initial, le retour financier est hautement prévisible si vous savez exactement quels paramètres rechercher.
Au lieu de s’appuyer sur des conjectures, les ateliers d’usinage modernes utilisent des déclencheurs opérationnels stricts pour justifier l’outillage personnalisé. Vous devriez immédiatement envisager un outil CNC sur mesure si votre application répond à l'une des conditions suivantes :
Le rapport de portée dépasse 5:1 : si vous usinez à une profondeur supérieure à cinq fois le diamètre de coupe, le carbure monobloc standard déviera. Les tiges en métal lourd deviennent obligatoires.
La dureté du matériau dépasse 45 HRC : les aciers à outils et les superalliages trempés amplifient les forces de coupe. Des géométries personnalisées avec des bords renforcés et un amortissement supérieur des vibrations sont nécessaires pour maintenir la durée de vie de l'outil.
Pièces de grande valeur : si la matière première d'un seul composant coûte plus de 1 000 $ avant le début de l'usinage, risquer la rebut avec une fraise générique est un pari inacceptable. Les outils personnalisés agissent comme une police d’assurance pour les pièces forgées coûteuses pour l’aérospatiale ou le médical.
Goulets d'étranglement du temps de cycle : lorsqu'une cavité profonde nécessite trois outils standard différents pour l'ébauche, la semi-finition et la finition d'un rayon de coin, un seul outil étagé personnalisé peut consolider ces opérations, réduisant ainsi le temps de cycle jusqu'à 50 %.
Le seuil de rentabilité des outils personnalisés est fortement influencé par l’échelle. Pour un prototype rapide de trois pièces, les outils standards pourraient constituer le choix le plus économique malgré leur inefficacité. Cependant, à mesure que la production passe à des volumes moyens ou élevés, la situation économique change radicalement.
Les outils personnalisés offrent un coût par pièce nettement inférieur sur des séries prolongées. Parce qu'ils présentent une durée de vie des outils plus longue grâce à des géométries optimisées et une évacuation supérieure des copeaux, les opérateurs passent moins de temps à remplacer les outils usés et à réinitialiser les décalages des outils. Le coût d’ingénierie initial est rapidement amorti sur des centaines de pièces impeccables.
Les avantages théoriques se traduisent directement par des gains de performances mesurables dans divers secteurs de haute précision. L'usinage de cavités profondes n'est pas un défi monolithique. Différentes industries sont confrontées à des obstacles matériels et géométriques uniques qui nécessitent des interventions spécialisées.
Le secteur des moules et matrices est sans doute le terrain d’essai le plus intensif en matière de fraisage à grande portée. Les bases de moule et les blocs d'empreinte sont généralement usinés à partir d'aciers à outils pré-durcis et présentent des nervures profondes et étroites, des angles de dépouille prononcés et des contours tridimensionnels complexes.
Les fraises en bout standard ont du mal à atteindre le fond de ces cavités sans déviation importante, ce qui entraîne des finitions de surface médiocres qui nécessitent des heures de polissage manuel fastidieux. Les outils personnalisés à tige en métal lourd offrent la rigidité nécessaire pour maintenir des tolérances serrées au fond du moule, laissant une finition telle que usinée supérieure qui réduit considérablement le travail sur banc et les processus d'usinage par électroérosion secondaire.
La fabrication aérospatiale implique souvent de creuser de profondes poches structurelles à partir de billettes solides d'aluminium ou de titane pour maximiser le rapport résistance/poids. L’objectif est d’enlever d’énormes quantités de matériaux tout en laissant des murs structurels fins et hauts.
Dans l’usinage du titane, la gestion de la chaleur est essentielle. Les outils personnalisés pour ces applications sont conçus avec des canaux de refroidissement avancés à travers l'outil pour éliminer instantanément les copeaux, empêchant ainsi la dégradation thermique du bord en carbure. Les géométries d'hélice variables permettent aux fabricants de l'aérospatiale d'ébaucher de manière agressive et de finir avec précision ces poches profondes sans provoquer de bruit sur les parois minces et délicates.
L'industrie automobile s'appuie fortement sur des outils sur mesure pour les blocs moteurs, les carters de transmission et les collecteurs hydrauliques complexes. Ces composants en fonte ou en aluminium comportent des galeries de fluide et des sièges de soupape qui se croisent profondément et qui doivent être usinés selon des tolérances rigoureuses.
Lors de l'usinage en profondeur à l'intérieur d'un bloc moteur, les barres d'alésage standard rencontrent fréquemment des vibrations dues à des porte-à-faux extrêmes. Des outils soudés sur mesure utilisant des tiges en tungstène et en métal lourd sont déployés ici pour perturber naturellement les fréquences de vibration, garantissant ainsi que les joints fluides critiques et les tourillons répondent à des normes strictes de contrôle de qualité dans les lignes de transfert à grand volume.
La transition d'articles de catalogue standard vers une solution personnalisée nécessite un partenariat transparent et collaboratif avec un fabricant d'outils spécialisés. Le processus est hautement technique et repose sur un partage de données précis concernant la géométrie des pièces et les capacités de la machine.
Le processus de passation des marchés commence par l'analyse des candidatures. Les fabricants doivent fournir aux ingénieurs en outillage des modèles CAO détaillés ou des impressions de la cavité spécifique. De plus, les données concernant la machine CNC, telles que le cône de la broche, le régime maximal et les capacités de pression du liquide de refroidissement, sont essentielles.
Sur la base de ces données, les ingénieurs sélectionnent la nuance de carbure, le nombre de cannelures et le matériau de tige appropriés. Le fabricant fournit ensuite un dessin d'approbation CAO détaillé de l'outil proposé, mettant en évidence les dimensions exactes, les tolérances et l'emplacement du joint de soudure. Une fois approuvé, le prototype est fabriqué sur des centres de meulage d'outils CNC multi-axes avancés, garantissant que la géométrie de coupe est exacte avant d'être expédié au client.
Tous les fabricants d'outillage ne possèdent pas l'infrastructure d'ingénierie nécessaire pour produire des outils soudés fiables. Lors de la sélection d’un partenaire, évaluez ses capacités en matière de prototypage rapide et de contrôle qualité strict.
Un partenaire fiable doit utiliser des systèmes d'inspection optique avancés pour garantir que les tolérances de faux-rond sont maintenues au minimum absolu. De plus, les fabricants qui proposent des capacités de revêtement PVD en interne peuvent adapter le revêtement de l'outil spécifiquement au matériau que vous usinez, ajoutant ainsi une autre couche d'optimisation des performances.
Alors que les outils standard du catalogue auront toujours leur place dans l’usinage général, les applications à cavité profonde nécessitent une approche hautement spécialisée. Pousser les fraises du commerce au-delà de leurs limites physiques n'entraîne que des pièces mises au rebut, des outils cassés et une immense frustration.
Les conceptions d'outils soudés sur mesure éliminent le compromis entre portée et rigidité. En tirant parti de la synergie des matériaux, des géométries variables et de l'apport ciblé de liquide de refroidissement, ces outils offrent une stabilité inégalée dans les environnements les plus exigeants. En fin de compte, un outillage personnalisé ne constitue pas une dépense opérationnelle. Il s’agit d’un investissement stratégique dans la fiabilité des processus, la qualité supérieure des pièces et la rentabilité globale de l’atelier d’usinage. Lorsque vous êtes prêt à cesser de lutter contre les bavardages et à commencer à usiner en toute confiance, un partenariat avec un ingénieur en outillage dédié chez SS Endmill est l'étape la plus rentable que vous puissiez franchir. Explorez nos solutions sur mesure pour trouver la géométrie exacte requise par votre application.
Oui, et dans de nombreuses applications à portée étendue, ils fonctionnent nettement mieux. Bien que le carbure monobloc possède une rigidité statique élevée, il est intrinsèquement fragile. Un outil soudé utilise du carbure de première qualité exclusivement au niveau du tranchant pour une résistance maximale à l'usure, tout en intégrant une tige en acier de construction ou en métal lourd. Cette construction bimétallique absorbe bien mieux les chocs et les vibrations harmoniques que le carbure monobloc, réduisant considérablement le risque de cassure de l'outil lors de l'usinage de cavités profondes.
Les délais de livraison dépendent fortement de la capacité actuelle du fabricant et de la complexité de la géométrie demandée. Cependant, grâce à l'intégration d'un logiciel de prototypage rapide moderne et d'un équipement de meulage d'outils CNC multi-axes avancé, des outils personnalisés peuvent souvent être conçus, soumis à des dessins d'approbation, fabriqués, revêtus et livrés dans un délai de deux à quatre semaines.
Absolument. En fait, pour l'usinage de cavités profondes, l'arrosage intégré à l'outil est fortement conseillé par les experts en usinage. Les outils personnalisés sont régulièrement conçus avec des canaux de liquide de refroidissement internes précis. Ces canaux garantissent que le fluide de coupe haute pression est délivré directement à la zone de coupe, ce qui est essentiel pour évacuer les copeaux verticalement hors des poches profondes et atténuer les chocs thermiques sur l'arête de coupe.
La rentabilité dépend entièrement de la complexité et de la valeur de la pièce à usiner. Si la pièce est fabriquée à partir d'alliages aérospatiaux coûteux, présente des géométries complexes ou si les outils standard tombent en panne à plusieurs reprises et entraînent des temps d'arrêt de la machine, un outil personnalisé s'amortit presque immédiatement, même sur de faibles volumes. A l’inverse, pour des fonctionnalités simples et facilement accessibles sur des supports peu coûteux, les outils de catalogue standards restent le choix le plus logique.
Pour garantir une conception d’outil précise et fonctionnelle, vous devez fournir des données opérationnelles complètes. Cela inclut la qualité exacte du matériau usiné, les spécifications de la machine-outil CNC telles que le régime maximal de la broche et la pression du liquide de refroidissement disponible, ainsi qu'un modèle CAO 3D ou une impression détaillée de la pièce ou de la cavité spécifique. L'équipe d'ingénierie du fabricant d'outillage utilisera ces données pour calculer les géométries, les jeux et les matériaux de tige optimaux.
Alors que le carbure monobloc standard échoue généralement au-delà d'un rapport de 5:1, les outils soudés sur mesure utilisant des tiges en métal lourd en tungstène haute densité peuvent usiner de manière fiable à des rapports de 10:1. Dans des configurations hautement contrôlées avec des parcours d'outils optimisés et des engagements radiaux légers, les ingénieurs ont déployé avec succès des outils personnalisés atteignant jusqu'à 15:1 sans bavardage catastrophique.
Les tiges en acier à outils standard sont excellentes pour l'absorption générale des chocs, mais elles n'ont pas la densité requise pour les portées extrêmes. Les tiges en métaux lourds sont fabriquées à partir d'alliages de tungstène, qui possèdent une densité et un module d'élasticité nettement plus élevés que l'acier standard. Ce noyau structurel massif absorbe et dissipe activement la résonance harmonique, empêchant ainsi les vibrations d'atteindre l'arête de coupe lors des opérations dans des cavités profondes.