Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-25 Pochodzenie: Strona

Obróbka głębokich wgłębień jest często wymieniana jako jedno z najbardziej stresujących wyzwań, przed którymi staje programista CNC. Kiedy standardowe frezy trzpieniowe wcinają się w konwencjonalne głębokości, fizyczne ograniczenia gotowej geometrii stają się agresywnie widoczne. Narzędzia uginają się pod naciskiem. Wysokie tony rozmów odbijają się echem po hali produkcyjnej. Delikatne wykończenia powierzchni ulegają natychmiastowemu zniszczeniu. Co gorsza, poleganie na standardowych opcjach na ekstremalnych głębokościach często prowadzi do nagłego, katastrofalnego w skutkach złamania narzędzia.
Ponieważ projekty części stają się coraz bardziej złożone, potrzeba sięgania głębiej bez utraty sztywności nigdy nie była bardziej krytyczna. Jest to szczególnie prawdziwe w przypadku komponentów lotniczych, form wtryskowych tworzyw sztucznych i skomplikowanych bloków silników. Właśnie tutaj wkraczają niestandardowe projekty narzędzi spawanych. Wypełniają lukę pomiędzy dostępnością fizyczną a dynamiczną stabilnością cięcia.
Strategicznie łącząc różne właściwości metalurgiczne, inżynierowie aktywnie neutralizują problem zasięgu. Doskonałym przykładem jest połączenie bardzo odpornej na zużycie głowicy tnącej z węglika spiekanego z amortyzującym wstrząsy chwytem z metalu ciężkiego. W tym obszernym przewodniku przyjrzymy się mechanizmom, które za tym stoją obróbka głębokich wgłębień . Przeanalizujemy, dlaczego konstrukcje spawane przewyższają tradycyjne węgliki spiekane przy większych długościach i pomożemy dokładnie określić, kiedy opłaca się inwestować w dostosowane do indywidualnych potrzeb rozwiązanie narzędziowe.
Obróbka głębokich wgłębień wymaga specjalistycznej geometrii narzędzi, aby aktywnie zapobiegać ugięciom wspornika, wibracjom harmonicznym i przedwczesnym awariom narzędzia.
Niestandardowe narzędzia spawane doskonale łączą właściwości ścinające mikroziarnistego węglika spiekanego z właściwościami tłumienia drgań trzpieni ze stali konstrukcyjnej lub wolframu z metali ciężkich.
Inwestycja w niestandardowy frez z węglików spiekanych, zaprojektowany specjalnie dla Twojej części, o unikalnych kątach natarcia i promieniach naroży, może drastycznie skrócić czas cykli i wyeliminować dodatkową pracę na stole warsztatowym.
Narzędzia o dużym zasięgu muszą obejmować precyzyjne doprowadzanie chłodziwa przez narzędzie i niestandardowe podcięcie szyjki, aby bezpiecznie wypłukiwać wióry ze strefy skrawania.
Współpraca z wyspecjalizowanym producentem narzędzi CNC na zamówienie zapewnia wysoce przewidywalny zwrot z inwestycji, szczególnie w przypadku obróbki stopów o wysokiej wartości lub zwiększania wielkości produkcji.
Głębokie kieszenie służą jako ostateczny test wytrzymałościowy dla każdej konfiguracji obróbki CNC. W szczególności, gdy operatorzy próbują wyrzeźbić głębokie kanały na płyn lub bloki rdzenia przy użyciu standardowych katalogowych frezów walcowo-czołowych, natychmiast napotykają ukryte koszty operacyjne. Te nieefektywności po cichu zmniejszają marże zysku w wyniku złomowania materiałów, przyspieszonego zużycia wrzeciona i wydłużonych przestojów maszyny.
Głównym przeciwnikiem frezowania o dużym zasięgu jest ugięcie narzędzia. Pod względem mechanicznym narzędzie tnące działa jak belka wspornikowa zakotwiczona na wrzecionie. Sztywność tej belki zależy w dużej mierze od jej stosunku długości do średnicy. Zgodnie z podstawowymi zasadami inżynierii ugięcie wzrasta proporcjonalnie do sześcianu długości narzędzia.
W rezultacie, jeśli podwoisz zasięg frezu walcowo-czołowego, aby trafić w dno głębokiej kieszeni, jego podatność na zginanie nie tylko się podwoi. Mnoży się ośmiokrotnie. Standardowe narzędzia pełnowęglikowe po prostu nie są w stanie przeciwstawić się tej matematycznej rzeczywistości, jeśli przekraczają stosunek długości do średnicy wynoszący 5:1 lub 8:1. Gdy narzędzie odchyla się od zaprogramowanej ścieżki, pozostawia po sobie zwężające się ścianki i niedokładności wymiarowe, które nieuchronnie nie przechodzą rygorystycznych kontroli kontroli jakości.
Ugięcie rzadko ma charakter statyczny i przewidywalny. Siły dynamiczne powstające podczas usuwania metalu powodują, że wydłużone narzędzie odbija się nieregularnie od przedmiotu obrabianego. Te samowzbudne wibracje są powszechnie znane jako drgania i pozostają zmorą precyzyjnej produkcji.
Standardowe narzędzia rozciągnięte do granic możliwości charakteryzują się niewiarygodnie niską sztywnością dynamiczną. Kiedy częstotliwości harmoniczne się ustabilizują, drgania pozostawiają wyraźne ślady w kształcie tygrysich pasków na ścianach jamy. W branżach takich jak dynamika płynów czy produkcja form optycznych te wizualne niedoskonałości prowadzą do natychmiastowego odrzucenia części. Aby ocalić obrabiany przedmiot, operatorzy maszyn są zmuszeni godzinami żmudnego ręcznego honowania lub polerowania. Wprowadza to błąd ludzki do ściśle kontrolowanego, zautomatyzowanego procesu.
Głębokie wnęki działają jak pułapki grawitacyjne na metalowe wióry. Standardowe frezy trzpieniowe są zoptymalizowane pod kątem płytkiego rowkowania lub profilowania obwodowego, co oznacza, że brakuje im specjalistycznej objętości rowka wymaganej do pionowego podnoszenia wiórów z głębokiego otworu.
Jeśli na dnie kieszeni gromadzą się wióry, krawędź skrawająca zmuszona jest do ponownego cięcia materiału utwardzanego przez zgniot. Często zanim usłyszysz trzask narzędzia, możesz wyczuć zapach spalonego chłodziwa. Ponowne cięcie wiórów powoduje ogromne skoki miejscowego szoku termicznego, mikroodpryski w powłoce węglikowej i ostatecznie złamanie narzędzia na pół. Wykopywanie kawałka węglika spiekanego z wysokiej jakości odkuwki tytanowej dla przemysłu lotniczego jest operacją ratowniczą obarczoną wysokim ryzykiem, na którą sklepy po prostu nie mogą sobie pozwolić na regularne wykonywanie.
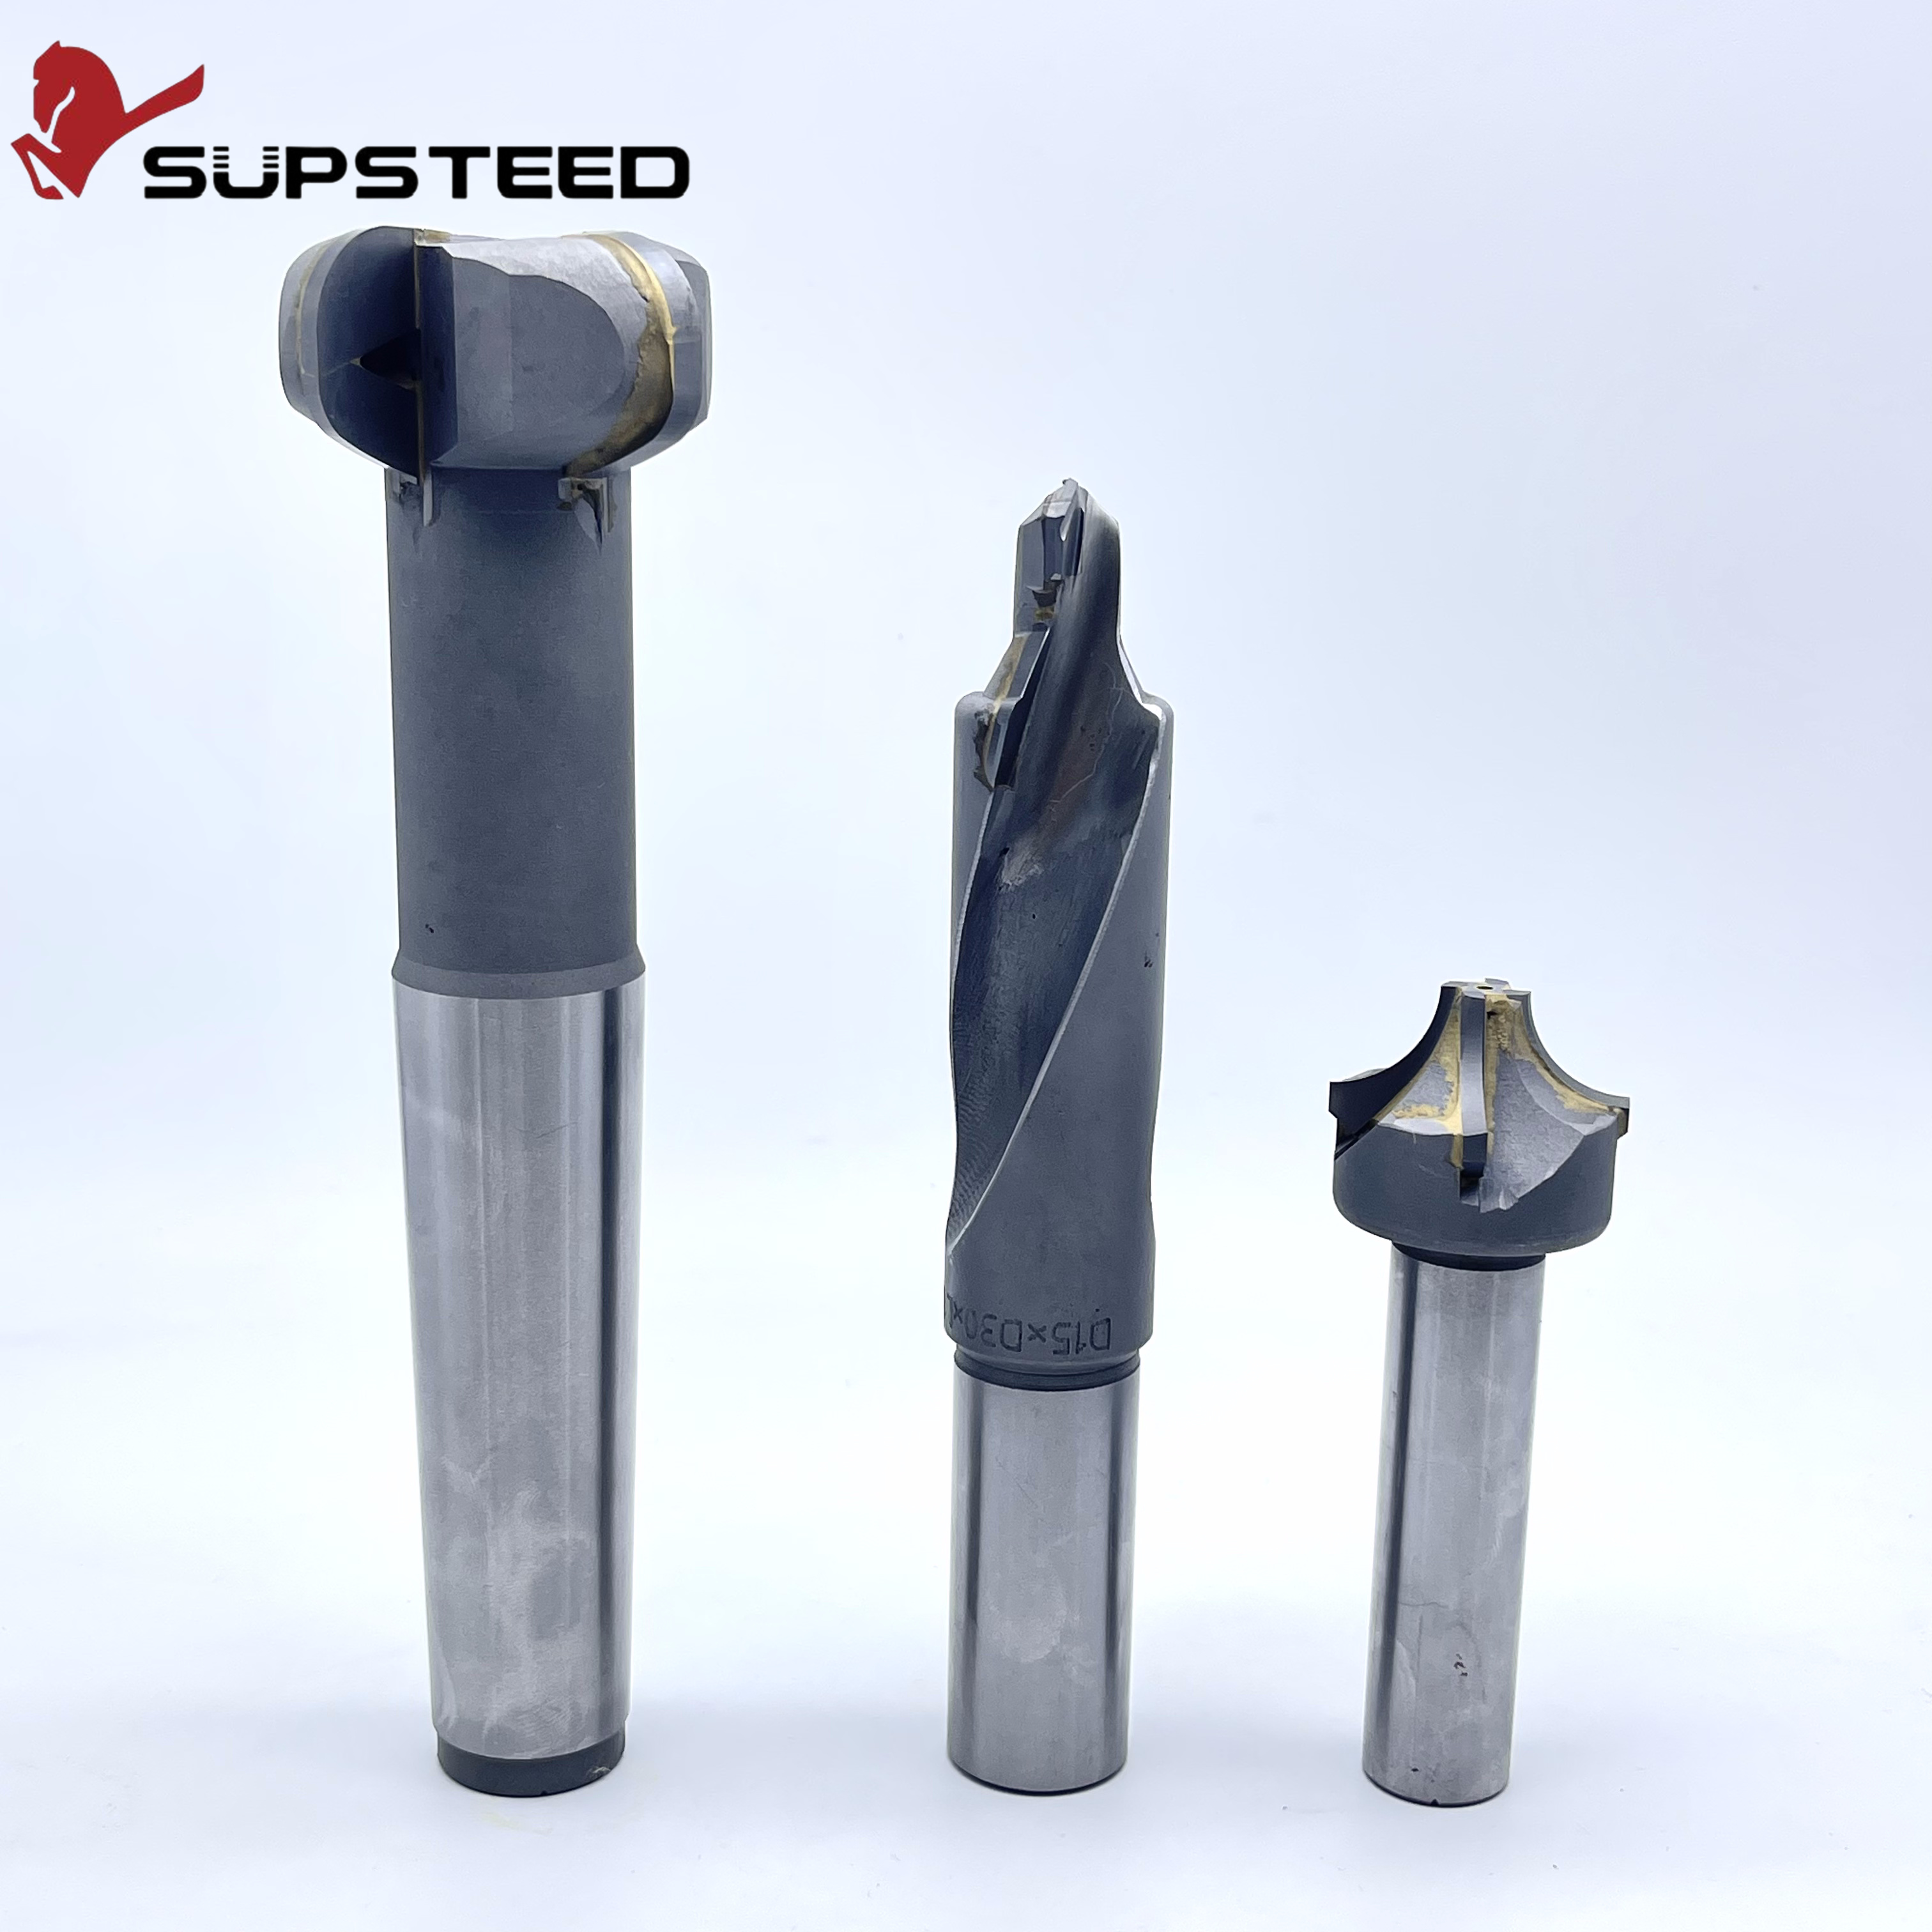
Aby pokonać fizyczne ograniczenia standardowych katalogów, inżynierowie zajmujący się narzędziami opracowali wysoce efektywne podejście hybrydowe. Niestandardowe narzędzia spawane, często nazywane narzędziami lutowanymi, to wyrafinowane zespoły, które trwale łączą dwa różne materiały, tworząc pojedyncze, zoptymalizowane narzędzie tnące. Taka architektura pozwala producentom dyktować dokładny zasięg, sztywność i geometrię wymaganą dla konkretnej wnęki.
Genialność spawanego narzędzia leży w jego synergii materiałowej. Zespół jest podzielony na dwie odrębne strefy: głowicę tnącą i trzpień. Głowica tnąca jest wykonana z najwyższej jakości węglika spiekanego drobnoziarnistego, w którym znajdują się rowki, krawędzie tnące i specjalistyczne powłoki PVD. Węglik jest tu niezbędny, ponieważ zapewnia wyjątkową stabilność termiczną i odporność na zużycie.
Natomiast trzonek wykonany jest z zupełnie innego materiału. Projektanci narzędzi zazwyczaj wykorzystują stal narzędziową o dużej wytrzymałości na rozciąganie, stal nierdzewną lub gęsty stop wolframu i metali ciężkich. Dzięki stopieniu łba węglikowego z tym niestandardowym trzpieniem uzyskano niestandardowe narzędzia spawane charakteryzują się doskonałą amortyzacją i wytrzymałością na rozciąganie. Są to istotne cechy przy sięganiu głęboko w sztywny przedmiot.
Częstym pytaniem na hali produkcyjnej jest to, dlaczego programiści nie mogą po prostu zamówić bardzo długiego frezu palcowego z węglika spiekanego. Istnieją trzy obiektywne powody, dla których monolityczny węglik zawodzi przy ekstremalnych długościach. Po pierwsze, kruchość. Węglik spiekany posiada ogromny moduł Younga, co czyni go niewiarygodnie sztywnym, ale bardzo brakuje mu odporności na pękanie. Pod wpływem ekstremalnych momentów zginających dziesięciocalowe narzędzie z węglika spiekanego gwałtownie i bez ostrzeżenia pęknie, podczas gdy trzonek stalowy ugnie się i przejmie obciążenie.
Po drugie, węglik spiekany działa jako doskonały transmiter wibracji. Wszelkie drgania powstające na końcówce przenoszą się prosto w górę pełnego chwytu i do łożysk wrzeciona maszyny. Na koniec pozostaje koszt surowca. Wyprodukowanie masywnego narzędzia w całości z wysokiej jakości węglika wolframu jest zbyt kosztowne. Konstrukcje spawane ograniczają stosowanie drogiego węglika wyłącznie do strefy skrawania, optymalizując koszt cyklu życia narzędzia.
Połączenie tych dwóch odmiennych materiałów wymaga precyzyjnej metalurgii. Producenci narzędzi wykorzystują zaawansowane techniki lutowania indukcyjnego, stosując jako wypełniacz stop lutowniczy na bazie srebra. Ta mikrowarstwa srebra faktycznie działa jako wtórny amortyzator pomiędzy węglikiem a stalą.
Podczas tego procesu najważniejsza jest absolutna koncentryczność. Zaawansowani producenci narzędzi wykorzystują komparatory optyczne, aby zapewnić, że całkowity odczyt wskaźnika pozostanie poniżej 0,0002 cala. Idealnie wyrównane złącze spawane zapewnia prawidłowy obrót narzędzia, zapobiegając biciu i nierównomiernemu zużyciu krawędzi.
Przejście na spawaną architekturę narzędzi odblokowuje zalety mechaniczne, które bezpośrednio stabilizują proces frezowania. Te namacalne korzyści są właśnie powodem, dla którego zaawansowane zakłady produkcyjne rezygnują z ogólnych katalogów, gdy zajmują się złożonymi geometriami wewnętrznymi.
Standardowe frezy trzpieniowe mają standardowe długości szyjek, które rzadko odpowiadają rzeczywistemu profilowi obrabianej części. Odwrotnie, Narzędzia skrawające o dużym zasięgu są projektowane od wrzeciona w dół tak, aby pasowały dokładnie do wymiarów wnęki.
Projektanci narzędzi maksymalizują średnicę chwytu tak długo, jak to fizycznie możliwe, przed przewężeniem w celu oczyszczenia ścianek wnęki. Na przykład, jeśli głęboka kieszeń wymaga półcalowej średnicy skrawania na głębokości siedmiu cali, ale górna część wnęki jest szeroko otwarta, niestandardowe narzędzie może mieć solidny chwyt z metalu ciężkiego, który zwęża się tylko u dołu. To strategiczne zachowanie masy rdzenia drastycznie zwiększa moment bezwładności narzędzia, skutecznie neutralizując ugięcie wspornika.
Konstrukcja bimetaliczna z natury zakłóca rezonans akustyczny. Kiedy wibracje mechaniczne przemieszczają się od krawędzi tnącej węglika do lutowanego złącza, a następnie do stalowego trzpienia, energia napotyka nagłe zmiany gęstości materiału.
Przejścia te aktywnie rozpraszają częstotliwości harmoniczne. Doskonale sprawdzają się w tym przypadku trzonki z metali ciężkich wykonane ze stopów wolframu. Ich ekstremalna gęstość pochłania energię wibracyjną, zanim może ona przerodzić się w drgania. Ten efekt tłumienia pozwala programistom CNC utrzymywać agresywne posuwy i prędkości wrzeciona na głębokościach, które w przeciwnym razie zmuszałyby ich do pełzania.
Funkcja |
Standardowy węglik spiekany |
Niestandardowe spawane narzędzie z metali ciężkich |
|---|---|---|
Maksymalny niezawodny współczynnik zasięgu |
Do 5:1 |
Do 10:1 lub więcej |
Tłumienie wibracji |
Słabo (przekazuje drgania do wrzeciona) |
Znakomity (pochłania rezonans harmoniczny) |
Odporność na pękanie |
Niskie (wysokie ryzyko pęknięcia) |
Wysoka (trzon ugina się pod ekstremalnym obciążeniem) |
Optymalizacja geometrii |
Ogólne długości szyi i reliefy |
Zaprojektowane specjalnie dla częściowych kątów pochylenia |
Koszt cyklu życia na dużą skalę |
Wysoka (konieczna częsta wymiana) |
Niska (dłuższa żywotność narzędzia, możliwość ponownego przechylania) |
Patrząc na szerszy krajobraz produkcyjny, branża jest świadkiem zdecydowanej zmiany w strategiach narzędziowych. Ponieważ sektor lotniczy i pojazdów elektrycznych w coraz większym stopniu opiera się na stopach o ultrawysokiej wytrzymałości i skomplikowanych, monolitycznych konstrukcjach części, tolerancja na błędy obróbki gwałtownie spadła. Z ostatnich analiz branżowych wynika, że myślące przyszłościowo warsztaty mechaniczne odchodzą od traktowania narzędzi skrawających jako towarów jednorazowego użytku. Zamiast tego integrują dostosowane narzędzia hybrydowe na wczesnym etapie programowania CAM. To proaktywne podejście inżynieryjne gwarantuje niezawodność obróbki bez nadzoru, co jest czynnikiem krytycznym, ponieważ sklepy walczą z niedoborami wykwalifikowanej siły roboczej i naciskają na możliwości produkcyjne przy wyłączonych światłach.
Zakup rozwiązania dostosowanego do indywidualnych potrzeb to proces wymagający dużej współpracy. Inżynierowie zajmujący się narzędziami analizują materiał przedmiotu obrabianego, specyficzną kinematykę maszyny CNC i dokładną geometrię CAD, aby opracować idealne narzędzie tnące.
Mikrogeometria krawędzi skrawającej decyduje o tym, w jaki sposób narzędzie tnie metal. W przypadku zastosowań z głębokimi wgłębieniami inżynierowie w dużym stopniu polegają na konstrukcjach o zmiennym skoku i zmiennej linii śrubowej. Standardowe narzędzia często posiadają symetrycznie rozmieszczone rowki, które mogą powodować rytmiczne uderzanie w ścianę ubytku, inicjując drgania harmoniczne.
A niestandardowy frez węglikowy zakłóca ten rytm, zmieniając odstępy między rowkami, np. indeksowanie pod kątem 88, 92, 89 i 91 stopni. To indeksowanie zmiennych przerywa cykl harmoniczny przed jego rozpoczęciem. Ponadto kąty natarcia i przyłożenia są dostosowywane w zależności od stopu. Gumowe aluminium lotnicze wymaga dużych dodatnich kątów natarcia w celu zapewnienia czystego ścinania, podczas gdy hartowana stal formierska P20 wymaga wzmocnionego ujemnego natarcia w celu uzyskania maksymalnej wytrzymałości krawędzi.
Usuwanie wiórów z otworu sześciokrotnie głębszego niż jego średnica wymaga ukierunkowanej dynamiki płynów, a nie tylko chłodziwa z otoczenia. Narzędzia niestandardowe są rutynowo projektowane z wewnętrznymi kanałami chłodziwa biegnącymi przez całą długość chwytu i wychodzącymi dokładnie za krawędziami skrawającymi.
Taka konstrukcja zapewnia, że chłodziwo pod wysokim ciśnieniem, często przekraczające 1000 PSI, jest kierowane bezpośrednio do strefy skrawania. Płyn pod ciśnieniem aktywnie wypycha wióry z rowków i na zewnątrz wnęki, jednocześnie zapobiegając szokowi termicznemu niszczącemu ochronną powłokę AlTiN narzędzia.
Tarcie jest wrogiem frezowania głębokich kieszeni. Jeśli nietnący trzonek ociera się o ścianę wgłębienia, wytwarza ogromne ciepło i natychmiastowe odkształcenie. Narzędzia niestandardowe są modelowane z bardzo specyficznymi reliefami na szyjce, które doskonale odzwierciedlają kąt pochylenia wnęki.
Dopasowując przejście od średnicy skrawania do szyjki, inżynierowie zapewniają maksymalną grubość chwytu zapewniającą sztywność, gwarantując jednocześnie absolutny odstęp od ścian przedmiotu obrabianego, niezależnie od głębokości zanurzenia narzędzia.
Określenie dokładnego momentu, w którym należy porzucić standardowe oprzyrządowanie na rzecz inżynierii niestandardowej, wymaga obliczonej oceny ryzyka, czasów cykli i wielkości produkcji. Chociaż narzędzia szyte na miarę wymagają początkowej inwestycji, zwrot finansowy jest wysoce przewidywalny, jeśli dokładnie wiesz, jakich parametrów należy szukać.
Zamiast polegać na domysłach, nowoczesne warsztaty mechaniczne stosują rygorystyczne czynniki operacyjne, aby uzasadnić niestandardowe narzędzia. Należy natychmiast rozważyć a narzędzie CNC na zamówienie, jeśli Twoje zastosowanie spełnia którykolwiek z poniższych warunków:
Współczynnik zasięgu przekracza 5:1: Jeśli obróbka odbywa się na głębokości przekraczającej pięciokrotność średnicy skrawania, standardowy węglik spiekany ugnie się. Trzonki z metali ciężkich stają się obowiązkowe.
Twardość materiału przekracza 45 HRC: Hartowane stale narzędziowe i superstopy zwiększają siły skrawania. Aby zachować trwałość narzędzia, wymagane są niestandardowe geometrie ze wzmocnionymi krawędziami i doskonałym tłumieniem drgań.
Przedmioty o wysokiej wartości: Jeśli surowiec pojedynczego komponentu kosztuje ponad 1000 dolarów przed rozpoczęciem obróbki, ryzykowanie złomu w przypadku zwykłego frezu walcowo-czołowego jest niedopuszczalnym ryzykiem. Narzędzia niestandardowe działają jak polisa ubezpieczeniowa na drogie odkuwki lotnicze i medyczne.
Wąskie gardła związane z czasem cyklu: Gdy głębokie zagłębienie wymaga trzech różnych standardowych narzędzi do obróbki zgrubnej, półwykańczającej i wykańczającej promienia naroża, jedno niestandardowe narzędzie krokowe może skonsolidować te operacje, skracając czas cyklu nawet o 50 procent.
Na próg rentowności narzędzi niestandardowych duży wpływ ma skala. W przypadku szybkiego prototypu składającego się z trzech części, narzędzia standardowe mogą okazać się najbardziej ekonomicznym wyborem pomimo ich nieefektywności. Jednakże w miarę zwiększania się produkcji na średnie lub duże serie, ekonomika zmienia się dramatycznie.
Narzędzia niestandardowe zapewniają znacznie niższy koszt części w dłuższych seriach. Ponieważ charakteryzują się dłuższą żywotnością narzędzi dzięki zoptymalizowanej geometrii i doskonałemu odprowadzaniu wiórów, operatorzy spędzają mniej czasu na wymianie zużytych narzędzi i resetowaniu przesunięć narzędzi. Początkowy koszt prac inżynieryjnych szybko się amortyzuje dzięki setkom bezbłędnych części.
Teoretyczne korzyści przekładają się bezpośrednio na wymierny wzrost wydajności w różnych sektorach wymagających dużej precyzji. Obróbka głębokich wgłębień nie jest wyzwaniem monolitycznym. Różne branże borykają się z wyjątkowymi przeszkodami materiałowymi i geometrycznymi, które wymagają specjalistycznych interwencji.
Sektor form i matryc jest prawdopodobnie najbardziej intensywnym poligonem doświadczalnym w zakresie frezowania o dużym zasięgu. Podstawy form i bloki gniazd są zwykle obrabiane ze wstępnie utwardzanej stali narzędziowej i charakteryzują się głębokimi, wąskimi żebrami, stromymi kątami pochylenia i złożonymi trójwymiarowymi konturami.
Standardowe frezy trzpieniowe mają trudności z dotarciem do dna wnęk rdzenia bez znacznego ugięcia, co prowadzi do złego wykończenia powierzchni, które wymaga godzin pracochłonnego ręcznego polerowania. Niestandardowe narzędzia z chwytem z metalu ciężkiego zapewniają sztywność niezbędną do utrzymania wąskich tolerancji u dołu formy, pozostawiając doskonałe wykończenie po obróbce, które drastycznie ogranicza procesy obróbki laboratoryjnej i wtórnej obróbki elektroerozyjnej.
Produkcja lotnicza często wiąże się z wycinaniem głębokich kieszeni konstrukcyjnych z litych kęsów aluminium lub tytanu, aby zmaksymalizować stosunek wytrzymałości do masy. Celem jest usunięcie ogromnych ilości materiału przy jednoczesnym pozostawieniu cienkich, wysokich ścian konstrukcyjnych.
W obróbce tytanu zarządzanie ciepłem ma kluczowe znaczenie. Niestandardowe narzędzia do tych zastosowań zostały zaprojektowane z zaawansowanymi kanałami chłodziwa przechodzącymi przez narzędzie, aby natychmiast wypłukiwać wióry, zapobiegając termicznej degradacji krawędzi węglika. Zmienna geometria helisy pozwala producentom z branży lotniczej na agresywną obróbkę zgrubną i precyzyjne wykończenie tych głębokich kieszeni bez powodowania drgań na delikatnych, cienkich ściankach.
Przemysł motoryzacyjny w dużym stopniu opiera się na dostosowanych do indywidualnych potrzeb oprzyrządowaniu do bloków silnika, obudów skrzyń biegów i skomplikowanych kolektorów hydraulicznych. Te elementy żeliwne lub aluminiowe charakteryzują się głęboko przecinającymi się kanałami cieczy i gniazdami zaworów, które muszą zostać obrobione z zachowaniem rygorystycznych tolerancji.
Podczas obróbki głęboko wewnątrz bloku silnika standardowe wytaczaki często napotykają drgania na skutek ekstremalnych wysięgów. Zastosowano tu niestandardowe narzędzia spawane wykorzystujące trzpienie z wolframu i metali ciężkich, które w naturalny sposób zakłócają częstotliwości wibracji, zapewniając, że krytyczne uszczelnienia płynowe i czopy łożysk spełniają rygorystyczne standardy kontroli jakości w liniach przesyłowych o dużej objętości.
Przejście ze standardowych pozycji katalogowych na rozwiązania niestandardowe wymaga przejrzystej, opartej na współpracy współpracy z wyspecjalizowanym producentem narzędzi. Proces jest wysoce techniczny i opiera się na dokładnym udostępnianiu danych dotyczących geometrii części i możliwości maszyny.
Proces zakupowy rozpoczyna się od analizy aplikacji. Producenci muszą dostarczyć inżynierom zajmującym się oprzyrządowaniem szczegółowe modele CAD lub wydruki konkretnego wgłębienia. Dodatkowo istotne są dane dotyczące maszyny CNC, takie jak stożek wrzeciona, maksymalne obroty i możliwości ciśnienia chłodziwa.
Na podstawie tych danych inżynierowie wybierają odpowiedni gatunek węglika, liczbę rowków i materiał chwytu. Następnie producent dostarcza szczegółowy rysunek zatwierdzenia CAD proponowanego narzędzia, podkreślając dokładne wymiary, tolerancje i lokalizację złącza spawanego. Po zatwierdzeniu prototyp jest wytwarzany na zaawansowanych wieloosiowych centrach szlifierskich narzędzi CNC, co zapewnia dokładną geometrię cięcia przed wysyłką do klienta.
Nie wszyscy producenci narzędzi posiadają infrastrukturę inżynieryjną niezbędną do produkcji niezawodnych narzędzi spawanych. Wybierając partnera, oceń jego możliwości w zakresie szybkiego prototypowania i ścisłej kontroli jakości.
Niezawodny partner powinien wykorzystywać zaawansowane systemy kontroli optycznej, aby zagwarantować, że tolerancje bicia są ograniczone do absolutnego minimum. Co więcej, producenci oferujący własne możliwości powlekania PVD mogą dostosować powłokę narzędzia specjalnie do obrabianego materiału, dodając kolejną warstwę optymalizacji wydajności.
Podczas gdy standardowe narzędzia katalogowe zawsze będą miały zastosowanie w ogólnej obróbce skrawaniem, zastosowania z głębokimi wgłębieniami wymagają wysoce specjalistycznego podejścia. Wypychanie gotowych frezów walcowo-czołowych poza ich fizyczne ograniczenia skutkuje jedynie złomowaniem części, zepsutymi narzędziami i ogromną frustracją.
Niestandardowe konstrukcje narzędzi spawanych eliminują kompromis pomiędzy zasięgiem a sztywnością. Wykorzystując synergię materiałów, zmienną geometrię i ukierunkowane dostarczanie chłodziwa, narzędzia te zapewniają niezrównaną stabilność w najbardziej wymagających środowiskach. Ostatecznie dostosowane oprzyrządowanie nie jest wydatkiem operacyjnym. Jest to strategiczna inwestycja w niezawodność procesu, najwyższą jakość części i ogólną rentowność warsztatu. Kiedy będziesz gotowy, aby przestać walczyć z gadaniem i rozpocząć obróbkę z pewnością, współpraca z dedykowanym inżynierem narzędziowym w SS Endmill jest najbardziej opłacalnym krokiem, jaki możesz podjąć. Zapoznaj się z naszymi dostosowanymi do indywidualnych potrzeb rozwiązaniami, aby znaleźć dokładnie taką geometrię, jakiej wymaga Twoje zastosowanie.
Tak, a w wielu zastosowaniach o większym zasięgu działają znacznie lepiej. Chociaż węglik spiekany ma wysoką sztywność statyczną, jest z natury kruchy. W spawanym narzędziu zastosowano węglik najwyższej jakości wyłącznie na krawędzi skrawającej, co zapewnia maksymalną odporność na zużycie, jednocześnie integrując chwyt ze stali konstrukcyjnej lub metalu ciężkiego. Ta bimetalowa konstrukcja pochłania wstrząsy i tłumi drgania harmoniczne znacznie lepiej niż węglik spiekany, znacznie zmniejszając ryzyko złamania narzędzia podczas obróbki głębokich wgłębień.
Czas realizacji w dużym stopniu zależy od aktualnej wydajności producenta i złożoności wymaganej geometrii. Jednakże dzięki integracji nowoczesnego oprogramowania do szybkiego prototypowania i zaawansowanego wieloosiowego sprzętu do szlifowania narzędzi CNC często można zaprojektować niestandardowe narzędzia, poddać je rysunkom zatwierdzającym, wyprodukować, powlekać i dostarczyć w ciągu dwóch do czterech tygodni.
Absolutnie. W rzeczywistości w przypadku obróbki głębokich wgłębień eksperci ds. obróbki zdecydowanie zalecają stosowanie chłodziwa przez narzędzie. Narzędzia niestandardowe są rutynowo projektowane z precyzyjnymi wewnętrznymi kanałami chłodziwa. Kanały te zapewniają dostarczanie chłodziwa pod wysokim ciśnieniem bezpośrednio do strefy skrawania, co ma kluczowe znaczenie dla pionowego odprowadzania wiórów z głębokich kieszeni i łagodzenia szoku termicznego na krawędzi skrawającej.
Opłacalność zależy całkowicie od złożoności i wartości przedmiotu obrabianego. Jeśli część jest wykonana z drogich stopów lotniczych, ma złożoną geometrię lub jeśli standardowe narzędzia wielokrotnie ulegają awariom i powodują przestoje maszyny, niestandardowe narzędzie zwraca się niemal natychmiast, nawet przy małych seriach. Z drugiej strony, w przypadku prostych, łatwo dostępnych funkcji i tanich materiałów, najbardziej logicznym wyborem pozostają standardowe narzędzia katalogowe.
Aby zapewnić dokładny i funkcjonalny projekt narzędzia, należy podać kompleksowe dane eksploatacyjne. Obejmuje to dokładny gatunek obrabianego materiału, specyfikacje obrabiarki CNC, takie jak maksymalna prędkość obrotowa wrzeciona i dostępne ciśnienie chłodziwa, a także model 3D CAD lub szczegółowy wydruk określonej części lub wnęki. Zespół inżynierów producenta narzędzi wykorzysta te dane do obliczenia optymalnych geometrii, luzów i materiałów chwytu.
Podczas gdy standardowy węglik spiekany zwykle nie przekracza współczynnika 5:1, niestandardowe narzędzia spawane wykorzystujące chwyty z wolframu i metalu ciężkiego o dużej gęstości umożliwiają niezawodną obróbkę przy przełożeniach 10:1. W wysoce kontrolowanych konfiguracjach ze zoptymalizowanymi ścieżkami narzędzi i lekkimi promieniowymi połączeniami inżynierowie z powodzeniem wdrożyli niestandardowe narzędzia osiągające współczynniki do 15:1 bez katastrofalnych drgań.
Standardowe trzpienie ze stali narzędziowej doskonale radzą sobie z ogólną amortyzacją wstrząsów, ale brakuje im gęstości wymaganej przy ekstremalnych zasięgach. Chwyty z metali ciężkich produkowane są ze stopów wolframu, które charakteryzują się znacznie większą gęstością i modułem sprężystości niż standardowa stal. Ten masywny rdzeń strukturalny aktywnie pochłania i rozprasza rezonans harmoniczny, zapobiegając przedostawaniu się drgań do krawędzi skrawającej podczas operacji w głębokich wnękach.