
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-25 Pinagmulan: Site


Ang paggawa ng mga malalim na cavity ay madalas na binabanggit bilang isa sa mga pinaka-nakababahalang hamon na kinakaharap ng isang CNC programmer. Kapag ang mga karaniwang end mill ay dumaan sa karaniwang lalim, ang mga pisikal na limitasyon ng off-the-shelf na geometry ay nagiging agresibo. Ang mga tool ay lumilihis sa ilalim ng presyon. Umalingawngaw ang malakas na satsat sa buong shop floor. Ang mga pinong pang-ibabaw na pagtatapos ay nasira kaagad. Ang mas masahol pa, ang pag-asa sa mga karaniwang opsyon sa matinding lalim ay kadalasang humahantong sa biglaang, sakuna na pagkasira ng tool.
Habang lalong nagiging kumplikado ang mga disenyo ng bahagi, ang pangangailangan na maabot ang mas malalim nang hindi isinakripisyo ang katigasan ay hindi kailanman naging mas kritikal. Ito ay totoo lalo na sa loob ng mga bahagi ng aerospace, plastic injection molds, at masalimuot na bloke ng makina. Ang mga custom na welded na disenyo ng tool ay eksaktong pumapasok dito. Tinutulay nila ang agwat sa pagitan ng pisikal na accessibility at dynamic na cutting stability.
Sa pamamagitan ng madiskarteng pagsasama-sama ng iba't ibang mga katangian ng metalurhiko, aktibong na-neutralize ng mga inhinyero ang problema sa pag-abot. Ang isang pangunahing halimbawa ay ang pagsasanib ng isang napaka-wear-resistant na solid carbide cutting head sa isang shock-absorbing heavy-metal shank. Sa komprehensibong gabay na ito, tutuklasin natin ang mga mechanics sa likod malalim na cavity machining . Susuriin namin kung bakit mas mahusay ang mga welded na disenyo sa tradisyunal na solid carbide sa pinahabang haba, at tutulungan kang matukoy nang eksakto kung may katuturan sa pananalapi na mamuhunan sa isang iniangkop na tooling solution.
Ang deep cavity machining ay nangangailangan ng espesyal na tooling geometry upang aktibong maiwasan ang cantilever deflection, harmonic vibration, at premature tool failure.
Ang mga custom na welded tool ay mahusay na pinagsama ang shearing performance ng micro-grain solid carbide na may vibration-dampening na katangian ng structural steel o tungsten heavy-metal shanks.
Ang pamumuhunan sa isang custom na carbide cutter na partikular na ginawa para sa iyong bahagi ng mga natatanging draft na anggulo at radii ng sulok ay maaaring mabawasan nang husto ang mga oras ng pag-ikot at alisin ang pangalawang bench-work.
Ang long reach tooling ay dapat magsama ng tumpak na through-tool coolant delivery at custom neck relief para ligtas na maalis ang mga chips mula sa cutting zone.
Ang pakikipagsosyo sa isang dalubhasang tagagawa para sa pasadyang mga tool ng CNC ay naghahatid ng lubos na predictable na return on investment, lalo na kapag nagpoproseso ng mga high-value na haluang metal o pinapataas ang dami ng produksyon.
Ang mga malalalim na bulsa ay nagsisilbing pinakahuling pagsubok sa stress para sa anumang setup ng CNC machining. Sa partikular, kapag sinubukan ng mga operator na mag-ukit ng malalalim na mga channel ng fluid o core block gamit ang karaniwang catalog end mill, agad silang nakatagpo ng mga nakatagong gastos sa pagpapatakbo. Ang mga inefficiencies na ito ay tahimik na nagpapabagal sa mga margin ng kita sa pamamagitan ng mga na-scrap na materyales, pinabilis na pagkasira ng spindle, at pinalawig na downtime ng makina.
Ang pangunahing kalaban sa extended-reach milling ay ang tool deflection. Sa mekanikal na termino, ang isang cutting tool ay gumagana bilang isang cantilever beam na naka-angkla sa spindle. Ang katigasan ng sinag na ito ay lubos na umaasa sa ratio ng haba-sa-diameter nito. Ayon sa mga pangunahing prinsipyo ng engineering, ang pagpapalihis ay tumataas nang proporsyonal sa kubo ng haba ng tool.
Dahil dito, kung dodoblehin mo ang abot ng isang end mill para matumbok ang ilalim ng isang malalim na bulsa, hindi lang doble ang pagkamaramdamin nito sa baluktot. Ito ay dumarami sa isang salik na walo. Ang mga standard na solid carbide tool ay hindi makakalaban sa mathematical reality na ito kapag itinulak nang lampas sa ratio na haba-sa-diameter na 5:1 o 8:1. Habang yumuyuko ang tool mula sa naka-program na landas, nag-iiwan ito sa likod ng mga tapered na pader at mga dimensional na kamalian na hindi maiiwasang mabigo sa mahigpit na inspeksyon ng kontrol sa kalidad.
Ang pagpapalihis ay bihirang mangyari sa isang static, predictable na paraan. Ang mga dynamic na pwersa na nabuo sa panahon ng pag-alis ng metal ay nagiging sanhi ng pahabang tool na tumalbog nang mali sa workpiece. Ang self-excited na vibration na ito ay kilala sa pangkalahatan bilang chatter, at nananatili itong bane ng precision manufacturing.
Ang mga karaniwang tool na nakaunat sa kanilang mga limitasyon ay nagtataglay ng hindi kapani-paniwalang mababang dynamic stiffness. Sa sandaling tumagal ang mga harmonic na frequency, nag-iiwan ang satsat ng mga natatanging markang may guhit na tigre sa mga dingding ng lukab. Sa mga industriya tulad ng fluid dynamics o optical mold making, ang mga visual imperfections na ito ay humahantong sa agarang bahagi ng pagtanggi. Upang mailigtas ang workpiece, pinipilit ang mga machinist sa mga oras ng nakakapagod na manual honing o polishing. Ipinakikilala nito ang pagkakamali ng tao sa dapat na isang mahigpit na kinokontrol na awtomatikong proseso.
Ang mga malalim na cavity ay kumikilos tulad ng gravity traps para sa mga metal chips. Ang mga karaniwang end mill ay na-optimize para sa mababaw na slotting o peripheral profiling, ibig sabihin, kulang ang mga ito ng espesyal na volume ng flute na kinakailangan upang iangat ang mga chips nang patayo mula sa malalim na butas.
Kung maipon ang mga chips sa ilalim ng bulsa, ang cutting edge ay mapipilitang i-recut ang work-hardened material. Madalas mong maamoy ang nasusunog na coolant bago mo marinig ang pag-snap ng tool. Ang chip recutting ay nagdudulot ng napakalaking spike sa localized thermal shock, micro-chipping sa carbide coating, at sa huli ay naputol ang tool sa kalahati. Ang paghuhukay ng sirang piraso ng solid carbide mula sa isang high-value na titanium aerospace forging ay isang high-risk salvage operation na hindi kayang gawin ng mga tindahan nang regular.
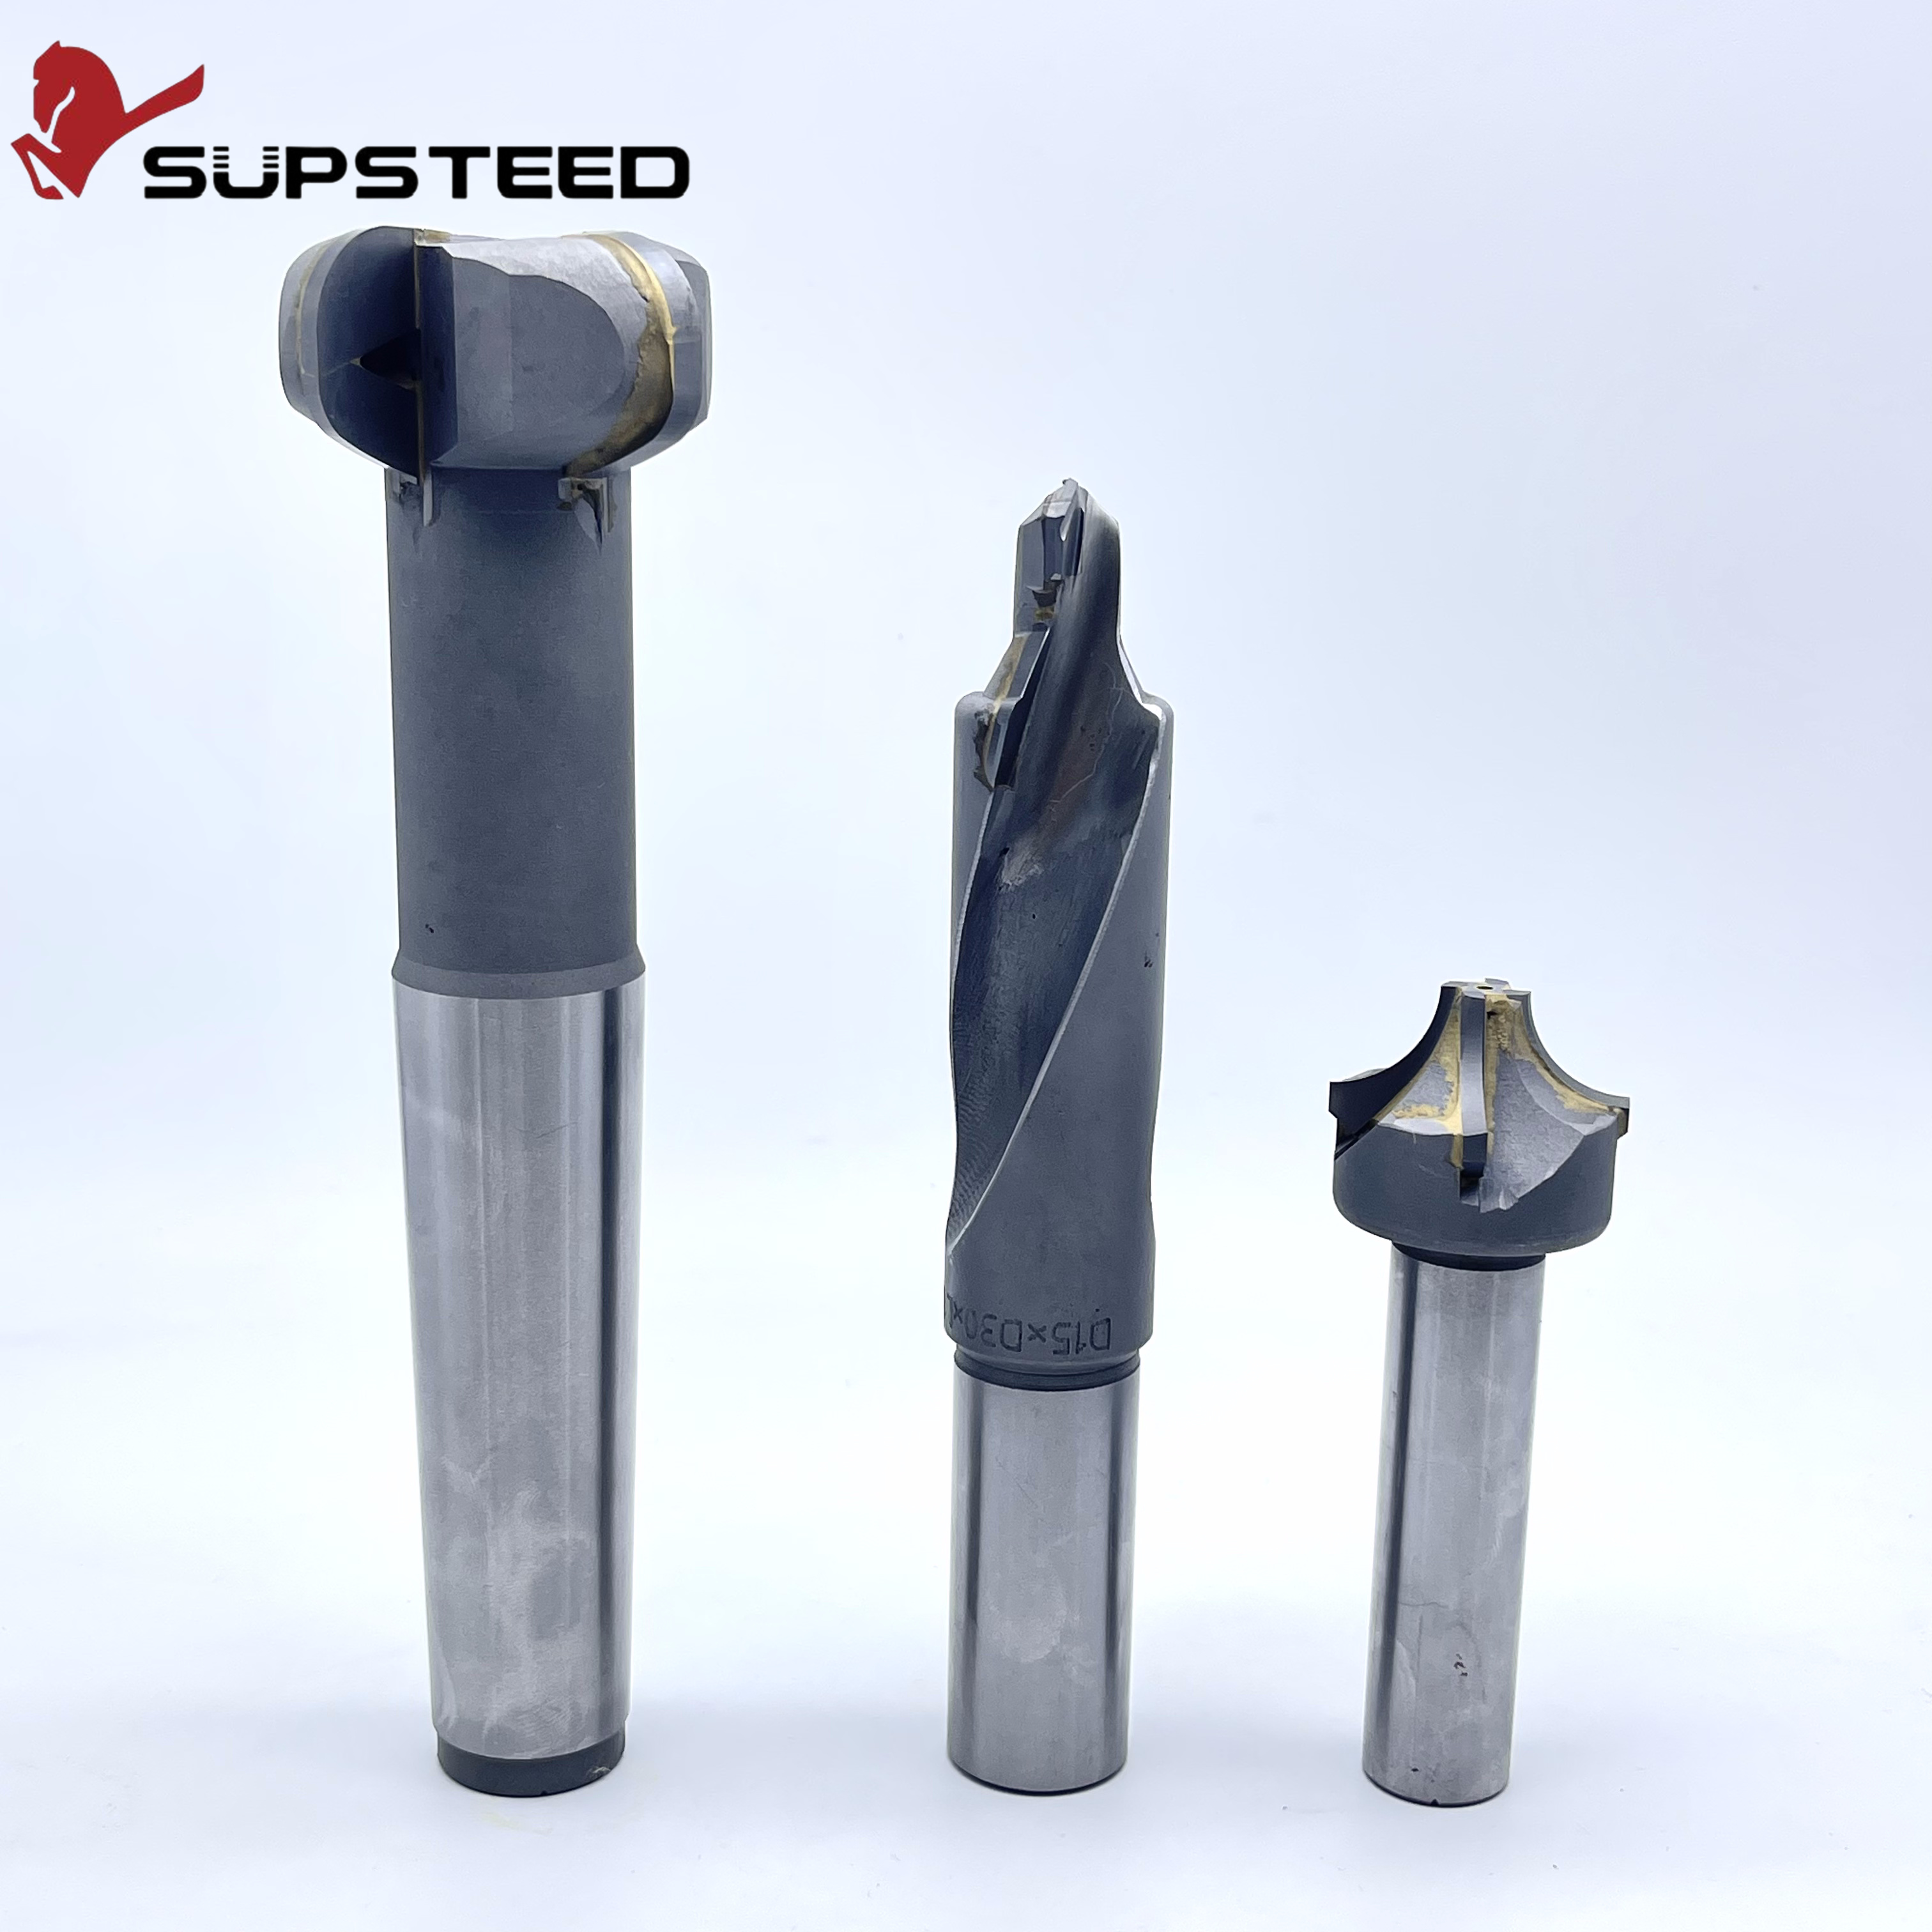
Upang malampasan ang pisikal na mga hangganan ng mga karaniwang katalogo, ang mga inhinyero ng tooling ay bumuo ng isang napaka-epektibong hybrid na diskarte. Ang mga custom na welded tool, na madalas na tinutukoy bilang brazed tool, ay mga sopistikadong assemblies na permanenteng nagsasama ng dalawang natatanging materyales upang bumuo ng isang solong, na-optimize na instrumento sa paggupit. Ang arkitektura na ito ay nagbibigay-daan sa mga tagagawa na idikta ang eksaktong abot, tigas, at geometry na kinakailangan para sa isang partikular na lukab.
Ang kinang ng isang welded tool ay nakasalalay sa materyal na synergy nito. Ang pagpupulong ay nahahati sa dalawang natatanging zone: ang cutting head at ang shank. Ang cutting head ay giniling mula sa premium na micro-grain solid carbide, na naglalaman ng mga flute, cutting edge, at mga espesyal na PVD coatings. Ang karbida ay mahalaga dito dahil naghahatid ito ng pambihirang thermal stability at wear resistance.
Sa kaibahan, ang shank ay machined mula sa isang ganap na naiibang materyal. Ang mga tool designer ay karaniwang gumagamit ng high-tensile tool steel, stainless steel, o isang siksik na tungsten heavy-metal na haluang metal. Sa pamamagitan ng pagsasanib ng carbide head sa custom shank na ito, ang resulta Nakikinabang ang custom welded tool mula sa superyor na shock absorption at tensile strength. Ang mga ito ay mahahalagang katangian kapag umaabot nang malalim sa isang matibay na workpiece.
Ang isang madalas na tanong sa palapag ng tindahan ay kung bakit hindi maaaring mag-order ang mga programmer ng isang sobrang haba na solid carbide end mill. May tatlong layunin na dahilan kung bakit nabigo ang monolithic carbide sa matinding haba. Una ay ang brittleness. Ang solid carbide ay nagtataglay ng isang napakalaking Young Modulus, na ginagawa itong hindi kapani-paniwalang matigas, ngunit ito ay lubhang kulang sa tibay ng bali. Sa ilalim ng matinding baluktot na mga sandali, ang isang sampung pulgadang solid carbide tool ay pumutok nang marahas nang walang babala, samantalang ang isang steel shank ay babaluktot at sisipsip ng karga.
Pangalawa, ang solid carbide ay gumaganap bilang isang mahusay na transmiter ng vibration. Anumang satsat na nabuo sa dulo ay dumiretso sa solid shank at papunta sa spindle bearings ng makina. Sa wakas, mayroong halaga ng hilaw na materyales. Ang paggawa ng napakalaking tool na ganap na wala sa premium na tungsten carbide ay ipinagbabawal sa pananalapi. Ang mga welded na disenyo ay mahigpit na naghihigpit sa mamahaling carbide sa cutting zone, na nag-o-optimize sa gastos ng lifecycle ng tool.
Ang pagsali sa dalawang magkaibang materyales na ito ay nangangailangan ng katumpakan na metalurhiya. Gumagamit ang mga tagagawa ng tool ng mga advanced na induction brazing technique, na gumagamit ng silver-based brazing alloy bilang filler. Ang micro-layer na pilak na ito ay talagang gumaganap bilang pangalawang shock absorber sa pagitan ng carbide at ng bakal.
Sa prosesong ito, ang absolute concentricity ay pinakamahalaga. Ang mga advanced na toolmaker ay gumagamit ng mga optical comparator upang matiyak na ang Total Indicator Reading ay nananatiling mas mababa sa 0.0002 pulgada. Tinitiyak ng perpektong pagkakahanay ng weld joint na totoo ang pag-ikot ng tool, na pumipigil sa pag-ubos at hindi pantay na pagkasira sa gilid.
Ang paglipat sa isang welded tooling architecture ay nagbubukas ng mga mekanikal na bentahe na direktang nagpapatatag sa proseso ng paggiling. Ang mga nasasalat na benepisyong ito ang eksaktong dahilan kung bakit iniiwan ng mga advanced na pasilidad sa pagmamanupaktura ang mga generic na katalogo kapag tinatalakay ang mga kumplikadong panloob na geometry.
Nagtatampok ang karaniwang end mill ng mga generic na haba ng leeg na bihirang tumugma sa aktwal na profile ng bahaging ginagawang makina. Sa kabaligtaran, Ang mga tool sa pagputol ng mahabang abot ay ginawa mula sa spindle pababa upang magkasya sa eksaktong sukat ng lukab.
I-maximize ng mga tool designer ang shank diameter hangga't pisikal na posible bago i-neck pababa upang i-clear ang mga pader ng cavity. Halimbawa, kung ang isang malalim na bulsa ay nangangailangan ng kalahating pulgadang cutting diameter sa lalim na pitong pulgada, ngunit ang itaas na bahagi ng cavity ay nakabukas nang malawak, ang custom na tool ay maaaring magtampok ng isang matibay na heavy-metal shank na tumutupi lang sa pinakailalim. Ang estratehikong pagpapanatili ng core mass na ito ay lubhang pinapataas ang tool moment of inertia, na epektibong na-neutralize ang cantilever deflection.
Ang bi-metal construction ay likas na nakakagambala sa acoustic resonance. Kapag ang mga mekanikal na panginginig ng boses ay naglalakbay mula sa carbide cutting edge papunta sa braze joint at pagkatapos ay papunta sa steel shank, ang enerhiya ay nakatagpo ng mga biglaang pagbabago sa density ng materyal.
Ang mga transition na ito ay aktibong nagkakalat ng mga harmonic na frequency. Ang mga heavy-metal shanks na gawa sa tungsten alloys ay mahusay dito. Ang kanilang matinding densidad ay sumisipsip ng vibrational energy bago ito tumunog sa chat. Ang dampening effect na ito ay nagbibigay-daan sa mga programmer ng CNC na mapanatili ang agresibong mga rate ng feed at mga bilis ng spindle sa kalaliman na kung hindi man ay mapipilit silang gumapang.
Tampok |
Karaniwang Solid Carbide |
Custom Welded Heavy-Metal Tool |
|---|---|---|
Max Maaasahang Reach Ratio |
Hanggang 5:1 |
Hanggang 10:1 o mas mataas |
Panginginig ng boses Dampening |
Mahina (Nagpapadala ng satsat sa spindle) |
Napakahusay (Sumasipsip ng harmonic resonance) |
Katigasan ng Bali |
Mababa (Mataas na panganib ng pag-snap) |
Mataas (Nababaluktot ang shank sa matinding pagkarga) |
Geometry Optimization |
Mga generic na haba ng leeg at relief |
Partikular na ininhinyero para sa mga bahaging draft na anggulo |
Lifecycle Gastos sa Scale |
Mataas (Kailangan ng madalas na pagpapalit) |
Mababa (Mahabang buhay ng tool, mga pagpipilian sa muling pag-tipping) |
Sa pagtingin sa mas malawak na tanawin ng pagmamanupaktura, ang industriya ay nasasaksihan ang isang tiyak na pagbabago sa mga diskarte sa tooling. Habang ang sektor ng aerospace at de-kuryenteng sasakyan ay lalong umaasa sa mga ultra-high-strength na haluang metal at kumplikadong, monolitikong mga disenyo ng bahagi, ang pagpapaubaya para sa mga error sa machining ay bumagsak. Itinatampok ng mga kamakailang pagsusuri sa industriya na ang mga machine shop na may pasulong na pag-iisip ay lumalayo sa pagtrato sa mga cutting tool bilang mga disposable commodities. Sa halip, isinasama nila ang pasadyang hybrid tooling nang maaga sa yugto ng CAM programming. Ginagarantiyahan ng proactive na diskarte sa engineering na ito ang hindi naaalagaan na pagiging maaasahan ng machining, isang kritikal na salik habang nilalabanan ng mga tindahan ang mga kakulangan sa skilled labor at itinutulak ang mga kakayahan sa pagmamanupaktura na patayin ang mga ilaw.
Ang pagkuha ng isang iniangkop na solusyon ay isang lubos na nagtutulungang proseso. Sinusuri ng mga tooling engineer ang workpiece material, ang partikular na kinematics ng iyong CNC machine, at ang eksaktong CAD geometry upang bumalangkas ng perpektong cutting instrument.
Ang micro-geometry ng cutting edge ay nagdidikta kung paano ginupit ng tool ang metal. Para sa mga deep cavity application, lubos na umaasa ang mga engineer sa variable na pitch at variable na helix na disenyo. Ang mga karaniwang tool ay madalas na nagtatampok ng mga flute na may simetriko spaced, na maaaring lumikha ng isang maindayog na paghampas sa dingding ng lukab, na nagpapasimula ng maharmonya na satsat.
A ginugulo ng custom na carbide cutter ang ritmong ito sa pamamagitan ng pagbabago sa spacing ng flute, gaya ng pag-index sa 88, 92, 89, at 91 degrees. Sinisira ng variable indexing na ito ang harmonic cycle bago ito magsimula. Higit pa rito, ang mga anggulo ng rake at relief ay na-customize batay sa haluang metal. Ang gummy aerospace aluminum ay nangangailangan ng mataas na positive rake angle para sa malinis na paggugupit, habang ang pinatigas na P20 mold steel ay nangangailangan ng reinforced negative rake para sa maximum na lakas ng gilid.
Ang paglisan ng mga chips mula sa isang butas na anim na beses na mas malalim kaysa sa diameter nito ay nangangailangan ng naka-target na fluid dynamics, hindi lamang ambient flood coolant. Ang mga custom na tool ay regular na inengineered gamit ang mga panloob na channel ng coolant na tumatakbo sa buong haba ng shank, na eksaktong lumabas sa likod ng mga cutting edge.
Tinitiyak ng disenyong ito na ang high-pressure coolant, kadalasang lumalampas sa 1,000 PSI, ay direktang sumasabog sa cutting zone. Ang naka-pressure na likido ay aktibong pinipilit ang mga chips na pataasin ang mga flute at palabas sa lukab, habang sabay na pinipigilan ang thermal shock mula sa pagsira sa tool na proteksiyon na AlTiN coating.
Ang alitan ay ang kaaway ng malalim na paggiling ng bulsa. Kung ang non-cutting shank ay kumakas sa dingding ng lukab, ito ay bumubuo ng napakalaking init at agarang pagpapalihis. Ang mga custom na tool ay na-modelo na may lubos na partikular na mga relief sa leeg na perpektong sumasalamin sa draft angle ng cavity.
Sa pamamagitan ng pagsasaayos ng paglipat mula sa cutting diameter hanggang sa leeg, tinitiyak ng mga inhinyero ang maximum na kapal ng shank para sa higpit habang ginagarantiyahan ang ganap na clearance mula sa mga dingding ng workpiece, gaano man kalalim ang pag-uusok ng tool.
Ang pagtukoy sa eksaktong sandali upang iwanan ang karaniwang tooling pabor sa custom na engineering ay nangangailangan ng kalkuladong pagsusuri ng panganib, mga tagal ng pag-ikot, at dami ng produksyon. Bagama't ang mga pasadyang tool ay nangangailangan ng upfront investment, ang financial return ay lubos na mahuhulaan kung alam mo kung anong mga parameter ang hahanapin.
Sa halip na umasa sa hula, ang mga makabagong machine shop ay gumagamit ng mahigpit na operational trigger para bigyang-katwiran ang custom na tooling. Dapat mong isaalang-alang kaagad a pasadyang CNC tool kung ang iyong aplikasyon ay nakakatugon sa alinman sa mga sumusunod na kundisyon:
Ang Ratio ng Abot ay Lumampas sa 5:1: Kung ikaw ay gumagawa ng mas malalim kaysa sa limang beses sa diameter ng pagputol, ang karaniwang solid carbide ay magpapalihis. Ang mga heavy-metal shank ay nagiging mandatory.
Ang Katigasan ng Materyal ay Lumalampas sa 45 HRC: Ang mga tumigas na tool steel at superalloys ay nagpapalakas ng mga puwersa ng pagputol. Ang mga custom na geometry na may reinforced edge at superior vibration dampening ay kinakailangan para mapanatili ang buhay ng tool.
Mga Mataas na Halaga na Workpiece: Kung ang hilaw na materyal ng isang bahagi ay nagkakahalaga ng higit sa $1,000 bago magsimula ang machining, ang pagsasapanganib ng scrap na may generic na end mill ay isang hindi katanggap-tanggap na sugal. Ang mga custom na tool ay nagsisilbing isang patakaran sa seguro para sa mamahaling aerospace o mga medikal na forging.
Mga Bottleneck ng Oras ng Ikot: Kapag ang isang malalim na lukab ay nangangailangan ng tatlong magkakaibang karaniwang tool para sa magaspang, kalahating tapusin, at tapusin ang isang radius ng sulok, maaaring pagsama-samahin ng isang custom na step-tool ang mga operasyong ito, na nagbabawas ng oras ng pag-ikot ng hanggang 50 porsyento.
Ang break-even point para sa custom na tooling ay lubos na naiimpluwensyahan ng sukat. Para sa isang mabilis na prototype na pagtakbo ng tatlong bahagi, ang mga karaniwang tool ay maaaring ang pinakamatipid na pagpipilian sa kabila ng kanilang mga inefficiencies. Gayunpaman, habang lumilipat ang produksyon sa katamtaman o mataas na dami, ang ekonomiya ay nagbabago nang malaki.
Ang mga custom na tool ay naghahatid ng makabuluhang mas mababang cost-per-part sa mga pinalawig na pagtakbo. Dahil nagpapakita sila ng mas mahabang buhay ng tool dahil sa mga na-optimize na geometries at superior chip evacuation, mas kaunting oras ang ginugugol ng mga operator sa pagpapalit ng mga gamit na gamit at pag-reset ng mga offset ng tool. Ang paunang gastos sa engineering ay mabilis na na-amortize sa daan-daang mga walang kamali-mali na bahagi.
Ang mga teoretikal na bentahe ay direktang isinasalin sa masusukat na mga nadagdag sa pagganap sa iba't ibang sektor na may mataas na katumpakan. Ang deep cavity machining ay hindi isang monolitikong hamon. Ang iba't ibang industriya ay nahaharap sa mga natatanging materyal at geometric na hadlang na nangangailangan ng mga espesyal na interbensyon.
Ang sektor ng amag at mamatay ay masasabing ang pinaka-masinsinagang lugar ng pagsubok para sa pinahabang-abot na paggiling. Ang mga base ng amag at mga bloke ng lukab ay karaniwang ginagawa mula sa mga pre-hardened na tool steel at nagtatampok ng malalalim, makitid na tadyang, matarik na draft na anggulo, at kumplikadong three-dimensional na mga contour.
Ang mga karaniwang end mill ay nagpupumilit na maabot ang ilalim ng mga core cavity na ito nang walang matinding deflection, na humahantong sa hindi magandang pag-aayos sa ibabaw na nangangailangan ng mga oras ng labor-intensive na manual polishing. Ang mga custom na heavy-metal shank tool ay nagbibigay ng higpit na kailangan upang mahawakan ang mahigpit na mga tolerance sa ilalim ng mol, na nag-iiwan ng superyor na as-machined finish na lubhang nakakabawas sa bench-work at pangalawang electrical discharge machining na proseso.
Ang pagmamanupaktura ng aerospace ay madalas na nagsasangkot ng pagho-hogging ng mga malalalim na structural pockets mula sa solidong billet ng aluminum o titanium upang ma-maximize ang ratio ng strength-to-weight. Ang layunin ay alisin ang napakalaking dami ng materyal habang nag-iiwan ng manipis, matataas na pader na istruktura.
Sa titanium machining, ang pamamahala ng init ay kritikal. Ang mga custom na tool para sa mga application na ito ay idinisenyo gamit ang mga advanced through-tool coolant channel upang agad na mag-flush ng mga chips, na pumipigil sa thermal degradation ng carbide edge. Ang mga variable na helix geometries ay nagbibigay-daan sa mga tagagawa ng aerospace na agresibong magaspang at tiyak na tapusin ang malalalim na bulsa na ito nang hindi nag-uudyok ng daldalan sa mga maselang manipis na pader.
Ang industriya ng automotive ay lubos na umaasa sa pasadyang tooling para sa mga bloke ng engine, transmission housing, at kumplikadong hydraulic manifold. Ang mga bahaging ito ng cast iron o aluminyo ay nagtatampok ng malalim na intersecting fluid galleries at valve seats na dapat i-machine sa mga eksaktong tolerance.
Kapag nagmi-machining sa loob ng isang bloke ng engine, ang mga karaniwang boring bar ay madalas na nakakaranas ng daldalan dahil sa matinding overhang. Ang mga custom na welded tool na gumagamit ng tungsten heavy-metal shanks ay naka-deploy dito upang natural na makagambala sa mga vibrational frequency, na tinitiyak na ang mga kritikal na fluid seal at mga bearing journal ay nakakatugon sa mahigpit na mga pamantayan ng kontrol sa kalidad sa mga linya ng paglipat ng mataas na volume.
Ang paglipat mula sa karaniwang mga item ng catalog patungo sa isang custom na solusyon ay nangangailangan ng isang transparent, collaborative na partnership sa isang dalubhasang tagagawa ng tool. Ang proseso ay lubos na teknikal at umaasa sa tumpak na pagbabahagi ng data tungkol sa bahagi ng geometry at mga kakayahan ng makina.
Ang proseso ng pagkuha ay nagsisimula sa pagsusuri ng aplikasyon. Dapat bigyan ng mga tagagawa ang mga tooling engineer ng mga detalyadong modelo ng CAD o mga print ng partikular na lukab. Bukod pa rito, ang data tungkol sa CNC machine, tulad ng spindle taper, maximum RPM, at mga kakayahan sa presyon ng coolant, ay mahalaga.
Batay sa data na ito, pinipili ng mga inhinyero ang naaangkop na grado ng karbida, bilang ng flute, at materyal ng shank. Ang tagagawa ay nagbibigay ng isang detalyadong pagguhit ng pag-apruba ng CAD ng iminungkahing tool, na nagha-highlight ng mga eksaktong sukat, tolerance, at ang lokasyon ng weld joint. Kapag naaprubahan, ang prototype ay ginawa sa mga advanced na multi-axis CNC tool grinding center, tinitiyak na ang cutting geometry ay eksakto bago ipadala sa customer.
Hindi lahat ng mga tagagawa ng tool ay nagtataglay ng imprastraktura ng engineering upang makagawa ng maaasahang mga welded na tool. Kapag pumipili ng kasosyo, suriin ang kanilang mga kakayahan sa mabilis na prototyping at mahigpit na kontrol sa kalidad.
Ang isang maaasahang kasosyo ay dapat gumamit ng mga advanced na optical inspection system upang matiyak na ang mga pagpapaubaya sa runout ay pinananatili sa isang ganap na minimum. Higit pa rito, ang mga manufacturer na nag-aalok ng in-house na PVD coating na mga kakayahan ay maaaring iangkop ang tool coating partikular sa materyal na iyong ginagawa, na nagdaragdag ng isa pang layer ng performance optimization.
Habang ang mga karaniwang tool ng catalog ay palaging magkakaroon ng lugar sa pangkalahatang machining, ang mga deep cavity application ay nangangailangan ng isang napaka-espesyal na diskarte. Ang pagtulak sa labas ng mga end mill na lampas sa kanilang mga pisikal na limitasyon ay nagreresulta sa walang anuman kundi mga nasirang bahagi, mga sirang tool, at matinding pagkabigo.
Tinatanggal ng mga custom na welded na disenyo ng tool ang kompromiso sa pagitan ng abot at katigasan. Sa pamamagitan ng paggamit ng materyal na synergy, variable na geometries, at naka-target na paghahatid ng coolant, ang mga tool na ito ay nagbibigay ng walang kapantay na katatagan sa mga pinaka-hinihingi na kapaligiran. Sa huli, ang customized na tooling ay hindi isang gastos sa pagpapatakbo. Ito ay isang estratehikong pamumuhunan sa pagiging maaasahan ng proseso, higit na mataas na kalidad ng bahagi, at pangkalahatang kakayahang kumita ng machine shop. Kapag handa ka nang ihinto ang pakikipaglaban sa satsat at simulan ang pagmachining nang may kumpiyansa, ang pakikipagsosyo sa isang dedikadong tooling engineer sa SS Endmill ay ang pinaka kumikitang hakbang na maaari mong gawin. Galugarin ang aming mga iniangkop na solusyon upang mahanap ang eksaktong geometry na hinihingi ng iyong aplikasyon.
Oo, at sa maraming mga pinahabang-abot na application, gumaganap sila nang mas mahusay. Habang ang solid carbide ay nagtataglay ng mataas na static rigidity, ito ay likas na malutong. Ang isang welded tool ay gumagamit ng premium carbide na eksklusibo sa cutting edge para sa maximum wear resistance, habang pinagsama ang isang structural steel o heavy-metal shank. Ang bi-metal na konstruksyon na ito ay sumisipsip ng shock at nagpapahina ng harmonic vibration na mas mahusay kaysa sa solid carbide, na makabuluhang binabawasan ang panganib ng pag-snap ng tool kapag gumagawa ng malalim na mga cavity.
Ang mga oras ng lead ay lubos na nakadepende sa kasalukuyang kapasidad ng tagagawa at sa pagiging kumplikado ng hiniling na geometry. Gayunpaman, sa pagsasama ng modernong mabilis na prototyping software at advanced na multi-axis CNC tool grinding equipment, madalas na ma-engineered ang mga custom na tool, napapailalim sa mga drawing ng pag-apruba, ginawa, pinahiran, at naihatid sa loob ng dalawa hanggang apat na linggong window.
Talagang. Sa katunayan, para sa deep cavity machining, ang through-tool coolant ay lubos na pinapayuhan ng mga eksperto sa machining. Ang mga custom na tool ay regular na inengineered gamit ang mga tumpak na internal coolant channel. Tinitiyak ng mga channel na ito na ang high-pressure cutting fluid ay direktang inihahatid sa cutting zone, na kritikal para sa paglisan ng mga chips nang patayo mula sa malalalim na bulsa at pagpapagaan ng thermal shock sa cutting edge.
Ang pagiging epektibo sa gastos ay ganap na nakasalalay sa pagiging kumplikado at halaga ng workpiece. Kung ang bahagi ay gawa sa mga mamahaling aerospace alloys, nagtatampok ng mga kumplikadong geometries, o kung ang mga karaniwang tool ay paulit-ulit na nabigo at nagiging sanhi ng pag-downtime ng makina, ang isang custom na tool ay nagbabayad para sa sarili nito halos kaagad, kahit na sa mababang dami ng pagtakbo. Sa kabaligtaran, para sa simple, madaling ma-access na mga tampok sa murang mga materyales, ang mga karaniwang tool sa catalog ay nananatiling pinakalohikal na pagpipilian.
Upang matiyak ang isang tumpak at functional na disenyo ng tool, dapat kang magbigay ng komprehensibong data ng pagpapatakbo. Kabilang dito ang eksaktong grado ng materyal na ginagawang makina, ang mga detalye ng CNC machine tool tulad ng maximum spindle RPM at available na coolant pressure, at isang 3D CAD na modelo o detalyadong pag-print ng partikular na bahagi o lukab. Gagamitin ng engineering team ng tooling manufacturer ang data na ito para kalkulahin ang pinakamainam na geometries, clearances, at shank materials.
Bagama't ang karaniwang solid carbide ay karaniwang hindi lumalampas sa 5:1 na ratio, ang mga custom na welded na tool na gumagamit ng high-density tungsten heavy-metal shanks ay maaasahang makina sa mga ratio na 10:1. Sa lubos na kinokontrol na mga setup na may mga naka-optimize na toolpath at light radial engagement, matagumpay na na-deploy ng mga inhinyero ang mga custom na tool na umaabot hanggang 15:1 nang walang sakuna.
Ang mga standard na tool steel shank ay mahusay para sa pangkalahatang shock absorption, ngunit kulang ang mga ito sa density na kinakailangan para sa matinding pag-abot. Ang mga heavy-metal shank ay ginawa mula sa tungsten alloys, na nagtataglay ng mas mataas na density at modulus ng elasticity kaysa sa karaniwang bakal. Ang napakalaking structural core na ito ay aktibong sumisipsip at nagwawaldas ng harmonic resonance, na pumipigil sa chatter mula sa pag-abot sa cutting edge sa panahon ng deep cavity operations.


