Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 25.09.2026 Herkunft: Website

Die Bearbeitung tiefer Hohlräume wird häufig als eine der stressigsten Herausforderungen für einen CNC-Programmierer bezeichnet. Wenn Standard-Schaftfräser über herkömmliche Tiefen hinausgehen, werden die physikalischen Grenzen der handelsüblichen Geometrie deutlich sichtbar. Werkzeuge verformen sich unter Druck. Hohes Geplapper hallt durch die Werkstatt. Empfindliche Oberflächen werden sofort zerstört. Schlimmer noch: Wenn man sich in extremen Tiefen auf Standardoptionen verlässt, kommt es oft zu einem plötzlichen, katastrophalen Werkzeugbruch.
Da die Teilekonstruktionen immer komplexer werden, ist die Notwendigkeit, tiefer zu greifen, ohne dabei die Steifigkeit zu beeinträchtigen, wichtiger denn je. Dies gilt insbesondere für Luft- und Raumfahrtkomponenten, Kunststoffspritzgussformen und komplizierte Motorblöcke. Genau hier setzen individuelle Schweißwerkzeugkonstruktionen an. Sie schließen die Lücke zwischen physischer Zugänglichkeit und dynamischer Schnittstabilität.
Durch die strategische Kombination verschiedener metallurgischer Eigenschaften neutralisieren Ingenieure aktiv das Reichweitenproblem. Ein Paradebeispiel ist die Verbindung eines hochverschleißfesten Vollhartmetall-Schneidkopfes mit einem stoßdämpfenden Schwermetallschaft. In diesem umfassenden Leitfaden werden wir die Mechanismen dahinter untersuchen Bearbeitung tiefer Hohlräume . Wir analysieren, warum geschweißte Konstruktionen bei größeren Längen die Leistung herkömmlicher Vollhartmetallkonstruktionen übertreffen, und helfen Ihnen dabei, genau zu bestimmen, wann es finanziell sinnvoll ist, in eine maßgeschneiderte Werkzeuglösung zu investieren.
Die Bearbeitung tiefer Hohlräume erfordert eine spezielle Werkzeuggeometrie, um eine Auslenkung des Auslegers, harmonische Vibrationen und einen vorzeitigen Werkzeugausfall aktiv zu verhindern.
Maßgeschneiderte geschweißte Werkzeuge kombinieren auf brillante Weise die Scherleistung von Mikrokorn-Vollhartmetall mit den vibrationsdämpfenden Eigenschaften von Schäften aus Baustahl oder Wolfram-Schwermetall.
Durch die Investition in einen kundenspezifischen Hartmetallfräser, der speziell für Ihr Teil entwickelt wurde, können einzigartige Entformungswinkel und Eckenradien die Zykluszeiten drastisch verkürzen und sekundäre Tischarbeit eliminieren.
Werkzeuge mit großer Reichweite müssen über eine präzise Kühlmittelzufuhr durch das Werkzeug und eine individuelle Halsentlastung verfügen, um Späne sicher aus der Schneidzone wegzuspülen.
Die Partnerschaft mit einem spezialisierten Hersteller für maßgeschneiderte CNC-Werkzeuge bietet eine sehr vorhersehbare Kapitalrendite, insbesondere bei der Verarbeitung hochwertiger Legierungen oder der Vergrößerung des Produktionsvolumens.
Tiefe Taschen dienen als ultimativer Belastungstest für jede CNC-Bearbeitungseinrichtung. Insbesondere wenn Bediener versuchen, tiefe Flüssigkeitskanäle oder Kernblöcke mit Standard-Katalog-Schaftfräsern herauszuarbeiten, stoßen sie sofort auf versteckte Betriebskosten. Diese Ineffizienzen schmälern stillschweigend die Gewinnmargen durch Ausschussmaterial, beschleunigten Spindelverschleiß und längere Maschinenstillstandszeiten.
Der Hauptgegner beim Fräsen mit großer Reichweite ist die Werkzeugablenkung. Mechanisch gesehen fungiert ein Schneidwerkzeug als freitragender Balken, der an der Spindel verankert ist. Die Steifigkeit dieses Balkens hängt stark von seinem Verhältnis von Länge zu Durchmesser ab. Grundprinzipien der Technik zufolge nimmt die Durchbiegung proportional zur dritten Potenz der Werkzeuglänge zu.
Wenn man also die Reichweite eines Schaftfräsers verdoppelt, um den Boden einer tiefen Tasche zu treffen, verdoppelt sich nicht nur seine Biegeanfälligkeit. Es multipliziert sich mit dem Faktor acht. Standard-Vollhartmetallwerkzeuge können dieser mathematischen Realität einfach nicht widerstehen, wenn sie über ein Länge-zu-Durchmesser-Verhältnis von 5:1 oder 8:1 hinausgehen. Wenn sich das Werkzeug von der programmierten Bahn wegbiegt, hinterlässt es verjüngte Wände und Maßungenauigkeiten, die strenge Qualitätskontrollen zwangsläufig nicht bestehen.
Die Ablenkung erfolgt selten auf statische, vorhersehbare Weise. Die beim Metallabtrag entstehenden dynamischen Kräfte führen dazu, dass das längliche Werkzeug unregelmäßig gegen das Werkstück prallt. Diese selbsterregte Vibration ist allgemein als Rattern bekannt und bleibt der Fluch der Präzisionsfertigung.
Bis an ihre Grenzen beanspruchte Standardwerkzeuge weisen eine unglaublich geringe dynamische Steifigkeit auf. Sobald harmonische Frequenzen Einzug halten, hinterlässt das Rattern deutliche Tigerstreifenspuren an den Hohlraumwänden. In Branchen wie der Fluiddynamik oder dem optischen Formenbau führen diese optischen Mängel zur sofortigen Ablehnung von Teilen. Um das Werkstück zu retten, müssen Maschinisten stundenlang mühsam manuell honen oder polieren. Dies führt zu menschlichem Versagen in einem streng kontrollierten automatisierten Prozess.
Tiefe Hohlräume wirken wie Schwerkraftfallen für Metallspäne. Standard-Schaftfräser sind für flaches Schlitzen oder Randprofilieren optimiert, was bedeutet, dass ihnen das spezielle Spanvolumen fehlt, das erforderlich ist, um Späne vertikal aus einem tiefen Loch zu heben.
Wenn sich am Boden der Tasche Späne ansammeln, muss die Schneidkante das kaltverfestigte Material nachschneiden. Oft riecht man das verbrannte Kühlmittel, bevor man hört, wie das Werkzeug bricht. Das Nachschneiden von Spänen führt zu massiven lokalen Temperaturschockspitzen, die zu Mikroabplatzungen der Hartmetallbeschichtung führen und letztendlich zum Zerbrechen des Werkzeugs in zwei Hälften führen. Das Ausgraben eines zerbrochenen Stücks Vollhartmetall aus einem hochwertigen Titan-Schmiedeteil für die Luft- und Raumfahrtindustrie ist ein risikoreicher Bergungsvorgang, den sich Werkstätten regelmäßig nicht leisten können.
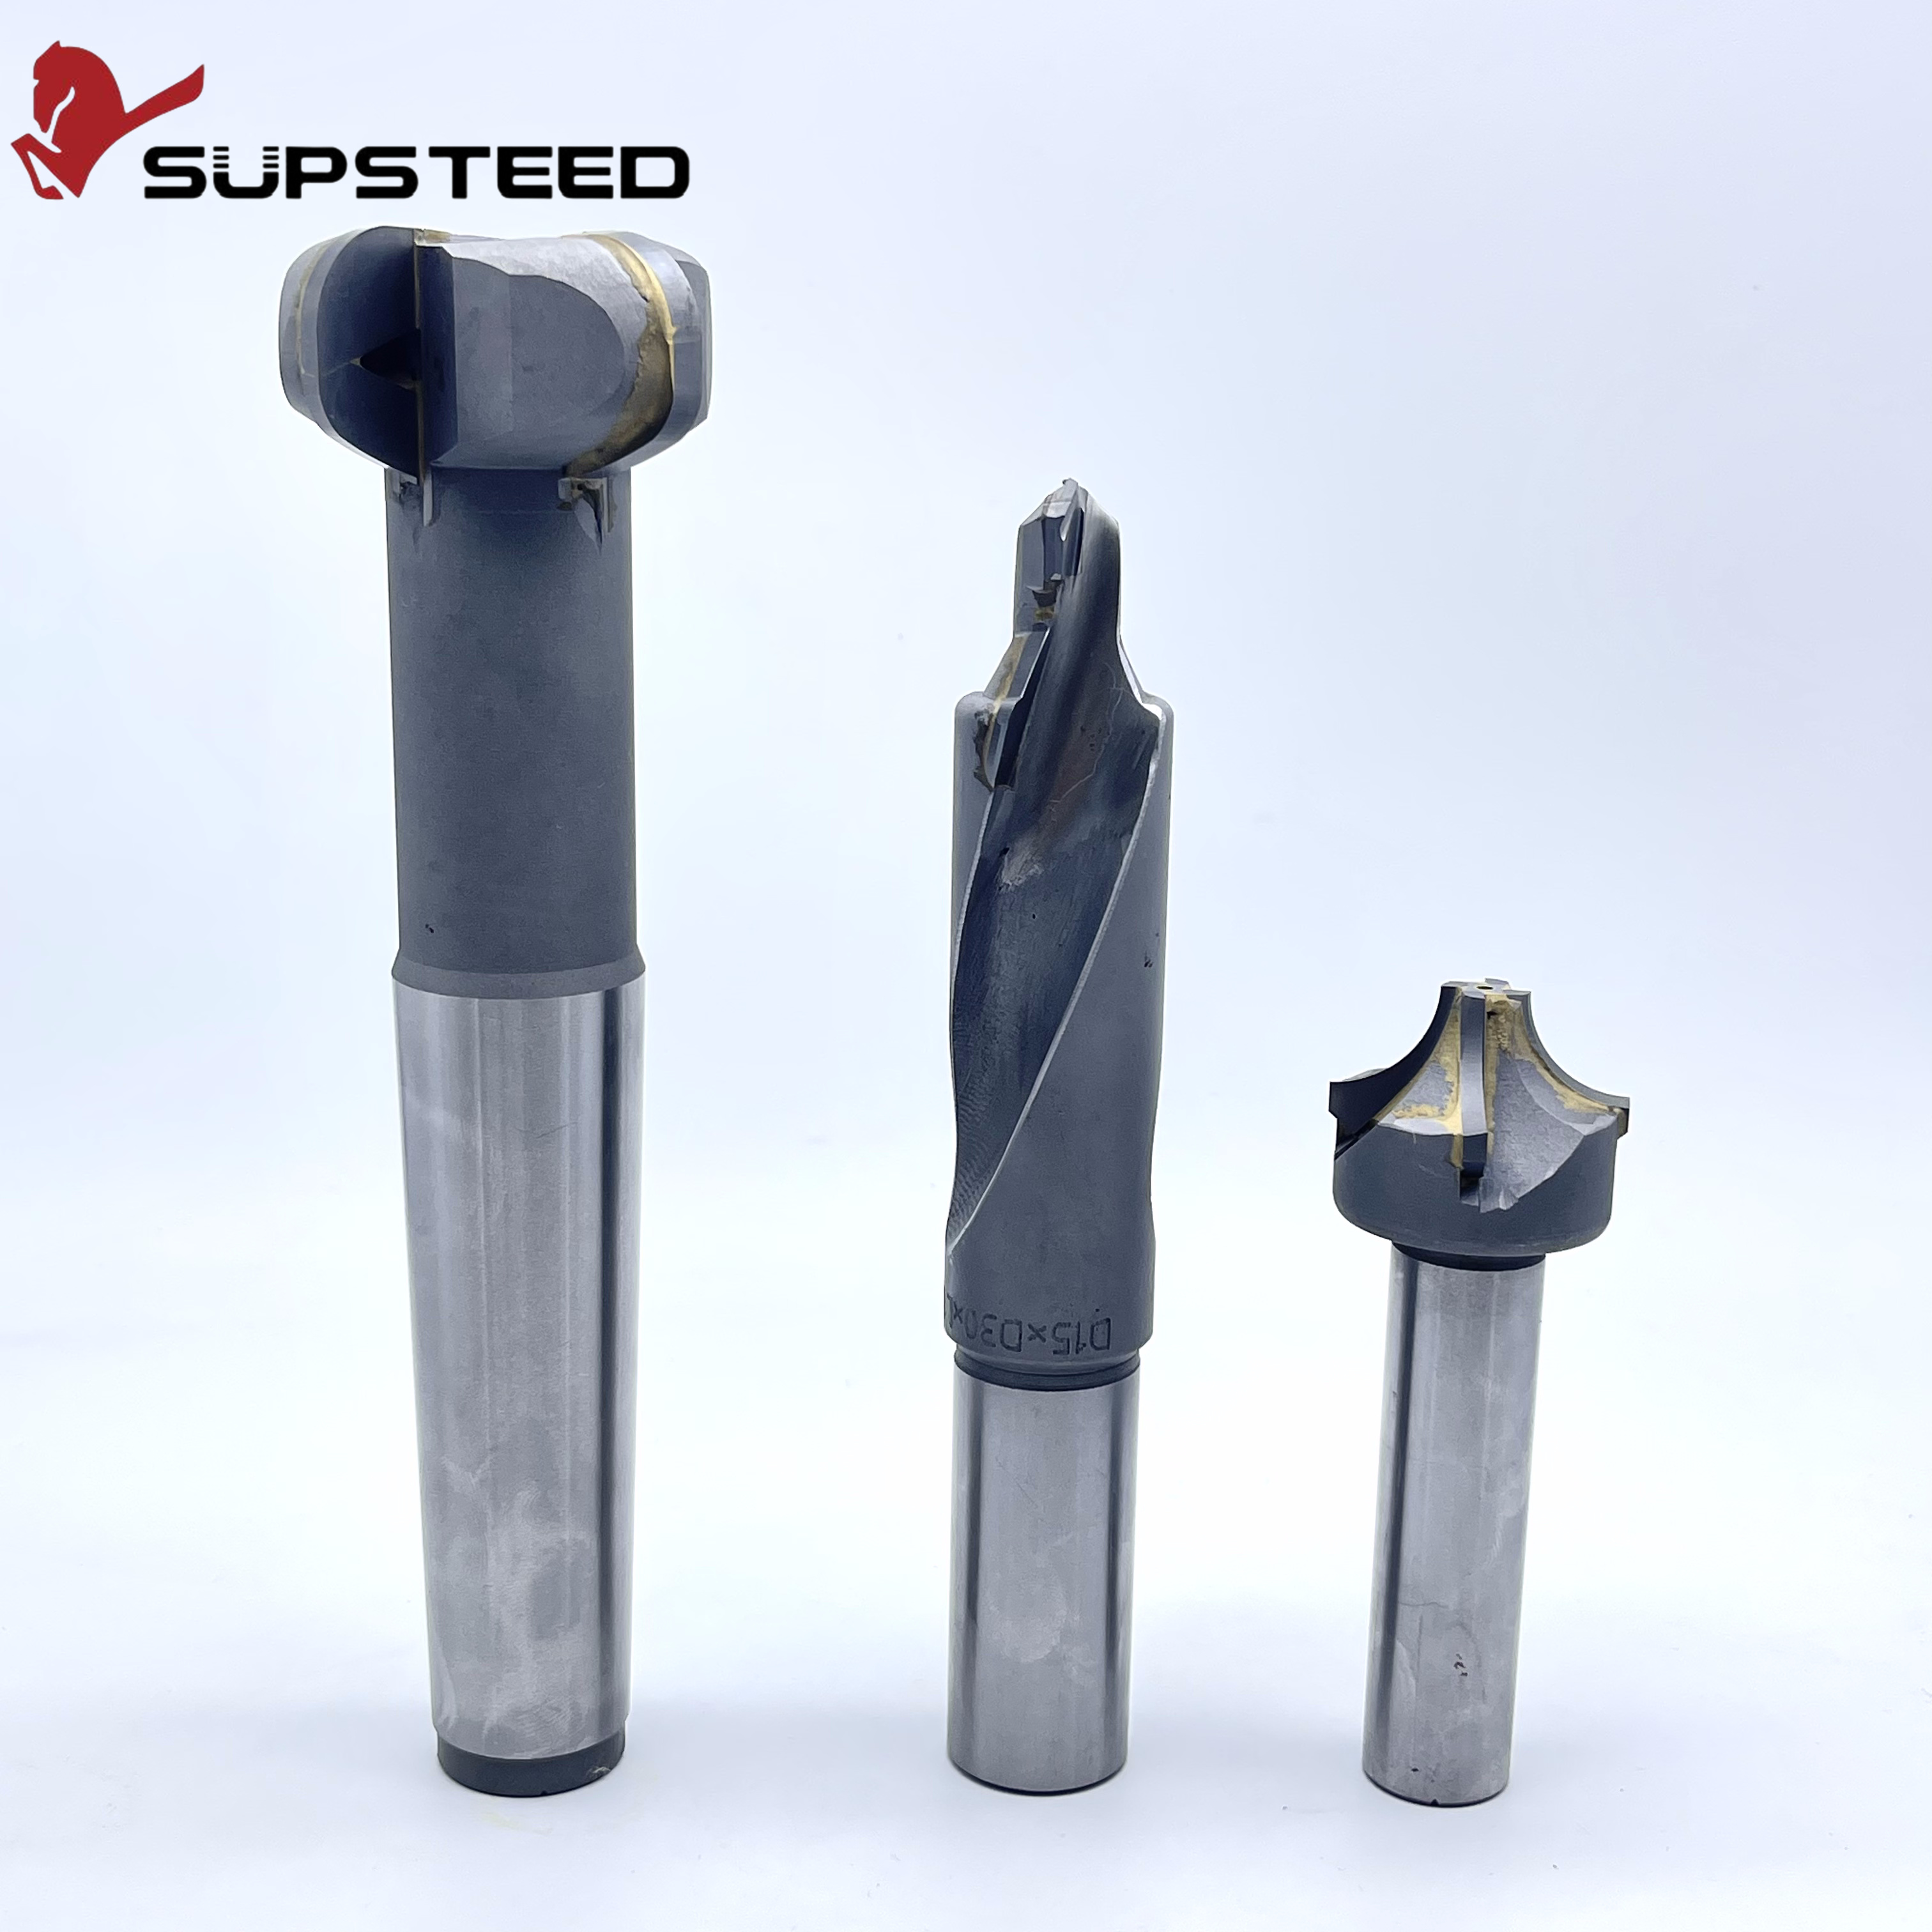
Um die physischen Grenzen von Standardkatalogen zu überwinden, haben Werkzeugingenieure einen äußerst effektiven Hybridansatz entwickelt. Kundenspezifische geschweißte Werkzeuge, häufig auch als gelötete Werkzeuge bezeichnet, sind hochentwickelte Baugruppen, die zwei unterschiedliche Materialien dauerhaft zu einem einzigen, optimierten Schneidinstrument verbinden. Diese Architektur ermöglicht es Herstellern, die genaue Reichweite, Steifigkeit und Geometrie vorzugeben, die für einen bestimmten Hohlraum erforderlich sind.
Die Brillanz eines geschweißten Werkzeugs liegt in seiner Materialsynergie. Die Baugruppe ist in zwei unterschiedliche Zonen unterteilt: den Schneidkopf und den Schaft. Der Schneidkopf ist aus hochwertigem Mikrokorn-Vollhartmetall geschliffen und beherbergt die Spannuten, Schneidkanten und spezielle PVD-Beschichtungen. Hartmetall ist hier unerlässlich, da es eine außergewöhnliche thermische Stabilität und Verschleißfestigkeit bietet.
Im Gegensatz dazu ist der Schaft aus einem völlig anderen Material gefertigt. Werkzeugkonstrukteure verwenden typischerweise hochfesten Werkzeugstahl, Edelstahl oder eine dichte Wolfram-Schwermetalllegierung. Durch die Verschmelzung des Hartmetallkopfes mit diesem maßgeschneiderten Schaft entsteht das Ergebnis Maßgeschneiderte geschweißte Werkzeuge profitieren von einer hervorragenden Stoßdämpfung und Zugfestigkeit. Dies sind entscheidende Eigenschaften, wenn man tief in ein starres Werkstück eindringen möchte.
Eine häufige Frage in der Werkstatt ist, warum Programmierer nicht einfach einen extralangen Vollhartmetall-Schaftfräser bestellen können. Es gibt drei objektive Gründe, warum monolithisches Hartmetall bei extremen Längen versagt. Erstens ist es Sprödigkeit. Vollhartmetall besitzt einen enormen Elastizitätsmodul, was es unglaublich steif macht, aber es mangelt ihm stark an Bruchzähigkeit. Unter extremen Biegemomenten bricht ein 10-Zoll-Vollhartmetallwerkzeug ohne Vorwarnung heftig ab, während sich ein Stahlschaft verbiegt und die Belastung aufnimmt.
Zweitens fungiert Vollhartmetall als hervorragender Schwingungsüberträger. An der Spitze erzeugtes Rattern breitet sich direkt über den massiven Schaft nach oben und in die Lager der Maschinenspindel aus. Schließlich gibt es noch die Rohstoffkosten. Die Herstellung eines massiven Werkzeugs vollständig aus hochwertigem Wolframcarbid ist finanziell unerschwinglich. Geschweißte Konstruktionen begrenzen das teure Hartmetall ausschließlich auf die Schneidzone und optimieren so die Lebenszykluskosten des Werkzeugs.
Die Verbindung dieser beiden unterschiedlichen Materialien erfordert Präzisionsmetallurgie. Werkzeughersteller nutzen fortschrittliche Induktionslöttechniken und verwenden eine Lotlegierung auf Silberbasis als Füllstoff. Diese Mikroschicht aus Silber fungiert tatsächlich als sekundärer Stoßdämpfer zwischen dem Hartmetall und dem Stahl.
Dabei kommt es auf absolute Rundlaufgenauigkeit an. Fortgeschrittene Werkzeughersteller nutzen optische Komparatoren, um sicherzustellen, dass der Gesamtanzeigewert unter 0,0002 Zoll bleibt. Eine perfekt ausgerichtete Schweißverbindung sorgt dafür, dass sich das Werkzeug rund dreht und verhindert Unrundheit und ungleichmäßigen Kantenverschleiß.
Der Übergang zu einer geschweißten Werkzeugarchitektur eröffnet mechanische Vorteile, die den Fräsprozess direkt stabilisieren. Diese greifbaren Vorteile sind genau der Grund, warum fortschrittliche Fertigungsanlagen bei der Bearbeitung komplexer Innengeometrien auf generische Kataloge verzichten.
Standard-Schaftfräser weisen generische Halslängen auf, die selten dem tatsächlichen Profil des zu bearbeitenden Teils entsprechen. Umgekehrt, Schneidwerkzeuge mit großer Reichweite sind von der Spindel abwärts so konstruiert, dass sie genau zu den Abmessungen des Hohlraums passen.
Werkzeugkonstrukteure maximieren den Schaftdurchmesser so lange wie physikalisch möglich, bevor sie ihn verengen, um die Hohlraumwände freizugeben. Wenn zum Beispiel eine tiefe Tasche einen Schnittdurchmesser von einem halben Zoll in einer Tiefe von sieben Zoll erfordert, der obere Teil des Hohlraums jedoch weit offen ist, kann das maßgeschneiderte Werkzeug mit einem robusten Schwermetallschaft ausgestattet sein, der sich nur ganz unten verjüngt. Diese strategische Beibehaltung der Kernmasse erhöht das Trägheitsmoment des Werkzeugs drastisch und neutralisiert effektiv die Auslenkung des Auslegers.
Die Bimetallkonstruktion stört von Natur aus die akustische Resonanz. Wenn mechanische Vibrationen von der Hartmetallschneide in die Lötverbindung und anschließend in den Stahlschaft gelangen, trifft die Energie auf plötzliche Änderungen der Materialdichte.
Diese Übergänge streuen aktiv harmonische Frequenzen. Dabei zeichnen sich besonders schwere Metallschäfte aus Wolframlegierungen aus. Ihre extreme Dichte absorbiert Schwingungsenergie, bevor sie in Schwingungen übergehen kann. Dieser Dämpfungseffekt ermöglicht es CNC-Programmierern, aggressive Vorschübe und Spindelgeschwindigkeiten in Tiefen beizubehalten, die sie sonst zum Kriechen zwingen würden.
Besonderheit |
Standard-Vollhartmetall |
Maßgeschneidertes geschweißtes Schwermetallwerkzeug |
|---|---|---|
Max. Verhältnis der zuverlässigen Reichweite |
Bis zu 5:1 |
Bis zu 10:1 oder höher |
Vibrationsdämpfung |
Schlecht (überträgt Rattern auf die Spindel) |
Hervorragend (absorbiert harmonische Resonanz) |
Bruchzähigkeit |
Niedrig (hohe Bruchgefahr) |
Hoch (Schaft biegt sich unter extremer Belastung) |
Geometrieoptimierung |
Generische Halslängen und -reliefs |
Speziell für Teileformschrägen entwickelt |
Lebenszykluskosten im großen Maßstab |
Hoch (häufiger Austausch erforderlich) |
Niedrig (längere Werkzeugstandzeit, Nachbestückungsoptionen) |
Betrachtet man die breitere Fertigungslandschaft, so erlebt die Branche einen deutlichen Wandel bei den Werkzeugstrategien. Da die Luftfahrt- und Elektrofahrzeugbranche zunehmend auf ultrahochfeste Legierungen und komplexe, monolithische Teilekonstruktionen setzt, ist die Toleranz für Bearbeitungsfehler stark gesunken. Aktuelle Branchenanalysen zeigen, dass zukunftsorientierte Maschinenbaubetriebe Schneidwerkzeuge nicht mehr als Wegwerfartikel betrachten. Stattdessen integrieren sie maßgeschneiderte Hybridwerkzeuge frühzeitig in der CAM-Programmierphase. Dieser proaktive Engineering-Ansatz garantiert eine unbeaufsichtigte Bearbeitungszuverlässigkeit, ein entscheidender Faktor, da Betriebe gegen Fachkräftemangel ankämpfen und auf Produktionskapazitäten ohne Unterbrechung drängen.
Die Beschaffung einer maßgeschneiderten Lösung ist ein äußerst kollaborativer Prozess. Werkzeugingenieure analysieren das Werkstückmaterial, die spezifische Kinematik Ihrer CNC-Maschine und die genaue CAD-Geometrie, um das perfekte Schneidinstrument zu formulieren.
Die Mikrogeometrie der Schneidkante bestimmt, wie das Werkzeug Metall schneidet. Bei Anwendungen mit tiefen Hohlräumen verlassen sich Ingenieure stark auf Konstruktionen mit variabler Steigung und variabler Helix. Standardwerkzeuge verfügen oft über symmetrisch verteilte Rillen, die ein rhythmisches Schlagen gegen die Hohlraumwand erzeugen und so ein harmonisches Rattern auslösen können.
A Ein maßgeschneiderter Hartmetallfräser unterbricht diesen Rhythmus, indem er den Spannutenabstand ändert, z. B. durch die Indexierung bei 88, 92, 89 und 91 Grad. Diese Variablenindizierung unterbricht den harmonischen Zyklus, bevor er beginnt. Darüber hinaus werden Span- und Freiwinkel je nach Legierung individuell angepasst. Gummiartiges Aluminium aus der Luft- und Raumfahrtindustrie erfordert hohe positive Spanwinkel für sauberes Scheren, während gehärteter P20-Formstahl einen verstärkten negativen Spanwinkel für maximale Kantenfestigkeit erfordert.
Das Absaugen von Spänen aus einem Loch, das sechsmal tiefer als sein Durchmesser ist, erfordert gezielte Fluiddynamik und nicht nur Umgebungsflutkühlmittel. Kundenspezifische Werkzeuge werden routinemäßig mit internen Kühlmittelkanälen konstruiert, die sich über die gesamte Länge des Schafts erstrecken und genau hinter den Schneidkanten austreten.
Diese Konstruktion stellt sicher, dass Hochdruckkühlmittel, oft über 1.000 PSI, direkt in die Schneidzone strömt. Die unter Druck stehende Flüssigkeit drückt die Späne aktiv in die Spannuten und aus der Kavität und verhindert gleichzeitig, dass ein thermischer Schock die schützende AlTiN-Beschichtung des Werkzeugs zerstört.
Reibung ist der Feind des tiefen Taschenfräsens. Wenn der spanlose Schaft an der Kavitätswand reibt, entsteht enorme Hitze und es kommt zu einer sofortigen Durchbiegung. Kundenspezifische Werkzeuge werden mit hochspezifischen Halsentlastungen modelliert, die den Entformungswinkel der Kavität perfekt widerspiegeln.
Durch die maßgeschneiderte Gestaltung des Übergangs vom Schneiddurchmesser zum Hals stellen die Ingenieure eine maximale Schaftdicke für Steifigkeit sicher und garantieren gleichzeitig einen absoluten Abstand zu den Werkstückwänden, egal wie tief das Werkzeug eintaucht.
Um den genauen Zeitpunkt für den Verzicht auf Standardwerkzeuge zugunsten kundenspezifischer Konstruktionen zu bestimmen, ist eine kalkulierte Bewertung von Risiko, Zykluszeiten und Produktionsvolumen erforderlich. Während maßgeschneiderte Werkzeuge eine Vorabinvestition erfordern, ist die finanzielle Rendite sehr gut vorhersehbar, wenn Sie genau wissen, auf welche Parameter Sie achten müssen.
Anstatt sich auf Vermutungen zu verlassen, verwenden moderne Maschinenwerkstätten strenge betriebliche Auslöser, um kundenspezifische Werkzeuge zu rechtfertigen. Sie sollten sofort darüber nachdenken, a Sie erhalten ein maßgeschneidertes CNC-Werkzeug , wenn Ihre Anwendung eine der folgenden Bedingungen erfüllt:
Reichweitenverhältnis übersteigt 5:1: Wenn Sie tiefer als das Fünffache des Schneiddurchmessers bearbeiten, verformt sich Standard-Vollhartmetall. Schwermetallschäfte werden Pflicht.
Materialhärte übersteigt 45 HRC: Gehärtete Werkzeugstähle und Superlegierungen verstärken die Schnittkräfte. Zur Aufrechterhaltung der Werkzeuglebensdauer sind kundenspezifische Geometrien mit verstärkten Kanten und hervorragender Vibrationsdämpfung erforderlich.
Hochwertige Werkstücke: Wenn das Rohmaterial einer einzelnen Komponente vor Beginn der Bearbeitung mehr als 1.000 US-Dollar kostet, ist das Risiko von Ausschuss mit einem generischen Schaftfräser ein inakzeptables Risiko. Maßgeschneiderte Werkzeuge dienen als Versicherungspolice für teure Schmiedeteile aus der Luft- und Raumfahrtindustrie oder der Medizintechnik.
Zykluszeitengpässe: Wenn für eine tiefe Kavität drei verschiedene Standardwerkzeuge zum Schruppen, Vorschlichten und Schlichten eines Eckenradius erforderlich sind, kann ein einziges kundenspezifisches Stufenwerkzeug diese Vorgänge konsolidieren und so die Zykluszeit um bis zu 50 Prozent verkürzen.
Der Break-Even-Punkt für kundenspezifische Werkzeuge wird stark von der Größe beeinflusst. Für einen schnellen Prototypenlauf aus drei Teilen könnten Standardwerkzeuge trotz ihrer Ineffizienz die wirtschaftlichste Wahl sein. Wenn die Produktion jedoch auf mittlere oder große Stückzahlen ausgeweitet wird, verändern sich die wirtschaftlichen Rahmenbedingungen dramatisch.
Kundenspezifische Werkzeuge bieten bei längeren Auflagen deutlich niedrigere Kosten pro Teil. Da sie aufgrund optimierter Geometrien und hervorragender Spanabfuhr eine längere Werkzeuglebensdauer aufweisen, verbringen Bediener weniger Zeit damit, verschlissene Werkzeuge auszutauschen und Werkzeugversätze neu einzustellen. Die anfänglichen Konstruktionskosten amortisieren sich schnell über Hunderte fehlerfreier Teile.
Theoretische Vorteile führen direkt zu messbaren Leistungssteigerungen in verschiedenen Hochpräzisionssektoren. Die Bearbeitung tiefer Hohlräume ist keine monolithische Herausforderung. Verschiedene Branchen stehen vor einzigartigen materiellen und geometrischen Hürden, die spezielle Eingriffe erfordern.
Der Formenbau ist wohl das intensivste Testfeld für das Fräsen mit größerer Reichweite. Formbasen und Hohlraumblöcke werden typischerweise aus vorgehärtetem Werkzeugstahl gefertigt und zeichnen sich durch tiefe, schmale Rippen, steile Formschrägen und komplexe dreidimensionale Konturen aus.
Standard-Schaftfräser haben Schwierigkeiten, den Boden dieser Kernhohlräume ohne starke Durchbiegung zu erreichen, was zu einer schlechten Oberflächengüte führt, die stundenlanges, arbeitsintensives manuelles Polieren erfordert. Maßgeschneiderte Schwermetallschaftwerkzeuge bieten die erforderliche Steifigkeit, um enge Toleranzen am Boden der Form einzuhalten, und hinterlassen ein hervorragendes Finish im bearbeiteten Zustand, das den Arbeitsaufwand und die sekundären Funkenerosionsbearbeitungsprozesse drastisch reduziert.
Bei der Luft- und Raumfahrtfertigung werden häufig tiefe Strukturtaschen aus massiven Aluminium- oder Titanblöcken herausgearbeitet, um das Verhältnis von Festigkeit zu Gewicht zu maximieren. Das Ziel besteht darin, große Materialmengen zu entfernen und gleichzeitig dünne, hohe Strukturwände zu hinterlassen.
Bei der Titanbearbeitung ist das Wärmemanagement von entscheidender Bedeutung. Maßgeschneiderte Werkzeuge für diese Anwendungen sind mit fortschrittlichen Kühlmittelkanälen durch das Werkzeug ausgestattet, um Späne sofort abzuspülen und so eine thermische Verschlechterung der Hartmetallschneide zu verhindern. Variable Spiralgeometrien ermöglichen es Luft- und Raumfahrtherstellern, diese tiefen Taschen aggressiv aufzurauen und präzise zu bearbeiten, ohne dass es zu Rattern an den empfindlichen dünnen Wänden kommt.
Die Automobilindustrie ist in hohem Maße auf maßgeschneiderte Werkzeuge für Motorblöcke, Getriebegehäuse und komplexe Hydraulikverteiler angewiesen. Diese Gusseisen- oder Aluminiumkomponenten verfügen über tiefe, sich kreuzende Flüssigkeitskanäle und Ventilsitze, die mit genauen Toleranzen bearbeitet werden müssen.
Bei der Bearbeitung tief im Inneren eines Motorblocks kommt es bei Standardbohrstangen aufgrund extremer Überhänge häufig zu Rattern. Hier werden speziell geschweißte Werkzeuge mit Wolfram-Schwermetallschäften eingesetzt, um Vibrationsfrequenzen auf natürliche Weise zu stören und sicherzustellen, dass kritische Flüssigkeitsdichtungen und Lagerzapfen strengen Qualitätskontrollstandards in großvolumigen Transferleitungen entsprechen.
Der Übergang von Standardkatalogartikeln zu einer kundenspezifischen Lösung erfordert eine transparente, kooperative Partnerschaft mit einem spezialisierten Werkzeughersteller. Der Prozess ist hochtechnisch und basiert auf dem genauen Datenaustausch hinsichtlich der Teilegeometrie und den Maschinenfunktionen.
Der Beschaffungsprozess beginnt mit der Anwendungsanalyse. Hersteller müssen den Werkzeugingenieuren detaillierte CAD-Modelle oder Ausdrucke der spezifischen Kavität zur Verfügung stellen. Darüber hinaus sind Daten zur CNC-Maschine, wie Spindelkegel, maximale Drehzahl und Kühlmitteldruckfähigkeit, von wesentlicher Bedeutung.
Basierend auf diesen Daten wählen Ingenieure die geeignete Hartmetallsorte, Nutanzahl und das Schaftmaterial aus. Anschließend stellt der Hersteller eine detaillierte CAD-Genehmigungszeichnung des vorgeschlagenen Werkzeugs zur Verfügung, in der die genauen Abmessungen, Toleranzen und die Lage der Schweißverbindung hervorgehoben sind. Nach der Genehmigung wird der Prototyp auf modernen mehrachsigen CNC-Werkzeugschleifzentren hergestellt, um sicherzustellen, dass die Schnittgeometrie exakt ist, bevor er an den Kunden versendet wird.
Nicht alle Werkzeughersteller verfügen über die technische Infrastruktur, um zuverlässige Schweißwerkzeuge herzustellen. Bewerten Sie bei der Auswahl eines Partners dessen Fähigkeiten im Bereich Rapid Prototyping und strenge Qualitätskontrolle.
Ein zuverlässiger Partner sollte fortschrittliche optische Inspektionssysteme einsetzen, um sicherzustellen, dass Rundlauftoleranzen auf ein absolutes Minimum beschränkt werden. Darüber hinaus können Hersteller, die hauseigene PVD-Beschichtungsfunktionen anbieten, die Werkzeugbeschichtung speziell auf das von Ihnen bearbeitete Material zuschneiden und so eine weitere Ebene der Leistungsoptimierung hinzufügen.
Während Standard-Katalogwerkzeuge in der allgemeinen Bearbeitung immer einen Platz haben werden, erfordern Anwendungen mit tiefen Hohlräumen einen hochspezialisierten Ansatz. Werden handelsübliche Schaftfräser über ihre physischen Grenzen hinaus beansprucht, führt dies zu nichts als Ausschussteilen, kaputten Werkzeugen und großer Frustration.
Kundenspezifische geschweißte Werkzeugkonstruktionen machen den Kompromiss zwischen Reichweite und Steifigkeit überflüssig. Durch die Nutzung von Materialsynergien, variablen Geometrien und gezielter Kühlmittelzufuhr bieten diese Werkzeuge beispiellose Stabilität in den anspruchsvollsten Umgebungen. Letztendlich sind kundenspezifische Werkzeuge keine Betriebsausgaben. Es handelt sich um eine strategische Investition in Prozesszuverlässigkeit, überlegene Teilequalität und Gesamtrentabilität der Maschinenwerkstatt. Wenn Sie bereit sind, nicht mehr mit Rattern zu kämpfen und mit Zuversicht mit der Bearbeitung zu beginnen, ist die Zusammenarbeit mit einem engagierten Werkzeugingenieur bei SS Endmill der profitabelste Schritt, den Sie unternehmen können. Entdecken Sie unsere maßgeschneiderten Lösungen, um genau die Geometrie zu finden, die Ihre Anwendung erfordert.
Ja, und in vielen Anwendungen mit größerer Reichweite erbringen sie eine deutlich bessere Leistung. Während Vollhartmetall eine hohe statische Steifigkeit besitzt, ist es von Natur aus spröde. Bei einem geschweißten Werkzeug wird für maximale Verschleißfestigkeit ausschließlich hochwertiges Hartmetall an der Schneidkante verwendet, während gleichzeitig ein Schaft aus Baustahl oder Schwermetall integriert ist. Diese Bimetallkonstruktion absorbiert Stöße und dämpft harmonische Schwingungen weitaus besser als Vollhartmetall, wodurch das Risiko eines Werkzeugbruchs bei der Bearbeitung tiefer Hohlräume erheblich verringert wird.
Die Lieferzeiten hängen stark von der aktuellen Kapazität des Herstellers und der Komplexität der angeforderten Geometrie ab. Durch die Integration moderner Rapid-Prototyping-Software und fortschrittlicher Mehrachsen-CNC-Werkzeugschleifgeräte können kundenspezifische Werkzeuge jedoch oft innerhalb eines Zeitfensters von zwei bis vier Wochen konstruiert, Genehmigungszeichnungen unterzogen, hergestellt, beschichtet und geliefert werden.
Absolut. Tatsächlich wird für die Bearbeitung tiefer Hohlräume von Bearbeitungsexperten dringend die Verwendung von Kühlmittel durch das Werkzeug empfohlen. Kundenspezifische Werkzeuge werden routinemäßig mit präzisen inneren Kühlmittelkanälen konstruiert. Diese Kanäle sorgen dafür, dass Hochdruck-Schneidflüssigkeit direkt in die Schneidzone geleitet wird, was für die vertikale Ableitung der Späne aus tiefen Taschen und die Abmilderung von Thermoschocks an der Schneidkante von entscheidender Bedeutung ist.
Die Wirtschaftlichkeit hängt ganz von der Komplexität und dem Wert des Werkstücks ab. Wenn das Teil aus teuren Luft- und Raumfahrtlegierungen besteht, komplexe Geometrien aufweist oder Standardwerkzeuge wiederholt ausfallen und Maschinenstillstände verursachen, amortisiert sich ein kundenspezifisches Werkzeug selbst bei Kleinserien fast sofort. Umgekehrt bleiben Standardkatalogtools für einfache, leicht zugängliche Funktionen auf kostengünstigen Materialien die logischste Wahl.
Um eine genaue und funktionale Werkzeugkonstruktion sicherzustellen, müssen Sie umfassende Betriebsdaten bereitstellen. Dazu gehören die genaue Materialqualität, die bearbeitet wird, die Spezifikationen der CNC-Werkzeugmaschine wie maximale Spindeldrehzahl und verfügbarer Kühlmitteldruck sowie ein 3D-CAD-Modell oder ein detaillierter Druck des spezifischen Teils oder Hohlraums. Das Ingenieurteam des Werkzeugherstellers wird diese Daten nutzen, um optimale Geometrien, Abstände und Schaftmaterialien zu berechnen.
Während Standard-Vollhartmetall in der Regel bei einem Verhältnis von mehr als 5:1 versagt, können kundenspezifisch geschweißte Werkzeuge mit Schäften aus hochdichtem Wolfram-Schwermetall zuverlässig bei Verhältnissen von 10:1 zerspanen. In streng kontrollierten Setups mit optimierten Werkzeugwegen und leichten radialen Eingriffen haben Ingenieure erfolgreich kundenspezifische Werkzeuge eingesetzt, die bis zu 15:1 ohne katastrophales Rattern erreichen.
Schäfte aus Standard-Werkzeugstahl eignen sich hervorragend für die allgemeine Stoßdämpfung, ihnen fehlt jedoch die für extreme Reichweiten erforderliche Dichte. Schwermetallschäfte werden aus Wolframlegierungen hergestellt, die eine deutlich höhere Dichte und einen deutlich höheren Elastizitätsmodul als Standardstahl aufweisen. Dieser massive Strukturkern absorbiert und leitet harmonische Resonanzen aktiv ab und verhindert so, dass Vibrationen bei Arbeiten mit tiefen Hohlräumen die Schneidkante erreichen.