Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-25 Origen: Sitio

El mecanizado de cavidades profundas se cita con frecuencia como uno de los desafíos más estresantes que enfrenta un programador CNC. Cuando las fresas estándar se sumergen más allá de las profundidades convencionales, las limitaciones físicas de la geometría disponible en el mercado se vuelven agresivamente evidentes. Las herramientas se deforman bajo presión. Una charla aguda resuena por todo el taller. Los acabados superficiales delicados se arruinan instantáneamente. Peor aún, confiar en opciones estándar a profundidades extremas a menudo provoca una rotura repentina y catastrófica de la herramienta.
A medida que los diseños de piezas se vuelven cada vez más complejos, la necesidad de llegar más profundo sin sacrificar la rigidez nunca ha sido más crítica. Esto es especialmente cierto en el caso de componentes aeroespaciales, moldes de inyección de plástico y bloques de motor complejos. Los diseños de herramientas soldadas personalizadas entran exactamente aquí. Cubren la brecha entre la accesibilidad física y la estabilidad dinámica del corte.
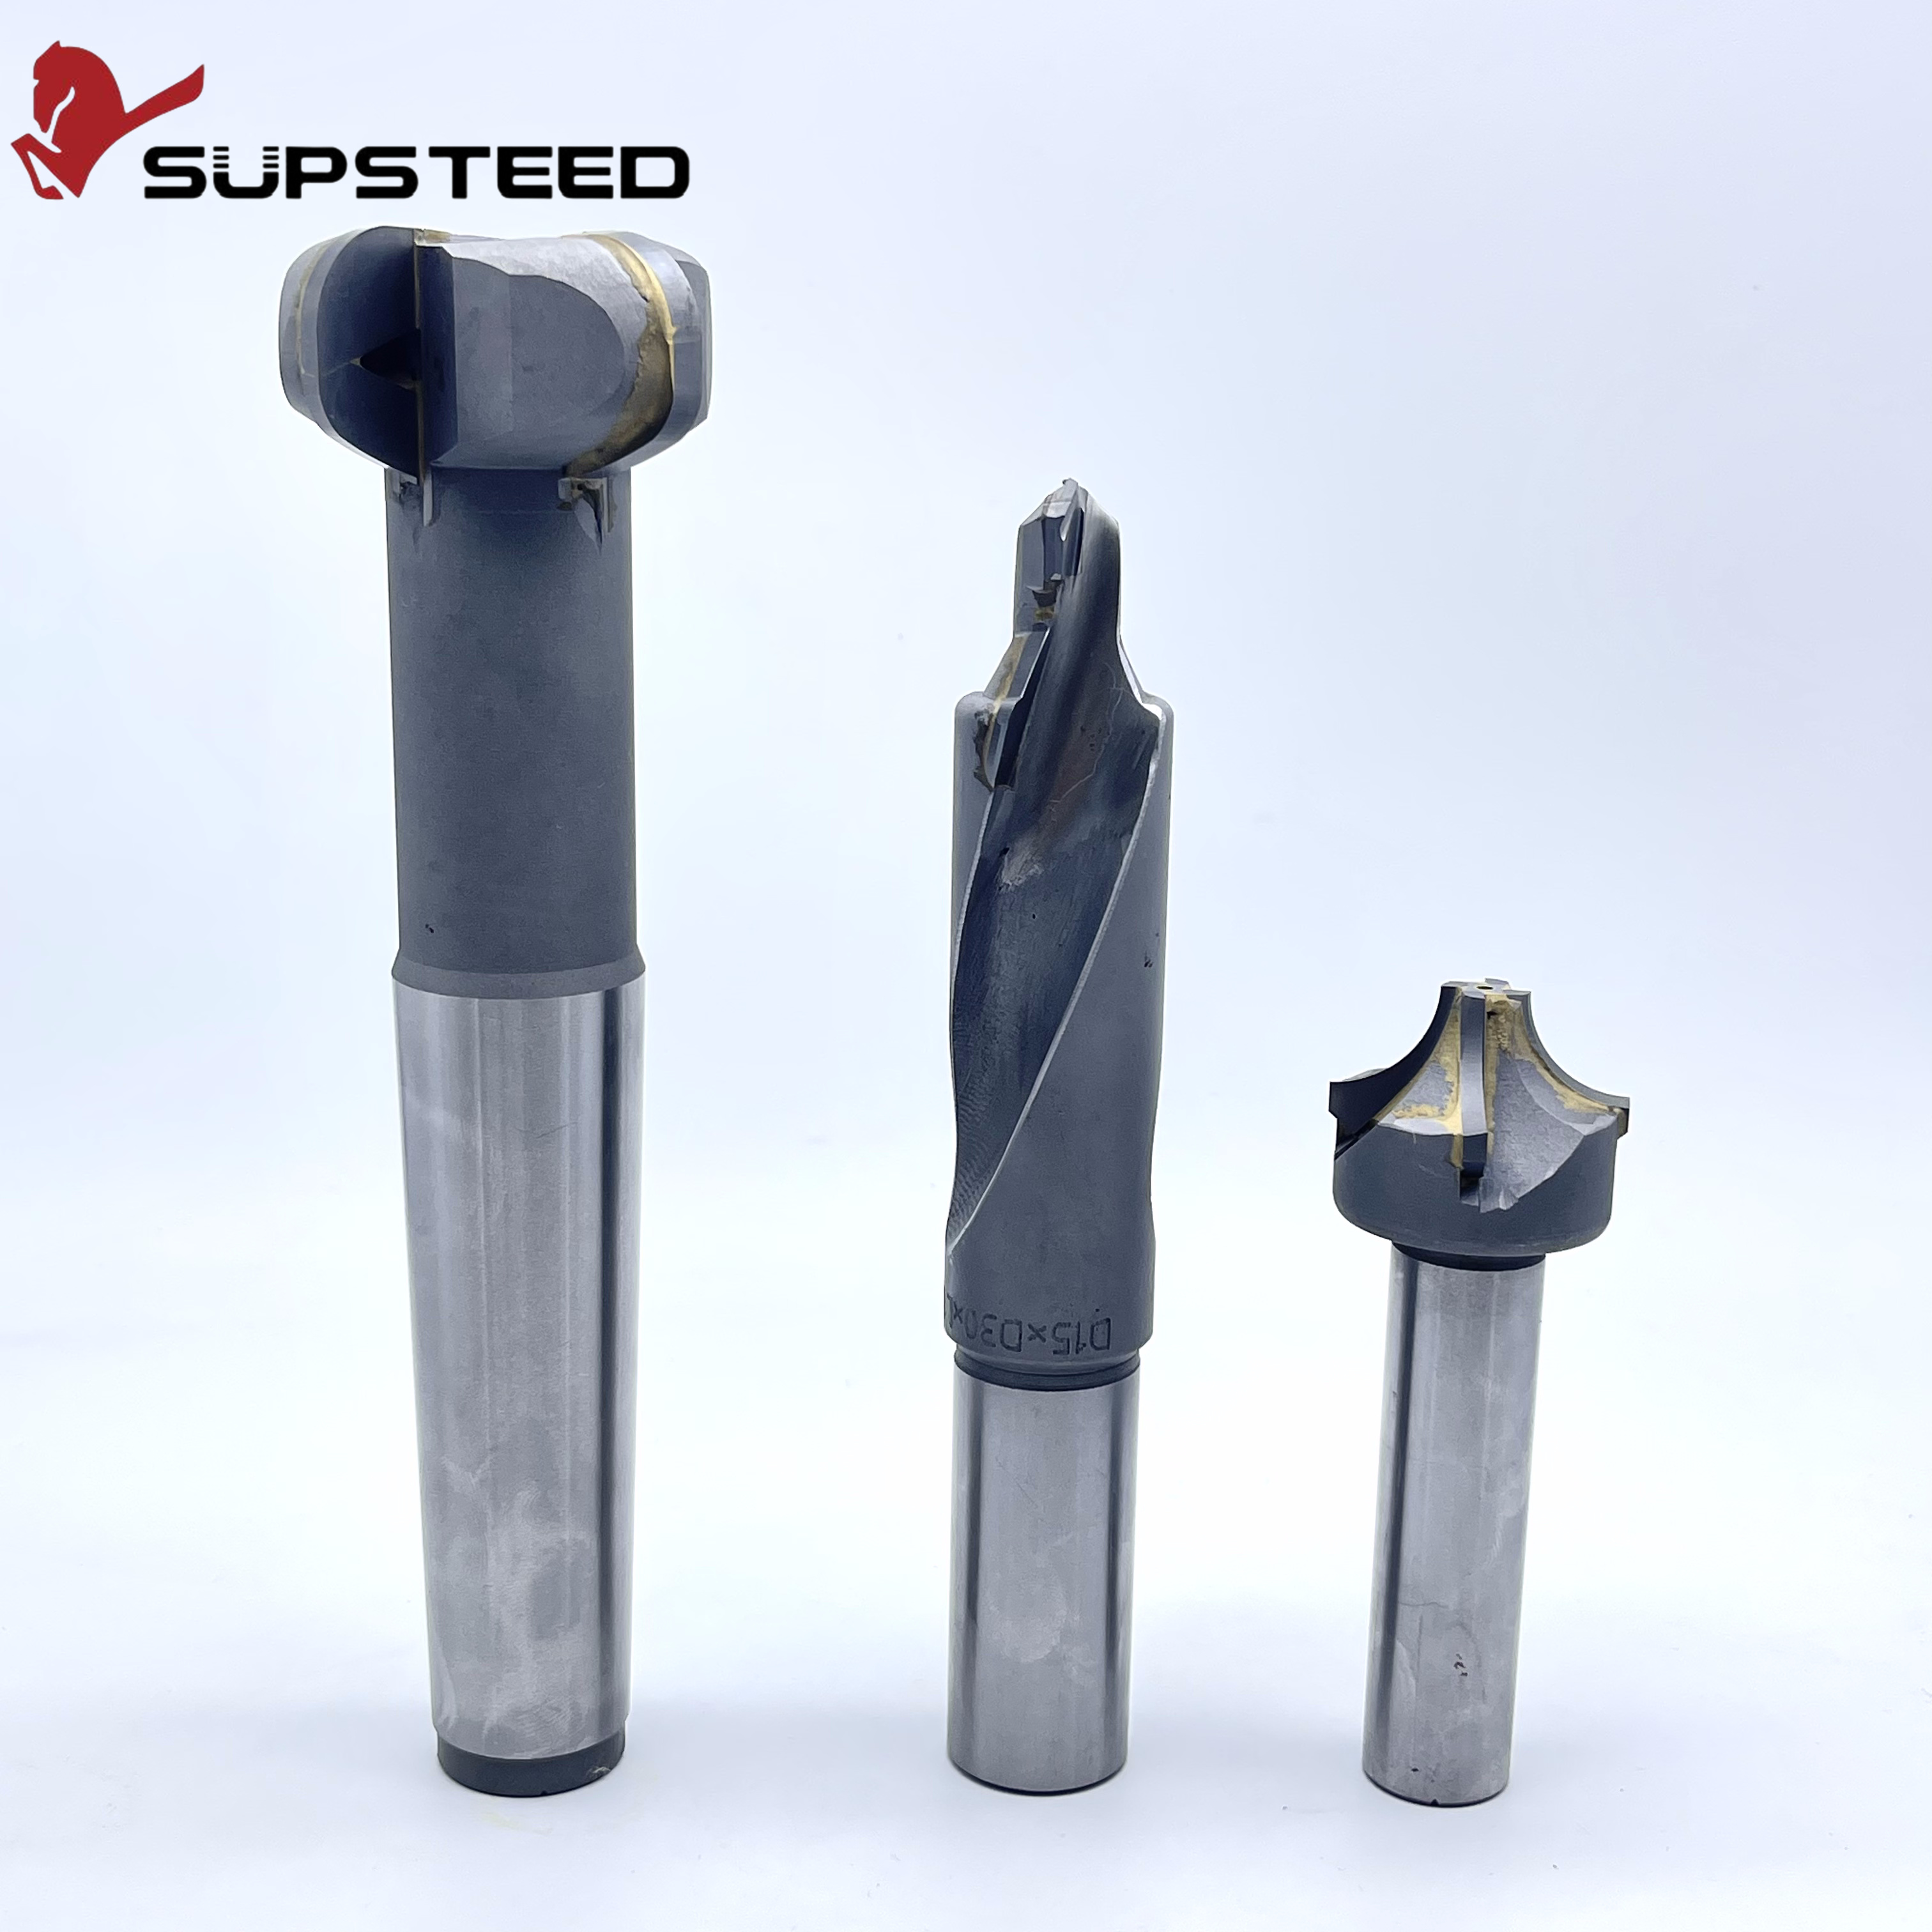
Al combinar estratégicamente diferentes propiedades metalúrgicas, los ingenieros neutralizan activamente el problema del alcance. Un buen ejemplo es la fusión de un cabezal de corte de carburo sólido altamente resistente al desgaste con un vástago de metal pesado que amortigua los impactos. En esta guía completa, exploraremos la mecánica detrás Mecanizado de cavidades profundas . Analizaremos por qué los diseños soldados superan al carburo sólido tradicional en longitudes extendidas y lo ayudaremos a determinar exactamente cuándo tiene sentido financiero invertir en una solución de herramientas personalizada.
El mecanizado de cavidades profundas exige una geometría de herramientas especializada para prevenir activamente la deflexión del voladizo, la vibración armónica y el fallo prematuro de la herramienta.
Las herramientas soldadas personalizadas combinan brillantemente el rendimiento de corte del carburo sólido de micrograno con las características de amortiguación de vibraciones del acero estructural o los mangos de metal pesado de tungsteno.
Invertir en un cortador de carburo personalizado diseñado específicamente para los ángulos de inclinación y radios de esquina únicos de su pieza puede reducir drásticamente los tiempos de ciclo y eliminar el trabajo secundario en banco.
Las herramientas de largo alcance deben incorporar un suministro preciso de refrigerante a través de la herramienta y un alivio de cuello personalizado para eliminar las virutas de forma segura de la zona de corte.
Asociarse con un fabricante especializado en herramientas CNC a medida ofrece un retorno de la inversión muy predecible, especialmente cuando se procesan aleaciones de alto valor o se aumentan los volúmenes de producción.
Los bolsillos profundos sirven como la prueba de estrés definitiva para cualquier configuración de mecanizado CNC. Específicamente, cuando los operadores intentan tallar canales de fluido profundos o bloques de núcleos utilizando fresas de extremo de catálogo estándar, inmediatamente encuentran costos operativos ocultos. Estas ineficiencias erosionan silenciosamente los márgenes de ganancias a través de materiales desechados, desgaste acelerado del husillo y tiempos de inactividad prolongados de las máquinas.
El principal adversario del fresado de alcance extendido es la desviación de la herramienta. En términos mecánicos, una herramienta de corte funciona como una viga en voladizo anclada al husillo. La rigidez de esta viga depende en gran medida de su relación longitud-diámetro. Según los principios fundamentales de la ingeniería, la deflexión aumenta proporcionalmente al cubo de la longitud de la herramienta.
En consecuencia, si se duplica el alcance de una fresa para llegar al fondo de una cavidad profunda, su susceptibilidad a doblarse no sólo se duplica. Se multiplica por un factor de ocho. Las herramientas estándar de carburo sólido simplemente no pueden desafiar esta realidad matemática cuando se las empuja más allá de una relación longitud-diámetro de 5:1 u 8:1. A medida que la herramienta se aleja de la trayectoria programada, deja paredes cónicas e imprecisiones dimensionales que inevitablemente no pasan las estrictas inspecciones de control de calidad.
La desviación rara vez ocurre de manera estática y predecible. Las fuerzas dinámicas generadas durante la remoción de metal hacen que la herramienta alargada rebote erráticamente contra la pieza de trabajo. Esta vibración autoexcitada se conoce universalmente como charla y sigue siendo la pesadilla de la fabricación de precisión.
Las herramientas estándar llevadas al límite poseen una rigidez dinámica increíblemente baja. Una vez que las frecuencias armónicas se afianzan, la charla deja distintivas marcas de rayas de tigre en las paredes de la cavidad. En industrias como la dinámica de fluidos o la fabricación de moldes ópticos, estas imperfecciones visuales provocan el rechazo inmediato de la pieza. Para salvar la pieza de trabajo, los maquinistas se ven obligados a pasar horas de tedioso bruñido o pulido manual. Esto introduce errores humanos en lo que debería ser un proceso automatizado estrictamente controlado.
Las cavidades profundas actúan como trampas de gravedad para las virutas de metal. Las fresas de ranurar estándar están optimizadas para ranurado poco profundo o perfilado periférico, lo que significa que carecen del volumen de ranura especializado necesario para levantar virutas verticalmente fuera de un agujero profundo.
Si se acumulan virutas en el fondo de la cavidad, el filo se ve obligado a volver a cortar el material endurecido. A menudo se puede oler el refrigerante quemado antes de escuchar el chasquido de la herramienta. El recorte de viruta provoca picos masivos en el choque térmico localizado, lo que micropica el recubrimiento de carburo y, en última instancia, parte la herramienta por la mitad. Excavar una pieza rota de carburo sólido de una forja aeroespacial de titanio de alto valor es una operación de rescate de alto riesgo que los talleres simplemente no pueden permitirse realizar con regularidad.
Para superar los límites físicos de los catálogos estándar, los ingenieros de herramientas desarrollaron un enfoque híbrido altamente eficaz. Las herramientas soldadas personalizadas, frecuentemente denominadas herramientas soldadas, son conjuntos sofisticados que unen permanentemente dos materiales distintos para formar un único instrumento de corte optimizado. Esta arquitectura permite a los fabricantes dictar el alcance, la rigidez y la geometría exactos necesarios para una cavidad específica.
La brillantez de una herramienta soldada reside en la sinergia de materiales. El conjunto se divide en dos zonas diferenciadas: el cabezal de corte y el mango. El cabezal de corte está rectificado con carburo sólido de micrograno de primera calidad y alberga las flautas, los bordes cortantes y los recubrimientos PVD especializados. El carburo es esencial aquí porque ofrece una estabilidad térmica y una resistencia al desgaste excepcionales.
Por el contrario, el mango está mecanizado con un material completamente diferente. Los diseñadores de herramientas suelen utilizar acero para herramientas de alta resistencia, acero inoxidable o una aleación densa de tungsteno y metal pesado. Al fusionar la cabeza de carburo con este vástago personalizado, el resultado Las herramientas soldadas personalizadas se benefician de una absorción de impactos y una resistencia a la tracción superiores. Estas son características vitales al profundizar en una pieza de trabajo rígida.
Una pregunta frecuente en el taller es por qué los programadores no pueden simplemente pedir una fresa de metal duro extralarga. Hay tres razones objetivas por las que el carburo monolítico falla en longitudes extremas. Primero está la fragilidad. El carburo sólido posee un módulo joven masivo, lo que lo hace increíblemente rígido, pero carece gravemente de tenacidad a la fractura. Bajo momentos de flexión extremos, una herramienta de carburo sólido de diez pulgadas se romperá violentamente sin previo aviso, mientras que un mango de acero se flexionará y absorberá la carga.
En segundo lugar, el carburo sólido actúa como un excelente transmisor de vibraciones. Cualquier vibración generada en la punta sube directamente por el vástago sólido y llega a los cojinetes del husillo de la máquina. Por último, está el coste de la materia prima. Fabricar una herramienta masiva enteramente con carburo de tungsteno de primera calidad es financieramente prohibitivo. Los diseños soldados restringen el costoso carburo estrictamente a la zona de corte, optimizando el costo del ciclo de vida de la herramienta.
Unir estos dos materiales dispares requiere metalurgia de precisión. Los fabricantes de herramientas utilizan técnicas avanzadas de soldadura fuerte por inducción, empleando una aleación de soldadura a base de plata como relleno. Esta microcapa de plata en realidad actúa como un amortiguador secundario entre el carburo y el acero.
Durante este proceso, la concentricidad absoluta es primordial. Los fabricantes de herramientas avanzados utilizan comparadores ópticos para garantizar que la lectura total del indicador se mantenga por debajo de 0,0002 pulgadas. Una junta soldada perfectamente alineada garantiza que la herramienta gire correctamente, evitando el descentramiento y el desgaste desigual de los bordes.
La transición a una arquitectura de herramientas soldadas desbloquea ventajas mecánicas que estabilizan directamente el proceso de fresado. Estos beneficios tangibles son exactamente la razón por la que las instalaciones de fabricación avanzadas abandonan los catálogos genéricos cuando abordan geometrías internas complejas.
Las fresas estándar presentan longitudes de cuello genéricas que rara vez coinciden con el perfil real de la pieza que se está mecanizando. En cambio, Las herramientas de corte de largo alcance están diseñadas desde el husillo hacia abajo para adaptarse a las dimensiones exactas de la cavidad.
Los diseñadores de herramientas maximizarán el diámetro del vástago durante el mayor tiempo físicamente posible antes de estrecharlo para limpiar las paredes de la cavidad. Por ejemplo, si una cavidad profunda requiere un diámetro de corte de media pulgada a una profundidad de siete pulgadas, pero la parte superior de la cavidad está completamente abierta, la herramienta personalizada puede presentar un vástago robusto de metal pesado que solo se estrecha hacia abajo en la parte inferior. Esta retención estratégica de la masa del núcleo aumenta drásticamente el momento de inercia de la herramienta, neutralizando eficazmente la deflexión del voladizo.
La construcción bimetálica altera inherentemente la resonancia acústica. Cuando las vibraciones mecánicas viajan desde el filo de carburo hasta la junta soldada y posteriormente hasta el vástago de acero, la energía encuentra cambios repentinos en la densidad del material.
Estas transiciones dispersan activamente las frecuencias armónicas. En esto destacan los mangos de metal pesado fabricados con aleaciones de tungsteno. Su extrema densidad absorbe la energía vibratoria antes de que pueda resonar y convertirse en charla. Este efecto de amortiguación permite a los programadores de CNC mantener tasas de avance y velocidades de husillo agresivas a profundidades que de otro modo los obligarían a avanzar lentamente.
Característica |
Carburo sólido estándar |
Herramienta de metal pesado soldada personalizada |
|---|---|---|
Relación máxima de alcance confiable |
Hasta 5:1 |
Hasta 10:1 o superior |
Amortiguación de vibraciones |
Deficiente (transmite vibración al husillo) |
Excelente (Absorbe resonancia armónica) |
Dureza a la fractura |
Bajo (alto riesgo de rotura) |
Alto (el vástago se flexiona bajo carga extrema) |
Optimización de geometría |
Largos y relieves genéricos del cuello. |
Diseñado específicamente para ángulos de salida parciales. |
Costo del ciclo de vida a escala |
Alto (se necesita reemplazo frecuente) |
Bajo (mayor vida útil de la herramienta, opciones de repuntado) |
Si observamos el panorama de fabricación más amplio, la industria está presenciando un cambio definitivo en las estrategias de herramientas. A medida que los sectores aeroespacial y de vehículos eléctricos dependen cada vez más de aleaciones de ultra alta resistencia y diseños de piezas monolíticas complejas, la tolerancia a los errores de mecanizado se ha desplomado. Análisis recientes de la industria destacan que los talleres mecánicos con visión de futuro están dejando de tratar las herramientas de corte como productos desechables. En cambio, están integrando herramientas híbridas personalizadas al principio de la fase de programación CAM. Este enfoque de ingeniería proactivo garantiza la confiabilidad del mecanizado desatendido, un factor crítico a medida que los talleres combaten la escasez de mano de obra calificada y presionan por capacidades de fabricación sin control.
Adquirir una solución personalizada es un proceso altamente colaborativo. Los ingenieros de herramientas analizan el material de la pieza de trabajo, la cinemática específica de su máquina CNC y la geometría CAD exacta para formular el instrumento de corte perfecto.
La microgeometría del filo dicta cómo la herramienta corta el metal. Para aplicaciones de cavidades profundas, los ingenieros dependen en gran medida de diseños de hélice y paso variable. Las herramientas estándar a menudo cuentan con ranuras espaciadas simétricamente, que pueden crear un golpe rítmico contra la pared de la cavidad, iniciando un ruido armónico.
A El cortador de carburo personalizado interrumpe este ritmo al alterar el espaciado de las flautas, como la indexación a 88, 92, 89 y 91 grados. Esta indexación de variables rompe el ciclo armónico antes de que comience. Además, los ángulos de inclinación y alivio se personalizan según la aleación. El aluminio aeroespacial gomoso requiere ángulos de desprendimiento positivos elevados para un corte limpio, mientras que el acero para moldes P20 endurecido exige un desprendimiento negativo reforzado para una máxima resistencia del borde.
La evacuación de virutas de un agujero seis veces más profundo que su diámetro requiere una dinámica de fluidos específica, no solo refrigerante ambiental. Las herramientas personalizadas se diseñan habitualmente con canales de refrigerante internos que recorren toda la longitud del vástago y salen precisamente detrás de los bordes cortantes.
Este diseño garantiza que el refrigerante a alta presión, que a menudo supera los 1000 PSI, explote directamente en la zona de corte. El fluido presurizado fuerza activamente las virutas hacia arriba por las ranuras y fuera de la cavidad, al tiempo que evita que el choque térmico destruya el revestimiento protector de AlTiN de la herramienta.
La fricción es el enemigo del fresado profundo. Si el vástago no cortante roza contra la pared de la cavidad, genera un calor inmenso y una desviación inmediata. Las herramientas personalizadas se modelan con relieves de cuello muy específicos que reflejan perfectamente el ángulo de inclinación de la cavidad.
Al adaptar la transición desde el diámetro de corte al cuello, los ingenieros garantizan el máximo espesor del vástago para lograr rigidez y, al mismo tiempo, garantizan una separación absoluta de las paredes de la pieza de trabajo, sin importar qué tan profundo se sumerja la herramienta.
Determinar el momento exacto para abandonar las herramientas estándar en favor de la ingeniería personalizada requiere una evaluación calculada del riesgo, los tiempos de ciclo y el volumen de producción. Si bien las herramientas personalizadas requieren una inversión inicial, el rendimiento financiero es muy predecible si se sabe exactamente qué parámetros buscar.
En lugar de confiar en conjeturas, los talleres mecánicos modernos utilizan activadores operativos estrictos para justificar herramientas personalizadas. Deberías considerar inmediatamente una Herramienta CNC a medida si su aplicación cumple alguna de las siguientes condiciones:
La relación de alcance excede 5:1: si está mecanizando a una profundidad superior a cinco veces el diámetro de corte, el carburo sólido estándar se desviará. Los mangos de metal pesado se vuelven obligatorios.
La dureza del material supera los 45 HRC: los aceros para herramientas endurecidos y las superaleaciones amplifican las fuerzas de corte. Se requieren geometrías personalizadas con bordes reforzados y una amortiguación de vibraciones superior para mantener la vida útil de la herramienta.
Piezas de trabajo de alto valor: si la materia prima de un solo componente cuesta más de $1000 antes de que comience el mecanizado, arriesgarse a tener desechos con una fresadora genérica es una apuesta inaceptable. Las herramientas personalizadas actúan como una póliza de seguro para costosas piezas forjadas aeroespaciales o médicas.
Cuellos de botella en el tiempo de ciclo: cuando una cavidad profunda requiere tres herramientas estándar diferentes para desbastar, semiacabar y terminar un radio de esquina, una única herramienta escalonada personalizada puede consolidar estas operaciones, reduciendo el tiempo de ciclo hasta en un 50 por ciento.
El punto de equilibrio de las herramientas personalizadas está fuertemente influenciado por la escala. Para un prototipo rápido de tres piezas, las herramientas estándar podrían ser la opción más económica a pesar de sus ineficiencias. Sin embargo, a medida que la producción aumenta a volúmenes medianos o altos, la economía cambia dramáticamente.
Las herramientas personalizadas ofrecen un costo por pieza significativamente menor en comparación con tiradas extendidas. Debido a que exhiben una vida útil más larga debido a geometrías optimizadas y una evacuación de viruta superior, los operadores dedican menos tiempo a cambiar herramientas desgastadas y restablecer las compensaciones de herramientas. El coste de ingeniería inicial se amortiza rápidamente en cientos de piezas impecables.
Las ventajas teóricas se traducen directamente en mejoras de rendimiento mensurables en varios sectores de alta precisión. El mecanizado de cavidades profundas no es un desafío monolítico. Diferentes industrias enfrentan obstáculos materiales y geométricos únicos que exigen intervenciones especializadas.
El sector de moldes y matrices es posiblemente el campo de pruebas más intensivo para el fresado de largo alcance. Las bases de moldes y los bloques de cavidades generalmente se mecanizan a partir de aceros para herramientas preendurecidos y presentan nervaduras estrechas y profundas, ángulos de desmoldeo pronunciados y contornos tridimensionales complejos.
Las fresas de mango estándar luchan por llegar al fondo de estas cavidades centrales sin una deflexión severa, lo que genera acabados superficiales deficientes que requieren horas de pulido manual que requiere mucha mano de obra. Las herramientas personalizadas con mango de metal pesado brindan la rigidez necesaria para mantener tolerancias estrictas en la parte inferior del molde, dejando un acabado superior tal como se mecaniza que reduce drásticamente el trabajo en banco y los procesos secundarios de mecanizado por descarga eléctrica.
La fabricación aeroespacial frecuentemente implica acaparar profundos espacios estructurales a partir de palanquillas sólidas de aluminio o titanio para maximizar la relación resistencia-peso. El objetivo es eliminar cantidades masivas de material dejando paredes estructurales altas y delgadas.
En el mecanizado de titanio, la gestión del calor es fundamental. Las herramientas personalizadas para estas aplicaciones están diseñadas con canales de refrigerante avanzados a través de la herramienta para eliminar las virutas al instante, evitando la degradación térmica del borde de carburo. Las geometrías de hélice variables permiten a los fabricantes aeroespaciales realizar un acabado agresivo y preciso en estas cavidades profundas sin provocar vibraciones en las delicadas paredes delgadas.
La industria automotriz depende en gran medida de herramientas hechas a medida para bloques de motor, carcasas de transmisión y colectores hidráulicos complejos. Estos componentes de hierro fundido o aluminio cuentan con galerías de fluido que se cruzan profundamente y asientos de válvula que deben mecanizarse con tolerancias exigentes.
Al mecanizar profundamente el interior de un bloque de motor, las barras de mandrinar estándar frecuentemente encuentran vibraciones debido a los voladizos extremos. Aquí se implementan herramientas soldadas personalizadas que utilizan vástagos de metal pesado de tungsteno para alterar naturalmente las frecuencias de vibración, lo que garantiza que los sellos de fluidos críticos y los muñones de los cojinetes cumplan con estrictos estándares de control de calidad en líneas de transferencia de gran volumen.
La transición de artículos de catálogo estándar a una solución personalizada requiere una asociación colaborativa transparente con un fabricante de herramientas especializado. El proceso es altamente técnico y se basa en el intercambio de datos precisos sobre la geometría de la pieza y las capacidades de la máquina.
El proceso de adquisición comienza con el análisis de la solicitud. Los fabricantes deben proporcionar a los ingenieros de herramientas modelos CAD detallados o impresiones de la cavidad específica. Además, son esenciales los datos relacionados con la máquina CNC, como el cono del husillo, las RPM máximas y las capacidades de presión del refrigerante.
Con base en estos datos, los ingenieros seleccionan el grado de carburo, el número de flautas y el material del vástago apropiados. Luego, el fabricante proporciona un dibujo de aprobación CAD detallado de la herramienta propuesta, destacando las dimensiones exactas, las tolerancias y la ubicación de la junta soldada. Una vez aprobado, el prototipo se fabrica en avanzados centros de rectificado de herramientas CNC de múltiples ejes, lo que garantiza que la geometría de corte sea exacta antes de enviarse al cliente.
No todos los fabricantes de herramientas poseen la infraestructura de ingeniería para producir herramientas soldadas confiables. Al seleccionar un socio, evalúe sus capacidades en creación rápida de prototipos y estricto control de calidad.
Un socio confiable debe utilizar sistemas de inspección óptica avanzados para garantizar que las tolerancias de desviación se mantengan al mínimo absoluto. Además, los fabricantes que ofrecen capacidades internas de recubrimiento PVD pueden adaptar el recubrimiento de la herramienta específicamente al material que se está mecanizando, agregando otra capa de optimización del rendimiento.
Si bien las herramientas de catálogo estándar siempre tendrán un lugar en el mecanizado general, las aplicaciones de cavidades profundas exigen un enfoque altamente especializado. Llevar las fresas estándar más allá de sus límites físicos no produce más que piezas desechadas, herramientas rotas y una inmensa frustración.
Los diseños de herramientas soldadas personalizados eliminan el compromiso entre alcance y rigidez. Al aprovechar la sinergia de materiales, las geometrías variables y el suministro de refrigerante específico, estas herramientas brindan una estabilidad incomparable en los entornos más exigentes. En última instancia, las herramientas personalizadas no son un gasto operativo. Es una inversión estratégica en confiabilidad del proceso, calidad superior de las piezas y rentabilidad general del taller de maquinaria. Cuando esté listo para dejar de luchar contra las vibraciones y comenzar a mecanizar con confianza, asociarse con un ingeniero de herramientas dedicado en SS Endmill es el paso más rentable que puede dar. Explore nuestras soluciones personalizadas para encontrar la geometría exacta que exige su aplicación.
Sí, y en muchas aplicaciones de alcance extendido, funcionan significativamente mejor. Si bien el carburo sólido posee una alta rigidez estática, es inherentemente frágil. Una herramienta soldada utiliza carburo de primera calidad exclusivamente en el filo para una máxima resistencia al desgaste, al tiempo que integra un vástago de acero estructural o de metal pesado. Esta construcción bimetálica absorbe los golpes y amortigua las vibraciones armónicas mucho mejor que el carburo sólido, lo que reduce sustancialmente el riesgo de que la herramienta se rompa al mecanizar cavidades profundas.
Los plazos de entrega dependen en gran medida de la capacidad actual del fabricante y de la complejidad de la geometría solicitada. Sin embargo, con la integración de software moderno de creación rápida de prototipos y equipos avanzados de rectificado de herramientas CNC de múltiples ejes, a menudo se pueden diseñar herramientas personalizadas, someterlas a dibujos de aprobación, fabricarlas, recubrirlas y entregarlas en un plazo de dos a cuatro semanas.
Absolutamente. De hecho, para el mecanizado de cavidades profundas, los expertos en mecanizado recomiendan encarecidamente el uso de refrigerante a través de la herramienta. Las herramientas personalizadas se diseñan habitualmente con canales de refrigerante internos precisos. Estos canales garantizan que el fluido de corte a alta presión llegue directamente a la zona de corte, lo cual es fundamental para evacuar las virutas verticalmente de bolsas profundas y mitigar el choque térmico en el filo.
La rentabilidad depende enteramente de la complejidad y el valor de la pieza de trabajo. Si la pieza está hecha de costosas aleaciones aeroespaciales, presenta geometrías complejas o si las herramientas estándar fallan repetidamente y provocan tiempos de inactividad de la máquina, una herramienta personalizada se amortiza casi de inmediato, incluso en tiradas de bajo volumen. Por el contrario, para funciones simples y de fácil acceso en materiales de bajo costo, las herramientas de catálogo estándar siguen siendo la opción más lógica.
Para garantizar un diseño de herramienta preciso y funcional, debe proporcionar datos operativos completos. Esto incluye el grado exacto del material que se está mecanizando, las especificaciones de la máquina herramienta CNC, como las RPM máximas del husillo y la presión del refrigerante disponible, y un modelo CAD en 3D o una impresión detallada de la pieza o cavidad específica. El equipo de ingeniería del fabricante de herramientas utilizará estos datos para calcular geometrías, holguras y materiales de vástago óptimos.
Mientras que el carburo sólido estándar generalmente falla más allá de una proporción de 5:1, las herramientas soldadas personalizadas que utilizan vástagos de metal pesado de tungsteno de alta densidad pueden mecanizarse de manera confiable en proporciones de 10:1. En configuraciones altamente controladas con trayectorias de herramientas optimizadas y compromisos radiales ligeros, los ingenieros han implementado con éxito herramientas personalizadas que alcanzan hasta 15:1 sin vibraciones catastróficas.
Los mangos de acero para herramientas estándar son excelentes para la absorción de impactos en general, pero carecen de la densidad necesaria para alcances extremos. Los mangos de metales pesados se fabrican a partir de aleaciones de tungsteno, que poseen una densidad y un módulo de elasticidad significativamente mayores que los del acero estándar. Este enorme núcleo estructural absorbe y disipa activamente la resonancia armónica, evitando que la vibración alcance el filo durante las operaciones en cavidades profundas.