Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 25/09/2026 Origine: Sito

La lavorazione di cavità profonde è spesso citata come una delle sfide più stressanti che un programmatore CNC deve affrontare. Quando le frese standard superano le profondità convenzionali, i limiti fisici della geometria standard diventano evidenti. Gli strumenti si flettono sotto pressione. Le chiacchiere acute risuonano in tutta l'officina. Le finiture superficiali delicate si rovinano all'istante. Peggio ancora, fare affidamento su opzioni standard a profondità estreme spesso porta a rotture improvvise e catastrofiche dell’utensile.
Poiché la progettazione delle parti diventa sempre più complessa, la necessità di arrivare più in profondità senza sacrificare la rigidità non è mai stata così critica. Ciò è particolarmente vero per i componenti aerospaziali, gli stampi per iniezione plastica e i complessi blocchi motore. I progetti di utensili saldati personalizzati entrano proprio in questo contesto. Colmano il divario tra accessibilità fisica e stabilità dinamica del taglio.
Combinando strategicamente diverse proprietà metallurgiche, gli ingegneri neutralizzano attivamente il problema della portata. Un ottimo esempio è la fusione di una testa di taglio in metallo duro integrale altamente resistente all'usura con un gambo in metallo pesante che assorbe gli urti. In questa guida completa, esploreremo i meccanismi dietro lavorazione di cavità profonde . Analizzeremo perché i progetti saldati superano le prestazioni tradizionali in metallo duro integrale su lunghezze estese e ti aiuteremo a determinare esattamente quando è conveniente investire in una soluzione di attrezzamento su misura dal punto di vista finanziario.
La lavorazione di cavità profonde richiede una geometria dell'utensile specializzata per prevenire attivamente la deflessione del cantilever, le vibrazioni armoniche e il guasto prematuro dell'utensile.
Gli utensili saldati personalizzati combinano brillantemente le prestazioni di taglio del metallo duro integrale a micrograna con le caratteristiche di smorzamento delle vibrazioni dell'acciaio strutturale o degli steli in metallo pesante al tungsteno.
Investire in una fresa in metallo duro personalizzata, progettata specificatamente per il tuo pezzo, con angoli di spoglia e raggi di punta unici, può ridurre drasticamente i tempi di ciclo ed eliminare il lavoro su banco secondario.
Gli utensili a lunga portata devono incorporare un'erogazione precisa del refrigerante attraverso l'utensile e uno scarico del collo personalizzato per allontanare i trucioli in modo sicuro dalla zona di taglio.
La collaborazione con un produttore specializzato di utensili CNC su misura offre un ritorno sull'investimento altamente prevedibile, soprattutto quando si lavorano leghe di alto valore o si aumentano i volumi di produzione.
Le tasche profonde costituiscono lo stress test definitivo per qualsiasi configurazione di lavorazione CNC. Nello specifico, quando gli operatori tentano di ricavare canali profondi per i fluidi o blocchi centrali utilizzando le frese standard del catalogo, incontrano immediatamente costi operativi nascosti. Queste inefficienze erodono silenziosamente i margini di profitto attraverso materiali di scarto, usura accelerata del mandrino e tempi di fermo macchina prolungati.
Il principale avversario nella fresatura a sbraccio esteso è la deflessione dell'utensile. In termini meccanici, un utensile da taglio funziona come una trave a sbalzo ancorata al mandrino. La rigidità di questa trave dipende in larga misura dal rapporto lunghezza/diametro. Secondo i principi fondamentali dell'ingegneria, la deflessione aumenta proporzionalmente al cubo della lunghezza dell'utensile.
Di conseguenza, se si raddoppia la portata di una fresa per raggiungere il fondo di una tasca profonda, la sua suscettibilità alla flessione non raddoppia. Si moltiplica per un fattore otto. Gli utensili standard in metallo duro integrale semplicemente non possono sfidare questa realtà matematica quando vengono spinti oltre il rapporto lunghezza/diametro di 5:1 o 8:1. Quando l'utensile si allontana dal percorso programmato, lascia dietro di sé pareti rastremate e imprecisioni dimensionali che inevitabilmente non superano rigorosi controlli di qualità.
La deflessione avviene raramente in modo statico e prevedibile. Le forze dinamiche generate durante la rimozione del metallo fanno sì che l'utensile allungato rimbalzi in modo irregolare contro il pezzo da lavorare. Questa vibrazione autoeccitata è universalmente conosciuta come chatter e rimane la rovina della produzione di precisione.
Gli utensili standard portati ai loro limiti possiedono una rigidità dinamica incredibilmente bassa. Una volta che le frequenze armoniche prendono piede, le chiacchiere lasciano distinti segni a strisce di tigre sulle pareti della cavità. In settori come la fluidodinamica o la costruzione di stampi ottici, queste imperfezioni visive portano allo scarto immediato delle parti. Per salvare il pezzo in lavorazione, i macchinisti sono costretti a ore di noiosa levigatura o lucidatura manuale. Ciò introduce l’errore umano in quello che dovrebbe essere un processo automatizzato strettamente controllato.
Le cavità profonde agiscono come trappole gravitazionali per i trucioli metallici. Le frese standard sono ottimizzate per scanalature poco profonde o profilature periferiche, il che significa che non hanno il volume di scanalatura specializzato necessario per sollevare verticalmente i trucioli da un foro profondo.
Se i trucioli si accumulano sul fondo della tasca, il tagliente è costretto a tagliare nuovamente il materiale incrudito. Spesso puoi sentire l'odore del liquido refrigerante che brucia prima di sentire lo scatto dell'utensile. La rilavorazione del truciolo causa enormi picchi di shock termico localizzato, microscheggiando il rivestimento in metallo duro e, infine, spezzando l'utensile a metà. Estrarre un pezzo rotto di metallo duro da una forgiatura aerospaziale di titanio di alto valore è un'operazione di recupero ad alto rischio che le officine semplicemente non possono permettersi di eseguire regolarmente.
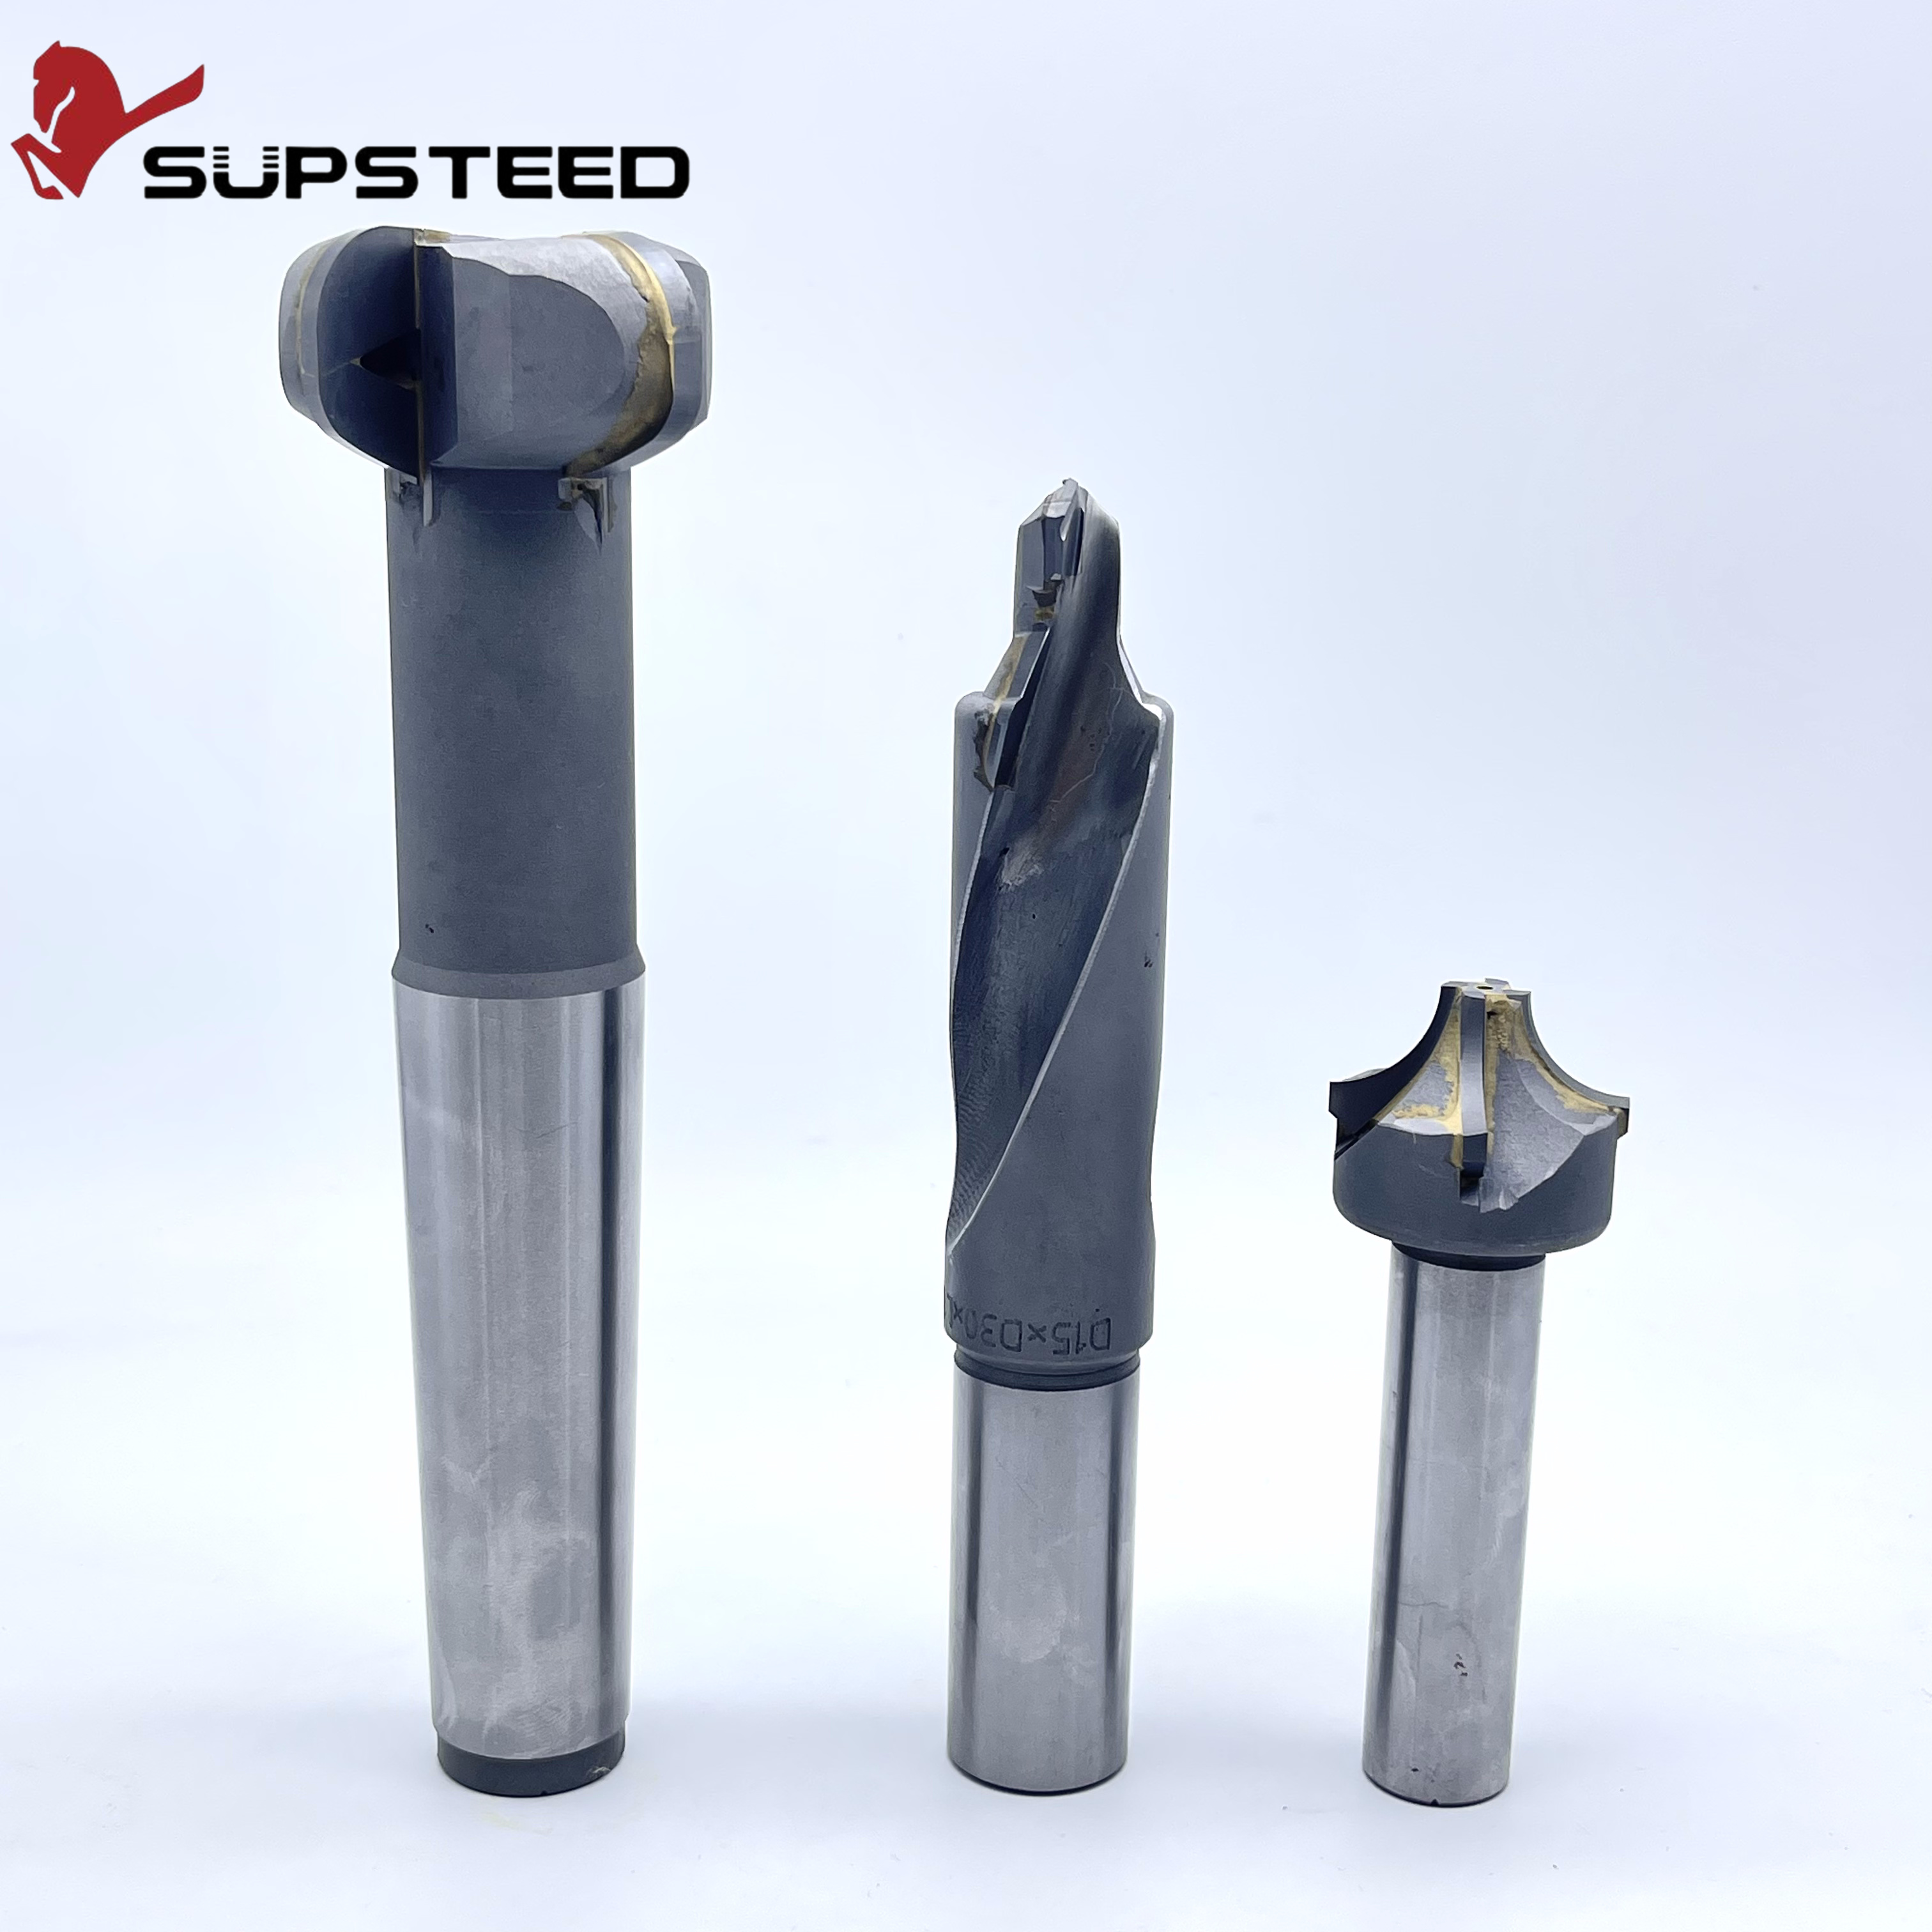
Per superare i limiti fisici dei cataloghi standard, gli ingegneri delle attrezzature hanno sviluppato un approccio ibrido altamente efficace. Gli utensili saldati personalizzati, spesso definiti utensili brasati, sono assemblaggi sofisticati che uniscono permanentemente due materiali distinti per formare un unico strumento di taglio ottimizzato. Questa architettura consente ai produttori di dettare l'esatta portata, rigidità e geometria richieste per una cavità specifica.
La brillantezza di un utensile saldato risiede nella sinergia dei materiali. L'insieme è diviso in due zone distinte: la testa tagliente e il gambo. La testa di taglio è rettificata in metallo duro integrale a micrograna di prima qualità e ospita scanalature, taglienti e rivestimenti PVD specializzati. Il carburo è essenziale in questo caso perché garantisce stabilità termica e resistenza all'usura eccezionali.
Al contrario, il gambo è lavorato con un materiale completamente diverso. I progettisti di utensili utilizzano in genere acciaio per utensili ad alta resistenza, acciaio inossidabile o una lega di metallo pesante di tungsteno denso. Fondendo la testa in carburo su questo gambo personalizzato, il risultato gli utensili saldati personalizzati beneficiano di un assorbimento degli urti e di una resistenza alla trazione superiori. Queste sono caratteristiche vitali quando si penetra in profondità in un pezzo rigido.
Una domanda frequente in officina è perché i programmatori non possono semplicemente ordinare una fresa integrale in metallo duro extra lunga. Esistono tre ragioni oggettive per cui il carburo monolitico si rompe a lunghezze estreme. Il primo è la fragilità. Il metallo duro integrale possiede un massiccio modulo di giovane età, che lo rende incredibilmente rigido, ma manca gravemente di resistenza alla frattura. Sotto momenti flettenti estremi, un utensile in metallo duro integrale da dieci pollici si spezzerà violentemente senza preavviso, mentre uno stelo in acciaio si fletterà e assorbirà il carico.
In secondo luogo, il metallo duro integrale agisce come un eccellente trasmettitore di vibrazioni. Eventuali vibrazioni generate sulla punta viaggiano direttamente lungo il gambo solido e nei cuscinetti del mandrino della macchina. Infine c’è il costo della materia prima. Produrre uno strumento enorme interamente in carburo di tungsteno di alta qualità è finanziariamente proibitivo. I design saldati limitano il costoso metallo duro esclusivamente alla zona di taglio, ottimizzando il costo del ciclo di vita dell'utensile.
Unire questi due materiali disparati richiede una metallurgia di precisione. I produttori di utensili utilizzano tecniche avanzate di brasatura a induzione, utilizzando una lega per brasatura a base di argento come riempitivo. Questo microstrato di argento funge effettivamente da ammortizzatore secondario tra il carburo e l'acciaio.
Durante questo processo, la concentricità assoluta è fondamentale. I produttori di utensili avanzati utilizzano comparatori ottici per garantire che la lettura dell'indicatore totale rimanga inferiore a 0,0002 pollici. Un giunto saldato perfettamente allineato garantisce che l'utensile giri correttamente, prevenendo il runout e l'usura irregolare dei bordi.
La transizione a un'architettura di utensili saldati sblocca vantaggi meccanici che stabilizzano direttamente il processo di fresatura. Questi vantaggi tangibili sono esattamente il motivo per cui gli impianti di produzione avanzati abbandonano i cataloghi generici quando affrontano geometrie interne complesse.
Le frese standard presentano lunghezze di collo generiche che raramente corrispondono al profilo effettivo del pezzo da lavorare. Al contrario, Gli utensili da taglio a lunga portata sono progettati dal mandrino in giù per adattarsi alle dimensioni esatte della cavità.
I progettisti degli utensili massimizzeranno il diametro del gambo il più a lungo possibile fisicamente prima di ridurlo per liberare le pareti della cavità. Ad esempio, se una tasca profonda richiede un diametro di taglio di mezzo pollice a una profondità di sette pollici, ma la parte superiore della cavità è completamente aperta, lo strumento personalizzato può presentare un robusto gambo in metallo pesante che si assottiglia solo nella parte inferiore. Questa ritenzione strategica della massa centrale aumenta drasticamente il momento di inerzia dell'utensile, neutralizzando efficacemente la deflessione del cantilever.
La costruzione bimetallica interrompe intrinsecamente la risonanza acustica. Quando le vibrazioni meccaniche si propagano dal tagliente in metallo duro al giunto brasato e successivamente al gambo in acciaio, l'energia incontra improvvisi cambiamenti nella densità del materiale.
Queste transizioni disperdono attivamente le frequenze armoniche. Gli steli in metallo pesante realizzati con leghe di tungsteno eccellono in questo. La loro estrema densità assorbe l'energia vibrazionale prima che possa risuonare nelle chiacchiere. Questo effetto di smorzamento consente ai programmatori CNC di mantenere velocità di avanzamento e velocità del mandrino aggressive a profondità che altrimenti li costringerebbero a strisciare.
Caratteristica |
Metallo duro integrale standard |
Strumento saldato personalizzato per metalli pesanti |
|---|---|---|
Rapporto di copertura affidabile massimo |
Fino a 5:1 |
Fino a 10:1 o superiore |
Smorzamento delle vibrazioni |
Scarso (trasmette vibrazioni al mandrino) |
Eccellente (assorbe la risonanza armonica) |
Resistenza alla frattura |
Basso (alto rischio di rottura) |
Alto (il gambo si flette sotto carico estremo) |
Ottimizzazione della geometria |
Lunghezze e rilievi del collo generici |
Progettato specificatamente per gli angoli di sformo delle parti |
Costo del ciclo di vita su larga scala |
Alto (sostituzione frequente necessaria) |
Basso (maggiore durata dell'utensile, opzioni di ribaltamento) |
Osservando il panorama produttivo più ampio, il settore sta assistendo a un cambiamento definitivo nelle strategie di attrezzamento. Poiché i settori aerospaziale e dei veicoli elettrici fanno sempre più affidamento su leghe ultra-resistenti e su design complessi e monolitici delle parti, la tolleranza agli errori di lavorazione è crollata. Recenti analisi di settore evidenziano che le officine meccaniche lungimiranti si stanno allontanando dal considerare gli utensili da taglio come beni usa e getta. Stanno invece integrando strumenti ibridi personalizzati nelle prime fasi della fase di programmazione CAM. Questo approccio ingegneristico proattivo garantisce l’affidabilità della lavorazione non presidiata, un fattore critico poiché le officine combattono la carenza di manodopera qualificata e spingono verso capacità di produzione non presidiate.
Fornire una soluzione su misura è un processo altamente collaborativo. Gli ingegneri delle attrezzature analizzano il materiale del pezzo, la cinematica specifica della macchina CNC e l'esatta geometria CAD per formulare lo strumento di taglio perfetto.
La microgeometria del tagliente determina il modo in cui l'utensile taglia il metallo. Per le applicazioni in cavità profonde, gli ingegneri fanno molto affidamento su design a passo variabile ed elica variabile. Gli strumenti standard sono spesso dotati di flauti distanziati simmetricamente, che possono creare un battito ritmico contro la parete della cavità, dando inizio a un battito armonico.
UN la fresa in carburo personalizzata interrompe questo ritmo alterando la spaziatura della scanalatura, come l'indicizzazione a 88, 92, 89 e 91 gradi. Questa indicizzazione variabile interrompe il ciclo armonico prima che inizi. Inoltre, gli angoli di spoglia e spoglia sono personalizzati in base alla lega. L'alluminio aerospaziale gommoso richiede angoli di spoglia positivi elevati per un taglio pulito, mentre l'acciaio per stampi P20 temprato richiede un angolo di spoglia negativo rinforzato per la massima resistenza del tagliente.
L'evacuazione dei trucioli da un foro sei volte più profondo del suo diametro richiede una fluidodinamica mirata, non solo un flusso di refrigerante ambientale. Gli utensili personalizzati vengono normalmente progettati con canali interni di refrigerante che percorrono l'intera lunghezza del gambo, uscendo esattamente dietro i taglienti.
Questo design garantisce che il refrigerante ad alta pressione, spesso superiore a 1.000 PSI, raggiunga direttamente la zona di taglio. Il fluido pressurizzato spinge attivamente i trucioli verso l'interno delle scanalature e fuori dalla cavità, impedendo contemporaneamente che lo shock termico distrugga il rivestimento protettivo AlTiN dell'utensile.
L'attrito è nemico della fresatura di tasche profonde. Se il gambo non tagliente sfrega contro la parete della cavità, genera un calore immenso e una deflessione immediata. Gli strumenti personalizzati sono modellati con rilievi del collo altamente specifici che rispecchiano perfettamente l'angolo di sformo della cavità.
Personalizzando la transizione dal diametro di taglio al collo, gli ingegneri garantiscono il massimo spessore del gambo per la rigidità, garantendo allo stesso tempo una distanza assoluta dalle pareti del pezzo, indipendentemente dalla profondità di immersione dell'utensile.
Determinare il momento esatto in cui abbandonare gli utensili standard a favore dell'ingegneria personalizzata richiede una valutazione calcolata del rischio, dei tempi di ciclo e del volume di produzione. Sebbene gli strumenti su misura richiedano un investimento iniziale, il ritorno finanziario è altamente prevedibile se si sanno esattamente quali parametri cercare.
Invece di fare affidamento su congetture, le moderne officine meccaniche utilizzano rigorosi trigger operativi per giustificare l’attrezzatura personalizzata. Dovresti immediatamente considerare a Utensile CNC su misura se la tua applicazione soddisfa una delle seguenti condizioni:
Il rapporto di portata supera 5:1: se si lavora a una profondità superiore a cinque volte il diametro di taglio, il metallo duro integrale standard si defletterà. Gli steli in metallo pesante diventano obbligatori.
La durezza del materiale supera i 45 HRC: gli acciai per utensili temprati e le superleghe amplificano le forze di taglio. Per preservare la durata dell'utensile sono necessarie geometrie personalizzate con bordi rinforzati e uno smorzamento delle vibrazioni superiore.
Pezzi di alto valore: se la materia prima di un singolo componente costa più di 1.000 dollari prima dell'inizio della lavorazione, rischiare lo scarto con una fresa generica è una scommessa inaccettabile. Gli strumenti personalizzati fungono da polizza assicurativa per costose forgiature aerospaziali o mediche.
Colli di bottiglia nel tempo di ciclo: quando una cavità profonda richiede tre diversi utensili standard per sgrossare, semifinire e finire un raggio d'angolo, un singolo utensile a gradini personalizzato può consolidare queste operazioni, riducendo il tempo di ciclo fino al 50%.
Il punto di pareggio per gli utensili personalizzati è fortemente influenzato dalla scala. Per una produzione rapida di prototipi di tre parti, gli strumenti standard potrebbero rappresentare la scelta più economica nonostante le loro inefficienze. Tuttavia, man mano che la produzione si espande verso volumi medi o alti, le condizioni economiche cambiano radicalmente.
Gli strumenti personalizzati offrono un costo per pezzo notevolmente inferiore su tirature estese. Poiché presentano una maggiore durata dell'utensile grazie alle geometrie ottimizzate e alla migliore evacuazione del truciolo, gli operatori dedicano meno tempo alla sostituzione degli utensili usurati e al ripristino degli offset degli utensili. Il costo di progettazione iniziale viene rapidamente ammortizzato su centinaia di parti impeccabili.
I vantaggi teorici si traducono direttamente in miglioramenti misurabili delle prestazioni in vari settori di alta precisione. La lavorazione di cavità profonde non è una sfida monolitica. Diversi settori si trovano ad affrontare ostacoli materiali e geometrici unici che richiedono interventi specializzati.
Il settore degli stampi è probabilmente il banco di prova più intensivo per la fresatura a sbraccio esteso. Le basi dello stampo e i blocchi di cavità sono generalmente lavorati da acciai per utensili pretemprati e presentano nervature strette e profonde, angoli di sformo ripidi e contorni tridimensionali complessi.
Le frese standard faticano a raggiungere il fondo di queste cavità centrali senza una forte deflessione, portando a finiture superficiali scadenti che richiedono ore di lucidatura manuale ad alta intensità di manodopera. Gli utensili personalizzati con gambo in metallo pesante forniscono la rigidità necessaria per mantenere tolleranze strette sul fondo dello stampo, lasciando una finitura superiore come lavorata che riduce drasticamente il lavoro su banco e i processi di lavorazione con elettroerosione secondaria.
La produzione aerospaziale comporta spesso l’estrazione di profonde tasche strutturali da solide billette di alluminio o titanio per massimizzare il rapporto resistenza/peso. L'obiettivo è rimuovere enormi quantità di materiale lasciando pareti strutturali sottili e alte.
Nella lavorazione del titanio, la gestione del calore è fondamentale. Gli utensili personalizzati per queste applicazioni sono progettati con canali avanzati di refrigerante attraverso l'utensile per lavare istantaneamente i trucioli, prevenendo il degrado termico del tagliente in metallo duro. Le geometrie variabili dell'elica consentono ai produttori aerospaziali di rifinire in modo aggressivo e preciso queste tasche profonde senza indurre vibrazioni sulle delicate pareti sottili.
L'industria automobilistica fa molto affidamento su attrezzature su misura per blocchi motore, alloggiamenti di trasmissione e collettori idraulici complessi. Questi componenti in ghisa o alluminio sono caratterizzati da gallerie del fluido che si intersecano profondamente e da sedi delle valvole che devono essere lavorate secondo tolleranze rigorose.
Quando si lavora in profondità all'interno di un blocco motore, le barre di alesatura standard incontrano spesso vibrazioni a causa delle sporgenze estreme. Qui vengono utilizzati strumenti saldati personalizzati che utilizzano steli in metallo pesante al tungsteno per interrompere in modo naturale le frequenze vibrazionali, garantendo che le guarnizioni dei fluidi critiche e i perni dei cuscinetti soddisfino rigorosi standard di controllo qualità nelle linee di trasferimento ad alto volume.
La transizione dagli articoli del catalogo standard a una soluzione personalizzata richiede una partnership trasparente e collaborativa con un produttore di utensili specializzato. Il processo è altamente tecnico e si basa sulla condivisione accurata dei dati relativi alla geometria della parte e alle capacità della macchina.
Il processo di approvvigionamento inizia con l'analisi della domanda. I produttori devono fornire agli ingegneri degli utensili modelli CAD dettagliati o stampe della cavità specifica. Inoltre, sono essenziali i dati relativi alla macchina CNC, come la conicità del mandrino, il numero di giri massimo e le capacità di pressione del refrigerante.
Sulla base di questi dati, gli ingegneri selezionano la qualità di metallo duro, il numero di eliche e il materiale del gambo appropriati. Il produttore fornisce quindi un disegno CAD dettagliato di approvazione dello strumento proposto, evidenziando le dimensioni esatte, le tolleranze e la posizione del giunto di saldatura. Una volta approvato, il prototipo viene prodotto su avanzati centri di rettifica utensili CNC multiasse, garantendo che la geometria di taglio sia esatta prima di essere spedito al cliente.
Non tutti i produttori di utensili possiedono l'infrastruttura tecnica per produrre utensili saldati affidabili. Quando selezioni un partner, valuta le sue capacità nella prototipazione rapida e nel rigoroso controllo di qualità.
Un partner affidabile dovrebbe utilizzare sistemi di ispezione ottica avanzati per garantire che le tolleranze di eccentricità siano mantenute al minimo assoluto. Inoltre, i produttori che offrono funzionalità interne di rivestimento PVD possono adattare il rivestimento dell'utensile specificatamente al materiale che si sta lavorando, aggiungendo un ulteriore livello di ottimizzazione delle prestazioni.
Mentre gli utensili standard del catalogo avranno sempre un posto nella lavorazione generale, le applicazioni per cavità profonde richiedono un approccio altamente specializzato. Spingere le frese standard oltre i loro limiti fisici non provoca altro che parti scartate, utensili rotti e un'immensa frustrazione.
I design personalizzati degli utensili saldati eliminano il compromesso tra portata e rigidità. Sfruttando la sinergia dei materiali, le geometrie variabili e l'erogazione mirata del refrigerante, questi strumenti forniscono una stabilità senza pari negli ambienti più esigenti. In definitiva, gli strumenti personalizzati non rappresentano una spesa operativa. Si tratta di un investimento strategico nell'affidabilità del processo, nella qualità superiore dei pezzi e nella redditività complessiva dell'officina meccanica. Quando sei pronto a smettere di combattere le chiacchiere e iniziare a lavorare con sicurezza, collaborare con un ingegnere di utensili dedicato presso SS Endmill è il passo più redditizio che puoi compiere. Esplora le nostre soluzioni su misura per trovare la geometria esatta richiesta dalla tua applicazione.
Sì, e in molte applicazioni a portata estesa offrono prestazioni decisamente migliori. Anche se il metallo duro possiede un'elevata rigidità statica, è intrinsecamente fragile. Un utensile saldato utilizza carburo di alta qualità esclusivamente sul tagliente per la massima resistenza all'usura, integrando al contempo uno stelo in acciaio strutturale o metallo pesante. Questa struttura bimetallica assorbe gli urti e smorza le vibrazioni armoniche molto meglio del metallo duro integrale, riducendo sostanzialmente il rischio di rottura dell'utensile durante la lavorazione di cavità profonde.
I tempi di consegna dipendono fortemente dalla capacità attuale del produttore e dalla complessità della geometria richiesta. Tuttavia, con l'integrazione di moderni software di prototipazione rapida e di avanzate apparecchiature di rettifica utensili CNC multiasse, è spesso possibile progettare utensili personalizzati, sottoporli a disegni di approvazione, fabbricare, rivestire e consegnare entro un periodo di due o quattro settimane.
Assolutamente. Infatti, per la lavorazione di cavità profonde, l'uso del refrigerante attraverso l'utensile è fortemente consigliato dagli esperti di lavorazione. Gli utensili personalizzati vengono regolarmente progettati con canali interni precisi per il refrigerante. Questi canali assicurano che il fluido da taglio ad alta pressione venga erogato direttamente alla zona di taglio, il che è fondamentale per evacuare verticalmente i trucioli dalle tasche profonde e mitigare lo shock termico sul tagliente.
L'economicità dipende interamente dalla complessità e dal valore del pezzo. Se la parte è realizzata con costose leghe aerospaziali, presenta geometrie complesse o se gli strumenti standard si guastano ripetutamente e causano fermi macchina, uno strumento personalizzato si ripaga quasi immediatamente, anche su tirature a basso volume. Al contrario, per caratteristiche semplici e facilmente accessibili su materiali a basso costo, gli strumenti di catalogo standard rimangono la scelta più logica.
Per garantire una progettazione accurata e funzionale dello strumento, è necessario fornire dati operativi completi. Ciò include l'esatto tipo di materiale da lavorare, le specifiche della macchina utensile CNC come il numero massimo di giri del mandrino e la pressione del refrigerante disponibile, nonché un modello CAD 3D o una stampa dettagliata della parte o cavità specifica. Il team tecnico del produttore di utensili utilizzerà questi dati per calcolare geometrie, giochi e materiali del gambo ottimali.
Mentre il metallo duro solido standard in genere fallisce oltre un rapporto 5:1, gli utensili saldati personalizzati che utilizzano steli in metallo pesante di tungsteno ad alta densità possono lavorare in modo affidabile con rapporti di 10:1. In configurazioni altamente controllate con percorsi utensile ottimizzati e impegni radiali leggeri, gli ingegneri hanno implementato con successo strumenti personalizzati che raggiungono fino a 15:1 senza vibrazioni catastrofiche.
Gli steli in acciaio per utensili standard sono eccellenti per l'assorbimento generale degli urti, ma non hanno la densità richiesta per portate estreme. Gli steli in metallo pesante sono realizzati con leghe di tungsteno, che possiedono una densità e un modulo di elasticità significativamente più elevati rispetto all'acciaio standard. Questo massiccio nucleo strutturale assorbe e dissipa attivamente la risonanza armonica, impedendo alle vibrazioni di raggiungere il tagliente durante le operazioni in cavità profonde.