Visualizações: 0 Autor: Editor do site Horário de publicação: 25/09/2026 Origem: Site

A usinagem de cavidades profundas é frequentemente citada como um dos desafios mais estressantes que um programador CNC enfrenta. Quando as fresas de topo padrão ultrapassam as profundidades convencionais, as limitações físicas da geometria disponível no mercado tornam-se agressivamente aparentes. As ferramentas desviam sob pressão. Conversas agudas ecoam pelo chão de fábrica. Acabamentos superficiais delicados são arruinados instantaneamente. Pior ainda, confiar em opções padrão em profundidades extremas geralmente leva à quebra repentina e catastrófica da ferramenta.
À medida que os projetos de peças se tornam cada vez mais complexos, a necessidade de ir mais fundo sem sacrificar a rigidez nunca foi tão crítica. Isto é especialmente verdadeiro em componentes aeroespaciais, moldes de injeção de plástico e blocos de motor complexos. Projetos de ferramentas soldadas personalizadas entram exatamente aqui. Eles preenchem a lacuna entre acessibilidade física e estabilidade dinâmica de corte.
Ao combinar estrategicamente diferentes propriedades metalúrgicas, os engenheiros neutralizam ativamente o problema de alcance. Um excelente exemplo é a fusão de uma cabeça de corte de metal duro altamente resistente ao desgaste a uma haste de metal pesado com absorção de choque. Neste guia completo, exploraremos a mecânica por trás usinagem de cavidades profundas . Dissecaremos por que os projetos soldados superam o metal duro tradicional em comprimentos estendidos e ajudaremos você a determinar exatamente quando faz sentido financeiro investir em uma solução de ferramentas sob medida.
A usinagem de cavidades profundas exige geometria de ferramenta especializada para prevenir ativamente a deflexão do cantilever, a vibração harmônica e a falha prematura da ferramenta.
As ferramentas soldadas personalizadas combinam de forma brilhante o desempenho de cisalhamento do metal duro com microgrãos com as características de amortecimento de vibrações do aço estrutural ou das hastes de metal pesado de tungstênio.
Investir em uma fresa de metal duro personalizada, projetada especificamente para ângulos de inclinação e raios de canto exclusivos da sua peça, pode reduzir drasticamente os tempos de ciclo e eliminar trabalhos secundários de bancada.
As ferramentas de longo alcance devem incorporar o fornecimento preciso de refrigeração através da ferramenta e o alívio personalizado do pescoço para remover os cavacos com segurança da zona de corte.
A parceria com um fabricante especializado para ferramentas CNC personalizadas proporciona um retorno do investimento altamente previsível, especialmente no processamento de ligas de alto valor ou no aumento de volumes de produção.
Os bolsões profundos servem como o teste de estresse definitivo para qualquer configuração de usinagem CNC. Especificamente, quando os operadores tentam esculpir canais de fluido profundos ou blocos centrais usando fresas de topo de catálogo padrão, eles imediatamente encontram custos operacionais ocultos. Essas ineficiências corroem silenciosamente as margens de lucro através de materiais descartados, desgaste acelerado do fuso e tempo de inatividade prolongado da máquina.
O principal adversário no fresamento de alcance estendido é a deflexão da ferramenta. Em termos mecânicos, uma ferramenta de corte funciona como uma viga cantilever ancorada no fuso. A rigidez desta viga depende muito da sua relação comprimento-diâmetro. De acordo com os princípios fundamentais da engenharia, a deflexão aumenta proporcionalmente ao cubo do comprimento da ferramenta.
Conseqüentemente, se você dobrar o alcance de uma fresa de topo para atingir o fundo de um bolsão profundo, sua suscetibilidade à flexão não apenas dobrará. Ele multiplica por um fator de oito. As ferramentas inteiriças de metal duro padrão simplesmente não conseguem desafiar essa realidade matemática quando ultrapassam uma relação comprimento/diâmetro de 5:1 ou 8:1. À medida que a ferramenta se desvia do caminho programado, ela deixa para trás paredes cônicas e imprecisões dimensionais que inevitavelmente falham nas rigorosas inspeções de controle de qualidade.
A deflexão raramente acontece de maneira estática e previsível. As forças dinâmicas geradas durante a remoção do metal fazem com que a ferramenta alongada salte erraticamente contra a peça de trabalho. Essa vibração autoexcitada é universalmente conhecida como vibração e continua sendo a ruína da fabricação de precisão.
Ferramentas padrão esticadas até o limite possuem rigidez dinâmica incrivelmente baixa. Uma vez que as frequências harmônicas se estabelecem, a vibração deixa marcas distintas com listras de tigre nas paredes da cavidade. Em indústrias como dinâmica de fluidos ou fabricação de moldes ópticos, essas imperfeições visuais levam à rejeição imediata de peças. Para salvar a peça de trabalho, os maquinistas são forçados a horas de tedioso afiamento ou polimento manual. Isso introduz erro humano no que deveria ser um processo automatizado rigidamente controlado.
Cavidades profundas agem como armadilhas gravitacionais para lascas de metal. As fresas de topo padrão são otimizadas para canais rasos ou perfilamento periférico, o que significa que não possuem o volume de canal especializado necessário para retirar cavacos verticalmente de um furo profundo.
Se os cavacos se acumularem no fundo do bolsão, a aresta de corte será forçada a recortar o material endurecido. Muitas vezes você pode sentir o cheiro do refrigerante queimado antes de ouvir o estalo da ferramenta. O recortamento de cavacos causa picos massivos de choque térmico localizado, microlascando o revestimento de metal duro e, por fim, quebrando a ferramenta ao meio. Extrair um pedaço quebrado de metal duro de um forjamento aeroespacial de titânio de alto valor é uma operação de salvamento de alto risco que as oficinas simplesmente não podem se dar ao luxo de realizar regularmente.
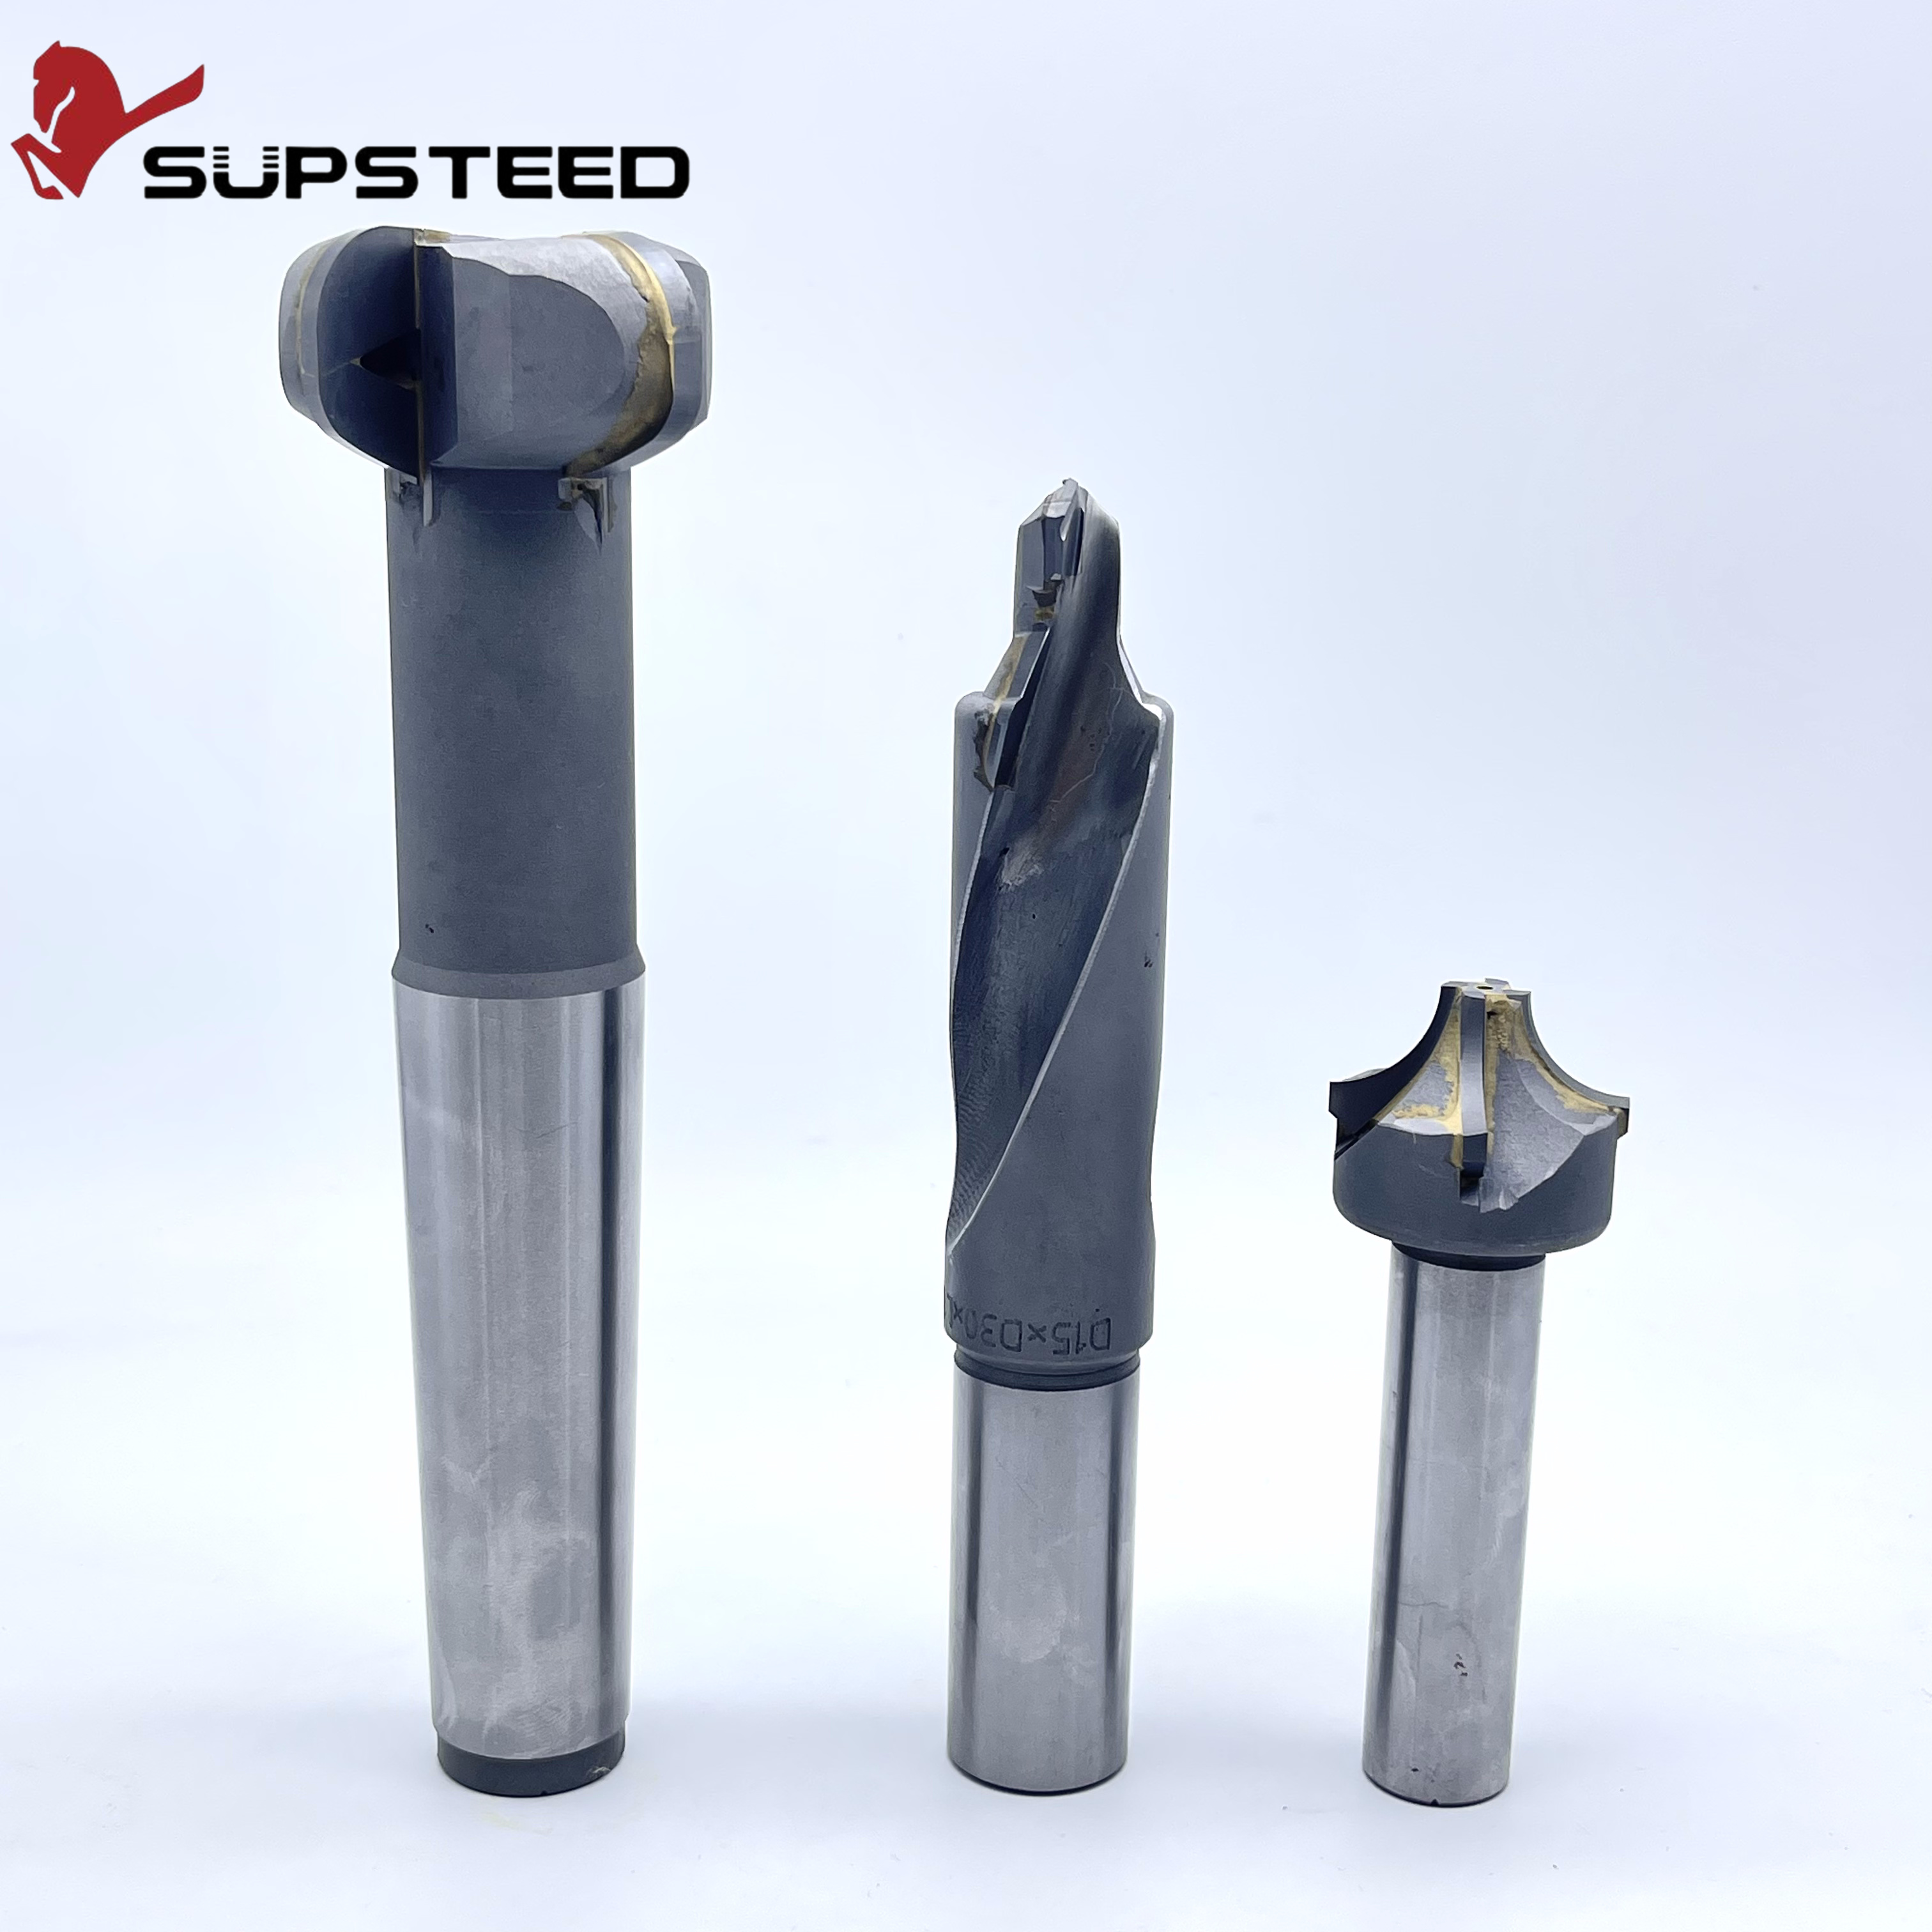
Para superar os limites físicos dos catálogos padrão, os engenheiros de ferramentas desenvolveram uma abordagem híbrida altamente eficaz. Ferramentas soldadas personalizadas, frequentemente chamadas de ferramentas brasadas, são conjuntos sofisticados que unem permanentemente dois materiais distintos para formar um instrumento de corte único e otimizado. Essa arquitetura permite que os fabricantes determinem o alcance, a rigidez e a geometria exatos necessários para uma cavidade específica.
O brilho de uma ferramenta soldada reside na sua sinergia material. A montagem é dividida em duas zonas distintas: a cabeça de corte e a haste. A cabeça de corte é retificada em metal duro sólido de microgrãos premium, abrigando os canais, arestas de corte e revestimentos PVD especializados. O metal duro é essencial aqui porque oferece excepcional estabilidade térmica e resistência ao desgaste.
Em contraste, a haste é usinada em um material completamente diferente. Os projetistas de ferramentas normalmente utilizam aço para ferramentas de alta resistência, aço inoxidável ou uma liga densa de metal pesado de tungstênio. Ao fundir a cabeça de metal duro a esta haste personalizada, o resultado ferramentas soldadas personalizadas se beneficiam de absorção de choque e resistência à tração superiores. Estas são características vitais ao atingir profundamente uma peça rígida.
Uma pergunta frequente no chão de fábrica é por que os programadores não podem simplesmente encomendar uma fresa de topo inteiriça de metal duro extralonga. Existem três razões objetivas pelas quais o metal duro monolítico falha em comprimentos extremos. O primeiro é a fragilidade. O metal duro possui um enorme módulo de juventude, tornando-o incrivelmente rígido, mas carece gravemente de resistência à fratura. Sob momentos de flexão extremos, uma ferramenta de metal duro de dez polegadas quebrará violentamente sem aviso, enquanto uma haste de aço flexionará e absorverá a carga.
Em segundo lugar, o metal duro atua como um excelente transmissor de vibração. Qualquer vibração gerada na ponta sobe diretamente pela haste sólida e entra nos rolamentos do fuso da máquina. Por fim, há o custo da matéria-prima. Fabricar uma ferramenta enorme inteiramente com carboneto de tungstênio premium é financeiramente proibitivo. Os projetos soldados restringem o caro metal duro estritamente à zona de corte, otimizando o custo do ciclo de vida da ferramenta.
A união desses dois materiais díspares requer metalurgia de precisão. Os fabricantes de ferramentas utilizam técnicas avançadas de brasagem por indução, empregando uma liga de brasagem à base de prata como enchimento. Esta microcamada de prata atua, na verdade, como um amortecedor secundário entre o carboneto e o aço.
Durante este processo, a concentricidade absoluta é fundamental. Fabricantes de ferramentas avançados utilizam comparadores ópticos para garantir que a leitura total do indicador permaneça abaixo de 0,0002 polegadas. Uma junta de solda perfeitamente alinhada garante que a ferramenta gire corretamente, evitando desvios e desgaste irregular da borda.
A transição para uma arquitetura de ferramentas soldadas revela vantagens mecânicas que estabilizam diretamente o processo de fresamento. Esses benefícios tangíveis são exatamente o motivo pelo qual as instalações de fabricação avançada abandonam os catálogos genéricos ao lidar com geometrias internas complexas.
As fresas de topo padrão apresentam comprimentos de pescoço genéricos que raramente correspondem ao perfil real da peça que está sendo usinada. Por outro lado, ferramentas de corte de longo alcance são projetadas do fuso para baixo para se ajustarem às dimensões exatas da cavidade.
Os projetistas de ferramentas maximizarão o diâmetro da haste pelo maior tempo fisicamente possível antes de reduzirem o pescoço para limpar as paredes da cavidade. Por exemplo, se um bolsão profundo requer um diâmetro de corte de meia polegada a uma profundidade de sete polegadas, mas a parte superior da cavidade está totalmente aberta, a ferramenta personalizada pode apresentar uma haste robusta de metal pesado que apenas afunila na parte inferior. Esta retenção estratégica da massa do núcleo aumenta drasticamente o momento de inércia da ferramenta, neutralizando efetivamente a deflexão do cantilever.
A construção bimetálica perturba inerentemente a ressonância acústica. Quando as vibrações mecânicas viajam da aresta de corte de metal duro para a junta soldada e subsequentemente para a haste de aço, a energia encontra mudanças repentinas na densidade do material.
Essas transições dispersam ativamente as frequências harmônicas. Hastes de metal pesado feitas de ligas de tungstênio são excelentes nisso. Sua extrema densidade absorve a energia vibracional antes que ela possa ressoar em vibração. Esse efeito de amortecimento permite que os programadores CNC mantenham taxas de avanço agressivas e velocidades do fuso em profundidades que, de outra forma, os forçariam a rastejar.
Recurso |
Metal Duro Padrão |
Ferramenta de metal pesado soldada personalizada |
|---|---|---|
Taxa máxima de alcance confiável |
Até 5:1 |
Até 10:1 ou superior |
Amortecimento de vibração |
Ruim (transmite vibração para o fuso) |
Excelente (absorve ressonância harmônica) |
Resistência à fratura |
Baixo (alto risco de quebrar) |
Alto (a haste flexiona sob carga extrema) |
Otimização de Geometria |
Comprimentos e relevos genéricos do pescoço |
Projetado especificamente para ângulos de inclinação de peças |
Custo do ciclo de vida em escala |
Alto (é necessária substituição frequente) |
Baixo (maior vida útil da ferramenta, opções de re-inclinação) |
Olhando para o panorama mais amplo da produção, a indústria está testemunhando uma mudança definitiva nas estratégias de ferramentas. À medida que os setores aeroespacial e de veículos elétricos dependem cada vez mais de ligas de altíssima resistência e de projetos complexos e monolíticos de peças, a tolerância a erros de usinagem despencou. Análises recentes da indústria destacam que as oficinas mecânicas com visão de futuro estão a deixar de tratar as ferramentas de corte como produtos descartáveis. Em vez disso, eles estão integrando ferramentas híbridas personalizadas no início da fase de programação CAM. Esta abordagem proativa de engenharia garante a confiabilidade da usinagem autônoma, um fator crítico à medida que as fábricas combatem a escassez de mão de obra qualificada e buscam recursos de fabricação sem iluminação.
A aquisição de uma solução personalizada é um processo altamente colaborativo. Os engenheiros de ferramentas analisam o material da peça, a cinemática específica da sua máquina CNC e a geometria CAD exata para formular o instrumento de corte perfeito.
A microgeometria da aresta de corte determina como a ferramenta corta o metal. Para aplicações em cavidades profundas, os engenheiros dependem fortemente de projetos de passo variável e hélice variável. As ferramentas padrão geralmente apresentam flautas espaçadas simetricamente, que podem criar uma batida rítmica contra a parede da cavidade, iniciando a vibração harmônica.
UM a fresa de metal duro personalizada interrompe esse ritmo alterando o espaçamento dos canais, como indexação em 88, 92, 89 e 91 graus. Esta indexação variável quebra o ciclo harmônico antes de começar. Além disso, os ângulos de inclinação e relevo são personalizados com base na liga. O alumínio aeroespacial pegajoso requer ângulos de inclinação positivos elevados para um cisalhamento limpo, enquanto o aço para molde P20 endurecido exige uma inclinação negativa reforçada para máxima resistência da aresta.
A evacuação de cavacos de um furo seis vezes mais profundo que seu diâmetro requer dinâmica de fluidos direcionada, e não apenas refrigeração de inundação ambiental. Ferramentas personalizadas são rotineiramente projetadas com canais internos de refrigeração que percorrem todo o comprimento da haste, saindo precisamente atrás das arestas de corte.
Este projeto garante que o líquido refrigerante de alta pressão, muitas vezes superior a 1.000 PSI, atinja diretamente a zona de corte. O fluido pressurizado força ativamente os cavacos para cima dos canais e para fora da cavidade, ao mesmo tempo em que evita que o choque térmico destrua o revestimento protetor de AlTiN da ferramenta.
O atrito é inimigo do fresamento de bolsões profundos. Se a haste não cortante roçar contra a parede da cavidade, ela gera imenso calor e deflexão imediata. As ferramentas personalizadas são modeladas com relevos de pescoço altamente específicos que refletem perfeitamente o ângulo de saída da cavidade.
Ao adaptar a transição do diâmetro de corte para o pescoço, os engenheiros garantem a espessura máxima da haste para maior rigidez, ao mesmo tempo que garantem folga absoluta das paredes da peça, independentemente da profundidade do mergulho da ferramenta.
Determinar o momento exato para abandonar as ferramentas padrão em favor da engenharia personalizada requer uma avaliação calculada do risco, dos tempos de ciclo e do volume de produção. Embora as ferramentas personalizadas exijam um investimento inicial, o retorno financeiro é altamente previsível se você souber exatamente quais parâmetros procurar.
Em vez de confiar em suposições, as oficinas mecânicas modernas usam gatilhos operacionais rígidos para justificar ferramentas personalizadas. Você deve considerar imediatamente um ferramenta CNC personalizada se sua aplicação atender a alguma das seguintes condições:
A taxa de alcance excede 5:1: Se você estiver usinando mais profundamente que cinco vezes o diâmetro de corte, o metal duro padrão irá desviar. Hastes de metal pesado tornam-se obrigatórias.
A dureza do material ultrapassa 45 HRC: Aços para ferramentas endurecidos e superligas amplificam as forças de corte. Geometrias personalizadas com bordas reforçadas e amortecimento de vibração superior são necessárias para manter a vida útil da ferramenta.
Peças de trabalho de alto valor: se a matéria-prima de um único componente custar mais de US$ 1.000 antes do início da usinagem, arriscar a sucata com uma fresa de topo genérica é uma aposta inaceitável. Ferramentas personalizadas atuam como uma apólice de seguro para peças forjadas aeroespaciais ou médicas caras.
Gargalos no tempo de ciclo: quando uma cavidade profunda requer três ferramentas padrão diferentes para desbaste, semiacabamento e acabamento de um raio de canto, uma única ferramenta escalonada personalizada pode consolidar essas operações, reduzindo o tempo de ciclo em até 50%.
O ponto de equilíbrio para ferramentas personalizadas é fortemente influenciado pela escala. Para um protótipo rápido de três peças, as ferramentas padrão podem ser a escolha mais econômica, apesar de suas ineficiências. No entanto, à medida que a produção se expande para tiragens de médio ou alto volume, a economia muda drasticamente.
Ferramentas personalizadas oferecem um custo por peça significativamente menor em execuções prolongadas. Como apresentam maior vida útil da ferramenta devido às geometrias otimizadas e ao melhor escoamento de cavacos, os operadores gastam menos tempo trocando ferramentas desgastadas e redefinindo desvios de ferramentas. O custo inicial de engenharia é rapidamente amortizado em centenas de peças perfeitas.
As vantagens teóricas traduzem-se diretamente em ganhos mensuráveis de desempenho em vários setores de alta precisão. A usinagem de cavidades profundas não é um desafio monolítico. Diferentes indústrias enfrentam obstáculos materiais e geométricos únicos que exigem intervenções especializadas.
O setor de moldes e matrizes é sem dúvida o campo de testes mais intensivo para fresamento de longo alcance. As bases do molde e os blocos de cavidade são normalmente usinados a partir de aços-ferramenta pré-endurecidos e apresentam nervuras estreitas e profundas, ângulos de inclinação acentuados e contornos tridimensionais complexos.
As fresas de topo padrão lutam para alcançar o fundo dessas cavidades centrais sem deflexão severa, levando a acabamentos superficiais ruins que exigem horas de polimento manual intensivo. Ferramentas personalizadas com haste de metal pesado fornecem a rigidez necessária para manter tolerâncias rígidas na parte inferior do molde, deixando um acabamento superior conforme usinado que reduz drasticamente o trabalho em bancada e os processos de usinagem por descarga elétrica secundária.
A fabricação aeroespacial freqüentemente envolve a escavação de bolsões estruturais profundos em tarugos sólidos de alumínio ou titânio para maximizar a relação resistência-peso. O objetivo é remover grandes quantidades de material e deixar paredes estruturais finas e altas.
Na usinagem de titânio, o gerenciamento de calor é fundamental. As ferramentas personalizadas para essas aplicações são projetadas com canais avançados de refrigeração através da ferramenta para lavar os cavacos instantaneamente, evitando a degradação térmica da aresta de metal duro. As geometrias de hélice variáveis permitem que os fabricantes aeroespaciais desbastem agressivamente e façam o acabamento preciso desses bolsões profundos, sem induzir vibração nas delicadas paredes finas.
A indústria automotiva depende fortemente de ferramentas personalizadas para blocos de motores, caixas de transmissão e coletores hidráulicos complexos. Esses componentes de ferro fundido ou alumínio apresentam galerias de fluidos que se cruzam profundamente e sedes de válvulas que devem ser usinadas com tolerâncias exatas.
Ao usinar profundamente no interior de um bloco de motor, as barras de mandrilar padrão frequentemente encontram vibração devido a balanços extremos. Ferramentas soldadas personalizadas que utilizam hastes de metal pesado de tungstênio são implantadas aqui para interromper naturalmente as frequências vibracionais, garantindo que vedações de fluidos críticos e mancais de rolamento atendam a rigorosos padrões de controle de qualidade em linhas de transferência de alto volume.
A transição de itens de catálogo padrão para uma solução personalizada requer uma parceria transparente e colaborativa com um fabricante de ferramentas especializado. O processo é altamente técnico e depende do compartilhamento preciso de dados relativos à geometria das peças e às capacidades da máquina.
O processo de aquisição começa com a análise da aplicação. Os fabricantes devem fornecer aos engenheiros de ferramentas modelos CAD detalhados ou impressões da cavidade específica. Além disso, os dados relativos à máquina CNC, como conicidade do fuso, RPM máxima e capacidade de pressão do líquido refrigerante, são essenciais.
Com base nesses dados, os engenheiros selecionam a classe de metal duro, a contagem de canais e o material da haste apropriados. O fabricante fornece então um desenho detalhado de aprovação em CAD da ferramenta proposta, destacando as dimensões exatas, tolerâncias e a localização da junta de solda. Uma vez aprovado, o protótipo é fabricado em avançados centros de retificação de ferramentas CNC multieixos, garantindo que a geometria de corte seja exata antes de ser enviado ao cliente.
Nem todos os fabricantes de ferramentas possuem infraestrutura de engenharia para produzir ferramentas soldadas confiáveis. Ao selecionar um parceiro, avalie suas capacidades em prototipagem rápida e controle de qualidade rigoroso.
Um parceiro confiável deve utilizar sistemas avançados de inspeção óptica para garantir que as tolerâncias de desvio sejam mantidas em um mínimo absoluto. Além disso, os fabricantes que oferecem recursos internos de revestimento PVD podem adaptar o revestimento da ferramenta especificamente ao material que você está usinando, adicionando outra camada de otimização de desempenho.
Embora as ferramentas de catálogo padrão sempre tenham um lugar na usinagem geral, as aplicações de cavidades profundas exigem uma abordagem altamente especializada. Levar as fresas de topo prontas para uso além de seus limites físicos resulta em nada além de peças descartadas, ferramentas quebradas e imensa frustração.
Projetos personalizados de ferramentas soldadas eliminam o compromisso entre alcance e rigidez. Ao aproveitar a sinergia de materiais, geometrias variáveis e fornecimento de refrigeração direcionado, essas ferramentas proporcionam estabilidade incomparável nos ambientes mais exigentes. Em última análise, ferramentas personalizadas não são uma despesa operacional. É um investimento estratégico em confiabilidade de processo, qualidade superior de peças e lucratividade geral da oficina mecânica. Quando você estiver pronto para parar de lutar contra as vibrações e começar a usinar com confiança, a parceria com um engenheiro de ferramentas dedicado da SS Endmill é o passo mais lucrativo que você pode tomar. Explore nossas soluções personalizadas para encontrar a geometria exata que sua aplicação exige.
Sim, e em muitas aplicações de alcance estendido, eles apresentam desempenho significativamente melhor. Embora o metal duro possua alta rigidez estática, ele é inerentemente frágil. Uma ferramenta soldada utiliza metal duro premium exclusivamente na aresta de corte para máxima resistência ao desgaste, ao mesmo tempo que integra uma haste de aço estrutural ou metal pesado. Esta construção bimetálica absorve choques e amortece vibrações harmônicas muito melhor do que o metal duro sólido, reduzindo substancialmente o risco de quebra da ferramenta ao usinar cavidades profundas.
Os prazos de entrega são altamente dependentes da capacidade atual do fabricante e da complexidade da geometria solicitada. No entanto, com a integração de software moderno de prototipagem rápida e equipamentos avançados de retificação de ferramentas CNC multieixos, ferramentas personalizadas muitas vezes podem ser projetadas, submetidas a desenhos de aprovação, fabricadas, revestidas e entregues dentro de um prazo de duas a quatro semanas.
Absolutamente. Na verdade, para usinagem de cavidades profundas, a refrigeração através da ferramenta é fortemente recomendada por especialistas em usinagem. Ferramentas personalizadas são rotineiramente projetadas com canais de refrigeração internos precisos. Esses canais garantem que o fluido de corte de alta pressão seja fornecido diretamente à zona de corte, o que é fundamental para evacuar os cavacos verticalmente de bolsões profundos e mitigar o choque térmico na aresta de corte.
A relação custo-benefício depende inteiramente da complexidade e do valor da peça. Se a peça for feita de ligas aeroespaciais caras, apresentar geometrias complexas ou se as ferramentas padrão falharem repetidamente e causarem tempo de inatividade da máquina, uma ferramenta personalizada se paga quase imediatamente, mesmo em execuções de baixo volume. Por outro lado, para recursos simples e facilmente acessíveis em materiais de baixo custo, as ferramentas de catálogo padrão continuam sendo a escolha mais lógica.
Para garantir um design de ferramenta preciso e funcional, você deve fornecer dados operacionais abrangentes. Isso inclui o grau exato do material que está sendo usinado, as especificações da máquina-ferramenta CNC, como RPM máxima do fuso e pressão do refrigerante disponível, e um modelo CAD 3D ou impressão detalhada da peça ou cavidade específica. A equipe de engenharia do fabricante de ferramentas utilizará esses dados para calcular geometrias, folgas e materiais de haste ideais.
Embora o metal duro padrão normalmente falhe além da proporção de 5:1, ferramentas soldadas personalizadas que utilizam hastes de metal pesado de tungstênio de alta densidade podem usinar com segurança em proporções de 10:1. Em configurações altamente controladas com percursos de ferramentas otimizados e engates radiais leves, os engenheiros implantaram com sucesso ferramentas personalizadas que alcançam até 15:1 sem vibrações catastróficas.
As hastes de aço para ferramentas padrão são excelentes para absorção de choque geral, mas não possuem a densidade necessária para alcances extremos. As hastes de metal pesado são fabricadas a partir de ligas de tungstênio, que possuem densidade e módulo de elasticidade significativamente maiores que o aço padrão. Este núcleo estrutural maciço absorve e dissipa ativamente a ressonância harmônica, evitando que a trepidação atinja a aresta de corte durante operações em cavidades profundas.