
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 17-09-2026 Asal: Lokasi


Memilih jumlah flute yang tepat akan meningkatkan atau menghancurkan operasi penggilingan Anda yang sulit. Ini secara langsung menentukan ketebalan inti, ruang evakuasi chip, dan laju pengumpanan yang diizinkan. Saat memotong paduan ultra-keras, kekakuan struktural selalu mengalahkan penghilangan material secara agresif. Anda tidak bisa begitu saja mendorong alat menembus baja HRC65. Anda harus merekayasa pemotongannya.
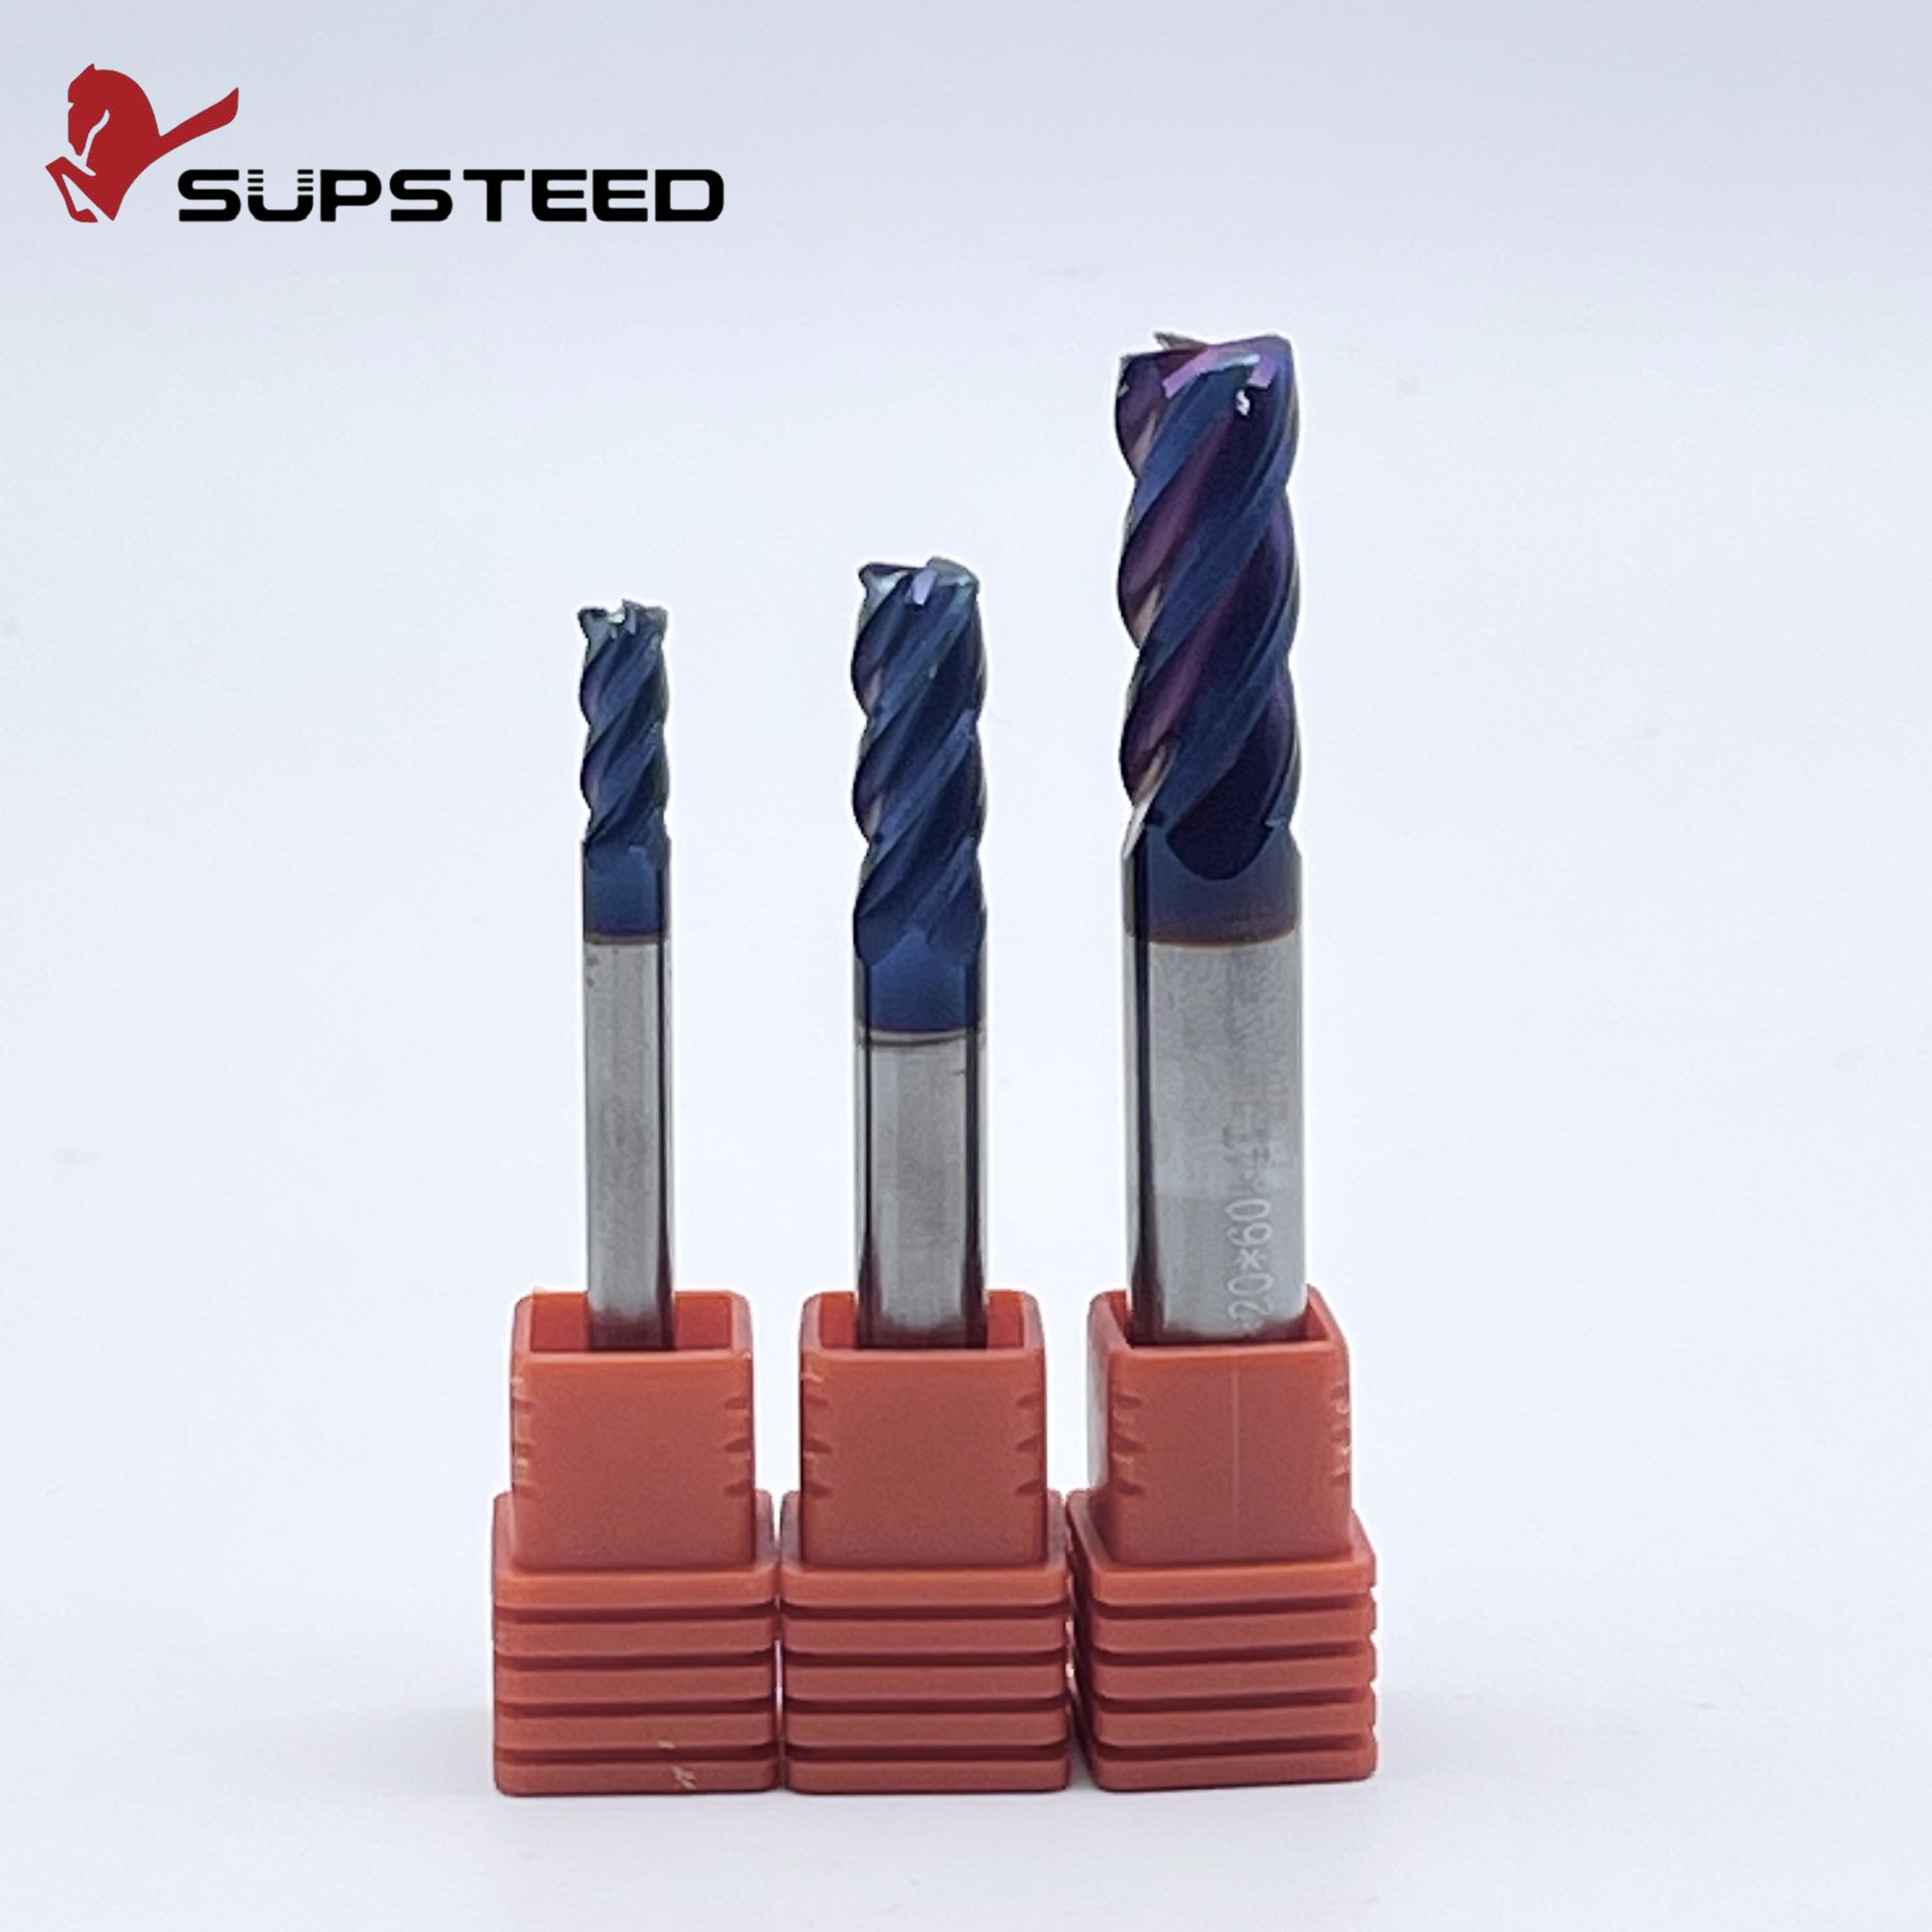
Konfigurasi 4 seruling berfungsi sebagai dasar untuk penggilingan keras. Desain ini menawarkan keseimbangan yang diperhitungkan antara kekuatan inti dan kapasitas kerongkongan chip. Saat melakukan operasi slotting atau membenamkan ke dalam material yang mengeras, gunakan 4 seruling pabrik akhir karbida menyediakan ruang penting untuk evakuasi chip. Ruang ekstra ini meminimalkan risiko pemotongan ulang chip. Pemotongan ulang adalah skenario berbahaya yang memicu lonjakan suhu pemotongan secara tiba-tiba dan menghancurkan ujung tombak sebelum waktunya. Namun, intinya tetap sedikit lebih tipis dibandingkan alat multi-flute. Operator harus hati-hati mengatur kedalaman pemotongan aksial untuk mencegah defleksi pahat yang tidak diinginkan.
Sebaliknya, konfigurasi 6-flute hingga 8-flute menjadi standar industri untuk side milling, profiling, dan finishing pass pada baja HRC65. Meningkatkan jumlah seruling secara signifikan akan memperluas diameter inti. Ini memaksimalkan kekuatan penampang. Kekakuan yang melekat ini secara praktis menghilangkan defleksi pahat. Hal ini memastikan toleransi dimensi yang ketat tetap utuh bahkan di bawah beban lateral yang berat. Selain itu, jumlah flute yang lebih tinggi memungkinkan peningkatan laju pengumpanan alat berat secara keseluruhan sekaligus mempertahankan beban chip per gigi yang rendah dan aman. Pada akhirnya, ini berarti hasil akhir permukaan seperti cermin yang unggul. Hal ini sering kali mengabaikan kebutuhan operasi penggilingan sekunder sepenuhnya.
Fitur |
Pabrik Akhir 4-Flute |
Pabrik Akhir Seruling 6 hingga 8 |
|---|---|---|
Kekakuan Inti |
Sedang hingga Tinggi |
Maksimum |
Evakuasi Chip |
Sangat baik untuk slotting |
Terbatas hanya untuk pembuatan profil |
Permukaan Selesai |
Bagus |
Hasil akhir seperti cermin |
Aplikasi Terbaik |
Hidup seadanya dan slotting |
Penyelesaian berkecepatan tinggi dan penggilingan samping |
Manufaktur modern sedang mengalami peralihan besar-besaran ke arah permesinan kering dan penggilingan keras langsung. Secara historis, toko-toko mengolah suku cadang dalam keadaan lunak dan mengirimkannya untuk perlakuan panas. Alur kerja tradisional ini menyebabkan kelengkungan logam yang tidak dapat diprediksi dan menambah waktu pengerjaan selama berminggu-minggu. Saat ini, rantai pasokan modern menuntut penyelesaian yang lebih cepat. Para insinyur benar-benar mengubah alur kerja tradisional dengan mengerjakan bagian-bagian secara langsung dalam keadaan mengeras sepenuhnya.
Evolusi ini memberikan tekanan besar pada teknologi perkakas. Kami melihat dorongan pasar yang cepat menuju geometri yang sangat terspesialisasi yang mampu memprediksi keausan dalam lingkungan yang sepenuhnya otomatis. Integrasi substrat karbida butiran nano 0,6 mikron ultra halus yang dipasangkan dengan lapisan berbasis silikon canggih memungkinkan alat bertahan pada suhu melebihi 1200 derajat Celsius. Lompatan teknologi ini memungkinkan sel manufaktur yang mati lampu memotong material HRC65 secara andal tanpa campur tangan operator terus-menerus.
Kemampuan untuk memotong baja yang diperkeras secara akurat membuka nilai komersial yang sangat besar. Hal ini mengurangi tingkat kerusakan dan secara drastis memperpendek siklus produksi di industri-industri berisiko tinggi.
Bayangkan mengukir rongga kompleks ke dalam balok baja perkakas D2 yang sudah dikeraskan hingga 62 HRC. Di masa lalu, hal ini memerlukan pemesinan pelepasan listrik yang membosankan atau proses penggilingan yang lambat. Saat ini, memanfaatkan yang khusus perkakas pemesinan cetakan memungkinkan produsen untuk secara langsung menggiling baja perkakas yang telah dikeraskan sebelumnya. Pendekatan hard-milling langsung ini memastikan ketepatan dimensi yang mutlak. Ini mempertahankan jari-jari sudut tajam dan memberikan penyelesaian permukaan yang luar biasa. Ini secara drastis mengurangi waktu tunggu total untuk cetakan injeksi kompleks dan cetakan stempel.
Baik sektor kedirgantaraan maupun otomotif sangat bergantung pada paduan ultra-keras untuk komponen penahan beban yang penting. Roda gigi transmisi, poros penggerak, komponen turbin, dan pengencang khusus secara rutin dikeraskan untuk menahan keausan ekstrem selama jutaan siklus. Pemesinan komponen akhir ini memerlukan alat yang tahan terhadap tekanan mekanis yang berat. Pabrik akhir dengan tingkat kekerasan tinggi memberikan masa pakai alat yang dapat diprediksi dan diperlukan untuk menjalankan produksi berkelanjutan seperti yang biasa terjadi pada industri tanpa kegagalan ini.
Bahkan dengan perkakas premium dan pengaturan yang teliti, variabel-variabel dalam lingkungan pemesinan menyebabkan kinerja yang kurang optimal. Mendokumentasikan dan menganalisis pola keausan alat sangat penting untuk optimalisasi proses. Ketika terjadi kesalahan di pabrik, operator harus mendiagnosis akar permasalahan secara obyektif dibandingkan hanya mengganti alat yang rusak dengan yang baru.
Kerusakan Bencana: Anda menekan awal siklus, dan dalam hitungan detik, suara letupan tajam bergema di seluruh toko. Alat itu baru saja patah pada betisnya. Hal ini hampir selalu disebabkan oleh runout spindel yang berlebihan, workholding yang tidak stabil, atau kedalaman pemotongan yang terlalu agresif. Untuk memperbaikinya, pastikan runout collet Anda di bawah 0,005 mm menggunakan chuck shrink-fit dan segera kurangi kedalaman pemotongan aksial.
Edge Chipping: Perhatikan retakan mikro di sepanjang ujung tombak di bawah kaca pembesar? Anda mungkin mengalami kejutan termal akibat cairan pendingin, obrolan mesin, atau pengumpanan berlebihan pada setiap gigi. Segera beralih ke ledakan udara bertekanan tinggi. Terapkan alat heliks variabel untuk mengganggu getaran harmonik dan menurunkan laju pengumpanan Anda.
Keausan Sisi yang Cepat: Keausan yang halus dan cepat pada sisi pahat menunjukkan suhu pemotongan terlalu tinggi untuk media. Kurangi kecepatan permukaan Anda untuk menurunkan pembangkitan panas. Pastikan Anda menggunakan yang asli Pabrik akhir yang dilapisi AlTiN, bukan karbida berlapis titanium nitrida yang tidak dilapisi atau standar.
Tepi Terpasang: Jika material benda kerja mengelas sendiri ke seruling pemotongan, suhu pemotongan Anda mungkin sebenarnya terlalu rendah, atau evakuasi chip tidak memadai. Tingkatkan kecepatan potong sedikit untuk menghasilkan panas geser yang tepat. Pastikan ledakan udara Anda secara efektif membersihkan serpihan dari zona pemotongan.
Pengadaan perkakas yang tepat untuk baja HRC65 memerlukan evaluasi metalurgi yang sistematis. Jangan mengandalkan spesifikasi dimensi dasar. Insinyur pengadaan dan pemrogram CNC harus memprioritaskan perkakas yang dibuat dari substrat karbida butiran nano yang sangat halus. Substrat spesifik ini memberikan rasio kekerasan terhadap kekuatan pecah melintang yang tepat yang diperlukan untuk menahan chipping tiba-tiba di bawah beban berat.
Secara khusus, carilah pelapis PVD yang tahan panas seperti AlTiN atau TiSiN. Hal ini tidak dapat dinegosiasikan untuk pelindung termal selama pemesinan kering. Selain itu, geometri kaku yang dilengkapi inti tebal dan sudut rake negatif memastikan ujung tombak bertahan dari benturan awal yang brutal pada benda kerja. Menggabungkan desain radius sudut, mulai dari R0,5 hingga R2,0, secara signifikan memperkuat titik terlemah alat dan memperpanjang umur operasional.
Menemukan pemasok perkakas yang konsisten dan mahir secara teknis sangat penting untuk mempertahankan jadwal produksi yang dapat diprediksi. Jika operasi Anda memerlukan perkakas kelas premium yang dirancang untuk tahan terhadap profil kekerasan ekstrem, evaluasilah perkakas kelas profesional pemotong baja keras adalah langkah logis berikutnya. Memilih alat pemotong yang dikalibrasi dengan benar memastikan metrik CNC Anda tetap stabil. Hal ini meminimalkan komponen yang terbuang dan secara drastis mengurangi keseluruhan biaya per komponen.
Berhasil melakukan penggilingan baja HRC65 tidak harus menjadi mimpi buruk karena perkakas hancur dan toleransi rusak. Dengan mendekati proses dengan pemahaman yang jelas tentang mekanisme pemotongan, Anda dapat menguasai penggilingan keras. Memilih substrat karbida yang tepat, memanfaatkan lapisan tahan panas yang canggih, dan memanfaatkan geometri perkakas yang kaku adalah pilar dasar kesuksesan.
Berinvestasi dalam kualitas tinggi Pabrik akhir HRC65 di muka pasti menghemat uang untuk waktu henti mesin dan penggantian alat. Luangkan waktu untuk meninjau pengaturan perkakas Anda saat ini. Transisi dari pendingin cair ke pendingin semburan udara bertekanan tinggi. Tingkatkan end mill Anda ke geometri hard-milling khusus untuk proyek kekerasan tinggi berikutnya. Untuk solusi perkakas andal yang dirancang untuk material ekstrem, jelajahi pilihan performa tinggi yang tersedia di ssendmill.com.
Karbida standar tidak memiliki struktur butiran mikro yang spesifik, geometri inti yang kaku, dan lapisan tahan panas canggih yang diperlukan untuk kekerasan ekstrem. Ini akan segera terkelupas, tumpul, atau pecah karena gaya pemotongan besar yang dihasilkan oleh baja HRC65.
Lapisan AlTiN atau TiSiN sangat disarankan. Pelapis khusus ini tumbuh subur di lingkungan dengan suhu tinggi. Selama proses pemotongan, bahan-bahan tersebut membentuk lapisan mikroskopis aluminium oksida yang mengisolasi inti karbida yang rentan dari suhu tinggi yang dihasilkan selama penggilingan keras.
Secara umum, tidak. Pendingin cair menyebabkan guncangan termal yang parah pada aplikasi penggilingan keras. Ketika cairan pendingin dingin mengenai alat karbida yang sangat panas, hal itu menyebabkan pemuaian dan kontraksi yang cepat. Hal ini menyebabkan retakan mikro dan terkelupas pada ujung tombak. Semburan udara bertekanan tinggi adalah metode paling aman dan efektif untuk membersihkan serpihan dan mengelola panas.
Untuk penggilingan keras, end mill 4-flute, 6-flute, atau bahkan 8-flute ideal tergantung pada pengoperasiannya. Meskipun perkakas 4 seruling dapat diterima untuk pembuatan slot, jumlah seruling yang lebih banyak menghasilkan inti perkakas yang jauh lebih tebal dan kuat. Hal ini memungkinkan penyelesaian permukaan yang lebih baik, mengurangi defleksi, dan akurasi dimensi yang lebih ketat pada material yang diperkeras.
Untuk menghindari distorsi perlakuan panas, cetakan dan cetakan modern sering kali dikerjakan langsung dari balok baja yang telah dikeraskan hingga HRC60 atau lebih tinggi. Perkakas khusus dirancang secara khusus untuk memiliki toleransi yang sangat ketat dan memberikan penyelesaian permukaan yang sangat baik dalam kondisi sulit ini tanpa menjadi aus sebelum waktunya. Hal ini menghilangkan kebutuhan akan proses pemesinan pelepasan listrik sekunder yang lambat.
Kecepatan permukaan harus tetap konservatif untuk mengendalikan pembangkitan panas. Biasanya, kecepatan potong antara 30 hingga 50 meter per menit adalah optimal untuk HRC65. Pasangkan kecepatan konservatif ini dengan beban chip yang rendah per gigi untuk mencegah keausan sayap yang cepat dan memastikan proses pemotongan yang stabil.
Kehabisan alat adalah musuh utama hard milling. Bahkan runout minimal sebesar 0,01 mm menyebabkan beban chip yang tidak merata pada flute. Pada material yang sangat keras, gaya yang tidak merata ini langsung menyebabkan micro-chipping pada seruling yang terlalu banyak bekerja. Selalu targetkan runout total yang ditunjukkan di bawah 0,005 mm dengan menggunakan dudukan perkakas berpresisi tinggi seperti shrink-fit atau chuck hidrolik.


