Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-17 Pinagmulan: Site

Ang pagpili ng tamang bilang ng flute ay gumagawa o nakakasira sa iyong mahirap na operasyon sa paggiling. Direkta nitong idinidikta ang kapal ng core, espasyo para sa paglikas ng chip, at mga pinapahintulutang rate ng feed. Kapag pinuputol ang mga ultra-hard na haluang metal, palaging tinatalo ng structural rigidity ang agresibong pag-alis ng materyal. Hindi mo maaaring itulak ang isang tool sa pamamagitan ng HRC65 steel. Dapat mong engineer ang hiwa.
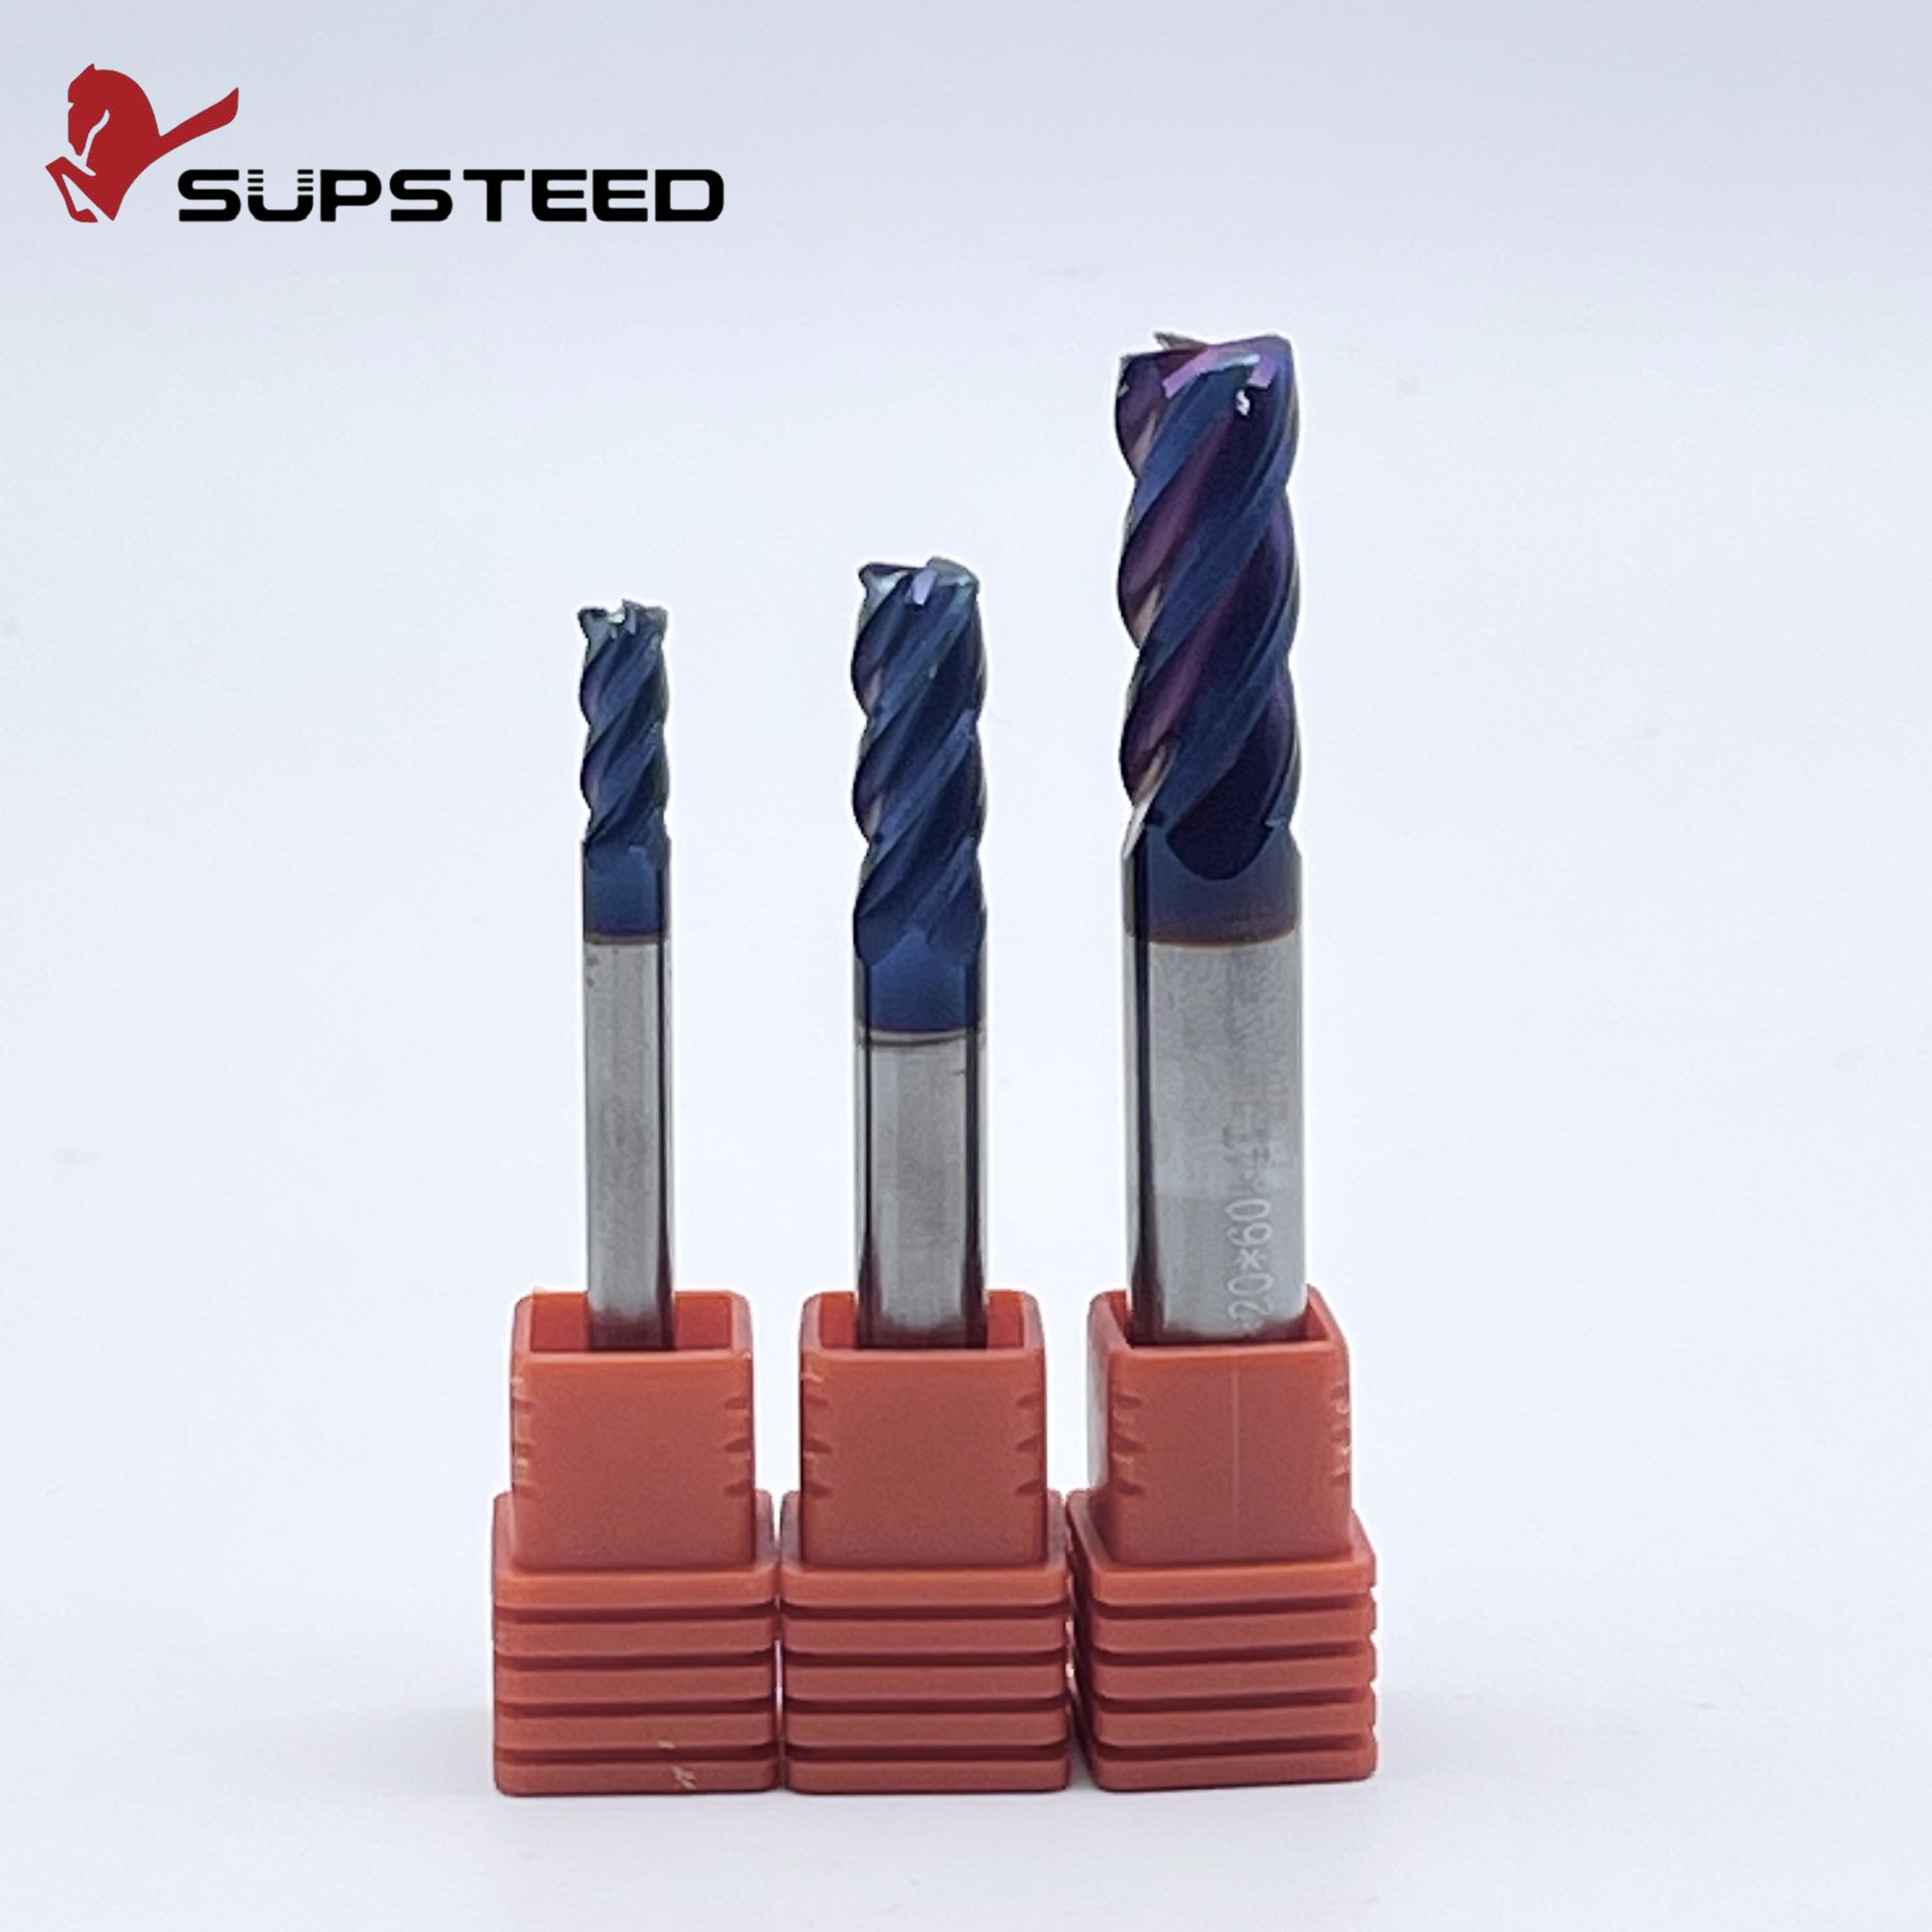
Ang 4-flute configuration ay nagsisilbing baseline para sa hard milling. Nag-aalok ang disenyong ito ng kinakalkulang balanse sa pagitan ng lakas ng core at kapasidad ng chip gullet. Kapag nagsasagawa ng mga operasyon ng slotting o pabulusok sa mga tumigas na materyales, isang 4-flute Ang carbide end mill ay nagbibigay ng mahalagang silid para sa paglikas ng chip. Ang sobrang espasyong ito ay nagpapaliit sa panganib ng chip recutting. Ang recutting ay isang mapanganib na senaryo na nag-trigger ng mga biglaang pagtaas ng temperatura at sinisira ang cutting edge nang maaga. Gayunpaman, ang core ay nananatiling bahagyang mas manipis kaysa sa isang multi-flute tool. Ang mga operator ay dapat na maingat na pamahalaan ang axial depth ng cut upang maiwasan ang hindi gustong pagpapalihis ng tool.
Sa kabaligtaran, ang mga configuration ng 6-flute hanggang 8-flute ay naging pamantayan ng industriya para sa side milling, profiling, at finishing pass sa HRC65 steel. Ang pagtaas ng bilang ng flute ay makabuluhang nagpapalawak ng diameter ng core. Pina-maximize nito ang lakas ng cross-sectional. Ang likas na tigas na ito ay halos nag-aalis ng pagpapalihis ng tool. Tinitiyak nito na mananatiling buo ang mahigpit na dimensional tolerance kahit sa ilalim ng mabibigat na lateral load. Higit pa rito, ang mas mataas na bilang ng flute ay nagbibigay-daan para sa mas mataas na pangkalahatang rate ng feed ng makina habang pinapanatili ang isang mababa at ligtas na pag-load ng chip bawat ngipin. Sa huli, ito ay isinasalin sa superior mirror-like surface finishes. Madalas nitong nilalampasan ang pangangailangan para sa pangalawang operasyon ng paggiling nang buo.
Tampok |
4-Flute End Mills |
6 hanggang 8-Flute End Mills |
|---|---|---|
Core Rigidity |
Katamtaman hanggang Mataas |
Pinakamataas |
Paglisan ng Chip |
Mahusay para sa slotting |
Mahigpit na limitado para sa pag-profile |
Ibabaw ng Tapos |
Mabuti |
Parang salamin na finish |
Pinakamahusay na Application |
Roughing at slotting |
Mataas na bilis ng pagtatapos at paggiling sa gilid |
Ang modernong pagmamanupaktura ay nakakaranas ng napakalaking pagbabago patungo sa dry machining at direktang hard milling. Sa kasaysayan, ang mga tindahan ay gumagawa ng mga bahagi sa malambot na estado at ipinadala ang mga ito para sa paggamot sa init. Ang tradisyunal na daloy ng trabaho na ito ay nagpasimula ng hindi nahuhulaang metal warpage at nagdagdag ng mga linggo sa mga lead time. Ngayon, ang mga modernong supply chain ay humihiling ng mas mabilis na pag-ikot. Ganap na binabago ng mga inhinyero ang mga tradisyunal na daloy ng trabaho sa pamamagitan ng direktang paggawa ng mga bahagi sa kanilang ganap na tumigas na estado.
Ang ebolusyon na ito ay naglalagay ng napakalaking presyon sa teknolohiya ng tooling. Nakikita namin ang mabilis na pagmamaneho ng merkado patungo sa mga hyper-specialized na geometry na may kakayahang mahulaan na pagsusuot sa ganap na automated na mga kapaligiran. Ang pagsasama ng mga ultra-fine 0.6-micron nano-grain carbide substrates na ipinares sa mga advanced na silicone-based na coatings ay nagbibigay-daan sa mga tool na makaligtas sa mga temperaturang lampas sa 1200 degrees Celsius. Ang teknolohikal na paglukso na ito ay nagbibigay-daan sa mga lights-out na manufacturing cell na mapagkakatiwalaang putulin ang mga materyales ng HRC65 nang walang patuloy na interbensyon ng operator.
Ang kakayahang tumpak na magputol ng matigas na bakal ay nagbubukas ng napakalaking halaga ng komersyal. Binabawasan nito ang mga rate ng scrap at lubhang pinaikli ang mga ikot ng produksyon sa mga industriyang may mataas na stake.
Isipin ang pag-ukit ng isang kumplikadong lukab sa isang bloke ng D2 tool steel na tumigas na sa 62 HRC. Noong nakaraan, nangangailangan ito ng nakakapagod na electrical discharge machining o mabagal na proseso ng paggiling. Ngayon, ang paggamit ng dalubhasang Ang mga mold machining tool ay nagbibigay-daan sa mga tagagawa na direktang gilingin ang pre-hardened tool steel. Tinitiyak ng direktang hard-milling na ito ang ganap na dimensional na katapatan. Pinapanatili nito ang matalim na radii ng sulok at naghahatid ng mga pambihirang pagtatapos sa ibabaw. Ito ay lubos na binabawasan ang kabuuang oras ng tingga para sa mga kumplikadong injection molds at stamping dies.
Ang parehong sektor ng aerospace at automotive ay lubos na umaasa sa mga ultra-hard alloys para sa mga kritikal na bahagi na nagdadala ng pagkarga. Ang mga gear sa paghahatid, mga drive shaft, mga bahagi ng turbine, at mga dalubhasang fastener ay regular na pinapatigas upang labanan ang matinding pagkasira sa milyun-milyong mga cycle. Ang paggawa ng mga natapos na sangkap na ito ay nangangailangan ng mga tool na maaaring magtiis sa pagpaparusa sa mekanikal na stress. Ang high-hardness rated end mill ay nagbibigay ng predictable tool life na kinakailangan para sa tuluy-tuloy na produksyon na karaniwang tumatakbo sa mga zero-failure na industriyang ito.
Kahit na may premium na tool at masusing pag-setup, ang mga variable sa kapaligiran ng machining ay nagdudulot ng suboptimal na pagganap. Ang pagdodokumento at pagsusuri ng mga pattern ng pagsusuot ng tool ay mahalaga para sa pag-optimize ng proseso. Kapag nagkamali sa shop floor, dapat na masuri ng mga operator ang pangunahing dahilan sa halip na palitan lamang ang isang sirang tool para sa bago.
Catastrophic Breakage: Pinindot mo ang pagsisimula ng cycle, at sa loob ng ilang segundo, isang matalim na popping sound ang umalingawngaw sa shop. Naputol lang ang tool sa shank. Ito ay halos palaging sanhi ng labis na spindle runout, hindi matatag na workholding, o isang sobrang agresibong lalim ng pagputol. Upang itama ito, i-verify na ang iyong collet runout ay mas mababa sa 0.005mm gamit ang shrink-fit chucks at agad na bawasan ang axial depth ng cut.
Edge Chipping: Pansinin ang mga micro-fracture sa kahabaan ng cutting edge sa ilalim ng loupe? Malamang na nakakaranas ka ng thermal shock mula sa likidong coolant, satsat ng makina, o labis na pagkain sa bawat ngipin. Lumipat kaagad sa isang high-pressure air blast. Magpatupad ng mga tool ng variable na helix upang maantala ang mga harmonic vibrations at babaan ang iyong feed rate.
Rapid Flank Wear: Ang makinis at pinabilis na pagkasira sa flank ng tool ay nagpapahiwatig na ang temperatura ng pagputol ay masyadong mataas para sa substrate. Bawasan ang iyong bilis sa ibabaw upang mabawasan ang pagbuo ng init. Tiyaking gumagamit ka ng isang tunay AlTiN coated end mill sa halip na uncoated o standard titanium nitride coated carbide.
Built-Up Edge: Kung ang materyal ng workpiece ay hinang ang sarili nito sa cutting flute, maaaring masyadong mababa ang temperatura ng iyong pagputol, o hindi sapat ang paglisan ng chip. Palakihin nang bahagya ang bilis ng pagputol upang makabuo ng wastong init ng paggugupit. I-verify na ang iyong sabog ng hangin ay epektibong nililinis ang mga chips mula sa cutting zone.
Ang pagkuha ng tamang tooling para sa HRC65 steel ay nangangailangan ng sistematikong metalurhiko na pagsusuri. Huwag umasa sa mga pangunahing detalye ng dimensyon. Dapat unahin ng mga procurement engineer at CNC programmer ang mga tool na ginawa mula sa ultra-fine nano-grain carbide substrates. Ang mga partikular na substrate na ito ay nagbibigay ng eksaktong ratio ng tigas sa transverse rupture strength na kailangan upang labanan ang biglaang pag-chipping sa ilalim ng mabibigat na karga.
Sa partikular, maghanap ng mga heat-resistant na PVD coating tulad ng AlTiN o TiSiN. Ang mga ito ay hindi mapag-usapan para sa thermal shielding sa panahon ng dry machining. Higit pa rito, ang isang matibay na geometry na nagtatampok ng makapal na core at negatibong mga anggulo ng rake ay nagsisiguro na ang cutting edge ay nakaligtas sa brutal na unang epekto sa workpiece. Ang pagsasama ng mga disenyo ng radius ng sulok, mula sa R0.5 hanggang R2.0, ay makabuluhang nagpapatibay sa pinakamahina na punto ng tool at nagpapalawak ng buhay ng pagpapatakbo.
Ang paghahanap ng pare-pareho at teknikal na mahusay na tagapagtustos ng tool ay mahalaga para sa pagpapanatili ng predictable na mga iskedyul ng produksyon. Kung ang iyong mga operasyon ay nangangailangan ng premium-grade tooling na ininhinyero upang makayanan ang matinding tigas na mga profile, sinusuri ang isang propesyonal na grado Ang hard steel cutter ay isang lohikal na susunod na hakbang. Ang pagpili ng wastong naka-calibrate na mga tool sa pagputol ay nagsisiguro na ang iyong mga sukatan ng CNC ay mananatiling matatag. Pinaliit nito ang mga na-scrap na bahagi at lubhang binabawasan ang kabuuang cost-per-part.
Ang matagumpay na paggiling ng HRC65 steel ay hindi kailangang maging isang bangungot ng mga wasak na tool at wasak na pagpapaubaya. Sa pamamagitan ng paglapit sa proseso na may malinaw na pag-unawa sa cutting mechanics, maaari mong master ang hard milling. Ang pagpili ng tamang carbide substrate, paggamit ng mga advanced na heat-resistant coatings, at paggamit ng matibay na tool geometries ay ang mga pundasyon ng tagumpay.
Namumuhunan sa mataas na kalidad Ang HRC65 end mill nang maaga ay hindi maiiwasang makatipid ng pera sa downtime ng makina at mga tool sa pagpapalit. Maglaan ng oras upang suriin ang iyong kasalukuyang tooling setup. Paglipat mula sa likidong coolant patungo sa high-pressure na air-blast cooling. I-upgrade ang iyong mga end mill sa mga dalubhasang hard-milling geometries para sa iyong susunod na high-hardness na proyekto. Para sa maaasahang mga solusyon sa tooling na ininhinyero para sa matinding materyales, galugarin ang mga pagpipiliang may mataas na pagganap na available sa ssendmill.com.
Hindi. Ang standard na carbide ay kulang sa partikular na micro-grain structure, rigid core geometry, at advanced na heat-resistant coatings na kinakailangan para sa matinding tigas. Ito ay mag-chichip, mapurol, o masira halos kaagad sa ilalim ng napakalawak na puwersa ng pagputol na nabuo ng HRC65 steel.
Ang isang AlTiN o TiSiN coating ay lubos na inirerekomenda. Ang mga partikular na coatings na ito ay umuunlad sa mga high-heat na kapaligiran. Sa panahon ng proseso ng pagputol, bumubuo sila ng isang microscopic layer ng aluminum oxide na insulates ang vulnerable carbide core mula sa matinding temperatura na nabuo sa panahon ng hard milling.
Sa pangkalahatan, hindi. Ang likidong coolant ay nagdudulot ng matinding thermal shock sa mga hard milling application. Kapag ang malamig na coolant ay tumama sa isang superheated na carbide tool, lumilikha ito ng mabilis na pagpapalawak at pag-urong. Ito ay humahantong sa micro-cracking at chipping sa cutting edge. Ang high-pressure compressed air blast ay ang pinakaligtas at pinakaepektibong paraan para sa paglilinis ng mga chips at pamamahala ng init.
Para sa matapang na paggiling, ang 4-flute, 6-flute, o kahit na 8-flute end mill ay perpekto depende sa operasyon. Habang ang mga tool na 4-flute ay katanggap-tanggap para sa slotting, ang mas mataas na bilang ng flute ay nagbibigay ng mas makapal at mas malakas na tool core. Nagbibigay-daan ito para sa mas mahusay na pagtatapos sa ibabaw, pinababang pagpapalihis, at mas mahigpit na katumpakan ng dimensyon sa mga hardened na materyales.
Upang maiwasan ang pagbaluktot sa paggamot sa init, ang mga modernong amag at dies ay madalas na ginagawang direkta mula sa mga bloke ng bakal na pinatigas na sa HRC60 o mas mataas. Ang mga espesyal na tool ay partikular na inengineered upang humawak ng hindi kapani-paniwalang mahigpit na mga pagpapaubaya at magbigay ng mahusay na mga pagtatapos sa ibabaw sa mahirap na estadong ito nang hindi nauubos nang maaga. Inaalis nito ang pangangailangan para sa mabagal na proseso ng pangalawang electrical discharge machining.
Ang mga bilis ng ibabaw ay dapat manatiling konserbatibo upang makontrol ang pagbuo ng init. Karaniwan, ang mga bilis ng pagputol sa pagitan ng 30 hanggang 50 metro bawat minuto ay pinakamainam para sa HRC65. Ipares ang konserbatibong bilis na ito sa mababang pag-load ng chip bawat ngipin upang maiwasan ang mabilis na pagkasira ng flank at matiyak ang isang matatag na proseso ng pagputol.
Ang tool runout ay ang pinakakalaban ng mahirap na paggiling. Kahit na ang kaunting runout na 0.01mm ay nagdudulot ng hindi pantay na pagkarga ng chip sa mga flute. Sa mga ultra-hard na materyales, ang hindi pantay na puwersa na ito ay agad na nagiging sanhi ng micro-chipping sa overworked flute. Palaging maghangad ng kabuuang ipinahiwatig na runout na mas mababa sa 0.005mm sa pamamagitan ng paggamit ng high-precision tool holder tulad ng shrink-fit o hydraulic chuck.