Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-17 Origine : Site

Choisir le bon nombre de cannelures fait ou défait votre opération de fraisage difficile. Il dicte directement l'épaisseur du noyau, l'espace d'évacuation des copeaux et les vitesses d'avance autorisées. Lors de la coupe d'alliages ultra-durs, la rigidité structurelle l'emporte toujours sur un enlèvement de matière agressif. Vous ne pouvez pas simplement pousser un outil dans l'acier HRC65. Vous devez concevoir la coupe.
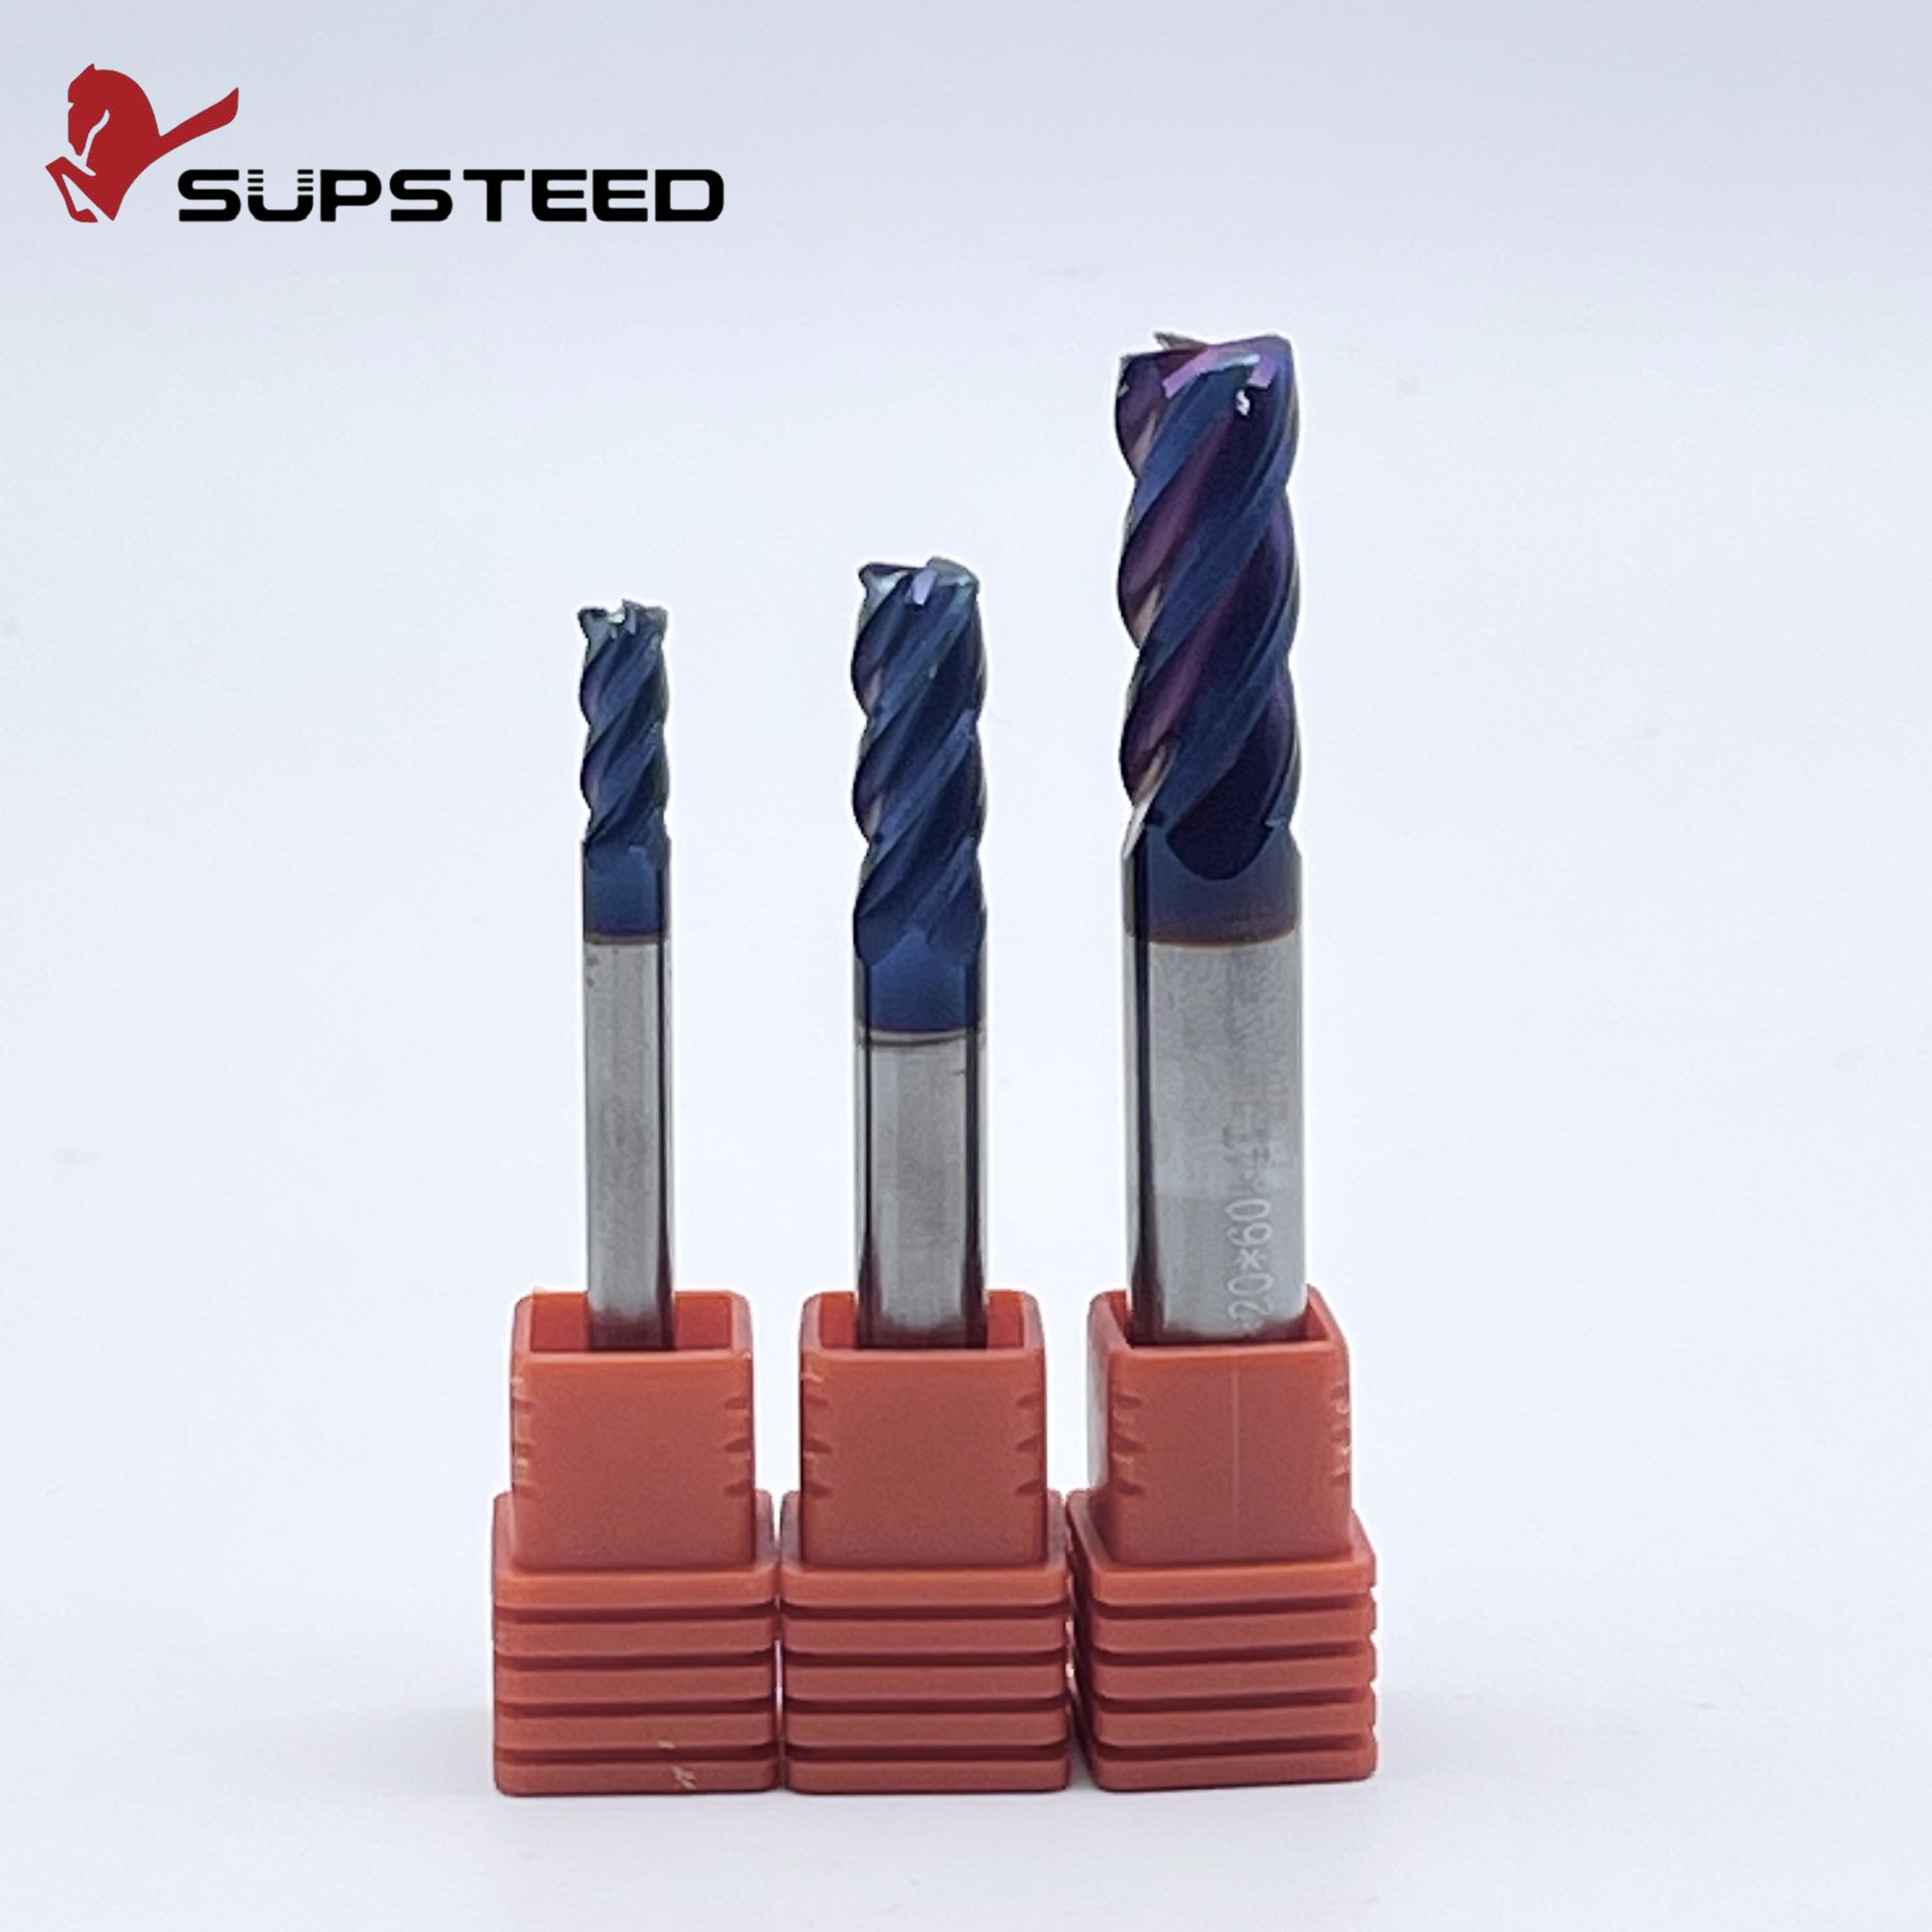
Une configuration à 4 dents sert de base pour le fraisage dur. Cette conception offre un équilibre calculé entre la résistance du noyau et la capacité du gosier à copeaux. Lors d'opérations de rainurage ou de plongée dans des matériaux durcis, un 4 cannelures La fraise en carbure offre un espace crucial pour l'évacuation des copeaux. Cet espace supplémentaire minimise le risque de recoupe des copeaux. La redécoupe est un scénario dangereux qui déclenche des pics soudains de températures de coupe et détruit prématurément le tranchant. Cependant, le noyau reste légèrement plus fin qu'un outil à plusieurs cannelures. Les opérateurs doivent gérer soigneusement la profondeur axiale de coupe pour éviter toute déviation indésirable de l'outil.
En revanche, les configurations à 6 ou 8 cannelures deviennent la norme de l'industrie pour les passes de fraisage latéral, de profilage et de finition sur l'acier HRC65. L'augmentation du nombre de flûtes augmente considérablement le diamètre du noyau. Cela maximise la résistance transversale. Cette rigidité inhérente élimine pratiquement la déformation de l'outil. Il garantit que les tolérances dimensionnelles strictes restent intactes même sous de lourdes charges latérales. De plus, un nombre plus élevé de cannelures permet d'augmenter la vitesse d'avance globale de la machine tout en maintenant une charge de copeaux faible et sûre par dent. En fin de compte, cela se traduit par des finitions de surface de qualité supérieure, semblables à celles d'un miroir. Il évite souvent entièrement le besoin d’opérations de meulage secondaires.
Fonctionnalité |
Fraises à 4 cannelures |
Fraises en bout à 6 à 8 cannelures |
|---|---|---|
Rigidité du noyau |
Modéré à élevé |
Maximum |
Évacuation des copeaux |
Excellent pour le rainurage |
Limité strictement pour le profilage |
Finition de surface |
Bien |
Finition effet miroir |
Meilleure application |
Ebauche et rainurage |
Finition et fraisage latéral à grande vitesse |
La fabrication moderne connaît une évolution massive vers l’usinage à sec et le fraisage dur direct. Historiquement, les ateliers usinaient des pièces à l’état mou et les envoyaient pour un traitement thermique. Ce flux de travail traditionnel introduisait des déformations imprévisibles du métal et ajoutait des semaines aux délais de livraison. Aujourd’hui, les chaînes d’approvisionnement modernes exigent des délais d’exécution plus rapides. Les ingénieurs modifient complètement les flux de travail traditionnels en usinant les pièces directement dans leur état entièrement durci.
Cette évolution exerce une pression immense sur la technologie des outils. Nous assistons à une évolution rapide du marché vers des géométries hyper-spécialisées capables d’une usure prévisible dans des environnements entièrement automatisés. L'intégration de substrats en carbure ultra-fins à nano-grains de 0,6 microns associés à des revêtements avancés à base de silicium permet aux outils de survivre à des températures supérieures à 1 200 degrés Celsius. Ce saut technologique permet aux cellules de fabrication sans éclairage de couper de manière fiable les matériaux HRC65 sans intervention constante de l'opérateur.
La capacité de couper avec précision l’acier trempé ouvre une valeur commerciale considérable. Il réduit les taux de rebut et raccourcit considérablement les cycles de production dans les industries à enjeux élevés.
Imaginez sculpter une cavité complexe dans un bloc d'acier à outils D2 déjà durci à 62 HRC. Dans le passé, cela nécessitait un usinage par électroérosion fastidieux ou des processus de meulage lents. Aujourd'hui, en utilisant des Les outils d'usinage de moules permettent aux fabricants de fraiser directement de l'acier à outils pré-durci. Cette approche directe de fraisage dur garantit une fidélité dimensionnelle absolue. Il maintient des rayons d'angle vifs et offre des finitions de surface exceptionnelles. Il réduit considérablement les délais de livraison totaux pour les moules d’injection et les matrices d’emboutissage complexes.
Les secteurs de l’aérospatiale et de l’automobile s’appuient fortement sur des alliages ultra-durs pour les composants porteurs critiques. Les engrenages de transmission, les arbres de transmission, les composants de turbine et les fixations spécialisées sont régulièrement durcis pour résister à une usure extrême sur des millions de cycles. L’usinage de ces composants finis nécessite des outils capables de supporter des contraintes mécaniques sévères. Les fraises en bout à haute dureté offrent la durée de vie prévisible requise pour les cycles de production continus typiques de ces industries sans défaillance.
Même avec un outillage haut de gamme et une configuration méticuleuse, les variables de l'environnement d'usinage entraînent des performances sous-optimales. La documentation et l'analyse des modèles d'usure des outils sont cruciales pour l'optimisation des processus. Lorsque les choses tournent mal dans l'atelier, les opérateurs doivent diagnostiquer objectivement la cause profonde plutôt que de simplement remplacer un outil cassé par un nouveau.
Casse catastrophique : vous appuyez sur le démarrage du cycle et, en quelques secondes, un bruit sec retentit dans tout le magasin. L'outil vient de casser au niveau de la tige. Ceci est presque toujours dû à un faux-rond excessif de la broche, à un maintien de la pièce instable ou à une profondeur de coupe trop agressive. Pour corriger cela, vérifiez que le faux-rond de votre pince est inférieur à 0,005 mm à l'aide de mandrins à fretter et diminuez immédiatement la profondeur axiale de coupe.
Écaillage des bords : remarquez des micro-fractures le long du tranchant sous une loupe ? Vous subissez probablement un choc thermique dû au liquide de refroidissement, au broutage de la machine ou à une avance excessive par dent. Passez immédiatement à un jet d'air à haute pression. Implémentez des outils à hélice variable pour perturber les vibrations harmoniques et réduire votre vitesse d'avance.
Usure rapide des flancs : une usure douce et accélérée sur le flanc de l'outil indique que la température de coupe est tout simplement trop élevée pour le substrat. Réduisez votre vitesse de surface pour réduire la génération de chaleur. Assurez-vous que vous utilisez un véritable Fraise en bout revêtue d'AlTiN plutôt que de carbure non revêtu ou revêtu de nitrure de titane standard.
Arête accumulée : Si le matériau de la pièce se soude à la goujure de coupe, votre température de coupe peut en fait être trop basse ou l'évacuation des copeaux est inadéquate. Augmentez légèrement la vitesse de coupe pour générer une chaleur de cisaillement appropriée. Vérifiez que votre jet d'air élimine efficacement les copeaux de la zone de coupe.
L'obtention de l'outillage approprié pour l'acier HRC65 nécessite une évaluation métallurgique systématique. Ne vous fiez pas aux spécifications dimensionnelles de base. Les ingénieurs d'approvisionnement et les programmeurs CNC doivent donner la priorité aux outils fabriqués à partir de substrats de carbure à nano-grains ultra fins. Ces substrats spécifiques offrent le rapport exact entre dureté et résistance à la rupture transversale nécessaire pour résister à un écaillage soudain sous de lourdes charges.
Plus précisément, recherchez des revêtements PVD résistants à la chaleur comme AlTiN ou TiSiN. Ceux-ci ne sont pas négociables pour le blindage thermique lors de l'usinage à sec. De plus, une géométrie rigide dotée d'un noyau épais et d'angles de coupe négatifs garantit que le tranchant survit à l'impact initial brutal avec la pièce. L'intégration de conceptions à rayon d'angle, allant de R0,5 à R2,0, renforce considérablement le point le plus faible de l'outil et prolonge la durée de vie opérationnelle.
Trouver un fournisseur d'outillage cohérent et techniquement compétent est essentiel pour maintenir des calendriers de production prévisibles. Si vos opérations nécessitent un outillage de qualité supérieure conçu pour résister à des profils de dureté extrême, évaluez un outil de qualité professionnelle. un coupeur en acier dur est une prochaine étape logique. La sélection d'outils de coupe correctement calibrés garantit la stabilité de vos paramètres CNC. Cela minimise les pièces mises au rebut et réduit considérablement le coût global par pièce.
Le fraisage réussi de l'acier HRC65 ne doit pas nécessairement être un cauchemar d'outils brisés et de tolérances ruinées. En abordant le processus avec une compréhension claire des mécanismes de coupe, vous pouvez maîtriser le fraisage dur. La sélection du substrat en carbure approprié, l'utilisation de revêtements avancés résistants à la chaleur et l'utilisation de géométries d'outils rigides sont les piliers fondamentaux du succès.
Investir dans la qualité Les fraises en bout HRC65 permettent inévitablement d'économiser de l'argent sur les temps d'arrêt de la machine et les outils de remplacement. Prenez le temps de revoir la configuration actuelle de vos outils. Transition du liquide de refroidissement au refroidissement par air soufflé à haute pression. Améliorez vos fraises en bout vers des géométries de fraisage dur spécialisées pour votre prochain projet à haute dureté. Pour des solutions d'outillage fiables conçues pour les matériaux extrêmes, explorez les sélections hautes performances disponibles sur ssendmill.com.
Non. Le carbure standard ne possède pas la structure spécifique des micro-grains, la géométrie du noyau rigide et les revêtements avancés résistants à la chaleur requis pour une dureté extrême. Il s'écaillera, s'émoussera ou se cassera presque immédiatement sous les immenses forces de coupe générées par l'acier HRC65.
Un revêtement AlTiN ou TiSiN est fortement recommandé. Ces revêtements spécifiques prospèrent dans les environnements à haute température. Pendant le processus de coupe, ils forment une couche microscopique d'oxyde d'aluminium qui isole le noyau vulnérable en carbure des températures intenses générées lors du fraisage dur.
En général, non. Le liquide de refroidissement provoque de graves chocs thermiques dans les applications de fraisage difficiles. Lorsque le liquide de refroidissement froid atteint un outil en carbure surchauffé, il crée une expansion et une contraction rapides. Cela entraîne des microfissures et des écailles sur le tranchant. Le jet d’air comprimé à haute pression est la méthode la plus sûre et la plus efficace pour éliminer les copeaux et gérer la chaleur.
Pour le fraisage dur, les fraises en bout à 4, 6 ou même 8 dents sont idéales selon l'opération. Bien que les outils à 4 cannelures soient acceptables pour le rainurage, un nombre plus élevé de cannelures fournit un noyau d'outil beaucoup plus épais et plus solide. Cela permet d'obtenir de meilleures finitions de surface, une déflexion réduite et une précision dimensionnelle plus stricte dans les matériaux durcis.
Pour éviter toute distorsion due au traitement thermique, les moules et matrices modernes sont souvent usinés directement à partir de blocs d'acier déjà durcis à HRC60 ou plus. Les outils spécialisés sont spécialement conçus pour respecter des tolérances incroyablement serrées et fournir d'excellentes finitions de surface dans cet état dur sans s'user prématurément. Cela élimine le besoin de processus lents d’usinage par électroérosion secondaire.
Les vitesses de surface doivent rester prudentes pour contrôler la génération de chaleur. En règle générale, des vitesses de coupe comprises entre 30 et 50 mètres par minute sont optimales pour le HRC65. Associez cette vitesse conservatrice à une faible charge de copeaux par dent pour éviter une usure rapide des flancs et garantir un processus de coupe stable.
Le faux-rond de l'outil est l'ennemi ultime du fraisage dur. Même un faux-rond minimal de 0,01 mm provoque une charge de copeaux inégale sur les cannelures. Dans les matériaux ultra-durs, cette force inégale provoque instantanément des micro-écailles sur la flûte surmenée. Visez toujours un faux-rond total indiqué inférieur à 0,005 mm en utilisant des porte-outils de haute précision comme des mandrins à frettage ou hydrauliques.