Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-17 Origen: Sitio

Elegir el número de flautas correcto favorece o deshace su dura operación de fresado. Determina directamente el espesor del núcleo, el espacio de evacuación de virutas y las velocidades de avance permitidas. Al cortar aleaciones ultraduras, la rigidez estructural siempre supera la eliminación agresiva del material. No se puede simplemente empujar una herramienta a través del acero HRC65. Debes diseñar el corte.
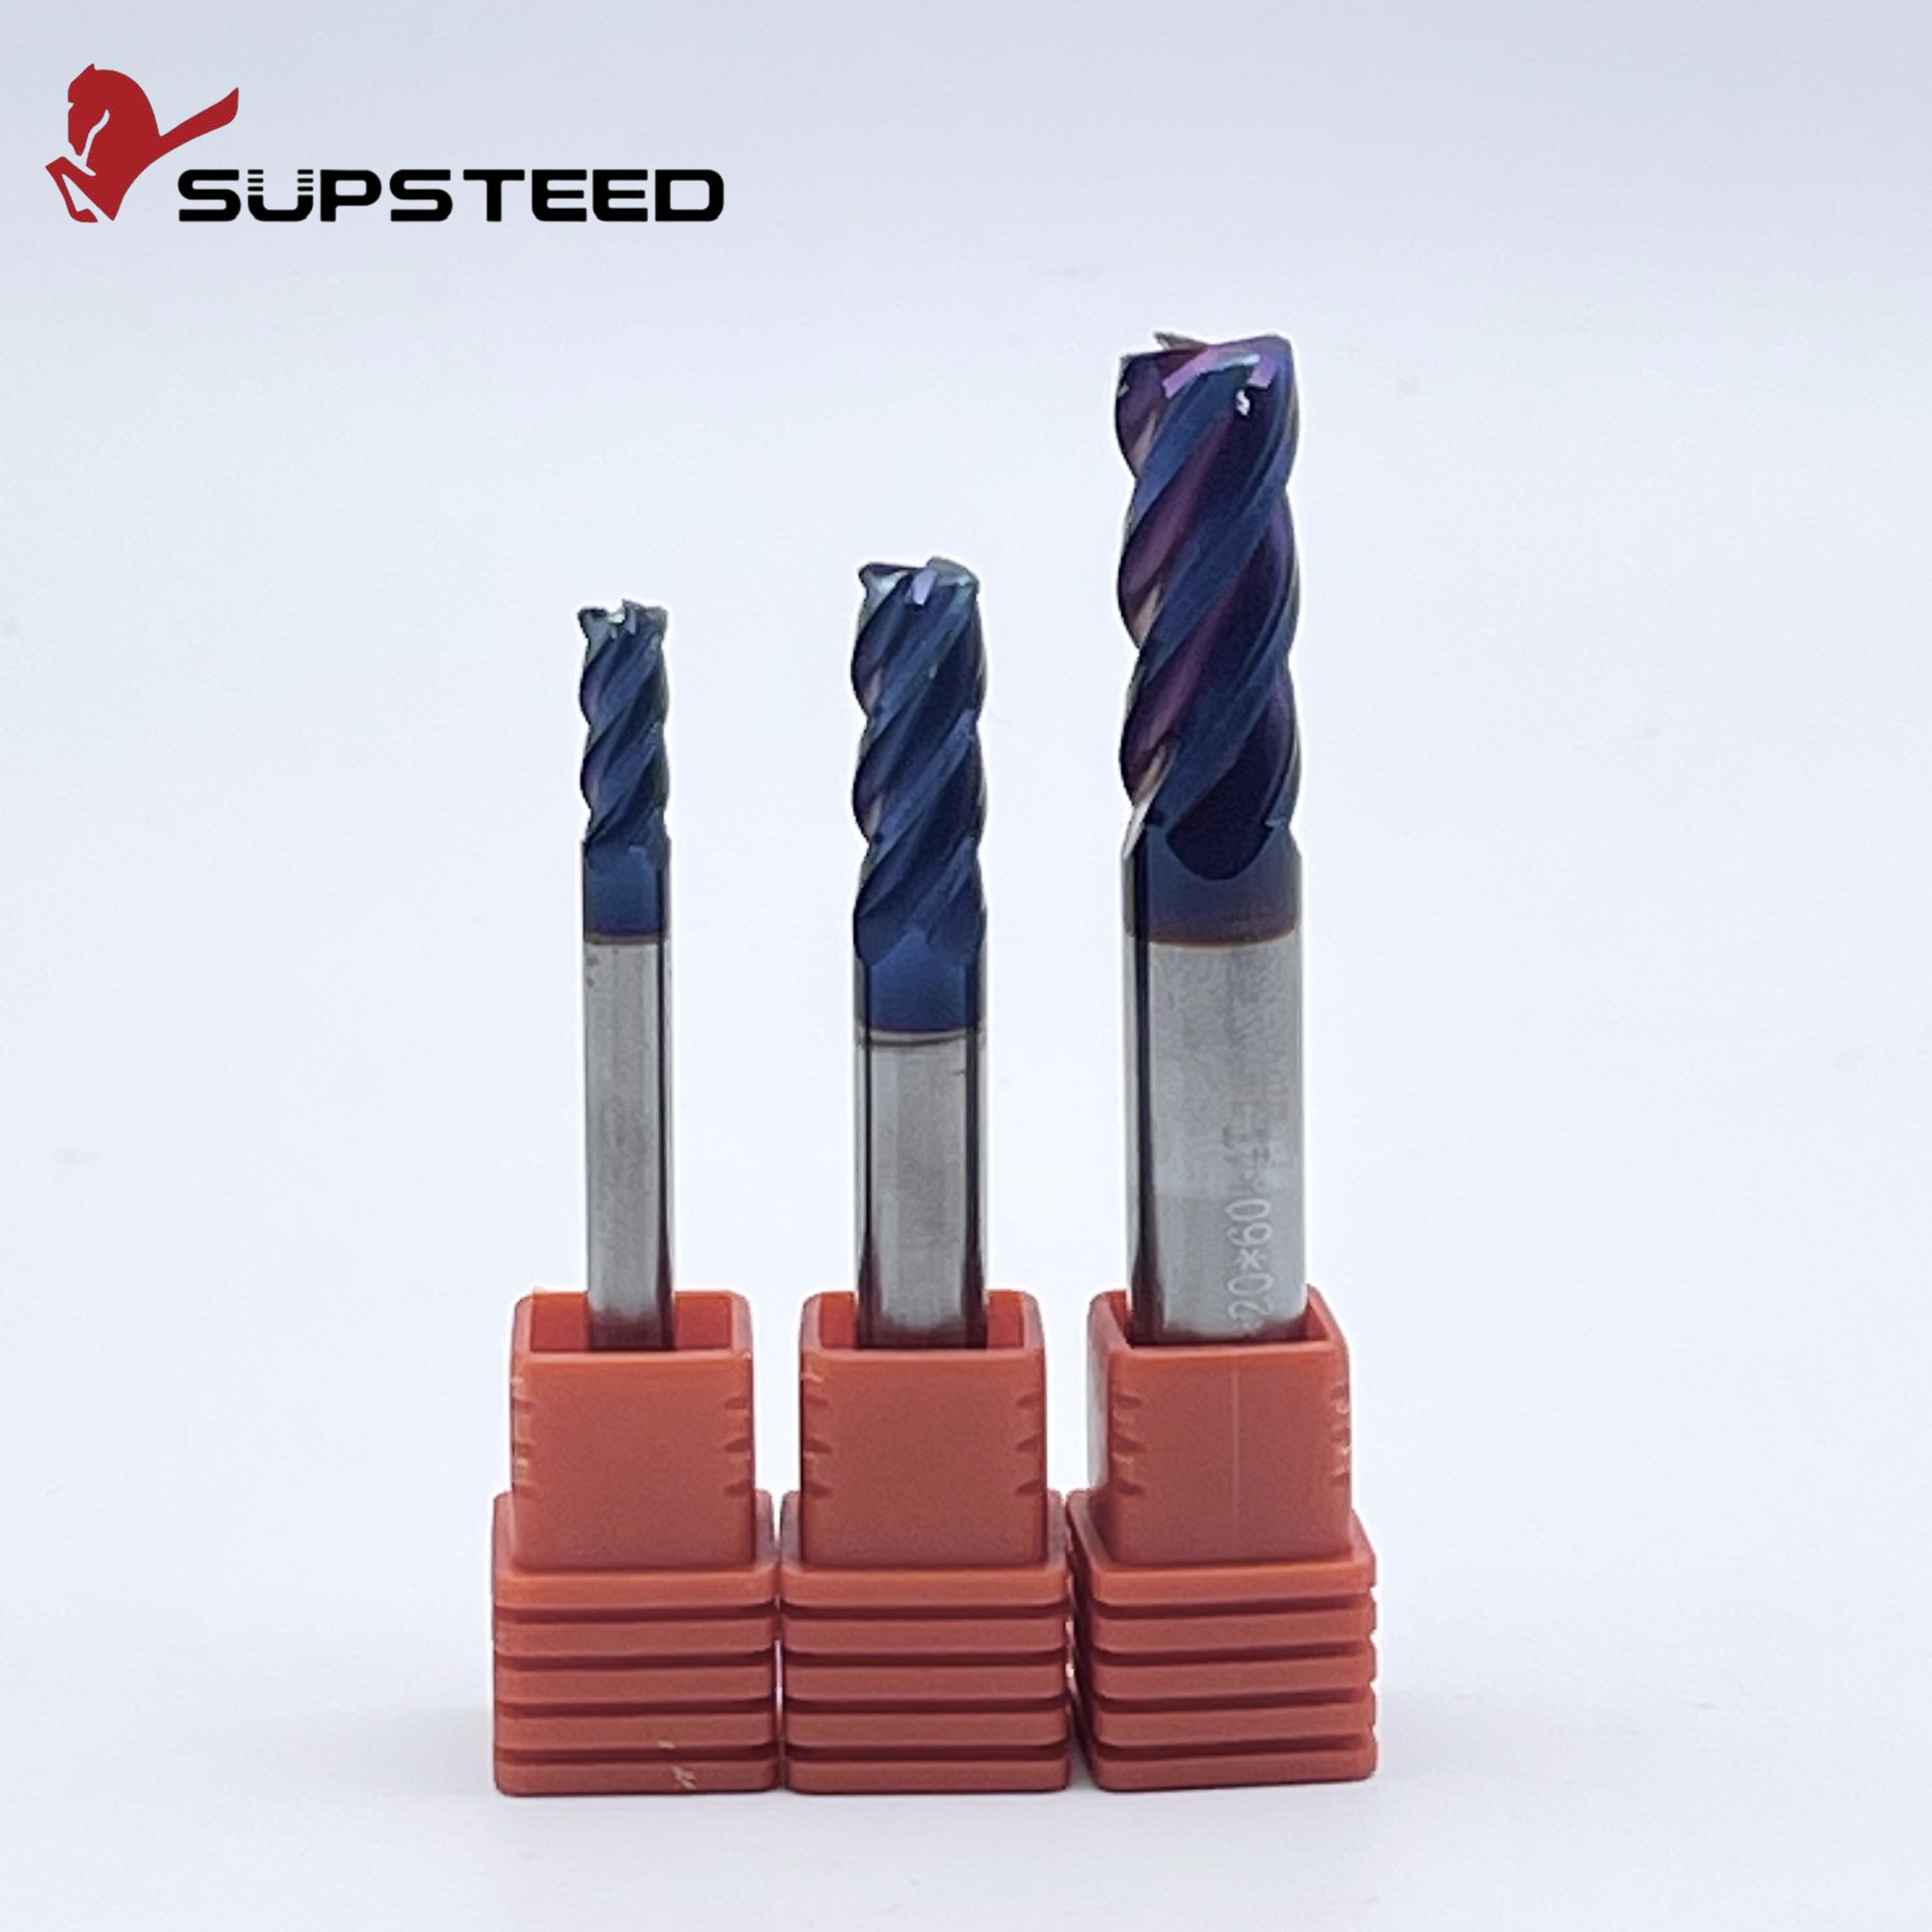
Una configuración de 4 canales sirve como base para el fresado en duro. Este diseño ofrece un equilibrio calculado entre la resistencia del núcleo y la capacidad de la garganta de viruta. Al realizar operaciones de ranurado o sumergir en materiales endurecidos, un 4 flauta La fresa de carburo proporciona un espacio crucial para la evacuación de virutas. Este espacio adicional minimiza el riesgo de que se vuelva a cortar la viruta. El recorte es un escenario peligroso que provoca picos repentinos en las temperaturas de corte y destruye la vanguardia prematuramente. Sin embargo, el núcleo sigue siendo ligeramente más delgado que el de una herramienta de múltiples filos. Los operadores deben gestionar cuidadosamente la profundidad de corte axial para evitar desviaciones no deseadas de la herramienta.
Por el contrario, las configuraciones de 6 a 8 canales se convierten en el estándar de la industria para fresado lateral, perfilado y pasadas de acabado en acero HRC65. Aumentar el número de flautas expande significativamente el diámetro del núcleo. Esto maximiza la resistencia de la sección transversal. Esta rigidez inherente prácticamente elimina la deflexión de la herramienta. Garantiza que las tolerancias dimensionales estrictas permanezcan intactas incluso bajo cargas laterales pesadas. Además, un mayor número de ranuras permite una mayor velocidad de avance general de la máquina y al mismo tiempo mantiene una carga de viruta por diente baja y segura. En última instancia, esto se traduce en acabados superficiales superiores tipo espejo. Con frecuencia evita por completo la necesidad de operaciones de molienda secundarias.
Característica |
Fresas de extremo de 4 flautas |
Fresas de extremo de 6 a 8 flautas |
|---|---|---|
Rigidez del núcleo |
Moderado a alto |
Máximo |
Evacuación de virutas |
Excelente para ranurar |
Limitado estrictamente para la elaboración de perfiles. |
Acabado superficial |
Bien |
Acabado tipo espejo |
Mejor aplicación |
Desbaste y ranurado |
Acabado y fresado lateral de alta velocidad |
La fabricación moderna está experimentando un cambio masivo hacia el mecanizado en seco y el fresado en duro directo. Históricamente, los talleres mecanizaban piezas en estado blando y las enviaban para tratamiento térmico. Este flujo de trabajo tradicional introdujo deformaciones impredecibles en el metal y añadió semanas a los plazos de entrega. Hoy en día, las cadenas de suministro modernas exigen plazos de entrega más rápidos. Los ingenieros están alterando completamente los flujos de trabajo tradicionales al mecanizar piezas directamente en su estado completamente endurecido.
Esta evolución ejerce una inmensa presión sobre la tecnología de herramientas. Estamos viendo un rápido impulso del mercado hacia geometrías hiperespecializadas capaces de un desgaste predecible en entornos totalmente automatizados. La integración de sustratos de carburo de nanograno ultrafinos de 0,6 micrones combinados con recubrimientos avanzados a base de silicio permite que las herramientas sobrevivan temperaturas superiores a los 1200 grados Celsius. Este salto tecnológico permite que las células de fabricación sin luces corten de manera confiable materiales HRC65 sin la intervención constante del operador.
La capacidad de cortar con precisión acero endurecido genera un enorme valor comercial. Reduce las tasas de desperdicio y acorta drásticamente los ciclos de producción en industrias de alto riesgo.
Imagine tallar una cavidad compleja en un bloque de acero para herramientas D2 ya endurecido a 62 HRC. En el pasado, esto requería tediosos mecanizados por descarga eléctrica o lentos procesos de rectificado. Hoy en día, utilizando especialistas Las herramientas de mecanizado de moldes permiten a los fabricantes fresar directamente acero para herramientas preendurecido. Este enfoque directo de fresado en duro garantiza una fidelidad dimensional absoluta. Mantiene radios de esquina nítidos y ofrece acabados superficiales excepcionales. Reduce drásticamente los tiempos de entrega totales para moldes de inyección complejos y troqueles de estampado.
Tanto el sector aeroespacial como el de automoción dependen en gran medida de aleaciones ultraduras para los componentes críticos que soportan carga. Los engranajes de transmisión, los ejes de transmisión, los componentes de las turbinas y los sujetadores especializados se endurecen rutinariamente para resistir el desgaste extremo durante millones de ciclos. El mecanizado de estos componentes terminados requiere herramientas que puedan soportar tensiones mecánicas extremas. Las fresas escariadoras de alta dureza proporcionan la vida útil predecible de la herramienta necesaria para los ciclos de producción continuos típicos de estas industrias sin fallas.
Incluso con herramientas de primera calidad y una configuración meticulosa, las variables en el entorno de mecanizado provocan un rendimiento subóptimo. Documentar y analizar los patrones de desgaste de las herramientas es crucial para la optimización de procesos. Cuando algo sale mal en el taller, los operadores deben diagnosticar la causa raíz de manera objetiva en lugar de simplemente cambiar una herramienta rota por una nueva.
Rotura catastrófica: presionas el inicio del ciclo y, en cuestión de segundos, un chasquido agudo resuena en toda la tienda. La herramienta simplemente se rompió en el vástago. Esto casi siempre se debe a un descentramiento excesivo del husillo, una sujeción inestable o una profundidad de corte demasiado agresiva. Para corregir esto, verifique que el descentramiento de la pinza sea inferior a 0,005 mm utilizando mandriles de ajuste por contracción y reduzca inmediatamente la profundidad de corte axial.
Descantillado de bordes: ¿Observa microfracturas a lo largo del filo bajo una lupa? Probablemente esté experimentando un choque térmico debido al refrigerante líquido, el ruido de la máquina o un avance excesivo por diente. Cambie inmediatamente a un chorro de aire a alta presión. Implemente herramientas de hélice variable para interrumpir las vibraciones armónicas y reducir la velocidad de alimentación.
Desgaste rápido del flanco: el desgaste suave y acelerado en el flanco de la herramienta indica que la temperatura de corte es simplemente demasiado alta para el sustrato. Reduzca la velocidad de su superficie para reducir la generación de calor. Asegúrese de utilizar un genuino Fresa con revestimiento de AlTiN en lugar de carburo sin revestimiento o con revestimiento de nitruro de titanio estándar.
Borde reconstruido: si el material de la pieza de trabajo se suelda a la ranura de corte, es posible que la temperatura de corte sea demasiado baja o que la evacuación de viruta sea inadecuada. Aumente ligeramente la velocidad de corte para generar el calor de corte adecuado. Verifique que su chorro de aire esté eliminando eficazmente las virutas de la zona de corte.
Adquirir las herramientas correctas para el acero HRC65 requiere una evaluación metalúrgica sistemática. No confíe en especificaciones dimensionales básicas. Los ingenieros de adquisiciones y los programadores de CNC deben priorizar las herramientas fabricadas a partir de sustratos de carburo de nanograno ultrafinos. Estos sustratos específicos proporcionan la proporción exacta de dureza y resistencia a la rotura transversal necesaria para resistir el desconchado repentino bajo cargas pesadas.
Específicamente, busque recubrimientos PVD resistentes al calor como AlTiN o TiSiN. Estos no son negociables para el blindaje térmico durante el mecanizado en seco. Además, una geometría rígida con un núcleo grueso y ángulos de ataque negativos garantiza que el filo sobreviva al brutal impacto inicial con la pieza de trabajo. La incorporación de diseños de radios de esquina, que van desde R0,5 a R2,0, refuerza significativamente el punto más débil de la herramienta y extiende la vida operativa.
Encontrar un proveedor de herramientas consistente y técnicamente competente es vital para mantener programas de producción predecibles. Si sus operaciones requieren herramientas de primera calidad diseñadas para soportar perfiles de dureza extrema, evaluar una de calidad profesional Un cortador de acero duro es el siguiente paso lógico. Seleccionar herramientas de corte correctamente calibradas garantiza que las métricas de su CNC se mantengan estables. Esto minimiza las piezas desechadas y reduce drásticamente el coste general por pieza.
Fresar con éxito acero HRC65 no tiene por qué ser una pesadilla de herramientas rotas y tolerancias arruinadas. Al abordar el proceso con una comprensión clara de la mecánica de corte, podrá dominar el fresado en duro. Seleccionar el sustrato de carburo correcto, aprovechar recubrimientos avanzados resistentes al calor y utilizar geometrías de herramientas rígidas son los pilares fundamentales del éxito.
Invertir en alta calidad Las fresas de mango HRC65 por adelantado inevitablemente ahorran dinero en tiempo de inactividad de la máquina y herramientas de reemplazo. Tómese el tiempo para revisar la configuración actual de sus herramientas. Transición del refrigerante líquido al enfriamiento por chorro de aire a alta presión. Actualice sus fresas de mango a geometrías de fresado en duro especializadas para su próximo proyecto de alta dureza. Para soluciones de herramientas confiables diseñadas para materiales extremos, explore las selecciones de alto rendimiento disponibles en ssendmill.com.
No. El carburo estándar carece de la estructura de micrograno específica, la geometría del núcleo rígido y los recubrimientos avanzados resistentes al calor necesarios para una dureza extrema. Se astillará, desafilará o romperá casi de inmediato bajo las inmensas fuerzas de corte generadas por el acero HRC65.
Se recomienda encarecidamente un revestimiento de AlTiN o TiSiN. Estos recubrimientos específicos prosperan en ambientes con altas temperaturas. Durante el proceso de corte, forman una capa microscópica de óxido de aluminio que aísla el vulnerable núcleo de carburo de las intensas temperaturas generadas durante el fresado duro.
Generalmente no. El refrigerante líquido provoca un choque térmico severo en aplicaciones de fresado duro. Cuando el refrigerante frío golpea una herramienta de carburo sobrecalentada, crea una rápida expansión y contracción. Esto provoca microfisuras y astillas en el filo. El chorro de aire comprimido a alta presión es el método más seguro y eficaz para eliminar virutas y gestionar el calor.
Para fresado duro, las fresas de extremo de 4, 6 o incluso 8 flautas son ideales según la operación. Si bien las herramientas de 4 canales son aceptables para ranurar, un mayor número de canales proporciona un núcleo de herramienta mucho más grueso y resistente. Esto permite mejores acabados superficiales, menor deflexión y mayor precisión dimensional en materiales endurecidos.
Para evitar la distorsión del tratamiento térmico, los moldes y matrices modernos suelen mecanizarse directamente a partir de bloques de acero que ya han sido endurecidos a HRC60 o superior. Las herramientas especializadas están diseñadas específicamente para mantener tolerancias increíblemente estrictas y proporcionar excelentes acabados superficiales en este estado duro sin desgastarse prematuramente. Esto elimina la necesidad de procesos lentos de mecanizado por descarga eléctrica secundaria.
Las velocidades superficiales deben seguir siendo conservadoras para controlar la generación de calor. Normalmente, las velocidades de corte entre 30 y 50 metros por minuto son óptimas para HRC65. Combine esta velocidad conservadora con una baja carga de viruta por diente para evitar un rápido desgaste del flanco y garantizar un proceso de corte estable.
El descentramiento de la herramienta es el enemigo final del fresado en duro. Incluso una desviación mínima de 0,01 mm provoca una carga de viruta desigual en las ranuras. En materiales ultraduros, esta fuerza desigual provoca instantáneamente microdesprendimientos en la flauta sobrecargada. Apunte siempre a una desviación total indicada por debajo de 0,005 mm utilizando portaherramientas de alta precisión, como mandriles hidráulicos o de ajuste por contracción.