Visualizações: 0 Autor: Editor do site Horário de publicação: 17/09/2026 Origem: Site

A escolha da contagem correta de canais determina o sucesso ou o fracasso da sua operação de fresamento duro. Ele determina diretamente a espessura do núcleo, o espaço de evacuação de cavacos e as taxas de avanço permitidas. Ao cortar ligas ultraduras, a rigidez estrutural sempre supera a remoção agressiva de material. Você não pode simplesmente empurrar uma ferramenta através do aço HRC65. Você deve projetar o corte.
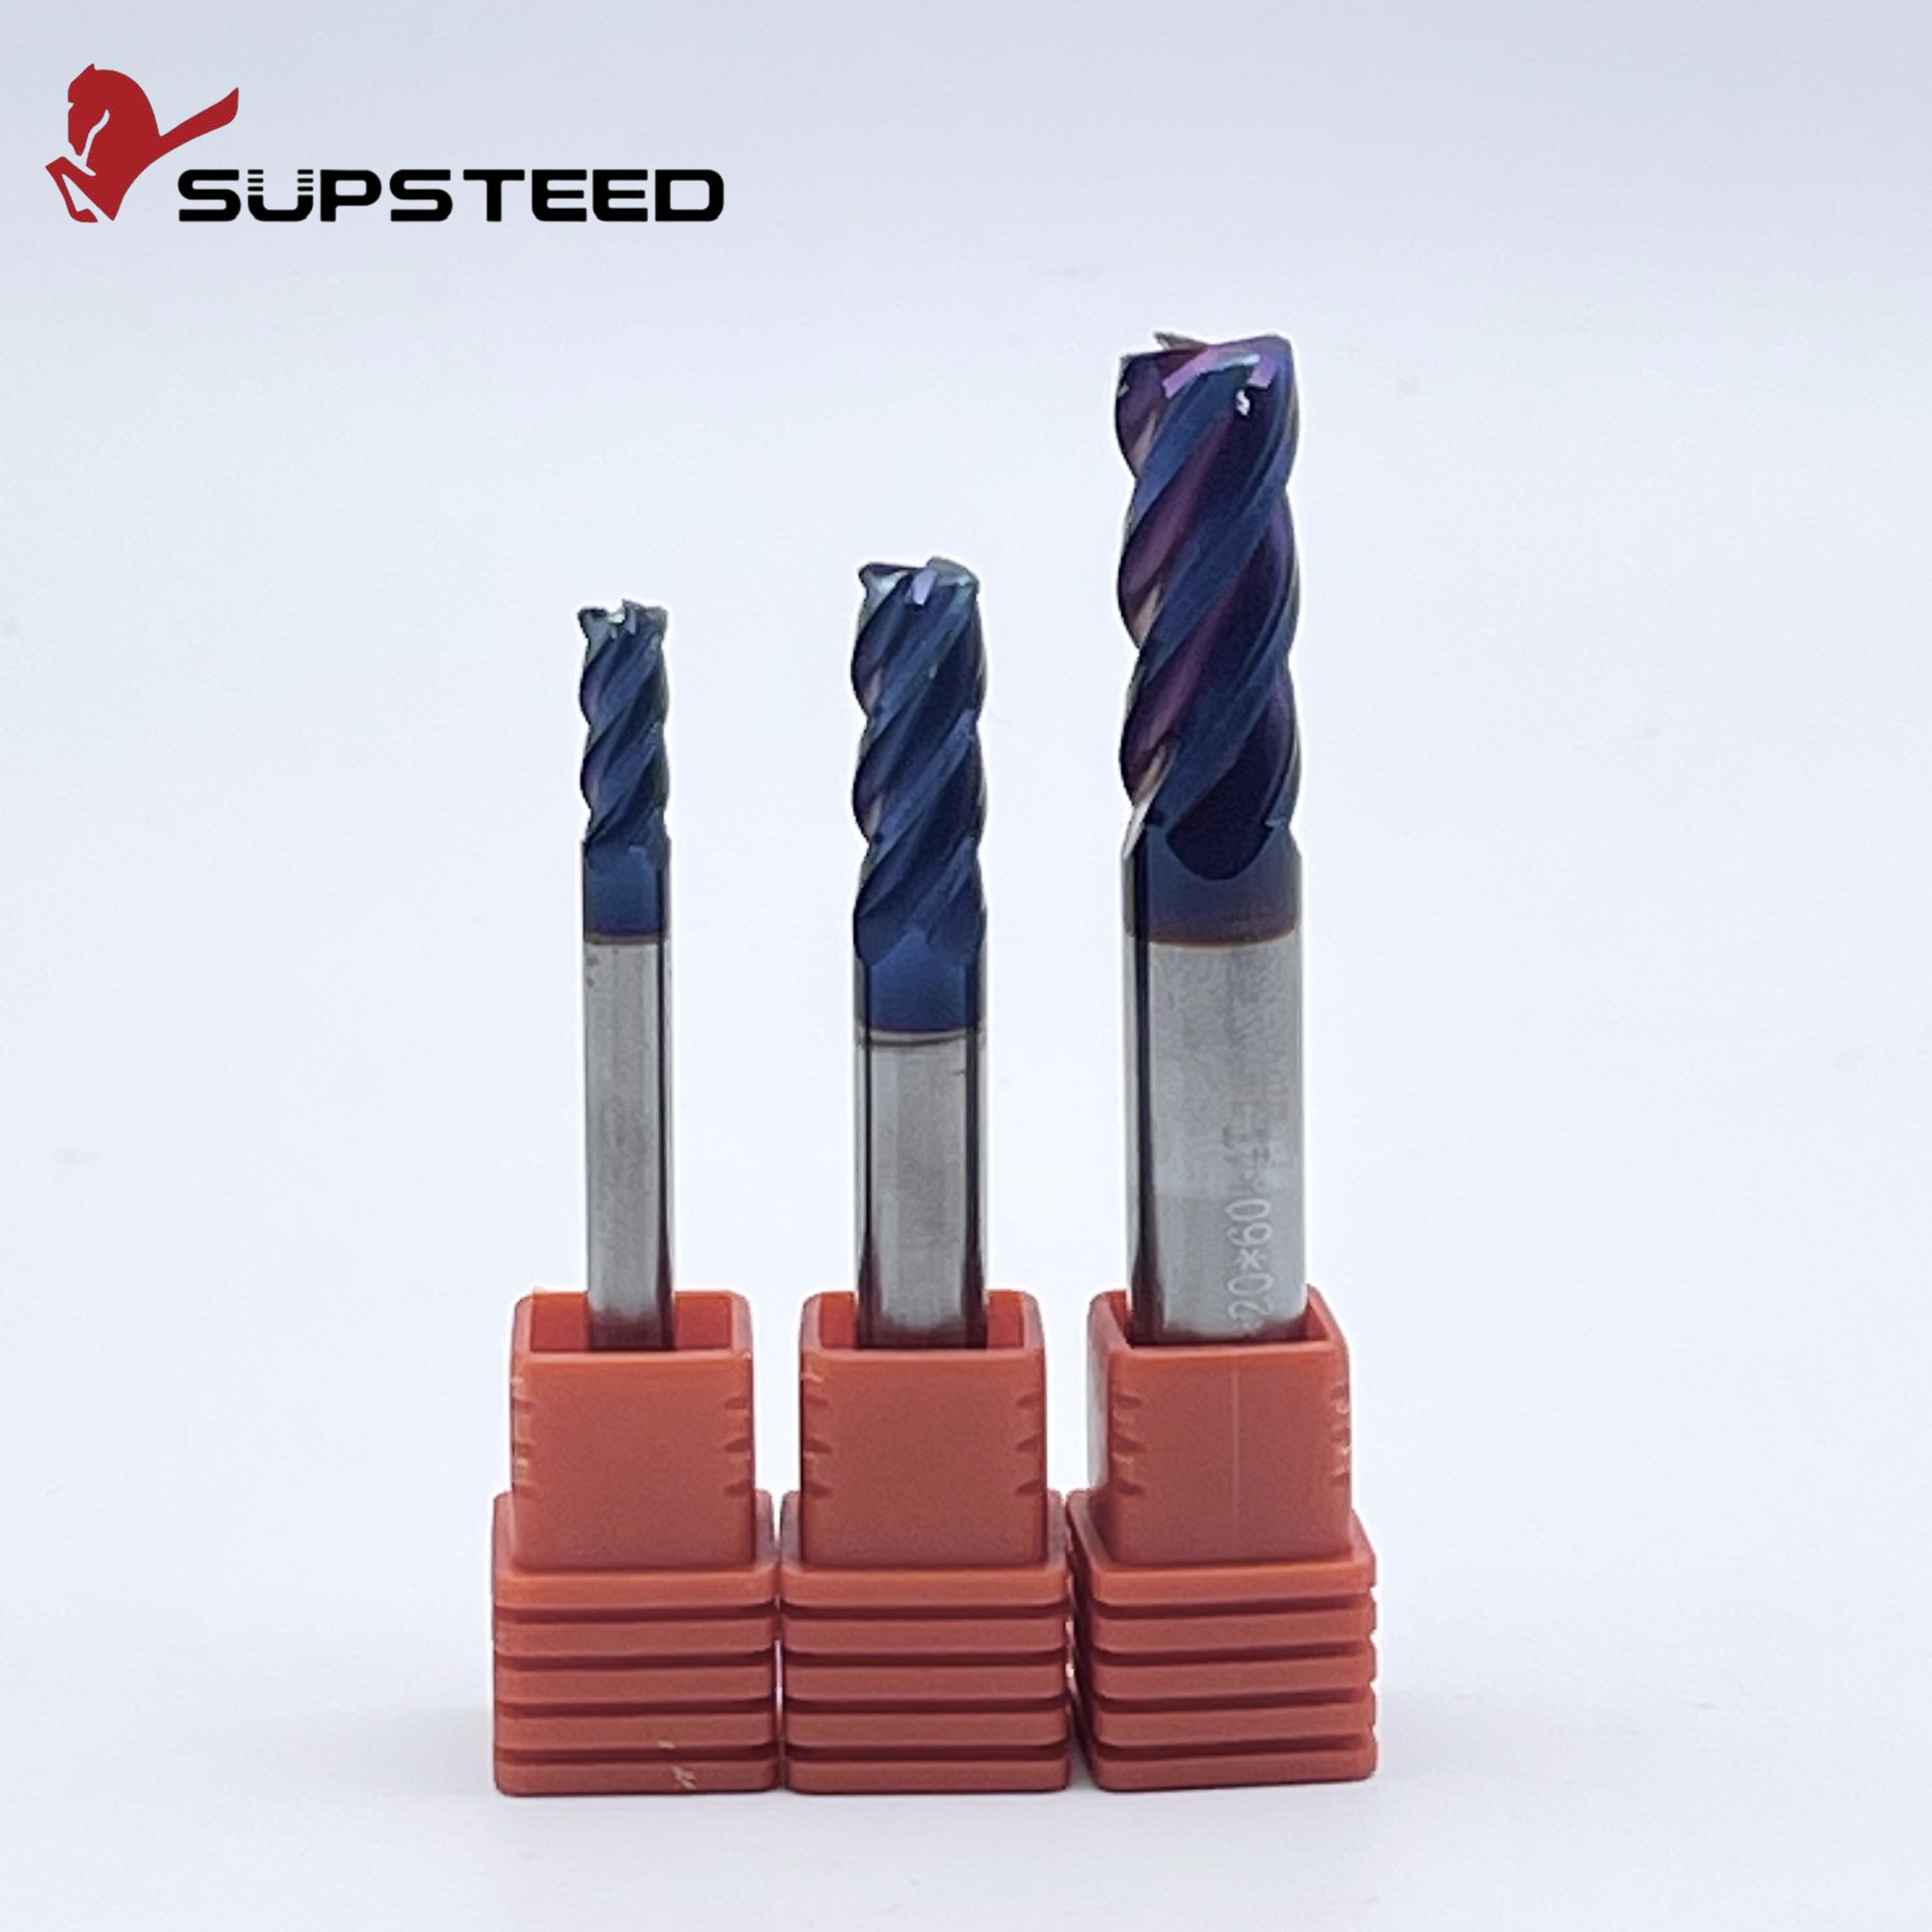
Uma configuração de 4 canais serve como base para fresamento duro. Este projeto oferece um equilíbrio calculado entre a resistência do núcleo e a capacidade do reservatório de cavacos. Ao realizar operações de ranhura ou mergulho em materiais endurecidos, uma máquina de 4 canais A fresa de topo de metal duro oferece espaço crucial para o escoamento de cavacos. Este espaço extra minimiza o risco de recorte de cavacos. O recorte é um cenário perigoso que provoca picos repentinos nas temperaturas de corte e destrói a aresta de corte prematuramente. No entanto, o núcleo permanece um pouco mais fino do que uma ferramenta multicanal. Os operadores devem gerenciar cuidadosamente a profundidade axial de corte para evitar desvios indesejados da ferramenta.
Em contraste, as configurações de 6 a 8 canais tornam-se o padrão da indústria para fresamento lateral, perfilamento e passes de acabamento em aço HRC65. Aumentar a contagem de canais expande significativamente o diâmetro do núcleo. Isso maximiza a resistência da seção transversal. Esta rigidez inerente praticamente elimina a deflexão da ferramenta. Garante que tolerâncias dimensionais rigorosas permaneçam intactas mesmo sob cargas laterais pesadas. Além disso, contagens mais altas de canais permitem uma maior taxa de avanço geral da máquina, mantendo ao mesmo tempo uma carga de cavacos baixa e segura por dente. Em última análise, isso se traduz em acabamentos de superfície espelhados superiores. Freqüentemente, ele ignora totalmente a necessidade de operações de retificação secundária.
Recurso |
Fresas de topo de 4 canais |
Fresas de topo de 6 a 8 canais |
|---|---|---|
Rigidez central |
Moderado a alto |
Máximo |
Evacuação de chips |
Excelente para ranhurar |
Limitado estritamente para criação de perfil |
Acabamento de superfície |
Bom |
Acabamento tipo espelho |
Melhor Aplicação |
Desbaste e ranhuramento |
Acabamento de alta velocidade e fresamento lateral |
A fabricação moderna está passando por uma grande mudança em direção à usinagem a seco e ao fresamento duro direto. Historicamente, as oficinas usinavam peças em estado macio e as enviavam para tratamento térmico. Esse fluxo de trabalho tradicional introduziu empenamentos imprevisíveis do metal e acrescentou semanas aos prazos de entrega. Hoje, as cadeias de abastecimento modernas exigem entregas mais rápidas. Os engenheiros estão alterando completamente os fluxos de trabalho tradicionais, usinando peças diretamente em seu estado totalmente endurecido.
Essa evolução coloca imensa pressão na tecnologia de ferramentas. Estamos vendo um rápido impulso do mercado em direção a geometrias hiperespecializadas, capazes de desgaste previsível em ambientes totalmente automatizados. A integração de substratos de carboneto de nanogrão ultrafinos de 0,6 mícron combinados com revestimentos avançados à base de silício permite que as ferramentas sobrevivam a temperaturas superiores a 1.200 graus Celsius. Este salto tecnológico permite que células de fabricação com iluminação apagada cortem materiais HRC65 de maneira confiável, sem intervenção constante do operador.
A capacidade de cortar com precisão o aço endurecido proporciona um enorme valor comercial. Reduz as taxas de refugo e encurta drasticamente os ciclos de produção em indústrias de alto risco.
Imagine esculpir uma cavidade complexa em um bloco de aço para ferramentas D2 já endurecido a 62 HRC. No passado, isso exigia usinagem tediosa por descarga elétrica ou processos lentos de retificação. Hoje, utilizando recursos especializados ferramentas de usinagem de moldes permitem que os fabricantes fresem diretamente aço para ferramentas pré-endurecido. Esta abordagem direta de fresamento duro garante fidelidade dimensional absoluta. Ele mantém raios de canto agudos e oferece acabamentos superficiais excepcionais. Reduz drasticamente o tempo total de entrega para moldes de injeção complexos e matrizes de estampagem.
Os setores aeroespacial e automotivo dependem fortemente de ligas ultraduras para componentes críticos de suporte de carga. Engrenagens de transmissão, eixos de transmissão, componentes de turbinas e fixadores especializados são rotineiramente endurecidos para resistir ao desgaste extremo ao longo de milhões de ciclos. A usinagem desses componentes acabados requer ferramentas que possam suportar esforços mecânicos severos. As fresas de topo com classificação de alta dureza proporcionam a vida útil previsível da ferramenta necessária para execuções de produção contínuas, típicas dessas indústrias com falha zero.
Mesmo com ferramentas premium e configuração meticulosa, as variáveis no ambiente de usinagem causam um desempenho abaixo do ideal. Documentar e analisar padrões de desgaste de ferramentas é crucial para a otimização de processos. Quando as coisas dão errado no chão de fábrica, os operadores devem diagnosticar objetivamente a causa raiz, em vez de simplesmente trocar uma ferramenta quebrada por uma nova.
Quebra catastrófica: você inicia o ciclo e, em segundos, um estalo agudo ecoa pela loja. A ferramenta simplesmente quebrou na haste. Isso quase sempre é causado por desvio excessivo do fuso, fixação instável ou profundidade de corte excessivamente agressiva. Para corrigir isso, verifique se o desvio da pinça está abaixo de 0,005 mm usando mandris de ajuste retrátil e diminua imediatamente a profundidade axial de corte.
Lascas na borda: Notou microfraturas ao longo da borda cortante sob uma lupa? Provavelmente você está enfrentando choque térmico devido ao líquido refrigerante, vibração da máquina ou avanço excessivo por dente. Mude imediatamente para um jato de ar de alta pressão. Implemente ferramentas de hélice variável para interromper vibrações harmônicas e diminuir sua taxa de avanço.
Desgaste rápido do flanco: O desgaste suave e acelerado no flanco da ferramenta indica que a temperatura de corte é simplesmente muito alta para o substrato. Reduza a velocidade da superfície para diminuir a geração de calor. Certifique-se de estar utilizando um produto genuíno Fresa de topo revestida com AlTiN em vez de metal duro não revestido ou revestido com nitreto de titânio padrão.
Aresta postiça: Se o material da peça estiver se soldando ao canal de corte, sua temperatura de corte pode estar muito baixa ou o escoamento de cavacos é inadequado. Aumente ligeiramente a velocidade de corte para gerar o calor de corte adequado. Verifique se o jato de ar está removendo efetivamente os cavacos da zona de corte.
A aquisição do ferramental correto para o aço HRC65 requer uma avaliação metalúrgica sistemática. Não confie em especificações dimensionais básicas. Engenheiros de compras e programadores CNC devem priorizar ferramentas fabricadas a partir de substratos de metal duro com nanogrãos ultrafinos. Esses substratos específicos fornecem a proporção exata entre dureza e resistência à ruptura transversal necessária para resistir ao lascamento repentino sob cargas pesadas.
Especificamente, procure revestimentos PVD resistentes ao calor, como AlTiN ou TiSiN. Estes não são negociáveis para proteção térmica durante usinagem a seco. Além disso, uma geometria rígida com um núcleo espesso e ângulos de inclinação negativos garante que a aresta de corte sobreviva ao brutal impacto inicial com a peça de trabalho. A incorporação de designs de raios de canto, variando de R0,5 a R2,0, reforça significativamente o ponto mais fraco da ferramenta e prolonga a vida útil operacional.
Encontrar um fornecedor de ferramentas consistente e tecnicamente competente é vital para manter cronogramas de produção previsíveis. Se suas operações exigem ferramentas de nível premium projetadas para suportar perfis de dureza extrema, avalie uma ferramenta de nível profissional cortador de aço duro é o próximo passo lógico. A seleção de ferramentas de corte devidamente calibradas garante que suas métricas CNC permaneçam estáveis. Isso minimiza as peças descartadas e reduz drasticamente o custo geral por peça.
O fresamento bem-sucedido do aço HRC65 não precisa ser um pesadelo de ferramentas quebradas e tolerâncias arruinadas. Ao abordar o processo com uma compreensão clara da mecânica de corte, você pode dominar o fresamento duro. Selecionar o substrato de metal duro correto, aproveitar revestimentos avançados resistentes ao calor e utilizar geometrias de ferramentas rígidas são os pilares fundamentais do sucesso.
Investir em alta qualidade As fresas de topo HRC65 antecipadamente inevitavelmente economizam dinheiro em tempo de inatividade da máquina e ferramentas de substituição. Reserve um tempo para revisar sua configuração atual de ferramentas. Transição do refrigerante líquido para o resfriamento por jato de ar de alta pressão. Atualize suas fresas de topo para geometrias especializadas de fresamento duro para seu próximo projeto de alta dureza. Para soluções de ferramentas confiáveis projetadas para materiais extremos, explore as seleções de alto desempenho disponíveis em ssendmill.com.
Não. O metal duro padrão não possui a estrutura específica de microgrãos, a geometria rígida do núcleo e os revestimentos avançados resistentes ao calor necessários para uma dureza extrema. Ele irá lascar, cegar ou quebrar quase imediatamente sob as imensas forças de corte geradas pelo aço HRC65.
Um revestimento AlTiN ou TiSiN é altamente recomendado. Esses revestimentos específicos prosperam em ambientes de alto calor. Durante o processo de corte, eles formam uma camada microscópica de óxido de alumínio que isola o vulnerável núcleo de metal duro das intensas temperaturas geradas durante o fresamento duro.
Geralmente, não. A refrigeração líquida causa choque térmico severo em aplicações de fresamento duro. Quando o líquido refrigerante frio atinge uma ferramenta de metal duro superaquecida, ele cria rápida expansão e contração. Isso leva a microfissuras e lascas na aresta de corte. O jato de ar comprimido de alta pressão é o método mais seguro e eficaz para limpar cavacos e gerenciar o calor.
Para fresamento duro, fresas de topo de 4, 6 canais ou até mesmo 8 canais são ideais dependendo da operação. Embora ferramentas de 4 canais sejam aceitáveis para abertura de canais, contagens mais altas de canais proporcionam um núcleo de ferramenta muito mais espesso e forte. Isso permite melhores acabamentos superficiais, deflexão reduzida e maior precisão dimensional em materiais endurecidos.
Para evitar a distorção do tratamento térmico, os moldes e matrizes modernos são frequentemente usinados diretamente a partir de blocos de aço que já foram endurecidos até HRC60 ou superior. Ferramentas especializadas são projetadas especificamente para manter tolerâncias incrivelmente rígidas e fornecer excelentes acabamentos superficiais neste estado duro, sem desgaste prematuro. Isso elimina a necessidade de processos lentos de usinagem por descarga elétrica secundária.
As velocidades superficiais devem permanecer conservadoras para controlar a geração de calor. Normalmente, velocidades de corte entre 30 e 50 metros por minuto são ideais para o HRC65. Combine essa velocidade conservadora com uma baixa carga de cavacos por dente para evitar desgaste rápido de flanco e garantir um processo de corte estável.
O desvio da ferramenta é o maior inimigo do fresamento duro. Mesmo um desvio mínimo de 0,01 mm causa uma carga irregular de cavacos nos canais. Em materiais ultraduros, essa força desigual causa instantaneamente microlascamento no canal sobrecarregado. Sempre busque um desvio total indicado abaixo de 0,005 mm, utilizando porta-ferramentas de alta precisão, como mandris hidráulicos ou de ajuste por contração.