
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.09.2026 Herkunft: Website


Die Wahl der richtigen Nutenzahl entscheidet über Ihren Hartfräsvorgang. Es bestimmt direkt die Kerndicke, den Spanabfuhrraum und die zulässigen Vorschubgeschwindigkeiten. Beim Schneiden ultraharter Legierungen übertrifft die strukturelle Steifigkeit immer den aggressiven Materialabtrag. Man kann ein Werkzeug nicht einfach durch HRC65-Stahl schieben. Sie müssen den Schnitt konstruieren.
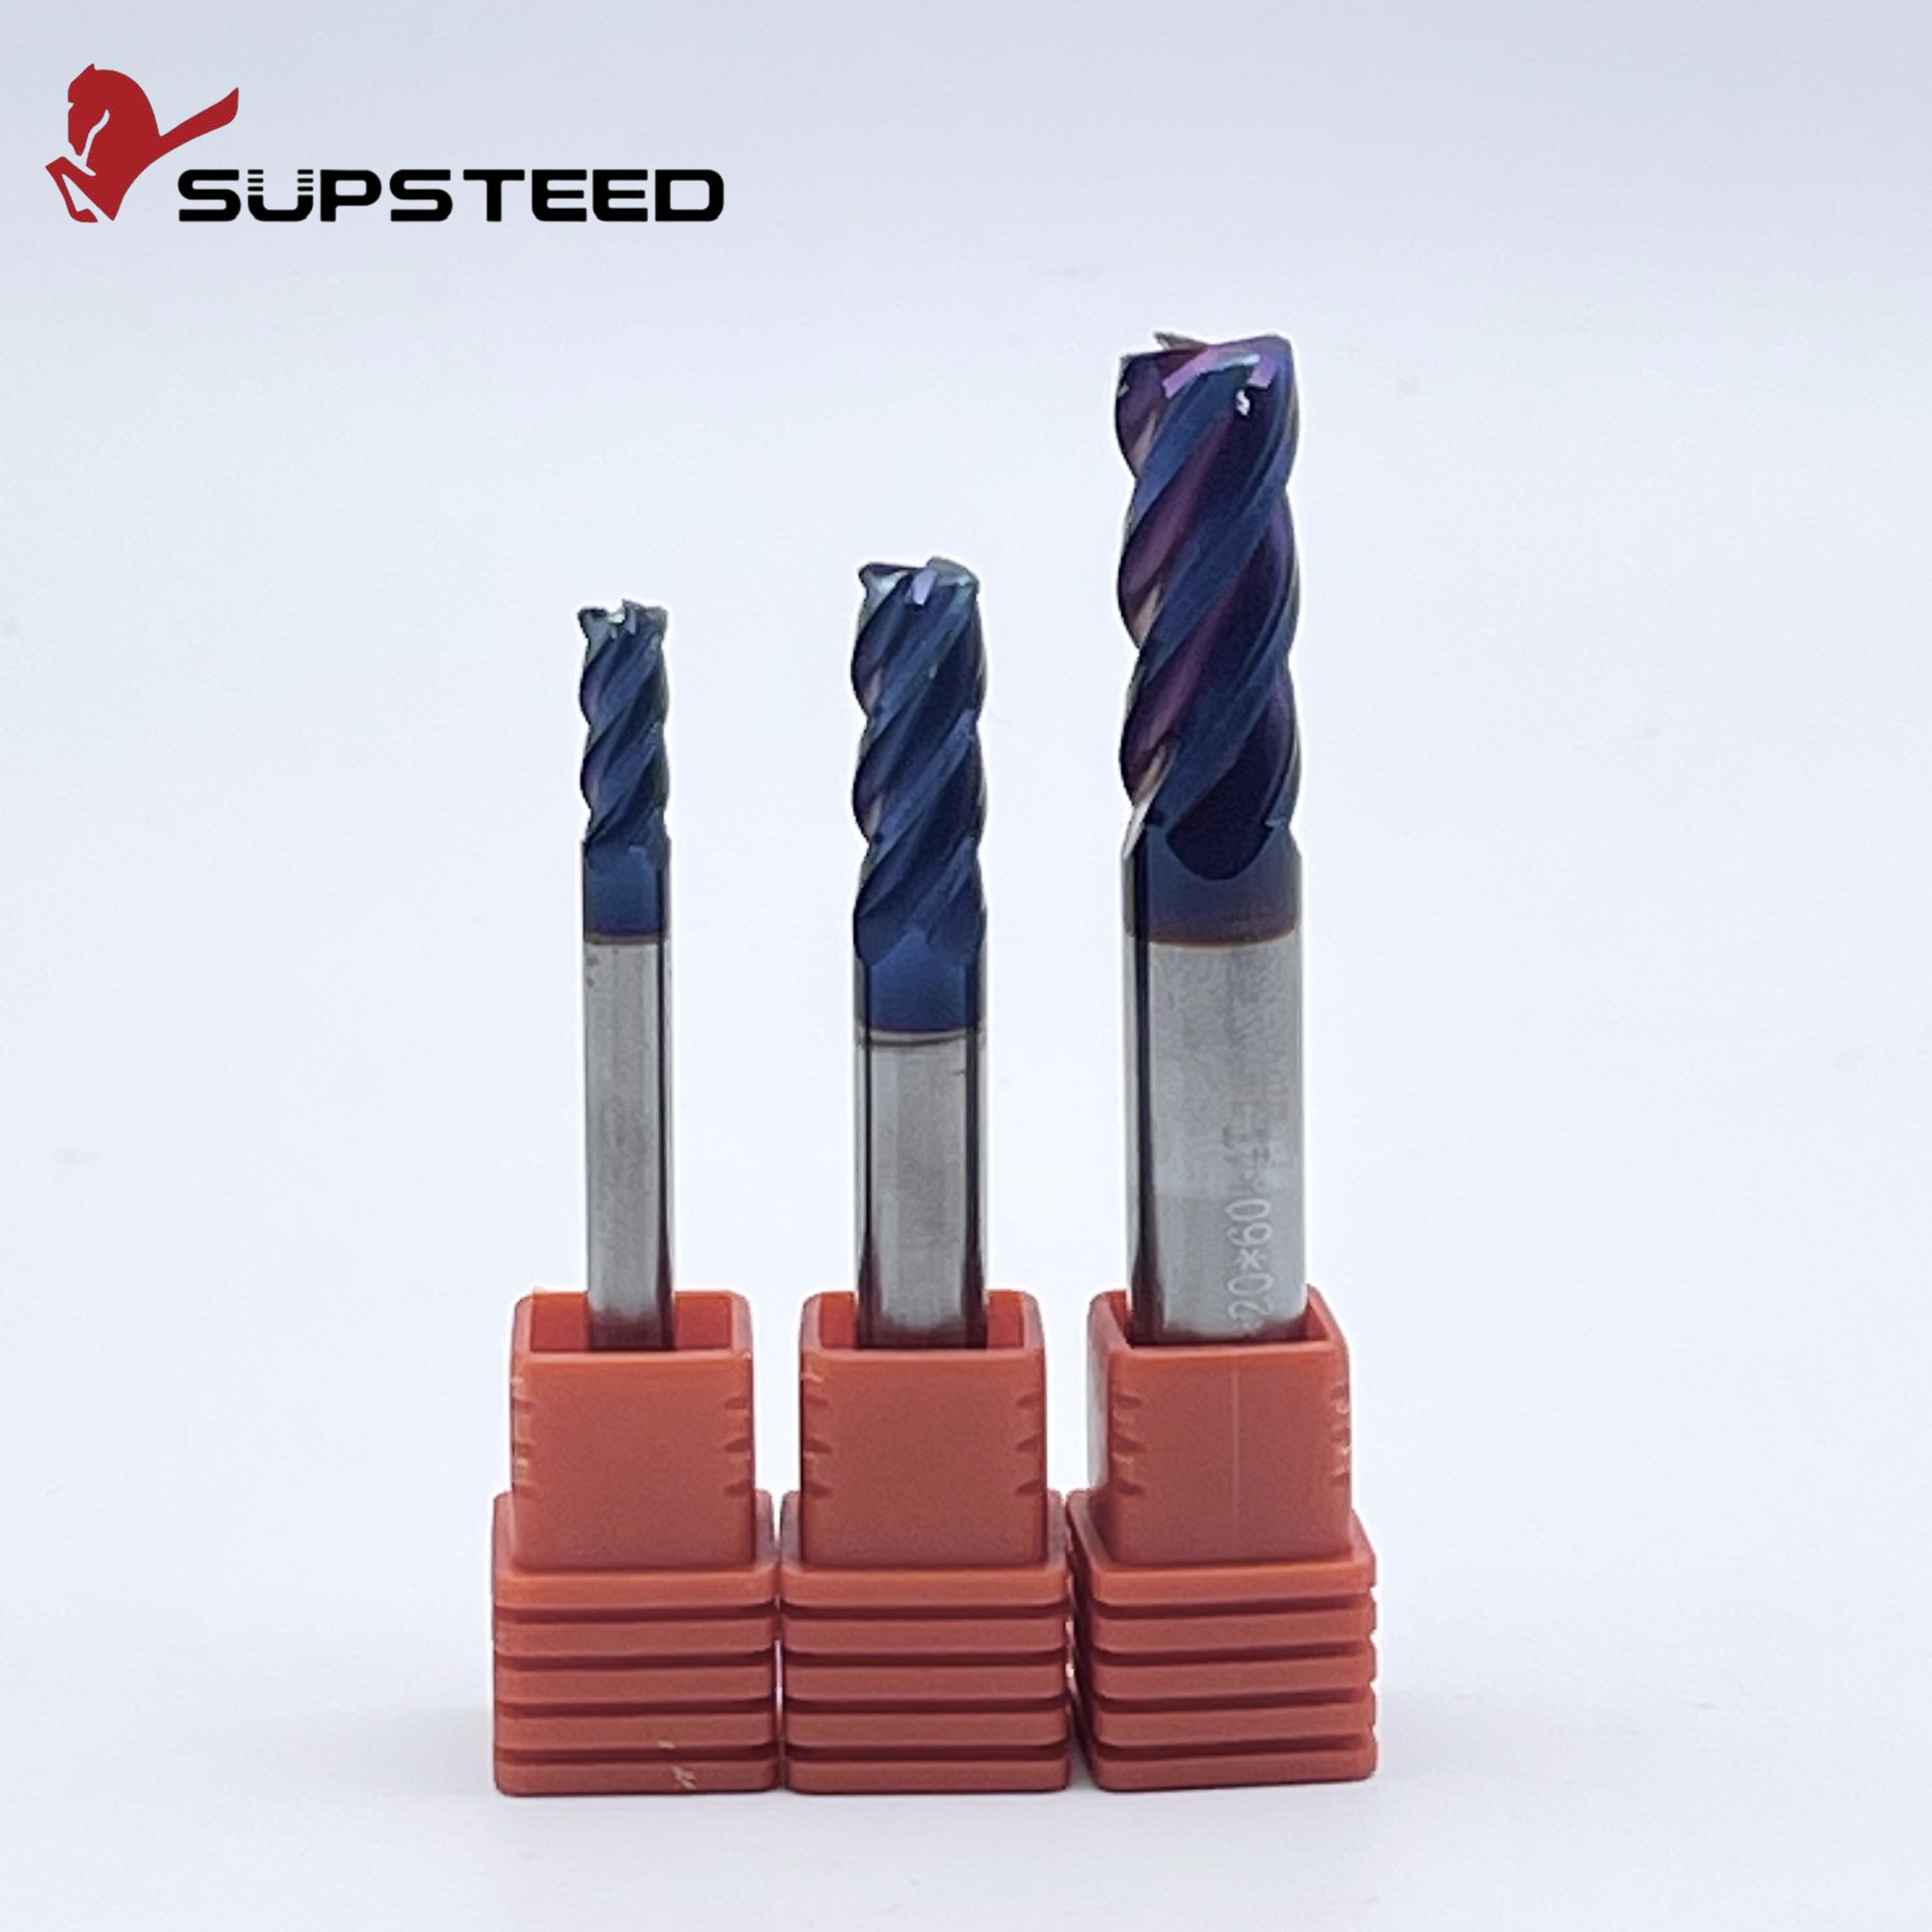
Als Basis für das Hartfräsen dient eine 4-Schneiden-Konfiguration. Dieses Design bietet ein ausgewogenes Verhältnis zwischen Kernfestigkeit und Spänekammerkapazität. Beim Schlitzen oder Eintauchen in gehärtete Materialien ist ein 4-Schneider erforderlich Der Hartmetall-Schaftfräser bietet entscheidenden Raum für die Spanabfuhr. Dieser zusätzliche Platz minimiert das Risiko eines Nachschneidens der Späne. Nachschneiden ist ein gefährliches Szenario, das plötzliche Spitzen bei den Schnitttemperaturen auslöst und die Schneidkante vorzeitig zerstört. Der Kern bleibt jedoch geringfügig dünner als bei einem mehrschneidigen Werkzeug. Bediener müssen die axiale Schnitttiefe sorgfältig steuern, um eine unerwünschte Werkzeugablenkung zu verhindern.
Im Gegensatz dazu werden 6- bis 8-schneidige Konfigurationen zum Industriestandard für das Seitenfräsen, Profilieren und Schlichten von HRC65-Stahl. Durch Erhöhen der Anzahl der Rillen wird der Kerndurchmesser deutlich vergrößert. Dadurch wird die Querschnittsfestigkeit maximiert. Diese inhärente Steifigkeit verhindert praktisch eine Werkzeugablenkung. Es stellt sicher, dass selbst bei starker seitlicher Belastung strenge Maßtoleranzen eingehalten werden. Darüber hinaus ermöglichen höhere Spanzahlen eine höhere Gesamtvorschubgeschwindigkeit der Maschine bei gleichzeitig niedriger und sicherer Spanlast pro Zahn. Letztendlich führt dies zu hervorragenden spiegelähnlichen Oberflächen. Häufig wird die Notwendigkeit sekundärer Schleifvorgänge vollständig umgangen.
Besonderheit |
4-schneidige Schaftfräser |
Schaftfräser mit 6 bis 8 Schneiden |
|---|---|---|
Kernsteifigkeit |
Mäßig bis hoch |
Maximal |
Spanabfuhr |
Hervorragend zum Schlitzen geeignet |
Ausschließlich auf Profiling beschränkt |
Oberflächenbeschaffenheit |
Gut |
Spiegelähnliche Oberfläche |
Beste Anwendung |
Schruppen und Schlitzen |
Hochgeschwindigkeits-Schlichten und Seitenfräsen |
Die moderne Fertigung erlebt einen massiven Wandel hin zur Trockenbearbeitung und zum direkten Hartfräsen. In der Vergangenheit bearbeiteten Werkstätten Teile in weichem Zustand und schickten sie zur Wärmebehandlung. Dieser traditionelle Arbeitsablauf führte zu unvorhersehbaren Metallverzügen und verlängerte die Durchlaufzeiten um Wochen. Heutzutage erfordern moderne Lieferketten schnellere Bearbeitungszeiten. Ingenieure verändern traditionelle Arbeitsabläufe völlig, indem sie Teile direkt in ihrem vollständig gehärteten Zustand bearbeiten.
Diese Entwicklung stellt einen enormen Druck auf die Werkzeugtechnologie dar. Wir beobachten einen rasanten Markttrend hin zu hochspezialisierten Geometrien, die in vollautomatisierten Umgebungen einen vorhersehbaren Verschleiß ermöglichen. Durch die Integration ultrafeiner 0,6-Mikron-Nanokorn-Hartmetallsubstrate gepaart mit fortschrittlichen Beschichtungen auf Siliziumbasis können Werkzeuge Temperaturen von über 1200 Grad Celsius standhalten. Dieser Technologiesprung ermöglicht es, dass „Lights-out“-Fertigungszellen HRC65-Materialien zuverlässig schneiden können, ohne dass der Bediener ständig eingreifen muss.
Die Fähigkeit, gehärteten Stahl präzise zu schneiden, eröffnet einen enormen kommerziellen Wert. Es reduziert die Ausschussquote und verkürzt die Produktionszyklen in Branchen mit hohen Einsätzen drastisch.
Stellen Sie sich vor, Sie schnitzen einen komplexen Hohlraum in einen Block aus D2-Werkzeugstahl, der bereits auf 62 HRC gehärtet ist. Dies erforderte in der Vergangenheit eine langwierige Funkenerosion oder langsame Schleifprozesse. Heutzutage spezialisierte Verwendung Formenbearbeitungswerkzeuge ermöglichen es Herstellern, vorgehärteten Werkzeugstahl direkt zu fräsen. Dieser direkte Hartfräsansatz gewährleistet absolute Maßhaltigkeit. Es behält scharfe Eckenradien bei und liefert außergewöhnliche Oberflächengüten. Es reduziert die Gesamtdurchlaufzeiten für komplexe Spritzgussformen und Stanzformen drastisch.
Sowohl die Luft- und Raumfahrt- als auch die Automobilbranche sind für kritische tragende Komponenten stark auf ultraharte Legierungen angewiesen. Getriebezahnräder, Antriebswellen, Turbinenkomponenten und spezielle Befestigungselemente werden routinemäßig gehärtet, um extremer Abnutzung über Millionen von Zyklen standzuhalten. Für die Bearbeitung dieser fertigen Komponenten sind Werkzeuge erforderlich, die hohen mechanischen Belastungen standhalten. Schaftfräser mit hoher Härte bieten die vorhersehbare Werkzeugstandzeit, die für kontinuierliche Produktionsläufe erforderlich ist, die in diesen Null-Fehler-Branchen typisch sind.
Selbst bei Premium-Werkzeugen und sorgfältiger Einrichtung führen Variablen in der Bearbeitungsumgebung zu einer suboptimalen Leistung. Die Dokumentation und Analyse von Werkzeugverschleißmustern ist für die Prozessoptimierung von entscheidender Bedeutung. Wenn in der Werkstatt etwas schiefgeht, müssen Bediener die Grundursache objektiv diagnostizieren, anstatt einfach ein defektes Werkzeug gegen ein neues auszutauschen.
Katastrophaler Bruch: Sie drücken den Zyklusstart und innerhalb von Sekunden hallt ein scharfes Knallgeräusch durch den Laden. Das Werkzeug ist einfach am Schaft gerissen. Dies wird fast immer durch einen übermäßigen Spindelrundlauf, eine instabile Werkstückhalterung oder eine zu aggressive Schnitttiefe verursacht. Um dies zu korrigieren, überprüfen Sie mithilfe von Schrumpffuttern, ob der Rundlauf Ihrer Spannzange unter 0,005 mm liegt, und verringern Sie sofort die axiale Schnitttiefe.
Kantenabsplitterungen: Bemerken Sie unter der Lupe Mikrorisse entlang der Schneidkante? Wahrscheinlich erleiden Sie einen Thermoschock durch flüssiges Kühlmittel, Maschinenrattern oder einen übermäßigen Vorschub pro Zahn. Wechseln Sie sofort zu einem Hochdruck-Luftstoß. Implementieren Sie Werkzeuge mit variabler Spirale, um harmonische Schwingungen zu unterbrechen und Ihre Vorschubgeschwindigkeit zu senken.
Schneller Flankenverschleiß: Ein sanfter und beschleunigter Verschleiß an der Werkzeugflanke weist darauf hin, dass die Schnitttemperatur einfach zu hoch für das Substrat ist. Reduzieren Sie Ihre Oberflächengeschwindigkeit, um die Wärmeentwicklung zu verringern. Stellen Sie sicher, dass Sie ein Original verwenden AlTiN-beschichteter Schaftfräser statt unbeschichtetem oder standardmäßig mit Titannitrid beschichtetem Hartmetall.
Aufbauschneide: Wenn sich das Werkstückmaterial mit der Schneidnut verschweißt, ist Ihre Schneidtemperatur möglicherweise zu niedrig oder die Spanabfuhr ist unzureichend. Erhöhen Sie die Schnittgeschwindigkeit leicht, um die richtige Scherwärme zu erzeugen. Stellen Sie sicher, dass Ihr Luftstrahl die Späne effektiv aus der Schneidzone entfernt.
Die Beschaffung der richtigen Werkzeuge für HRC65-Stahl erfordert eine systematische metallurgische Bewertung. Verlassen Sie sich nicht auf grundlegende Maßangaben. Beschaffungsingenieure und CNC-Programmierer müssen Werkzeuge priorisieren, die aus ultrafeinen Nanokorn-Hartmetallsubstraten hergestellt werden. Diese speziellen Substrate bieten genau das Verhältnis von Härte zu Biegebruchfestigkeit, das erforderlich ist, um plötzlichem Abplatzen unter hoher Belastung standzuhalten.
Achten Sie insbesondere auf hitzebeständige PVD-Beschichtungen wie AlTiN oder TiSiN. Diese sind für die thermische Abschirmung bei der Trockenbearbeitung nicht verhandelbar. Darüber hinaus sorgt eine starre Geometrie mit dickem Kern und negativen Spanwinkeln dafür, dass die Schneidkante den brutalen ersten Aufprall auf das Werkstück übersteht. Durch die Integration von Eckenradiusdesigns im Bereich von R0,5 bis R2,0 wird der schwächste Punkt des Werkzeugs erheblich verstärkt und die Lebensdauer verlängert.
Die Suche nach einem konsistenten und technisch kompetenten Werkzeuglieferanten ist für die Einhaltung vorhersehbarer Produktionspläne von entscheidender Bedeutung. Wenn Ihr Betrieb erstklassige Werkzeuge erfordert, die extremen Härteprofilen standhalten, sollten Sie sich für ein professionelles Werkzeug entscheiden Hartstahlfräser ist ein logischer nächster Schritt. Durch die Auswahl richtig kalibrierter Schneidwerkzeuge wird sichergestellt, dass Ihre CNC-Metriken stabil bleiben. Dies minimiert den Ausschuss an Teilen und reduziert die Gesamtkosten pro Teil drastisch.
Erfolgreiches Fräsen von HRC65-Stahl muss kein Albtraum zerbrochener Werkzeuge und zerstörter Toleranzen sein. Wenn Sie den Prozess mit einem klaren Verständnis der Zerspanungsmechanik angehen, können Sie das Hartfräsen meistern. Die Auswahl des richtigen Hartmetallsubstrats, der Einsatz fortschrittlicher hitzebeständiger Beschichtungen und die Verwendung starrer Werkzeuggeometrien sind die Grundpfeiler des Erfolgs.
In hochwertige investieren Der Einsatz von HRC65-Schaftfräsern im Voraus spart unweigerlich Geld für Maschinenstillstandszeiten und den Austausch von Werkzeugen. Nehmen Sie sich die Zeit, Ihre aktuelle Werkzeugkonfiguration zu überprüfen. Übergang von flüssigem Kühlmittel zur Hochdruck-Luftkühlung. Rüsten Sie Ihre Schaftfräser für Ihr nächstes Projekt mit hoher Härte auf spezielle Hartfräsgeometrien auf. Für zuverlässige Werkzeuglösungen, die für extreme Materialien entwickelt wurden, erkunden Sie die leistungsstarke Auswahl auf ssendmill.com.
Nein. Standardhartmetallen fehlen die spezifische Mikrokornstruktur, die starre Kerngeometrie und die fortschrittlichen hitzebeständigen Beschichtungen, die für extreme Härte erforderlich sind. Unter den enormen Schnittkräften, die HRC65-Stahl erzeugt, wird es fast sofort abplatzen, stumpf werden oder brechen.
Eine AlTiN- oder TiSiN-Beschichtung wird dringend empfohlen. Diese speziellen Beschichtungen gedeihen in Umgebungen mit hoher Hitze. Während des Schneidvorgangs bilden sie eine mikroskopisch kleine Schicht aus Aluminiumoxid, die den empfindlichen Hartmetallkern vor den hohen Temperaturen schützt, die beim Hartfräsen entstehen.
Im Allgemeinen nein. Flüssiges Kühlmittel verursacht bei Hartfräsanwendungen einen schweren Thermoschock. Wenn kaltes Kühlmittel auf ein überhitztes Hartmetallwerkzeug trifft, kommt es zu einer schnellen Ausdehnung und Kontraktion. Dies führt zu Mikrorissen und Ausbrüchen an der Schneidkante. Hochdruck-Druckluftstrahl ist die sicherste und effektivste Methode zum Entfernen von Spänen und zum Wärmemanagement.
Für das Hartfräsen sind je nach Bearbeitung 4-schneidige, 6-schneidige oder sogar 8-schneidige Schaftfräser ideal. Während 4-schneidige Werkzeuge zum Schlitzen geeignet sind, sorgen höhere Nutzahlen für einen viel dickeren und stärkeren Werkzeugkern. Dies ermöglicht eine bessere Oberflächengüte, eine geringere Durchbiegung und eine höhere Maßhaltigkeit bei gehärteten Materialien.
Um Verformungen durch die Wärmebehandlung zu vermeiden, werden moderne Formen und Gesenke oft direkt aus Stahlblöcken gefertigt, die bereits auf HRC60 oder höher gehärtet wurden. Spezialwerkzeuge sind speziell darauf ausgelegt, unglaublich enge Toleranzen einzuhalten und in diesem harten Zustand hervorragende Oberflächengüten ohne vorzeitigen Verschleiß zu liefern. Dadurch entfällt die Notwendigkeit langsamer sekundärer elektrischer Entladungsbearbeitungsprozesse.
Die Oberflächengeschwindigkeiten müssen konservativ bleiben, um die Wärmeerzeugung zu kontrollieren. Typischerweise sind Schnittgeschwindigkeiten zwischen 30 und 50 Metern pro Minute für HRC65 optimal. Kombinieren Sie diese konservative Geschwindigkeit mit einer geringen Spanlast pro Zahn, um einen schnellen Flankenverschleiß zu verhindern und einen stabilen Schneidprozess zu gewährleisten.
Der Werkzeugschlag ist der größte Feind des Hartfräsens. Selbst ein minimaler Rundlauffehler von 0,01 mm führt zu einer ungleichmäßigen Spanbelastung über die Spannuten hinweg. Bei ultraharten Materialien führt diese ungleichmäßige Kraft sofort zu Mikroabplatzungen an der überbeanspruchten Nut. Streben Sie immer einen Gesamtrundlauf von unter 0,005 mm an, indem Sie hochpräzise Werkzeughalter wie Schrumpf- oder Hydraulikspannfutter verwenden.


