Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-17 Origine: Sito

La scelta del giusto numero di scanalature rende o distrugge la tua operazione di fresatura impegnativa. Determina direttamente lo spessore del nocciolo, lo spazio di evacuazione del truciolo e le velocità di avanzamento consentite. Quando si tagliano leghe ultra dure, la rigidità strutturale batte sempre la rimozione aggressiva del materiale. Non è possibile semplicemente spingere uno strumento attraverso l'acciaio HRC65. Devi progettare il taglio.
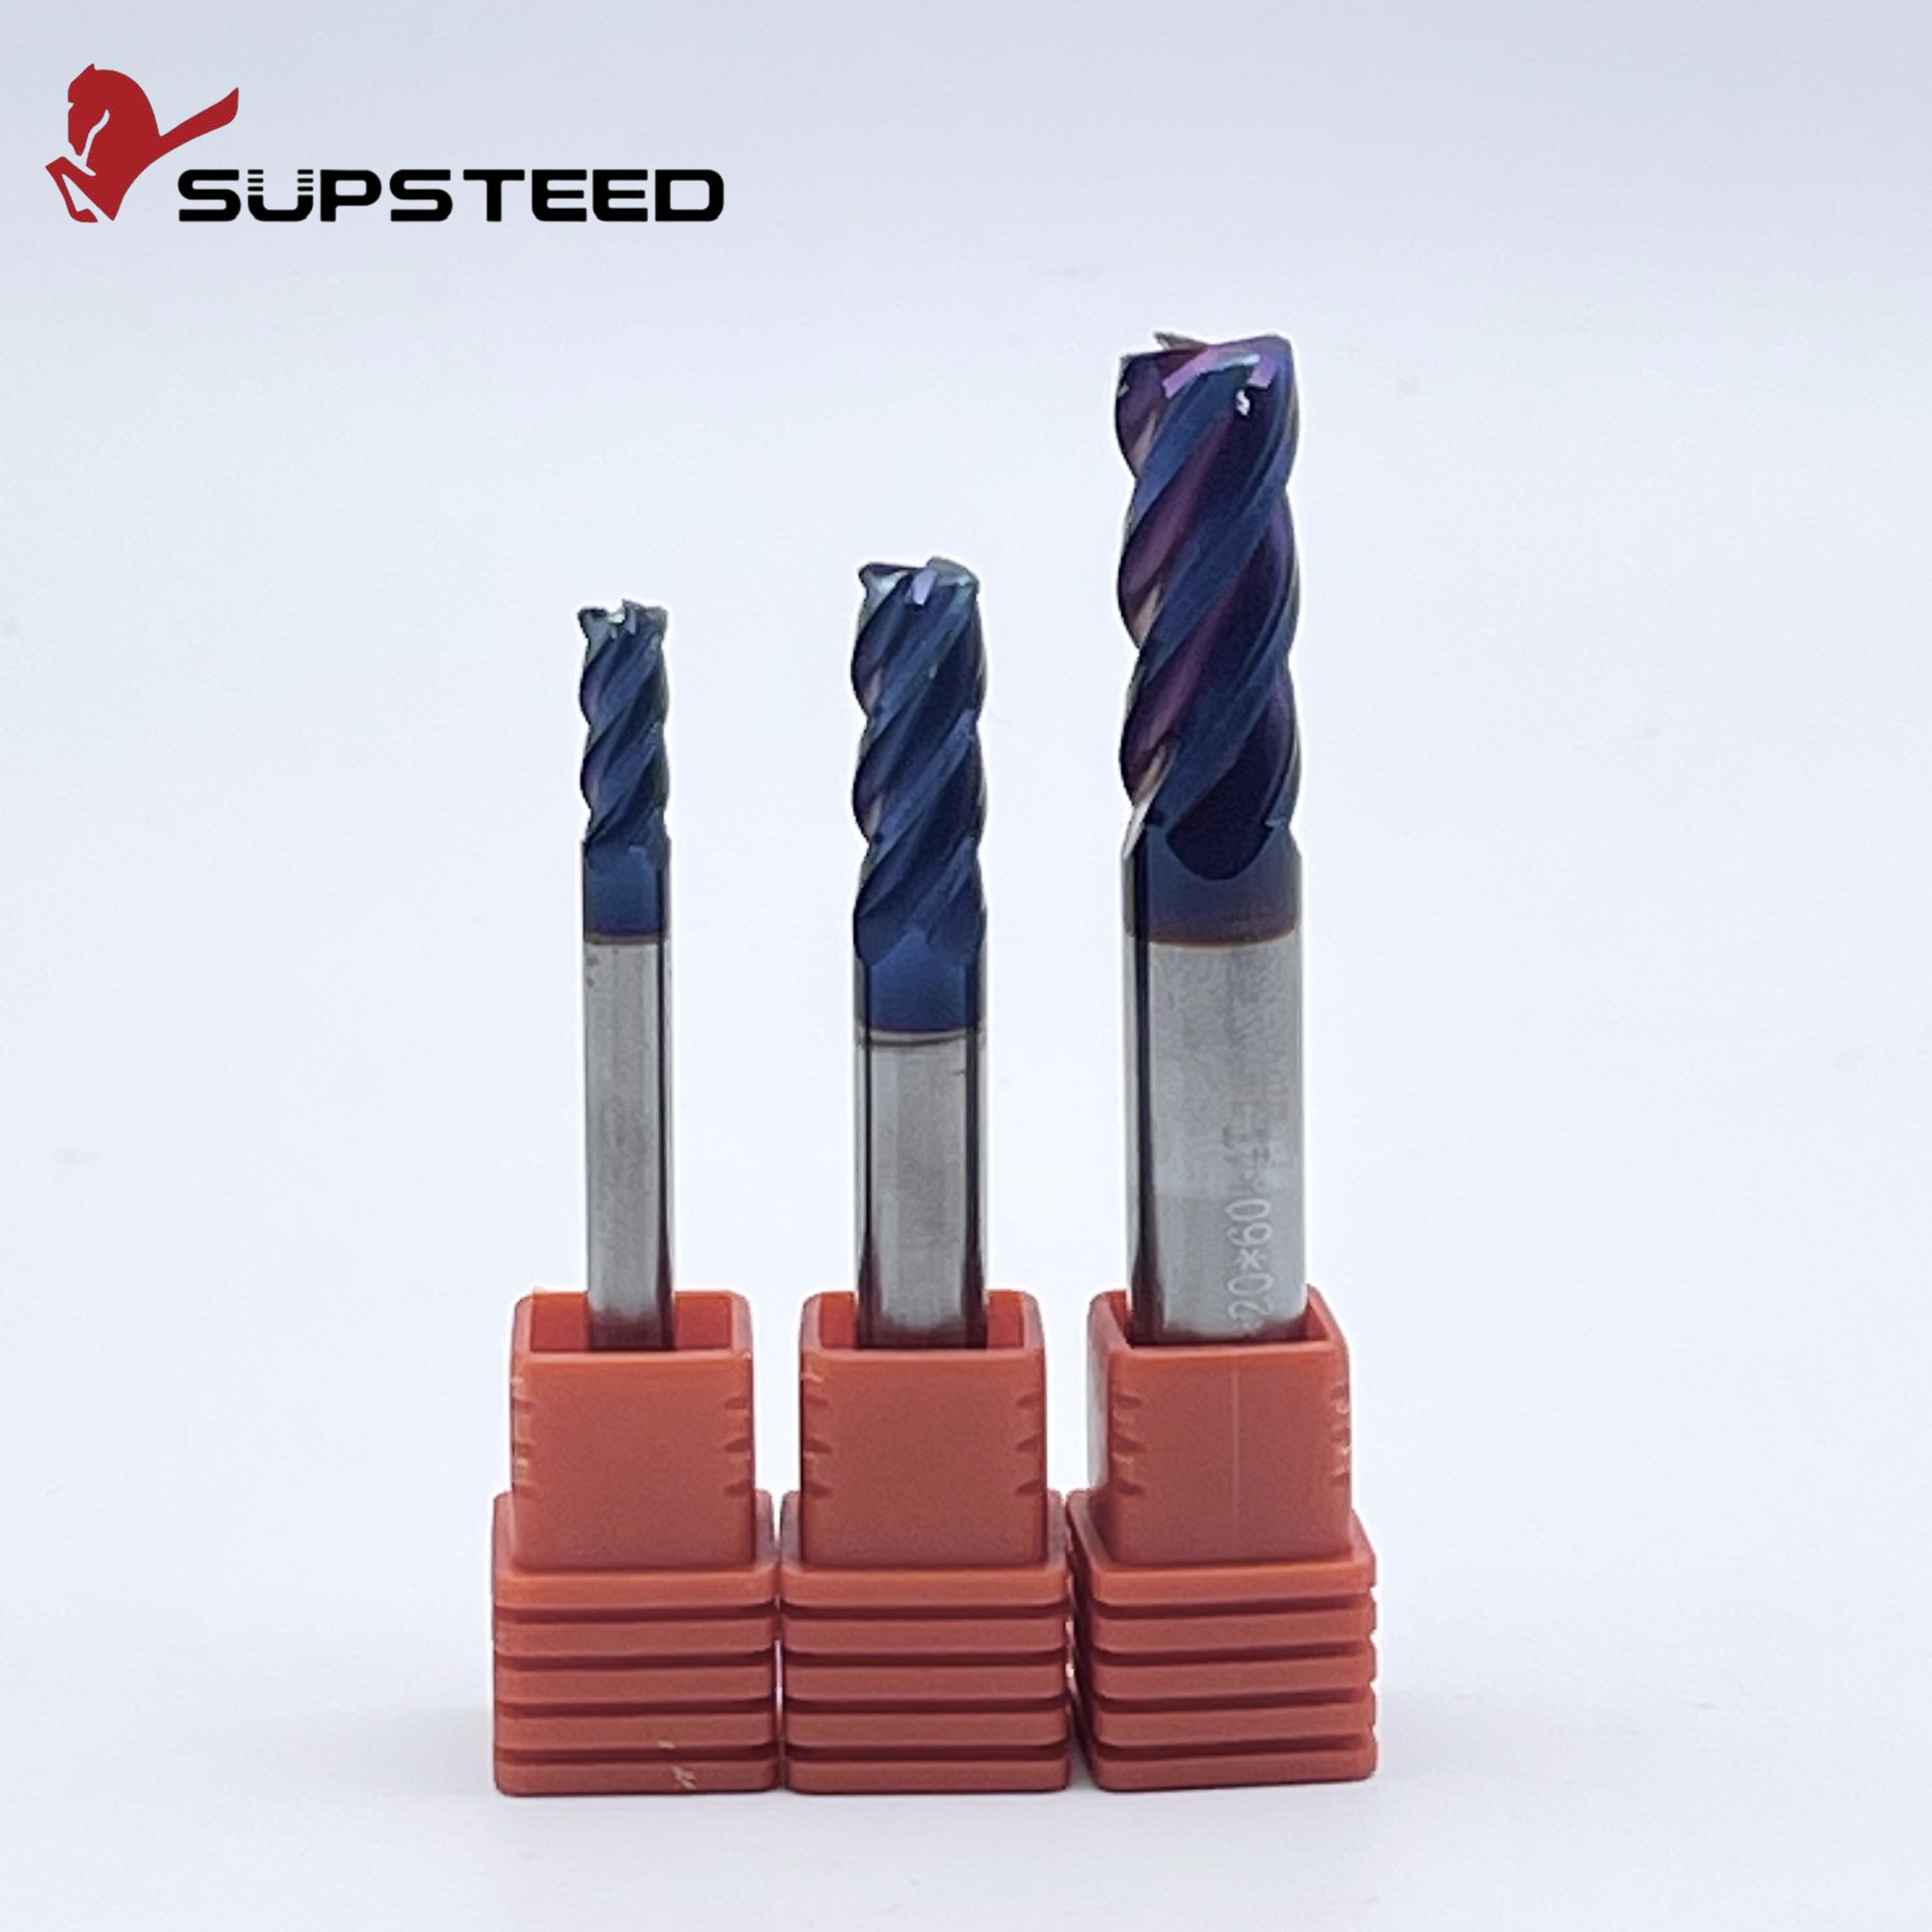
Una configurazione a 4 eliche funge da linea di base per la fresatura dura. Questo design offre un equilibrio calcolato tra la resistenza del nucleo e la capacità dell'esofago. Quando si eseguono operazioni di scanalatura o di immersione in materiali temprati, un 4 eliche La fresa in metallo duro offre uno spazio cruciale per l'evacuazione del truciolo. Questo spazio extra riduce al minimo il rischio di ritaglio del truciolo. Il ritaglio è uno scenario pericoloso che innesca picchi improvvisi nelle temperature di taglio e distrugge prematuramente il tagliente. Tuttavia, il nucleo rimane leggermente più sottile di un utensile multi-elica. Gli operatori devono gestire attentamente la profondità di taglio assiale per evitare deflessioni indesiderate dell'utensile.
Al contrario, le configurazioni da 6 a 8 eliche diventano lo standard del settore per le passate di contornatura, profilatura e finitura sull'acciaio HRC65. L'aumento del numero di scanalature espande significativamente il diametro del nucleo. Ciò massimizza la resistenza della sezione trasversale. Questa rigidità intrinseca elimina praticamente la deflessione dell'utensile. Garantisce che le rigide tolleranze dimensionali rimangano intatte anche in caso di carichi laterali pesanti. Inoltre, un numero maggiore di scanalature consente una maggiore velocità di avanzamento complessiva della macchina mantenendo un carico di truciolo per dente basso e sicuro. In definitiva, questo si traduce in finiture superficiali a specchio superiori. Spesso ignora completamente la necessità di operazioni di rettifica secondarie.
Caratteristica |
Frese a 4 taglienti |
Frese da 6 a 8 taglienti |
|---|---|---|
Rigidità del nucleo |
Da moderato ad alto |
Massimo |
Evacuazione dei trucioli |
Eccellente per scanalatura |
Limitato strettamente alla profilazione |
Finitura superficiale |
Bene |
Finitura a specchio |
Migliore applicazione |
Sgrossatura e stozzatura |
Finitura e fresatura laterale ad alta velocità |
La produzione moderna sta sperimentando un massiccio spostamento verso la lavorazione a secco e la fresatura diretta di materiali duri. Storicamente, le officine lavoravano i pezzi allo stato morbido e li inviavano al trattamento termico. Questo flusso di lavoro tradizionale introduceva deformazioni imprevedibili del metallo e aggiungeva settimane ai tempi di consegna. Oggi, le moderne catene di fornitura richiedono tempi di consegna più rapidi. Gli ingegneri stanno alterando completamente i flussi di lavoro tradizionali lavorando le parti direttamente nel loro stato completamente indurito.
Questa evoluzione esercita un’enorme pressione sulla tecnologia degli utensili. Stiamo assistendo a una rapida spinta del mercato verso geometrie iperspecializzate capaci di usura prevedibile in ambienti completamente automatizzati. L'integrazione di substrati ultrafini in carburo a nanograna da 0,6 micron abbinati a rivestimenti avanzati a base di silicio consente agli strumenti di sopravvivere a temperature superiori a 1200 gradi Celsius. Questo salto tecnologico consente alle celle di produzione a luci spente di tagliare in modo affidabile materiali HRC65 senza il costante intervento dell'operatore.
La capacità di tagliare con precisione l'acciaio temprato sblocca un enorme valore commerciale. Riduce il tasso di scarto e accorcia drasticamente i cicli di produzione nelle industrie ad alto rischio.
Immagina di intagliare una cavità complessa in un blocco di acciaio per utensili D2 già temprato a 62 HRC. In passato, ciò richiedeva noiose lavorazioni con elettroerosione o lenti processi di rettifica. Oggi, utilizzando specializzati Gli utensili per la lavorazione di stampi consentono ai produttori di fresare direttamente l'acciaio per utensili pretemprato. Questo approccio diretto alla fresatura dura garantisce un'assoluta fedeltà dimensionale. Mantiene raggi degli angoli acuti e offre finiture superficiali eccezionali. Riduce drasticamente i tempi di consegna totali per stampi a iniezione e matrici per stampaggio complessi.
Sia il settore aerospaziale che quello automobilistico fanno molto affidamento sulle leghe ultradure per i componenti portanti critici. Gli ingranaggi della trasmissione, gli alberi motore, i componenti delle turbine e gli elementi di fissaggio specializzati vengono regolarmente temprati per resistere all'usura estrema per milioni di cicli. La lavorazione di questi componenti finiti richiede utensili in grado di sopportare stress meccanici pesanti. Le frese a candela con durezza elevata garantiscono la durata prevedibile dell'utensile richiesta per i cicli di produzione continui tipici di questi settori a zero guasti.
Anche con utensili di prima qualità e una configurazione meticolosa, le variabili nell’ambiente di lavorazione causano prestazioni non ottimali. La documentazione e l'analisi dei modelli di usura degli utensili sono fondamentali per l'ottimizzazione del processo. Quando le cose vanno male in officina, gli operatori devono diagnosticare la causa principale in modo obiettivo anziché semplicemente sostituire uno strumento rotto con uno nuovo.
Rottura catastrofica: premi l'avvio del ciclo e in pochi secondi un forte schiocco echeggia nel negozio. Lo strumento ha appena spezzato il gambo. Ciò è quasi sempre causato da un'eccessiva eccentricità del mandrino, da un bloccaggio instabile del pezzo o da una profondità di taglio eccessivamente aggressiva. Per correggere questo problema, verificare che l'eccentricità della pinza sia inferiore a 0,005 mm utilizzando mandrini a calettamento e diminuire immediatamente la profondità di taglio assiale.
Scheggiatura del bordo: noti microfratture lungo il bordo tagliente sotto una lente di ingrandimento? Probabilmente si sta verificando uno shock termico dovuto al refrigerante liquido, alle vibrazioni della macchina o ad un avanzamento eccessivo per dente. Passare immediatamente a un getto d'aria ad alta pressione. Implementa strumenti ad elica variabile per interrompere le vibrazioni armoniche e ridurre la velocità di avanzamento.
Usura rapida sul fianco: l'usura regolare e accelerata sul fianco dell'utensile indica che la temperatura di taglio è semplicemente troppo elevata per il substrato. Ridurre la velocità di superficie per ridurre la generazione di calore. Assicurati di utilizzare un file autentico Fresa rivestita in AlTiN anziché in metallo duro non rivestito o rivestito in nitruro di titanio standard.
Tagliente di riporto: se il materiale del pezzo si salda alla scanalatura di taglio, la temperatura di taglio potrebbe effettivamente essere troppo bassa o l'evacuazione dei trucioli non è adeguata. Aumentare leggermente la velocità di taglio per generare il calore di taglio adeguato. Verificare che il getto d'aria stia effettivamente eliminando i trucioli dalla zona di taglio.
Per procurarsi l'attrezzatura corretta per l'acciaio HRC65 è necessaria una valutazione metallurgica sistematica. Non fare affidamento sulle specifiche dimensionali di base. Gli ingegneri degli appalti e i programmatori CNC devono dare la priorità agli utensili realizzati con substrati di carburo a nanograna ultrafine. Questi substrati specifici forniscono l'esatto rapporto tra durezza e resistenza alla rottura trasversale necessario per resistere alla scheggiatura improvvisa sotto carichi pesanti.
Nello specifico, cerca rivestimenti PVD resistenti al calore come AlTiN o TiSiN. Questi non sono negoziabili per la schermatura termica durante la lavorazione a secco. Inoltre, una geometria rigida caratterizzata da un nucleo spesso e angoli di spoglia negativi garantisce che il tagliente sopravviva al brutale impatto iniziale con il pezzo in lavorazione. L'inclusione di design del raggio angolare, che vanno da R0.5 a R2.0, rinforza significativamente il punto più debole dell'utensile e prolunga la vita operativa.
Trovare un fornitore di utensili coerente e tecnicamente competente è fondamentale per mantenere programmi di produzione prevedibili. Se le tue operazioni richiedono utensili di prima qualità progettati per resistere a profili di durezza estremi, valutane uno di livello professionale la taglierina in acciaio duro è il logico passo successivo. La selezione di utensili da taglio adeguatamente calibrati garantisce che le metriche CNC rimangano stabili. Ciò riduce al minimo le parti scartate e riduce drasticamente il costo complessivo per pezzo.
Fresare con successo l'acciaio HRC65 non deve essere un incubo di utensili frantumati e tolleranze rovinate. Avvicinandosi al processo con una chiara comprensione della meccanica del taglio, è possibile padroneggiare la fresatura pesante. La selezione del substrato di metallo duro corretto, lo sfruttamento di rivestimenti avanzati resistenti al calore e l'utilizzo di geometrie rigide degli utensili sono i pilastri fondamentali del successo.
Investire in alta qualità Le frese a candela HRC65 consentono inevitabilmente di risparmiare denaro sui tempi di fermo macchina e sulla sostituzione degli utensili. Prenditi il tempo necessario per rivedere la configurazione attuale degli strumenti. Transizione dal refrigerante liquido al raffreddamento ad aria ad alta pressione. Aggiorna le tue frese a geometrie specializzate per la fresatura dura per il tuo prossimo progetto ad alta durezza. Per soluzioni di utensili affidabili progettate per materiali estremi, esplora le selezioni ad alte prestazioni disponibili su sendmill.com.
No. Il metallo duro standard non ha la specifica struttura a micrograna, la geometria rigida del nucleo e i rivestimenti avanzati resistenti al calore necessari per la durezza estrema. Si scheggerà, si smusserà o si romperà quasi immediatamente sotto le immense forze di taglio generate dall'acciaio HRC65.
Si consiglia vivamente un rivestimento AlTiN o TiSiN. Questi rivestimenti specifici prosperano in ambienti ad alto calore. Durante il processo di taglio, formano uno strato microscopico di ossido di alluminio che isola il vulnerabile nucleo in carburo dalle intense temperature generate durante la fresatura dura.
In generale no. Il refrigerante liquido provoca gravi shock termici nelle applicazioni di fresatura pesante. Quando il refrigerante freddo colpisce un utensile in metallo duro surriscaldato, crea una rapida espansione e contrazione. Ciò porta a microfessurazioni e scheggiature sul tagliente. Il getto di aria compressa ad alta pressione è il metodo più sicuro ed efficace per eliminare i trucioli e gestire il calore.
Per la fresatura di materiali duri, le frese a candela a 4, 6 o anche 8 scanalature sono ideali a seconda dell'operazione. Sebbene gli utensili a 4 eliche siano accettabili per l'esecuzione di scanalature, un numero maggiore di eliche fornisce un nucleo dell'utensile molto più spesso e resistente. Ciò consente migliori finiture superficiali, deflessione ridotta e maggiore precisione dimensionale nei materiali temprati.
Per evitare distorsioni dovute al trattamento termico, gli stampi e le matrici moderni vengono spesso lavorati direttamente da blocchi di acciaio già temprati a HRC60 o superiore. Gli strumenti specializzati sono progettati specificatamente per mantenere tolleranze incredibilmente strette e fornire eccellenti finiture superficiali in questo stato duro senza usurarsi prematuramente. Ciò elimina la necessità di lenti processi di lavorazione con elettroerosione secondaria.
Le velocità superficiali devono rimanere prudenti per controllare la generazione di calore. In genere, velocità di taglio comprese tra 30 e 50 metri al minuto sono ottimali per HRC65. Abbinare questa velocità conservativa a un basso carico di truciolo per dente per prevenire una rapida usura del fianco e garantire un processo di taglio stabile.
La concentricità dell'utensile è il nemico finale della fresatura dura. Anche una concentricità minima di 0,01 mm provoca un carico di truciolo irregolare sulle scanalature. Nei materiali ultraduri, questa forza irregolare provoca istantaneamente microscheggiature sulla scanalatura sovraffaticata. Puntare sempre a un runout totale indicato inferiore a 0,005 mm utilizzando portautensili ad alta precisione come mandrini a calettamento o idraulici.