Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-17 Pochodzenie: Strona

Wybór odpowiedniej liczby rowków utrudnia lub przerywa operację twardego frezowania. Bezpośrednio określa grubość rdzenia, przestrzeń odprowadzania wiórów i dopuszczalne prędkości posuwu. Podczas skrawania ultratwardych stopów sztywność strukturalna zawsze przewyższa agresywne usuwanie materiału. Nie można po prostu przepchnąć narzędzia przez stal HRC65. Musisz zaprojektować cięcie.
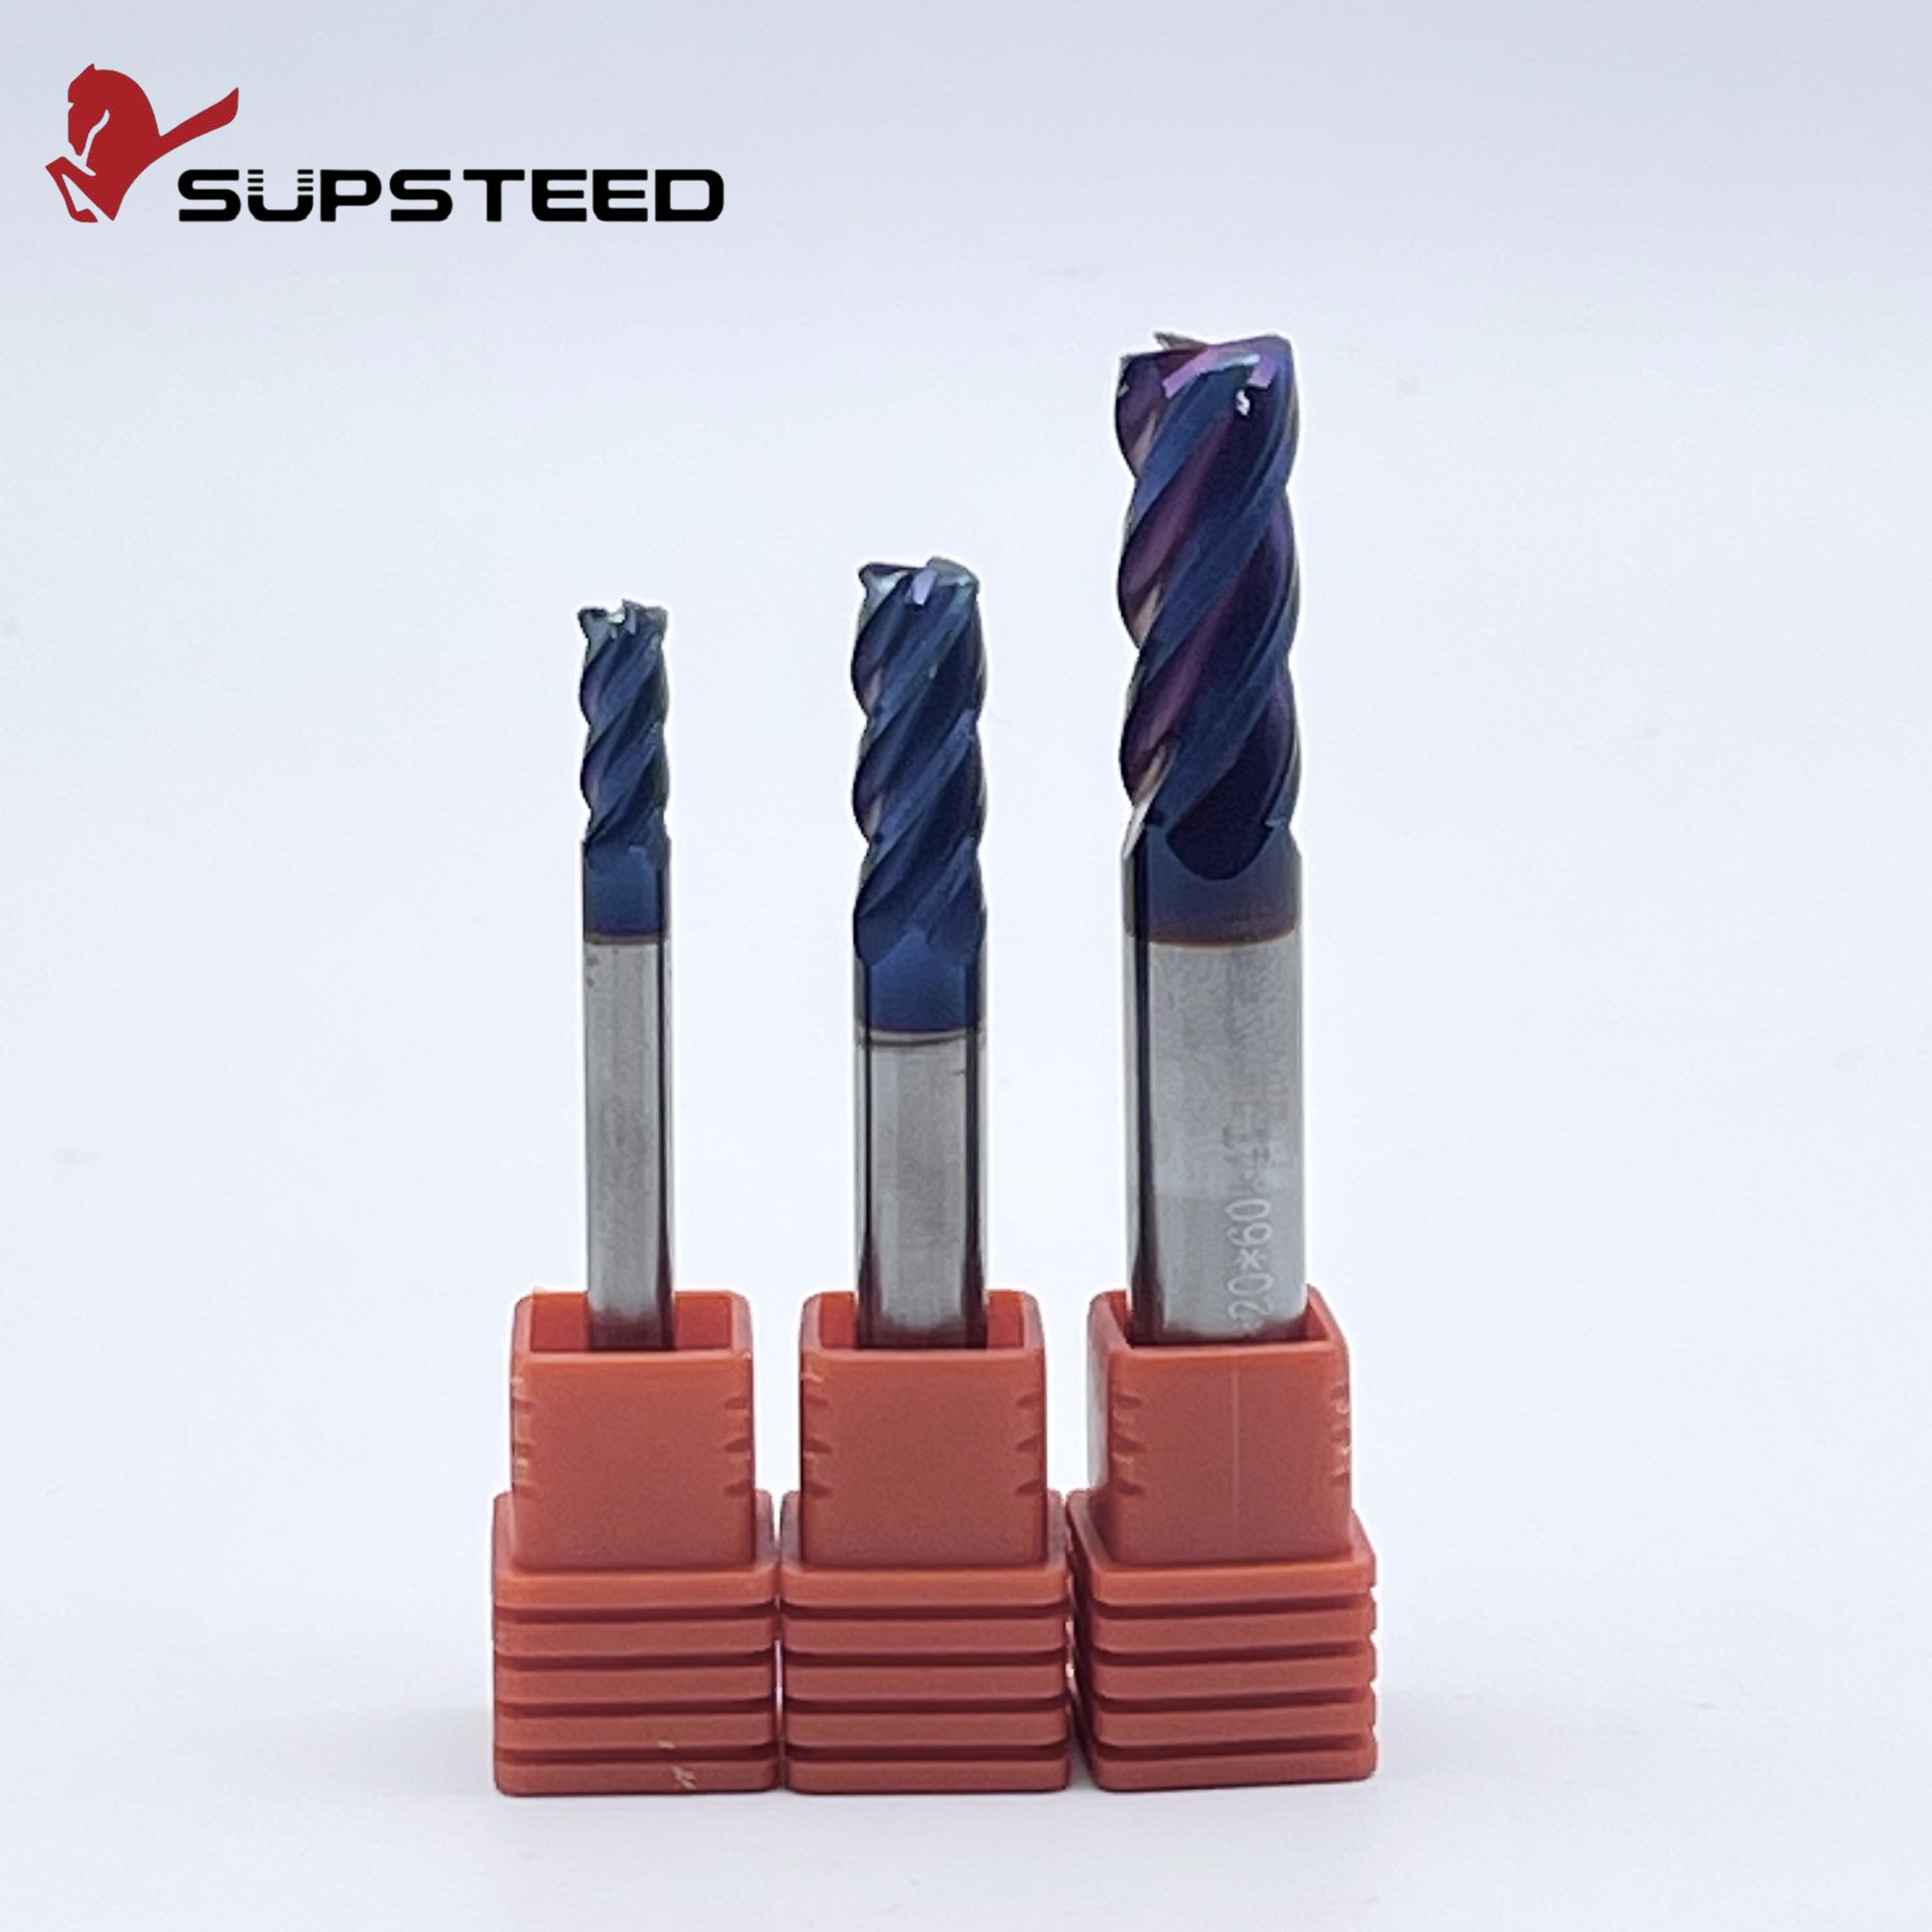
Konfiguracja z 4 rowkami stanowi podstawę do frezowania na twardo. Konstrukcja ta zapewnia wyliczoną równowagę pomiędzy wytrzymałością rdzenia i pojemnością wrębów wiórowych. Podczas wykonywania operacji dłutowania lub zagłębiania się w materiałach hartowanych, 4-ostrzowe Frez trzpieniowy z węglików spiekanych zapewnia kluczowe miejsce na ewakuację wiórów. Ta dodatkowa przestrzeń minimalizuje ryzyko ponownego skrawania wiórów. Ponowne cięcie to niebezpieczny scenariusz, który powoduje nagłe skoki temperatury skrawania i przedwczesne zniszczenie krawędzi skrawającej. Jednakże rdzeń pozostaje nieznacznie cieńszy niż w przypadku narzędzia wieloostrzowego. Operatorzy muszą uważnie zarządzać osiową głębokością skrawania, aby zapobiec niepożądanemu ugięciu narzędzia.
Natomiast konfiguracje od 6 do 8 rowków stają się standardem branżowym w zakresie frezowania bocznego, profilowania i przejść wykończeniowych stali HRC65. Zwiększenie liczby rowków znacznie zwiększa średnicę rdzenia. Maksymalizuje to wytrzymałość przekroju poprzecznego. Ta nieodłączna sztywność praktycznie eliminuje ugięcie narzędzia. Zapewnia to zachowanie ścisłych tolerancji wymiarowych nawet przy dużych obciążeniach bocznych. Co więcej, większa liczba rowków umożliwia zwiększenie całkowitego posuwu maszyny przy jednoczesnym utrzymaniu niskiego i bezpiecznego obciążenia wiórów na ząb. Ostatecznie przekłada się to na doskonałe lustrzane wykończenie powierzchni. Często całkowicie pomija potrzebę dodatkowych operacji szlifowania.
Funkcja |
Frezy trzpieniowe 4-ostrzowe |
Frezy trzpieniowe z 6 do 8 rowkami |
|---|---|---|
Sztywność rdzenia |
Umiarkowane do wysokiego |
Maksymalny |
Ewakuacja wiórów |
Znakomity do szczelinowania |
Ograniczone wyłącznie do profilowania |
Wykończenie powierzchni |
Dobry |
Wykończenie lustrzane |
Najlepsza aplikacja |
Zgrubne i dłutowanie |
Wykańczanie z dużą prędkością i frezowanie boczne |
W nowoczesnej produkcji następuje ogromny zwrot w kierunku obróbki na sucho i bezpośredniego frezowania na twardo. Historycznie rzecz biorąc, sklepy obrabiały części w stanie miękkim i wysyłały je do obróbki cieplnej. Ten tradycyjny przepływ pracy wprowadził nieprzewidywalne wypaczenia metalu i wydłużył czas realizacji o tygodnie. Obecnie nowoczesne łańcuchy dostaw wymagają szybszych realizacji. Inżynierowie całkowicie zmieniają tradycyjne procesy robocze, obrabiając części bezpośrednio w stanie w pełni hartowanym.
Ta ewolucja wywiera ogromny nacisk na technologię narzędzi. Obserwujemy szybki trend rynkowy w kierunku hiperspecjalistycznych geometrii zdolnych do przewidywalnego zużycia w całkowicie zautomatyzowanych środowiskach. Połączenie ultradrobnych podłoży z węglika nanoziarnistego o grubości 0,6 mikrona w połączeniu z zaawansowanymi powłokami na bazie krzemu pozwala narzędziom przetrwać temperatury przekraczające 1200 stopni Celsjusza. Ten skok technologiczny umożliwia komórkom produkcyjnym przy wyłączonym świetle niezawodne cięcie materiałów HRC65 bez ciągłej interwencji operatora.
Możliwość dokładnego cięcia stali hartowanej odblokowuje ogromną wartość komercyjną. Zmniejsza ilość złomów i drastycznie skraca cykle produkcyjne w branżach, w których stawka jest wysoka.
Wyobraź sobie wyrzeźbienie złożonego wgłębienia w bloku stali narzędziowej D2, już utwardzonej do 62 HRC. W przeszłości wymagało to żmudnej obróbki elektroerozyjnej lub powolnych procesów szlifowania. Dziś wykorzystując specjalistyczne narzędzia do obróbki form umożliwiają producentom bezpośrednie frezowanie wstępnie hartowanej stali narzędziowej. To bezpośrednie podejście do frezowania na twardo zapewnia absolutną wierność wymiarową. Zachowuje ostre promienie naroży i zapewnia wyjątkowe wykończenie powierzchni. Drastycznie skraca całkowity czas realizacji skomplikowanych form wtryskowych i tłoczników.
Zarówno sektor lotniczy, jak i motoryzacyjny w dużym stopniu opierają się na ultratwardych stopach w przypadku krytycznych elementów nośnych. Przekładnie przekładniowe, wały napędowe, elementy turbin i specjalistyczne elementy złączne są rutynowo utwardzane, aby wytrzymać ekstremalne zużycie w ciągu milionów cykli. Obróbka gotowych elementów wymaga narzędzi, które wytrzymają ogromne obciążenia mechaniczne. Frezy trzpieniowe o wysokiej twardości zapewniają przewidywalną trwałość narzędzia wymaganą do ciągłych serii produkcyjnych, typowych dla branż charakteryzujących się zerową awaryjnością.
Nawet w przypadku najwyższej jakości narzędzi i skrupulatnej konfiguracji zmienne w środowisku obróbki powodują nieoptymalną wydajność. Dokumentowanie i analizowanie wzorców zużycia narzędzi ma kluczowe znaczenie dla optymalizacji procesów. Kiedy coś pójdzie nie tak w warsztacie, operatorzy muszą obiektywnie zdiagnozować pierwotną przyczynę, a nie po prostu wymieniać zepsute narzędzie na nowe.
Katastrofalna awaria: Uruchamiasz cykl i po kilku sekundach po sklepie rozlega się ostry, trzaskający dźwięk. Narzędzie po prostu zatrzasnęło się na trzpieniu. Jest to prawie zawsze spowodowane nadmiernym biciem wrzeciona, niestabilnym uchwytem roboczym lub zbyt dużą głębokością skrawania. Aby to skorygować, sprawdź, czy bicie tulei zaciskowej jest mniejsze niż 0,005 mm, używając uchwytów termokurczliwych i natychmiast zmniejsz osiową głębokość skrawania.
Odpryski krawędzi: Zauważyłeś mikropęknięcia wzdłuż krawędzi tnącej pod lupą? Prawdopodobnie doświadczyłeś szoku termicznego spowodowanego płynnym chłodziwem, drganiami maszyny lub nadmiernym posuwem na ząb. Natychmiast przejść na nadmuch powietrza pod wysokim ciśnieniem. Wdrażaj narzędzia o zmiennej linii śrubowej, aby zakłócać wibracje harmoniczne i zmniejszać prędkość posuwu.
Szybkie zużycie powierzchni przyłożenia: Gładkie i przyspieszone zużycie powierzchni przyłożenia narzędzia wskazuje, że temperatura skrawania jest po prostu zbyt wysoka dla podłoża. Zmniejsz prędkość powierzchniową, aby zmniejszyć wytwarzanie ciepła. Upewnij się, że używasz oryginału Frez palcowy pokryty AlTiN zamiast niepowlekanego lub standardowego węglika powlekanego azotkiem tytanu.
Narost na krawędzi: Jeżeli materiał przedmiotu obrabianego sam się zgrzewa z rowkiem skrawającym, temperatura skrawania może być w rzeczywistości za niska lub odprowadzanie wiórów jest niewystarczające. Zwiększ nieznacznie prędkość skrawania, aby wytworzyć odpowiednie ciepło ścinania. Sprawdź, czy podmuch powietrza skutecznie usuwa wióry ze strefy cięcia.
Zakup odpowiedniego oprzyrządowania do stali HRC65 wymaga systematycznej oceny metalurgicznej. Nie polegaj na podstawowych specyfikacjach wymiarowych. Inżynierowie ds. zakupów i programiści CNC muszą priorytetowo traktować narzędzia wykonane z ultradrobnych podłoży z węglika nanoziarnistego. Te specyficzne podłoża zapewniają dokładny stosunek twardości do wytrzymałości na zerwanie poprzeczne niezbędny do przeciwstawienia się nagłemu odpryskiwaniu pod dużymi obciążeniami.
W szczególności należy szukać żaroodpornych powłok PVD, takich jak AlTiN lub TiSiN. Nie podlegają one negocjacjom w zakresie osłony termicznej podczas obróbki na sucho. Co więcej, sztywna geometria z grubym rdzeniem i ujemnymi kątami natarcia zapewnia, że krawędź skrawająca wytrzyma brutalne początkowe uderzenie w przedmiot obrabiany. Zastosowanie konstrukcji z promieniami naroży w zakresie od R0,5 do R2,0 znacznie wzmacnia najsłabszy punkt narzędzia i wydłuża jego żywotność.
Znalezienie spójnego i sprawnego technicznie dostawcy narzędzi jest niezbędne do utrzymania przewidywalnych harmonogramów produkcji. Jeśli Twoje operacje wymagają najwyższej klasy narzędzi, zaprojektowanych tak, aby wytrzymać profile o ekstremalnej twardości, wybierz profesjonalną klasę Nóż do stali twardej jest logicznym kolejnym krokiem. Wybór odpowiednio skalibrowanych narzędzi skrawających gwarantuje, że parametry CNC pozostaną stabilne. Minimalizuje to liczbę złomowanych części i drastycznie zmniejsza całkowity koszt części.
Pomyślne frezowanie stali HRC65 nie musi być koszmarem z połamanymi narzędziami i zniszczonymi tolerancjami. Podchodząc do procesu z pełnym zrozumieniem mechaniki skrawania, można opanować frezowanie na twardo. Wybór odpowiedniego podłoża węglikowego, wykorzystanie zaawansowanych powłok żaroodpornych i wykorzystanie sztywnych geometrii narzędzi to podstawowe filary sukcesu.
Inwestycja w wysoką jakość Frezy walcowo-czołowe HRC65 nieuchronnie oszczędzają pieniądze na przestojach maszyny i wymianie narzędzi. Poświęć trochę czasu na sprawdzenie aktualnej konfiguracji narzędzi. Przejście z cieczy chłodzącej na chłodzenie powietrzem pod wysokim ciśnieniem. Zmodernizuj swoje frezy palcowe do specjalistycznych geometrii do frezowania na twardo na potrzeby kolejnego projektu wymagającego wysokiej twardości. Aby uzyskać niezawodne rozwiązania narzędziowe zaprojektowane do pracy z ekstremalnymi materiałami, zapoznaj się z asortymentem o wysokiej wydajności dostępnym na stronie ssendmill.com.
Nie. Standardowy węglik nie posiada specyficznej struktury mikroziarnistej, sztywnej geometrii rdzenia i zaawansowanych powłok odpornych na ciepło wymaganych w przypadku ekstremalnej twardości. Pod wpływem ogromnych sił skrawania generowanych przez stal HRC65 będzie się wykruszać, stępiać lub pękać niemal natychmiast.
Zdecydowanie zaleca się powłokę AlTiN lub TiSiN. Te specyficzne powłoki dobrze sprawdzają się w środowiskach o wysokiej temperaturze. Podczas procesu skrawania tworzą mikroskopijną warstwę tlenku glinu, która izoluje wrażliwy rdzeń węglikowy od wysokich temperatur powstających podczas frezowania na twardo.
Generalnie nie. Płynne chłodziwo powoduje poważny szok termiczny w zastosowaniach związanych z frezowaniem twardym. Kiedy zimne chłodziwo uderza w przegrzane narzędzie węglikowe, następuje szybkie rozszerzanie i kurczenie się. Prowadzi to do mikropęknięć i odprysków na krawędzi skrawającej. Przedmuch sprężonym powietrzem pod wysokim ciśnieniem jest najbezpieczniejszą i najskuteczniejszą metodą usuwania wiórów i zarządzania ciepłem.
Do frezowania na twardo idealne są frezy trzpieniowe z 4, 6 lub nawet 8 rowkami, w zależności od operacji. Podczas gdy narzędzia z 4 rowkami są dopuszczalne do dłutowania, większa liczba rowków zapewnia znacznie grubszy i mocniejszy rdzeń narzędzia. Pozwala to na lepsze wykończenie powierzchni, zmniejszone ugięcie i większą dokładność wymiarową w materiałach hartowanych.
Aby uniknąć odkształceń spowodowanych obróbką cieplną, nowoczesne formy i matryce są często obrabiane bezpośrednio z bloków stali, które zostały już hartowane do HRC60 lub wyższej. Specjalistyczne narzędzia zostały specjalnie zaprojektowane, aby zachować niewiarygodnie wąskie tolerancje i zapewnić doskonałe wykończenie powierzchni w tym twardym stanie bez przedwczesnego zużycia. Eliminuje to potrzebę powolnych procesów wtórnej obróbki elektroerozyjnej.
Prędkości powierzchniowe muszą pozostać zachowawcze, aby kontrolować wytwarzanie ciepła. Zwykle dla HRC65 optymalne są prędkości skrawania od 30 do 50 metrów na minutę. Połącz tę konserwatywną prędkość z niskim obciążeniem wiórów na ząb, aby zapobiec szybkiemu zużyciu powierzchni przyłożenia i zapewnić stabilny proces skrawania.
Bicie narzędzia jest największym wrogiem frezowania na twardo. Nawet minimalne bicie wynoszące 0,01 mm powoduje nierównomierne obciążenie wiórów na rowkach. W przypadku ultratwardych materiałów ta nierównomierna siła natychmiast powoduje mikroodpryski na przepracowanym ostrzu. Zawsze staraj się uzyskać całkowite wskazane bicie poniżej 0,005 mm, stosując precyzyjne oprawki narzędziowe, takie jak uchwyty termokurczliwe lub hydrauliczne.