
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 19-09-2026 Asal: Lokasi


Memotong bagian tengah pabrik akhir mikro yang mahal adalah mimpi terburuk bagi masinis. Mendengar pekikan bernada tinggi yang menakutkan sebelum bunyi tiba-tiba biasanya berarti pemotong Anda yang rapuh baru saja dibelokkan ke dinding baja yang mengeras. Menjangkau kantong yang dalam, dinding curam, atau rongga kecil pada dasarnya memerlukan instrumen dengan panjang yang panjang. Ketika jangkauan pemotong meningkat, kekakuan strukturalnya menurun secara eksponensial. Hal ini menyebabkan defleksi yang parah, obrolan harmonis, dan pada akhirnya, akurasi dimensi yang buruk.
Menyeimbangkan jangkauan dan kekakuan membedakan job shop rata-rata dari produsen presisi elit. Anda harus memahami geometri pahat dan fisika gaya potong. Penyiapan mesin yang sempurna benar-benar tidak dapat dinegosiasikan. Pemotong tingkat atas akan tetap gagal seketika jika spindel tidak memiliki konsentrisitas. Dalam panduan ini, kami mengeksplorasi cara memilih dan mengoptimalkan strategi perkakas untuk menangani geometri dalam secara efisien tanpa merusak anggaran perkakas Anda atau mengorbankan presisi komponen.
Rasio Panjang terhadap Diameter Sangat Penting: Rasio ekstensi pada dasarnya menentukan kekakuan. Rasio 3 banding 1 adalah standar. Melebihi rasio 5 banding 1 memerlukan geometri khusus. Nilai lebih dari 10 banding 1 memerlukan strategi pemotongan yang sangat optimal.
Jangkauan vs Panjang Seruling: Menggunakan pemotong dengan seruling yang pendek dan gemuk serta leher yang lega secara drastis meningkatkan stabilitas di rongga yang dalam dibandingkan dengan desain seruling panjang tradisional.
Defleksi Membunuh Akurasi: Bahkan pembengkokan mikroskopis pun mendorong pemotong menjauh dari benda kerja. Fenomena ini menyebabkan ketidakakuratan dimensi, dinding meruncing, dan penyelesaian permukaan yang tidak dapat diterima.
Penyiapan sama Pentingnya dengan Alat: Penahan premium dan runout spindel mendekati nol adalah wajib. Total runout yang ditunjukkan harus tetap di bawah 3 mikron.
Menggiling komponen miniatur dengan akurasi dimensi tinggi pada dasarnya sulit dilakukan dalam bidang manufaktur presisi. Ketika komponen-komponen tersebut memiliki dinding yang curam atau kantong-kantong yang tertutup, kompleksitas operasionalnya menjadi berlipat ganda. Insinyur di pabrik harus terus-menerus menyeimbangkan kebutuhan untuk mencapai bagian bawah suatu fitur dengan keterbatasan fisik dari karbida rapuh.
Pengoperasian yang menggunakan pemotong dengan diameter di bawah 3,0 mm umumnya masuk dalam kategori mikro. Dalam lingkungan mikroskopis ini, konsep kedalaman bersifat relatif. Kami mengukurnya menggunakan rasio Panjang terhadap Diameter. Metrik ini membandingkan keseluruhan jangkauan yang diperluas dengan diameter pemotongan sebenarnya.
Pertimbangkan tolok ukur berikut untuk benar-benar memahami kesulitan operasional. Rasio hingga 3 banding 1 dianggap standar. Hal ini memungkinkan pengumpanan dan kecepatan konvensional. Pindah ke kisaran 3 banding 1 hingga 5 banding 1 menimbulkan kesulitan sedang. Anda harus menggunakan betis berleher dan mengurangi beban chip Anda. Mendorong wilayah 5 banding 1 hingga 10 banding 1 sangatlah menantang. Hal ini memerlukan desain leher yang meruncing dan kontrol runout yang ketat. Aplikasi ekstrim antara 10 banding 1 dan 20 banding 1 memerlukan teknik khusus, strategi CAM tingkat lanjut, dan penahan shrink-fit premium. Memprogram sepotong karbida setebal 1 mm untuk memanjang 10 mm dari dudukannya tanpa menekuk akibat gaya lateral mendorong batas mutlak ilmu material.
Permintaan akan geometri internal yang kompleks mencakup beberapa industri teknologi tinggi. Pembuatan perangkat medis sering kali memerlukan penyelesaian permukaan murni pada pelat tulang titanium dan saluran mikro-fluida untuk mencegah perlekatan bakteri. Sektor kedirgantaraan sangat bergantung pada sensor dan katup mikro yang diukir dari paduan suhu tinggi yang terkenal kuat seperti Inconel. Pembuat cetakan injeksi sering kali perlu mengukir rusuk yang dalam dan sempit langsung ke baja perkakas yang diperkeras hingga HRC 65. Tujuan mereka adalah untuk menghindari proses Pemesinan Pelepasan Listrik yang mahal dan memakan waktu.
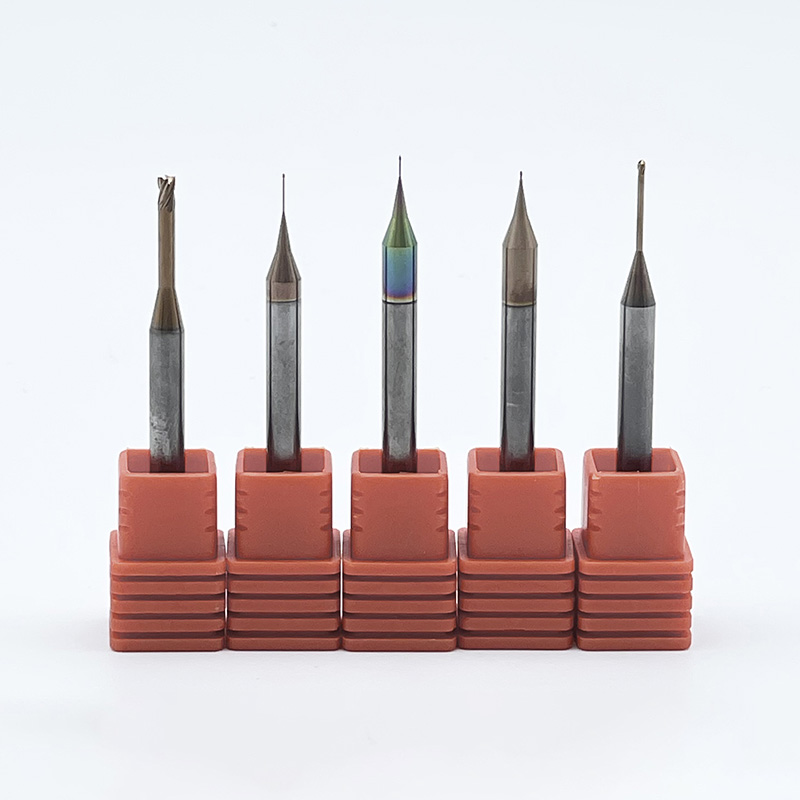
Anda harus memahami konflik mekanis antara ekstensi dan kekakuan agar berhasil menavigasi fitur dalam. Ketika betis semakin panjang untuk menampung kantong yang dalam, integritas strukturalnya menurun pada tingkat yang mengkhawatirkan.
Lendutan adalah pembengkokan fisik suatu benda padat ketika terkena gaya potong radial. Dalam praktiknya, Anda dapat membuat model a pemotong berdiameter kecil sebagai balok kantilever yang dipasang pada collet dan diberi beban pada ujung tombak.
Rumus fisika defleksi balok kantilever menyatakan bahwa lentur bertambah pangkat tiga panjangnya. Pada saat yang sama, diameternya berkurang hingga pangkat empat. Secara khusus, menggandakan panjangnya untuk mencapai rongga yang dalam membuat alat ini delapan kali lebih rentan terhadap tekukan. Mengurangi diameternya hingga setengah membuatnya enam belas kali lebih lemah. Menggabungkan diameter kecil dengan jangkauan yang panjang menciptakan skenario di mana risiko bencana kegagalan meroket.
Pabrik akhir yang rapuh membengkok menjauhi benda kerja alih-alih memotong material dengan rapi saat material tersebut menyimpang. Lelehan mikroskopis ini menyebabkan cacat produksi yang parah. Pemotong menjauhi potongan dan meninggalkan material berlebih di dinding. Hal ini menghasilkan kantong yang lebih lebar di bagian atas dan lebih sempit di bagian bawah. Kami menyebutnya cacat lancip. Efek pantulan ini juga berfungsi seperti garpu tala. Ini menciptakan getaran harmonis yang merusak permukaan akhir dan menyebabkan dampak mikro pada tepi karbida yang rapuh. Pemotongan dini tidak bisa dihindari.
Memilih geometri makro yang tepat adalah keputusan paling penting yang dibuat oleh seorang insinyur manufaktur. Tidak semua instrumen dengan panjang yang diperpanjang diciptakan sama. Memilih yang salah menjamin bagian-bagiannya rusak.
Kesalahan yang sangat umum terjadi di lantai pabrik adalah menggunakan end mill dengan panjang seruling yang panjang untuk kantong yang dalam. Secara teknis mereka bisa mencapai dasar. Namun, seruling tersebut menghilangkan massa vital dari inti dan membuat strukturnya menjadi sangat lemah. Seruling panjang juga meningkatkan luas permukaan yang bersentuhan dengan benda kerja. Hal ini menghasilkan gesekan dan tekanan lateral yang berlebihan.
Desain leher lega adalah pilihan yang tepat. Ini end mill dengan jangkauan panjang memiliki panjang pemotongan yang sangat pendek yang dirancang khusus untuk kedalaman pemotongan yang diperlukan per lintasan. Di belakang seruling, betis turun ke diameter yang sedikit lebih kecil dari diameter pemotongan. Leher non-pemotongan ini memberikan jarak bebas yang diperlukan tanpa bergesekan dengan dinding rongga. Ini mempertahankan inti karbida padat untuk kekakuan maksimum.
Untuk mempermudah pemilihan aplikasi spesifik Anda, tinjau perbandingan struktural ini berdasarkan profil perkakas mikro standar.
Alat Geometri |
Kekakuan Inti |
Rasio Maks L ke D |
Skenario Aplikasi Terbaik |
|---|---|---|---|
Seruling Panjang |
Sangat Rendah |
Hingga 3 banding 1 |
Finishing periferal pada dinding yang dangkal dan terbuka. Resiko tinggi untuk mengobrol. |
Leher Lega Lurus |
Sedang |
Hingga 10 banding 1 |
Dinding vertikal yang dalam dan lurus sempurna dengan jarak bebas sudut draft nol. |
Leher Meruncing |
Sangat Tinggi |
10 banding 1 hingga 20 banding 1 |
Rongga cetakan yang dalam dan fitur bergaris di mana sudut aliran udara yang kecil diperbolehkan. |
Perkakas dengan leher meruncing dianggap sebagai standar emas untuk pembuatan cetakan dalam. Diameter leher secara bertahap meningkat saat bergerak menjauh dari ujung tombak menuju betis. Kemiringan ini menambah massa penampang yang sangat besar pada inti. Memanfaatkan leher yang meruncing secara signifikan mengurangi defleksi dan memungkinkan laju pengumpanan yang jauh lebih agresif jika geometri rongga Anda memungkinkan sudut aliran udara.
Komposisi mikro-geometri dan metalurgi memainkan peran penting dalam mencegah kerusakan selama operasi bertekanan tinggi. Ini jauh melampaui dimensi dasar perpanjangan dan panjang seruling.
Tungsten karbida standar tidak cukup untuk aplikasi mikroskopis. Karena alat penggilingan mikro memiliki luas penampang yang sangat kecil sehingga memerlukan material dengan Kekuatan Pecah Transversal yang sangat tinggi agar tidak patah akibat beban chip yang berat.
Opsi kinerja tinggi dibuat dari karbida butiran ultra-halus atau sub-mikron. Alat mikro premium biasanya menampilkan ukuran butiran sekitar 0,2 mikron. Butiran yang lebih kecil ini memungkinkan partikel karbida dengan kepadatan lebih tinggi dikemas rapat dengan pengikat kobalt yang dioptimalkan. Struktur metalurgi padat ini mencegah retakan mikro menyebar melalui inti. Ini menjaga tepi pemotongan yang halus tetap utuh bahkan saat menggunakan baja perkakas yang diperkeras.
Diameter inti adalah bagian tengah padat yang diukur antara kedalaman seruling. Inti yang lebih tebal berarti fondasi yang lebih kuat. Desain dua seruling menawarkan lembah yang lebih besar untuk evakuasi chip yang sangat baik. Mereka ideal untuk bahan bergetah seperti aluminium di mana pengepakan chip merupakan risiko besar. Perkakas empat seruling menghasilkan diameter inti yang lebih tebal untuk memaksimalkan kekakuan. Mereka adalah pilihan yang lebih disukai untuk material yang lebih keras seperti baja tahan karat atau titanium.
Gesekan adalah musuh utama di rongga yang dalam. Keripik dan panas tidak bisa melarikan diri. Lapisan pengendapan uap fisik tingkat lanjut secara tidak langsung mengurangi defleksi dengan menurunkan koefisien gesekan. Mereka juga melindungi substrat karbida dari guncangan termal. Pelapis seperti TiSiN atau lapisan nanokomposit khusus sangat baik untuk paduan suhu tinggi dan baja yang diperkeras hingga HRC 65. Pelapis ini mempertahankan tepian yang tajam selama proses produksi yang lama.
Menginvestasikan ribuan dolar pada pemotong premium akan sia-sia jika lingkungan alat berat menimbulkan ketidakstabilan. Akurasi fitur yang mendalam merupakan tantangan rekayasa seluruh sistem yang dimulai langsung dari spindel.
Runout adalah sejauh mana pemotong berputar dari sumbu teoretisnya yang sebenarnya. Kehabisan 12 mikron mungkin menyebabkan sedikit keausan dini pada manufaktur skala makro. Ini benar-benar sebuah bencana besar di dunia mikro.
Beban chip menjadi sangat tidak merata jika Anda memutar end mill 0,25 mm dan spindel Anda hanya memiliki runout 2,5 mikron. Seruling yang satu memakan banyak bahan, sedangkan seruling yang lain tidak memotong apa pun. Gaya asimetris ini dengan keras mendorong instrumen keluar dari titik tengahnya. Hal ini menyebabkan defleksi langsung dan kerusakan seketika. Total runout yang ditunjukkan pada ujung pahat harus dijaga agar tetap di bawah 3 mikron.
Collet chuck ER standar umumnya tidak akurat atau cukup kaku untuk aplikasi ekstensi tinggi. Masinis harus memanfaatkan alat CNC presisi untuk penahan kerja guna mencapai runout mendekati nol. Shrink fit holder memanfaatkan ekspansi termal untuk mencengkeram betis di seluruh lingkarnya. Ini menawarkan runout serendah mungkin dan profil ramping untuk menghindari tabrakan. Chuck hidrolik menggunakan cairan bertekanan untuk menekan membran internal. Mereka memberikan konsentrisitas yang sangat baik dan peredam getaran yang unggul untuk mengurangi obrolan.
Jalur perkakas adalah bagian terakhir dari teka-teki manufaktur. Cara Anda memprogram mesin menentukan gaya pasti yang diterapkan pada karbida halus.
Gaya pemotongan radial harus diminimalkan untuk mengendalikan tekukan. Anda dapat mencapai hal ini dengan mengurangi langkah-langkah secara drastis. Mengambil lintasan lateral yang lebih ringan mengurangi tekanan pada alat kantilever. Ini membuatnya tetap lurus dan benar. Step-down aksial sering kali dapat dipertahankan jika step-over dibuat sangat ringan. Kami biasanya merekomendasikan antara 5 persen dan 10 persen dari keseluruhan diameter pemotong.
Pemesinan Efisiensi Tinggi adalah yang modern strategi pemesinan rongga dalam . Ini menggunakan step-over radial kecil yang dikombinasikan dengan laju umpan tinggi dan kecepatan spindel. Jalur alat bergerak dalam gerakan melingkar dan trochoidal, bukan dalam garis lurus yang agresif. Hal ini memastikan sudut keterlibatan yang konstan. Ini mencegah pemotong mengubur dirinya di sudut tajam. Gaya pemotongan yang tajam menyebabkan kegagalan seketika. HEM mempertahankan beban tekanan rendah yang stabil untuk pengasaran yang aman dan sangat akurat.
Anda tidak boleh memasukkan miniatur end mill langsung ke material padat. Mereka mempunyai izin yang sangat sedikit untuk melakukan pemotongan di lini tengah. Terjunnya menciptakan tekanan aksial besar-besaran yang akan menghancurkan inti. Pemrogram harus menggunakan entri heliks untuk mengalir ke dalam material. Sudut kemiringan yang sangat dangkal yaitu 1 hingga 2 derajat juga dapat diterima. Hal ini memungkinkan seruling samping membersihkan material secara bertahap dan menetapkan kedalaman kantong awal dengan aman.
Dorongan global menuju miniaturisasi ekstrem memaksa evolusi pesat dalam peralatan manufaktur. Implan medis dan katup mikro dirgantara menuntut toleransi yang semakin ketat terhadap geometri internal yang lebih dalam. Kami menyaksikan transisi besar-besaran dari proses EDM tradisional menuju hard milling langsung.
Pergeseran ini memerlukan pemotong yang dilengkapi dengan transisi leher yang sangat direkayasa dan lapisan nanokomposit canggih untuk bertahan terhadap beban panas ekstrem. Produsen perkakas meresponsnya dengan mengembangkan geometri tirus yang sangat kaku dari campuran karbida 0,2 mikron yang dipatenkan. Integrasi perangkat lunak CAM prediktif juga merevolusi alur kerja di lantai pabrik. Perangkat lunak modern mensimulasikan gaya pemotongan secara real-time. Secara otomatis menyesuaikan laju pengumpanan untuk mencegah defleksi pahat bahkan sebelum spindel menyala. Sinergi antara ilmu metalurgi, pengerjaan yang presisi, dan jalur perkakas yang cerdas menjadikan penggilingan langsung pada rongga dalam menjadi kenyataan sehari-hari yang dapat diandalkan.
Keberhasilan menavigasi fitur-fitur mendalam memerlukan pendekatan holistik. Anda harus memadukan geometri yang tepat dengan eksekusi yang sempurna. Ikuti daftar periksa praktis ini untuk memastikan kesuksesan proyek Anda berikutnya.
Hitung Rasio Ekstensi: Tentukan dengan tepat seberapa jauh pemotong perlu melampaui dudukannya untuk mengosongkan kantong terdalam.
Minimalkan Panjang Flute: Pilih panjang pemotongan sependek mungkin untuk memaksimalkan kekuatan inti. Jangan sekali-kali menggunakan alat musik seruling panjang jika alat musik berleher stub-flute bisa digunakan.
Optimalkan Profil Leher: Pilihlah leher yang meruncing jika geometri bagian memungkinkan sudut draft. Gunakan leher lega lurus untuk dinding vertikal sempurna.
Cocokkan Lapisannya: Pilih lapisan TiSiN atau nACo untuk baja yang diperkeras hingga HRC 65 untuk mengurangi gesekan dan guncangan termal.
Ini saatnya untuk meningkatkan penyiapan Anda jika Anda kesulitan dengan akurasi, pengurangan, atau seringnya kerusakan pada fitur-fitur dalam. Presisi adalah pilihan yang disengaja yang dimulai dengan memilih instrumen yang tepat untuk pekerjaan itu.
Menguasai fitur mendalam pada komponen miniatur memerlukan pemahaman mendalam tentang keseimbangan antara jangkauan dan kekakuan. Setiap milimeter panjang yang diperpanjang secara eksponensial meningkatkan risiko defleksi, obrolan, dan kegagalan besar. Para masinis bahkan dapat menaklukkan rasio ekstensi yang paling menuntut sekalipun dengan memanfaatkan geometri neck yang lega, grain carbide sub-mikron, runout tool holder yang mendekati nol, dan toolpath HEM yang canggih.
Berinvestasi pada peralatan khusus aplikasi berkualitas tinggi akan berdampak langsung pada keuntungan Anda. Hal ini mengurangi tingkat kerusakan, menghilangkan kebutuhan akan proses EDM sekunder, dan mencegah waktu henti yang mahal terkait dengan penggalian karbida yang rusak dari suku cadang yang mahal. Jelajahi beragam solusi rekayasa kami di SS End Mill untuk menemukan alat mikro dengan kekakuan tinggi dan jangkauan panjang yang sesuai dengan kebutuhan produksi Anda.
Rasio 3 banding 1 dianggap standar untuk penggilingan konvensional. Pabrik akhir dengan jangkauan khusus yang diperluas dapat mencapai rasio 10 banding 1 atau bahkan 20 banding 1 dalam aplikasi tertentu. Nilai lebih dari 5 banding 1 memerlukan pemrograman CAM yang sangat terspesialisasi, penahan runout yang sangat rendah, dan kedalaman pemotongan radial yang dikurangi secara signifikan untuk mencegah patah.
Penyebab paling umum dari kerusakan dini adalah evakuasi chip yang buruk, kehabisan spindel yang berlebihan, atau penggunaan desain dengan panjang seruling yang terlalu panjang. Pemotong akan mencoba memotong kembali serpihan jika tidak dikeluarkan dari kantong yang dalam. Hal ini menyebabkan lonjakan gaya lateral seketika yang menghancurkan inti karbida yang rapuh.
Panjang seruling mengacu pada bagian alat yang bergalur dan memotong. Jangkauan mencakup seruling dan leher yang lega dan tidak terpotong di belakangnya. Anda selalu menginginkan panjang seruling yang sependek mungkin dipadukan dengan leher yang lega untuk rongga yang dalam. Hal ini memaksimalkan massa karbida padat dan kekakuan keseluruhan.
End mill membengkok menjauhi jalur pahat CNC yang diprogram ketika membelok karena beban. Pemotongnya tidak lagi lurus sempurna, sehingga meninggalkan material berlebih pada dinding bagian Anda. Hal ini menghasilkan dinding yang meruncing dimana bagian atas saku lebih lebar daripada bagian bawah. Ini benar-benar melanggar toleransi geometris yang ketat.
Pendingin banjir standar sering kali gagal mencapai dasar rongga mikro yang dalam. Anda harus menggunakan semburan udara melalui spindel bertekanan tinggi atau sistem Pelumasan Kuantitas Minimum khusus. Metode ini secara terus-menerus mengevakuasi serpihan ke atas dan keluar dari zona pemotongan sebelum alat dapat memotongnya kembali.
Collet chuck ER standar tidak direkomendasikan untuk milling mikro, terutama pada aplikasi jangkauan dalam. Mereka pada dasarnya memiliki terlalu banyak runout. Anda harus meningkatkan ke penahan shrink-fit atau chuck hidraulik presisi tinggi untuk menjamin total runout yang ditunjukkan tetap di bawah 3 mikron pada ujung pahat.


