
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.09.2026 Herkunft: Website


Das Abbrechen eines teuren Mikro-Schaftfräsers mitten im Schnitt ist der schlimmste Albtraum eines Maschinenschlossers. Wenn Sie dieses gefürchtete hohe Quietschen vor einem plötzlichen Knacken hören, bedeutet das in der Regel, dass Ihr zerbrechliches Messer gerade gegen eine gehärtete Stahlwand abgeprallt ist. Um in tiefe Taschen, steile Wände oder winzige Hohlräume zu gelangen, sind grundsätzlich Instrumente mit größerer Länge erforderlich. Mit zunehmender Reichweite eines Fräsers nimmt seine strukturelle Steifigkeit exponentiell ab. Dies führt zu starker Durchbiegung, harmonischem Rattern und letztendlich zu einer schlechten Maßhaltigkeit.
Das Gleichgewicht zwischen Reichweite und Steifigkeit unterscheidet durchschnittliche Lohnfertiger von Elite-Präzisionsherstellern. Sie müssen die Werkzeuggeometrie und die Physik der Schnittkräfte verstehen. Ein einwandfreies Maschinen-Setup ist absolut nicht verhandelbar. Auch wenn es der Spindel an Konzentrizität mangelt, fällt ein erstklassiger Fräser sofort aus. In diesem Leitfaden erfahren Sie, wie Sie Werkzeugstrategien auswählen und optimieren, um tiefe Geometrien effizient zu bearbeiten, ohne Ihr Werkzeugbudget zu zerstören oder die Präzision der Teile zu beeinträchtigen.
Das Verhältnis von Länge zu Durchmesser ist entscheidend: Das Dehnungsverhältnis bestimmt grundsätzlich die Steifigkeit. Ein Verhältnis von 3 zu 1 ist Standard. Um ein Verhältnis von 5 zu 1 zu überschreiten, sind spezielle Geometrien erforderlich. Alles über 10 zu 1 erfordert hochoptimierte Schnittstrategien.
Reichweite vs. Nutlänge: Die Verwendung von Fräsern mit kurzen, kurzen Nuten und ausgesparten Hälsen verbessert die Stabilität in tiefen Hohlräumen im Vergleich zu herkömmlichen Designs mit langen Nuten erheblich.
Durchbiegung beeinträchtigt die Genauigkeit: Selbst mikroskopische Biegungen drücken den Fräser vom Werkstück weg. Dieses Phänomen führt zu Maßungenauigkeiten, sich verjüngenden Wänden und einer inakzeptablen Oberflächenbeschaffenheit.
Die Einrichtung ist genauso wichtig wie das Werkzeug: Premium-Halter und ein Spindelrundlauf von nahezu Null sind obligatorisch. Der gesamte angezeigte Rundlauf muss strikt unter 3 Mikrometern liegen.
Das Fräsen von Miniaturteilen mit hoher Maßgenauigkeit ist im Bereich der Präzisionsfertigung von Natur aus schwierig. Wenn diese Komponenten steile Wände oder blinde Taschen aufweisen, vervielfacht sich die betriebliche Komplexität. Fertigungsingenieure müssen ständig die Notwendigkeit, den Grund eines Merkmals zu erreichen, mit den physikalischen Einschränkungen von zerbrechlichem Hartmetall in Einklang bringen.
Operationen mit Fräsern mit Durchmessern unter 3,0 mm fallen im Allgemeinen in die Mikrokategorie. In dieser mikroskopischen Umgebung ist das Konzept der Tiefe relativ. Wir messen dies anhand des Verhältnisses von Länge zu Durchmesser. Diese Metrik vergleicht die gesamte erweiterte Reichweite mit dem tatsächlichen Schnittdurchmesser.
Betrachten Sie diese Benchmarks, um die betrieblichen Schwierigkeiten wirklich zu erfassen. Bis zu einem Verhältnis von 3 zu 1 gilt als Standard. Dies ermöglicht herkömmliche Vorschübe und Geschwindigkeiten. Der Übergang in den Bereich von 3 zu 1 bis 5 zu 1 bringt einen mittleren Schwierigkeitsgrad mit sich. Sie müssen Halsschäfte verwenden und die Spanlast reduzieren. Es ist eine große Herausforderung, in den Bereich von 5 zu 1 bis 10 zu 1 vorzudringen. Dies erfordert konische Halskonstruktionen und eine strenge Rundlaufkontrolle. Extreme Anwendungen zwischen 10 zu 1 und 20 zu 1 erfordern spezielle Techniken, fortschrittliche CAM-Strategien und hochwertige Schrumpfhalterungen. Die Programmierung eines 1-mm-Stücks Hartmetall so, dass es 10 mm aus dem Halter herausragt, ohne sich unter seitlicher Kraft zu verbiegen, sprengt die absoluten Grenzen der Materialwissenschaft.
Die Nachfrage nach komplexen Innengeometrien erstreckt sich über mehrere High-Tech-Branchen. Bei der Herstellung medizinischer Geräte ist häufig eine makellose Oberflächenbeschaffenheit von Titanknochenplatten und Mikrofluidikkanälen erforderlich, um das Anhaften von Bakterien zu verhindern. Der Luft- und Raumfahrtsektor ist stark auf Sensoren und Mikroventile angewiesen, die aus notorisch robusten Hochtemperaturlegierungen wie Inconel gefertigt sind. Hersteller von Spritzgussformen müssen oft tiefe, schmale Rippen direkt in gehärteten Werkzeugstahl bis zu HRC 65 schnitzen. Ihr Ziel ist es, kostspielige und zeitaufwändige Prozesse der Elektroerosion zu vermeiden.
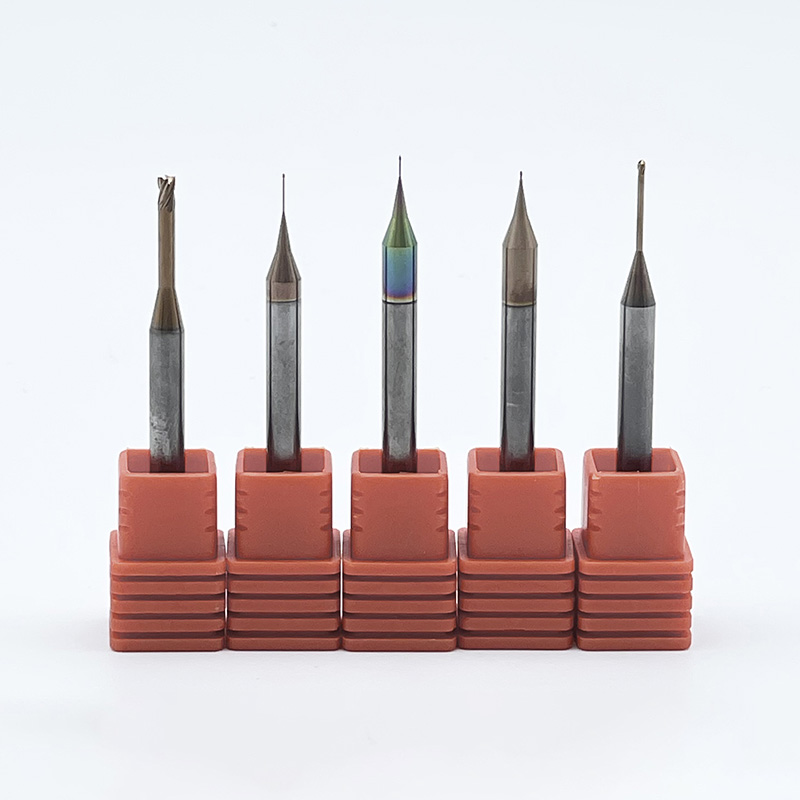
Sie müssen den mechanischen Konflikt zwischen Dehnung und Steifigkeit verstehen, um tiefe Merkmale erfolgreich navigieren zu können. Wenn ein Schaft länger wird, um eine tiefe Tasche aufzunehmen, nimmt seine strukturelle Integrität alarmierend schnell ab.
Unter Durchbiegung versteht man die physikalische Biegung eines festen Objekts, wenn es radialen Schnittkräften ausgesetzt wird. In der Praxis können Sie a modellieren Fräser mit kleinem Durchmesser als freitragender Träger, der an der Spannzange befestigt ist und an der Schneidkante einer Belastung ausgesetzt ist.
Die physikalische Formel für die Durchbiegung von Auslegerbalken besagt, dass die Biegung bis zur dritten Potenz der Länge zunimmt. Gleichzeitig nimmt er um die vierte Potenz des Durchmessers ab. Insbesondere die Verdoppelung der Länge, um eine tiefe Kavität zu erreichen, macht das Werkzeug achtmal anfälliger für Biegungen. Eine Reduzierung des Durchmessers um die Hälfte macht es sechzehnmal schwächer. Die Kombination eines winzigen Durchmessers mit einer großen Reichweite führt zu einem Szenario, in dem das Risiko eines katastrophalen Ausfalls sprunghaft ansteigt.
Ein zerbrechlicher Schaftfräser biegt sich vom Werkstück weg, anstatt das Material beim Durchbiegen sauber abzuscheren. Dieses mikroskopische Nachgeben führt zu schwerwiegenden Herstellungsfehlern. Der Fräser drückt vom Schnitt weg und hinterlässt überschüssiges Material an den Wänden. Dadurch entsteht eine Tasche, die oben breiter und unten schmaler ist. Wir nennen diesen Defekt Tapering. Dieser Sprungeffekt wirkt auch wie eine Stimmgabel. Es erzeugt harmonische Schwingungen, die die Oberflächenbeschaffenheit zerstören und Mikroschläge auf die empfindlichen Hartmetallkanten verursachen. Vorzeitiges Abplatzen ist unvermeidlich.
Die Auswahl der richtigen Makrogeometrie ist die wichtigste Entscheidung am unteren Ende des Trichters, die ein Fertigungsingenieur trifft. Nicht alle Instrumente mit verlängerter Länge sind gleich. Die Wahl des Falschen garantiert Ausschussteile.
Ein bemerkenswert häufiger Fehler in der Werkstatt ist die Verwendung eines Schaftfräsers mit langer Spannutenlänge für tiefe Taschen. Sie können technisch gesehen den Boden erreichen. Allerdings entziehen die Rillen dem Kern lebenswichtige Masse und machen die Struktur unglaublich schwach. Lange Spannuten vergrößern zudem die Kontaktfläche zum Werkstück. Dadurch entsteht übermäßige Reibung und seitlicher Druck.
Entlastete Halsdesigns sind die richtige Wahl. Diese Schaftfräser mit großer Reichweite zeichnen sich durch eine sehr kurze Schnittlänge aus, die streng auf die erforderliche Schnitttiefe pro Durchgang ausgelegt ist. Hinter den Spannuten geht der Schaft auf einen Durchmesser über, der etwas kleiner als der Schneiddurchmesser ist. Dieser nichtschneidende Hals bietet den nötigen Freiraum, ohne an den Hohlraumwänden zu reiben. Es verfügt über einen massiven Hartmetallkern für maximale Steifigkeit.
Um die Auswahl für Ihre spezifische Anwendung zu erleichtern, sehen Sie sich diesen Strukturvergleich anhand von Standard-Mikrowerkzeugprofilen an.
Werkzeuggeometrie |
Kernsteifigkeit |
Max. L-zu-D-Verhältnis |
Bestes Anwendungsszenario |
|---|---|---|---|
Lange Flöte |
Sehr niedrig |
Bis zu 3 zu 1 |
Umfangsabschluss an flachen, offenen Wänden. Hohes Ratterrisiko. |
Gerader, entlasteter Hals |
Medium |
Bis zu 10 zu 1 |
Tiefe, perfekt gerade vertikale Wände ohne Formschräge. |
Konischer Hals |
Extrem hoch |
10 zu 1 bis 20 zu 1 |
Tiefe Formhohlräume und gerippte Merkmale, bei denen eine leichte Entformungsschräge zulässig ist. |
Werkzeuge mit konischem Hals gelten als Goldstandard für die Herstellung tiefer Formen. Der Halsdurchmesser nimmt allmählich zu, wenn er sich von der Schneidkante zum Schaft hin bewegt. Diese Verjüngung verleiht dem Kern eine enorme Querschnittsmasse. Die Verwendung eines konischen Halses reduziert die Durchbiegung erheblich und ermöglicht weitaus aggressivere Vorschubgeschwindigkeiten, wenn Ihre Hohlraumgeometrie einen Entformungswinkel zulässt.
Die Mikrogeometrie und die metallurgische Zusammensetzung spielen eine entscheidende Rolle bei der Vermeidung von Brüchen bei hochbeanspruchten Einsätzen. Dies geht weit über die Grundmaße Auszug und Spannutenlänge hinaus.
Standard-Wolframcarbid reicht für mikroskopische Anwendungen einfach nicht aus. Weil Mikrofräswerkzeuge verfügen über so winzige Querschnittsflächen, dass sie Materialien mit außergewöhnlich hoher Querbruchfestigkeit erfordern, um einem Bruch unter hohen Spanlasten zu widerstehen.
Hochleistungsoptionen werden aus Hartmetall mit ultrafeiner oder submikroner Körnung hergestellt. Premium-Mikrowerkzeuge weisen typischerweise Korngrößen um 0,2 Mikrometer auf. Diese kleineren Körner ermöglichen eine höhere Dichte dicht zusammengepackter Hartmetallpartikel mit einem optimierten Kobaltbinder. Diese dichte metallurgische Struktur verhindert die Ausbreitung von Mikrorissen durch den Kern. Es hält die empfindlichen Schneidkanten auch beim Einsatz von gehärteten Werkzeugstählen intakt.
Der Kerndurchmesser ist der massive Mittelteil, gemessen zwischen den Tiefen der Rillen. Ein dickerer Kern bedeutet direkt ein stärkeres Fundament. Zweischneidige Konstruktionen bieten größere Täler für eine hervorragende Spanabfuhr. Sie eignen sich ideal für gummiartige Materialien wie Aluminium, bei denen die Bildung von Spänen ein großes Risiko darstellt. Vierschneidige Werkzeuge bieten einen viel dickeren Kerndurchmesser, um die Steifigkeit zu maximieren. Sie sind die bevorzugte Wahl für härtere Materialien wie Edelstahl oder Titan.
In tiefen Hohlräumen ist Reibung der ultimative Feind. Späne und Hitze können nirgendwo entweichen. Fortschrittliche Beschichtungen aus der Gasphasenabscheidung verringern indirekt die Durchbiegung, indem sie den Reibungskoeffizienten senken. Sie schützen das Hartmetallsubstrat auch vor Temperaturschocks. Beschichtungen wie TiSiN oder spezielle Nanokompositschichten eignen sich hervorragend für Hochtemperaturlegierungen und gehärtete Stähle bis zu HRC 65. Sie behalten über lange Produktionsläufe hinweg messerscharfe Kanten.
Es ist völlig sinnlos, Tausende von Dollar in Premium-Schneidemaschinen zu investieren, wenn die Maschinenumgebung zu Instabilität führt. Die Genauigkeit hoher Merkmale ist eine systemweite technische Herausforderung, die direkt an der Spindel beginnt.
Unrundheit ist der Grad, um den sich ein Fräser von seiner wahren theoretischen Achse dreht. Ein Rundlauffehler von 12 Mikrometern kann bei der Fertigung im Makromaßstab zu einem leichten vorzeitigen Verschleiß führen. Im Mikrobereich ist es absolut katastrophal.
Die Spanbelastung wird sehr ungleichmäßig, wenn Sie einen 0,25-mm-Schaftfräser drehen und Ihre Spindel nur einen Rundlauffehler von 2,5 Mikrometern aufweist. Eine Flöte nimmt einen großen Teil des Materials auf, während die andere Flöte nichts schneidet. Diese asymmetrische Kraft drückt das Instrument heftig aus der Mitte. Es führt zu einer sofortigen Durchbiegung und einem sofortigen Bruch. Der gesamte angezeigte Rundlauf an der Werkzeugspitze muss streng unter 3 Mikrometern gehalten werden.
Standard-ER-Spannzangenfutter sind im Allgemeinen nicht genau oder steif genug für Anwendungen mit hoher Dehnung. Maschinisten müssen nutzen Präzisions-CNC-Werkzeuge für die Werkstückspannung, um einen Rundlauffehler von nahezu Null zu erreichen. Schrumpfhalter nutzen die thermische Ausdehnung, um den Schaft über seinen gesamten Umfang zu greifen. Dies bietet den geringstmöglichen Rundlauffehler und ein schlankes Profil, um Kollisionen zu vermeiden. Hydrodehnspannfutter verwenden unter Druck stehende Flüssigkeit, um eine innere Membran zu komprimieren. Sie bieten eine hervorragende Rundlaufgenauigkeit und eine hervorragende Vibrationsdämpfung, um Vibrationen zu reduzieren.
Der Werkzeugweg ist das letzte Teil des Fertigungspuzzles. Wie Sie die Maschine programmieren, bestimmt die genauen Kräfte, die auf das empfindliche Hartmetall wirken.
Radiale Schnittkräfte müssen minimiert werden, um die Biegung zu kontrollieren. Dies erreichen Sie, indem Sie den Überstand drastisch reduzieren. Durch leichtere seitliche Durchgänge wird der Druck auf das auskragende Werkzeug verringert. Dadurch bleibt es klar und wahr. Die axiale Untersetzung kann oft beibehalten werden, wenn die Überstufung extrem leicht gehalten wird. Wir empfehlen normalerweise zwischen 5 und 10 Prozent des gesamten Fräserdurchmessers.
Hocheffiziente Bearbeitung ist modern zur Bearbeitung tiefer Hohlräume . Strategie Es nutzt eine kleine radiale Überstellung in Kombination mit hohen Vorschüben und Spindelgeschwindigkeiten. Der Werkzeugweg bewegt sich in kreisförmigen, trochoiden Bewegungen und nicht in aggressiven geraden Linien. Dadurch wird ein konstanter Eingriffswinkel gewährleistet. Es verhindert, dass sich der Fräser in scharfen Ecken vergräbt. Zu hohe Schnittkräfte führen zu sofortigem Ausfall. HEM sorgt für eine gleichmäßige Niederdruckbelastung für sicheres und hochpräzises Schruppen.
Sie sollten einen Miniatur-Schaftfräser niemals direkt ins Vollmaterial eintauchen. Sie haben einen sehr geringen Schnittspielraum in der Mitte. Durch das Eintauchen entsteht ein enormer axialer Druck, der den Kern zerquetscht. Programmierer müssen einen Spiraleinstieg nutzen, um spiralförmig in das Material einzudringen. Ein sehr flacher Rampenwinkel von 1 bis 2 Grad ist ebenfalls akzeptabel. Dadurch können die Seitenrillen das Material nach und nach freigeben und die anfängliche Taschentiefe sicher festlegen.
Der weltweite Trend zur extremen Miniaturisierung zwingt zu einer rasanten Weiterentwicklung der Fertigungsausrüstung. Medizinische Implantate und Mikroventile für die Luft- und Raumfahrt erfordern immer engere Toleranzen innerhalb tieferer Innengeometrien. Wir erleben einen massiven Wandel weg von traditionellen EDM-Prozessen hin zum direkten Hartfräsen.
Dieser Wandel erfordert Fräser, die mit hochentwickelten Halsübergängen und fortschrittlichen Nanokompositbeschichtungen ausgestattet sind, um extremen thermischen Belastungen standzuhalten. Werkzeughersteller reagieren darauf mit der Entwicklung ultrasteifer konischer Geometrien aus proprietären 0,2-Mikron-Hartmetallmischungen. Die Integration prädiktiver CAM-Software revolutioniert auch die Arbeitsabläufe in der Werkstatt. Moderne Software simuliert Schnittkräfte in Echtzeit. Es passt die Vorschubgeschwindigkeiten automatisch an, um eine Werkzeugablenkung zu verhindern, bevor die Spindel überhaupt eingeschaltet wird. Diese Synergie zwischen metallurgischer Wissenschaft, präziser Werkstückspannung und intelligenten Werkzeugwegen macht das direkte Hartfräsen tiefer Hohlräume zu einer zuverlässigen täglichen Realität.
Die erfolgreiche Navigation durch tiefe Features erfordert einen ganzheitlichen Ansatz. Sie müssen die richtige Geometrie mit einer einwandfreien Ausführung verbinden. Befolgen Sie diese praktische Checkliste, um den Erfolg Ihres nächsten Projekts sicherzustellen.
Berechnen Sie das Ausfahrverhältnis: Bestimmen Sie genau, wie weit der Fräser über den Halter hinausragen muss, um die tiefste Tasche freizumachen.
Schneidenlänge minimieren: Wählen Sie die kürzestmögliche Schnittlänge, um die Kernfestigkeit zu maximieren. Verwenden Sie niemals ein Werkzeug mit langer Spannut, wenn ein Werkzeug mit Stummelschneide geeignet ist.
Optimieren Sie das Halsprofil: Entscheiden Sie sich für einen konischen Hals, wenn die Teilegeometrie einen Entformungswinkel zulässt. Für perfekt senkrechte Wände verwenden Sie einen geraden, entlasteten Hals.
Passende Beschichtung: Wählen Sie eine TiSiN- oder NaCo-Beschichtung für gehärtete Stähle bis zu HRC 65, um Reibung und Thermoschock zu reduzieren.
Es ist an der Zeit, Ihr Setup zu aktualisieren, wenn Sie Probleme mit der Genauigkeit, der Verjüngung oder häufigen Brüchen bei tiefen Merkmalen haben. Präzision ist eine bewusste Entscheidung, die mit der Auswahl des richtigen Instruments für die Aufgabe beginnt.
Die Beherrschung tiefer Merkmale in Miniaturbauteilen erfordert ein tiefgreifendes Verständnis des empfindlichen Gleichgewichts zwischen Reichweite und Steifigkeit. Jeder Millimeter verlängerter Länge erhöht exponentiell das Risiko von Durchbiegung, Rattern und katastrophalem Ausfall. Maschinisten können selbst die anspruchsvollsten Ausfahrverhältnisse meistern, indem sie entlastete Halsgeometrien, Hartmetall im Submikrometerbereich, Werkzeughalter mit nahezu Null-Rundlaufabweichung und fortschrittliche HEM-Werkzeugwege nutzen.
Die Investition in hochwertige, anwendungsspezifische Werkzeuge wirkt sich direkt auf Ihr Geschäftsergebnis aus. Es reduziert die Ausschussquote, macht sekundäre EDM-Prozesse überflüssig und vermeidet kostspielige Ausfallzeiten, die mit dem Herauslösen von gebrochenem Hartmetall aus teuren Teilen verbunden sind. Entdecken Sie unser umfangreiches Angebot an technischen Lösungen bei SS End Mill, um genau die hochsteifen Mikrowerkzeuge mit großer Reichweite zu finden, die Ihre Produktionsanforderungen erfüllen.
Beim konventionellen Mahlen gilt ein Verhältnis von 3 zu 1 als Standard. Spezielle Schaftfräser mit verlängerter Reichweite können in bestimmten Anwendungen Verhältnisse von 10 zu 1 oder sogar 20 zu 1 erreichen. Alles über 5 zu 1 erfordert eine hochspezialisierte CAM-Programmierung, Halter mit extrem geringem Rundlauf und deutlich reduzierte radiale Schnitttiefen, um ein Durchbrechen zu verhindern.
Die häufigsten Ursachen für vorzeitigen Bruch sind schlechte Spanabfuhr, übermäßiger Spindelschlag oder die Verwendung einer Konstruktion mit zu langer Spannutenlänge. Der Fräser wird versuchen, die Späne nachzuschneiden, wenn sie nicht aus der tiefen Tasche gesprengt werden. Dies verursacht einen sofortigen Anstieg der seitlichen Kraft, der den zerbrechlichen Hartmetallkern zerquetscht.
Die Nutlänge bezieht sich ausschließlich auf den geriffelten Schneidteil des Werkzeugs. Die Reichweite umfasst sowohl die Flöten als auch den hinter ihnen liegenden, nicht schneidenden Hals. Sie wünschen sich immer eine möglichst kurze Flötenlänge in Kombination mit einem entlasteten Hals für tiefe Hohlräume. Dies maximiert die Vollhartmetallmasse und die Gesamtsteifigkeit.
Ein Schaftfräser biegt sich vom programmierten CNC-Werkzeugweg weg, wenn er unter Last abweicht. Der Fräser ist nicht mehr ganz gerade und hinterlässt überschüssiges Material an den Wänden Ihres Teils. Dies führt zu konischen Wänden, bei denen die Oberseite der Tasche breiter ist als die Unterseite. Strenge geometrische Toleranzen werden dadurch völlig außer Kraft gesetzt.
Standardmäßiges Flutkühlmittel erreicht oft nicht den Boden tiefer Mikrohohlräume. Sie müssen Hochdruck-Luftstöße durch die Spindel oder spezielle Systeme zur Mindestmengenschmierung verwenden. Bei diesen Methoden werden die Späne kontinuierlich nach oben und aus der Schneidzone abgeführt, bevor das Werkzeug sie erneut schneiden kann.
Standard-ER-Spannzangenfutter werden nicht für das Mikrofräsen empfohlen, insbesondere bei Anwendungen mit großer Reichweite. Sie haben von Natur aus einen zu großen Rundlauffehler. Sie sollten auf Schrumpfhalter oder hochpräzise hydraulische Spannfutter umrüsten, um sicherzustellen, dass der angezeigte Gesamtrundlauf an der Werkzeugspitze unter 3 Mikrometer bleibt.


