
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-19 Pinagmulan: Site


Ang pagkuha ng isang mamahaling micro end mill mid-cut ay ang pinakamasamang bangungot ng isang machinist. Ang marinig ang nakakatakot na malakas na tili bago ang isang biglaang snap ay karaniwang nangangahulugan na ang iyong marupok na pamutol ay lumihis lamang sa isang tumigas na bakal na pader. Ang pag-abot sa malalalim na bulsa, matarik na pader, o maliliit na cavity ay likas na nangangailangan ng mga instrumentong may pinahabang haba. Habang tumataas ang abot ng isang pamutol, ang higpit ng istruktura nito ay bumababa nang husto. Ito ay humahantong sa matinding pagpapalihis, harmonic chatter, at sa huli, hindi magandang dimensional na katumpakan.
Ang pagbabalanse sa abot at katigasan ay naghihiwalay sa mga karaniwang tindahan ng trabaho mula sa mga elite na tagagawa ng katumpakan. Dapat mong maunawaan ang geometry ng tool at ang physics ng cutting forces. Ang isang walang kamali-mali na setup ng makina ay ganap na hindi mapag-usapan. Ang isang top-tier cutter ay mabibigo pa rin kaagad kung ang spindle ay walang concentricity. Sa gabay na ito, tinutuklasan namin kung paano pumili at mag-optimize ng mga diskarte sa tooling upang mahusay na matugunan ang mga malalim na geometries nang hindi sinisira ang iyong badyet sa tooling o sinasakripisyo ang katumpakan ng bahagi.
Ang Ratio ng Haba sa Diameter ay Kritikal: Ang ratio ng extension ay pangunahing nagdidikta ng katigasan. Ang isang 3 sa 1 ratio ay pamantayan. Ang paglampas sa 5 hanggang 1 na ratio ay nangangailangan ng mga dalubhasang geometries. Ang anumang bagay na higit sa 10 hanggang 1 ay nangangailangan ng lubos na na-optimize na mga diskarte sa pagputol.
Reach vs Flute Length: Ang paggamit ng mga cutter na may maikli, stubby flute at relieved necks ay lubhang nagpapabuti ng stability sa malalalim na cavity kumpara sa tradisyonal na long-flute na disenyo.
Ang Deflection ay Nakakapatay ng Katumpakan: Kahit na ang mikroskopikong baluktot ay itinutulak ang pamutol palayo sa workpiece. Ang hindi pangkaraniwang bagay na ito ay nagdudulot ng mga dimensional na kamalian, mga tapered wall, at hindi katanggap-tanggap na mga surface finish.
Ang Pag-setup ay Mahalaga Gaya ng Tool: Ang mga may hawak ng premium at malapit-zero spindle runout ay sapilitan. Ang kabuuang ipinahiwatig na runout ay dapat manatiling mahigpit na mas mababa sa 3 microns.
Ang paggiling ng mga maliliit na bahagi na may mataas na dimensional na katumpakan ay likas na mahirap sa larangan ng paggawa ng katumpakan. Kapag nagtatampok ang mga bahaging iyon ng matarik na pader o blind pockets, dumarami ang pagiging kumplikado ng pagpapatakbo. Ang mga inhinyero sa sahig ng tindahan ay dapat na patuloy na balansehin ang pangangailangan na maabot ang ilalim ng isang tampok na may mga pisikal na limitasyon ng marupok na karbid.
Ang mga operasyong gumagamit ng mga cutter na may diameter na mas mababa sa 3.0mm ay karaniwang nasa kategoryang micro. Sa mikroskopikong kapaligirang ito, ang konsepto ng lalim ay kamag-anak. Sinusukat namin ito gamit ang ratio ng Length-to-Diameter. Inihahambing ng panukat na ito ang pangkalahatang pinalawak na pag-abot sa aktwal na diameter ng pagputol.
Isaalang-alang ang mga benchmark na ito upang tunay na maunawaan ang kahirapan sa pagpapatakbo. Hanggang sa isang 3 hanggang 1 na ratio ay itinuturing na pamantayan. Ito ay nagbibigay-daan para sa maginoo na mga feed at bilis. Ang paglipat sa 3 hanggang 1 hanggang 5 hanggang 1 na hanay ay nagpapakilala ng katamtamang kahirapan. Dapat kang gumamit ng mga necked shanks at bawasan ang iyong chip load. Ang pagtulak sa 5 hanggang 1 hanggang 10 hanggang 1 na teritoryo ay lubos na mapaghamong. Ipinag-uutos nito ang mga disenyo ng tapered neck at mahigpit na kontrol sa runout. Ang mga matinding application sa pagitan ng 10 hanggang 1 at 20 hanggang 1 ay humihiling ng mga espesyal na diskarte, advanced na mga diskarte sa CAM, at mga may hawak ng premium na shrink-fit. Ang pag-program ng isang 1mm na piraso ng karbida upang pahabain ang 10mm mula sa lalagyan nang walang baluktot sa ilalim ng lateral force ay nagtutulak sa ganap na mga hangganan ng materyal na agham.
Ang pangangailangan para sa mga kumplikadong panloob na geometry ay sumasaklaw sa ilang mga high-tech na industriya. Ang pagmamanupaktura ng medikal na aparato ay madalas na nangangailangan ng malinis na ibabaw na mga finish sa titanium bone plate at micro-fluidic channel upang maiwasan ang bacterial adherence. Ang sektor ng aerospace ay lubos na umaasa sa mga sensor at micro-valve na inukit mula sa mga kilalang matigas na haluang metal na may mataas na temperatura tulad ng Inconel. Ang mga gumagawa ng injection mold ay kadalasang kailangang mag-ukit ng malalim, makitid na mga tadyang nang direkta sa tumigas na tool steel hanggang sa HRC 65. Ang kanilang layunin ay upang maiwasan ang magastos at matagal na proseso ng Electrical Discharge Machining.
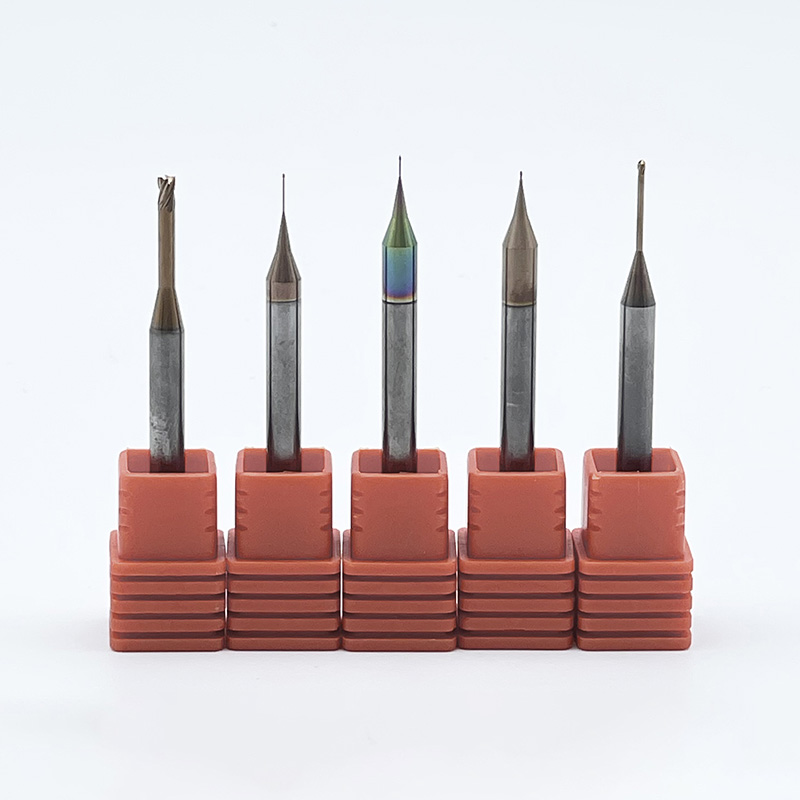
Dapat mong maunawaan ang mekanikal na salungatan sa pagitan ng extension at higpit upang matagumpay na mag-navigate sa malalalim na feature. Habang humahaba ang isang shank upang mapaunlakan ang isang malalim na bulsa, bumababa ang integridad ng istruktura nito sa isang nakababahala na bilis.
Ang pagpapalihis ay ang pisikal na baluktot ng isang solidong bagay kapag sumasailalim sa radial cutting forces. Sa pagsasanay, maaari kang magmodelo ng a maliit na diameter cutter bilang isang cantilever beam na naayos sa collet at sumailalim sa isang load sa cutting edge.
Ang pisikal na formula para sa cantilever beam deflection ay nagdidikta na ang baluktot ay tumataas sa cube ng haba. Ito ay sabay na bumababa sa ikaapat na kapangyarihan ng diameter. Sa partikular, ang pagdodoble ng haba upang maabot ang isang malalim na lukab ay ginagawang walong beses na mas madaling mabaluktot ang tool. Ang pagbabawas ng diameter ng kalahati ay ginagawa itong labing anim na beses na mas mahina. Ang pagsasama-sama ng isang maliit na diameter na may mahabang abot ay lumilikha ng isang senaryo kung saan ang panganib ng sakuna na pagkabigo ay tumataas.
Ang isang marupok na end mill ay yumuko palayo sa workpiece sa halip na gupitin nang malinis ang materyal kapag ito ay lumihis. Ang microscopic yielding na ito ay humahantong sa malubhang mga depekto sa pagmamanupaktura. Itinutulak ng pamutol ang hiwa at nag-iiwan ng labis na materyal sa mga dingding. Nagreresulta ito sa isang bulsa na mas malawak sa itaas at mas makitid sa ibaba. Tinatawag namin itong defect tapering. Ang bounce effect na ito ay nagsisilbi ring parang tuning fork. Lumilikha ito ng mga harmonic vibrations na sumisira sa surface finish at nagiging sanhi ng micro-impacts sa marupok na carbide edges. Ang maagang pag-chipping ay hindi maiiwasan.
Ang pagpili ng tamang macro-geometry ay ang pinaka-kritikal na desisyon sa ilalim ng funnel na ginagawa ng isang manufacturing engineer. Hindi lahat ng pinahabang-haba na instrumento ay ginawang pantay. Ang pagpili ng maling isa ay ginagarantiyahan ang mga bahagi ng scrap.
Ang isang kapansin-pansing karaniwang pagkakamali sa palapag ng tindahan ay ang paggamit ng isang end mill na may mahabang haba ng flute para sa malalalim na bulsa. Maaari silang teknikal na maabot ang ibaba. Gayunpaman, ang mga plauta ay nag-aalis ng mahahalagang masa mula sa core at ginagawang hindi kapani-paniwalang mahina ang istraktura. Ang mga mahahabang flute ay nagdaragdag din sa lugar ng ibabaw na nakikipag-ugnay sa workpiece. Ito ay bumubuo ng labis na alitan at lateral pressure.
Ang mga relieved neck na disenyo ay ang tamang pagpipilian. Ang mga ito Ang mga long reach end mill ay nagtatampok ng napakaikling haba ng pagputol na idinisenyo nang mahigpit para sa kinakailangang lalim ng hiwa bawat pass. Sa likod ng mga flute, ang shank ay bumababa sa diameter na bahagyang mas maliit kaysa sa cutting diameter. Ang hindi pinuputol na leeg na ito ay nagbibigay ng kinakailangang clearance nang hindi nagkuskos sa mga dingding ng lukab. Ito ay nagpapanatili ng solid carbide core para sa maximum na higpit.
Upang gawing mas madali ang pagpili para sa iyong partikular na aplikasyon, suriin ang paghahambing na ito sa istruktura batay sa karaniwang mga profile ng micro tooling.
Tool Geometry |
Core Rigidity |
Max L hanggang D Ratio |
Pinakamahusay na Sitwasyon ng Application |
|---|---|---|---|
Mahabang Flute |
Napakababa |
Hanggang 3 hanggang 1 |
Peripheral na pagtatapos sa mababaw, bukas na mga dingding. Mataas ang panganib ng satsat. |
Straight Relieved Neck |
Katamtaman |
Hanggang 10 hanggang 1 |
Malalim, perpektong tuwid na patayong mga pader na may zero draft angle clearance. |
Tapered Neck |
Napakataas |
10 hanggang 1 hanggang 20 hanggang 1 |
Malalim na mga lukab ng amag at may ribed na mga tampok kung saan pinahihintulutan ang isang bahagyang draft na anggulo. |
Ang mga tapered neck na tool ay itinuturing na pamantayang ginto para sa paggawa ng malalim na amag. Ang diameter ng leeg ay unti-unting tumataas habang lumalayo ito mula sa cutting edge patungo sa shank. Ang taper na ito ay nagdaragdag ng napakalaking cross-sectional mass sa core. Ang paggamit ng tapered neck ay makabuluhang nakakabawas ng deflection at nagbibigay-daan para sa mas agresibong feed rate kung pinahihintulutan ng iyong cavity geometry ang draft angle.
Ang micro-geometry at metalurgical na komposisyon ay gumaganap ng mahalagang papel sa pagpigil sa pagbasag sa panahon ng mga operasyong may mataas na stress. Ito ay higit pa sa mga pangunahing sukat ng extension at haba ng plauta.
Ang karaniwang tungsten carbide ay hindi sapat para sa mga mikroskopikong aplikasyon. kasi Ang mga micro milling tool ay nagtataglay ng mga maliliit na cross-sectional na lugar, nangangailangan sila ng mga materyales na may napakataas na Transverse Rupture Strength upang labanan ang pag-snap sa ilalim ng mabibigat na chip load.
Ang mga opsyon na may mataas na pagganap ay ginawa mula sa ultra-fine o sub-micron grain carbide. Ang mga premium na micro tool ay karaniwang nagtatampok ng mga laki ng butil na humigit-kumulang 0.2 microns. Ang mas maliliit na butil na ito ay nagbibigay-daan para sa mas mataas na density ng mga particle ng carbide na nakaimpake nang mahigpit kasama ng isang na-optimize na kobalt binder. Pinipigilan ng makakapal na istrukturang metalurhiko na ito ang mga micro-crack mula sa pagpapalaganap sa core. Pinapanatili nitong buo ang maselang mga gilid kahit na nakakaakit ng mga tumigas na tool steel.
Ang core diameter ay ang solid center na bahagi na sinusukat sa pagitan ng lalim ng mga flute. Ang isang mas makapal na core ay direktang katumbas ng isang mas matibay na pundasyon. Nag-aalok ang dalawang-flute na disenyo ng mas malalaking lambak para sa mahusay na paglikas ng chip. Ang mga ito ay perpekto para sa gummy na materyales tulad ng aluminyo kung saan ang chip packing ay isang malaking panganib. Ang mga tool na may apat na flute ay nagbibigay ng mas makapal na diameter ng core upang mapakinabangan ang tigas. Ang mga ito ay ang ginustong pagpipilian para sa mas mahirap na materyales tulad ng hindi kinakalawang na asero o titanium.
Ang alitan ay ang sukdulang kalaban sa malalim na mga lukab. Ang mga chips at init ay walang matakasan. Ang mga advanced na physical vapor deposition coatings ay hindi direktang binabawasan ang pagpapalihis sa pamamagitan ng pagpapababa ng koepisyent ng friction. Pinoprotektahan din nila ang substrate ng carbide mula sa thermal shock. Ang mga coating tulad ng TiSiN o mga espesyal na nanocomposite layer ay napakahusay para sa mga high-temperature na haluang metal at tumigas na bakal hanggang sa HRC 65. Pinapanatili nila ang matalas na labaha sa mahabang panahon ng produksyon.
Ang pamumuhunan ng libu-libong dolyar sa mga premium cutter ay ganap na walang saysay kung ang kapaligiran ng makina ay nagpapakilala ng kawalang-tatag. Ang katumpakan ng malalim na tampok ay isang hamon sa engineering sa buong system na direktang nagsisimula sa spindle.
Ang runout ay ang antas kung saan ang isang pamutol ay umiikot sa totoong teoretikal na axis nito. Ang isang runout na 12 microns ay maaaring magdulot ng bahagyang napaaga na pagkasira sa macro-scale na pagmamanupaktura. Ito ay ganap na sakuna sa micro realm.
Ang chip load ay nagiging wildly uneven kung ikaw ay umiikot ng 0.25mm end mill at ang iyong spindle ay mayroon lamang 2.5 microns na runout. Ang isang plauta ay tumatagal ng isang napakalaking kagat ng materyal habang ang kabaligtaran ng plauta ay walang pinuputol. Ang asymmetrical na puwersa na ito ay marahas na itinutulak ang instrumento sa labas ng gitna. Nagdudulot ito ng agarang pagpapalihis at agarang pagkasira. Ang kabuuang ipinahiwatig na runout sa dulo ng tool ay dapat na panatilihing mahigpit sa ilalim ng 3 microns.
Ang mga karaniwang ER collet chuck ay karaniwang hindi tumpak o sapat na matibay para sa mga aplikasyon ng mataas na extension. Dapat gamitin ng mga makina katumpakan CNC tool para sa workholding upang makamit ang malapit-zero runout. Gumagamit ang mga shrink fit holder ng thermal expansion para hawakan ang shank sa buong circumference nito. Nag-aalok ito ng pinakamababang posibleng runout at isang slim profile upang maiwasan ang mga banggaan. Gumagamit ang mga hydraulic chuck ng pressure na likido upang i-compress ang isang panloob na lamad. Nagbibigay ang mga ito ng mahusay na concentricity at superior vibration damping para mabawasan ang chatter.
Ang toolpath ay ang huling piraso ng manufacturing puzzle. Kung paano mo iprograma ang makina ay nagdidikta ng eksaktong puwersang inilapat sa maselang karbida.
Dapat mabawasan ang mga puwersa ng radial cutting upang makontrol ang baluktot. Makamit mo ito sa pamamagitan ng drastically pagbabawas ng step-over. Ang pagkuha ng mas magaan na lateral pass ay binabawasan ang presyon sa cantilevered tool. Pinapanatili nitong tuwid at totoo. Ang axial step-down ay madalas na mapanatili kung ang step-over ay pinananatiling napakagaan. Karaniwan naming inirerekomenda sa pagitan ng 5 porsiyento at 10 porsiyento ng kabuuang diameter ng pamutol.
Ang High-Efficiency Machining ay isang moderno diskarte sa deep cavity machining . Gumagamit ito ng maliit na radial step-over na sinamahan ng mataas na feed rate at spindle speed. Ang toolpath ay gumagalaw sa pabilog, mga trochoidal na galaw sa halip na mga agresibong tuwid na linya. Tinitiyak nito ang patuloy na anggulo ng pakikipag-ugnayan. Pinipigilan nito ang pamutol na ilibing ang sarili sa matutulis na sulok. Nagiging sanhi ng agarang pagkabigo ang mga spiking cutting forces. Ang HEM ay nagpapanatili ng steady, low-pressure load para sa ligtas at napakatumpak na roughing.
Hindi mo dapat ilubog ang isang miniature end mill nang diretso sa solid na materyal. Mayroon silang napakaliit na center-cutting clearance. Ang pabulusok ay lumilikha ng napakalaking axial pressure na dudurog sa core. Ang mga programmer ay dapat gumamit ng isang helical entry upang umikot pababa sa materyal. Ang isang napakababaw na anggulo ng ramp na 1 hanggang 2 degrees ay katanggap-tanggap din. Pinapayagan nito ang mga side flute na unti-unting i-clear ang materyal at ligtas na maitatag ang paunang lalim ng bulsa.
Ang pandaigdigang pagtulak patungo sa matinding miniaturization ay pinipilit ang mabilis na ebolusyon sa mga kagamitan sa pagmamanupaktura. Ang mga medikal na implant at aerospace micro-valves ay nangangailangan ng mas mahigpit na pagpapaubaya sa loob ng mas malalalim na panloob na geometries. Nasasaksihan namin ang isang napakalaking paglipat palayo sa mga tradisyonal na proseso ng EDM patungo sa direktang hard milling.
Ang shift na ito ay nangangailangan ng mga cutter na nilagyan ng hyper-engineered neck transition at advanced na nanocomposite coatings upang makaligtas sa matinding thermal load. Tumutugon ang mga tagagawa ng tool sa pamamagitan ng pagbuo ng mga ultra-rigid tapered geometries mula sa proprietary 0.2-micron carbide blends. Ang pagsasama-sama ng predictive CAM software ay binabago rin ang mga daloy ng trabaho sa sahig ng tindahan. Ginagaya ng modernong software ang mga puwersa ng pagputol sa real-time. Awtomatiko nitong inaayos ang mga rate ng feed upang maiwasan ang pagpapalihis ng tool bago pa man mag-on ang spindle. Ang synergy na ito sa pagitan ng agham na metalurhiko, tumpak na workholding, at matalinong mga toolpath ay ginagawang isang maaasahang pang-araw-araw na katotohanan ang direktang paggiling ng malalalim na cavity.
Ang matagumpay na pag-navigate sa mga malalalim na feature ay nangangailangan ng isang holistic na diskarte. Dapat mong ihalo ang tamang geometry sa walang kamali-mali na pagpapatupad. Sundin ang praktikal na checklist na ito upang matiyak ang tagumpay sa iyong susunod na proyekto.
Kalkulahin ang Extension Ratio: Tukuyin kung gaano kalayo ang kailangan ng cutter na lumampas sa may hawak upang maalis ang pinakamalalim na bulsa.
I-minimize ang Haba ng Flute: Piliin ang pinakamaikling posibleng haba ng pagputol para ma-maximize ang lakas ng core. Huwag gumamit ng pang-flute tool kung gagana ang stub-flute neck na tool.
I-optimize ang Neck Profile: Mag-opt para sa isang tapered neck kung ang geometry ng bahagi ay nagbibigay-daan sa isang draft angle. Gumamit ng isang tuwid na hinalinhan na leeg para sa perpektong patayong mga pader.
Itugma ang Coating: Pumili ng TiSiN o nACo coating para sa mga tumigas na bakal hanggang sa HRC 65 para mabawasan ang friction at thermal shock.
Oras na para i-upgrade ang iyong setup kung nahihirapan ka sa katumpakan, pag-taping, o madalas na pagkasira sa malalalim na feature. Ang katumpakan ay isang sadyang pagpili na nagsisimula sa pagpili ng tamang instrumento para sa trabaho.
Ang pag-master ng malalalim na feature sa mga miniature na bahagi ay nangangailangan ng malalim na pag-unawa sa maselang balanse sa pagitan ng abot at katigasan. Ang bawat milimetro ng pinahabang haba ay mabilis na nagpapataas ng panganib ng pagpapalihis, pagdaldal, at kabiguan. Maaaring masakop ng mga machinist ang kahit na ang pinaka-hinihingi na mga ratio ng extension sa pamamagitan ng paggamit ng mga relieved neck geometries, sub-micron grain carbide, near-zero runout tool holder, at advanced na HEM toolpath.
Ang pamumuhunan sa mataas na kalidad, tooling na partikular sa application ay direktang nakakaapekto sa iyong bottom line. Binabawasan nito ang mga rate ng scrap, inaalis ang pangangailangan para sa pangalawang proseso ng EDM, at pinipigilan ang magastos na downtime na nauugnay sa paghuhukay ng sirang carbide mula sa mga mamahaling bahagi. I-explore ang aming malawak na hanay ng mga engineered na solusyon sa SS End Mill para mahanap ang eksaktong high-rigidity, long-reach micro tool na hinihingi mo sa produksyon.
Ang 3 hanggang 1 na ratio ay itinuturing na pamantayan para sa kumbensyonal na paggiling. Maaaring makamit ng mga espesyal na pinahabang pag-abot ang end mill ng 10 hanggang 1 o kahit na 20 hanggang 1 na mga ratio sa mga partikular na aplikasyon. Ang anumang bagay na higit sa 5 hanggang 1 ay nangangailangan ng lubos na dalubhasang CAM programming, napakababang runout holder, at makabuluhang binawasan ang radial depth ng cut upang maiwasan ang pag-snap.
Ang pinakakaraniwang sanhi ng maagang pagkasira ay ang mahinang paglikas ng chip, labis na spindle runout, o paggamit ng disenyo na may haba ng flute na masyadong mahaba. Susubukan ng cutter na muling i-cut ang mga chips kung hindi sila malalabas sa malalim na bulsa. Nagdudulot ito ng instant spike sa lateral force na dumudurog sa marupok na carbide core.
Ang haba ng flute ay mahigpit na tumutukoy sa fluted, cutting na bahagi ng tool. Kasama sa abot ang parehong mga flute at ang nakahinga, hindi pinuputol na leeg sa likod ng mga ito. Palagi mong gusto ang pinakamaikling haba ng flute na posible na pinagsama sa isang hinalinhan na leeg para sa malalim na mga cavity. Pina-maximize nito ang solid carbide mass at pangkalahatang rigidity.
Ang isang end mill ay yumuyuko mula sa naka-program na CNC toolpath kapag ito ay lumilihis sa ilalim ng pagkarga. Ang pamutol ay hindi na perpektong tuwid, kaya nag-iiwan ito ng labis na materyal sa mga dingding ng iyong bahagi. Nagreresulta ito sa mga tapered na pader kung saan ang tuktok ng bulsa ay mas malawak kaysa sa ibaba. Ito ay ganap na nagtatapon ng mahigpit na geometric tolerance.
Ang karaniwang coolant ng baha ay kadalasang hindi naabot ang ilalim ng malalim na mga micro cavity. Dapat kang gumamit ng mga high-pressure through-spindle air blast o espesyal na Minimum Quantity Lubrication system. Ang mga pamamaraang ito ay patuloy na inililikas ang mga chips pataas at palabas ng cutting zone bago muling maputol ng tool ang mga ito.
Ang mga karaniwang ER collet chuck ay hindi inirerekomenda para sa micro milling, lalo na sa mga deep reach application. Sila ay likas na nagtataglay ng masyadong maraming runout. Dapat kang mag-upgrade sa mga shrink-fit holder o high-precision hydraulic chuck para magarantiya ang kabuuang ipinahiwatig na runout ay nananatili sa ilalim ng 3 microns sa tip ng tool.


