Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-19 Origine: Sito

Spezzare una costosa microfresa a metà taglio è il peggior incubo di un macchinista. Sentire quel temuto stridio acuto prima di uno schiocco improvviso di solito significa che il tuo fragile taglierino è appena stato deviato contro una parete di acciaio temprato. Raggiungere tasche profonde, pareti ripide o piccole cavità richiede intrinsecamente strumenti di lunghezza estesa. All'aumentare della portata di una fresa, la sua rigidità strutturale diminuisce in modo esponenziale. Ciò porta a una grave deflessione, a vibrazioni armoniche e, in definitiva, a una scarsa precisione dimensionale.
Il bilanciamento tra portata e rigidità separa le officine medie dai produttori di precisione d'élite. È necessario comprendere la geometria dell'utensile e la fisica delle forze di taglio. Una configurazione impeccabile della macchina non è assolutamente negoziabile. Una taglierina di livello superiore fallirà comunque immediatamente se il mandrino non è concentrico. In questa guida esploriamo come selezionare e ottimizzare le strategie di attrezzamento per affrontare in modo efficiente le geometrie profonde senza distruggere il budget per gli utensili o sacrificare la precisione delle parti.
Il rapporto lunghezza/diametro è fondamentale: il rapporto di estensione determina fondamentalmente la rigidità. Un rapporto 3 a 1 è standard. Il superamento del rapporto 5 a 1 richiede geometrie specializzate. Qualsiasi valore superiore a 10 a 1 richiede strategie di taglio altamente ottimizzate.
Reach rispetto alla lunghezza della scanalatura: l'utilizzo di frese con scanalature corte e tozze e colli sollevati migliora drasticamente la stabilità nelle cavità profonde rispetto ai tradizionali design a scanalatura lunga.
La flessione uccide la precisione: anche la flessione microscopica spinge la taglierina lontano dal pezzo. Questo fenomeno causa imprecisioni dimensionali, pareti rastremate e finiture superficiali inaccettabili.
La configurazione conta tanto quanto l'utensile: portautensili premium e runout del mandrino prossimo allo zero sono obbligatori. Il runout totale indicato deve mantenersi tassativamente sotto i 3 micron.
La fresatura di parti in miniatura con elevata precisione dimensionale è intrinsecamente difficile nel campo della produzione di precisione. Quando questi componenti presentano pareti ripide o tasche cieche, la complessità operativa si moltiplica. Gli ingegneri di officina devono costantemente bilanciare la necessità di raggiungere il fondo di un elemento con le limitazioni fisiche del fragile carburo.
Le operazioni che utilizzano frese con diametro inferiore a 3,0 mm rientrano generalmente nella categoria micro. In questo ambiente microscopico il concetto di profondità è relativo. Lo misuriamo utilizzando il rapporto lunghezza-diametro. Questo parametro confronta la portata estesa complessiva con il diametro di taglio effettivo.
Considera questi parametri di riferimento per cogliere veramente la difficoltà operativa. Un rapporto fino a 3 a 1 è considerato standard. Ciò consente avanzamenti e velocità convenzionali. Passare all'intervallo da 3 a 1 fino a 5 a 1 introduce una difficoltà moderata. È necessario utilizzare gambi con collo e ridurre il carico di trucioli. Spingersi nel territorio da 5 a 1 fino a 10 a 1 è molto impegnativo. Ciò impone design del collo affusolato e un rigoroso controllo della concentricità. Le applicazioni estreme comprese tra 10 a 1 e 20 a 1 richiedono tecniche specializzate, strategie CAM avanzate e supporti per calettamento di prima qualità. Programmare un pezzo di carburo da 1 mm in modo che si estenda di 10 mm fuori dal supporto senza piegarsi sotto la forza laterale spinge i confini assoluti della scienza dei materiali.
La richiesta di geometrie interne complesse abbraccia diversi settori high-tech. La produzione di dispositivi medici richiede spesso finiture superficiali incontaminate su placche ossee in titanio e canali microfluidici per prevenire l'adesione batterica. Il settore aerospaziale fa molto affidamento su sensori e microvalvole ricavati da leghe ad alta temperatura notoriamente resistenti come l'Inconel. I produttori di stampi a iniezione spesso hanno la necessità di intagliare nervature strette e profonde direttamente nell'acciaio per utensili temprato fino a 65 HRC. Il loro obiettivo è evitare processi di lavorazione con elettroerosione costosi e dispendiosi in termini di tempo.
È necessario comprendere il conflitto meccanico tra estensione e rigidità per navigare con successo nelle caratteristiche profonde. Man mano che un gambo si allunga per accogliere una tasca profonda, la sua integrità strutturale diminuisce a un ritmo allarmante.
La deflessione è la flessione fisica di un oggetto solido quando sottoposto a forze di taglio radiali. In pratica si può modellare a fresa di piccolo diametro come una trave a sbalzo fissata sulla pinza e sottoposta a un carico sul tagliente.
La formula fisica per la deflessione della trave a sbalzo impone che la flessione aumenti al cubo della lunghezza. Contemporaneamente diminuisce alla quarta potenza del diametro. Nello specifico, raddoppiando la lunghezza per raggiungere una cavità profonda, lo strumento diventa otto volte più suscettibile alla flessione. Riducendo il diametro della metà lo si rende sedici volte più debole. La combinazione di un diametro ridotto con una portata elevata crea uno scenario in cui il rischio di guasti catastrofici sale alle stelle.
Una fresa fragile si piega allontanandosi dal pezzo invece di tagliare il materiale in modo netto quando si flette. Questo cedimento microscopico porta a gravi difetti di fabbricazione. La taglierina si allontana dal taglio e lascia il materiale in eccesso sulle pareti. Ciò si traduce in una tasca più larga nella parte superiore e più stretta nella parte inferiore. Chiamiamo questo difetto tapering. Questo effetto di rimbalzo agisce anche come un diapason. Crea vibrazioni armoniche che distruggono la finitura superficiale e provocano micro-impatti sui fragili taglienti in metallo duro. La scheggiatura prematura è inevitabile.
Selezionare la macrogeometria corretta è la decisione più critica che prende un ingegnere di produzione. Non tutti gli strumenti di lunga durata sono uguali. Scegliere quello sbagliato garantisce parti di scarto.
Un errore molto comune in officina è l'utilizzo di una fresa con un'elica lunga per tasche profonde. Tecnicamente possono raggiungere il fondo. Tuttavia, i flauti rimuovono la massa vitale dal nucleo e rendono la struttura incredibilmente debole. Le scanalature lunghe aumentano anche la superficie di contatto con il pezzo. Ciò genera attrito e pressione laterale eccessivi.
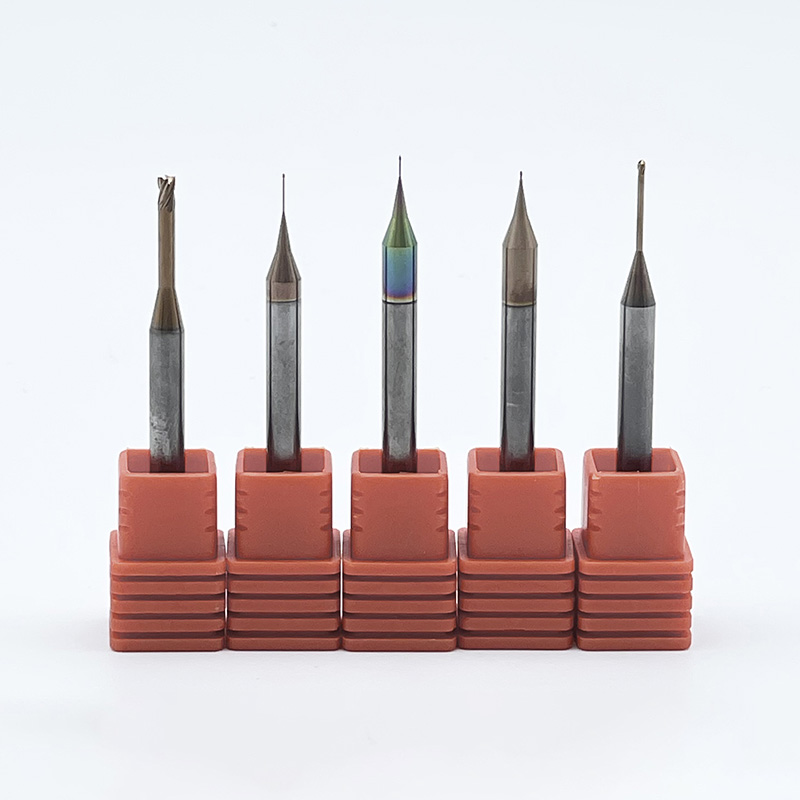
I design del collo in rilievo sono la scelta corretta. Questi le frese a candela a lunga portata presentano una lunghezza di taglio molto ridotta, progettata rigorosamente per la profondità di taglio richiesta per passata. Dietro le scanalature, il gambo scende fino ad un diametro leggermente inferiore al diametro di taglio. Questo collo non tagliente fornisce lo spazio necessario senza sfregare contro le pareti della cavità. Mantiene un solido nucleo in carburo per la massima rigidità.
Per facilitare la selezione per la tua applicazione specifica, rivedi questo confronto strutturale basato su profili di microutensileria standard.
Geometria dello strumento |
Rigidità del nucleo |
Rapporto massimo L/D |
Miglior scenario applicativo |
|---|---|---|---|
Flauto lungo |
Molto basso |
Fino a 3 a 1 |
Finitura periferica su pareti poco profonde e aperte. Alto rischio di chiacchiere. |
Collo dritto con sollievo |
Medio |
Fino a 10 a 1 |
Pareti verticali profonde e perfettamente diritte con angolo di spoglia pari a zero. |
Collo affusolato |
Estremamente alto |
Da 10 a 1 fino a 20 a 1 |
Cavità profonde dello stampo e caratteristiche nervate dove è consentito un leggero angolo di spoglia. |
Gli utensili a collo conico sono considerati il gold standard per la realizzazione di stampi profondi. Il diametro del collo aumenta gradualmente man mano che si allontana dal tagliente verso il gambo. Questa rastremazione aggiunge un'enorme massa in sezione trasversale al nucleo. L'utilizzo di un collo conico riduce significativamente la deflessione e consente velocità di avanzamento molto più aggressive se la geometria della cavità consente un angolo di sformo.
La microgeometria e la composizione metallurgica svolgono un ruolo fondamentale nel prevenire la rottura durante le operazioni ad alto stress. Ciò va ben oltre le dimensioni base di estensione e lunghezza della scanalatura.
Il carburo di tungsteno standard è semplicemente insufficiente per le applicazioni microscopiche. Perché gli utensili di microfresatura possiedono aree di sezione trasversale così minuscole che richiedono materiali con resistenza alla rottura trasversale eccezionalmente elevata per resistere alla rottura sotto carichi di trucioli pesanti.
Le opzioni ad alte prestazioni sono realizzate in metallo duro a grana ultrafine o inferiore al micron. I microutensili premium presentano in genere granulometrie intorno a 0,2 micron. Questi grani più piccoli consentono una maggiore densità di particelle di carburo imballate strettamente insieme a un legante di cobalto ottimizzato. Questa densa struttura metallurgica impedisce la propagazione di microfessure attraverso il nucleo. Mantiene intatti i delicati taglienti anche quando si innestano acciai per utensili temprati.
Il diametro del nucleo è la porzione centrale solida misurata tra le profondità delle scanalature. Un nucleo più spesso equivale direttamente a una base più forte. I design a due eliche offrono valli più grandi per un'eccellente evacuazione dei trucioli. Sono ideali per materiali gommosi come l'alluminio dove l'accumulo di trucioli rappresenta un rischio importante. Gli utensili a quattro taglienti forniscono un diametro del nucleo molto più spesso per massimizzare la rigidità. Sono la scelta preferita per materiali più duri come l'acciaio inossidabile o il titanio.
L'attrito è il nemico finale nelle cavità profonde. I trucioli e il calore non hanno nessun posto dove scappare. I rivestimenti avanzati per la deposizione fisica del vapore riducono indirettamente la deflessione abbassando il coefficiente di attrito. Proteggono inoltre il substrato in metallo duro dallo shock termico. Rivestimenti come TiSiN o strati nanocompositi specializzati sono eccellenti per leghe ad alta temperatura e acciai temprati fino a 65 HRC. Mantengono bordi affilati come rasoi su lunghi cicli di produzione.
Investire migliaia di dollari in frese di alta qualità è del tutto inutile se l’ambiente della macchina introduce instabilità. La profonda precisione delle caratteristiche è una sfida ingegneristica a livello di sistema che inizia direttamente dal mandrino.
Il runout è il grado con cui una fresa ruota rispetto al suo vero asse teorico. Un runout di 12 micron potrebbe causare una leggera usura prematura nella produzione su macroscala. È assolutamente catastrofico nel micro regno.
Il carico del truciolo diventa molto irregolare se si gira una fresa da 0,25 mm e il mandrino ha solo 2,5 micron di runout. Un flauto prende un enorme morso di materiale mentre il flauto opposto non taglia nulla. Questa forza asimmetrica spinge violentemente lo strumento fuori centro. Provoca una deflessione immediata e una rottura istantanea. Il runout totale indicato sulla punta dell'utensile deve essere mantenuto rigorosamente al di sotto dei 3 micron.
I mandrini a pinza ER standard generalmente non sono sufficientemente precisi o rigidi per applicazioni ad elevata estensione. I macchinisti devono utilizzare utensili CNC di precisione per il bloccaggio dei pezzi per ottenere un runout prossimo allo zero. I supporti a restringimento utilizzano l'espansione termica per afferrare il gambo su tutta la sua circonferenza. Ciò offre il minimo runout possibile e un profilo sottile per evitare collisioni. I mandrini idraulici utilizzano fluido pressurizzato per comprimere una membrana interna. Forniscono un'eccellente concentricità e uno smorzamento delle vibrazioni superiore per mitigare le vibrazioni.
Il percorso utensile è il pezzo finale del puzzle di produzione. Il modo in cui si programma la macchina determina le forze esatte applicate al delicato carburo.
Le forze di taglio radiali devono essere ridotte al minimo per controllare la flessione. Puoi raggiungere questo obiettivo riducendo drasticamente lo step-over. Effettuare passate laterali più leggere riduce la pressione sull'utensile a sbalzo. Ciò lo mantiene dritto e vero. Lo step-down assiale può spesso essere mantenuto se lo step-over è mantenuto estremamente leggero. In genere consigliamo tra il 5% e il 10% del diametro complessivo della fresa.
La lavorazione ad alta efficienza è moderna strategia di lavorazione di cavità profonde . Utilizza un piccolo passo radiale combinato con velocità di avanzamento e mandrino elevate. Il percorso utensile si muove con movimenti circolari e trocoidali anziché con linee rette aggressive. Ciò garantisce un angolo di innesto costante. Impedisce alla taglierina di affondare negli angoli acuti. Le forti forze di taglio provocano guasti immediati. HEM mantiene un carico costante e a bassa pressione per una sgrossatura sicura ed estremamente precisa.
Non dovresti mai immergere una fresa in miniatura direttamente nel materiale solido. Hanno uno spazio di taglio centrale molto ridotto. L'immersione crea un'enorme pressione assiale che schiaccerà il nucleo. I programmatori devono utilizzare un'entrata elicoidale per scendere a spirale nel materiale. È accettabile anche un angolo di rampa molto ridotto, compreso tra 1 e 2 gradi. Ciò consente alle scanalature laterali di eliminare gradualmente il materiale e di stabilire in modo sicuro la profondità iniziale della tasca.
La spinta globale verso la miniaturizzazione estrema sta imponendo una rapida evoluzione delle apparecchiature di produzione. Gli impianti medici e le microvalvole aerospaziali richiedono tolleranze sempre più strette all'interno di geometrie interne più profonde. Stiamo assistendo a una massiccia transizione dai tradizionali processi di elettroerosione alla fresatura diretta del materiale duro.
Questo cambiamento richiede frese dotate di transizioni del collo iperingegnerizzate e rivestimenti nanocompositi avanzati per sopravvivere a carichi termici estremi. I produttori di utensili stanno rispondendo sviluppando geometrie coniche ultrarigide da miscele proprietarie di carburo da 0,2 micron. L’integrazione del software CAM predittivo sta rivoluzionando anche i flussi di lavoro in officina. Il moderno software simula le forze di taglio in tempo reale. Regola automaticamente le velocità di avanzamento per evitare la flessione dell'utensile prima ancora che il mandrino si accenda. Questa sinergia tra scienza metallurgica, bloccaggio pezzo preciso e percorsi utensile intelligenti rende la fresatura diretta di cavità profonde una realtà quotidiana affidabile.
Navigare con successo nelle funzionalità profonde richiede un approccio olistico. Devi fondere la giusta geometria con un'esecuzione impeccabile. Segui questa pratica lista di controllo per garantire il successo del tuo prossimo progetto.
Calcola il rapporto di estensione: determina esattamente di quanto la taglierina deve estendersi oltre il supporto per liberare la tasca più profonda.
Ridurre al minimo la lunghezza della scanalatura: scegliere la lunghezza di taglio più corta possibile per massimizzare la resistenza del nucleo. Non utilizzare mai uno strumento a scanalatura lunga se funziona uno strumento a scanalatura lunga.
Ottimizza il profilo del collo: scegli un collo conico se la geometria della parte consente un angolo di sformo. Utilizzare un collo con scarico dritto per pareti perfettamente verticali.
Abbina il rivestimento: seleziona un rivestimento TiSiN o nACo per acciai temprati fino a HRC 65 per ridurre l'attrito e lo shock termico.
È giunto il momento di aggiornare la tua configurazione se hai difficoltà con la precisione, la riduzione o la rottura frequente di elementi profondi. La precisione è una scelta deliberata che inizia con la scelta dello strumento giusto per il lavoro.
Padroneggiare le caratteristiche profonde dei componenti in miniatura richiede una profonda comprensione del delicato equilibrio tra portata e rigidità. Ogni millimetro di lunghezza estesa aumenta esponenzialmente il rischio di deflessione, vibrazioni e guasti catastrofici. Gli operatori possono soddisfare anche i rapporti di estensione più impegnativi sfruttando le geometrie del collo alleggerito, il carburo a grana inferiore al micron, i portautensili con runout prossimo allo zero e percorsi utensile HEM avanzati.
Investire in strumenti di alta qualità e specifici per l'applicazione ha un impatto diretto sui profitti. Riduce il tasso di scarto, elimina la necessità di processi di elettroerosione secondari e previene i costosi tempi di inattività associati all'estrazione del carburo rotto da parti costose. Esplora la nostra vasta gamma di soluzioni ingegnerizzate presso SS End Mill per trovare esattamente i microutensili ad alta rigidità e a lungo raggio richiesti dalla tua produzione.
Un rapporto 3 a 1 è considerato standard per la fresatura convenzionale. Le frese a candela specializzate con portata estesa possono raggiungere rapporti di 10 a 1 o addirittura 20 a 1 in applicazioni specifiche. Qualsiasi valore superiore a 5 a 1 richiede una programmazione CAM altamente specializzata, supporti con runout estremamente basso e profondità di taglio radiali significativamente ridotte per evitare rotture.
Le cause più comuni di rottura prematura sono una scarsa evacuazione del truciolo, un'eccessiva eccentricità del mandrino o l'utilizzo di un design con una lunghezza della scanalatura troppo lunga. La taglierina tenterà di tagliare nuovamente i trucioli se non vengono espulsi dalla tasca profonda. Ciò provoca un picco istantaneo della forza laterale che schiaccia il fragile nucleo in carburo.
La lunghezza della scanalatura si riferisce strettamente alla parte scanalata e tagliente dell'utensile. La portata include sia i flauti che il collo alleggerito e non tagliente dietro di essi. Desideri sempre la lunghezza del flauto più corta possibile combinata con un collo alleggerito per le cavità profonde. Ciò massimizza la massa solida del carburo e la rigidità complessiva.
Una fresa si piega allontanandosi dal percorso utensile CNC programmato quando si flette sotto carico. La taglierina non è più perfettamente diritta, quindi lascia materiale in eccesso sulle pareti della tua parte. Ciò si traduce in pareti rastremate in cui la parte superiore della tasca è più larga della parte inferiore. Elimina completamente le rigide tolleranze geometriche.
Il liquido refrigerante standard spesso non riesce a raggiungere il fondo delle microcavità profonde. È necessario utilizzare getti d'aria ad alta pressione attraverso il mandrino o sistemi specializzati di lubrificazione minima. Questi metodi evacuano continuamente i trucioli verso l'alto e fuori dalla zona di taglio prima che l'utensile possa tagliarli nuovamente.
I mandrini a pinza ER standard non sono consigliati per la microfresatura, soprattutto nelle applicazioni con sbraccio profondo. Possiedono intrinsecamente un runout eccessivo. È necessario passare a supporti a calettamento o mandrini idraulici ad alta precisione per garantire che il runout totale indicato rimanga inferiore a 3 micron sulla punta dell'utensile.