Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-19 Pochodzenie: Strona

Złamanie drogiego frezu walcowo-czołowego w połowie cięcia jest najgorszym koszmarem mechanika. Usłyszenie tego przerażającego, wysokiego pisku przed nagłym trzaskiem zwykle oznacza, że delikatny nóż właśnie odbił się od hartowanej stalowej ściany. Sięganie do głębokich kieszeni, stromych ścian lub małych wgłębień z natury wymaga instrumentów o większej długości. Wraz ze wzrostem zasięgu frezu jego sztywność konstrukcyjna maleje wykładniczo. Prowadzi to do poważnego ugięcia, drgań harmonicznych i ostatecznie do niskiej dokładności wymiarowej.
Równowaga zasięgu i sztywności oddziela przeciętne warsztaty od elitarnych producentów precyzyjnych. Musisz zrozumieć geometrię narzędzia i fizykę sił skrawania. Bezbłędna konfiguracja maszyny nie podlega negocjacjom. Frez najwyższej klasy nadal zawiedzie natychmiast, jeśli wrzeciono nie będzie współosiowe. W tym przewodniku odkrywamy, jak wybrać i zoptymalizować strategie narzędziowe, aby skutecznie radzić sobie z głębokimi geometriami bez niszczenia budżetu na narzędzia lub poświęcania precyzji części.
Stosunek długości do średnicy jest krytyczny: współczynnik wydłużenia zasadniczo decyduje o sztywności. Standardem jest stosunek 3 do 1. Przekroczenie stosunku 5 do 1 wymaga specjalistycznych geometrii. Wszystko powyżej 10 do 1 wymaga wysoce zoptymalizowanych strategii cięcia.
Zasięg a długość rowka: Stosowanie frezów z krótkimi, krótkimi rowkami i odciążonymi szyjkami drastycznie poprawia stabilność w głębokich wgłębieniach w porównaniu z tradycyjnymi konstrukcjami z długimi rowkami.
Ugięcie zabija dokładność: Nawet mikroskopijne zgięcie odpycha frez od przedmiotu obrabianego. Zjawisko to powoduje niedokładności wymiarowe, zwężające się ściany i niedopuszczalne wykończenie powierzchni.
Konfiguracja ma takie samo znaczenie jak narzędzie: oprawki Premium i bicie wrzeciona bliskie zeru są obowiązkowe. Całkowite wskazane bicie musi pozostać poniżej 3 mikronów.
Frezowanie miniaturowych części z dużą dokładnością wymiarową jest z natury trudne w dziedzinie precyzyjnej produkcji. Kiedy te komponenty mają strome ściany lub ślepe kieszenie, złożoność operacyjna wzrasta. Inżynierowie pracujący w hali produkcyjnej muszą stale równoważyć konieczność dotarcia do dna elementu z fizycznymi ograniczeniami kruchego węglika.
Operacje wykorzystujące frezy o średnicy poniżej 3,0 mm zazwyczaj zaliczają się do kategorii mikro. W tym mikroskopijnym środowisku pojęcie głębokości jest względne. Mierzymy to za pomocą stosunku długości do średnicy. Ta metryka porównuje całkowity wydłużony zasięg z rzeczywistą średnicą skrawania.
Rozważ te punkty odniesienia, aby naprawdę zrozumieć trudność operacyjną. Za standard uważa się stosunek do 3 do 1. Pozwala to na stosowanie konwencjonalnych posuwów i prędkości. Przejście do zakresu od 3 do 1 do 5 do 1 wprowadza umiarkowaną trudność. Należy używać chwytów z szyjką i zmniejszać obciążenie wiórami. Wejście na terytorium od 5 do 1 do 10 do 1 jest dużym wyzwaniem. Wymaga to konstrukcji stożkowej szyi i ścisłej kontroli bicia. Ekstremalne zastosowania od 10 do 1 do 20 do 1 wymagają specjalistycznych technik, zaawansowanych strategii CAM i najwyższej jakości oprawek termokurczliwych. Zaprogramowanie 1-milimetrowego kawałka węglika tak, aby wystawał na 10 mm z oprawki bez zginania się pod wpływem siły bocznej, przesuwa absolutne granice inżynierii materiałowej.
Zapotrzebowanie na złożone geometrie wewnętrzne obejmuje kilka branż zaawansowanych technologii. Produkcja wyrobów medycznych często wymaga nieskazitelnego wykończenia powierzchni tytanowych płytek kostnych i kanałów mikroprzepływowych, aby zapobiec przyleganiu bakterii. Sektor lotniczy w dużej mierze opiera się na czujnikach i mikrozaworach wykonanych ze niezwykle wytrzymałych stopów wysokotemperaturowych, takich jak Inconel. Producenci form wtryskowych często muszą wycinać głębokie, wąskie żebra bezpośrednio w hartowanej stali narzędziowej o twardości do HRC 65. Ich celem jest uniknięcie kosztownych i czasochłonnych procesów obróbki elektroerozyjnej.
Aby skutecznie poruszać się po głębokich funkcjach, musisz zrozumieć mechaniczny konflikt pomiędzy wydłużeniem a sztywnością. W miarę wydłużania się trzonka, aby pomieścić głęboką kieszeń, jego integralność strukturalna zmniejsza się w zastraszającym tempie.
Ugięcie to fizyczne zginanie obiektu stałego poddawanego promieniowym siłom tnącym. W praktyce można modelować a frez o małej średnicy w postaci belki wspornikowej mocowanej do tulei zaciskowej i poddawanej obciążeniu na krawędzi skrawającej.
Wzór fizyczny na ugięcie belki wspornikowej wskazuje, że zginanie wzrasta do sześcianu długości. Jednocześnie maleje do czwartej potęgi średnicy. W szczególności podwojenie długości w celu dotarcia do głębokiego wgłębienia sprawia, że narzędzie jest osiem razy bardziej podatne na zginanie. Zmniejszenie średnicy o połowę powoduje, że jest ona szesnastokrotnie słabsza. Połączenie małej średnicy z dużym zasięgiem stwarza scenariusz, w którym ryzyko katastrofalnej awarii gwałtownie wzrasta.
Kruchy frez trzpieniowy odgina się od przedmiotu obrabianego, zamiast czysto ścinać materiał podczas jego odkształcania. To mikroskopijne uplastycznienie prowadzi do poważnych wad produkcyjnych. Frez odsuwa się od cięcia i pozostawia nadmiar materiału na ściankach. Dzięki temu kieszeń jest szersza u góry i węższa u dołu. Nazywamy tę wadę zwężaniem się. Ten efekt odbijania działa również jak kamerton. Tworzy harmoniczne wibracje, które niszczą wykończenie powierzchni i powodują mikrouderzenia w delikatne krawędzie węglika. Przedwczesne odpryskiwanie jest nieuniknione.
Wybór prawidłowej makrogeometrii jest najważniejszą decyzją podejmowaną na samym dole lejka przez inżyniera produkcji. Nie wszystkie instrumenty o przedłużonej długości są sobie równe. Wybór niewłaściwego gwarantuje części złomowe.
Wyjątkowo częstym błędem w warsztacie jest użycie frezu palcowego o długiej długości rowka do głębokich kieszeni. Technicznie mogą osiągnąć dno. Jednakże rowki usuwają masę życiową z rdzenia i sprawiają, że konstrukcja jest niewiarygodnie słaba. Długie rowki zwiększają również powierzchnię styku z przedmiotem obrabianym. Powoduje to nadmierne tarcie i nacisk boczny.
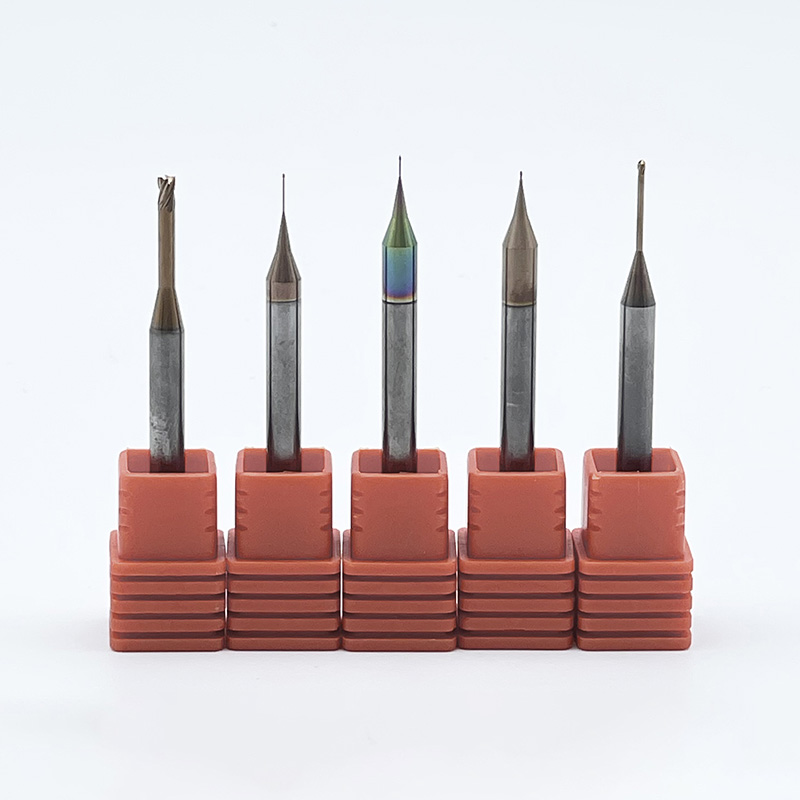
Modele z odciążonym dekoltem to właściwy wybór. Te Frezy trzpieniowe o dużym zasięgu charakteryzują się bardzo małą długością skrawania, zaprojektowaną ściśle pod kątem wymaganej głębokości skrawania na przejście. Za rowkami trzonek schodzi w dół do średnicy nieco mniejszej niż średnica skrawania. Ta nietnąca szyjka zapewnia niezbędny prześwit bez ocierania się o ściany ubytku. Posiada rdzeń z węglika spiekanego, zapewniający maksymalną sztywność.
Aby ułatwić wybór dla konkretnego zastosowania, przejrzyj to porównanie strukturalne w oparciu o standardowe profile mikronarzędzi.
Geometria narzędzia |
Sztywność rdzenia |
Maksymalny stosunek L do D |
Najlepszy scenariusz zastosowania |
|---|---|---|---|
Długi flet |
Bardzo niski |
Do 3 do 1 |
Wykończenie obwodowe na płytkich, otwartych ścianach. Wysokie ryzyko rozmowy. |
Prosta, odciążona szyja |
Średni |
Do 10 do 1 |
Głębokie, idealnie proste pionowe ściany z zerowym kątem pochylenia. |
Zwężana szyja |
Niezwykle wysoki |
10 do 1 do 20 do 1 |
Głębokie wnęki formy i elementy żebrowane, w których dopuszczalny jest niewielki kąt pochylenia. |
Narzędzia ze stożkową szyjką są uważane za złoty standard przy wykonywaniu głębokich form. Średnica szyjki stopniowo wzrasta w miarę oddalania się od krawędzi skrawającej w kierunku chwytu. Ten stożek dodaje rdzeniu ogromną masę przekroju poprzecznego. Zastosowanie stożkowej szyjki znacznie zmniejsza ugięcie i pozwala na znacznie bardziej agresywne posuwy, jeśli geometria wnęki pozwala na kąt pochylenia.
Mikrogeometria i skład metalurgiczny odgrywają kluczową rolę w zapobieganiu pęknięciom podczas operacji wymagających dużych naprężeń. Wykracza to daleko poza podstawowe wymiary wydłużenia i długości rowka.
Standardowy węglik wolframu jest po prostu niewystarczający do zastosowań mikroskopowych. Ponieważ narzędzia do mikrofrezowania mają tak maleńkie powierzchnie przekroju poprzecznego, wymagają materiałów o wyjątkowo wysokiej wytrzymałości na pękanie poprzeczne, aby były odporne na pękanie pod dużym obciążeniem wiórami.
Opcje o wysokiej wydajności są produkowane z węglika o ultradrobnych lub submikronowych ziarnach. Mikronarzędzia premium charakteryzują się zazwyczaj wielkością ziarna około 0,2 mikrona. Te mniejsze ziarna pozwalają na uzyskanie większej gęstości cząstek węglika ściśle upakowanych razem ze zoptymalizowanym spoiwem kobaltowym. Ta gęsta struktura metalurgiczna zapobiega rozprzestrzenianiu się mikropęknięć w rdzeniu. Utrzymuje delikatne krawędzie tnące w stanie nienaruszonym nawet podczas pracy z hartowaną stalą narzędziową.
Średnica rdzenia to pełna część środkowa mierzona pomiędzy głębokościami rowków. Grubszy rdzeń bezpośrednio oznacza mocniejszy fundament. Konstrukcje z dwoma rowkami oferują większe doliny, co zapewnia doskonałe odprowadzanie wiórów. Idealnie nadają się do materiałów lepkich, takich jak aluminium, gdzie głównym ryzykiem jest gromadzenie się wiórów. Narzędzia czteroostrzowe zapewniają znacznie grubszą średnicę rdzenia, aby zmaksymalizować sztywność. Są preferowanym wyborem w przypadku twardszych materiałów, takich jak stal nierdzewna lub tytan.
Tarcie jest największym wrogiem w głębokich ubytkach. Frytki i ciepło nie mają dokąd uciec. Zaawansowane powłoki metodą fizycznego osadzania z fazy gazowej pośrednio zmniejszają ugięcie poprzez obniżenie współczynnika tarcia. Chronią również podłoże węglikowe przed szokiem termicznym. Powłoki takie jak TiSiN lub specjalistyczne warstwy nanokompozytów doskonale nadają się do stopów wysokotemperaturowych i stali hartowanych do HRC 65. Zachowują ostre jak brzytwa krawędzie podczas długich serii produkcyjnych.
Inwestowanie tysięcy dolarów w najwyższej jakości przecinarki jest całkowicie daremne, jeśli środowisko maszyny powoduje niestabilność. Dokładność głęboka to wyzwanie inżynieryjne obejmujące cały system, które zaczyna się bezpośrednio na wrzecionie.
Bicie to stopień, w jakim frez obraca się względem swojej prawdziwej teoretycznej osi. Bicie wynoszące 12 mikronów może spowodować lekkie przedwczesne zużycie w produkcji na dużą skalę. Jest to absolutnie katastrofalne w mikrosferze.
Obciążenie wiórów staje się niezwykle nierówne, jeśli obracasz frez palcowy o średnicy 0,25 mm, a bicie wrzeciona wynosi zaledwie 2,5 mikrona. Jeden flet pochłania masywny kęs materiału, podczas gdy przeciwny flet niczego nie tnie. Ta asymetryczna siła gwałtownie wypycha instrument poza środek. Powoduje natychmiastowe odkształcenie i natychmiastowe pęknięcie. Całkowite bicie wskazane na końcówce narzędzia musi być utrzymywane poniżej 3 mikronów.
Standardowe uchwyty z tuleją zaciskową ER na ogół nie są wystarczająco dokładne lub sztywne do zastosowań z dużym wydłużeniem. Maszyniści muszą korzystać precyzyjne narzędzia CNC do mocowania w celu uzyskania bicia bliskiego zeru. Oprawki termokurczliwe wykorzystują rozszerzalność cieplną, aby uchwycić trzonek na całym jego obwodzie. Zapewnia to najniższe możliwe bicie i smukły profil, aby uniknąć kolizji. Uchwyty hydrauliczne wykorzystują płyn pod ciśnieniem do ściskania wewnętrznej membrany. Zapewniają doskonałą koncentryczność i doskonałe tłumienie drgań, aby złagodzić drgania.
Ścieżka narzędzia jest ostatnim elementem układanki produkcyjnej. Sposób programowania maszyny określa dokładne siły przyłożone do delikatnego węglika.
Aby kontrolować zginanie, należy zminimalizować promieniowe siły skrawania. Można to osiągnąć drastycznie zmniejszając liczbę kroków. Wykonywanie lżejszych przejść bocznych zmniejsza nacisk na narzędzie wspornikowe. Dzięki temu wszystko jest proste i prawdziwe. Osiowe obniżenie można często utrzymać, jeśli stopień jest wyjątkowo lekki. Zwykle zalecamy od 5 do 10 procent całkowitej średnicy frezu.
Obróbka wysokowydajna jest nowoczesna obróbki głębokich wgłębień . strategia Wykorzystuje mały promieniowy krok w połączeniu z dużymi posuwami i prędkościami wrzeciona. Ścieżka narzędzia porusza się okrężnymi, trochoidalnymi ruchami, a nie agresywnymi liniami prostymi. Zapewnia to stały kąt zazębienia. Zapobiega wbijaniu się noża w ostre narożniki. Skokowe siły skrawania powodują natychmiastową awarię. HEM utrzymuje stałe obciążenie pod niskim ciśnieniem, zapewniając bezpieczną i bardzo precyzyjną obróbkę zgrubną.
Nigdy nie należy zanurzać miniaturowego frezu walcowo-czołowego bezpośrednio w litym materiale. Mają bardzo mały luz centralnego cięcia. Zanurzanie wytwarza ogromny nacisk osiowy, który zmiażdży rdzeń. Programiści muszą używać spiralnego wejścia, aby spiralnie zagłębić się w materiał. Dopuszczalny jest również bardzo mały kąt nachylenia wynoszący od 1 do 2 stopni. Dzięki temu boczne rowki stopniowo usuwają materiał i bezpiecznie ustalają początkową głębokość kieszeni.
Globalne dążenie do skrajnej miniaturyzacji wymusza szybką ewolucję sprzętu produkcyjnego. Implanty medyczne i mikrozawory lotnicze wymagają coraz węższych tolerancji w przypadku głębszych geometrii wewnętrznych. Jesteśmy świadkami masowego przejścia od tradycyjnych procesów EDM na rzecz bezpośredniego frezowania na twardo.
Ta zmiana wymaga frezów wyposażonych w specjalnie zaprojektowane przejścia szyjkowe i zaawansowane powłoki nanokompozytowe, aby wytrzymać ekstremalne obciążenia termiczne. Producenci narzędzi reagują, opracowując ultrasztywne, stożkowe geometrie z opatentowanych mieszanek węglików o grubości 0,2 mikrona. Integracja predykcyjnego oprogramowania CAM rewolucjonizuje również przepływ pracy w hali produkcyjnej. Nowoczesne oprogramowanie symuluje siły skrawania w czasie rzeczywistym. Automatycznie dostosowuje prędkość posuwu, aby zapobiec ugięciu narzędzia przed włączeniem wrzeciona. Ta synergia pomiędzy naukami metalurgicznymi, precyzyjnym mocowaniem obrabianym i inteligentnymi ścieżkami narzędzia sprawia, że bezpośrednie frezowanie na twardo głębokich wgłębień staje się niezawodną codziennością.
Pomyślne nawigowanie po głębokich funkcjach wymaga holistycznego podejścia. Musisz połączyć odpowiednią geometrię z nieskazitelnym wykonaniem. Postępuj zgodnie z tą praktyczną listą kontrolną, aby zapewnić sukces w kolejnym projekcie.
Oblicz współczynnik wydłużenia: Określ dokładnie, jak daleko frez musi wystawać poza uchwyt, aby wyczyścić najgłębszą kieszeń.
Minimalizuj długość rowka: Wybierz najkrótszą możliwą długość cięcia, aby zmaksymalizować wytrzymałość rdzenia. Nigdy nie używaj narzędzia z długim rowkiem, jeśli sprawdzi się narzędzie z krótką szyjką.
Zoptymalizuj profil szyi: wybierz zwężającą się szyjkę, jeśli geometria części pozwala na kąt pochylenia. Aby uzyskać idealnie pionowe ściany, użyj prostej szyjki odciążonej.
Dopasuj powłokę: Wybierz powłokę TiSiN lub nACo dla stali hartowanych do HRC 65, aby zmniejszyć tarcie i szok termiczny.
Nadszedł czas na uaktualnienie konfiguracji, jeśli masz problemy z dokładnością, zwężaniem się lub częstymi uszkodzeniami głębokich funkcji. Precyzja to świadomy wybór, który zaczyna się od wyboru odpowiedniego instrumentu do danego zadania.
Opanowanie głębokich funkcji w miniaturowych komponentach wymaga głębokiego zrozumienia delikatnej równowagi pomiędzy zasięgiem i sztywnością. Każdy milimetr wydłużonej długości wykładniczo zwiększa ryzyko odkształcenia, drgań i katastrofalnej awarii. Mechanicy mogą pokonać nawet najbardziej wymagające współczynniki wydłużenia, wykorzystując odciążoną geometrię szyjki, węglik o ziarnie submikronowym, oprawki narzędziowe z niemal zerowym biciem i zaawansowane ścieżki narzędzia HEM.
Inwestycja w wysokiej jakości narzędzia dostosowane do konkretnego zastosowania ma bezpośredni wpływ na wyniki finansowe. Zmniejsza ilość złomów, eliminuje potrzebę stosowania wtórnych procesów EDM i zapobiega kosztownym przestojom związanym z wydobywaniem połamanego węglika z drogich części. Zapoznaj się z naszą szeroką gamą rozwiązań technicznych w firmie SS End Mill, aby znaleźć dokładnie takie mikronarzędzia o dużej sztywności i dużym zasięgu, jakich potrzebujesz w swojej produkcji.
Stosunek 3 do 1 jest uważany za standard w przypadku konwencjonalnego frezowania. Specjalistyczne frezy palcowe o większym zasięgu mogą w określonych zastosowaniach osiągnąć przełożenia od 10 do 1 lub nawet 20 do 1. Wszystko powyżej 5 do 1 wymaga wysoce wyspecjalizowanego programowania CAM, oprawek o bardzo niskim biciem i znacznie zmniejszonych promieniowych głębokości skrawania, aby zapobiec pękaniu.
Najczęstszymi przyczynami przedwczesnego złamania są słabe odprowadzanie wiórów, nadmierne bicie wrzeciona lub zastosowanie konstrukcji o zbyt dużej długości rowka. Frez podejmie próbę ponownego przycięcia wiórów, jeśli nie zostaną one wyrzucone z głębokiej kieszeni. Powoduje to natychmiastowy wzrost siły bocznej, która kruszy delikatny rdzeń węglikowy.
Długość rowka odnosi się wyłącznie do karbowanej części tnącej narzędzia. Zasięg obejmuje zarówno flety, jak i odciążoną, nietnącą szyjkę za nimi. Zawsze potrzebujesz możliwie najkrótszej długości fletu w połączeniu z odciążoną szyjką do głębokich ubytków. Maksymalizuje to masę pełnowęglikową i ogólną sztywność.
Frez palcowy odgina się od zaprogramowanej ścieżki narzędzia CNC, gdy ugina się pod obciążeniem. Frez nie jest już idealnie prosty, przez co pozostawia nadmiar materiału na ściankach Twojej części. Powoduje to zwężające się ściany, w których góra kieszeni jest szersza niż spód. Całkowicie odrzuca rygorystyczne tolerancje geometryczne.
Standardowy płyn chłodzący często nie dociera do dna głębokich mikrowgłębień. Należy stosować nadmuch powietrza pod wysokim ciśnieniem przez wrzeciono lub specjalistyczne systemy minimalnego smarowania. Metody te umożliwiają ciągłe odprowadzanie wiórów w górę i poza strefę skrawania, zanim narzędzie będzie mogło je ponownie przeciąć.
Standardowe uchwyty z tuleją zaciskową ER nie są zalecane do mikrofrezowania, szczególnie w zastosowaniach o głębokim zasięgu. Z natury mają zbyt duże bicie. Należy zastosować oprawki termokurczliwe lub precyzyjne uchwyty hydrauliczne, aby zagwarantować, że całkowite wskazane bicie na końcówce narzędzia pozostanie poniżej 3 mikronów.