Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-19 Origen: Sitio

Romper una costosa microfresa a mitad de corte es la peor pesadilla de un maquinista. Escuchar ese temido chillido agudo antes de un chasquido repentino generalmente significa que su frágil cortador acaba de desviarse hacia una pared de acero endurecido. Llegar a bolsas profundas, paredes empinadas o cavidades diminutas requiere inherentemente instrumentos de mayor longitud. A medida que aumenta el alcance de una cortadora, su rigidez estructural disminuye exponencialmente. Esto conduce a una deflexión severa, vibraciones armónicas y, en última instancia, una precisión dimensional deficiente.
Equilibrar el alcance y la rigidez separa a los talleres promedio de los fabricantes de precisión de élite. Debe comprender la geometría de la herramienta y la física de las fuerzas de corte. Una configuración impecable de la máquina es absolutamente innegociable. Una cortadora de primer nivel fallará instantáneamente si el eje carece de concentricidad. En esta guía, exploramos cómo seleccionar y optimizar estrategias de herramientas para abordar de manera eficiente geometrías profundas sin destruir su presupuesto de herramientas ni sacrificar la precisión de las piezas.
La relación longitud-diámetro es fundamental: la relación de extensión dicta fundamentalmente la rigidez. Una proporción de 3 a 1 es estándar. Superar una proporción de 5 a 1 requiere geometrías especializadas. Cualquier valor superior a 10 a 1 exige estrategias de corte altamente optimizadas.
Alcance frente a longitud de la flauta: el uso de cortadores con flautas cortas y rechonchas y cuellos aliviados mejora drásticamente la estabilidad en cavidades profundas en comparación con los diseños tradicionales de flauta larga.
La desviación acaba con la precisión: incluso la flexión microscópica empuja el cortador lejos de la pieza de trabajo. Este fenómeno provoca imprecisiones dimensionales, paredes cónicas y acabados superficiales inaceptables.
La configuración es tan importante como la herramienta: son obligatorios los soportes premium y el descentramiento del husillo casi nulo. El descentramiento total indicado debe permanecer estrictamente por debajo de 3 micrones.
Fresar piezas en miniatura con alta precisión dimensional es inherentemente difícil en el ámbito de la fabricación de precisión. Cuando esos componentes presentan paredes empinadas o zonas ciegas, la complejidad operativa se multiplica. Los ingenieros de taller deben equilibrar constantemente la necesidad de llegar al fondo de una característica con las limitaciones físicas del carburo frágil.
Las operaciones que utilizan cortadores con diámetros inferiores a 3,0 mm generalmente entran en la categoría micro. En este entorno microscópico, el concepto de profundidad es relativo. Medimos esto usando la relación longitud-diámetro. Esta métrica compara el alcance extendido general con el diámetro de corte real.
Considere estos puntos de referencia para comprender verdaderamente la dificultad operativa. Se considera estándar una proporción de hasta 3 a 1. Esto permite avances y velocidades convencionales. Pasar al rango de 3 a 1 hasta 5 a 1 introduce una dificultad moderada. Debe utilizar mangos con cuello y reducir la carga de virutas. Entrar en el territorio de 5 a 1 hasta 10 a 1 es un gran desafío. Esto exige diseños de cuello cónico y un estricto control de descentramiento. Las aplicaciones extremas entre 10 a 1 y 20 a 1 exigen técnicas especializadas, estrategias CAM avanzadas y soportes de ajuste por contracción de primera calidad. Programar una pieza de carburo de 1 mm para que se extienda 10 mm fuera del soporte sin doblarse bajo una fuerza lateral trasciende los límites absolutos de la ciencia de los materiales.
La demanda de geometrías internas complejas abarca varias industrias de alta tecnología. La fabricación de dispositivos médicos frecuentemente requiere acabados superficiales impecables en placas óseas de titanio y canales de microfluidos para evitar la adherencia bacteriana. El sector aeroespacial depende en gran medida de sensores y microválvulas talladas a partir de aleaciones notoriamente resistentes a altas temperaturas como Inconel. Los fabricantes de moldes de inyección a menudo necesitan tallar nervaduras estrechas y profundas directamente en acero para herramientas endurecido hasta HRC 65. Su objetivo es evitar procesos de mecanizado por descarga eléctrica costosos y que requieren mucho tiempo.
Debe comprender el conflicto mecánico entre extensión y rigidez para navegar con éxito por características profundas. A medida que un vástago se alarga para acomodar un bolsillo profundo, su integridad estructural disminuye a un ritmo alarmante.
La deflexión es la flexión física de un objeto sólido cuando se somete a fuerzas de corte radiales. En la práctica, puedes modelar un Cortador de pequeño diámetro como una viga en voladizo fijada en la pinza y sometida a una carga en el filo.
La fórmula física para la deflexión de una viga en voladizo dicta que la flexión aumenta al cubo de la longitud. Simultáneamente disminuye a la cuarta potencia del diámetro. Específicamente, duplicar la longitud para alcanzar una cavidad profunda hace que la herramienta sea ocho veces más susceptible a doblarse. Reducir el diámetro a la mitad lo hace dieciséis veces más débil. La combinación de un diámetro diminuto con un largo alcance crea un escenario en el que el riesgo de fallo catastrófico se dispara.
Una fresa frágil se aleja de la pieza de trabajo en lugar de cortar el material limpiamente cuando se desvía. Esta fluencia microscópica conduce a graves defectos de fabricación. El cortador se aleja del corte y deja exceso de material en las paredes. Esto da como resultado un bolsillo que es más ancho en la parte superior y más estrecho en la parte inferior. A este defecto lo llamamos disminución gradual. Este efecto de rebote también actúa como un diapasón. Crea vibraciones armónicas que destruyen el acabado de la superficie y provocan microimpactos en los frágiles bordes de carburo. El desconchado prematuro es inevitable.
Seleccionar la macrogeometría correcta es la decisión más crítica que toma un ingeniero de fabricación. No todos los instrumentos de larga duración son iguales. Elegir el incorrecto garantiza piezas de desecho.
Un error notablemente común en el taller es utilizar una fresa de ranurar con una longitud de flauta larga para cavidades profundas. Técnicamente pueden llegar al fondo. Sin embargo, las flautas eliminan masa vital del núcleo y debilitan increíblemente la estructura. Las ranuras largas también aumentan la superficie en contacto con la pieza de trabajo. Esto genera fricción excesiva y presión lateral.
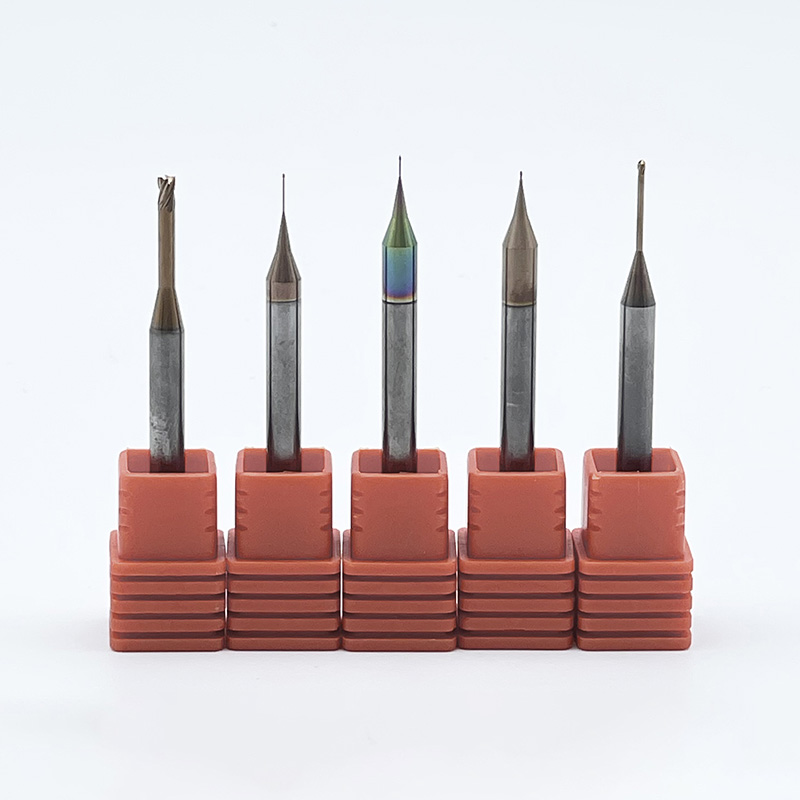
Los diseños de cuello en relieve son la elección correcta. Estos Las fresas de mango de largo alcance presentan una longitud de corte muy corta diseñada estrictamente para la profundidad de corte requerida por pasada. Detrás de las estrías, el vástago desciende hasta un diámetro ligeramente menor que el diámetro de corte. Este cuello no cortante proporciona el espacio necesario sin rozar las paredes de la cavidad. Mantiene un núcleo de carburo sólido para una máxima rigidez.
Para facilitar la selección para su aplicación específica, revise esta comparación estructural basada en perfiles de microherramientas estándar.
Geometría de la herramienta |
Rigidez del núcleo |
Relación máxima L a D |
Mejor escenario de aplicación |
|---|---|---|---|
Flauta larga |
Muy bajo |
Hasta 3 a 1 |
Acabado periférico en paredes poco profundas y abiertas. Alto riesgo de charla. |
Cuello Recto Aliviado |
Medio |
Hasta 10 a 1 |
Paredes verticales profundas y perfectamente rectas con espacio libre para ángulos de inclinación nulos. |
Cuello cónico |
Extremadamente alto |
10 a 1 hasta 20 a 1 |
Cavidades de molde profundas y características acanaladas donde se permite un ligero ángulo de desmoldeo. |
Las herramientas de cuello cónico se consideran el estándar de oro para la fabricación de moldes profundos. El diámetro del cuello aumenta gradualmente a medida que se aleja del filo hacia el vástago. Esta conicidad añade una masa transversal masiva al núcleo. La utilización de un cuello cónico reduce significativamente la deflexión y permite velocidades de avance mucho más agresivas si la geometría de su cavidad permite un ángulo de tiro.
La microgeometría y la composición metalúrgica juegan un papel vital en la prevención de roturas durante operaciones de alto estrés. Esto va mucho más allá de las dimensiones básicas de extensión y longitud de la flauta.
El carburo de tungsteno estándar es simplemente insuficiente para aplicaciones microscópicas. Porque Las herramientas de microfresado poseen áreas de sección transversal tan minúsculas que requieren materiales con una resistencia a la rotura transversal excepcionalmente alta para resistir el rompimiento bajo cargas pesadas de viruta.
Las opciones de alto rendimiento se fabrican con carburo de grano ultrafino o submicrónico. Las microherramientas premium suelen tener tamaños de grano de alrededor de 0,2 micras. Estos granos más pequeños permiten una mayor densidad de partículas de carburo empaquetadas estrechamente con un aglutinante de cobalto optimizado. Esta densa estructura metalúrgica evita que las microfisuras se propaguen a través del núcleo. Mantiene intactos los delicados bordes cortantes incluso cuando se utilizan aceros para herramientas endurecidos.
El diámetro del núcleo es la porción central sólida medida entre las profundidades de las ranuras. Un núcleo más grueso equivale directamente a una base más fuerte. Los diseños de dos canales ofrecen valles más grandes para una excelente evacuación de virutas. Son ideales para materiales gomosos como el aluminio, donde la acumulación de virutas supone un riesgo importante. Las herramientas de cuatro flautas proporcionan un diámetro de núcleo mucho más grueso para maximizar la rigidez. Son la opción preferida para materiales más duros como el acero inoxidable o el titanio.
La fricción es el enemigo final en las cavidades profundas. Las patatas fritas y el calor no tienen adónde escapar. Los revestimientos avanzados de deposición física de vapor reducen indirectamente la deflexión al reducir el coeficiente de fricción. También protegen el sustrato de carburo del choque térmico. Los recubrimientos como TiSiN o las capas de nanocompuestos especializados son excelentes para aleaciones de alta temperatura y aceros endurecidos hasta HRC 65. Mantienen bordes afilados durante tiradas de producción largas.
Invertir miles de dólares en cortadoras de primera calidad es completamente inútil si el entorno de la máquina introduce inestabilidad. La precisión profunda de las características es un desafío de ingeniería de todo el sistema que comienza directamente en el husillo.
El descentramiento es el grado en que un cortador gira fuera de su verdadero eje teórico. Una desviación de 12 micras podría provocar un ligero desgaste prematuro en la fabricación a gran escala. Es absolutamente catastrófico en el micro ámbito.
La carga de viruta se vuelve tremendamente desigual si está haciendo girar una fresa de extremo de 0,25 mm y su husillo tiene solo 2,5 micrones de desviación. Una flauta toma una gran cantidad de material mientras que la flauta opuesta no corta nada. Esta fuerza asimétrica empuja violentamente el instrumento fuera del centro. Provoca deflexión inmediata y rotura instantánea. El descentramiento total indicado en la punta de la herramienta debe mantenerse estrictamente por debajo de 3 micrones.
Los mandriles de pinza ER estándar generalmente no son lo suficientemente precisos ni rígidos para aplicaciones de alta extensión. Los maquinistas deben utilizar Herramientas CNC de precisión para sujetar piezas y lograr un descentramiento casi nulo. Los soportes de ajuste por contracción utilizan expansión térmica para sujetar el vástago en toda su circunferencia. Esto ofrece el menor descentramiento posible y un perfil delgado para evitar colisiones. Los mandriles hidráulicos utilizan fluido presurizado para comprimir una membrana interna. Proporcionan una excelente concentricidad y una amortiguación de vibraciones superior para mitigar el ruido.
La trayectoria es la última pieza del rompecabezas de fabricación. La forma en que se programa la máquina dicta las fuerzas exactas aplicadas al delicado carburo.
Las fuerzas de corte radiales deben minimizarse para controlar la flexión. Esto se logra reduciendo drásticamente el paso por encima. Realizar pasadas laterales más ligeras reduce la presión sobre la herramienta en voladizo. Esto lo mantiene claro y verdadero. La reducción axial a menudo se puede mantener si el paso se mantiene extremadamente ligero. Normalmente recomendamos entre el 5 y el 10 por ciento del diámetro total del cortador.
El mecanizado de alta eficiencia es una tecnología moderna Estrategia de mecanizado de cavidades profundas . Utiliza un pequeño paso radial combinado con altas velocidades de avance y velocidad del husillo. La trayectoria de la herramienta se mueve con movimientos trocoidales circulares en lugar de líneas rectas agresivas. Esto asegura un ángulo de compromiso constante. Evita que el cortador se clave en esquinas afiladas. Las fuerzas de corte puntiagudas provocan fallos instantáneos. HEM mantiene una carga constante y de baja presión para un desbaste seguro y altamente preciso.
Nunca debes hundir una fresa en miniatura directamente en un material sólido. Tienen muy poco espacio libre para cortar el centro. La inmersión crea una presión axial masiva que aplastará el núcleo. Los programadores deben utilizar una entrada helicoidal para descender en espiral hacia el material. También es aceptable un ángulo de rampa muy poco profundo de 1 a 2 grados. Esto permite que las ranuras laterales limpien gradualmente el material y establezcan de forma segura la profundidad inicial de la cavidad.
El impulso global hacia la miniaturización extrema está forzando una rápida evolución en los equipos de fabricación. Los implantes médicos y las microválvulas aeroespaciales exigen tolerancias cada vez más estrictas dentro de geometrías internas más profundas. Estamos siendo testigos de una transición masiva desde los procesos tradicionales de electroerosión hacia el fresado en duro directo.
Este cambio requiere cortadores equipados con transiciones de cuello hiperdiseñadas y recubrimientos nanocompuestos avanzados para sobrevivir a cargas térmicas extremas. Los fabricantes de herramientas están respondiendo desarrollando geometrías cónicas ultrarrígidas a partir de mezclas patentadas de carburo de 0,2 micrones. La integración del software CAM predictivo también está revolucionando los flujos de trabajo del taller. El software moderno simula las fuerzas de corte en tiempo real. Ajusta automáticamente las velocidades de avance para evitar la desviación de la herramienta incluso antes de que se encienda el husillo. Esta sinergia entre la ciencia metalúrgica, la sujeción precisa de piezas y las trayectorias de herramientas inteligentes hace que el fresado en duro directo de cavidades profundas sea una realidad diaria confiable.
Navegar con éxito por funciones profundas requiere un enfoque holístico. Debes combinar la geometría correcta con una ejecución impecable. Siga esta práctica lista de verificación para garantizar el éxito en su próximo proyecto.
Calcule la relación de extensión: determine exactamente cuánto debe extenderse el cortador más allá del soporte para despejar el bolsillo más profundo.
Minimice la longitud de la flauta: elija la longitud de corte más corta posible para maximizar la resistencia del núcleo. Nunca utilice una herramienta de ranura larga si una herramienta con cuello de ranura corta funciona.
Optimice el perfil del cuello: opte por un cuello cónico si la geometría de la pieza permite un ángulo de desmoldeo. Utilice un cuello recto con relieve para paredes perfectamente verticales.
Haga coincidir el recubrimiento: seleccione un recubrimiento TiSiN o nACo para aceros endurecidos hasta HRC 65 para reducir la fricción y el choque térmico.
Es hora de actualizar su configuración si tiene problemas con la precisión, la reducción o roturas frecuentes en funciones profundas. La precisión es una elección deliberada que comienza con la selección del instrumento adecuado para el trabajo.
Dominar las características profundas de los componentes en miniatura requiere una comprensión profunda del delicado equilibrio entre alcance y rigidez. Cada milímetro de longitud extendida aumenta exponencialmente el riesgo de deflexión, vibración y falla catastrófica. Los maquinistas pueden conquistar incluso las relaciones de extensión más exigentes aprovechando las geometrías de cuello aliviadas, el carburo de grano submicrónico, los portaherramientas con descentramiento casi nulo y las trayectorias de herramientas HEM avanzadas.
Invertir en herramientas de alta calidad para aplicaciones específicas tiene un impacto directo en sus resultados. Reduce las tasas de desechos, elimina la necesidad de procesos secundarios de electroerosión y evita el costoso tiempo de inactividad asociado con la extracción de carburo roto de piezas costosas. Explore nuestra amplia gama de soluciones de ingeniería en SS End Mill para encontrar las microherramientas exactas de alta rigidez y largo alcance que exige su producción.
Se considera estándar una proporción de 3 a 1 para el fresado convencional. Las fresas de extremo de alcance extendido especializadas pueden lograr proporciones de 10 a 1 o incluso 20 a 1 en aplicaciones específicas. Cualquier valor superior a 5 a 1 requiere una programación CAM altamente especializada, soportes de descentramiento ultrabajo y profundidades de corte radiales significativamente reducidas para evitar roturas.
Las causas más comunes de rotura prematura son una mala evacuación de virutas, un descentramiento excesivo del husillo o el uso de un diseño con una longitud de flauta demasiado larga. El cortador intentará volver a cortar las virutas si no salen disparadas del bolsillo profundo. Esto provoca un aumento instantáneo en la fuerza lateral que aplasta el frágil núcleo de carburo.
La longitud de la ranura se refiere estrictamente a la parte cortante acanalada de la herramienta. El alcance incluye tanto las flautas como el cuello aliviado y no cortante detrás de ellas. Siempre querrás la longitud de flauta más corta posible combinada con un cuello aliviado para caries profundas. Esto maximiza la masa de carburo sólido y la rigidez general.
Una fresa cortadora se aleja de la trayectoria de herramienta CNC programada cuando se desvía bajo carga. El cortador ya no queda perfectamente recto, por lo que deja exceso de material en las paredes de tu pieza. Esto da como resultado paredes ahusadas donde la parte superior del bolsillo es más ancha que la parte inferior. Esto elimina por completo las estrictas tolerancias geométricas.
El refrigerante de inundación estándar a menudo no llega al fondo de las microcavidades profundas. Debe utilizar chorros de aire de alta presión a través del husillo o sistemas especializados de lubricación de cantidad mínima. Estos métodos evacuan continuamente las virutas hacia arriba y fuera de la zona de corte antes de que la herramienta pueda volver a cortarlas.
Los mandriles de pinza ER estándar no se recomiendan para microfresado, especialmente en aplicaciones de alcance profundo. Poseen inherentemente demasiado agotamiento. Debe actualizar a soportes de ajuste por contracción o mandriles hidráulicos de alta precisión para garantizar que el descentramiento total indicado permanezca por debajo de 3 micrones en la punta de la herramienta.