Visualizações: 0 Autor: Editor do site Horário de publicação: 19/09/2026 Origem: Site

Quebrar o corte médio de uma microfresa cara é o pior pesadelo de um maquinista. Ouvir aquele temido guincho agudo antes de um estalo repentino geralmente significa que seu frágil cortador acabou de desviar para uma parede de aço endurecido. Alcançar bolsas profundas, paredes íngremes ou cavidades minúsculas requer inerentemente instrumentos com comprimento estendido. À medida que o alcance de uma fresa aumenta, sua rigidez estrutural diminui exponencialmente. Isso leva a deflexões severas, vibração harmônica e, em última análise, baixa precisão dimensional.
Equilibrar alcance e rigidez separa oficinas médias de fabricantes de precisão de elite. Você deve compreender a geometria da ferramenta e a física das forças de corte. Uma configuração de máquina perfeita é absolutamente inegociável. Uma fresa de nível superior ainda falhará instantaneamente se o fuso não tiver concentricidade. Neste guia, exploramos como selecionar e otimizar estratégias de ferramentas para lidar com geometrias profundas com eficiência, sem destruir seu orçamento de ferramentas ou sacrificar a precisão das peças.
A relação comprimento/diâmetro é crítica: a relação de extensão determina fundamentalmente a rigidez. Uma proporção de 3 para 1 é padrão. Exceder a proporção de 5 para 1 requer geometrias especializadas. Qualquer valor além de 10 para 1 exige estratégias de corte altamente otimizadas.
Alcance versus comprimento do canal: O uso de fresas com canais curtos e grossos e pescoços aliviados melhora drasticamente a estabilidade em cavidades profundas em comparação com designs tradicionais de canais longos.
A deflexão mata a precisão: Mesmo a flexão microscópica empurra a fresa para longe da peça de trabalho. Este fenômeno causa imprecisões dimensionais, paredes cônicas e acabamentos superficiais inaceitáveis.
A configuração é tão importante quanto a ferramenta: suportes premium e desvio quase zero do fuso são obrigatórios. O desvio total indicado deve permanecer estritamente abaixo de 3 mícrons.
O fresamento de peças em miniatura com alta precisão dimensional é inerentemente difícil no domínio da fabricação de precisão. Quando esses componentes apresentam paredes íngremes ou bolsões cegos, a complexidade operacional se multiplica. Os engenheiros de chão de fábrica devem equilibrar constantemente a necessidade de chegar ao fundo de uma peça com as limitações físicas do metal duro frágil.
As operações que utilizam fresas com diâmetros inferiores a 3,0 mm geralmente se enquadram na categoria micro. Neste ambiente microscópico, o conceito de profundidade é relativo. Medimos isso usando a relação comprimento-diâmetro. Esta métrica compara o alcance geral estendido com o diâmetro de corte real.
Considere esses benchmarks para compreender verdadeiramente a dificuldade operacional. Uma proporção de até 3 para 1 é considerada padrão. Isso permite alimentações e velocidades convencionais. Passar para a faixa de 3 para 1 até 5 para 1 apresenta dificuldade moderada. Você deve usar hastes com pescoço e reduzir a carga de cavacos. Entrar no território de 5 para 1 até 10 para 1 é altamente desafiador. Isso exige designs de pescoço cônicos e controle rigoroso de desvio. Aplicações extremas entre 10 para 1 e 20 para 1 exigem técnicas especializadas, estratégias CAM avançadas e suportes de ajuste retrátil premium. Programar um pedaço de metal duro de 1 mm para se estender 10 mm para fora do suporte sem dobrar sob força lateral ultrapassa os limites absolutos da ciência dos materiais.
A demanda por geometrias internas complexas abrange diversas indústrias de alta tecnologia. A fabricação de dispositivos médicos freqüentemente requer acabamentos superficiais perfeitos em placas ósseas de titânio e canais microfluídicos para evitar a adesão bacteriana. O setor aeroespacial depende fortemente de sensores e microválvulas esculpidas em ligas notoriamente resistentes para altas temperaturas, como o Inconel. Os fabricantes de moldes de injeção muitas vezes precisam esculpir nervuras profundas e estreitas diretamente em aço para ferramentas endurecido até HRC 65. Seu objetivo é evitar processos dispendiosos e demorados de usinagem por descarga elétrica.
Você deve compreender o conflito mecânico entre extensão e rigidez para navegar com êxito em recursos profundos. À medida que uma haste fica mais longa para acomodar um bolsão profundo, sua integridade estrutural diminui a um ritmo alarmante.
A deflexão é a flexão física de um objeto sólido quando sujeito a forças de corte radiais. Na prática, você pode modelar um fresa de pequeno diâmetro como uma viga cantilever fixada na pinça e submetida a uma carga na aresta de corte.
A fórmula física para a deflexão da viga cantilever determina que a flexão aumenta ao cubo do comprimento. Diminui simultaneamente à quarta potência do diâmetro. Especificamente, duplicar o comprimento para alcançar uma cavidade profunda torna a ferramenta oito vezes mais suscetível à flexão. Reduzir o diâmetro pela metade torna-o dezesseis vezes mais fraco. Combinar um diâmetro minúsculo com um longo alcance cria um cenário onde o risco de falha catastrófica dispara.
Uma fresa de topo frágil se afasta da peça de trabalho em vez de cortar o material de maneira limpa quando ela desvia. Este rendimento microscópico leva a graves defeitos de fabricação. O cortador afasta-se do corte e deixa excesso de material nas paredes. Isso resulta em um bolso mais largo na parte superior e mais estreito na parte inferior. Chamamos esse defeito de redução gradual. Este efeito de salto também atua como um diapasão. Ele cria vibrações harmônicas que destroem o acabamento superficial e causam microimpactos nas frágeis arestas de metal duro. Lascas prematuras são inevitáveis.
Selecionar a macrogeometria correta é a decisão mais crítica no fundo do funil que um engenheiro de produção toma. Nem todos os instrumentos de comprimento estendido são criados iguais. Escolher o errado garante peças descartadas.
Um erro notavelmente comum no chão de fábrica é utilizar uma fresa de topo com comprimento de canal longo para bolsões profundos. Eles podem tecnicamente chegar ao fundo. No entanto, as flautas removem a massa vital do núcleo e tornam a estrutura incrivelmente fraca. Canais longos também aumentam a área de superfície em contato com a peça de trabalho. Isso gera atrito excessivo e pressão lateral.
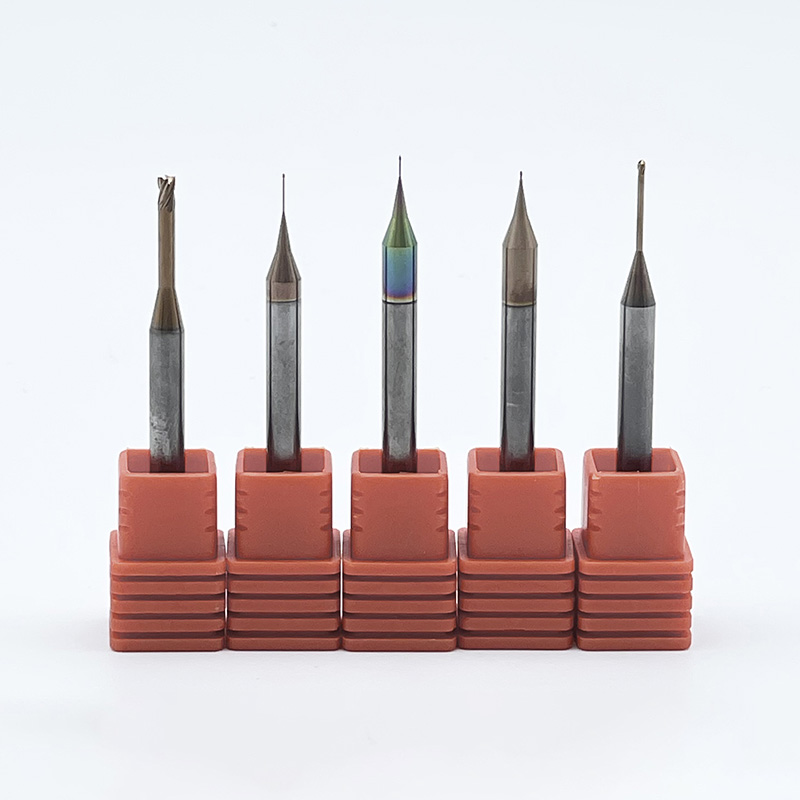
Desenhos de pescoço aliviados são a escolha correta. Esses As fresas de topo de longo alcance apresentam um comprimento de corte muito curto, projetado estritamente para a profundidade de corte necessária por passe. Atrás dos canais, a haste desce até um diâmetro ligeiramente menor que o diâmetro de corte. Este pescoço não cortante proporciona a folga necessária sem esfregar nas paredes da cavidade. Ele mantém um núcleo de metal duro sólido para máxima rigidez.
Para facilitar a seleção para sua aplicação específica, revise esta comparação estrutural com base em perfis de microferramentas padrão.
Geometria da ferramenta |
Rigidez central |
Relação máxima L para D |
Melhor cenário de aplicação |
|---|---|---|---|
Flauta Longa |
Muito baixo |
Até 3 para 1 |
Acabamento periférico em paredes rasas e abertas. Alto risco de conversa. |
Pescoço Reto Aliviado |
Médio |
Até 10 para 1 |
Paredes verticais profundas e perfeitamente retas com folga zero no ângulo de inclinação. |
Pescoço Cônico |
Extremamente alto |
10 para 1 até 20 para 1 |
Cavidades profundas do molde e características nervuradas onde um leve ângulo de inclinação é permitido. |
Ferramentas de pescoço cônico são consideradas o padrão ouro para fabricação de moldes profundos. O diâmetro do pescoço aumenta gradualmente à medida que se afasta da aresta de corte em direção à haste. Este cone adiciona uma enorme massa transversal ao núcleo. A utilização de um pescoço cônico reduz significativamente a deflexão e permite taxas de avanço muito mais agressivas se a geometria da sua cavidade permitir um ângulo de inclinação.
A microgeometria e a composição metalúrgica desempenham um papel vital na prevenção de quebras durante operações de alto estresse. Isto vai muito além das dimensões básicas de extensão e comprimento da flauta.
O carboneto de tungstênio padrão é simplesmente insuficiente para aplicações microscópicas. Porque As ferramentas de microfresamento possuem áreas de seção transversal tão minúsculas que exigem materiais com resistência à ruptura transversal excepcionalmente alta para resistir ao rompimento sob cargas pesadas de cavacos.
As opções de alto desempenho são fabricadas em metal duro com grão ultrafino ou submícron. Microferramentas premium normalmente apresentam tamanhos de grãos em torno de 0,2 mícron. Esses grãos menores permitem uma maior densidade de partículas de metal duro compactadas firmemente juntas com um aglutinante de cobalto otimizado. Esta densa estrutura metalúrgica evita que microfissuras se propaguem através do núcleo. Ele mantém intactas as delicadas arestas de corte, mesmo ao usar aços-ferramenta endurecidos.
O diâmetro do núcleo é a porção central sólida medida entre as profundidades dos canais. Um núcleo mais espesso equivale diretamente a uma base mais forte. Projetos de dois canais oferecem vales maiores para excelente evacuação de cavacos. Eles são ideais para materiais pastosos como o alumínio, onde o empacotamento de cavacos é um grande risco. As ferramentas de quatro canais fornecem um diâmetro de núcleo muito mais espesso para maximizar a rigidez. Eles são a escolha preferida para materiais mais duros como aço inoxidável ou titânio.
O atrito é o inimigo final em cavidades profundas. Batatas fritas e calor não têm para onde escapar. Revestimentos avançados de deposição física de vapor reduzem indiretamente a deflexão, diminuindo o coeficiente de atrito. Eles também protegem o substrato de metal duro contra choques térmicos. Revestimentos como TiSiN ou camadas de nanocompósitos especializados são excelentes para ligas de alta temperatura e aços endurecidos até HRC 65. Eles mantêm bordas nítidas durante longos ciclos de produção.
Investir milhares de dólares em cortadores premium é completamente inútil se o ambiente da máquina apresentar instabilidade. A precisão profunda das características é um desafio de engenharia em todo o sistema que começa diretamente no fuso.
Runout é o grau em que um cortador gira fora de seu verdadeiro eixo teórico. Um desvio de 12 mícrons pode causar um leve desgaste prematuro na fabricação em macroescala. É absolutamente catastrófico no micro-reino.
A carga de cavacos torna-se extremamente irregular se você estiver girando uma fresa de topo de 0,25 mm e seu fuso tiver apenas 2,5 mícrons de desvio. Uma flauta dá uma grande mordida no material, enquanto a flauta oposta não corta nada. Esta força assimétrica empurra violentamente o instrumento para fora do centro. Causa deflexão imediata e quebra instantânea. O desvio total indicado na ponta da ferramenta deve ser mantido estritamente abaixo de 3 mícrons.
Os porta-pinças ER padrão geralmente não são precisos ou rígidos o suficiente para aplicações de alta extensão. Os maquinistas devem utilizar ferramentas CNC de precisão para fixação de peças para obter batimento quase zero. Os suportes de ajuste retrátil utilizam expansão térmica para segurar a haste em toda a sua circunferência. Isto oferece o desvio mais baixo possível e um perfil fino para evitar colisões. Os mandris hidráulicos usam fluido pressurizado para comprimir uma membrana interna. Eles fornecem excelente concentricidade e amortecimento de vibração superior para mitigar vibrações.
O percurso da ferramenta é a peça final do quebra-cabeça da fabricação. A maneira como você programa a máquina determina as forças exatas aplicadas ao delicado metal duro.
As forças de corte radial devem ser minimizadas para controlar a flexão. Você consegue isso reduzindo drasticamente o passo. Fazer passes laterais mais leves reduz a pressão na ferramenta em balanço. Isso mantém tudo direto e verdadeiro. A redução axial muitas vezes pode ser mantida se a redução for mantida extremamente leve. Normalmente recomendamos entre 5% e 10% do diâmetro total da fresa.
A Usinagem de Alta Eficiência é uma tecnologia moderna de usinagem de cavidades profundas . estratégia Ele utiliza um pequeno passo radial combinado com altas taxas de avanço e velocidades do fuso. O percurso da ferramenta se move em movimentos circulares e trocoidais, em vez de linhas retas agressivas. Isso garante um ângulo de engajamento constante. Evita que o cortador se enterre em cantos afiados. O aumento das forças de corte causa falha instantânea. O HEM mantém uma carga estável e de baixa pressão para desbaste seguro e altamente preciso.
Você nunca deve mergulhar uma fresa de topo em miniatura diretamente em um material sólido. Eles têm muito pouca folga de corte central. O mergulho cria uma enorme pressão axial que esmagará o núcleo. Os programadores devem usar uma entrada helicoidal para descer em espiral no material. Um ângulo de rampa muito raso de 1 a 2 graus também é aceitável. Isto permite que os canais laterais limpem gradualmente o material e estabeleçam com segurança a profundidade inicial do bolsão.
O impulso global em direção à miniaturização extrema está forçando uma rápida evolução na produção de equipamentos. Implantes médicos e microválvulas aeroespaciais exigem tolerâncias cada vez mais rígidas dentro de geometrias internas mais profundas. Estamos testemunhando uma transição massiva dos processos tradicionais de EDM para o fresamento duro direto.
Essa mudança exige fresas equipadas com transições de pescoço hiperprojetadas e revestimentos de nanocompósitos avançados para sobreviver a cargas térmicas extremas. Os fabricantes de ferramentas estão respondendo desenvolvendo geometrias cônicas ultrarrígidas a partir de misturas proprietárias de metal duro de 0,2 mícron. A integração do software CAM preditivo também está revolucionando os fluxos de trabalho no chão de fábrica. Softwares modernos simulam forças de corte em tempo real. Ele ajusta automaticamente as taxas de avanço para evitar a deflexão da ferramenta antes mesmo de o fuso ser ligado. Essa sinergia entre a ciência metalúrgica, fixação precisa e percursos de ferramentas inteligentes torna o fresamento duro direto de cavidades profundas uma realidade diária confiável.
A navegação bem-sucedida em recursos profundos requer uma abordagem holística. Você deve combinar a geometria certa com uma execução impecável. Siga esta lista de verificação prática para garantir o sucesso em seu próximo projeto.
Calcule a taxa de extensão: determine exatamente até que ponto o cortador precisa se estender além do suporte para limpar o bolsão mais profundo.
Minimize o comprimento do canal: Escolha o comprimento de corte mais curto possível para maximizar a resistência do núcleo. Nunca use uma ferramenta de canal longo se uma ferramenta com pescoço curto funcionar.
Otimize o perfil do pescoço: opte por um pescoço cônico se a geometria da peça permitir um ângulo de inclinação. Use um pescoço reto com relevo para paredes perfeitamente verticais.
Combine o revestimento: Selecione um revestimento TiSiN ou nACo para aços endurecidos até HRC 65 para reduzir o atrito e o choque térmico.
É hora de atualizar sua configuração se você estiver enfrentando dificuldades com precisão, redução gradual ou quebras frequentes em recursos profundos. A precisão é uma escolha deliberada que começa com a seleção do instrumento certo para o trabalho.
Dominar características profundas em componentes em miniatura requer uma compreensão profunda do delicado equilíbrio entre alcance e rigidez. Cada milímetro de comprimento estendido aumenta exponencialmente o risco de deflexão, vibração e falha catastrófica. Os maquinistas podem conquistar até mesmo as taxas de extensão mais exigentes, aproveitando geometrias de pescoço aliviadas, metal duro com grão submícron, porta-ferramentas com desvio próximo de zero e percursos de ferramentas HEM avançados.
Investir em ferramentas de alta qualidade específicas para aplicações impacta diretamente seus resultados financeiros. Ele reduz as taxas de refugo, elimina a necessidade de processos secundários de EDM e evita o dispendioso tempo de inatividade associado à extração de metal duro quebrado de peças caras. Explore nossa ampla gama de soluções de engenharia na SS End Mill para encontrar as microferramentas exatas de alta rigidez e longo alcance que sua produção exige.
Uma proporção de 3 para 1 é considerada padrão para fresamento convencional. As fresas de topo especializadas de alcance estendido podem atingir proporções de 10 para 1 ou até mesmo de 20 para 1 em aplicações específicas. Qualquer valor acima de 5 para 1 requer programação CAM altamente especializada, suportes de desvio ultrabaixo e profundidades de corte radiais significativamente reduzidas para evitar rompimento.
As causas mais comuns de quebra prematura são mau escoamento de cavacos, desvio excessivo do fuso ou uso de um projeto com comprimento de canal muito longo. O cortador tentará recortar os cavacos se eles não forem arrancados do bolsão profundo. Isso causa um aumento instantâneo na força lateral que esmaga o frágil núcleo de metal duro.
O comprimento do canal refere-se estritamente à parte de corte estriada da ferramenta. O alcance inclui as flautas e o braço aliviado e não cortante atrás delas. Você sempre deseja o menor comprimento de flauta possível combinado com um pescoço aliviado para cavidades profundas. Isso maximiza a massa sólida de metal duro e a rigidez geral.
Uma fresa de topo se afasta do percurso programado do CNC quando desvia sob carga. O cortador não está mais perfeitamente reto, deixando excesso de material nas paredes da peça. Isso resulta em paredes cônicas onde a parte superior do bolsão é mais larga que a parte inferior. Isso elimina completamente as tolerâncias geométricas estritas.
O refrigerante de inundação padrão muitas vezes não consegue atingir o fundo de microcavidades profundas. Você deve usar jatos de ar de alta pressão através do eixo ou sistemas especializados de lubrificação por quantidade mínima. Esses métodos evacuam continuamente os cavacos para cima e para fora da zona de corte antes que a ferramenta possa cortá-los novamente.
Os porta-pinças ER padrão não são recomendados para microfresamento, especialmente em aplicações de alcance profundo. Eles inerentemente possuem muito desvio. Você deve atualizar para suportes de ajuste retrátil ou mandris hidráulicos de alta precisão para garantir que o desvio total indicado permaneça abaixo de 3 mícrons na ponta da ferramenta.