Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-19 Origine : Site

Casser une micro-fraise coûteuse à mi-coupe est le pire cauchemar d'un machiniste. Entendre ce redoutable cri aigu avant un claquement soudain signifie généralement que votre fragile couteau vient de dévier dans un mur en acier trempé. Atteindre des poches profondes, des parois abruptes ou de minuscules cavités nécessite intrinsèquement des instruments de grande longueur. À mesure que la portée d’une fraise augmente, sa rigidité structurelle diminue de façon exponentielle. Cela conduit à une déviation importante, à un broutage harmonique et, finalement, à une mauvaise précision dimensionnelle.
L'équilibre entre portée et rigidité sépare les ateliers moyens des fabricants de précision d'élite. Vous devez comprendre la géométrie des outils et la physique des forces de coupe. Une configuration machine impeccable n’est absolument pas négociable. Une fraise de premier ordre échouera toujours instantanément si la broche manque de concentricité. Dans ce guide, nous explorons comment sélectionner et optimiser les stratégies d'outillage pour aborder efficacement les géométries profondes sans détruire votre budget d'outillage ni sacrifier la précision des pièces.
Le rapport longueur/diamètre est essentiel : le rapport d’extension dicte fondamentalement la rigidité. Un rapport de 3 pour 1 est standard. Dépasser un rapport de 5 pour 1 nécessite des géométries spécialisées. Tout ce qui dépasse 10 : 1 nécessite des stratégies de coupe hautement optimisées.
Portée par rapport à la longueur de la flûte : l'utilisation de fraises avec des cannelures courtes et tronquées et des cols soulagés améliore considérablement la stabilité dans les cavités profondes par rapport aux conceptions traditionnelles à flûtes longues.
La déviation tue la précision : même une flexion microscopique éloigne la fraise de la pièce à usiner. Ce phénomène provoque des imprécisions dimensionnelles, des parois effilées et des finitions de surface inacceptables.
La configuration compte autant que l'outil : les supports Premium et un faux-rond de broche proche de zéro sont obligatoires. Le voile total indiqué doit rester strictement inférieur à 3 microns.
Le fraisage de pièces miniatures avec une précision dimensionnelle élevée est par nature difficile dans le domaine de la fabrication de précision. Lorsque ces composants comportent des parois abruptes ou des poches aveugles, la complexité opérationnelle se multiplie. Les ingénieurs d'atelier doivent constamment équilibrer la nécessité d'atteindre le bas d'une caractéristique avec les limitations physiques du carbure fragile.
Les opérations utilisant des fraises d'un diamètre inférieur à 3,0 mm entrent généralement dans la catégorie micro. Dans cet environnement microscopique, la notion de profondeur est relative. Nous mesurons cela en utilisant le rapport longueur/diamètre. Cette mesure compare la portée globale étendue au diamètre de coupe réel.
Considérez ces repères pour vraiment comprendre la difficulté opérationnelle. Un rapport allant jusqu'à 3 pour 1 est considéré comme standard. Cela permet des avances et des vitesses conventionnelles. Passer à la fourchette de 3 pour 1 à 5 pour 1 introduit une difficulté modérée. Vous devez utiliser des tiges à col et réduire votre charge de copeaux. Pousser sur le territoire du 5 contre 1 jusqu’au 10 contre 1 est très difficile. Cela nécessite des conceptions de col effilé et un contrôle strict du faux-rond. Les applications extrêmes entre 10 : 1 et 20 : 1 exigent des techniques spécialisées, des stratégies de FAO avancées et des supports de frettage haut de gamme. Programmer un morceau de carbure de 1 mm pour qu'il s'étende de 10 mm hors du support sans se plier sous l'effet d'une force latérale repousse les limites absolues de la science des matériaux.
La demande de géométries internes complexes s’étend à plusieurs industries de haute technologie. La fabrication de dispositifs médicaux nécessite souvent des finitions de surface impeccables sur les plaques osseuses en titane et les canaux microfluidiques pour empêcher l'adhérence bactérienne. Le secteur aérospatial s'appuie fortement sur des capteurs et des micro-valves taillées dans des alliages à haute température notoirement résistants comme l'Inconel. Les fabricants de moules à injection doivent souvent sculpter des nervures profondes et étroites directement dans l'acier à outils trempé jusqu'à HRC 65. Leur objectif est d'éviter les processus d'usinage par électroérosion coûteux et longs.
Vous devez comprendre le conflit mécanique entre l’extension et la rigidité pour réussir à naviguer dans les caractéristiques profondes. À mesure qu’une tige s’allonge pour s’adapter à une poche profonde, son intégrité structurelle diminue à un rythme alarmant.
La déviation est la flexion physique d'un objet solide lorsqu'il est soumis à des forces de coupe radiales. En pratique, vous pouvez modéliser un fraise de petit diamètre sous forme de poutre en porte-à-faux fixée au niveau de la pince et soumise à une charge au niveau du tranchant.
La formule physique pour la déflexion des poutres en porte-à-faux dicte que la flexion augmente jusqu'au cube de la longueur. Il diminue simultanément à la puissance quatre du diamètre. Plus précisément, doubler la longueur pour atteindre une cavité profonde rend l'outil huit fois plus susceptible de se plier. Réduire le diamètre de moitié le rend seize fois plus faible. La combinaison d’un petit diamètre et d’une longue portée crée un scénario dans lequel le risque de défaillance catastrophique monte en flèche.
Une fraise en bout fragile se plie loin de la pièce à usiner au lieu de cisailler proprement le matériau lorsqu'il dévie. Cette déformation microscopique entraîne de graves défauts de fabrication. Le cutter s'éloigne de la coupe et laisse un excès de matériau sur les murs. Il en résulte une poche plus large en haut et plus étroite en bas. Nous appelons ce défaut le rétrécissement. Cet effet de rebond agit également comme un diapason. Il crée des vibrations harmoniques qui détruisent l’état de surface et provoquent des micro-impacts sur les fragiles carres en carbure. Un écaillage prématuré est inévitable.
La sélection de la macrogéométrie correcte est la décision la plus critique prise en bas de l’entonnoir par un ingénieur de fabrication. Tous les instruments de longue durée ne sont pas créés égaux. Choisir le mauvais garantit la mise au rebut des pièces.
Une erreur remarquablement courante dans l'atelier consiste à utiliser une fraise en bout avec une longue longueur de cannelure pour les poches profondes. Ils peuvent techniquement atteindre le fond. Cependant, les flûtes enlèvent la masse vitale du noyau et rendent la structure incroyablement faible. Les longues cannelures augmentent également la surface en contact avec la pièce. Cela génère une friction excessive et une pression latérale.
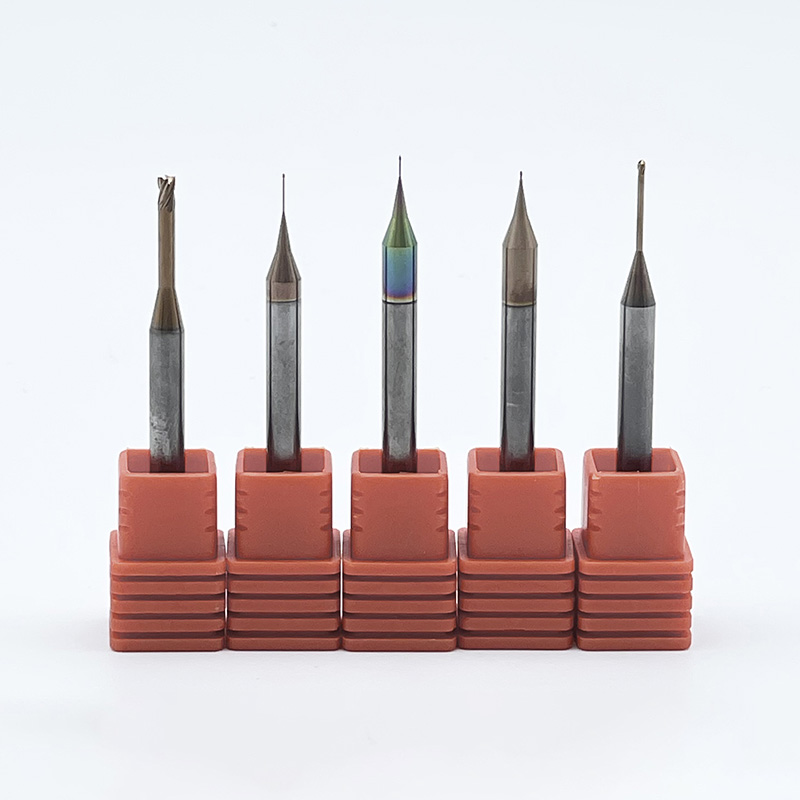
Les modèles de cou soulagés sont le bon choix. Ces Les fraises en bout à longue portée présentent une longueur de coupe très courte conçue strictement pour la profondeur de coupe requise par passe. Derrière les cannelures, la tige descend jusqu'à un diamètre légèrement inférieur au diamètre de coupe. Ce col non coupant offre le dégagement nécessaire sans frotter contre les parois de la cavité. Il maintient un noyau en carbure monobloc pour une rigidité maximale.
Pour faciliter la sélection pour votre application spécifique, consultez cette comparaison structurelle basée sur des profils de micro-outillage standard.
Géométrie de l'outil |
Rigidité du noyau |
Rapport L/D maximum |
Meilleur scénario d'application |
|---|---|---|---|
Longue flûte |
Très faible |
Jusqu'à 3 contre 1 |
Finition périphérique sur murs ouverts peu profonds. Risque élevé de bavardage. |
Cou droit soulagé |
Moyen |
Jusqu'à 10 contre 1 |
Parois verticales profondes et parfaitement droites avec un angle de dépouille nul. |
Col effilé |
Extrêmement élevé |
10 contre 1 jusqu'à 20 contre 1 |
Cavités de moule profondes et éléments nervurés où un léger angle de dépouille est autorisé. |
Les outils à col conique sont considérés comme la référence en matière de fabrication de moules profonds. Le diamètre du col augmente progressivement à mesure qu'il s'éloigne du tranchant vers la tige. Ce cône ajoute une masse transversale massive au noyau. L'utilisation d'un col conique réduit considérablement la déflexion et permet des vitesses d'avance beaucoup plus agressives si la géométrie de votre cavité permet un angle de dépouille.
La microgéométrie et la composition métallurgique jouent un rôle essentiel dans la prévention de la casse lors d'opérations à fortes contraintes. Cela va bien au-delà des dimensions de base de l'extension et de la longueur de la flûte.
Le carbure de tungstène standard est tout simplement insuffisant pour les applications microscopiques. Parce que Les outils de micro-fraisage possèdent des sections transversales si minuscules qu'ils nécessitent des matériaux dotés d'une résistance à la rupture transversale exceptionnellement élevée pour résister à la rupture sous de lourdes charges de copeaux.
Les options hautes performances sont fabriquées à partir de carbure à grains ultra-fins ou submicroniques. Les micro-outils haut de gamme présentent généralement des tailles de grains d'environ 0,2 microns. Ces grains plus petits permettent une densité plus élevée de particules de carbure étroitement serrées avec un liant de cobalt optimisé. Cette structure métallurgique dense empêche la propagation des microfissures à travers le noyau. Il maintient intactes les arêtes de coupe délicates, même lors de l'utilisation d'aciers à outils trempés.
Le diamètre du noyau est la partie centrale solide mesurée entre les profondeurs des flûtes. Un noyau plus épais équivaut directement à une fondation plus solide. Les conceptions à deux cannelures offrent des vallées plus grandes pour une excellente évacuation des copeaux. Ils sont idéaux pour les matériaux gommeux comme l'aluminium où l'emballage des copeaux constitue un risque majeur. Les outils à quatre cannelures offrent un diamètre de noyau beaucoup plus épais pour maximiser la rigidité. Ils constituent le choix privilégié pour les matériaux plus durs comme l’acier inoxydable ou le titane.
La friction est l’ennemi ultime dans les cavités profondes. Les copeaux et la chaleur n'ont nulle part où s'échapper. Les revêtements avancés de dépôt physique en phase vapeur réduisent indirectement la déflexion en abaissant le coefficient de frottement. Ils protègent également le substrat en carbure des chocs thermiques. Les revêtements tels que TiSiN ou les couches nanocomposites spécialisées sont excellents pour les alliages à haute température et les aciers trempés jusqu'à HRC 65. Ils maintiennent des bords tranchants comme des rasoirs sur de longues séries de production.
Investir des milliers de dollars dans des découpeuses haut de gamme est totalement inutile si l’environnement de la machine introduit une instabilité. La précision approfondie des caractéristiques est un défi d'ingénierie à l'échelle du système qui commence directement au niveau de la broche.
Le faux-rond est le degré auquel une fraise tourne par rapport à son véritable axe théorique. Un faux-rond de 12 microns peut provoquer une légère usure prématurée lors d'une fabrication à grande échelle. C’est absolument catastrophique dans le domaine micro.
La charge de copeaux devient extrêmement inégale si vous tournez une fraise en bout de 0,25 mm et que votre broche n'a que 2,5 microns de faux-rond. Une flûte prend une énorme bouchée de matériau tandis que la flûte opposée ne coupe rien. Cette force asymétrique pousse violemment l’instrument hors du centre. Cela provoque une déviation immédiate et une rupture instantanée. Le faux-rond total indiqué à la pointe de l'outil doit être strictement inférieur à 3 microns.
Les mandrins à pinces ER standard ne sont généralement pas suffisamment précis ou rigides pour les applications à forte extension. Les machinistes doivent utiliser Outils CNC de précision pour le maintien de la pièce afin d'obtenir un faux-rond proche de zéro. Les supports à ajustement rétractable utilisent la dilatation thermique pour saisir la tige sur toute sa circonférence. Cela offre le voile le plus bas possible et un profil mince pour éviter les collisions. Les mandrins hydrauliques utilisent un fluide sous pression pour comprimer une membrane interne. Ils offrent une excellente concentricité et un amortissement supérieur des vibrations pour atténuer les vibrations.
Le parcours d'outil est la dernière pièce du puzzle de fabrication. La façon dont vous programmez la machine dicte les forces exactes appliquées au carbure délicat.
Les forces de coupe radiales doivent être minimisées pour contrôler la flexion. Vous y parvenez en réduisant considérablement le passage à niveau. Effectuer des passes latérales plus légères réduit la pression sur l'outil en porte-à-faux. Cela reste droit et vrai. L'abaissement axial peut souvent être maintenu si l'enjambement reste extrêmement léger. Nous recommandons généralement entre 5 et 10 pour cent du diamètre total de la fraise.
L'usinage à haute efficacité est une technologie moderne stratégie d'usinage de cavités profondes . Il utilise un petit pas radial combiné à des avances et des vitesses de broche élevées. Le parcours d'outil se déplace selon des mouvements circulaires et trochoïdaux plutôt que selon des lignes droites agressives. Cela garantit un angle d’engagement constant. Cela empêche le couteau de s'enfouir dans les angles vifs. Les forces de coupe élevées provoquent une défaillance instantanée. HEM maintient une charge constante à basse pression pour une ébauche sûre et très précise.
Vous ne devez jamais plonger une fraise miniature directement dans un matériau solide. Ils ont très peu de jeu de coupe centrale. La plongée crée une pression axiale massive qui écrasera le noyau. Les programmeurs doivent utiliser une entrée hélicoïdale pour descendre en spirale dans le matériau. Un angle de rampe très faible de 1 à 2 degrés est également acceptable. Cela permet aux cannelures latérales de dégager progressivement le matériau et d'établir en toute sécurité la profondeur initiale de la poche.
La poussée mondiale vers une miniaturisation extrême impose une évolution rapide des équipements de fabrication. Les implants médicaux et les microvalves aérospatiales exigent des tolérances de plus en plus strictes au sein de géométries internes plus profondes. Nous assistons à une transition massive des processus d'électroérosion traditionnels vers le fraisage dur direct.
Ce changement nécessite des couteaux équipés de transitions de col hyper-conçues et de revêtements nanocomposites avancés pour survivre à des charges thermiques extrêmes. Les fabricants d'outils réagissent en développant des géométries coniques ultra-rigides à partir de mélanges exclusifs de carbure de 0,2 micron. L'intégration de logiciels de FAO prédictive révolutionne également les flux de travail en atelier. Un logiciel moderne simule les forces de coupe en temps réel. Il ajuste automatiquement les vitesses d'avance pour empêcher la déviation de l'outil avant même la mise sous tension de la broche. Cette synergie entre la science métallurgique, le maintien précis de la pièce et les parcours d'outils intelligents fait du fraisage dur direct des cavités profondes une réalité quotidienne fiable.
Naviguer avec succès dans les fonctionnalités approfondies nécessite une approche holistique. Vous devez mélanger la bonne géométrie avec une exécution impeccable. Suivez cette liste de contrôle pratique pour garantir le succès de votre prochain projet.
Calculez le taux d'extension : déterminez exactement jusqu'où le couteau doit s'étendre au-delà du support pour dégager la poche la plus profonde.
Minimiser la longueur de la flûte : choisissez la longueur de coupe la plus courte possible pour maximiser la résistance du noyau. N'utilisez jamais d'outil à longue cannelure si un outil à cannelure tronquée fonctionne.
Optimisez le profil du col : Optez pour un col conique si la géométrie de la pièce permet un angle de dépouille. Utilisez un col droit en relief pour des murs parfaitement verticaux.
Faites correspondre le revêtement : sélectionnez un revêtement TiSiN ou nACo pour les aciers trempés jusqu'à HRC 65 afin de réduire la friction et les chocs thermiques.
Il est temps de mettre à niveau votre configuration si vous rencontrez des problèmes de précision, de effilement ou de casse fréquente sur des fonctionnalités profondes. La précision est un choix délibéré qui commence par la sélection du bon instrument pour la tâche à accomplir.
La maîtrise des caractéristiques profondes des composants miniatures nécessite une compréhension approfondie de l’équilibre délicat entre portée et rigidité. Chaque millimètre de longueur étendue augmente de façon exponentielle le risque de déviation, de broutage et de défaillance catastrophique. Les machinistes peuvent conquérir même les taux d'extension les plus exigeants en tirant parti des géométries de col soulagées, du carbure à grain submicronique, des porte-outils à faux-rond proche de zéro et des parcours d'outils HEM avancés.
Investir dans des outils de haute qualité spécifiques à une application a un impact direct sur vos résultats. Il réduit les taux de rebut, élimine le besoin de processus d'électroérosion secondaires et évite les temps d'arrêt coûteux associés à l'extraction du carbure cassé des pièces coûteuses. Explorez notre vaste gamme de solutions techniques chez SS End Mill pour trouver exactement les micro-outils à haute rigidité et à longue portée dont votre production a besoin.
Un rapport de 3 pour 1 est considéré comme standard pour le fraisage conventionnel. Les fraises spécialisées à portée étendue peuvent atteindre des rapports de 10 pour 1, voire de 20 pour 1 dans des applications spécifiques. Tout ce qui dépasse 5:1 nécessite une programmation CAM hautement spécialisée, des supports à faux-rond ultra-faible et des profondeurs de coupe radiales considérablement réduites pour éviter la cassure.
Les causes les plus courantes de casse prématurée sont une mauvaise évacuation des copeaux, un faux-rond excessif de la broche ou l'utilisation d'une conception avec une longueur de goujure trop longue. Le coupeur tentera de recouper les copeaux s'ils ne sont pas projetés hors de la poche profonde. Cela provoque un pic instantané de force latérale qui écrase le fragile noyau en carbure.
La longueur de la flûte fait strictement référence à la partie cannelée et coupante de l'outil. La portée comprend à la fois les flûtes et le manche soulagé et non coupant derrière elles. Vous voulez toujours la longueur de flûte la plus courte possible combinée à un col allégé pour les cavités profondes. Cela maximise la masse en carbure monobloc et la rigidité globale.
Une fraise en bout s'éloigne du parcours d'outil CNC programmé lorsqu'elle dévie sous charge. Le cutter n'est plus parfaitement droit, il laisse donc un surplus de matière sur les parois de votre pièce. Il en résulte des parois effilées où le haut de la poche est plus large que le bas. Cela rejette complètement les tolérances géométriques strictes.
Le liquide de refroidissement standard ne parvient souvent pas à atteindre le fond des microcavités profondes. Vous devez utiliser des jets d'air à haute pression à travers la broche ou des systèmes spécialisés de lubrification à quantité minimale. Ces méthodes évacuent continuellement les copeaux vers le haut et hors de la zone de coupe avant que l'outil puisse les recouper.
Les mandrins à pinces ER standard ne sont pas recommandés pour le micro-fraisage, en particulier dans les applications à portée profonde. Ils possèdent intrinsèquement trop de voile. Vous devez passer à des supports à fretter ou à des mandrins hydrauliques de haute précision pour garantir que le faux-rond total indiqué reste inférieur à 3 microns à la pointe de l'outil.