
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 19-09-2026 Nguồn gốc: Địa điểm


Cắt đứt một dao phay đầu vi mô đắt tiền ở giữa là cơn ác mộng tồi tệ nhất của thợ máy. Nghe thấy tiếng kêu the thé đáng sợ đó trước khi xảy ra tiếng tách bất ngờ thường có nghĩa là chiếc dao cắt mỏng manh của bạn vừa bị chệch vào một bức tường thép cứng. Việc tiếp cận các túi sâu, tường dốc hoặc các hốc nhỏ vốn đòi hỏi các dụng cụ có chiều dài kéo dài. Khi tầm với của máy cắt tăng lên, độ cứng kết cấu của nó giảm theo cấp số nhân. Điều này dẫn đến độ lệch nghiêm trọng, hiện tượng nhiễu hài và cuối cùng là độ chính xác về chiều kém.
Cân bằng phạm vi tiếp cận và độ cứng vững giúp phân biệt các cửa hàng việc làm trung bình với các nhà sản xuất có độ chính xác ưu tú. Bạn phải hiểu hình học dụng cụ và tính chất vật lý của lực cắt. Một thiết lập máy hoàn hảo là điều hoàn toàn không thể thương lượng. Máy cắt cấp cao nhất vẫn sẽ bị hỏng ngay lập tức nếu trục xoay thiếu độ đồng tâm. Trong hướng dẫn này, chúng tôi khám phá cách chọn và tối ưu hóa các chiến lược gia công để xử lý hiệu quả các hình học sâu mà không làm tiêu tốn ngân sách gia công của bạn hoặc hy sinh độ chính xác của bộ phận.
Tỷ lệ chiều dài và đường kính là rất quan trọng: Về cơ bản, tỷ lệ mở rộng quyết định độ cứng. Tỷ lệ 3 trên 1 là tiêu chuẩn. Vượt quá tỷ lệ 5 trên 1 đòi hỏi hình học chuyên biệt. Bất cứ điều gì vượt quá 10:1 đều yêu cầu chiến lược cắt được tối ưu hóa cao.
Chiều dài tầm với so với sáo: Sử dụng dao cắt có sáo ngắn, mập mạp và cổ nhẹ nhàng cải thiện đáng kể độ ổn định trong khoang sâu so với thiết kế sáo dài truyền thống.
Độ lệch làm mất đi độ chính xác: Ngay cả sự uốn cong cực nhỏ cũng đẩy dao cắt ra khỏi phôi. Hiện tượng này gây ra sự thiếu chính xác về kích thước, các bức tường bị côn và bề mặt hoàn thiện không được chấp nhận.
Thiết lập cũng quan trọng như Công cụ: Đầu cặp cao cấp và độ lệch trục chính gần như bằng 0 là bắt buộc. Tổng độ đảo được chỉ định phải duy trì ở mức dưới 3 micron.
Phay các bộ phận thu nhỏ với độ chính xác kích thước cao vốn đã khó khăn trong lĩnh vực sản xuất chính xác. Khi các thành phần đó có tường dốc hoặc túi mù, độ phức tạp trong vận hành sẽ tăng lên gấp bội. Các kỹ sư của xưởng phải liên tục cân bằng giữa nhu cầu đạt đến mức tối đa của một tính năng với những hạn chế vật lý của cacbua dễ vỡ.
Các hoạt động sử dụng máy cắt có đường kính dưới 3,0mm thường thuộc loại vi mô. Trong môi trường vi mô này, khái niệm về chiều sâu chỉ mang tính tương đối. Chúng tôi đo lường điều này bằng cách sử dụng tỷ lệ Chiều dài trên Đường kính. Số liệu này so sánh phạm vi tiếp cận mở rộng tổng thể với đường kính cắt thực tế.
Hãy xem xét các điểm chuẩn này để thực sự nắm bắt được khó khăn khi vận hành. Tỷ lệ lên tới 3 trên 1 được coi là tiêu chuẩn. Điều này cho phép các nguồn cấp dữ liệu và tốc độ thông thường. Chuyển sang phạm vi từ 3 đến 1 đến 5 đến 1 sẽ gặp khó khăn vừa phải. Bạn phải sử dụng cán có cổ và giảm tải chip của mình. Việc đẩy vào lãnh thổ 5 ăn 1 đến 10 ăn 1 là rất khó khăn. Điều này yêu cầu thiết kế cổ côn và kiểm soát độ đảo nghiêm ngặt. Các ứng dụng cực lớn từ 10 đến 1 đến 20 đến 1 yêu cầu các kỹ thuật chuyên biệt, chiến lược CAM tiên tiến và đầu cặp co rút vừa vặn cao cấp. Lập trình một miếng cacbua 1 mm để kéo dài 10 mm ra khỏi giá đỡ mà không bị uốn cong dưới lực ngang đã đẩy các ranh giới tuyệt đối của khoa học vật liệu.
Nhu cầu về hình học bên trong phức tạp trải rộng trên nhiều ngành công nghệ cao. Việc sản xuất thiết bị y tế thường yêu cầu bề mặt hoàn thiện nguyên sơ trên các tấm xương titan và các kênh vi chất lỏng để ngăn chặn sự bám dính của vi khuẩn. Lĩnh vực hàng không vũ trụ phụ thuộc rất nhiều vào các cảm biến và van siêu nhỏ được khắc từ các hợp kim nhiệt độ cao nổi tiếng là bền bỉ như Inconel. Các nhà sản xuất khuôn ép phun thường cần khắc trực tiếp các gân sâu, hẹp vào thép công cụ đã cứng đến HRC 65. Mục tiêu của họ là tránh các quy trình Gia công phóng điện tốn kém và tốn thời gian.
Bạn phải hiểu xung đột cơ học giữa độ giãn và độ cứng để điều hướng thành công các tính năng sâu. Khi chuôi dài hơn để chứa một túi sâu, tính toàn vẹn về cấu trúc của nó giảm ở mức đáng báo động.
Độ lệch là sự uốn cong vật lý của vật rắn khi chịu lực cắt hướng tâm. Trong thực tế, bạn có thể mô hình hóa một dao cắt có đường kính nhỏ như một dầm đúc hẫng được cố định ở ống kẹp và chịu tải ở lưỡi cắt.
Công thức vật lý cho độ lệch của dầm đúc hẫng chỉ ra rằng độ uốn tăng theo lập phương chiều dài. Nó đồng thời giảm xuống lũy thừa thứ tư của đường kính. Cụ thể, việc tăng gấp đôi chiều dài để chạm tới khoang sâu khiến dụng cụ dễ bị uốn cong gấp 8 lần. Giảm một nửa đường kính làm cho nó yếu hơn mười sáu lần. Kết hợp đường kính nhỏ với tầm với dài sẽ tạo ra một kịch bản trong đó nguy cơ hỏng hóc thảm khốc tăng vọt.
Máy nghiền ngón mỏng manh sẽ uốn cong ra khỏi phôi thay vì cắt sạch vật liệu khi nó bị lệch. Năng suất vi mô này dẫn đến các khiếm khuyết nghiêm trọng trong sản xuất. Máy cắt đẩy ra khỏi vết cắt và để lại vật liệu thừa trên tường. Điều này dẫn đến túi rộng hơn ở phía trên và hẹp hơn ở phía dưới. Chúng tôi gọi đây là sự giảm dần khuyết điểm. Hiệu ứng nảy này cũng hoạt động giống như một âm thoa. Nó tạo ra các rung động hài hòa phá hủy lớp hoàn thiện bề mặt và gây ra các tác động vi mô lên các cạnh cacbua mỏng manh. Việc sứt mẻ sớm là điều không thể tránh khỏi.
Chọn hình học vĩ mô chính xác là quyết định quan trọng nhất ở cuối kênh mà một kỹ sư sản xuất đưa ra. Không phải tất cả các nhạc cụ có chiều dài kéo dài đều được tạo ra như nhau. Chọn sai đảm bảo các bộ phận phế liệu.
Một lỗi khá phổ biến trong phân xưởng là sử dụng dao phay ngón có chiều dài rãnh dài cho các túi sâu. Về mặt kỹ thuật, họ có thể chạm tới đáy. Tuy nhiên, các ống sáo loại bỏ khối lượng quan trọng khỏi lõi và làm cho cấu trúc trở nên yếu đến mức khó tin. Sáo dài cũng làm tăng diện tích bề mặt tiếp xúc với phôi. Điều này tạo ra ma sát quá mức và áp lực ngang.
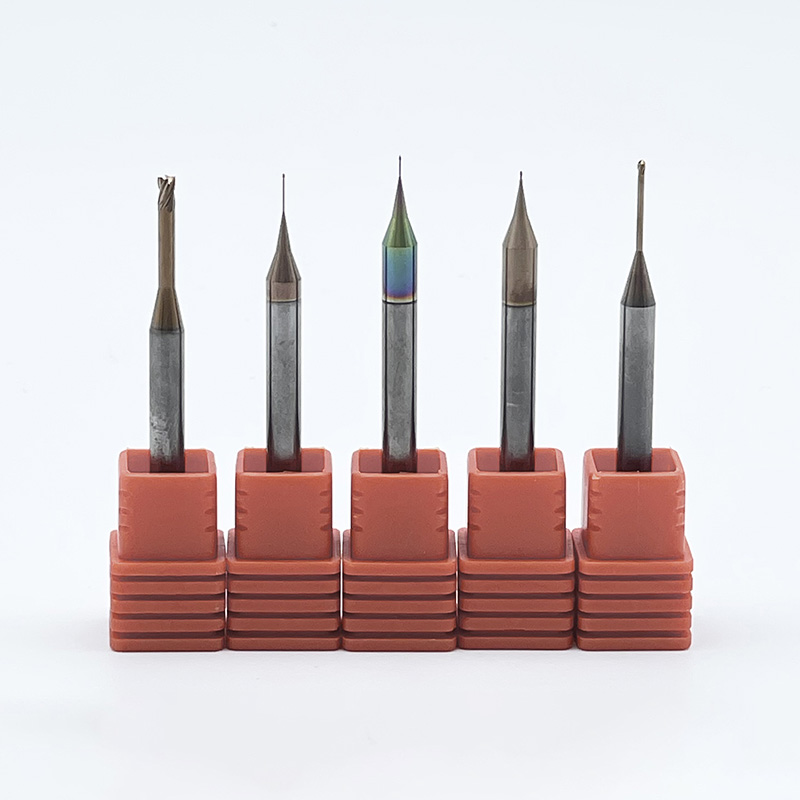
Thiết kế cổ nhẹ nhõm là sự lựa chọn chính xác. Những cái này dao phay ngón tầm xa có chiều dài cắt rất ngắn được thiết kế nghiêm ngặt cho độ sâu cắt cần thiết trên mỗi lượt. Phía sau các rãnh, chuôi bước xuống có đường kính nhỏ hơn một chút so với đường kính cắt. Cổ không cắt này mang lại khoảng trống cần thiết mà không cọ xát vào thành khoang. Nó duy trì lõi cacbua rắn để có độ cứng tối đa.
Để giúp lựa chọn dễ dàng hơn cho ứng dụng cụ thể của bạn, hãy xem lại so sánh cấu trúc này dựa trên hồ sơ công cụ vi mô tiêu chuẩn.
Hình học công cụ |
Độ cứng lõi |
Tỷ lệ L đến D tối đa |
Kịch bản ứng dụng tốt nhất |
|---|---|---|---|
Sáo dài |
Rất thấp |
Lên đến 3 trên 1 |
Hoàn thiện ngoại vi trên các bức tường nông, thoáng. Nguy cơ nói chuyện cao. |
Cổ thẳng nhẹ nhõm |
Trung bình |
Lên đến 10 trên 1 |
Các bức tường thẳng đứng sâu, hoàn toàn thẳng với khoảng trống góc nháp bằng không. |
Cổ thon |
Cực kỳ cao |
10 ăn 1 đến 20 ăn 1 |
Các hốc khuôn sâu và các chi tiết có gân ở đó cho phép có một góc nghiêng nhỏ. |
Dụng cụ cổ côn được coi là tiêu chuẩn vàng để chế tạo khuôn sâu. Đường kính cổ tăng dần khi nó di chuyển ra khỏi lưỡi cắt về phía cán. Phần côn này tăng thêm khối lượng mặt cắt lớn cho lõi. Việc sử dụng cổ côn giúp giảm đáng kể độ lệch và cho phép tốc độ tiến dao mạnh hơn nhiều nếu hình dạng khoang của bạn cho phép góc nghiêng.
Thành phần hình học vi mô và luyện kim đóng vai trò quan trọng trong việc ngăn ngừa vỡ trong quá trình vận hành ở áp suất cao. Điều này vượt xa các kích thước cơ bản về độ giãn và chiều dài sáo.
Cacbua vonfram tiêu chuẩn đơn giản là không đủ cho các ứng dụng vi mô. Bởi vì các công cụ phay siêu nhỏ có diện tích mặt cắt ngang rất nhỏ nên chúng yêu cầu các vật liệu có Độ bền đứt ngang đặc biệt cao để chống lại hiện tượng gãy khi tải phoi nặng.
Các tùy chọn hiệu suất cao được sản xuất từ cacbua hạt siêu mịn hoặc hạt nhỏ. Các công cụ vi mô cao cấp thường có kích thước hạt khoảng 0,2 micron. Những hạt nhỏ hơn này cho phép mật độ cao hơn của các hạt cacbua được đóng gói chặt chẽ với nhau bằng chất kết dính coban được tối ưu hóa. Cấu trúc luyện kim dày đặc này ngăn chặn các vết nứt vi mô lan truyền qua lõi. Nó giữ nguyên vẹn các cạnh cắt mỏng manh ngay cả khi gắn thép công cụ đã cứng.
Đường kính lõi là phần trung tâm rắn được đo giữa độ sâu của sáo. Lõi dày hơn trực tiếp tương đương với nền tảng vững chắc hơn. Thiết kế hai me cung cấp các rãnh lớn hơn để thoát phoi tuyệt vời. Chúng lý tưởng cho các vật liệu dẻo như nhôm mà việc đóng chip là rủi ro lớn. Dụng cụ bốn me có đường kính lõi dày hơn nhiều để tối đa hóa độ cứng. Chúng là lựa chọn ưu tiên cho các vật liệu cứng hơn như thép không gỉ hoặc titan.
Ma sát là kẻ thù cuối cùng trong các hốc sâu. Chip và nhiệt không có nơi nào thoát ra được. Lớp phủ lắng đọng hơi vật lý tiên tiến gián tiếp làm giảm độ lệch bằng cách giảm hệ số ma sát. Chúng cũng bảo vệ chất nền cacbua khỏi sốc nhiệt. Các lớp phủ như TiSiN hoặc các lớp nanocompozit chuyên dụng rất lý tưởng cho hợp kim nhiệt độ cao và thép cứng lên đến HRC 65. Chúng duy trì các cạnh sắc như dao cạo trong suốt quá trình sản xuất lâu dài.
Đầu tư hàng ngàn đô la vào máy cắt cao cấp là hoàn toàn vô ích nếu môi trường máy gây ra sự bất ổn. Độ chính xác sâu của tính năng là một thách thức kỹ thuật trên toàn hệ thống bắt đầu trực tiếp từ trục chính.
Độ lệch là mức độ mà dao cắt quay khỏi trục lý thuyết thực sự của nó. Việc hết 12 micron có thể gây ra hiện tượng mài mòn sớm nhẹ trong sản xuất ở quy mô vĩ mô. Nó hoàn toàn là thảm họa trong lĩnh vực vi mô.
Tải phoi trở nên cực kỳ không đồng đều nếu bạn quay máy nghiền ngón 0,25mm và trục xoay của bạn chỉ có độ đảo 2,5 micron. Một cây sáo cắn một lượng lớn vật liệu trong khi cây sáo kia không cắt được gì. Lực không đối xứng này đẩy dụng cụ ra khỏi tâm một cách mạnh mẽ. Nó gây ra hiện tượng lệch ngay lập tức và gãy vỡ ngay lập tức. Tổng độ đảo được chỉ định ở đầu dụng cụ phải được giữ ở mức dưới 3 micron.
Đầu cặp ống kẹp ER tiêu chuẩn thường không đủ chính xác hoặc đủ cứng cho các ứng dụng có độ giãn dài cao. Người thợ máy phải tận dụng các công cụ CNC chính xác để gia công nhằm đạt được độ đảo gần như bằng không. Đầu cặp co rút tận dụng sự giãn nở nhiệt để giữ chặt chuôi trên toàn bộ chu vi của nó. Điều này mang lại độ đảo thấp nhất có thể và hình dạng mỏng để tránh va chạm. Mâm cặp thủy lực sử dụng chất lỏng có áp suất để nén màng bên trong. Chúng cung cấp độ đồng tâm tuyệt vời và khả năng giảm rung vượt trội để giảm thiểu tiếng ồn.
Đường chạy dao là phần cuối cùng của câu đố sản xuất. Cách bạn lập trình cho máy sẽ quyết định các lực chính xác tác dụng lên cacbua mỏng manh.
Lực cắt xuyên tâm phải được giảm thiểu để kiểm soát độ uốn. Bạn đạt được điều này bằng cách giảm đáng kể bước chuyển tiếp. Thực hiện các đường chuyền ngang nhẹ hơn sẽ làm giảm áp lực lên dụng cụ đúc hẫng. Điều này giữ cho nó thẳng thắn và đúng sự thật. Bước xuống theo trục thường có thể được duy trì nếu bước nhảy được giữ ở mức cực nhẹ. Chúng tôi thường khuyến nghị sử dụng khoảng từ 5 phần trăm đến 10 phần trăm tổng đường kính dao cắt.
Gia công hiệu suất cao là một phương pháp hiện đại chiến lược gia công khoang sâu . Nó sử dụng bước chuyển hướng tâm nhỏ kết hợp với tốc độ tiến dao và tốc độ trục chính cao. Đường chạy dao di chuyển theo chuyển động tròn, hình tam giác thay vì các đường thẳng mạnh. Điều này đảm bảo một góc tương tác liên tục. Nó ngăn không cho dao cắt tự đâm vào các góc nhọn. Lực cắt đột ngột gây ra hư hỏng ngay lập tức. HEM duy trì tải ổn định, áp suất thấp để gia công thô an toàn và có độ chính xác cao.
Bạn không bao giờ nên lao thẳng máy nghiền ngón thu nhỏ xuống vật liệu rắn. Họ có rất ít khoảng trống cắt trung tâm. Việc lao xuống tạo ra áp lực dọc trục lớn sẽ nghiền nát lõi. Các lập trình viên phải sử dụng một mục xoắn ốc để đi sâu vào vật liệu. Góc dốc rất nông từ 1 đến 2 độ cũng có thể chấp nhận được. Điều này cho phép các me bên dần dần làm sạch vật liệu và thiết lập độ sâu túi ban đầu một cách an toàn.
Sự thúc đẩy toàn cầu hướng tới việc thu nhỏ cực độ đang buộc phải có sự phát triển nhanh chóng trong thiết bị sản xuất. Các thiết bị cấy ghép y tế và các van siêu nhỏ trong ngành hàng không vũ trụ đòi hỏi dung sai ngày càng chặt chẽ hơn bên trong các hình học bên trong sâu hơn. Chúng ta đang chứng kiến một sự chuyển đổi lớn từ quy trình EDM truyền thống sang phay cứng trực tiếp.
Sự thay đổi này đòi hỏi các máy cắt được trang bị bộ phận chuyển tiếp cổ siêu kỹ thuật và lớp phủ nanocompozit tiên tiến để chịu được tải nhiệt cực cao. Các nhà sản xuất công cụ đang phản ứng bằng cách phát triển các dạng hình học côn siêu cứng từ hỗn hợp cacbua 0,2 micron độc quyền. Việc tích hợp phần mềm CAM dự đoán cũng đang cách mạng hóa quy trình làm việc của xưởng. Phần mềm hiện đại mô phỏng lực cắt theo thời gian thực. Nó tự động điều chỉnh tốc độ tiến dao để tránh làm lệch dao trước khi trục chính bật nguồn. Sự kết hợp giữa khoa học luyện kim, khả năng gia công chính xác và đường chạy dao thông minh làm cho việc phay cứng trực tiếp các khoang sâu trở thành hiện thực đáng tin cậy hàng ngày.
Việc điều hướng thành công các tính năng sâu đòi hỏi một cách tiếp cận toàn diện. Bạn phải kết hợp hình học phù hợp với việc thực hiện hoàn hảo. Thực hiện theo danh sách kiểm tra thực tế này để đảm bảo thành công cho dự án tiếp theo của bạn.
Tính toán Tỷ lệ mở rộng: Xác định chính xác khoảng cách mà dao cắt cần mở rộng ra ngoài đầu cặp để xóa hốc sâu nhất.
Giảm thiểu chiều dài sáo: Chọn chiều dài cắt ngắn nhất có thể để tối đa hóa độ bền của lõi. Không bao giờ sử dụng dụng cụ có sáo dài nếu dụng cụ có cổ sáo sẽ hoạt động.
Tối ưu hóa Cấu hình Cổ: Chọn cổ côn nếu hình dạng bộ phận cho phép góc nghiêng. Sử dụng cổ thẳng nhẹ nhàng để có những bức tường thẳng đứng hoàn hảo.
Phù hợp với lớp phủ: Chọn lớp phủ TiSiN hoặc nACo cho thép cứng lên đến HRC 65 để giảm ma sát và sốc nhiệt.
Đã đến lúc nâng cấp thiết lập của bạn nếu bạn đang gặp khó khăn với độ chính xác, độ giảm dần hoặc thường xuyên bị hỏng ở các tính năng sâu. Độ chính xác là sự lựa chọn có chủ ý bắt đầu bằng việc chọn đúng công cụ cho công việc.
Việc nắm vững các tính năng chuyên sâu trong các bộ phận thu nhỏ đòi hỏi sự hiểu biết sâu sắc về sự cân bằng tinh tế giữa tầm với và độ cứng. Mỗi milimet chiều dài kéo dài sẽ làm tăng theo cấp số nhân nguy cơ bị lệch, kêu lạch cạch và hư hỏng nghiêm trọng. Thợ máy có thể chinh phục ngay cả những tỷ lệ mở rộng đòi hỏi khắt khe nhất bằng cách tận dụng hình học cổ nhẹ nhàng, cacbua hạt dưới micron, đầu cặp dao có độ đảo gần như bằng 0 và đường chạy dao HEM tiên tiến.
Đầu tư vào công cụ chất lượng cao, dành riêng cho ứng dụng sẽ tác động trực tiếp đến lợi nhuận của bạn. Nó làm giảm tỷ lệ phế liệu, loại bỏ nhu cầu về quy trình EDM thứ cấp và ngăn chặn thời gian ngừng hoạt động tốn kém liên quan đến việc đào cacbua vỡ ra khỏi các bộ phận đắt tiền. Khám phá nhiều giải pháp được thiết kế đa dạng của chúng tôi tại SS End Mill để tìm ra các công cụ vi mô có độ cứng cao, chính xác mà nhu cầu sản xuất của bạn yêu cầu.
Tỷ lệ 3 trên 1 được coi là tiêu chuẩn cho phay thông thường. Các máy nghiền ngón có phạm vi tiếp cận mở rộng chuyên dụng có thể đạt được tỷ lệ 10:1 hoặc thậm chí 20:1 trong các ứng dụng cụ thể. Bất cứ điều gì trên 5 đến 1 đều yêu cầu lập trình CAM chuyên dụng cao, đầu cặp đảo lệch cực thấp và giảm đáng kể độ sâu cắt hướng tâm để tránh hiện tượng đứt gãy.
Nguyên nhân phổ biến nhất dẫn đến gãy sớm là khả năng thoát phoi kém, độ đảo trục chính quá mức hoặc sử dụng thiết kế có chiều dài me quá dài. Máy cắt sẽ cố gắng cắt lại phoi nếu chúng không bị thổi ra khỏi túi sâu. Điều này gây ra sự tăng đột biến tức thời của lực ngang làm nghiền nát lõi cacbua mỏng manh.
Chiều dài sáo liên quan chặt chẽ đến phần cắt rãnh của dụng cụ. Reach bao gồm cả sáo và phần cổ nhẹ nhàng, không bị cắt phía sau chúng. Bạn luôn muốn chiều dài sáo ngắn nhất có thể kết hợp với phần cổ nhẹ nhàng cho các khoang sâu. Điều này tối đa hóa khối lượng cacbua rắn và độ cứng tổng thể.
Dao phay ngón uốn cong ra khỏi đường chạy dao CNC đã được lập trình khi nó bị lệch dưới tải. Máy cắt không còn thẳng hoàn toàn nữa, do đó nó để lại vật liệu dư thừa trên thành bộ phận của bạn. Điều này dẫn đến các bức tường thuôn nhọn trong đó phần trên của túi rộng hơn phần dưới. Nó hoàn toàn loại bỏ dung sai hình học nghiêm ngặt.
Chất làm mát lũ tiêu chuẩn thường không chạm tới đáy của các khoang vi mô sâu. Bạn phải sử dụng luồng khí áp suất cao xuyên qua trục chính hoặc hệ thống bôi trơn số lượng tối thiểu chuyên dụng. Các phương pháp này liên tục di chuyển phoi lên trên và ra khỏi vùng cắt trước khi dụng cụ có thể cắt lại chúng.
Đầu cặp ống kẹp ER tiêu chuẩn không được khuyên dùng cho phay vi mô, đặc biệt là trong các ứng dụng có phạm vi tiếp cận sâu. Họ vốn dĩ sở hữu quá nhiều kiệt sức. Bạn nên nâng cấp lên đầu cặp co rút vừa vặn hoặc mâm cặp thủy lực có độ chính xác cao để đảm bảo tổng độ lệch được chỉ định vẫn dưới 3 micron ở đầu dụng cụ.


