
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 20-09-2026 Asal: Lokasi


Setiap masinis mengetahui suaranya. Jeritan bernada tinggi yang tiba-tiba dari spindel biasanya berarti sisipan akan segera pecah. Grooving pada dasarnya adalah operasi yang tidak bersahabat. Ketika pita logam macet atau bilah menyimpang ke dalam rongga yang terbatas, kegagalan yang diakibatkannya akan menghancurkan pemotong dan sering kali menggores benda kerja yang bernilai tinggi. Perkakas standar siap pakai mungkin dapat bertahan dalam aplikasi dasar pada baja ringan. Namun, opsi umum ini sering kali mengalami kegagalan ketika dihadapkan dengan geometri yang rumit, toleransi yang ketat, atau paduan logam dirgantara yang keras.
Operator di lokasi produksi memerlukan keandalan teknis. Mengoptimalkan tiga variabel penting—lebar, kedalaman, dan kontrol chip—adalah rahasia mutlak untuk menghilangkan waktu henti yang tidak direncanakan dan memaksimalkan tingkat penghilangan logam. Perincian teknis ini menjelaskan dengan tepat cara mengevaluasi dan menerapkan peralatan yang tepat untuk mengatasi tantangan grooving yang berat.
Presisi Tidak Dapat Dinegosiasikan: Mempertahankan lebar alur yang tepat memerlukan mekanisme penjepitan yang kaku dan toleransi pengindeksan yang ketat untuk mencegah penyimpangan dimensi mikroskopis.
Kedalaman Menentukan Kekakuan Alat: Pemotongan yang lebih dalam secara eksponensial meningkatkan risiko obrolan. Meningkatkan material substrat menjadi karbida butiran mikro merupakan langkah wajib untuk menjaga integritas struktural.
Kontrol Chip adalah Hambatan Utama: Tanpa pemutus chip yang direkayasa dan cairan pendingin bertekanan tinggi, chip akan menempel rapat ke dalam alur, menyebabkan akumulasi panas yang cepat dan kegagalan alat yang sangat besar.
Pemilihan Khusus Aplikasi: Memilih arsitektur pemotong yang benar bergantung sepenuhnya pada kinematika mesin, khususnya apakah Anda menyalakan mesin bubut atau melakukan interpolasi pada pabrik.
Grooving pada dasarnya berbeda dari pembubutan standar atau penggilingan muka. Pada lintasan biasa, ujung tombak dibatasi oleh material benda kerja pada tiga sisi. Lingkungan yang sangat ketat ini menghasilkan gesekan yang sangat besar, menghambat pembuangan panas, dan sangat mempersulit evakuasi chip.
Alat pemotong serba guna dibuat untuk keserbagunaan, bukan kinerja khusus. Ketika didorong ke dalam tugas bervolume tinggi atau presisi tinggi, keterbatasannya akan segera muncul. Mereka sering kali tidak memiliki ketajaman yang diperlukan untuk mengiris material dengan rapi dalam ruang terbatas. Akibatnya, masinis harus berjuang melawan keausan yang semakin cepat, penyelesaian permukaan yang sangat buruk pada dinding alur, dan akurasi dimensi yang tidak konsisten.
Melihat lanskap manufaktur yang lebih luas, data industri terkini menyoroti perubahan nyata dalam strategi pemesinan. Ketika sektor kedirgantaraan, kendaraan listrik, dan energi semakin bergantung pada superalloy tahan panas dan komponen mini, permintaan akan solusi grooving yang sangat terspesialisasi pun meningkat. Fasilitas-fasilitas secara aktif beralih dari pengaturan yang bersifat universal. Sebaliknya, para insinyur manufaktur berinvestasi pada geometri rekayasa khusus yang disesuaikan untuk profil tertentu seperti alur cincin-O yang rumit atau slot cincin penahan. Alat yang dipesan lebih dahulu ini sering kali menggabungkan beberapa operasi, seperti grooving dan chamfering secara bersamaan. Integrasi ini secara drastis memangkas waktu siklus, mengurangi tingkat kerusakan, dan menghasilkan laba atas investasi yang sangat terukur.
Mencapai dan mempertahankan lebar yang akurat adalah perjuangan sehari-hari dalam manufaktur presisi. Untuk segel hidrolik dan pengencang ruang angkasa, penyimpangan beberapa persepuluh atau seperseribu inci dapat menyebabkan kebocoran besar.
Keakuratan dimensi fitur akhir diwarisi langsung dari sisipan pemotongan. Performa tinggi perkakas pemesinan presisi diproduksi dengan toleransi dimensi yang agresif. Jalur industri premium sering kali menggiling sisipan ini hingga kurang lebih 0,002 milimeter. Selain dimensi dasar, persiapan tepi juga menentukan kelangsungan hidup alat. Tepian yang diasah dengan cermat atau desain T-land khusus memperkuat batas pemotongan. Geometri spesifik ini mencegah micro-chipping yang secara bertahap mengubah lebar pemotongan efektif dalam jangka waktu produksi yang lama. Persiapan tepi yang konsisten memastikan bagian yang keseribu berukuran persis seperti yang pertama.
Ahli mesin harus memilih jalur perkakas secara strategis berdasarkan lebar target dan kekakuan peralatan CNC mereka. Alur potongan tunggal sangat efisien untuk dimensi standar di mana sisipannya sangat sesuai dengan lebar yang dibutuhkan. Karena seluruh ujung tombak menyentuh material secara bersamaan, hal ini menghasilkan gaya pemotongan radial yang sangat besar. Pendekatan ini menuntut kekakuan mesin yang luar biasa. Alternatifnya, ketika cetak biru memerlukan alur yang lebih lebar dari sisipan yang tersedia, diperlukan strategi multiple-pass. Alat itu terjun, memendek, dan melangkah berulang kali. Lintasan yang tumpang tindih harus dihitung dengan sempurna untuk menjaga dinding tetap tegak lurus dan mencegah tonjolan yang tidak rata pada lantai alur.
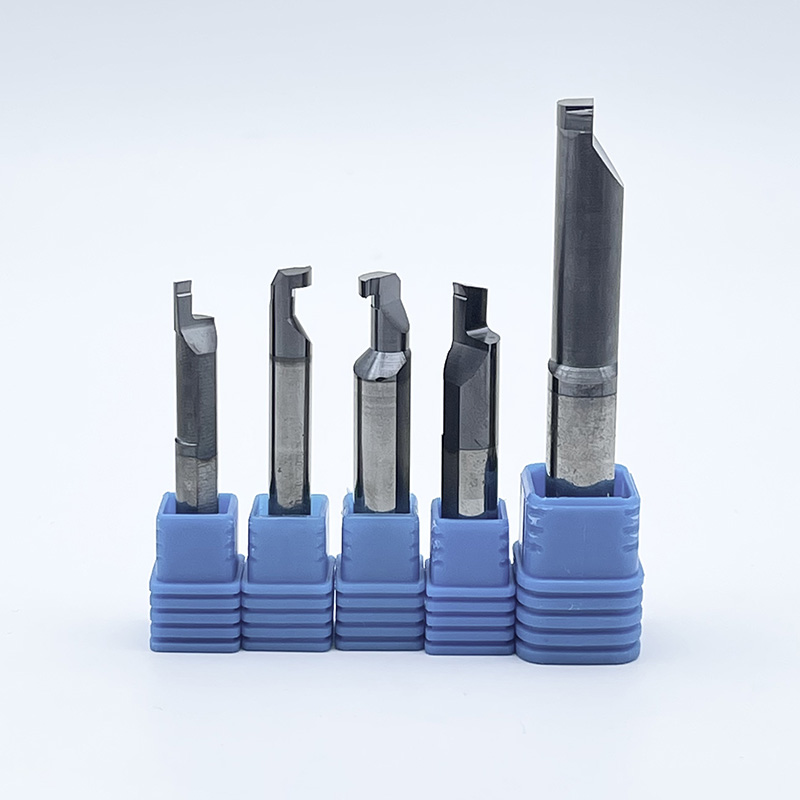
Alur yang dalam sangat brutal pada peralatan. Fisika fundamental tidak dapat dihindari. Semakin dalam pemotongan yang diperlukan, semakin panjang pula alat yang harus digantung. Peningkatan ekstensi ini secara eksponensial membahayakan kekakuan struktural rakitan, membuka pintu bagi defleksi, obrolan yang parah, dan penyelesaian permukaan yang tidak dapat diterima.
Panjang alat yang menjorok secara langsung menentukan kekakuan. Kami mengukurnya menggunakan rasio panjang terhadap diameter. Ketika rasio ini meningkat, pahat menjadi sangat rentan terhadap gaya tekuk. Lendutan mendorong pahat keluar dari garis tengahnya, menyebabkan sisipan bergesekan, bukannya menggeser logam. Gesekan ini meningkatkan zona panas dan mempercepat keausan. Untuk mengatasi hal ini, para insinyur harus menentukan pemegang perkakas dengan penampang terbesar absolut yang secara fisik dapat membersihkan dinding alur.
Saat mendorong melewati rasio panjang dan diameter 3 banding 1, pemegang perkakas baja biasanya bergetar tak terkendali. Transisi ke padat pemotong penggilingan karbida atau pisau yang diperkuat karbida menjadi penting. Tungsten karbida memiliki kekakuan sekitar tiga kali lebih tinggi dari baja. Integritas struktural yang sangat besar ini menahan defleksi di bawah beban radial yang berat, meredam getaran harmonik, dan memungkinkan operator memprogram pemotongan yang lebih dalam tanpa mengorbankan kontrol dimensi.
Selain itu, alur muka menimbulkan mimpi buruk geometris yang unik karena alurnya melengkung. Pahat harus terjun secara aksial ke permukaan bagian yang berputar. Jika pisau lurus digunakan, tumit alat pasti akan menabrak diameter dalam atau luar dinding melengkung. Bilah grooving muka khusus dirancang dengan jarak bebas dan kelengkungan aksial tertentu. Menyesuaikan kelengkungan blade yang tepat dengan kisaran diameter target adalah hal yang wajib dilakukan untuk mencegah kecelakaan alat berat yang hebat.
Karena pemotong berbentuk kotak, serpihan tidak dapat mengalir bebas keluar dari zona geser. Jika diabaikan, pita logam yang terus menerus akan menempel erat ke dalam rongga. Setelah macet, bahan ini bertindak sebagai bahan abrasif yang merusak, menggores dinding benda kerja dan akhirnya mematahkan alat.
Evakuasi yang efektif bergantung sepenuhnya pada manipulasi pembentukan chip. Premi alat grooving menampilkan topografi tiga dimensi rumit yang dibentuk langsung ke permukaan penggaruk. Pemutus chip yang ditentukan dengan benar memaksa chip logam kontinu terlipat, lebarnya menyempit, dan melengkung menjadi bentuk yang rapat. Penyempitan ini memastikan chip tidak menggores dinding samping saat keluar. Setelah digulung cukup erat pada benda kerja, chip akan patah dan hilang dengan aman.
Sementara pemecah chip menangani pelipatan mekanis, cairan pendingin memberikan kekuatan kasar yang diperlukan untuk ejeksi. Pendingin banjir tradisional seringkali tidak berguna di sini karena ia menguap menjadi uap sebelum mencapai ujung tombak di dasar alur yang dalam. Pendingin bertekanan tinggi melalui alat adalah solusi pasti. Peralatan yang dilengkapi dengan nozel yang ditargetkan akan menyemburkan cairan langsung pada antarmuka sisipan, seringkali melebihi 1000 PSI. Aliran berkecepatan tinggi ini mengeluarkan chip dengan keras sekaligus memadamkan zona panas, yang secara drastis memperpanjang masa pakai insert.
Menavigasi lanskap perkakas memerlukan pemahaman yang jelas tentang kinematika mesin. Terminologinya mungkin tumpang tindih, tetapi memilih arsitektur yang tepat bergantung sepenuhnya pada apakah Anda sedang berdiri di depan mesin bubut atau pabrik CNC.
Arsitektur Alat |
Platform Mesin |
Aksi Kinematik |
Aplikasi Terbaik |
Risiko Evakuasi Chip |
|---|---|---|---|---|
Pemotong Alur yang Dapat Diindeks |
Mesin Bubut CNC / Pusat Pembubutan |
Alat diam, benda kerja berputar |
Diameter luar, diameter dalam, dan alur muka pada poros silinder. |
Resiko tinggi pada gigi berlubang yang dalam; memerlukan cairan pendingin bertekanan tinggi. |
Pemotong Slot |
Mesin Penggilingan CNC |
Alat berputar, benda kerja diam |
Saluran linier, slot-T, dan alur pasak pada permukaan prismatik datar. |
Risiko sedang; desain gigi yang terhuyung membantu memecah kekuatan. |
Benang Karbida Padat/Pabrik Alur |
Mesin Penggilingan CNC |
Interpolasi heliks di dalam lubang |
Alur cincin-O di bagian asimetris atau lubang di luar pusat. |
Risiko rendah; diameter alat lebih kecil dari alur, sehingga serpihan dapat keluar. |
Di pusat belok, dapat diindeks pemotong alur adalah standar industri yang tak terbantahkan. Memanfaatkan sisipan karbida yang dapat diganti dan dikunci pada dudukan yang kokoh, perkakas ini sangat efisien untuk mengerjakan fitur simetris pada flensa. Perpindahan dari mesin bubut ke pabrik mengubah dinamika sepenuhnya. A pemotong slot khusus digunakan untuk aplikasi penggilingan. Mencakup variasi seperti pemotong dudukan kunci Woodruff, alat ini memiliki banyak gigi pemotong di sekelilingnya hingga slot lurus mesin. Untuk bagian yang besar atau tidak seimbang yang tidak dapat diputar pada mesin bubut, para insinyur menggunakan alat penggilingan karbida padat melalui interpolasi melingkar. Metode ini sangat menguntungkan untuk pemesinan alur internal karena alat ini memberikan banyak ruang bagi serpihan untuk keluar.
Bagi pembeli teknis yang mengevaluasi biaya per komponen, geometri alat hanyalah setengah dari persamaan. Komposisi metalurgi dan perlakuan permukaan pemotong menentukan stabilitas termal dan masa pakainya, terutama saat mengerjakan material yang bersifat abrasif atau bergetah.
Inti dari setiap pemotong berperforma tinggi adalah substratnya. Karbida tungsten butiran mikro adalah standar industri karena keseimbangan kekerasan dan ketangguhannya yang luar biasa. Untuk pemotongan terputus atau mesin lama yang kurang kaku, tingkat karbida yang lebih keras dengan kandungan kobalt yang lebih tinggi akan menyerap guncangan dan mencegah tepian terkelupas. Sebaliknya, untuk alur kontinu pada material yang sangat abrasif, substrat yang lebih keras dengan lebih sedikit kobalt memberikan ketahanan aus yang unggul.
Karena alur memerangkap panas, pengoperasian karbida yang tidak dilapisi adalah resep untuk tepi yang terbentuk, di mana material benda kerja dilas dengan tekanan ke sisipan. Pelapisan tingkat lanjut yang diterapkan melalui Deposisi Uap Fisik atau Deposisi Uap Kimia adalah wajib. Titanium Aluminium Nitrida adalah lapisan penting untuk pemesinan besi cor abrasif dan paduan suhu tinggi. Di bawah panas yang hebat, aluminium teroksidasi membentuk perisai mikroskopis, melindungi karbida dari guncangan termal. Alternatifnya, Titanium Carbonitride sangat keras dengan koefisien gesekan yang rendah, sehingga cocok untuk material lengket seperti baja karbon rendah dan aluminium.
Memilah-milah katalog perkakas yang sangat besar memerlukan pendekatan yang sistematis. Menerapkan kerangka evaluasi terstruktur mencegah trial-and-error yang memakan banyak biaya di lapangan.
Mulailah dengan mengevaluasi keterbatasan fisik mesin CNC Anda secara objektif. Pemotongan terjun yang lebar memerlukan torsi spindel yang signifikan. Jika mesin tidak memiliki kekakuan struktural, satu kali terjun yang lebar akan menghasilkan obrolan yang keras, sehingga memerlukan alat yang lebih sempit dan strategi beberapa lintasan. Verifikasi kemampuan cairan pendingin Anda. Jika alat berat Anda mendukung cairan pendingin bertekanan tinggi, memprioritaskan perkakas melalui cairan pendingin akan menghasilkan peningkatan produktivitas yang besar.
Sifat fisik logam menentukan tingkatan pahat dan persiapan tepinya. Pemesinan baja yang diperkeras memerlukan bagian tepi yang sangat diasah dan lapisan tahan panas. Memotong aluminium lunak memerlukan tepian yang tajam dan dipoles untuk mencegah adhesi material. Ukuran batch juga penting. Pengerjaan bervolume tinggi membenarkan biaya alat khusus premium, sedangkan pembuatan prototipe bervolume rendah mungkin lebih menyukai pemotong serba guna yang serbaguna.
Geometri standar gagal ketika cetak biru memerlukan alur multi-radii, potongan bawah yang rapat, atau talang yang rumit. Insinyur manufaktur harus berkolaborasi langsung dengan produsen perkakas. Dengan berbagi model CAD dan batasan operasional, pakar perkakas dapat merekayasa holder dan insert khusus aplikasi yang memaksimalkan tingkat penghilangan logam dan menurunkan biaya per komponen.
Menguasai lebar alur dan mengatasi pemotongan rongga yang dalam memerlukan perkakas yang sangat kaku dan pemahaman mendalam tentang kinematika pemesinan. Kontrol chip yang sempurna, yang digerakkan oleh pemutus yang dirancang dan cairan pendingin bertekanan tinggi, merupakan penghalang utama terhadap kegagalan alat dan waktu henti alat berat.
Meskipun perkakas standar mungkin cukup untuk pekerjaan yang paling sederhana, meningkatkan ke pemotong khusus akan menurunkan biaya keseluruhan per komponen mesin secara drastis. Dengan mencocokkan substrat butiran mikro, lapisan, dan arsitektur alat yang tepat dengan pengaturan mesin yang tepat, Anda memastikan toleransi yang konsisten dan peningkatan output harian. Berhentilah membiarkan harga sisa menggerogoti margin keuntungan Anda. Baik Anda memerlukan geometri khusus untuk logam paduan dirgantara atau pemotong produksi bervolume tinggi, jelajahi solusi pemotongan berkinerja tinggi di SSENDMILL untuk menemukan rekayasa yang tepat untuk proyek Anda berikutnya.
Istilah-istilah ini mengacu pada alat yang digunakan pada platform mesin yang sepenuhnya berbeda. Pemotong alur biasanya merupakan alat stasioner yang dapat diindeks yang digunakan pada mesin bubut CNC untuk memutar profil melingkar, seperti diameter luar, diameter dalam, dan alur muka. Sebaliknya, pemotong slot adalah alat putar multi-gigi yang digunakan pada mesin penggilingan. Pemotong slot melintasi benda kerja stasioner untuk menggiling saluran lurus, alur pasak, atau slot-T ke permukaan datar.
Evakuasi chip adalah penyebab utama kegagalan besar pada alur yang dalam. Untuk mencegah kemacetan, gunakan sisipan yang dilengkapi dengan pemecah chip agresif dan dirancang untuk melipat dan mematahkan chip menjadi bentuk yang rapat. Terapkan cairan pendingin melalui alat bertekanan tinggi untuk mengeluarkan chip secara fisik dari rongganya. Memprogram siklus peck grooving, di mana pahat memendek sebentar untuk memecahkan chip secara mekanis, juga merupakan strategi yang sangat efektif untuk pemotongan radial dalam.
Laju pengumpanan secara langsung menentukan ketebalan chip, yang sangat penting untuk mengaktifkan pemutus chip. Jika pengumpanan terlalu ringan, serpihan menjadi berserabut dan melilit alat. Jika terlalu berat, tekanan radial akan membelokkan bilah atau menghentikan spindel. Garis dasar standarnya adalah mulai dari 0,10 milimeter per putaran untuk baja. Namun, pada alur yang dalam, Anda harus mengurangi laju pengumpanan sebesar 20 hingga 30 persen saat pahat mencapai bagian bawah rongga untuk mengimbangi berkurangnya aliran cairan pendingin dan peningkatan gesekan.
Aluminium terkenal kenyal dan rentan terhadap penumpukan tepian, tempat logam mengelas dirinya sendiri ke alat pemotong. Hindari pelapis yang mengandung aluminium, seperti Titanium Aluminium Nitrida, karena memiliki ikatan kimia dengan benda kerja. Sebagai gantinya, gunakan sisipan karbida butiran mikro yang tidak dilapisi dan sangat halus, atau pilih lapisan Titanium Karbonitrida atau Zirkonium Nitrida. Ini memberikan koefisien gesekan yang sangat rendah, memungkinkan chip meluncur keluar dari alur dengan mulus tanpa menempel pada permukaan penggaruk.
Pemotong penggilingan karbida padat sangat disarankan bila benda kerja terlalu besar, berat, atau tidak seimbang untuk diputar dengan aman pada spindel mesin bubut. Selain itu, pemotong frais sangat penting saat mengerjakan alur internal di dalam lubang yang tidak berada di tengah pada bagian yang diam. Dengan memanfaatkan teknik pemrograman CNC yang disebut interpolasi melingkar, pemotong penggilingan yang berputar dapat mengerjakan rongga melingkar dengan tepat sambil memberikan ruang yang cukup bagi chip untuk keluar.
Ya, banyak produsen perkakas merancang insert hybrid yang mampu melakukan parting dan grooving standar. Namun, ada beberapa trade-off yang perlu dipertimbangkan. Sisipan grooving khusus biasanya memiliki cutting edge yang rata sempurna dan dirancang untuk menghasilkan hasil akhir yang presisi dan halus di bagian bawah alur. Alat pemisah sering kali memiliki tepi depan yang bersudut, misalnya 5 hingga 15 derajat, untuk meminimalkan sisa duri di tengah benda kerja saat benda kerja terjatuh. Menggunakan alat pemisah miring untuk alur standar akan menghasilkan lantai yang miring dan tidak dapat ditoleransi.


