
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-20 Pinagmulan: Site


Alam ng bawat machinist ang tunog. Ang biglaang, mataas na tunog na tili mula sa spindle ay karaniwang nangangahulugan na ang isang insert ay malapit nang mabasag. Ang grooving ay isang likas na pagalit na operasyon. Kapag ang mga metal ribbons ay na-jam o ang isang talim ay lumilihis sa loob ng isang nakakulong na lukab, ang resultang pagkabigo ay sumisira sa pamutol at madalas na nag-scrap ng isang mataas na halaga na workpiece. Ang karaniwang off-the-shelf na tooling ay maaaring makaligtas sa mga pangunahing aplikasyon sa banayad na bakal. Gayunpaman, ang mga generic na opsyon na ito ay madalas na bumagsak kapag nahaharap sa mga kumplikadong geometries, mahigpit na tolerance, o matigas na aerospace alloys.
Ang mga operator sa shop floor ay nangangailangan ng engineered na pagiging maaasahan. Ang pag-optimize ng tatlong kritikal na variable—lapad, lalim, at kontrol ng chip—ay ang ganap na sikreto sa pag-aalis ng hindi planadong downtime at pag-maximize ng mga rate ng pag-alis ng metal. Ang teknikal na breakdown na ito ay eksaktong nagpapaliwanag kung paano suriin at i-deploy ang tamang kagamitan upang mapaglabanan ang mga mahirap na hamon sa grooving.
Ang Precision ay Non-Negotiable: Ang paghawak ng eksaktong mga groove width ay nangangailangan ng mahigpit na clamping mechanism at mahigpit na indexing tolerances para maiwasan ang microscopic dimensional deviations.
Depth Dictates Tool Rigidity: Ang mas malalim na pagbawas ay lalong nagpapataas ng panganib ng chatter. Ang pag-upgrade ng mga materyales sa substrate sa micro-grain carbide ay isang mandatoryong hakbang para sa pagpapanatili ng integridad ng istruktura.
Ang Chip Control ay ang Pangunahing Bottleneck: Nang walang mga engineered na chip breaker at high-pressure coolant, ang mga chips ay naka-pack nang mahigpit sa uka, na nagiging sanhi ng mabilis na pag-iipon ng init at sakuna na pagkabigo ng tool.
Pinili na Partikular sa Application: Ang pagpili ng tamang arkitektura ng cutter ay ganap na nakasalalay sa kinematics ng makina, partikular na kung ikaw ay nag-o-on ng lathe o interpolating sa isang gilingan.
Ang grooving ay pangunahing naiiba sa karaniwang pagliko o paggiling ng mukha. Sa isang tipikal na pass, ang cutting edge ay napapaderan ng materyal na workpiece sa tatlong panig. Ang napakahigpit na kapaligirang ito ay nagdudulot ng napakalaking alitan, nakaka-suffocate ng pag-aalis ng init, at lubhang nagpapahirap sa paglikas ng chip.
Ang mga tool sa paggupit ng pangkalahatang layunin ay binuo para sa versatility kaysa sa espesyal na pagganap. Kapag itinulak sa mataas na dami o mataas na katumpakan na mga gawain, agad na lumalabas ang kanilang mga limitasyon. Madalas silang kulang sa manipis na talim ng gilid na kinakailangan para malinis ang materyal sa loob ng isang limitadong espasyo. Dahil dito, nilalabanan ng mga machinist ang pinabilis na pagsusuot, mga mabigat na score na pang-ibabaw na finish sa mga dingding ng uka, at hindi pantay na katumpakan ng dimensyon.
Sa pagtingin sa mas malawak na tanawin ng pagmamanupaktura, ang kamakailang data ng industriya ay nagha-highlight ng isang tiyak na pagbabago sa mga diskarte sa machining. Habang ang mga sektor ng aerospace, de-kuryenteng sasakyan, at enerhiya ay lalong umaasa sa mga superalloy na lumalaban sa init at mga miniaturized na bahagi, tumaas ang pangangailangan para sa mga solusyon sa pag-ukit na may mataas na espesyalidad. Ang mga pasilidad ay aktibong lumalayo sa mga one-size-fits-all setup. Sa halip, ang mga inhinyero sa pagmamanupaktura ay namumuhunan sa mga custom-engineered na geometries na iniayon para sa mga partikular na profile tulad ng mga kumplikadong O-ring groove o retaining ring slots. Ang mga pasadyang tool na ito ay kadalasang pinagsama ang maraming operasyon, tulad ng sabay-sabay na pag-ukit at pag-chamfer. Ang pagsasama-samang ito ay lubhang binabawasan ang mga oras ng pag-ikot, binabawasan ang mga rate ng scrap, at naghahatid ng lubos na nasusukat na return on investment.
Ang pagkamit at paghawak ng mga tumpak na lapad ay isang pang-araw-araw na labanan sa precision manufacturing. Para sa mga hydraulic seal at aerospace fasteners, ang paglihis ng ilang tenths ng isang thousandth ng isang pulgada ay maaaring magdulot ng sakuna na pagtagas.
Ang dimensional na katumpakan ng panghuling tampok ay direktang minana mula sa cutting insert. Mataas ang pagganap Ang mga tool sa precision machining ay ginawa gamit ang mga agresibong dimensional tolerance. Ang mga premium na pang-industriya na linya ay madalas na gilingin ang mga pagsingit na ito sa loob ng plus o minus 0.002 millimeters. Higit pa sa mga pangunahing sukat, ang paghahanda sa gilid ay nagdidikta ng kaligtasan ng tool. Ang isang meticulously honed edge o isang espesyal na T-land na disenyo ay nagpapatibay sa pagputol ng hangganan. Pinipigilan ng partikular na geometry na ito ang micro-chipping na unti-unting binabago ang epektibong lapad ng pagputol sa mahabang panahon ng produksyon. Tinitiyak ng pare-parehong paghahanda sa gilid na ang ika-libong bahagi ay sumusukat nang eksakto tulad ng una.
Dapat na madiskarteng piliin ng mga machinist ang kanilang toolpath batay sa target na lapad at ang tigas ng kanilang CNC equipment. Ang single-cut grooving ay lubos na mahusay para sa mga karaniwang sukat kung saan ang insert ay perpektong tumutugma sa kinakailangang lapad. Dahil ang buong cutting edge ay nakikipag-ugnayan sa materyal nang sabay-sabay, ito ay bumubuo ng napakalaking radial cutting forces. Ang pamamaraang ito ay nangangailangan ng pambihirang higpit ng makina. Bilang kahalili, kapag ang blueprint ay humihiling ng groove na mas malawak kaysa sa available na insert, kailangan ng multiple-pass na diskarte. Ang tool ay bumubulusok, umuurong, at humahakbang nang paulit-ulit. Ang mga overlapping na pass ay dapat na kalkulahin nang walang kamali-mali upang mapanatili ang perpektong patayong mga pader at maiwasan ang hindi pantay na mga tagaytay sa uka ng sahig.
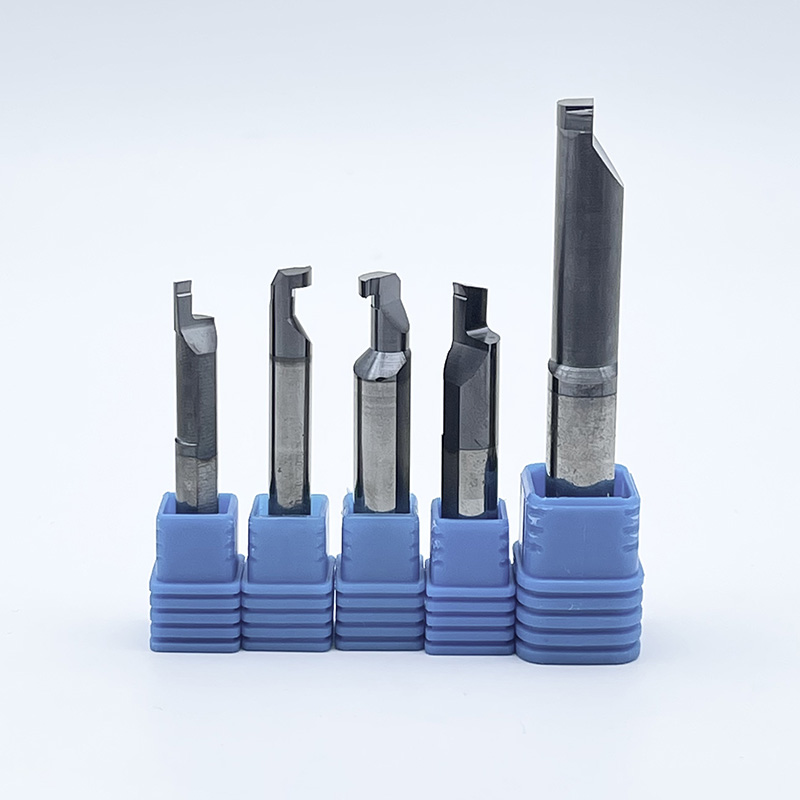
Ang malalim na grooving ay brutal sa kagamitan. Ang pangunahing pisika ay hindi maiiwasan. Kung mas malalim ang kinakailangang hiwa, mas mahaba dapat ang overhang ng tool. Ang tumaas na extension na ito ay lubos na nakompromiso ang estruktural rigidity ng assembly, na nagbubukas ng pinto sa pagpapalihis, matinding satsat, at hindi katanggap-tanggap na mga surface finish.
Ang haba ng overhang ng tool ay direktang nagdidikta ng katigasan. Sinusukat namin ito gamit ang ratio ng haba-sa-diameter. Habang tumataas ang ratio na ito, ang tool ay nagiging lubhang madaling kapitan sa mga puwersa ng baluktot. Ang pagpapalihis ay itinutulak ang tool mula sa gitnang linya nito, na nagiging sanhi ng pagsingit sa halip na gupitin ang metal. Ang pagkuskos na ito ay nagpapataas ng init ng zone at nagpapabilis sa pagkasuot. Upang labanan ito, dapat tukuyin ng mga inhinyero ang mga may hawak ng tool na may ganap na pinakamalaking cross-section na maaaring pisikal na linisin ang mga dingding ng uka.
Kapag lampasan ang ratio na 3 hanggang 1 na haba-sa-diameter, karaniwang hindi makontrol ang pag-vibrate ng mga steel tool holder. Ang paglipat sa isang solid carbide milling cutter o isang carbide-reinforced blade ay nagiging mahalaga. Ipinagmamalaki ng Tungsten carbide ang higpit na humigit-kumulang tatlong beses na mas mataas kaysa sa bakal. Ang napakalaking integridad ng istruktura na ito ay lumalaban sa pagpapalihis sa ilalim ng mabibigat na radial load, pinapalamig ang mga harmonic vibrations, at nagbibigay-daan sa mga operator na magprograma ng mas malalalim na pagbawas nang hindi sinasakripisyo ang dimensional na kontrol.
Higit pa rito, ang pag-ukit ng mukha ay nagpapakilala ng kakaibang geometric na bangungot dahil ang uka ay hubog. Ang tool ay dapat bumulusok ng axially sa mukha ng isang umiikot na bahagi. Kung gagamitin ang isang tuwid na talim, ang takong ng tool ay hindi maiiwasang bumagsak sa panloob o panlabas na diameter ng curved wall. Ang mga espesyal na blades sa pag-ukit ng mukha ay ginawa gamit ang mga partikular na axial clearance at curvature. Ang pagtutugma ng eksaktong blade curvature sa target na hanay ng diameter ay sapilitan upang maiwasan ang isang marahas na pag-crash ng makina.
Dahil ang pamutol ay naka-box, ang mga chips ay hindi maaaring malayang dumaloy palayo sa shear zone. Kung hindi papansinin, ang tuluy-tuloy na mga laso ng metal ay mapupuksa nang mahigpit sa lukab. Kapag na-jam, kumikilos ang mga ito bilang isang mapanirang nakasasakit, na nagbibigay-marka sa mga dingding ng workpiece at sa huli ay pinuputol ang tool.
Ang epektibong paglisan ay ganap na umaasa sa pagmamanipula ng chip formation. Premium Ang mga tool sa pag-ukit ay nagtatampok ng masalimuot na mga three-dimensional na topograpiya na direktang hinulma sa mukha ng rake. Pinipilit ng isang wastong tinukoy na chip breaker ang tuluy-tuloy na metal chip na tupi, paliitin ang lapad, at kulot sa masikip na hugis. Ang pagpapaliit na ito ay nagsisiguro na ang chip ay hindi magasgasan ang mga sidewall habang ito ay lumalabas. Kapag nabaluktot nang mahigpit sa workpiece, ang chip ay mabali at maalis nang ligtas.
Habang pinangangasiwaan ng mga chip breaker ang mechanical folding, ang coolant ay nagbibigay ng brute force na kinakailangan para sa ejection. Ang tradisyunal na flood coolant ay kadalasang walang silbi dito dahil umuusok ito sa singaw bago pa man umabot sa cutting edge sa ilalim ng malalim na uka. Ang through-tool na high-pressure coolant ay ang tiyak na solusyon. Ang mga tool na nilagyan ng mga naka-target na nozzle ay nagsabog ng likido nang direkta sa insert interface, kadalasang lumalampas sa 1000 PSI. Ang high-velocity stream na ito ay marahas na naglalabas ng mga chips habang sabay na pinapatay ang heat zone, na lubhang nagpapahaba ng insert life.
Ang pag-navigate sa tooling landscape ay nangangailangan ng malinaw na pag-unawa sa machine kinematics. Maaaring mag-overlap ang terminolohiya, ngunit ang pagpili ng tamang arkitektura ay ganap na nakasalalay sa kung ikaw ay nakatayo sa harap ng isang lathe o isang CNC mill.
Arkitektura ng Tool |
Platform ng makina |
Kinematic Action |
Pinakamahusay na Application |
Panganib sa Paglisan ng Chip |
|---|---|---|---|---|
Indexable Groove Cutter |
CNC Lathe / Turning Center |
Nakatigil ang tool, umiikot ang workpiece |
Outer diameter, inner diameter, at face grooves sa cylindrical shafts. |
Mataas na panganib sa malalim na mga cavity; nangangailangan ng high-pressure coolant. |
Putol ng Puwang |
CNC Milling Machine |
Ang tool ay umiikot, ang workpiece ay nakatigil |
Mga linear na channel, T-slot, at keyway sa flat prismatic surface. |
Katamtamang panganib; Ang mga staggered na disenyo ng ngipin ay nakakatulong sa pagbuwag ng mga puwersa. |
Solid Carbide Thread/Groove Mill |
CNC Milling Machine |
Helical interpolation sa loob ng isang bore |
O-ring grooves sa asymmetrical parts o off-center hole. |
Mababang panganib; Ang diameter ng tool ay mas maliit kaysa sa uka, na nagpapahintulot sa mga chips na makatakas. |
Sa mga turning center, ang indexable ang groove cutter ay ang hindi mapag-aalinlanganang pamantayan ng industriya. Gamit ang isang mapapalitang carbide insert na naka-lock sa isang matatag na lalagyan, ang mga tool na ito ay lubos na mahusay para sa pagmachining ng mga simetriko na feature sa mga flanges. Ang paglipat mula sa lathe patungo sa gilingan ay ganap na nagbabago sa dynamic. A Ang slot cutter ay partikular na naka-deploy para sa mga milling application. Sumasaklaw sa mga variation tulad ng Woodruff keyseat cutter, nagtatampok sila ng maraming cutting teeth sa paligid ng kanilang periphery hanggang sa machine straight slots. Para sa malaki o hindi balanseng mga bahagi na hindi maaaring paikutin sa isang lathe, ginagamit ng mga inhinyero ang solid carbide milling tool sa pamamagitan ng circular interpolation. Ang pamamaraang ito ay hindi kapani-paniwalang kapaki-pakinabang para sa machining panloob na mga grooves dahil ang tool ay nag-iiwan ng sapat na puwang para sa mga chips na makatakas.
Para sa mga teknikal na mamimili na sinusuri ang cost-per-part, ang geometry ng tool ay kalahati lamang ng equation. Ang metalurhiko na komposisyon at pang-ibabaw na paggamot ng cutter ay nagdidikta sa thermal stability at ultimate lifespan nito, lalo na kapag gumagawa ng mga abrasive o gummy na materyales.
Ang core ng anumang high-performance cutter ay ang substrate nito. Ang micro-grain tungsten carbide ay ang pamantayan ng industriya dahil sa pambihirang balanse ng tigas at tigas nito. Para sa mga interrupted cut o mas lumang mga makina na walang rigidity, ang mas matigas na carbide grade na may mas mataas na cobalt content ay sumisipsip ng shock at pinipigilan ang gilid ng chipping. Sa kabaligtaran, para sa tuluy-tuloy na pag-ukit sa mataas na abrasive na materyales, ang isang mas matigas na substrate na may mas kaunting cobalt ay nagbibigay ng higit na paglaban sa pagsusuot.
Dahil ang grooving traps heat, ang pagpapatakbo ng uncoated carbide ay isang recipe para sa built-up na gilid, kung saan ang materyal ng workpiece ay nagwelds sa insert. Ang mga advanced na coatings na inilapat sa pamamagitan ng Physical Vapor Deposition o Chemical Vapor Deposition ay sapilitan. Ang Titanium Aluminum Nitride ay isang coating na mahalaga para sa machining abrasive cast irons at high-temperature alloys. Sa ilalim ng matinding init, ang aluminyo ay nag-oxidize upang bumuo ng isang mikroskopiko na kalasag, na nagpoprotekta sa karbida mula sa thermal shock. Bilang kahalili, ang Titanium Carbonitride ay napakatigas na may mababang koepisyent ng friction, na ginagawa itong perpekto para sa mga malagkit na materyales tulad ng low-carbon steel at aluminum.
Nangangailangan ng isang sistematikong diskarte ang pagsasala sa mga malalaking katalogo ng tooling. Ang pagpapatupad ng isang structured evaluation framework ay pumipigil sa magastos na trial-and-error sa shop floor.
Magsimula sa pamamagitan ng layuning pagsusuri sa mga pisikal na limitasyon ng iyong CNC machine. Ang malawak na plunge cut ay nangangailangan ng makabuluhang spindle torque. Kung ang makina ay walang structural rigidity, ang isang malawak na plunge ay bubuo ng marahas na satsat, na nangangailangan ng mas makitid na tool at isang multiple-pass na diskarte. I-verify ang iyong mga kakayahan sa coolant. Kung sinusuportahan ng iyong makina ang high-pressure coolant, ang pag-prioritize ng through-coolant tooling ay magbubunga ng napakalaking productivity gains.
Ang mga pisikal na katangian ng metal ay nagdidikta sa grado ng tool at paghahanda ng gilid. Ang machining hardened steels ay nangangailangan ng mabigat na honed na mga gilid at heat-resistant coatings. Ang pagputol ng malambot na aluminyo ay nangangailangan ng razor-sharp, pinakintab na mga gilid upang maiwasan ang materyal na pagdirikit. Mahalaga rin ang laki ng batch. Binibigyang-katwiran ng mga high-volume run ang halaga ng mga premium na custom na tool, samantalang ang low-volume na prototyping ay maaaring pabor sa maraming gamit na pangkalahatang-purpose cutter.
Ang mga karaniwang geometry ay nawawala kapag ang mga blueprint ay nangangailangan ng mga multi-radii groove, masikip na undercut, o kumplikadong chamfer. Dapat direktang makipagtulungan ang mga inhinyero sa pagmamanupaktura sa mga tagagawa ng tooling. Sa pamamagitan ng pagbabahagi ng mga modelo ng CAD at mga hadlang sa pagpapatakbo, ang mga dalubhasa sa tooling ay maaaring mag-engineer ng mga may hawak at pagsingit na partikular sa application na nagpapalaki ng mga rate ng pag-alis ng metal at nagpapababa ng iyong gastos sa bawat bahagi.
Ang pag-master ng mga lapad ng groove at pagsakop sa malalim na mga pagbawas sa lukab ay nangangailangan ng pambihirang matibay na tooling at malalim na pag-unawa sa mga kinematics ng machining. Ang walang kamali-mali na kontrol sa chip, na hinihimok ng mga engineered breaker at high-pressure coolant, ang pinakahuling hadlang laban sa pagkabigo ng tool at downtime ng makina.
Bagama't ang mga karaniwang tool ay maaaring sapat na para sa pinakasimpleng mga trabaho, ang pag-upgrade sa mga dalubhasang cutter ay lubhang nagpapababa sa iyong kabuuang gastos sa bawat machined na bahagi. Sa pamamagitan ng pagtutugma ng tamang micro-grain substrate, coating, at arkitektura ng tool sa iyong eksaktong setup ng machine, tinitiyak mo ang mga pare-parehong pagpapaubaya at tumaas na pang-araw-araw na output. Itigil ang pagpapakain sa mga halaga ng scrap sa iyong mga margin ng kita. Kung kailangan mo ng mga custom na geometries para sa mga aerospace alloy o high-volume production cutter, galugarin ang mga high-performance cutting solution sa SSENDMILL upang mahanap ang eksaktong engineered na tugma para sa iyong susunod na proyekto.
Ang mga terminong ito ay tumutukoy sa mga tool na ginagamit sa ganap na magkakaibang mga platform ng makina. Ang groove cutter ay karaniwang isang indexable, stationary na tool na ginagamit sa isang CNC lathe para sa pag-ikot ng mga pabilog na profile, tulad ng panlabas na diameter, panloob na diameter, at mga uka sa mukha. Sa kabaligtaran, ang slot cutter ay isang rotary multi-tooth tool na naka-deploy sa isang milling machine. Ang mga cutter ng slot ay tumatawid sa isang nakatigil na workpiece upang i-mill ang mga tuwid na channel, keyway, o T-slot sa mga patag na ibabaw.
Ang paglikas ng chip ay ang pangunahing sanhi ng sakuna na pagkabigo sa malalim na grooving. Para maiwasan ang jamming, gumamit ng mga insert na nilagyan ng agresibo, engineered na mga chip breaker na idinisenyo upang tiklop at baliin ang mga chips sa masikip na hugis. Magpatupad ng high-pressure through-tool coolant upang pisikal na ibuga ang mga chips palabas ng cavity. Ang pag-program ng isang peck grooving cycle, kung saan ang tool ay madaling i-retract upang masira ang chip nang mekanikal, ay isa ring napaka-epektibong diskarte para sa malalim na radial cut.
Direktang idinidikta ng rate ng feed ang kapal ng chip, na kritikal para sa pakikipag-ugnayan sa chip breaker. Kung ang feed ay masyadong magaan, ang mga chips ay nagiging string at bumabalot sa tool. Kung ito ay masyadong mabigat, ang radial pressure ay magpapalihis sa talim o makakapigil sa spindle. Ang isang karaniwang baseline ay magsisimula sa 0.10 millimeters bawat rebolusyon para sa bakal. Gayunpaman, sa malalim na pag-ukit, dapat mong bawasan ang rate ng feed ng 20 hanggang 30 porsiyento habang ang tool ay umabot sa ilalim ng lukab upang mabawi ang nabawasan na daloy ng coolant at tumaas na friction.
Ang aluminyo ay kilala na gummy at madaling kapitan ng built-up na gilid, kung saan ang metal ay hinangin ang sarili nito sa cutting tool. Iwasan ang mga coatings na naglalaman ng aluminum, tulad ng Titanium Aluminum Nitride, dahil may chemical affinity ang mga ito sa workpiece. Sa halip, gumamit ng uncoated, highly polished micro-grain carbide insert, o pumili ng Titanium Carbonitride o Zirconium Nitride coating. Nagbibigay ang mga ito ng napakababang koepisyent ng friction, na nagbibigay-daan sa mga chips na mag-slide palabas ng groove nang maayos nang hindi dumidikit sa rake face.
Ang isang solid carbide milling cutter ay lubos na inirerekomenda kapag ang workpiece ay masyadong malaki, mabigat, o hindi balanse upang ligtas na maiikot sa isang lathe spindle. Higit pa rito, ang mga milling cutter ay mahalaga kapag gumagawa ng mga panloob na uka sa loob ng mga butas sa labas ng gitna sa isang nakatigil na bahagi. Sa pamamagitan ng paggamit ng isang CNC programming technique na tinatawag na circular interpolation, ang umiikot na milling cutter ay tiyak na makakagawa ng circular cavity habang nag-iiwan ng sapat na espasyo para sa mga chips na lumikas.
Oo, maraming mga tagagawa ng tool ang nagdidisenyo ng mga hybrid insert na may kakayahang maghiwalay at karaniwang grooving. Gayunpaman, may mga natatanging trade-off na dapat isaalang-alang. Ang mga nakalaang pagsingit ng grooving ay karaniwang nagtatampok ng perpektong flat cutting edge na idinisenyo upang mag-iwan ng tumpak at makinis na pagtatapos sa ilalim ng uka. Ang mga tool sa paghihiwalay ay kadalasang nagtatampok ng angled lead edge, gaya ng 5 hanggang 15 degrees, upang mabawasan ang burr na natitira sa gitna ng workpiece habang ito ay nahuhulog. Ang paggamit ng isang angled parting tool para sa isang karaniwang uka ay magreresulta sa isang slanted, out-of-tolerance na sahig.


