
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Jeder Maschinist kennt das Geräusch. Dieses plötzliche, hohe Quietschen der Spindel bedeutet normalerweise, dass ein Einsatz kurz vor dem Zerbrechen steht. Das Einstechen ist von Natur aus ein feindseliger Vorgang. Wenn sich Metallbänder verklemmen oder eine Klinge in einem engen Hohlraum abweicht, führt der daraus resultierende Ausfall zur Zerstörung des Schneidwerkzeugs und häufig zum Ausschuss eines hochwertigen Werkstücks. Standardwerkzeuge von der Stange könnten grundlegende Anwendungen in Weichstahl überstehen. Allerdings versagen diese generischen Optionen häufig, wenn sie mit komplexen Geometrien, engen Toleranzen oder zähen Luft- und Raumfahrtlegierungen konfrontiert werden.
Bediener in der Werkstatt benötigen technische Zuverlässigkeit. Die Optimierung von drei kritischen Variablen – Breite, Tiefe und Spankontrolle – ist das absolute Geheimnis zur Vermeidung ungeplanter Ausfallzeiten und zur Maximierung der Zerspanungsraten. In dieser technischen Aufschlüsselung wird genau erläutert, wie Sie die richtige Ausrüstung bewerten und einsetzen, um anspruchsvolle Herausforderungen beim Nuten zu meistern.
Präzision ist nicht verhandelbar: Das Halten exakter Nutbreiten erfordert starre Klemmmechanismen und enge Indexierungstoleranzen, um mikroskopische Maßabweichungen zu verhindern.
Die Tiefe bestimmt die Steifigkeit des Werkzeugs: Tiefere Schnitte erhöhen das Risiko von Rattern exponentiell. Die Aufwertung von Substratmaterialien auf Mikrokornkarbid ist ein zwingender Schritt zur Aufrechterhaltung der strukturellen Integrität.
Die Spankontrolle ist der Hauptengpass: Ohne spezielle Spanbrecher und Hochdruckkühlmittel lagern sich die Späne fest in der Nut ein, was zu einem schnellen Wärmestau und einem katastrophalen Werkzeugausfall führt.
Anwendungsspezifische Auswahl: Die Wahl der richtigen Fräserarchitektur hängt vollständig von der Maschinenkinematik ab, insbesondere davon, ob Sie auf einer Drehmaschine drehen oder auf einer Fräsmaschine interpolieren.
Das Einstechen unterscheidet sich grundlegend vom Standarddrehen oder Planfräsen. Bei einem typischen Stich wird die Schneidkante an drei Seiten vom Werkstückmaterial ummauert. Diese äußerst restriktive Umgebung erzeugt enorme Reibung, erschwert die Wärmeableitung und erschwert die Spanabfuhr erheblich.
Allzweck-Schneidwerkzeuge sind eher auf Vielseitigkeit als auf spezielle Leistung ausgelegt. Wenn sie zu hochvolumigen oder hochpräzisen Aufgaben gezwungen werden, kommen ihre Grenzen sofort zum Vorschein. Ihnen fehlt oft die nötige Kantenschärfe, um Material auf engstem Raum sauber zu schneiden. Infolgedessen kämpfen Maschinenbauer mit beschleunigtem Verschleiß, starken Riefen an der Oberfläche der Nutwände und uneinheitlicher Maßhaltigkeit.
Betrachtet man die breitere Fertigungslandschaft, so verdeutlichen aktuelle Branchendaten einen deutlichen Wandel bei den Bearbeitungsstrategien. Da die Luft- und Raumfahrt-, Elektrofahrzeug- und Energiebranche zunehmend auf hitzebeständige Superlegierungen und miniaturisierte Komponenten angewiesen ist, ist die Nachfrage nach hochspezialisierten Nutlösungen stark gestiegen. Einrichtungen entfernen sich aktiv von einheitlichen Systemen. Stattdessen investieren Fertigungsingenieure in maßgeschneiderte Geometrien, die auf bestimmte Profile zugeschnitten sind, wie beispielsweise komplexe O-Ring-Nuten oder Haltering-Schlitze. Diese maßgeschneiderten Werkzeuge kombinieren oft mehrere Vorgänge, wie beispielsweise gleichzeitiges Nuten und Anfasen. Diese Integration verkürzt die Zykluszeiten drastisch, reduziert die Ausschussquote und sorgt für eine gut messbare Kapitalrendite.
Das Erreichen und Halten präziser Breiten ist in der Präzisionsfertigung ein täglicher Kampf. Bei hydraulischen Dichtungen und Verbindungselementen für die Luft- und Raumfahrt kann eine Abweichung von einigen Zehntel eines Tausendstel Zolls zu einer katastrophalen Leckage führen.
Die Maßgenauigkeit des endgültigen Merkmals wird direkt vom Schneideinsatz übernommen. Leistungsstark Präzisionsbearbeitungswerkzeuge werden mit aggressiven Maßtoleranzen hergestellt. Premium-Industrieanlagen schleifen diese Einsätze oft auf eine Genauigkeit von plus oder minus 0,002 Millimetern. Über die grundlegenden Abmessungen hinaus bestimmt die Kantenvorbereitung die Lebensdauer des Werkzeugs. Eine sorgfältig geschliffene Kante oder ein spezielles T-Steg-Design verstärken die Schnittgrenze. Diese spezielle Geometrie verhindert Mikroabplatzungen, die die effektive Schnittbreite über einen langen Produktionslauf hinweg allmählich verändern. Eine konsequente Kantenvorbereitung stellt sicher, dass das tausendste Teil genau wie das erste misst.
Maschinisten müssen ihren Werkzeugweg strategisch auf der Grundlage der Zielbreite und der Steifigkeit ihrer CNC-Ausrüstung auswählen. Das Einstechen im Einzelschnitt ist bei Standardabmessungen äußerst effizient, wenn die Wendeschneidplatte perfekt auf die erforderliche Breite abgestimmt ist. Da die gesamte Schneidkante gleichzeitig in das Material eingreift, werden enorme radiale Schnittkräfte erzeugt. Dieser Ansatz erfordert eine außergewöhnliche Maschinensteifigkeit. Wenn der Bauplan alternativ eine Nut erfordert, die breiter ist als die verfügbare Wendeschneidplatte, ist eine Strategie mit mehreren Durchgängen erforderlich. Das Werkzeug taucht wiederholt ein, zieht sich zurück und übersteigt es. Überlappende Bahnen müssen fehlerfrei berechnet werden, um perfekt senkrechte Wände zu erhalten und unebene Grate auf dem Rillenboden zu vermeiden.
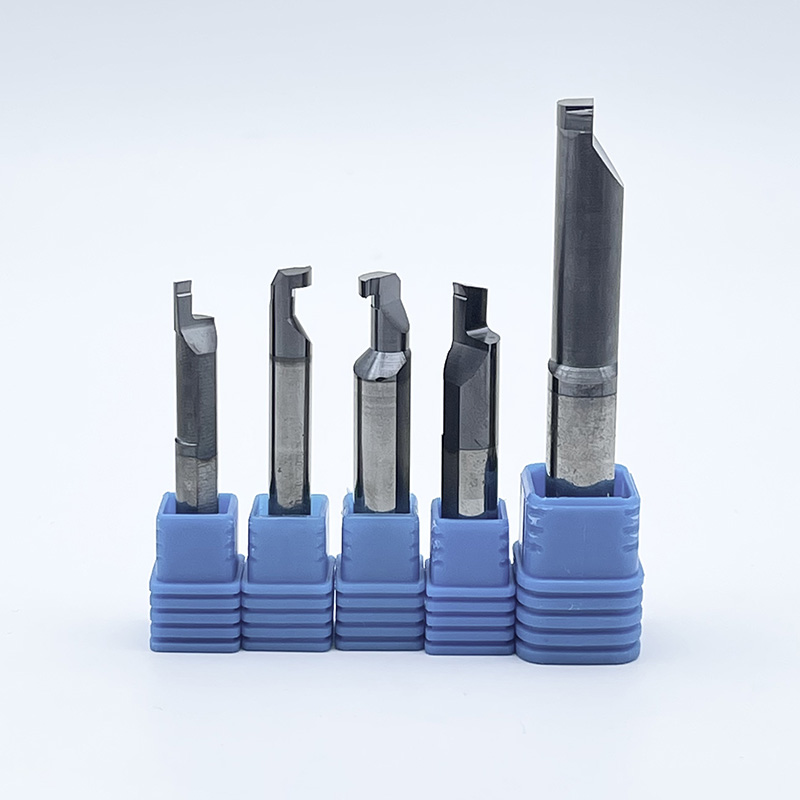
Tiefes Einstechen ist brutal für die Ausrüstung. Die grundlegende Physik ist unvermeidlich. Je tiefer der erforderliche Schnitt ist, desto länger muss der Werkzeugüberstand sein. Diese erhöhte Ausdehnung beeinträchtigt exponentiell die strukturelle Steifigkeit der Baugruppe und öffnet die Tür für Durchbiegung, starkes Rattern und inakzeptable Oberflächenbeschaffenheit.
Die Länge des Werkzeugüberhangs bestimmt direkt die Steifigkeit. Wir messen dies anhand des Verhältnisses von Länge zu Durchmesser. Wenn dieses Verhältnis ansteigt, wird das Werkzeug sehr anfällig für Biegekräfte. Durch die Ablenkung wird das Werkzeug von seiner Mittellinie verschoben, wodurch der Einsatz eher reibt als das Metall schert. Diese Reibung erhöht die Hitzezone und beschleunigt den Verschleiß. Um dem entgegenzuwirken, müssen Ingenieure Werkzeughalter mit dem absolut größten Querschnitt spezifizieren, der die Nutwände physisch freigeben kann.
Beim Überschreiten eines Längen-Durchmesser-Verhältnisses von 3 zu 1 vibrieren Werkzeughalter aus Stahl typischerweise unkontrolliert. Übergang zu einem Festkörper Ein Hartmetallfräser oder eine hartmetallverstärkte Klinge ist unerlässlich. Wolframcarbid weist eine etwa dreimal höhere Steifigkeit auf als Stahl. Diese massive strukturelle Integrität widersteht einer Durchbiegung unter starken radialen Belastungen, dämpft harmonische Schwingungen und ermöglicht es dem Bediener, tiefere Schnitte zu programmieren, ohne die Maßkontrolle zu beeinträchtigen.
Darüber hinaus führt das Plannuten zu einem einzigartigen geometrischen Albtraum, da die Nut gekrümmt ist. Das Werkzeug muss axial in die Stirnfläche eines sich drehenden Teils eintauchen. Bei Verwendung einer geraden Klinge stößt die Werkzeugkante unweigerlich gegen den Innen- oder Außendurchmesser der gekrümmten Wand. Spezialklingen zum Planstechen werden mit spezifischen Axialabständen und Krümmungen konstruiert. Die exakte Anpassung der Schaufelkrümmung an den Zieldurchmesserbereich ist zwingend erforderlich, um einen heftigen Maschinenabsturz zu verhindern.
Da der Fräser in einem Gehäuse untergebracht ist, können die Späne nicht ungehindert aus der Scherzone abfließen. Bei Nichtbeachtung werden sich durchgehende Metallbänder fest im Hohlraum festsetzen. Sobald sie verklemmt sind, wirken sie als zerstörerisches Schleifmittel, zerkratzen die Werkstückwände und brechen schließlich das Werkzeug.
Eine effektive Evakuierung beruht ausschließlich auf der Beeinflussung der Spanbildung. Prämie Nutwerkzeuge verfügen über komplizierte dreidimensionale Topografien, die direkt in die Spanfläche eingeformt sind. Ein richtig spezifizierter Spanbrecher zwingt den kontinuierlichen Metallspan dazu, sich zu falten, in der Breite zu verengen und sich in enge Formen zu kräuseln. Durch diese Verengung wird sichergestellt, dass der Chip beim Austreten nicht die Seitenwände zerkratzt. Sobald der Span fest genug gegen das Werkstück gedrückt wird, bricht er und wird sicher weggespült.
Während Spanbrecher das mechanische Falten übernehmen, sorgt Kühlmittel für die nötige Kraft zum Auswerfen. Herkömmliches Flutkühlmittel ist hier oft nutzlos, da es zu Dampf verdampft, bevor es die Schneidkante am Grund einer tiefen Nut erreicht. Hochdruckkühlung durch das Werkzeug ist die endgültige Lösung. Werkzeuge, die mit gezielten Düsen ausgestattet sind, strahlen Flüssigkeit direkt auf die Einsatzschnittstelle, oft mit mehr als 1000 PSI. Dieser Hochgeschwindigkeitsstrom wirft Späne heftig aus und löscht gleichzeitig die Wärmezone aus, was die Lebensdauer der Wendeschneidplatte drastisch verlängert.
Die Navigation in der Werkzeuglandschaft erfordert ein klares Verständnis der Maschinenkinematik. Die Terminologie kann sich überschneiden, aber die Auswahl der richtigen Architektur hängt ganz davon ab, ob Sie vor einer Drehmaschine oder einer CNC-Fräse stehen.
Werkzeugarchitektur |
Maschinenplattform |
Kinematische Aktion |
Beste Anwendung |
Gefahr der Spanabfuhr |
|---|---|---|---|---|
Indexierbarer Nutfräser |
CNC-Drehmaschine / Drehzentrum |
Werkzeug steht still, Werkstück rotiert |
Außendurchmesser, Innendurchmesser und Stirnrillen auf zylindrischen Wellen. |
Hohes Risiko in tiefen Hohlräumen; erfordert Hochdruckkühlmittel. |
Schlitzschneider |
CNC-Fräsmaschine |
Werkzeug dreht sich, Werkstück steht still |
Lineare Kanäle, T-Nuten und Keilnuten auf flachen prismatischen Oberflächen. |
Mittleres Risiko; Versetzte Zahnkonstruktionen helfen dabei, Kräfte aufzuteilen. |
Vollhartmetall-Gewinde-/Nutenfräser |
CNC-Fräsmaschine |
Spiralinterpolation innerhalb einer Bohrung |
O-Ring-Nuten in asymmetrischen Teilen oder außermittigen Löchern. |
Geringes Risiko; Der Werkzeugdurchmesser ist kleiner als die Nut, sodass die Späne entweichen können. |
Auf Drehzentren ist die Wendeschneidplatte Nutfräser ist der unbestrittene Industriestandard. Durch die Verwendung eines austauschbaren Hartmetalleinsatzes, der in einem robusten Halter befestigt ist, sind diese Werkzeuge äußerst effizient für die Bearbeitung symmetrischer Merkmale an Flanschen. Der Wechsel von der Drehmaschine zur Fräsmaschine verändert die Dynamik völlig. A Schlitzfräser werden speziell für Fräsanwendungen eingesetzt. Sie umfassen Variationen wie Woodruff-Nutfräser und verfügen über mehrere Schneidzähne am Umfang, um gerade Schlitze zu bearbeiten. Für große oder unwuchtige Teile, die nicht auf einer Drehmaschine gedreht werden können, verwenden Ingenieure Vollhartmetall-Fräswerkzeuge mittels Kreisinterpolation. Diese Methode ist für die Bearbeitung von Innennuten äußerst vorteilhaft, da das Werkzeug ausreichend Raum für den Späneaustritt lässt.
Für technische Einkäufer, die die Kosten pro Teil bewerten, ist die Werkzeuggeometrie nur die halbe Miete. Die metallurgische Zusammensetzung und die Oberflächenbehandlung des Fräsers bestimmen seine thermische Stabilität und endgültige Lebensdauer, insbesondere bei der Bearbeitung abrasiver oder gummiartiger Materialien.
Das Herzstück eines jeden Hochleistungsschneiders ist sein Substrat. Mikrokörniges Wolframcarbid ist aufgrund seines außergewöhnlichen Gleichgewichts aus Härte und Zähigkeit der Industriestandard. Bei unterbrochenen Schnitten oder älteren Maschinen, denen es an Steifigkeit mangelt, absorbiert eine härtere Hartmetallsorte mit höherem Kobaltgehalt Stöße und verhindert Kantenausbrüche. Im Gegensatz dazu bietet ein härteres Substrat mit weniger Kobalt beim kontinuierlichen Nuten in stark abrasiven Materialien eine bessere Verschleißfestigkeit.
Da beim Einstechen Wärme entsteht, führt der Einsatz von unbeschichtetem Hartmetall zu einer Aufbauschneide, bei der das Werkstückmaterial durch Druck mit der Wendeschneidplatte verschweißt wird. Hochentwickelte Beschichtungen, die mittels physikalischer Gasphasenabscheidung oder chemischer Gasphasenabscheidung aufgetragen werden, sind obligatorisch. Titanaluminiumnitrid ist eine Beschichtung, die für die Bearbeitung von abrasivem Gusseisen und Hochtemperaturlegierungen unerlässlich ist. Unter starker Hitze oxidiert das Aluminium und bildet einen mikroskopischen Schutzschild, der das Karbid vor Temperaturschocks schützt. Alternativ ist Titancarbonitrid extrem hart und hat einen niedrigen Reibungskoeffizienten, wodurch es sich perfekt für klebrige Materialien wie kohlenstoffarmen Stahl und Aluminium eignet.
Das Durchsuchen umfangreicher Werkzeugkataloge erfordert einen systematischen Ansatz. Durch die Implementierung eines strukturierten Bewertungsrahmens werden kostspielige Versuche und Irrtümer in der Fertigung vermieden.
Beginnen Sie mit einer objektiven Bewertung der physischen Grenzen Ihrer CNC-Maschine. Große Eintauchschnitte erfordern ein erhebliches Spindeldrehmoment. Wenn es der Maschine an struktureller Steifigkeit mangelt, erzeugt ein einziges weites Eintauchen heftiges Rattern, was ein schmaleres Werkzeug und eine Strategie mit mehreren Durchgängen erforderlich macht. Überprüfen Sie Ihre Kühlmittelfähigkeiten. Wenn Ihre Maschine Hochdruckkühlmittel unterstützt, führt die Priorisierung von Werkzeugen mit durchgehender Kühlmittelzufuhr zu enormen Produktivitätssteigerungen.
Die physikalischen Eigenschaften des Metalls bestimmen die Werkzeugsorte und Kantenvorbereitung. Die Bearbeitung gehärteter Stähle erfordert stark geschliffene Kanten und hitzebeständige Beschichtungen. Das Schneiden von weichem Aluminium erfordert messerscharfe, polierte Kanten, um Materialanhaftungen zu verhindern. Auch die Losgröße spielt eine Rolle. Großserien rechtfertigen die Kosten für kundenspezifische Premium-Werkzeuge, wohingegen Prototypen in geringer Stückzahl vielseitige Allzweckfräser bevorzugen könnten.
Standardgeometrien reichen nicht aus, wenn die Baupläne Nuten mit mehreren Radien, enge Hinterschnitte oder komplexe Fasen erfordern. Fertigungsingenieure sollten direkt mit Werkzeugherstellern zusammenarbeiten. Durch die gemeinsame Nutzung von CAD-Modellen und betrieblichen Einschränkungen können Werkzeugexperten anwendungsspezifische Halter und Einsätze entwickeln, die die Zerspanungsraten maximieren und Ihre Kosten pro Teil senken.
Die Beherrschung von Nutbreiten und die Bewältigung tiefer Hohlraumschnitte erfordert außergewöhnlich stabile Werkzeuge und ein tiefes Verständnis der Bearbeitungskinematik. Eine einwandfreie Spankontrolle, unterstützt durch hochentwickelte Brecher und Hochdruckkühlmittel, ist die ultimative Barriere gegen Werkzeugausfälle und Maschinenstillstandszeiten.
Während Standardwerkzeuge für die einfachsten Arbeiten ausreichen, senkt die Aufrüstung auf Spezialfräser Ihre Gesamtkosten pro bearbeitetem Teil drastisch. Indem Sie das richtige Mikrokornsubstrat, die richtige Beschichtung und die richtige Werkzeugarchitektur genau auf Ihre Maschinenkonfiguration abstimmen, stellen Sie konsistente Toleranzen und eine höhere Tagesleistung sicher. Lassen Sie nicht zu, dass Ausschussraten Ihre Gewinnmargen schmälern. Ganz gleich, ob Sie kundenspezifische Geometrien für Luft- und Raumfahrtlegierungen oder Fräser für die Großserienfertigung benötigen, erkunden Sie die Hochleistungsschneidlösungen von SSENDMILL, um genau die technische Lösung für Ihr nächstes Projekt zu finden.
Diese Begriffe beziehen sich auf Werkzeuge, die auf völlig unterschiedlichen Maschinenplattformen eingesetzt werden. Ein Nutfräser ist in der Regel ein wendbares, stationäres Werkzeug, das auf einer CNC-Drehmaschine zum Drehen kreisförmiger Profile wie Außendurchmesser, Innendurchmesser und Plannuten verwendet wird. Umgekehrt ist ein Schlitzfräser ein rotierendes Vielzahnwerkzeug, das auf einer Fräsmaschine eingesetzt wird. Schlitzfräser bewegen sich über ein stationäres Werkstück, um gerade Kanäle, Keilnuten oder T-Nuten in flache Oberflächen zu fräsen.
Die Spanabfuhr ist die Hauptursache für katastrophale Ausfälle beim Tiefstechen. Um ein Verklemmen zu verhindern, verwenden Sie Wendeschneidplatten, die mit aggressiven, konstruierten Spanbrechern ausgestattet sind, die die Späne falten und in enge Formen brechen. Setzen Sie eine Hochdruckkühlung durch das Werkzeug ein, um die Späne physisch aus der Kavität zu blasen. Auch die Programmierung eines Tiefstechzyklus, bei dem das Werkzeug kurzzeitig zurückfährt, um den Span mechanisch zu brechen, ist eine äußerst effektive Strategie für tiefe radiale Schnitte.
Die Vorschubgeschwindigkeit bestimmt direkt die Spandicke, die für den Einsatz des Spanbrechers entscheidend ist. Bei zu geringem Vorschub werden die Späne fadenförmig und umwickeln das Werkzeug. Wenn es zu schwer ist, wird der Radialdruck die Klinge auslenken oder die Spindel blockieren. Als Standardgrundlinie gilt für Stahl ein Startwert von 0,10 Millimetern pro Umdrehung. Beim Tiefstechen sollten Sie jedoch die Vorschubgeschwindigkeit um 20 bis 30 Prozent reduzieren, wenn das Werkzeug den Boden der Kavität erreicht, um den verringerten Kühlmittelfluss und die erhöhte Reibung auszugleichen.
Aluminium ist bekanntermaßen gummiartig und neigt zur Bildung von Aufbauschneiden, bei dem sich das Metall mit dem Schneidwerkzeug verschweißt. Vermeiden Sie aluminiumhaltige Beschichtungen wie Titanaluminiumnitrid, da diese eine chemische Affinität zum Werkstück haben. Verwenden Sie stattdessen einen unbeschichteten, hochglanzpolierten Mikrokorn-Hartmetalleinsatz oder entscheiden Sie sich für eine Titancarbonitrid- oder Zirkoniumnitrid-Beschichtung. Diese sorgen für einen sehr niedrigen Reibungskoeffizienten, sodass die Späne reibungslos aus der Nut gleiten können, ohne an der Spanfläche festzukleben.
Ein Vollhartmetall-Fräser wird dringend empfohlen, wenn das Werkstück zu groß, schwer oder unausgeglichen ist, um sicher auf einer Drehmaschinenspindel gedreht zu werden. Darüber hinaus sind Fräser für die Bearbeitung von Innennuten in außermittigen Löchern an einem feststehenden Teil unerlässlich. Durch den Einsatz einer CNC-Programmiertechnik namens Kreisinterpolation kann der rotierende Fräser den kreisförmigen Hohlraum präzise bearbeiten und gleichzeitig ausreichend Platz für die Spanabfuhr lassen.
Ja, viele Werkzeughersteller entwickeln Hybrid-Wendeschneidplatten, die sowohl zum Abstechen als auch zum Standard-Einstechen geeignet sind. Es sind jedoch bestimmte Kompromisse zu berücksichtigen. Spezielle Wendeschneidplatten zum Einstechen verfügen in der Regel über eine perfekt flache Schneidkante, die eine präzise, glatte Oberfläche am Nutgrund hinterlässt. Trennwerkzeuge verfügen häufig über eine abgewinkelte Vorderkante, etwa 5 bis 15 Grad, um den Grat zu minimieren, der beim Abfallen in der Mitte des Werkstücks zurückbleibt. Die Verwendung eines abgewinkelten Trennwerkzeugs für eine Standardnut führt zu einem schrägen Boden, der außerhalb der Toleranz liegt.


