
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 20-09-2026 Asal: Lokasi


Setiap masinis mengetahui suara yang ditakuti. Jeritan bernada tinggi menggema di seluruh toko, segera diikuti oleh retakan tajam dari leher yang patah di dalam saluran buta. Pemesinan T-slot terkenal tidak kenal ampun. Hal ini sering kali mengakibatkan perkakas rusak dan bagian-bagiannya banyak yang terkelupas. Pemotong katalog standar gagal memenuhi toleransi ketat yang diperlukan untuk pengaturan workholding yang rumit.
Perkakas khusus memecahkan dilema ini. Dengan mengoptimalkan aliran chip dan memperkuat titik lemah struktural, geometri khusus menjaga proses tetap stabil. Dalam perincian teknis ini, kami akan mengungkap dengan tepat bagaimana desain pemotong memastikan keakuratan alur yang sempurna dan mencegah kegagalan besar di meja mesin.
Akurasi Kontrol Geometri: Sudut rake, sudut jarak bebas, dan desain seruling menentukan aliran chip dan mencegah defleksi pahat.
Sinergi Material: Memasangkan geometri optimal dengan substrat karbida padat secara drastis mengurangi keausan dan menjaga stabilitas dimensi selama proses produksi yang lama.
ROI Hasil Kustomisasi: Peralatan siap pakai sesuai dengan pekerjaan umum, namun perkakas khusus menawarkan laba atas investasi tertinggi dengan persyaratan toleransi yang ketat.
Pengoptimalan Proses adalah Wajib: Bahkan cutter paling canggih sekalipun memerlukan strategi milling multi-langkah yang ketat untuk mencegah kegagalan pahat secara tiba-tiba.
T-slot adalah elemen dasar dalam manufaktur. Anda biasanya akan menemukannya di meja peralatan mesin, jig penahan kerja, dan rangka aluminium struktural. Fungsi utamanya memungkinkan mur T meluncur dengan mulus di sepanjang track sekaligus memberikan kekuatan penjepitan yang sangat besar saat dikencangkan. Penciptaan undercut internal ini menghadirkan rintangan teknis yang signifikan yang tidak dapat diatasi oleh peralatan standar.
Masalah mendasar dalam undercutting adalah keterbatasan fisik pada zona penebangan. Saat pemotong memasuki area undercut, pemotong beroperasi pada saluran buta. Hal ini menciptakan hambatan besar dalam evakuasi chip.
Ketika end mill standar dimodifikasi atau dipaksakan ke dalam aplikasi ini, mereka biasanya kekurangan ruang chip gullet yang memadai. Akibatnya, serpihan terperangkap secara permanen di dalam alur. Penjebakan ini menyebabkan pemotongan ulang, dimana ujung tombak bergesekan dengan serpihan logam yang telah dicukur sebelumnya. Pemotongan ulang secara eksponensial meningkatkan pembentukan panas dan menurunkan permukaan akhir dinding celah. Lebih penting lagi, hal ini memberikan tekanan puntir yang sangat besar pada leher perkakas, yang pada akhirnya mengakibatkan kerusakan perkakas secara tiba-tiba. Efektif pemesinan slot di ruang terbatas ini memerlukan geometri yang sangat khusus untuk mengeluarkan chip secara paksa keluar dari zona pemotongan.
Akurasi dalam T-slot benar-benar tidak dapat dinegosiasikan. Dimensi alur menentukan seberapa baik mur T yang dikawinkan akan berfungsi. Kami secara khusus melihat lebar, kedalaman, dan paralelisme dinding. Jika alurnya terlalu kencang, mur akan terikat. Jika terlalu longgar, mekanisme penjepitan akan terganggu. Kelonggaran ini menyebabkan getaran dan ketidakakuratan selama operasi pemesinan berikutnya. Untuk mencapai ketepatan ini diperlukan teknik penggilingan presisi yang menghilangkan defleksi pahat dan menjaga tekanan pemotongan konstan. Variabel-variabel ini sangat bergantung pada desain pemotong.
Melihat lanskap manufaktur saat ini, kami melihat adanya pergeseran nyata dalam filosofi permesinan. Lingkungan produksi dengan campuran tinggi dan volume rendah secara agresif menghapuskan strategi perkakas lama secara bertahap. Hal ini terutama berlaku di sektor kedirgantaraan dan kendaraan listrik. Pusat CNC 5-sumbu modern mampu menghasilkan kecepatan spindel yang luar biasa. Oleh karena itu, yang menjadi penghambat bukan lagi pada mesinnya, melainkan pada pemotongnya sendiri.
Toko-toko semakin banyak yang mengadopsi permesinan kering atau pelumasan kuantitas minimum untuk mengurangi dampak lingkungan dan biaya cairan pendingin. Evolusi ini membuat bahan-bahan tradisional menjadi usang karena diremehkan. Hal ini memperkuat kebutuhan akan substrat berteknologi tinggi yang dapat menahan guncangan termal ekstrem sambil mempertahankan presisi tingkat mikron.
Pabrik akhir katalog standar dirancang untuk keserbagunaan. Ia mampu membuat profil, membuat slot, dan terjun di berbagai aplikasi. Perkakas khusus dirancang untuk tugas tunggal yang sangat spesifik. Dalam konteks T-slot, perkakas standar ditingkatkan ke status khusus melalui rasio dimensi khusus dan substrat karbida tertentu. Kami juga menerapkan geometri fisik yang ditargetkan untuk mengatasi lingkungan yang lemah.
Bagi tim teknik yang ingin menghilangkan sisa dan mengurangi waktu siklus, berinvestasi pada peralatan yang dirancang khusus adalah keputusan yang sudah diperhitungkan. Hal ini didasarkan pada toleransi cetak biru dan bukan pada biaya pengadaan awal.
Untuk memahami mengapa alat-alat ini unik, kita harus memeriksa anatomi fisiknya. A Pabrik akhir slot-T terdiri dari empat bagian utama.
Kepala Pemotong: Menentukan lebar akhir potongan bawah.
Diameter Leher: Harus lebih sempit dari slot akses vertikal untuk mencegah gesekan dengan dinding.
Panjang Leher: Menentukan seberapa dalam potongan bawah dapat dikerjakan ke dalam benda kerja.
Shank: Bagian atas dipegang dengan aman oleh dudukan peralatan mesin, seringkali memerlukan toleransi h6 untuk konsentrisitas maksimum.
Kerentanan kritis terletak pada perbandingan antara kepala pemotongan dan diameter leher. Karena leher harus lebih tipis dari kepala untuk membersihkan celah vertikal, alat ini pada dasarnya rapuh. Leher yang tebal memberikan kekakuan tetapi membatasi ukuran slot vertikal. Leher yang tipis memungkinkan slot akses yang lebih kecil namun meningkatkan risiko defleksi dan patah. Teknik khusus menghitung keseimbangan matematis yang tepat yang diperlukan untuk mempertahankan kekakuan sekaligus memberikan jarak bebas yang cukup.
Pabrik akhir standar memotong bagian luar dan bawahnya. Namun, berdedikasi Pemotong penggilingan alur yang dirancang untuk slot-T harus memotong bagian pinggiran, bagian bawah, dan tepi bagian atas secara bersamaan. Perkakas standar tidak memiliki ujung tombak atas yang diperlukan untuk membentuk bibir atas potongan bawah. Mereka juga tidak memiliki kelegaan leher yang diperlukan untuk beroperasi di dalam saluran yang sebelumnya dibuat kasar tanpa menyebabkan gesekan yang parah.
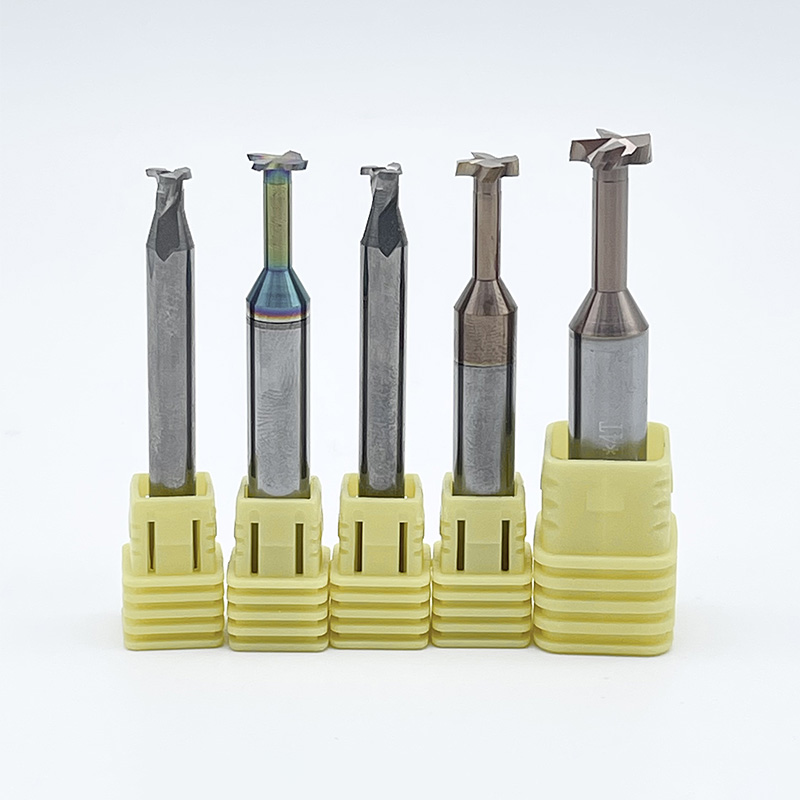
Rahasia untuk menerapkan toleransi yang ketat terletak pada sifat fisika dari tindakan pemotongan. Setiap sudut dan lengkungan pada pahat menentukan bagaimana ia berinteraksi dengan material benda kerja.
Jumlah cutting edge merupakan faktor utama yang menentukan penyelesaian permukaan dan kemampuan evakuasi serpihan. Memilih jumlah seruling yang tepat merupakan trade-off yang ketat antara ruang yang tersedia bagi chip untuk keluar dan kekakuan struktural jaringan inti.
Jumlah Flute Rendah: Peralatan dengan 2 hingga 3 flute memiliki kerongkongan chip yang lebih dalam. Ini sangat direkomendasikan untuk bahan non-besi seperti aluminium atau plastik, yang menghasilkan serpihan besar dan berserabut. Ruang ekstra mencegah chip mengemas dan mematahkan alat.
Jumlah Flute Tinggi: Peralatan dengan 4 hingga 6 flute mempertahankan jaringan inti yang lebih tebal, memberikan kekakuan maksimum. Mereka penting untuk mengerjakan material yang lebih keras seperti besi tuang, baja karbon, dan titanium. Bahan yang lebih keras cenderung menghasilkan serpihan yang lebih kecil dan retak sehingga lebih mudah dikeluarkan dari kerongkongan yang lebih kecil.
Bahan Benda Kerja |
Hitungan Seruling yang Direkomendasikan |
Manfaat Utama |
Resiko Salah Seleksi |
|---|---|---|---|
Paduan Aluminium |
2 - 3 |
Evakuasi chip maksimum |
Pengepakan chip dan kerusakan alat |
Baja Ringan |
3 - 4 |
Keseimbangan penyelesaian dan jarak bebas |
Permukaan akhir yang buruk |
Besi cor |
4 - 6 |
Kekakuan tinggi, obrolan berkurang |
Defleksi alat, alur terlalu besar |
Titanium / Inkonel |
4 - 6 |
Distribusi panas, masa pakai alat |
Keausan tepi yang cepat, kegagalan termal |
Sudut rake adalah sudut permukaan pemotongan relatif terhadap benda kerja. Ini menentukan aksi pemotongan alat. Sudut penggaruk positif menciptakan tepi lebih tajam yang memotong material dengan hambatan minimal. Mengurangi gaya pemotongan sangat penting karena meminimalkan tekanan lateral yang menekan leher pemotong yang lemah.
Dengan menurunkan ketahanan pemotongan, sudut rake positif secara signifikan mengurangi defleksi pahat. Lendutan adalah penyebab utama lebar alur yang tidak akurat. Jika pahat membengkok menjauhi material selama pemotongan, celah yang dihasilkan akan meruncing atau benar-benar di luar toleransi.
Sudut heliks mengacu pada spiral seruling di sepanjang kepala pemotongan. Heliks standar memberikan gaya pemotongan yang konsisten. Namun, di ruang terbatas pada T-slot, getaran harmonik dengan cepat terbentuk. Hal ini mengakibatkan obrolan. Obrolan meninggalkan permukaan akhir yang bergelombang dan tidak dapat diterima pada dinding alur dan mempercepat keausan alat.
Pemotong tingkat lanjut menggunakan desain heliks terhuyung atau variabel, bergantian antara 35 dan 38 derajat. Geometri variabel ini memecah frekuensi harmonik yang dihasilkan selama pemotongan. Ini memastikan alat tetap stabil dan dinding alur tetap sejajar dan mulus.
Sudut-sudut alat pemotong adalah titik paling rentan. Ketika sudut tajam 90 derajat mengenai benda kerja, benda kerja akan menyerap tekanan dan panas dalam jumlah besar. Hal ini menyebabkan chipping dini. Dengan mengintegrasikan sedikit radius sudut atau talang ke dalam geometri pahat, pabrikan mendistribusikan gaya pemotongan ke area permukaan yang lebih besar.
Modifikasi ini melindungi pahat dari chipping sambil menyisakan radius internal kecil di dalam bagian mesin. Menghilangkan sudut internal yang tajam menghilangkan konsentrator tegangan, sehingga meningkatkan integritas struktural keseluruhan komponen akhir.
Secara historis, Baja Kecepatan Tinggi digunakan untuk perkakas khusus karena biayanya yang lebih rendah dan kemudahan penggilingan. Saat ini, toleransi manufaktur modern menuntut sifat fisik yang unggul alat karbida khusus.
Metrik utama yang penting di sini adalah kekakuan. Substrat tungsten karbida padat berukuran 0,6 mikron hampir tiga kali lebih kaku dibandingkan Baja Kecepatan Tinggi. Dalam konteks pemotong T-slot, kekakuan ini adalah yang terpenting. Perkakas karbida jauh lebih tahan terhadap tekukan akibat gaya pemotongan lateral dibandingkan perkakas baja. Ini memastikan pemotong tetap tegak lurus terhadap benda kerja. Meskipun karbida lebih rapuh dan memerlukan pengaturan mesin yang sangat kaku, kemampuannya dalam menjaga stabilitas dimensi menjadikannya standar industri yang tak terbantahkan.
Dalam penggilingan slot terbatas, panas adalah musuh utama. Tanpa evakuasi yang tepat, suhu lingkungan di dalam alur menyebabkan serpihan langsung mengelas ke ujung tombak. Mode kegagalan ini dikenal sebagai Built-Up Edge. Ini mengubah geometri alat, menyebabkannya merobek material daripada memotongnya dengan rapi. Ini langsung merusak keakuratan alur.
Lapisan pengendapan uap fisik tingkat lanjut bertindak sebagai penghalang termal dan pelumas. Pelapis seperti Titanium Aluminium Nitrida atau Aluminium Titanium Nitrida unggul dalam lingkungan yang keras ini. Saat terkena suhu pemotongan yang tinggi, aluminium dalam lapisan ini membentuk lapisan mikroskopis aluminium oksida. Lapisan ini memantulkan panas ke dalam chip daripada membiarkannya menyerap ke dalam inti alat. Koefisien gesekan yang rendah yang dihasilkan oleh lapisan tersebut memungkinkan serpihan meluncur keluar dari seruling dengan mulus.
Pemesinan T-slot pada dasarnya berbeda dari pembuatan profil standar atau operasi penggilingan muka. Alat ini beroperasi di ruang yang sangat terbatas dan semi-buta. Menerapkan proses yang ketat dan terstandarisasi adalah wajib untuk menjaga keakuratan alur dan mencegah kegagalan alat.
Salah satu kesalahan paling umum di lantai pabrik adalah mencoba mengerjakan mesin T-slot dalam satu operasi. Geometri unik dari pemotong ini membuatnya sangat rentan terhadap tegangan geser puntir. Menanamkan alat ini langsung ke material padat akan memberikan beban yang sangat besar pada titik terlemah pemotong.
Untuk mencapai hasil yang dapat diandalkan, masinis harus menerapkan metodologi dua langkah yang ketat.
Langkah 1: Jalan Hidup Seadanya. Sebelum pemotong khusus menyentuh benda kerja, Anda harus menghaluskan saluran vertikal tengah menggunakan pabrik akhir karbida padat standar. Lebar saluran seadanya ini harus sedikit lebih lebar dari diameter leher alat slot-T Anda, namun lebih sempit dari dimensi slot atas akhir. Langkah penting ini menghilangkan sebagian besar material, menciptakan ruang kosong yang berfungsi sebagai jalur evakuasi serpihan.
Langkah 2: Pass yang Meremehkan. Hanya setelah saluran pusat dibersihkan barulah Anda dapat menggunakan alat T-slot untuk mengerjakan pemotongan horizontal. Karena saluran vertikal sudah kosong, pemotong khusus hanya mengolah material di pinggiran luarnya. Hal ini secara drastis mengurangi gaya pemotongan radial yang diterapkan pada leher yang rapuh, sehingga meminimalkan defleksi pahat.
Bahkan dengan geometri pemotong yang optimal, parameter pengoperasian yang salah akan menyebabkan obrolan harmonis.
Cuplikan Permukaan: Pemotong slot-T umumnya memerlukan kecepatan permukaan yang lebih rendah dibandingkan dengan pabrik akhir standar. Kecepatan rotasi harus konservatif untuk mengatur panas yang dihasilkan pada bagian bawah yang terkekang.
Beban Chip: Kecepatan pengumpanan per gigi harus dikalibrasi dengan cermat. Jika umpan terlalu rendah, ujung tombak akan bergesekan dan bukannya tergeser, sehingga menyebabkan pengerasan kerja yang cepat. Jika umpan terlalu tinggi, gaya radial yang dihasilkan akan membelokkan kepala pahat.
Strategi Pendingin: Pendingin banjir standar sering kali tidak memiliki kecepatan untuk mengeluarkan serpihan berat dari bagian bawah. Pendingin tembus tekanan tinggi atau ledakan udara berkecepatan tinggi yang ditargetkan jauh lebih unggul. Untuk perkakas karbida, ledakan udara sering kali lebih disukai karena dapat mengeluarkan serpihan secara paksa sekaligus menghilangkan risiko kejutan termal.
Akurasi alur sangat bergantung pada kekakuan seluruh rakitan pemesinan. Total Indicator Runout mempengaruhi pemotong T-slot lebih parah dibandingkan perkakas standar karena efek lengan tuas dari leher yang diperpanjang. Jika pemotong empat seruling mengalami runout hanya 0,002 inci, satu seruling menanggung seluruh beban chip. Hal ini menyebabkan retakan mikro langsung pada ujung tombak. Sangat disarankan untuk menggunakan chuck shrink-fit presisi tinggi atau dudukan alat hidraulik dengan toleransi shank h6.
Memilih pahat yang tepat memerlukan pencocokan atribut geometris khusus pemotong dengan sifat fisik material benda kerja.
Bahan yang berbeda menunjukkan perilaku geser yang berbeda. Mereka memerlukan konfigurasi geometris tertentu untuk menjaga toleransi yang ketat.
Aluminium dan Logam Non-Ferrous: Bahan-bahan ini relatif lunak tetapi sangat bergetah. Mereka memerlukan pemotong dengan sudut rake positif yang tinggi, biasanya 15 hingga 20 derajat, untuk mencukur material dengan rapi. Seruling yang dipoles dan jumlah seruling yang lebih rendah sangat penting untuk mencegah serpihan aluminium yang lengket masuk ke dalam seruling.
Baja Karbon dan Besi Cor: Bahan besi menuntut kekakuan struktural yang tinggi. Perkakas yang dirancang untuk logam ini memiliki sudut rake yang lebih rendah, sekitar 5 hingga 10 derajat, untuk memperkuat ujung tombak terhadap gaya benturan yang berat. Jumlah seruling yang lebih tinggi mendistribusikan gaya pemotongan secara merata ke seluruh alat.
Titanium dan Superalloy: Pemesinan material kelas luar angkasa ini menghasilkan panas lokal yang sangat besar. Peralatan harus memiliki sudut heliks yang bervariasi untuk mengganggu frekuensi obrolan harmonis dan memerlukan pelapis canggih untuk menahan degradasi termal yang ekstrim.
Perkakas standar siap pakai diproduksi sesuai dimensi nominal dan disesuaikan dengan pemasangan untuk keperluan umum. Namun, banyak cetak biru teknik memerlukan toleransi yang ketat, seperti plus 0,0005 hingga minus 0,0000 inci, yang tidak dapat dipegang dengan andal oleh perkakas standar begitu keausan tepi awal terjadi.
Dalam skenario manufaktur dengan risiko tinggi, mengandalkan alat katalog sering kali menghasilkan tingkat kerusakan yang tidak dapat diterima. Varian khusus dapat dirancang dengan jari-jari sudut tertentu untuk mengurangi konsentrasi tegangan, panjang leher yang tepat untuk memaksimalkan kekakuan inti, dan kemiringan belakang yang disesuaikan untuk mencegah betis pahat bergesekan dengan dinding alur.
Meskipun biaya awal pengadaan perkakas khusus lebih tinggi, laba atas investasi dapat direalisasikan dengan cepat. Dengan mengurangi benda kerja yang dibuang, memungkinkan waktu siklus lebih cepat, dan memperpanjang masa pakai alat, keseluruhan biaya per komponen berkurang secara signifikan.
Bahkan dengan perencanaan yang matang, variabel-variabel dalam lingkungan pemesinan dapat menimbulkan cacat dimensi. Memahami hubungan antara geometri pemotong dan fisika pemesinan memungkinkan para insinyur mendiagnosis dan menyelesaikan masalah secara objektif.
Cacat Pemesinan |
Akar Penyebab Utama |
Solusi Geometris / Proses |
|---|---|---|
Lebar Alur Kebesaran |
Lendutan pahat disebabkan oleh gaya potong radial yang berlebihan. |
Pilih perkakas dengan jaring inti yang lebih tebal dan jumlah seruling yang lebih banyak untuk meningkatkan kekakuan. Kurangi pakan per gigi. |
Permukaan Akhir yang Buruk / Obrolan |
Resonansi harmonis antara pahat dan benda kerja. |
Gunakan pemotong dengan sudut heliks yang terhuyung-huyung atau bervariasi. Pastikan benda kerja dijepit dengan kuat. |
Kerusakan Leher Alat |
Pengepakan chip dalam laju umpan yang terlalu rendah atau berlebihan. |
Terapkan ledakan udara bertekanan tinggi. Pastikan saluran seadanya cukup lebar. Beralih ke jumlah seruling yang lebih rendah. |
Dinding Alur Meruncing |
Pahat menjadi bengkok menjauhi potongan karena kekakuan material yang rendah. |
Tingkatkan dari Baja Kecepatan Tinggi ke karbida butiran mikro padat, yang tahan terhadap tekukan. |
Tepi Terbangun |
Bahan dilas ke ujung tombak karena panas yang berlebihan. |
Oleskan lapisan pengurang gesekan. Memanfaatkan semburan udara berkecepatan tinggi untuk membersihkan serpihan dan menurunkan suhu zona pemotongan. |
Tidak. Mencoba mengerjakan mesin T-slot dalam sekali jalan sangat tidak disarankan dalam manufaktur profesional. Anda harus selalu membuat alur vertikal tengah terlebih dahulu dengan penggilingan ujung persegi standar. Penggunaan alat slot-T khusus untuk seluruh pengoperasian memaksa pemotong untuk terjun ke material padat, yang menjebak serpihan di bagian bawah. Hal ini pasti menyebabkan pengepakan chip, penumpukan panas yang parah, dan kerusakan alat secara tiba-tiba.
Penyebab kegagalan alat yang paling sering adalah evakuasi chip yang buruk. Ketika chip tidak dapat lolos dari pemotongan yang terbatas, chip tersebut dipotong ulang oleh seruling, yang secara eksponensial meningkatkan gaya pemotongan dan panas. Penyebab sekunder mencakup laju pengumpanan yang berlebihan sehingga melebihi kekuatan geser leher pahat, dan defleksi pahat yang parah akibat penggunaan pemotong yang kekakuannya tidak memadai untuk material benda kerja tertentu.
Untuk slot T berukuran kecil hingga sedang, perkakas karbida padat secara obyektif lebih unggul. Karbida padat memiliki kekakuan ekstrim yang diperlukan untuk mencegah defleksi dan menjaga akurasi alur yang ketat. Alat yang dapat diindeks menimbulkan getaran mikro pada sambungan tempat duduk sisipan. Namun, untuk slot-T yang sangat besar, perkakas yang dapat diindeks digunakan karena pembuatan perkakas karbida padat berukuran besar akan memerlukan biaya yang mahal.
Lendutan pahat terjadi ketika gaya pemotongan radial mendorong pemotong menjauhi material benda kerja. Karena alat T-slot memiliki leher yang sempit, alat ini berfungsi sebagai lengan tuas, sehingga sangat rentan terhadap tekukan. Jika pahat menyimpang selama proses penggilingan, maka akan memotong alur yang meruncing, terlalu besar, atau tidak sejajar dengan permukaan acuan meja mesin. Memilih pahat dengan geometri yang tepat akan meminimalkan gaya radial ini.
Obrolan terutama dimitigasi dengan mengganggu frekuensi harmonik. Anda harus memilih pemotong T-slot dengan desain heliks variabel dan jarak seruling yang tidak sama. Selain itu, pastikan dudukan perkakas Anda memiliki runout yang minimal, sebaiknya gunakan dudukan yang dapat menyusut, dan periksa kembali apakah benda kerja Anda dijepit sekuat mungkin ke meja mesin.
Untuk perkakas karbida padat, hembusan udara berkecepatan tinggi umumnya merupakan strategi terbaik. Pendingin banjir kesulitan mencapai bagian dalam blind undercut dan dapat menyebabkan kejutan termal pada tepi karbida yang dipanaskan, sehingga menyebabkan keretakan mikro. Semburan udara yang kuat secara efisien mengeluarkan serpihan dari alur sekaligus memberikan pendinginan yang aman dan konsisten.
Untuk mencapai akurasi alur yang sempurna memerlukan geometri pemotong yang benar. Kekakuan alat dan kontrol chip sangat penting untuk keberhasilan ketika beroperasi pada undercut yang terbatas. Berhentilah berjudi dengan barang-barang biasa yang membahayakan toleransi Anda. Berinvestasi pada perkakas berkualitas tinggi yang dibuat khusus akan menghasilkan keuntungan finansial yang besar dengan menghilangkan suku cadang yang rusak dan pemotong yang rusak. Evaluasi penyiapan Anda saat ini untuk meningkatkan konsistensi produksi sekarang. Untuk jaminan presisi dan ROI maksimum, jelajahi rangkaian lengkap alat berkinerja tinggi di https://www.ssendmill.com untuk menemukan solusi geometris yang tepat dan disesuaikan dengan kebutuhan operasional Anda.


