
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Jeder Maschinist kennt das gefürchtete Geräusch. Ein schrilles Quietschen hallt durch den Laden, unmittelbar gefolgt vom scharfen Knacken eines Genickbruchs in einem blinden Kanal. Die Bearbeitung von T-Nuten ist bekanntermaßen gnadenlos. Die Folge sind häufig kaputte Werkzeuge und stark verschrottete Teile. Standard-Katalogschneider halten einfach nicht die engen Toleranzen ein, die für komplexe Werkstückaufspannungen erforderlich sind.
Spezialwerkzeuge lösen dieses Dilemma. Durch die Optimierung des Spanflusses und die Verstärkung struktureller Schwachstellen sorgt die individuelle Geometrie für einen stabilen Prozess. In dieser technischen Aufschlüsselung erfahren Sie genau, wie die Fräserkonstruktion eine einwandfreie Nutgenauigkeit gewährleistet und katastrophale Ausfälle auf dem Maschinentisch verhindert.
Geometrie steuert Genauigkeit: Der Spanwinkel, der Freiwinkel und das Nutdesign bestimmen den Spanfluss und verhindern eine Werkzeugablenkung.
Materialsynergien: Die Kombination optimaler Geometrie mit Vollhartmetallsubstraten reduziert den Verschleiß drastisch und sorgt für Dimensionsstabilität über lange Produktionsläufe.
Anpassung bringt ROI: Standardwerkzeuge eignen sich für allgemeine Arbeiten, aber kundenspezifische Werkzeuge bieten die höchste Kapitalrendite bei strengen Toleranzanforderungen.
Prozessoptimierung ist zwingend erforderlich: Selbst der fortschrittlichste Fräser erfordert eine strenge mehrstufige Frässtrategie, um plötzliche Werkzeugausfälle zu verhindern.
T-Nuten sind grundlegende Elemente in der Fertigung. Sie finden sie häufig auf Werkzeugmaschinentischen, Spannvorrichtungen und strukturellen Aluminiumrahmen. Ihre Hauptfunktion ermöglicht es T-Muttern, reibungslos entlang einer Schiene zu gleiten und beim Festziehen eine enorme Klemmkraft bereitzustellen. Die Erstellung dieses internen Hinterschnitts stellt erhebliche technische Hürden dar, die mit Standardwerkzeugen nicht überwunden werden können.
Das grundlegende Problem beim Unterschneiden ist die physische Begrenzung der Schneidzone. Sobald ein Fräser in den Hinterschneidungsbereich gelangt, arbeitet er in einem Blindkanal. Dadurch entsteht ein erheblicher Engpass bei der Spanabfuhr.
Wenn Standard-Schaftfräser modifiziert oder für diese Anwendung eingesetzt werden, fehlt es ihnen normalerweise an ausreichendem Spanraum. Dadurch bleiben Späne dauerhaft in der Nut hängen. Dieses Einklemmen führt zum Nachschneiden, bei dem die Schneidkanten gegen zuvor abgescherte Metallspäne schleifen. Das Nachschneiden erhöht die Wärmeentwicklung exponentiell und verschlechtert die Oberflächenbeschaffenheit der Schlitzwände. Noch wichtiger ist, dass dadurch eine enorme Torsionsbelastung auf den Werkzeughals ausgeübt wird, was letztendlich zu einem plötzlichen Werkzeugbruch führt. Wirksam Die Schlitzbearbeitung in diesen engen Räumen erfordert eine hochspezialisierte Geometrie, um die Späne kraftvoll aus der Schneidzone auszuwerfen.
Die Genauigkeit einer T-Nut ist absolut nicht verhandelbar. Die Abmessungen der Nut bestimmen, wie gut die passende T-Mutter funktioniert. Dabei achten wir insbesondere auf Breite, Tiefe und Parallelität der Wände. Wenn die Nut zu fest ist, klemmt die Mutter. Ist es zu locker, leidet der Spannmechanismus unter Spiel. Diese Lockerheit führt zu Vibrationen und Ungenauigkeiten bei nachfolgenden Bearbeitungsvorgängen. Um diese Genauigkeit zu erreichen, ist Folgendes erforderlich Präzisionsfrästechniken , die Werkzeugablenkungen verhindern und einen konstanten Schnittdruck aufrechterhalten. Diese Variablen hängen stark vom Design des Fräsers ab.
Wenn wir uns die aktuelle Fertigungslandschaft ansehen, sehen wir einen deutlichen Wandel in den Bearbeitungsphilosophien. In Produktionsumgebungen mit hohem Mix und geringem Volumen werden ältere Werkzeugstrategien energisch aus dem Verkehr gezogen. Dies gilt insbesondere für die Bereiche Luft- und Raumfahrt und Elektrofahrzeuge. Moderne 5-Achsen-CNC-Zentren sind in der Lage, enorme Spindelgeschwindigkeiten zu erreichen. Daher ist der Flaschenhals nicht mehr die Maschine, sondern der Schneider selbst.
Werkstätten setzen zunehmend auf Trockenbearbeitung oder Minimalmengenschmierung, um die Umweltbelastung und die Kühlmittelkosten zu senken. Diese Entwicklung macht herkömmliche Materialien für das Unterschneiden überflüssig. Es unterstreicht die Notwendigkeit hochentwickelter Substrate, die extremen Temperaturschocks standhalten und gleichzeitig eine Präzision im Mikrometerbereich beibehalten.
Ein Standard-Katalog-Schaftfräser ist auf Vielseitigkeit ausgelegt. Es eignet sich zum Profilieren, Schlitzen und Eintauchen für verschiedene Anwendungen. Spezialwerkzeuge werden für eine einzigartige, hochspezifische Aufgabe entwickelt. Im Zusammenhang mit T-Nuten wird ein Standardwerkzeug durch individuelle Abmessungsverhältnisse und spezifische Hartmetallsubstrate zu einem Spezialwerkzeug erhoben. Wir wenden auch gezielte physikalische Geometrien an, um die Umgebung der Hinterschneidung zu berücksichtigen.
Für Entwicklungsteams, die Ausschuss vermeiden und Zykluszeiten verkürzen möchten, ist die Investition in speziell angefertigte Werkzeuge eine kalkulierte Entscheidung. Es basiert auf Bautoleranzen und nicht auf anfänglichen Beschaffungskosten.
Um zu verstehen, warum diese Werkzeuge einzigartig sind, muss man ihre physische Anatomie untersuchen. A Der T-Nuten-Schaftfräser besteht aus vier Hauptabschnitten.
Der Schneidkopf: Bestimmt die endgültige Breite des Hinterschnitts.
Der Halsdurchmesser: Muss schmaler sein als der vertikale Zugangsschlitz, um ein Reiben an den Wänden zu verhindern.
Die Halslänge: Bestimmt, wie tief in das Werkstück der Hinterschnitt eingearbeitet werden kann.
Der Schaft: Der obere Teil, der sicher vom Werkzeugmaschinenhalter gehalten wird und häufig eine h6-Toleranz für maximale Konzentrizität erfordert.
Die kritische Schwachstelle liegt im Verhältnis zwischen Schneidkopf- und Halsdurchmesser. Da der Hals dünner als der Kopf sein muss, um den vertikalen Schlitz freizugeben, ist das Werkzeug von Natur aus zerbrechlich. Ein dicker Hals sorgt für Steifigkeit, begrenzt jedoch die Größe des vertikalen Schlitzes. Ein dünner Hals ermöglicht einen kleineren Zugangsschlitz, erhöht jedoch das Risiko einer Ablenkung und eines Abbrechens. Eine spezielle Technik berechnet das genaue mathematische Gleichgewicht, das erforderlich ist, um die Steifigkeit beizubehalten und gleichzeitig ausreichend Spiel zu ermöglichen.
Ein Standard-Schaftfräser schneidet am Umfang und an der Unterseite. Allerdings eine engagierte Nutfräser für T-Nuten müssen gleichzeitig am Umfang, an der Unterseite und an den oberen Innenkanten schneiden. Standardwerkzeugen fehlen die oberen Schneidkanten, die zum Formen der Oberlippe des Hinterschnitts erforderlich sind. Außerdem verfügen sie nicht über die nötige Halsentlastung, um in einem zuvor aufgerauten Kanal zu funktionieren, ohne katastrophale Reibung zu verursachen.
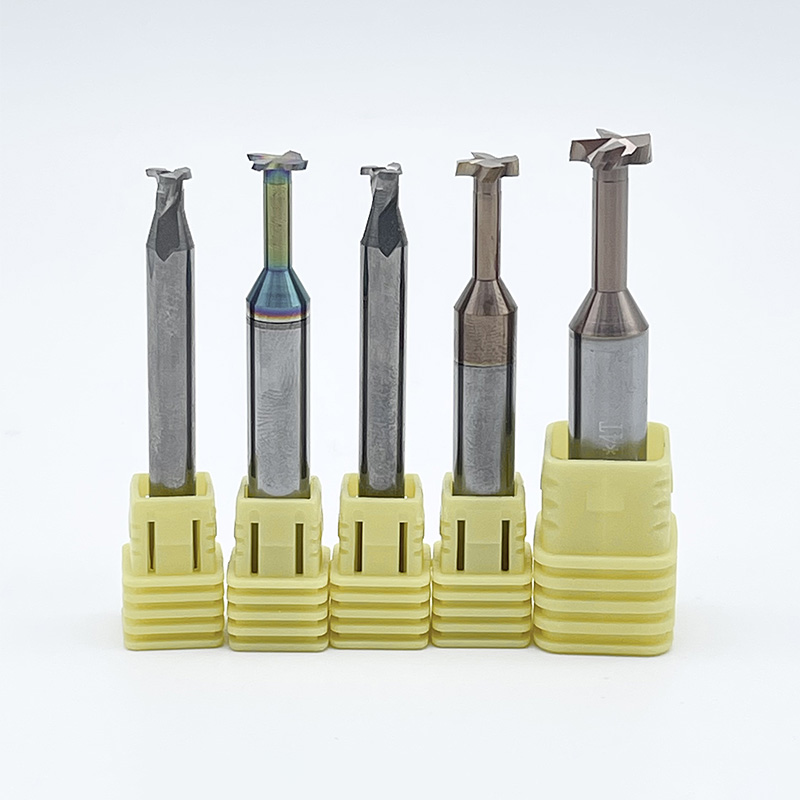
Das Geheimnis der Einhaltung strenger Toleranzen liegt in der Physik des Schneidvorgangs. Jeder in das Werkzeug geschliffene Winkel und jede Kurve bestimmt, wie es mit dem Werkstückmaterial interagiert.
Die Anzahl der Schneidkanten ist ein Hauptfaktor, der sowohl die Oberflächengüte als auch die Spanabfuhrfähigkeit bestimmt. Die Wahl der richtigen Nutanzahl ist ein strikter Kompromiss zwischen dem Raum, der für das Entweichen der Späne zur Verfügung steht, und der strukturellen Steifigkeit der Kernbahn.
Geringe Spannutenzahl: Werkzeuge mit 2 bis 3 Spannuten verfügen über tiefere Spanräume. Diese werden besonders für Nichteisenmaterialien wie Aluminium oder Kunststoffe empfohlen, bei denen große, zähe Späne entstehen. Der zusätzliche Platz verhindert, dass sich die Späne festsetzen und das Werkzeug zerbricht.
Hohe Nutanzahl: Werkzeuge mit 4 bis 6 Nuten sorgen für einen dickeren Kernsteg und sorgen so für maximale Steifigkeit. Sie sind für die Bearbeitung härterer Materialien wie Gusseisen, Kohlenstoffstahl und Titan unerlässlich. Härtere Materialien neigen dazu, kleinere, gebrochene Späne zu erzeugen, die leichter aus kleineren Hohlräumen ausgespült werden können.
Werkstückmaterial |
Empfohlene Flötenanzahl |
Hauptvorteil |
Gefahr einer falschen Auswahl |
|---|---|---|---|
Aluminiumlegierungen |
2 - 3 |
Maximale Spanabfuhr |
Spanansammlung und Werkzeugbruch |
Weichstähle |
3 - 4 |
Ausgewogenheit von Finish und Abstand |
Schlechte Oberflächenbeschaffenheit |
Gusseisen |
4 - 6 |
Hohe Steifigkeit, reduziertes Rattern |
Werkzeugablenkung, übergroße Nut |
Titan / Inconel |
4 - 6 |
Wärmeverteilung, Standzeit |
Schneller Kantenverschleiß, thermisches Versagen |
Der Spanwinkel ist der Winkel der Spanfläche relativ zum Werkstück. Sie bestimmt die Scherwirkung des Werkzeugs. Ein positiver Spanwinkel erzeugt eine schärfere Kante, die mit minimalem Widerstand durch das Material schneidet. Die Reduzierung der Schnittkraft ist von entscheidender Bedeutung, da dadurch der seitliche Druck minimiert wird, der auf den schwachen Hals des Fräsers ausgeübt wird.
Durch die Verringerung des Schnittwiderstands verringert ein positiver Spanwinkel die Werkzeugablenkung erheblich. Durchbiegung ist die Hauptursache für ungenaue Nutbreiten. Wenn sich das Werkzeug während des Schnitts vom Material wegbiegt, verjüngt sich der resultierende Schlitz oder liegt völlig außerhalb der Toleranz.
Der Spiralwinkel bezieht sich auf die Spirale der Spannuten entlang des Schneidkopfes. Eine Standardspirale sorgt für eine konstante Schnittkraft. Doch auf engstem Raum einer T-Nut bauen sich schnell harmonische Schwingungen auf. Dies führt zu Geschwätz. Rattern hinterlässt eine wellige, unzulässige Oberflächenbeschaffenheit an den Nutwänden und beschleunigt den Werkzeugverschleiß.
Fortschrittliche Fräser verwenden versetzte oder variable Helix-Designs, die zwischen 35 und 38 Grad wechseln. Diese variable Geometrie bricht die beim Schnitt entstehenden harmonischen Frequenzen auf. Dadurch bleibt das Werkzeug stabil und die Nutwände bleiben perfekt parallel und glatt.
Die Ecken eines Schneidwerkzeugs sind die empfindlichsten Stellen. Wenn eine scharfe 90-Grad-Ecke das Werkstück berührt, absorbiert es enorme Mengen an Spannung und Hitze. Dies führt zu vorzeitigem Abplatzen. Durch die Integration eines leichten Eckenradius oder einer Fase in die Werkzeuggeometrie verteilen Hersteller die Schnittkräfte auf eine größere Fläche.
Diese Modifikation schützt das Werkzeug vor Absplitterungen, während im bearbeiteten Teil ein kleiner Innenradius verbleibt. Durch die Eliminierung scharfer Innenecken werden Spannungskonzentrationen entfernt, wodurch die strukturelle Gesamtintegrität des fertigen Bauteils erhöht wird.
In der Vergangenheit wurde Schnellarbeitsstahl aufgrund seiner geringeren Kosten und der einfachen Schleifbarkeit für kundenspezifische Werkzeuge verwendet. Heutzutage erfordern moderne Fertigungstoleranzen die überlegenen physikalischen Eigenschaften von spezielle Hartmetallwerkzeuge.
Die wichtigste Kennzahl ist hier die Steifigkeit. Ein 0,6 Mikron dickes massives Wolframcarbid-Substrat ist fast dreimal steifer als Hochgeschwindigkeitsstahl. Im Zusammenhang mit einem T-Nutenfräser ist diese Steifigkeit von größter Bedeutung. Ein Hartmetallwerkzeug widersteht Biegungen unter seitlichen Schnittkräften weitaus besser als ein Gegenstück aus Stahl. Es stellt sicher, dass der Fräser perfekt senkrecht zum Werkstück bleibt. Während Hartmetall spröder ist und eine äußerst steife Maschinenkonfiguration erfordert, ist es aufgrund seiner Dimensionsstabilität der unbestrittene Industriestandard.
Beim Fräsen von engen Schlitzen ist Hitze der ultimative Feind. Ohne ordnungsgemäße Absaugung führt die Umgebungstemperatur in der Nut dazu, dass die Späne direkt mit der Schneidkante verschweißen. Dieser Fehlermodus wird als „Built-Up Edge“ bezeichnet. Es verändert die Werkzeuggeometrie und führt dazu, dass das Material zerreißt, anstatt es sauber zu schneiden. Dadurch wird die Groove-Genauigkeit sofort beeinträchtigt.
Fortschrittliche physikalische Gasphasenabscheidungsbeschichtungen fungieren als thermische und gleitfähige Barrieren. Beschichtungen wie Titanaluminiumnitrid oder Aluminiumtitannitrid zeichnen sich in diesen rauen Umgebungen aus. Bei hohen Schneidtemperaturen bildet das Aluminium in diesen Beschichtungen eine mikroskopisch kleine Schicht aus Aluminiumoxid. Diese Schicht reflektiert die Wärme in den Span, anstatt sie vom Werkzeugkern absorbieren zu lassen. Der niedrige Reibungskoeffizient der Beschichtung sorgt dafür, dass die Späne reibungslos aus den Spannuten gleiten.
Die Bearbeitung einer T-Nut unterscheidet sich grundlegend von herkömmlichen Profilierungs- oder Planfräsvorgängen. Das Werkzeug arbeitet in einem sehr begrenzten, halbblinden Raum. Die Implementierung eines strengen, standardisierten Prozesses ist zwingend erforderlich, um die Nutgenauigkeit aufrechtzuerhalten und Werkzeugausfälle zu verhindern.
Einer der häufigsten Fehler in der Werkstatt ist der Versuch, eine T-Nut in einem einzigen Arbeitsgang zu bearbeiten. Die einzigartige Geometrie dieser Fräser macht sie sehr anfällig gegenüber Torsionsscherbeanspruchung. Das direkte Eintauchen dieses Werkzeugs in festes Material stellt eine überwältigende Belastung für die schwächste Stelle des Fräsers dar.
Um zuverlässige Ergebnisse zu erzielen, müssen Maschinisten eine strenge zweistufige Methodik anwenden.
Schritt 1: Der Schruppdurchgang. Bevor der Spezialfräser das Werkstück berührt, müssen Sie den zentralen vertikalen Kanal mit einem Standard-Vollhartmetall-Schaftfräser aufrauen. Die Breite dieses Schruppkanals sollte etwas breiter sein als der Halsdurchmesser Ihres T-Nuten-Werkzeugs, aber unbedingt schmaler als die endgültige obere Schlitzabmessung. Dieser entscheidende Schritt entfernt den Großteil des Materials und erzeugt einen notwendigen Hohlraum, der als Abfuhrweg für Späne dient.
Schritt 2: Der Undercutting-Pass. Erst nachdem der zentrale Kanal frei ist, sollten Sie das T-Nuten-Werkzeug einsetzen, um den horizontalen Hinterschnitt zu bearbeiten. Da der vertikale Kanal bereits leer ist, greift der Spezialschneider nur an seinem Außenumfang in das Material ein. Dadurch werden die auf den empfindlichen Hals ausgeübten radialen Schnittkräfte drastisch reduziert und die Werkzeugablenkung minimiert.
Selbst bei optimaler Fräsergeometrie führen falsche Laufparameter zu harmonischem Rattern.
Oberflächenmaterial: T-Nutenfräser erfordern im Allgemeinen niedrigere Oberflächengeschwindigkeiten im Vergleich zu Standard-Schaftfräsern. Die Rotationsgeschwindigkeit muss konservativ sein, um die im begrenzten Hinterschnitt erzeugte Wärme zu bewältigen.
Spanlast: Die Vorschubgeschwindigkeit pro Zahn muss sorgfältig kalibriert werden. Wenn der Vorschub zu niedrig ist, reibt die Schneidkante statt zu scheren, was zu einer schnellen Kaltverfestigung führt. Bei zu hohem Vorschub führen die entstehenden Radialkräfte zu einer Auslenkung des Werkzeugkopfes.
Kühlmittelstrategie: Bei Standard-Flutkühlmitteln fehlt häufig die Geschwindigkeit, um schwere Späne aus der Hinterschneidung zu spülen. Eine Hochdruck-Kühlmittelkühlung oder ein gezielter Luftstoß mit hoher Geschwindigkeit sind weit überlegen. Bei Hartmetallwerkzeugen wird oft ein Luftstoß bevorzugt, da er die Späne kraftvoll ausstößt und gleichzeitig das Risiko eines Thermoschocks eliminiert.
Die Nutgenauigkeit hängt stark von der Steifigkeit der gesamten Bearbeitungsbaugruppe ab. Der Total Indicator Runout wirkt sich aufgrund des Hebelarmeffekts des verlängerten Halses stärker auf T-Nutenfräser aus als auf Standardwerkzeuge. Wenn bei einem Vierschneidefräser ein Rundlauffehler von nur 0,002 Zoll auftritt, trägt eine einzelne Spannschneide die gesamte Spanlast. Dies führt zu sofortigen Mikrobrüchen an der Schnittkante. Es wird dringend empfohlen, hochpräzise Schrumpffutter oder hydraulische Werkzeughalter mit einer Schafttoleranz h6 zu verwenden.
Um das richtige Werkzeug auszuwählen, müssen die fräserspezifischen geometrischen Eigenschaften an die physikalischen Eigenschaften des Werkstückmaterials angepasst werden.
Verschiedene Materialien weisen ein unterschiedliches Scherverhalten auf. Sie erfordern spezifische geometrische Konfigurationen, um enge Toleranzen einzuhalten.
Aluminium und Nichteisenmetalle: Diese Materialien sind relativ weich, aber stark gummiartig. Sie benötigen einen Fräser mit einem hohen positiven Spanwinkel, typischerweise 15 bis 20 Grad, um das Material sauber zu schneiden. Polierte Nuten und eine geringere Nutanzahl sind wichtig, um zu verhindern, dass sich klebrige Aluminiumspäne in den Nuten festsetzen.
Kohlenstoffstähle und Gusseisen: Eisenhaltige Materialien erfordern eine hohe strukturelle Steifigkeit. Werkzeuge, die für diese Metalle entwickelt wurden, verfügen über geringere Spanwinkel, etwa 5 bis 10 Grad, um die Schneidkante gegen starke Aufprallkräfte zu verstärken. Eine höhere Anzahl an Spannuten verteilt die Schnittkräfte gleichmäßig auf das Werkzeug.
Titan und Superlegierungen: Die Bearbeitung dieser für die Luft- und Raumfahrt geeigneten Materialien erzeugt örtlich große Hitze. Werkzeuge müssen über variable Spiralwinkel verfügen, um harmonische Ratterfrequenzen zu stören, und erfordern fortschrittliche Beschichtungen, um extremer thermischer Schädigung standzuhalten.
Standardwerkzeuge werden nach Nennmaßen hergestellt und eignen sich für allgemeine Spannvorrichtungen. Viele Konstruktionspläne erfordern jedoch strenge Toleranzen, z. B. plus 0,0005 bis minus 0,0000 Zoll, die Standardwerkzeuge nicht zuverlässig einhalten können, sobald anfänglicher Kantenverschleiß auftritt.
In anspruchsvollen Fertigungsszenarien führt die Verwendung von Katalogwerkzeugen häufig zu inakzeptablen Ausschussraten. Kundenspezifische Varianten können mit speziellen Eckenradien zur Entlastung von Spannungskonzentrationen, exakten Halslängen zur Maximierung der Kernsteifigkeit und maßgeschneiderten Rückverjüngungen entwickelt werden, um zu verhindern, dass der Werkzeugschaft an den Nutwänden reibt.
Während die anfänglichen Anschaffungskosten für kundenspezifische Werkzeuge höher sind, wird die Kapitalrendite schnell realisiert. Durch die Reduzierung des Ausschusses an Werkstücken, die Ermöglichung schnellerer Zykluszeiten und die Verlängerung der Werkzeuglebensdauer werden die Gesamtkosten pro Teil erheblich gesenkt.
Selbst bei sorgfältiger Planung können Variablen in der Bearbeitungsumgebung zu Maßfehlern führen. Das Verständnis der Beziehung zwischen Fräsergeometrie und Bearbeitungsphysik ermöglicht es Ingenieuren, Probleme objektiv zu diagnostizieren und zu lösen.
Bearbeitungsfehler |
Primäre Grundursache |
Geometrische / Prozesslösung |
|---|---|---|
Übergroße Rillenbreite |
Werkzeugablenkung durch zu hohe radiale Schnittkräfte. |
Wählen Sie ein Werkzeug mit einem dickeren Kernsteg und einer höheren Anzahl an Spannuten, um die Steifigkeit zu erhöhen. Vorschub pro Zahn reduzieren. |
Schlechte Oberflächenbeschaffenheit/Rattern |
Harmonische Resonanz zwischen Werkzeug und Werkstück. |
Verwenden Sie einen Fräser mit versetztem oder variablem Spiralwinkel. Stellen Sie sicher, dass das Werkstück fest eingespannt ist. |
Bruch des Werkzeughalses |
Spanstau im Hinterschnitt oder zu hohe Vorschübe. |
Führen Sie einen Hochdruck-Luftstoß durch. Stellen Sie sicher, dass der Schruppkanal ausreichend breit ist. Wechseln Sie zu einer niedrigeren Flötenzahl. |
Konische Rillenwände |
Aufgrund der geringen Materialsteifigkeit biegt sich das Werkzeug vom Schnitt weg. |
Upgrade von Schnellarbeitsstahl auf massives Mikrokorn-Hartmetall, das sich nicht verbiegen lässt. |
Aufbaukante |
Material verschweißt aufgrund übermäßiger Hitze mit der Schneidkante. |
Tragen Sie eine reibungsmindernde Beschichtung auf. Nutzen Sie Hochgeschwindigkeitsluftströme, um Späne zu entfernen und die Temperatur der Schneidzone zu senken. |
Nein. Vom Versuch, eine T-Nut in einem Durchgang zu bearbeiten, wird in der professionellen Fertigung dringend abgeraten. Sie müssen immer zuerst den mittleren vertikalen Schlitz mit einem Standard-Vierkant-Schaftfräser aufrauen. Die Verwendung eines speziellen T-Nuten-Werkzeugs für den gesamten Vorgang zwingt den Fräser dazu, in festes Material einzutauchen, wodurch Späne in der Hinterschneidung eingeschlossen werden. Dies führt unweigerlich zu Spänestau, starkem Hitzestau und plötzlichem Werkzeugbruch.
Die häufigste Ursache für Werkzeugausfälle ist eine schlechte Spanabfuhr. Wenn die Späne der begrenzten Hinterschneidung nicht entkommen können, werden sie von den Spannuten erneut geschnitten, was die Schnittkräfte und die Hitze exponentiell erhöht. Zu den sekundären Ursachen gehören zu hohe Vorschubgeschwindigkeiten, die die Scherfestigkeit des Werkzeughalses überfordern, sowie eine starke Werkzeugverformung, die durch die Verwendung eines Fräsers mit unzureichender Steifigkeit für das spezifische Werkstückmaterial verursacht wird.
Für kleine bis mittelgroße T-Nuten sind Vollhartmetallwerkzeuge objektiv überlegen. Vollhartmetall verfügt über eine extreme Steifigkeit, die erforderlich ist, um eine Durchbiegung zu verhindern und eine strenge Nutgenauigkeit aufrechtzuerhalten. Wendeschneidwerkzeuge erzeugen Mikrovibrationen an den Plattensitzverbindungen. Für außergewöhnlich große T-Nuten werden jedoch Wendeschneidwerkzeuge verwendet, da die Herstellung eines massiven Vollhartmetallwerkzeugs zu kostspielig wäre.
Eine Werkzeugablenkung tritt auf, wenn radiale Schnittkräfte den Fräser vom Werkstückmaterial wegdrücken. Da ein T-Nut-Werkzeug einen schmalen Hals hat, fungiert es als Hebelarm und ist daher sehr anfällig für Biegung. Wenn das Werkzeug während des Fräsvorgangs abweicht, schneidet es eine Nut, die konisch, übergroß oder nicht parallel zur Referenzfläche des Maschinentisches ist. Durch die Auswahl eines Werkzeugs mit der richtigen Geometrie werden diese Radialkräfte minimiert.
Rattern wird hauptsächlich durch die Störung harmonischer Frequenzen gemindert. Sie sollten einen T-Nutenfräser mit variabler Helixkonstruktion und ungleichem Nutenabstand wählen. Stellen Sie außerdem sicher, dass Ihr Werkzeughalter einen absolut minimalen Rundlauf aufweist, vorzugsweise mithilfe eines Schrumpfhalters, und stellen Sie sicher, dass Ihr Werkstück so fest wie möglich auf dem Maschinentisch gespannt ist.
Bei Vollhartmetallwerkzeugen ist ein Luftstrahl mit hoher Geschwindigkeit im Allgemeinen die beste Strategie. Überflutetes Kühlmittel gelangt nur schwer in die Blindhinterschneidung und kann einen Thermoschock an der erhitzten Hartmetallkante verursachen, was zu Mikrobrüchen führt. Ein starker Luftstoß entfernt die Späne effizient aus der Nut und sorgt gleichzeitig für eine sichere, gleichmäßige Kühlung.
Um eine einwandfreie Nutgenauigkeit zu erreichen, ist die richtige Fräsergeometrie erforderlich. Werkzeugsteifigkeit und Spankontrolle sind entscheidend für den Erfolg beim Arbeiten in engen Hinterschnitten. Hören Sie auf, mit Standardprodukten zu spielen, die Ihre Toleranz gefährden. Die Investition in hochwertige, speziell angefertigte Werkzeuge bringt eine enorme finanzielle Rendite, da verschrottete Teile und kaputte Fräser vermieden werden. Bewerten Sie noch heute Ihr aktuelles Setup, um die Produktionskonsistenz zu verbessern. Entdecken Sie für garantierte Präzision und maximalen ROI das umfassende Angebot an Hochleistungswerkzeugen unter https://www.ssendmill.com , um die exakte geometrische Lösung zu finden, die auf Ihre betrieblichen Anforderungen zugeschnitten ist.


