
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-20 Pinagmulan: Site


Alam ng bawat machinist ang nakakatakot na tunog. Isang malakas na tili ang umalingawngaw sa tindahan, na sinundan kaagad ng matalim na bitak ng naputol na leeg sa loob ng blind channel. Ang paggawa ng mga T-slot ay kilalang-kilala na hindi nagpapatawad. Madalas itong nagreresulta sa mga sirang kasangkapan at mabibigat na natanggal na mga bahagi. Nabigo lang ang mga karaniwang cutter ng catalog na hawakan ang mahigpit na pagpapaubaya na kinakailangan para sa mga kumplikadong pag-setup ng workholding.
Nalulutas ng espesyal na tooling ang problemang ito. Sa pamamagitan ng pag-optimize ng daloy ng chip at pagpapalakas ng mga mahihinang punto sa istruktura, pinapanatili ng custom na geometry na matatag ang proseso. Sa teknikal na breakdown na ito, aalamin namin nang eksakto kung paano tinitiyak ng disenyo ng cutter ang walang kamali-mali na katumpakan ng groove at pinipigilan ang mga sakuna na pagkabigo sa talahanayan ng makina.
Katumpakan ng Mga Kontrol ng Geometry: Ang anggulo ng rake, anggulo ng clearance, at disenyo ng plauta ay nagdidikta sa daloy ng chip at pinipigilan ang pagpapalihis ng tool.
Mga Synergies sa Materyal: Ang pagpapares ng pinakamainam na geometry sa mga solidong carbide substrates ay lubhang nagpapababa ng pagkasira at nagpapanatili ng dimensional na katatagan sa mahabang panahon ng produksyon.
Nagbubunga ng ROI ang Customization: Ang mga tool na wala sa istante ay umaangkop sa pangkalahatang gawain, ngunit nag-aalok ang custom na tool ng pinakamataas na return on investment para sa mahigpit na mga kinakailangan sa pagpapaubaya.
Ang Pag-optimize ng Proseso ay Sapilitan: Kahit na ang pinaka-advanced na cutter ay nangangailangan ng isang mahigpit na multi-step na diskarte sa paggiling upang maiwasan ang biglaang pagkabigo ng tool.
Ang mga T-slot ay mga pangunahing elemento sa pagmamanupaktura. Karaniwang makikita mo ang mga ito sa mga table ng machine tool, workholding jig, at structural aluminum framing. Ang kanilang pangunahing function ay nagbibigay-daan sa T-nuts na mag-slide nang maayos sa isang track habang nagbibigay ng napakalaking clamping force kapag hinihigpitan. Ang paggawa ng panloob na undercut na ito ay nagpapakita ng makabuluhang mga hadlang sa engineering na hindi kayang lampasan ng karaniwang tooling.
Ang pangunahing isyu sa undercutting ay ang pisikal na pagkakakulong ng cutting zone. Kapag ang isang cutter ay pumasok sa undercut area, ito ay gumagana sa isang blind channel. Lumilikha ito ng matinding bottleneck para sa paglikas ng chip.
Kapag ang mga karaniwang end mill ay binago o pinilit sa application na ito, kadalasang kulang ang mga ito ng sapat na puwang ng chip gullet. Dahil dito, ang mga chips ay nagiging permanenteng nakulong sa loob ng uka. Ang pagkakakulong na ito ay humahantong sa recutting, kung saan ang mga cutting edge ay gumiling laban sa dati nang ginupit na mga metal chips. Ang pag-recut ay mabilis na nagpapataas ng pagbuo ng init at nagpapababa sa ibabaw na pagtatapos ng mga pader ng slot. Higit sa lahat, naglalagay ito ng napakalaking torsional stress sa leeg ng tool, na nagreresulta sa biglaang pagkasira ng tool. Epektibo Ang slot machining sa mga nakakulong na espasyong ito ay nangangailangan ng mataas na dalubhasang geometry upang puwersahang ilabas ang mga chips palabas ng cutting zone.
Ang katumpakan sa isang T-slot ay ganap na hindi mapag-usapan. Ang mga sukat ng uka ay nagdidikta kung gaano kahusay ang pag-andar ng mating T-nut. Partikular naming tinitingnan ang lapad, lalim, at ang paralelismo ng mga dingding. Kung ang uka ay masyadong masikip, ang nut ay nagbubuklod. Kung ito ay masyadong maluwag, ang mekanismo ng clamping ay naghihirap mula sa paglalaro. Ang pagkaluwag na ito ay humahantong sa panginginig ng boses at kawalan ng katumpakan sa mga kasunod na operasyon ng machining. Ang pagkamit ng katumpakan na ito ay nangangailangan precision milling techniques na nag-aalis ng tool deflection at nagpapanatili ng pare-parehong cutting pressure. Ang mga variable na ito ay lubos na nakadepende sa disenyo ng pamutol.
Kung titingnan ang kasalukuyang tanawin ng pagmamanupaktura, nakikita natin ang isang natatanging pagbabago sa mga pilosopiya ng machining. Ang mga high-mix, low-volume na kapaligiran sa produksyon ay agresibo na nag-phase out ng mas lumang mga diskarte sa tooling. Ito ay totoo lalo na sa loob ng sektor ng aerospace at electric vehicle. Ang mga modernong 5-axis CNC centers ay may kakayahan ng napakalawak na bilis ng spindle. Samakatuwid, ang bottleneck ay hindi na ang makina, ngunit ang pamutol mismo.
Ang mga tindahan ay lalong gumagamit ng dry machining o minimum na dami ng pagpapadulas upang mabawasan ang epekto sa kapaligiran at mga gastos sa coolant. Ang ebolusyon na ito ay gumagawa ng mga tradisyonal na materyales na hindi na ginagamit para sa undercutting. Pinapatibay nito ang pangangailangan para sa mga substrate na may mataas na inhinyero na makatiis ng matinding thermal shock habang pinapanatili ang katumpakan sa antas ng micron.
Ang isang karaniwang catalog end mill ay idinisenyo para sa versatility. Ito ay may kakayahang mag-profile, mag-slot, at mag-plung sa iba't ibang mga application. Ang espesyal na tool ay ginawa para sa isang isahan, lubos na tiyak na gawain. Sa konteksto ng mga T-slot, ang isang karaniwang tool ay itinataas sa espesyal na katayuan sa pamamagitan ng mga custom na dimensional na ratio at mga partikular na carbide substrate. Naglalapat din kami ng mga naka-target na pisikal na geometries na tumutugon sa undercut na kapaligiran.
Para sa mga pangkat ng engineering na naghahanap upang alisin ang mga scrap at bawasan ang mga oras ng pag-ikot, ang pamumuhunan sa tool na binuo ng layunin ay isang kalkuladong desisyon. Ito ay batay sa blueprint tolerances sa halip na mga paunang gastos sa pagkuha.
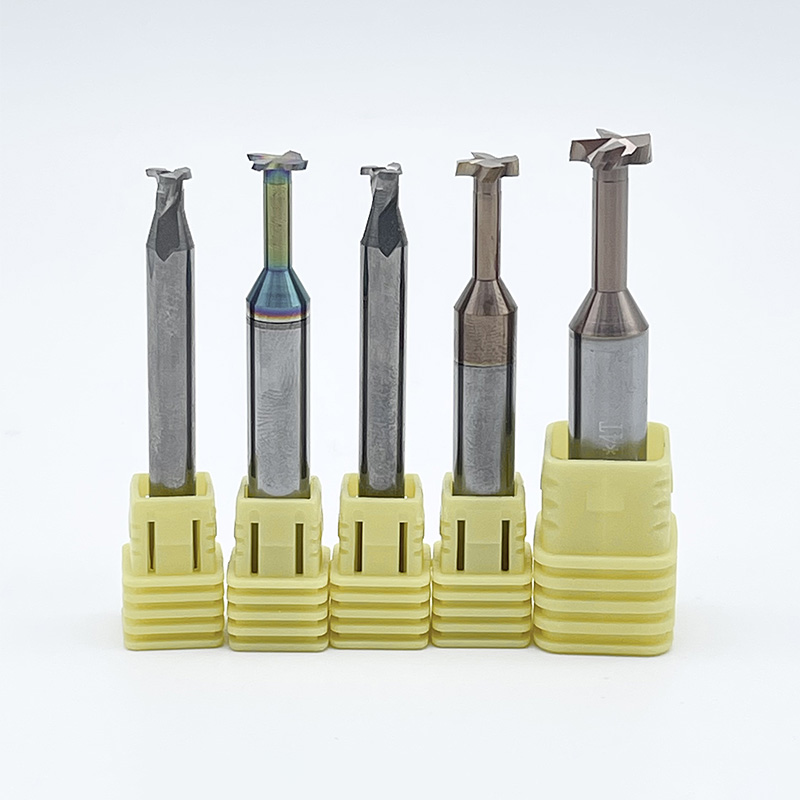
Upang maunawaan kung bakit kakaiba ang mga tool na ito, dapat suriin ng isa ang kanilang pisikal na anatomya. A Ang T-slot end mill ay binubuo ng apat na pangunahing seksyon.
Ang Cutting Head: Tinutukoy ang huling lapad ng undercut.
Ang Diameter ng Leeg: Dapat na mas makitid kaysa sa vertical access slot para maiwasan ang pagkuskos sa mga dingding.
Ang Haba ng Leeg: Nagdidikta kung gaano kalalim sa workpiece ang undercut na maaaring makina.
Ang Shank: Ang itaas na bahagi ay hawak nang secure ng machine tool holder, kadalasang nangangailangan ng h6 tolerance para sa maximum na concentricity.
Ang kritikal na kahinaan ay nakasalalay sa ratio sa pagitan ng cutting head at diameter ng leeg. Dahil ang leeg ay dapat na mas manipis kaysa sa ulo upang i-clear ang vertical slot, ang tool ay likas na marupok. Ang makapal na leeg ay nagbibigay ng katigasan ngunit nililimitahan ang laki ng patayong puwang. Ang manipis na leeg ay nagbibigay-daan para sa isang mas maliit na access slot ngunit pinapataas ang panganib ng pagpapalihis at pag-snap. Kinakalkula ng specialized engineering ang eksaktong mathematical balance na kinakailangan para mapanatili ang higpit habang nagbibigay-daan sa sapat na clearance.
Ang isang karaniwang end mill ay pumuputol sa paligid at ilalim nito. Gayunpaman, isang nakatuon Ang groove milling cutter na idinisenyo para sa mga T-slot ay dapat maghiwa sa paligid nito, sa ibaba nito, at sa itaas na panloob na mga gilid nito nang sabay-sabay. Ang mga karaniwang tool ay kulang sa mga nangungunang cutting edge na kinakailangan upang mabuo ang itaas na labi ng undercut. Hindi rin sila nagtataglay ng kinakailangang lunas sa leeg upang gumana sa loob ng dating magaspang na channel nang hindi nagdudulot ng sakuna na alitan.
Ang sikreto sa pagkakaroon ng mahigpit na pagpapaubaya ay nasa pisika ng pagkilos ng pagputol. Ang bawat anggulo at kurbadang lupa sa tool ay nagdidikta kung paano ito nakikipag-ugnayan sa materyal ng workpiece.
Ang bilang ng mga cutting edge ay isang pangunahing salik na tumutukoy sa parehong surface finish at kakayahan sa paglikas ng chip. Ang pagpili ng tamang bilang ng flute ay isang mahigpit na trade-off sa pagitan ng espasyong magagamit para sa mga chips upang makatakas at ang structural rigidity ng core web.
Mababang Bilang ng Flute: Ang mga tool na may 2 hanggang 3 flute ay nagtatampok ng mas malalim na chip gullet. Ang mga ito ay lubos na inirerekomenda para sa mga non-ferrous na materyales tulad ng aluminyo o plastik, na gumagawa ng malalaking, stringy chips. Pinipigilan ng sobrang espasyo ang mga chips mula sa pag-iimpake at pag-snap ng tool.
Mataas na Bilang ng Flute: Ang mga tool na may 4 hanggang 6 na flute ay nagpapanatili ng mas makapal na core web, na nagbibigay ng maximum na tigas. Mahalaga ang mga ito para sa paggawa ng mas mahirap na materyales tulad ng cast iron, carbon steel, at titanium. Ang mas matigas na materyales ay may posibilidad na makagawa ng mas maliit, bali na mga chips na mas madaling maalis sa mas maliliit na gullet.
Materyal ng Workpiece |
Inirerekomendang Bilang ng Flute |
Pangunahing Benepisyo |
Panganib ng Maling Pagpili |
|---|---|---|---|
Aluminum Alloys |
2 - 3 |
Pinakamataas na paglisan ng chip |
Chip packing at pagkasira ng tool |
Banayad na Bakal |
3 - 4 |
Balanse ng pagtatapos at clearance |
Mahina ang pagtatapos sa ibabaw |
Cast Iron |
4 - 6 |
Mataas na tigas, nabawasan ang satsat |
Pagpalihis ng tool, sobrang laki ng uka |
Titanium / Inconel |
4 - 6 |
Pamamahagi ng init, buhay ng tool |
Mabilis na pagsusuot sa gilid, thermal failure |
Ang anggulo ng rake ay ang anggulo ng cutting face na may kaugnayan sa workpiece. Tinutukoy nito ang pagkilos ng paggugupit ng tool. Ang isang positibong anggulo ng rake ay lumilikha ng isang mas matalas na gilid na humihiwa sa materyal na may kaunting pagtutol. Ang pagbabawas ng puwersa ng pagputol ay kritikal dahil pinapaliit nito ang lateral pressure na itinulak sa mahinang leeg ng cutter.
Sa pamamagitan ng pagpapababa ng cutting resistance, ang isang positibong anggulo ng rake ay makabuluhang binabawasan ang pagpapalihis ng tool. Ang pagpapalihis ay ang nangungunang sanhi ng hindi tumpak na mga lapad ng uka. Kung ang tool ay yumuko palayo sa materyal sa panahon ng pagputol, ang resultang puwang ay magiging tapered o ganap na wala sa tolerance.
Ang anggulo ng helix ay tumutukoy sa spiral ng mga flute sa kahabaan ng cutting head. Ang karaniwang helix ay nagbibigay ng pare-parehong puwersa ng pagputol. Gayunpaman, sa limitadong espasyo ng isang T-slot, mabilis na nabubuo ang mga harmonic vibrations. Nagreresulta ito sa satsat. Nag-iiwan ang Chatter ng kulot, hindi katanggap-tanggap na surface finish sa mga groove wall at pinapabilis ang pagkasuot ng tool.
Ang mga advanced na cutter ay gumagamit ng mga staggered o variable na helix na disenyo, na nagpapalit sa pagitan ng 35 at 38 degrees. Pinaghihiwa-hiwalay ng variable na geometry na ito ang mga harmonic frequency na nabuo sa panahon ng cut. Tinitiyak nito na ang tool ay nananatiling matatag at ang mga dingding ng uka ay nananatiling perpektong parallel at makinis.
Ang mga sulok ng isang cutting tool ay ang pinaka-mahina nitong mga punto. Kapag ang isang matalim na 90-degree na sulok ay umaakit sa workpiece, sumisipsip ito ng napakalaking stress at init. Ito ay humahantong sa maagang pag-chipping. Sa pamamagitan ng pagsasama ng isang bahagyang radius ng sulok o isang chamfer sa geometry ng tool, ipinamahagi ng mga tagagawa ang mga puwersa ng pagputol sa isang mas malaking lugar sa ibabaw.
Pinoprotektahan ng pagbabagong ito ang tool mula sa chipping habang nag-iiwan ng maliit na internal radius sa loob ng machined na bahagi. Ang pag-aalis ng matalim na panloob na sulok ay nag-aalis ng mga concentrator ng stress, sa gayon ay pinapataas ang pangkalahatang integridad ng istruktura ng natapos na bahagi.
Sa kasaysayan, ginamit ang High-Speed Steel para sa custom na tooling dahil sa mas mababang halaga nito at kadalian ng paggiling. Ngayon, ang mga modernong pagpapaubaya sa pagmamanupaktura ay nangangailangan ng higit na mataas na pisikal na katangian ng mga espesyal na tool ng carbide.
Ang pangunahing sukatan ng kahalagahan dito ay higpit. Ang isang 0.6-micron solid tungsten carbide substrate ay halos tatlong beses na mas matigas kaysa sa High-Speed Steel. Sa konteksto ng isang T-slot cutter, ang higpit na ito ay pinakamahalaga. Ang isang carbide tool ay lumalaban sa baluktot sa ilalim ng lateral cutting forces na mas mahusay kaysa sa isang steel counterpart. Tinitiyak nito na ang pamutol ay nananatiling perpektong patayo sa workpiece. Bagama't ang carbide ay mas malutong at nangangailangan ng lubos na mahigpit na mga setup ng makina, ang kakayahan nitong hawakan ang dimensional na katatagan ay ginagawa itong hindi mapag-aalinlanganan na pamantayan ng industriya.
Sa nakakulong na paggiling ng slot, ang init ay ang pinakakalaban. Kung walang tamang paglisan, ang ambient temperature sa loob ng groove ay nagiging sanhi ng pagwelding ng mga chips nang direkta sa cutting edge. Ang failure mode na ito ay kilala bilang Built-Up Edge. Binabago nito ang geometry ng tool, na nagiging sanhi upang mapunit ang materyal sa halip na putulin ito nang malinis. Agad nitong sinisira ang katumpakan ng uka.
Ang mga advanced na physical vapor deposition coatings ay nagsisilbing thermal at lubricious na mga hadlang. Ang mga coating tulad ng Titanium Aluminum Nitride o Aluminum Titanium Nitride ay mahusay sa mga malupit na kapaligiran na ito. Kapag nalantad sa mataas na temperatura ng pagputol, ang aluminyo sa mga patong na ito ay bumubuo ng isang mikroskopikong layer ng aluminum oxide. Ang layer na ito ay sumasalamin sa init sa chip sa halip na payagan itong sumipsip sa tool core. Ang mababang koepisyent ng friction na ibinibigay ng coating ay nagbibigay-daan sa mga chips na madulas nang maayos palabas ng mga flute.
Ang pagma-machine ng isang T-slot ay sa panimula ay naiiba sa karaniwang pag-profile o pagpapatakbo ng face milling. Gumagana ang tool sa isang lubos na nakakulong, semi-bulag na espasyo. Ang pagpapatupad ng isang mahigpit, standardized na proseso ay sapilitan upang mapanatili ang katumpakan ng uka at maiwasan ang pagkabigo ng tool.
Ang isa sa mga pinaka-karaniwang pagkakamali sa palapag ng tindahan ay ang pagtatangkang makina ng T-slot sa isang operasyon. Ang kakaibang geometry ng mga cutter na ito ay ginagawa silang lubhang madaling kapitan sa torsional shear stress. Ang direktang pagbulusok sa tool na ito sa solidong materyal ay naglalagay ng napakaraming pagkarga sa pinakamahina na punto ng cutter.
Upang makamit ang maaasahang mga resulta, ang mga machinist ay dapat gumamit ng mahigpit na dalawang-hakbang na pamamaraan.
Hakbang 1: Ang Roughing Pass. Bago hawakan ng dalubhasang pamutol ang workpiece, dapat mong i-rough out ang gitnang patayong channel gamit ang isang karaniwang solid carbide end mill. Ang lapad ng roughing channel na ito ay dapat na bahagyang mas malawak kaysa sa diameter ng leeg ng iyong T-slot tool, ngunit mahigpit na mas makitid kaysa sa panghuling dimensyon sa itaas na slot. Ang kritikal na hakbang na ito ay nag-aalis ng bulto ng materyal, na lumilikha ng kinakailangang walang bisa na nagsisilbing daanan ng paglisan para sa mga chips.
Hakbang 2: Ang Undercutting Pass. Pagkatapos lamang ma-clear ang gitnang channel dapat mong ipakilala ang tool na T-slot upang makina ang pahalang na undercut. Dahil ang patayong channel ay walang laman, ang dalubhasang pamutol ay nagsasangkot lamang ng materyal sa panlabas na periphery nito. Ito ay lubhang binabawasan ang radial cutting forces na inilapat sa marupok na leeg, pinaliit ang pagpapalihis ng tool.
Kahit na may pinakamainam na cutter geometry, ang mga maling parameter na tumatakbo ay mag-uudyok ng harmonic chatter.
Surface Footage: Ang mga T-slot cutter ay karaniwang nangangailangan ng mas mababang bilis ng ibabaw kumpara sa mga karaniwang end mill. Ang bilis ng pag-ikot ay dapat na konserbatibo upang pamahalaan ang init na nabuo sa nakakulong na undercut.
Chip Load: Ang rate ng feed sa bawat ngipin ay dapat na maingat na naka-calibrate. Kung ang feed ay masyadong mababa, ang cutting edge ay kuskusin sa halip na gupitin, na magdudulot ng mabilis na pagtigas ng trabaho. Kung ang feed ay masyadong mataas, ang resultang radial forces ay magpapalihis sa ulo ng tool.
Diskarte sa Coolant: Ang karaniwang flood coolant ay kadalasang kulang sa bilis upang maalis ang mabibigat na chips mula sa undercut. Ang high-pressure through-coolant o isang naka-target, mataas na bilis na sabog ng hangin ay higit na nakahihigit. Para sa mga carbide tool, kadalasang mas pinipili ang air blast dahil pilit itong naglalabas ng mga chips habang inaalis ang panganib ng thermal shock.
Ang katumpakan ng groove ay lubos na nakadepende sa higpit ng buong machining assembly. Ang Total Indicator Runout ay nakakaapekto sa mga T-slot cutter nang mas matindi kaysa sa karaniwang mga tool dahil sa epekto ng lever-arm ng extended neck. Kung ang isang four-flute cutter ay nakakaranas lamang ng 0.002 inches na runout, ang isang flute ay nagdadala ng buong chip load. Ito ay humahantong sa agarang micro-fractures sa cutting edge. Ang paggamit ng high-precision shrink-fit chuck o hydraulic tool holder na may h6 shank tolerance ay lubos na inirerekomenda.
Ang pagpili ng tamang tool ay nangangailangan ng pagtutugma ng mga tukoy na geometric na katangian ng pamutol sa mga pisikal na katangian ng materyal na workpiece.
Ang iba't ibang mga materyales ay nagpapakita ng mga natatanging gawi sa paggugupit. Nangangailangan sila ng mga tiyak na geometric na pagsasaayos upang mapanatili ang mahigpit na pagpapahintulot.
Aluminum at Non-Ferrous Metals: Ang mga materyales na ito ay medyo malambot ngunit mataas ang gummy. Nangangailangan sila ng cutter na may mataas na positibong anggulo ng rake, karaniwang 15 hanggang 20 degrees, upang gupitin nang malinis ang materyal. Ang mga pinakintab na flute at mas mababang bilang ng flute ay mahalaga upang maiwasan ang malagkit na aluminum chips mula sa pag-impake sa mga flute.
Carbon Steels at Cast Iron: Ang mga ferrous na materyales ay nangangailangan ng mataas na structural rigidity. Ang mga tool na idinisenyo para sa mga metal na ito ay nagtatampok ng mas mababang mga anggulo ng rake, humigit-kumulang 5 hanggang 10 degrees, upang palakasin ang cutting edge laban sa mga puwersa ng malakas na epekto. Ang isang mas mataas na bilang ng flute ay namamahagi ng mga puwersa ng pagputol nang pantay-pantay sa buong tool.
Titanium at Superalloys: Ang pagma-machine ng mga materyales na ito sa aerospace-grade ay bumubuo ng napakalaking localized na init. Ang mga tool ay dapat na nagtatampok ng mga variable na anggulo ng helix upang maantala ang mga harmonic chatter frequency at nangangailangan ng mga advanced na coating upang makatiis ng matinding thermal degradation.
Ang mga karaniwang tool sa labas ng istante ay ginawa sa mga nominal na dimensyon at angkop sa pangkalahatang layunin na fixturing. Gayunpaman, maraming mga engineering blueprint ang nangangailangan ng mahigpit na pagpapaubaya, tulad ng plus 0.0005 hanggang minus 0.0000 na pulgada, na hindi mapagkakatiwalaan ng mga karaniwang tool kapag naganap ang paunang pagkasira sa gilid.
Sa mga sitwasyon sa pagmamanupaktura na may mataas na stake, ang pag-asa sa mga tool sa catalog ay kadalasang humahantong sa hindi katanggap-tanggap na mga rate ng scrap. Ang mga custom na variant ay maaaring i-engineered gamit ang partikular na radii ng sulok upang mapawi ang mga konsentrasyon ng stress, eksaktong haba ng leeg upang ma-maximize ang higpit ng core, at iayon ang mga back-taper upang pigilan ang tool shank mula sa pagkuskos sa mga dingding ng uka.
Bagama't mas mataas ang paunang gastos sa pagbili ng custom na tooling, mabilis na naisasakatuparan ang return on investment. Sa pamamagitan ng pagbabawas ng mga na-scrap na workpiece, pagpapagana ng mas mabilis na cycle, at pagpapahaba ng buhay ng tool, ang kabuuang cost-per-part ay bumaba nang malaki.
Kahit na may maingat na pagpaplano, ang mga variable sa kapaligiran ng machining ay maaaring magpakilala ng mga dimensional na depekto. Ang pag-unawa sa kaugnayan sa pagitan ng cutter geometry at machining physics ay nagbibigay-daan sa mga inhinyero na mag-diagnose at malutas ang mga isyu nang may layunin.
Depekto sa Machining |
Pangunahing Dahilan |
Geometric / Solusyon sa Proseso |
|---|---|---|
Labis na Lapad ng Groove |
Ang pagpapalihis ng tool na dulot ng labis na radial cutting forces. |
Pumili ng tool na may mas makapal na core web at mas mataas na bilang ng flute para mapataas ang tigas. Bawasan ang feed sa bawat ngipin. |
Hindi magandang Surface Finish / Chatter |
Harmonic resonance sa pagitan ng tool at workpiece. |
Gumamit ng pamutol na may staggered o variable na anggulo ng helix. Tiyakin na ang workpiece ay mahigpit na naka-clamp. |
Pagkasira ng Leeg ng Tool |
Chip packing sa undercut o sobrang rate ng feed. |
Magpatupad ng high-pressure air blast. Tiyakin na ang roughing channel ay sapat na lapad. Lumipat sa mas mababang bilang ng flute. |
Tapered Groove Walls |
Ang tool ay yumuyuko mula sa hiwa dahil sa mababang higpit ng materyal. |
Mag-upgrade mula sa High-Speed Steel patungo sa solidong micro-grain carbide, na lumalaban sa baluktot. |
Built-Up Edge |
Ang materyal ay hinang sa cutting edge dahil sa sobrang init. |
Maglagay ng friction-reducing coating. Gumamit ng high-velocity air blast para i-clear ang mga chips at babaan ang cutting zone temperature. |
Hindi. Ang pagtatangkang gumawa ng T-slot sa isang pass ay lubos na hindi hinihikayat sa propesyonal na pagmamanupaktura. Dapat mo munang i-rough out ang gitnang patayong puwang gamit ang karaniwang square end mill. Ang paggamit ng isang espesyal na tool na T-slot para sa buong operasyon ay pinipilit ang pamutol na bumulusok sa solidong materyal, na kumukuha ng mga chips sa undercut. Ito ay tiyak na humahantong sa chip packing, matinding pag-iipon ng init, at biglaang pagkasira ng tool.
Ang pinaka-madalas na sanhi ng pagkabigo ng tool ay hindi magandang paglikas ng chip. Kapag ang mga chips ay hindi makatakas sa nakakulong na undercut, sila ay muling pinuputol ng mga flute, na lubhang nagpapataas ng mga puwersa ng pagputol at init. Kasama sa mga pangalawang dahilan ang labis na mga rate ng feed na sumobra sa lakas ng paggugupit ng leeg ng tool, at matinding pagpapalihis ng tool na dulot ng paggamit ng cutter na may hindi sapat na tigas para sa partikular na materyal ng workpiece.
Para sa maliit hanggang katamtamang laki ng mga T-slot, ang mga solid carbide na tool ay higit na nakahihigit. Ang solid carbide ay nagtataglay ng matinding tigas na kinakailangan upang maiwasan ang pagpapalihis at mapanatili ang mahigpit na katumpakan ng uka. Ang mga na-index na tool ay nagpapakilala ng mga micro-vibrations sa insert seating joints. Gayunpaman, para sa napakalaking T-slot, ginagamit ang mga na-index na tool dahil ang paggawa ng napakalaking solid carbide na tool ay magiging mahal.
Nangyayari ang pagpapalihis ng tool kapag itinutulak ng radial cutting forces ang cutter palayo sa materyal na workpiece. Dahil ang isang T-slot tool ay may makitid na leeg, ito ay gumaganap bilang isang lever arm, na ginagawa itong napakahilig sa baluktot. Kung lumilihis ang tool sa panahon ng proseso ng paggiling, puputulin nito ang isang uka na tapered, sobrang laki, o hindi parallel sa reference surface ng machine table. Ang pagpili ng tool na may wastong geometry ay nagpapaliit sa mga radial force na ito.
Pangunahing pinapagaan ang chatter sa pamamagitan ng pag-abala sa mga harmonic frequency. Dapat kang pumili ng T-slot cutter na may variable na helix na disenyo at hindi pantay na puwang ng flute. Bukod pa rito, tiyaking ang iyong tool holder ay may ganap na kaunting runout, mas mainam na gumamit ng shrink-fit holder, at i-double check na ang iyong workpiece ay naka-clamp nang mahigpit hangga't maaari sa machine table.
Para sa mga solid carbide tool, ang isang high-velocity air blast ay karaniwang ang pinakamahusay na diskarte. Ang coolant ng baha ay nagpupumilit na maabot ang loob ng blind undercut at maaaring magdulot ng thermal shock sa pinainit na gilid ng carbide, na humahantong sa mga micro-fracture. Ang isang malakas na sabog ng hangin ay mahusay na naglalabas ng mga chips mula sa uka habang nagbibigay ng ligtas at pare-parehong paglamig.
Ang pagkamit ng walang kamali-mali na katumpakan ng groove ay nangangailangan ng tamang cutter geometry. Ang higpit ng tool at kontrol ng chip ay kritikal para sa tagumpay kapag tumatakbo sa mga limitadong undercut. Itigil ang pagsusugal gamit ang mga off-the-shelf bit na nakakakompromiso sa iyong mga pagpapaubaya. Ang pamumuhunan sa de-kalidad na tool na binuo para sa layunin ay nagbubunga ng malaking kita sa pananalapi sa pamamagitan ng pag-aalis ng mga na-scrap na bahagi at mga sirang cutter. Suriin ang iyong kasalukuyang setup para mapahusay ang pagkakapare-pareho ng produksyon ngayon. Para sa garantisadong katumpakan at maximum ROI, galugarin ang komprehensibong lineup ng mga tool na may mataas na pagganap sa https://www.ssendmill.com upang mahanap ang eksaktong geometric na solusyon na iniayon sa iyong mga pangangailangan sa pagpapatakbo.


