Visualizações: 0 Autor: Editor do site Horário de publicação: 24/09/2026 Origem: Site

As ferramentas padrão disponíveis no mercado estão corroendo silenciosamente suas margens de lucro? Entre em qualquer chão de fábrica de alto volume e você provavelmente verá operadores constantemente ajustando compensações ou trocando pastilhas gastas. No exigente mundo da fabricação de precisão, o processamento de peças não ferrosas geralmente introduz padrões de desgaste altamente imprevisíveis. Bordas acumuladas e degradação rápida criam drenos financeiros ocultos. Isso inevitavelmente leva a um tempo de inatividade excessivo da máquina e a taxas de sucata disparadas. Confiar em soluções de catálogo generalizado simplesmente não é mais uma estratégia viável para instalações de produção modernas.
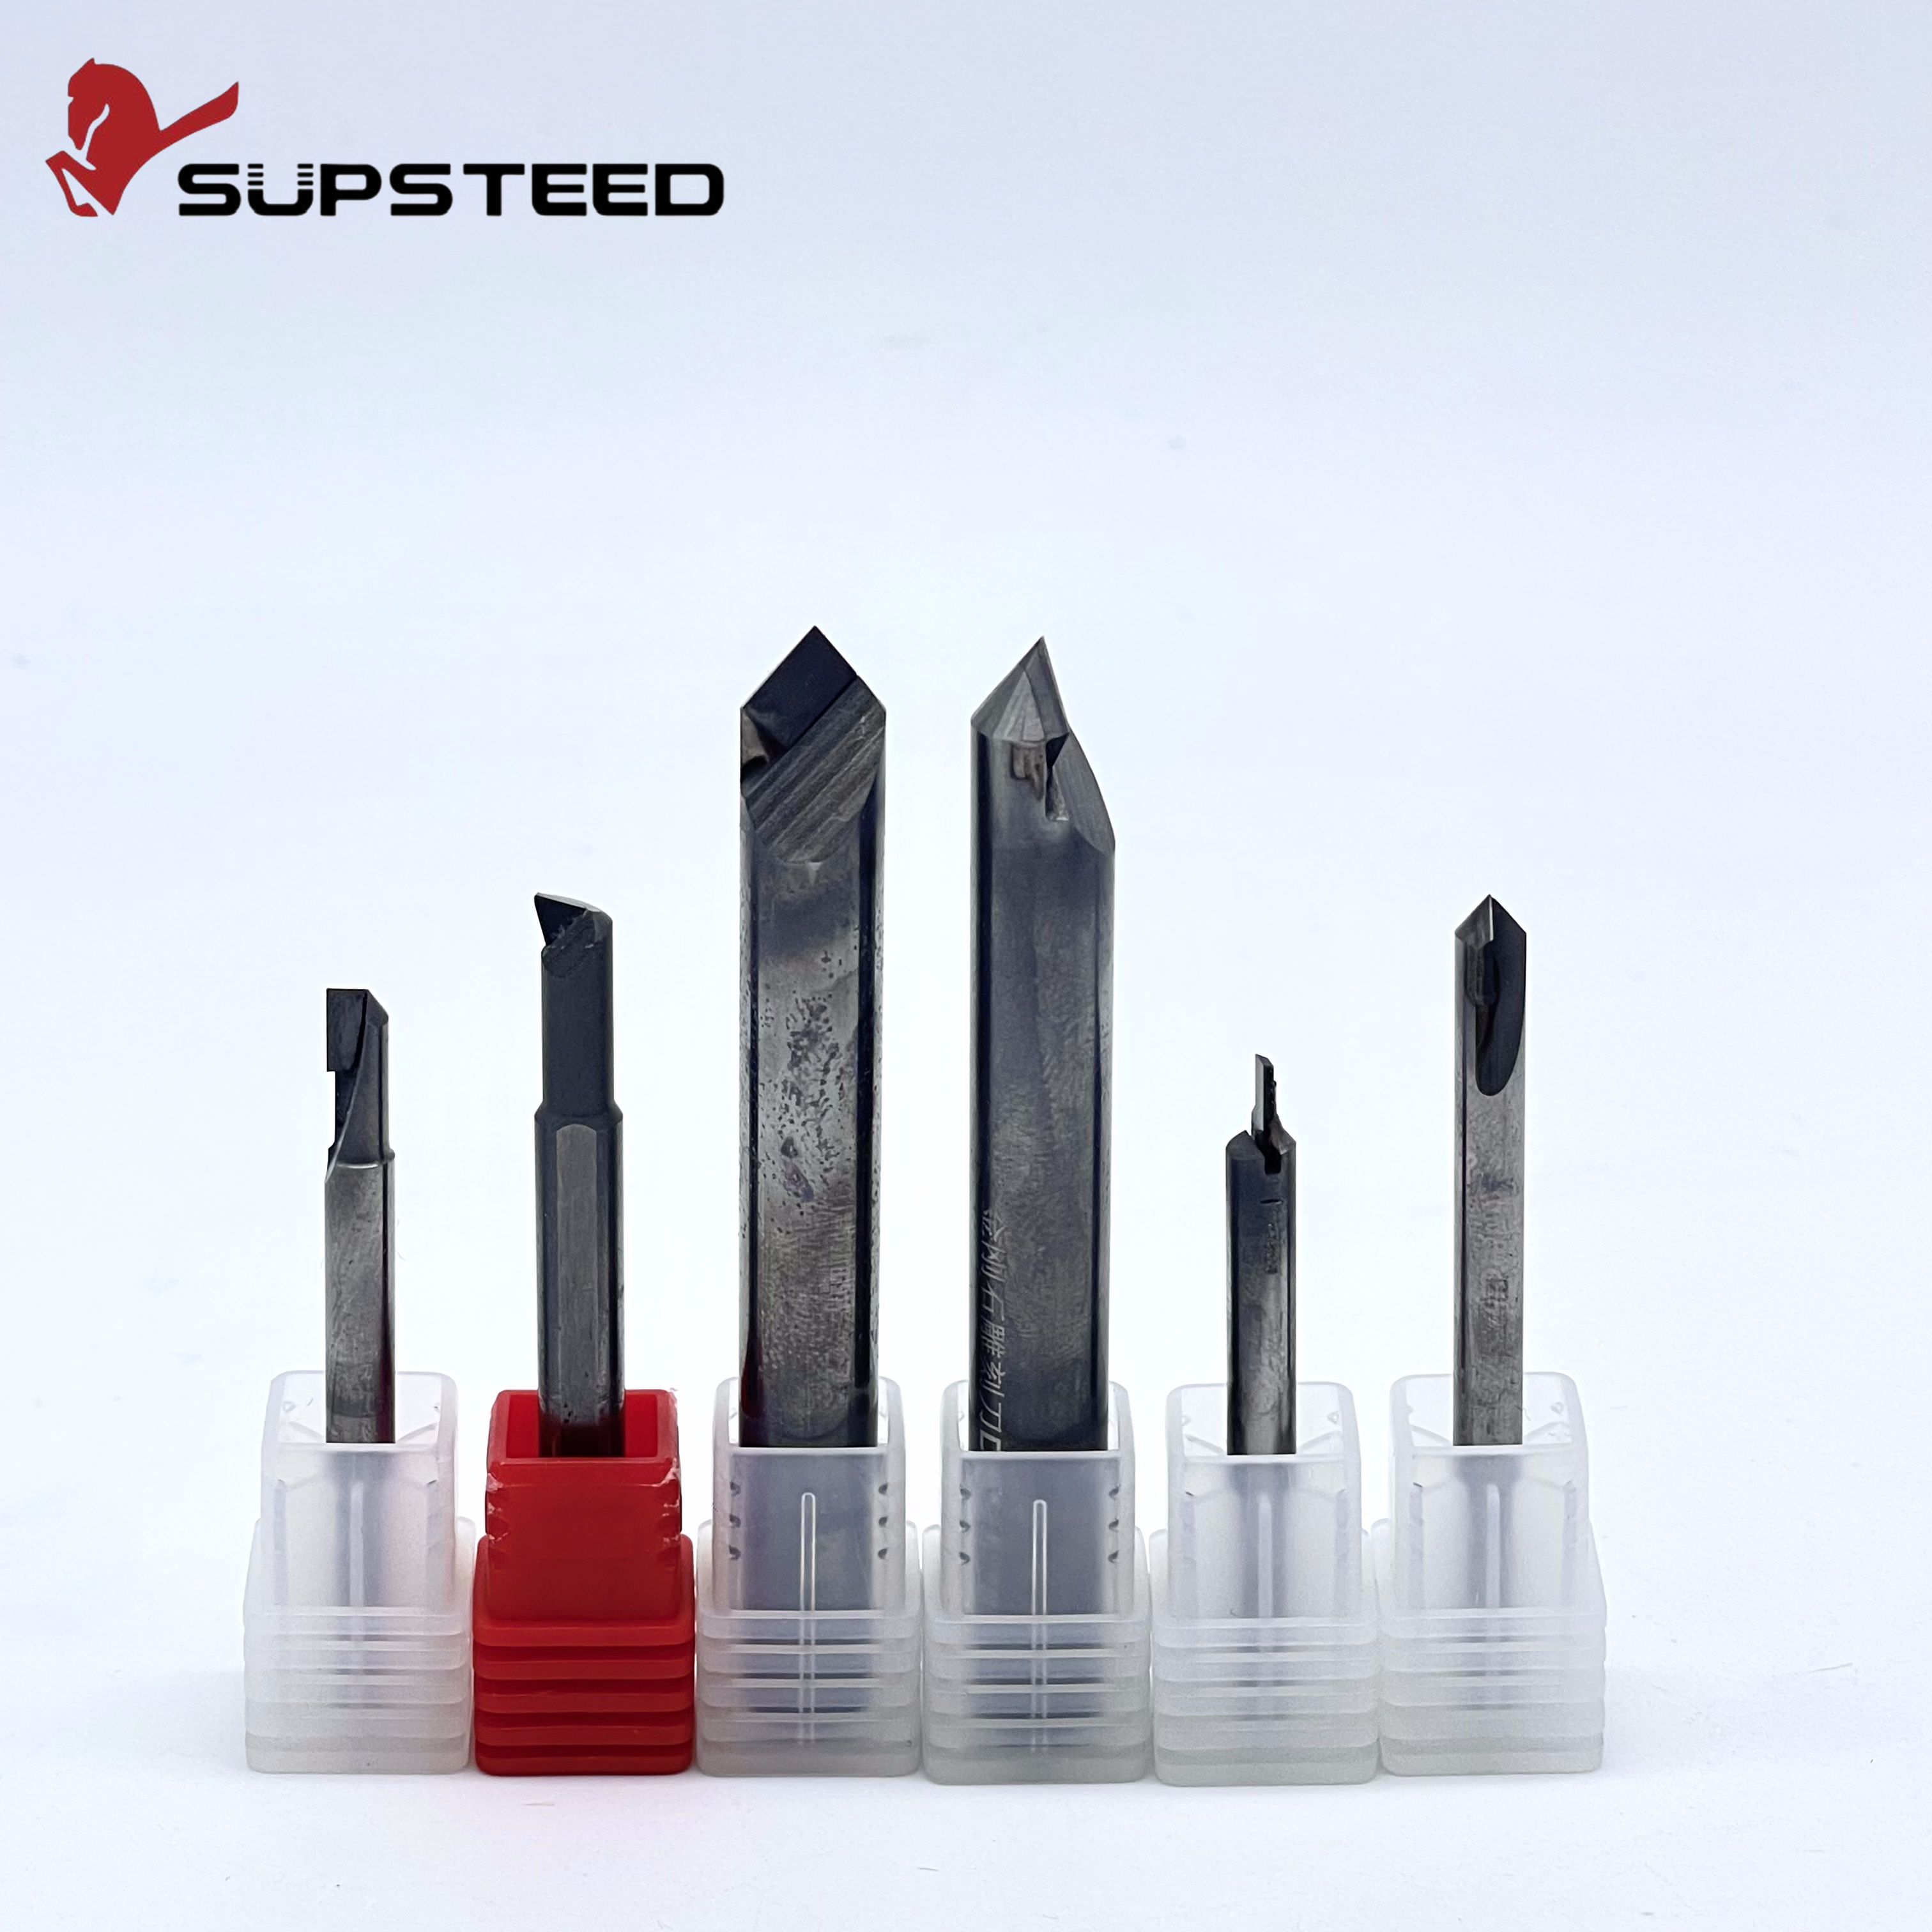
Neste guia completo, você descobrirá como a usinagem de não ferrosos atinge eficiência máxima por meio de engenharia sob medida. Ao integrar materiais de substrato avançados, como diamante policristalino e nitreto cúbico de boro policristalino, os fabricantes podem reduzir drasticamente o custo geral por peça e, ao mesmo tempo, elevar a qualidade da peça.
Consolidação de operações: soluções de ferramentas projetadas combinam diversas operações de usinagem distintas em uma única passagem. Isto inclui desbaste, acabamento e chanframento, o que reduz drasticamente os tempos gerais de ciclo e minimiza a indexação da máquina.
Resistência superior ao desgaste: Substratos de diamante policristalino personalizados oferecem resistência ao desgaste incomparável ao processar materiais altamente abrasivos. Eles frequentemente superam as alternativas padrão de metal duro por margens extraordinárias.
Capacidade bimetálica: O nitreto cúbico de boro policristalino funciona como a solução de engenharia ideal para aplicações bimetálicas complexas. Permite o corte simultâneo de alumínio e ferro fundido sem degradação catastrófica das arestas.
Eficiência de custos: O verdadeiro valor operacional de uma fresa sob medida é medido pela sua capacidade de reduzir o custo por peça através do aumento do tempo de atividade da máquina, e não pelo seu preço de aquisição inicial.
Para compreender plenamente o valor da engenharia especializada, devemos primeiro examinar as falhas inerentes às ferramentas padrão. Os ambientes de fabricação de precisão enfrentam obstáculos operacionais distintos ao lidar com materiais não ferrosos. Ao contrário das ligas de aço padrão, materiais como alumínio, latão, cobre e compósitos avançados modernos apresentam desafios tribológicos e metalúrgicos únicos. As ferramentas de catálogo padrão são normalmente projetadas para aplicativos de uso geral. Isso os torna inerentemente comprometidos quando encarregados de uma produção rigorosa e de alto volume.
Os materiais não ferrosos geralmente se enquadram em duas categorias problemáticas para os maquinistas. Eles são pegajosos ou altamente abrasivos. Metais macios e altamente dúcteis, como alumínio puro e cobre, possuem uma característica pegajosa. Durante o processo de corte, calor e pressão localizados extremos fazem com que esses materiais macios se soldem diretamente na aresta de corte da ferramenta. Este fenômeno é universalmente conhecido no chão de fábrica como Aresta Construída e altera fundamentalmente a geometria de corte pretendida.
Operadores experientes muitas vezes reconhecem esta falha de forma audível. Uma mudança repentina e brusca no passo do fuso geralmente indica que o material foi soldado ao canal. À medida que esse acúmulo se rompe durante o corte, ele puxa consigo fragmentos microscópicos do metal duro. Isso leva diretamente à falha prematura das bordas e à destruição do acabamento superficial.
Além disso, estamos testemunhando uma enorme mudança nas tendências globais de produção. Os setores de veículos elétricos e aeroespacial estão buscando agressivamente estratégias de redução de peso para atender a padrões rigorosos de eficiência. Essa tendência em todo o setor leva as instalações a processar materiais cada vez mais abrasivos. Ligas de alumínio com alto teor de silício usadas em carcaças de motores elétricos e polímeros reforçados com fibra de carbono agem essencialmente como lixa líquida. O metal duro padrão exposto a esses elementos abrasivos sofre rápido desgaste de flanco, perdendo a precisão dimensional em uma fração do tempo esperado em aplicações convencionais de aço.
Depender de ferramentas padrão para esses materiais desafiadores introduz uma cascata de custos ocultos. Quando uma fresa de topo padrão se degrada rapidamente devido à abrasão ou adesão do material, os operadores devem frequentemente parar a máquina CNC para indexar as pastilhas ou trocar os suportes. Este tempo de inatividade excessivo da máquina se traduz diretamente em uma enorme perda de capacidade produtiva da fábrica.
Além disso, à medida que as ferramentas padrão se desgastam de forma imprevisível, as tolerâncias dimensionais das peças usinadas começam a variar. Esta inconsistência obriga as equipes de controle de qualidade a aumentar a frequência de inspeção. Isso inevitavelmente leva a uma taxa mais alta de componentes sucateados ou retrabalhados. Em ambientes de alto volume, o impacto financeiro cumulativo de substituições frequentes, perda de tempo de fuso e peças rejeitadas supera em muito a economia inicial da compra de itens padrão prontos para uso.
Para superar esses obstáculos materiais, os engenheiros de produção e os gerentes de instalações devem ir além das restrições dos catálogos padrão. As ferramentas personalizadas representam uma mudança estratégica de uma abordagem generalizada para uma metodologia de fabricação altamente especializada e específica para aplicações. Essas ferramentas são projetadas desde o início. Os projetistas baseiam a geometria nas propriedades exatas do material, nas dimensões das peças e nas capacidades cinemáticas do maquinário específico do usuário final.
Uma das vantagens mecânicas mais significativas de um cortador CNC personalizado é a capacidade de consolidar várias etapas de usinagem. Considere um típico centro de fresagem CNC. Cada vez que o fuso para para indexar uma nova ferramenta do carrossel, segundos valiosos desaparecem. Em uma configuração padrão, a geração de um furo escalonado complexo pode exigir uma broca pontual, uma broca de desbaste, uma barra de mandrilar para controle preciso do diâmetro e uma ferramenta de chanfro para quebra de arestas. Cada mudança introduz erros potenciais de runout e adiciona tempo morto ao ciclo.
Por outro lado, uma broca escalonada projetada ou um alargador multidiâmetro pode executar as fases de desbaste, acabamento e chanfro em um único mergulho fluido. Ao reunir três ou quatro operações em um único movimento, os fabricantes recuperam enormes quantidades de capacidade da máquina. Quando multiplicados por centenas de milhares de peças anualmente, estes segundos poupados atrasam as despesas de capital em maquinaria adicional e aumentam drasticamente a produção da fábrica.
A verdadeira eficácia das ferramentas sob medida reside na sua geometria altamente personalizada. Os engenheiros de ferramentas analisam a resistência específica ao cisalhamento e as características de formação de cavacos do material alvo. Esses dados permitem projetar ângulos de inclinação, ângulos de folga e espaçamento de canal ideais. Por exemplo, ângulos de hélice variáveis e espaçamentos desiguais entre canais podem ser integrados para perturbar as frequências harmônicas. Isso praticamente elimina trepidações e vibrações durante passes de fresamento agressivos.
Especificamente, esses projetos personalizados frequentemente incorporam sistemas otimizados de distribuição de refrigerante. Em vez de depender de refrigeração externa, que muitas vezes não consegue penetrar na zona de corte em altas velocidades de rotação, os projetos personalizados direcionam a refrigeração de alta pressão diretamente para a aresta de corte. Esse gerenciamento térmico direcionado é absolutamente crítico para a evacuação eficiente dos cavacos e para evitar o acúmulo de calor localizado que causa a adesão do material.
Embora a geometria física determine o fluxo dos cavacos, o substrato determina a sobrevivência. Ao abordar os graves problemas de abrasão e adesão dos materiais leves modernos, o Diamante Policristalino estabeleceu-se firmemente como o principal material superduro.
O diamante policristalino é sintetizado pela sinterização de partículas de diamante de tamanho micrométrico com um aglutinante metálico sob condições extremas de alta pressão e alta temperatura. O material resultante exibe propriedades físicas extraordinárias. Possui uma classificação de dureza Vickers que supera completamente o carboneto de tungstênio padrão, tornando-o incrivelmente resistente ao desgaste abrasivo.
Além da dureza absoluta, ferramentas de PCD personalizadas oferecem um coeficiente de atrito excepcionalmente baixo, juntamente com alta condutividade térmica. A transferência térmica superior garante que o intenso calor gerado na zona de cisalhamento seja rapidamente dissipado da aresta de corte para o corpo da ferramenta. Este sofisticado gerenciamento térmico evita que a aresta microlasque sob o estresse severo dos parâmetros de usinagem de alta velocidade.
O coeficiente de atrito notavelmente baixo inerente ao diamante proporciona uma superfície lisa e quase antiaderente na face de saída. Ao usinar metais pastosos como o alumínio puro, o material flui suavemente sobre a ferramenta sem aderir ao substrato. Ele elimina lascas sem esforço, como a água de uma superfície hidrofóbica. Ao eliminar efetivamente a adesão do material, a ferramenta mantém sua geometria de corte nítida durante toda a sua vida útil operacional.
Essa integridade consistente das bordas é fundamental para fabricantes que exigem especificações rígidas de acabamento superficial. Por exemplo, substratos de diamante de grão fino premium utilizados em fresas de topo personalizadas podem obter acabamentos de superfície espelhados abaixo de Ra 0,4 logo após a máquina. Eles operam perfeitamente em velocidades de fuso superiores a 12.000 RPM, eliminando a necessidade de operações secundárias de polimento ou retificação e simplificando ainda mais o fluxo de trabalho de produção.
Embora o custo inicial de aquisição de ferramentas diamantadas seja inegavelmente superior ao do metal duro inteiriço, a longa vida útil operacional justifica fortemente o investimento. Em aplicações altamente abrasivas, como usinagem de alumínio automotivo com alto teor de silício ou compósitos de classe aeroespacial, dados empíricos de chão de fábrica demonstram que o diamante policristalino pode durar mais que o metal duro de cinquenta a cem vezes.
Este aumento exponencial na longevidade reduz drasticamente a frequência das intervenções do operador. As instalações podem executar turnos de produção contínuos e autônomos com total confiança, sabendo que a ferramenta manterá tolerâncias dimensionais rígidas ao longo de milhares de ciclos. Em última análise, a vida útil prolongada amortiza efetivamente o custo inicial mais elevado, resultando em um custo de ferramental substancialmente menor por componente usinado.
Em contraste com o domínio não ferroso do diamante, o Diamante Policristalino abriga uma vulnerabilidade química crítica. Não pode ser usado para usinar metais ferrosos como ferro e aço. Nas elevadas temperaturas geradas durante a usinagem, o carbono do diamante reage quimicamente com o ferro, fazendo com que o diamante reverta para grafite. Esta grafitização leva à falha catastrófica e imediata da ferramenta. Para montagens complexas envolvendo materiais ferrosos, o Nitreto Cúbico de Boro Policristalino é a alternativa necessária.
A engenharia moderna frequentemente exige a integração de materiais díspares para otimizar o peso e a integridade estrutural. Imagine uma operação de faceamento em alta velocidade em um bloco de motor automotivo moderno, onde uma plataforma leve de alumínio se cruza com camisas de cilindro de ferro fundido altamente duráveis. A usinagem desta superfície de deck requer uma ferramenta para cortar alumínio e ferro fundido simultaneamente em uma única passagem.
Uma borda de diamante atingindo aquele ferro em alta velocidade se dissolveria instantaneamente no chip. As ferramentas de corte de PCBN , entretanto, são quimicamente inertes ao ferro em altas temperaturas. Eles fornecem a dureza necessária para cortar com precisão os revestimentos de ferro fundido, mantendo o acabamento superficial necessário na estrutura de alumínio circundante. Essa estabilidade química específica os torna a escolha definitiva de engenharia para usinagem bimetálica.
O nitreto cúbico de boro policristalino foi projetado para suportar ambientes térmicos extremos. Mantém sua integridade estrutural e dureza de corte em temperaturas superiores a 1000 graus Celsius. Esta excepcional resistência ao calor o torna ideal não apenas para aplicações bimetálicas, mas também para operações de torneamento duro onde são processados aços endurecidos ou superligas.
Ao utilizar geometrias altamente especializadas, os fabricantes podem manter tolerâncias dimensionais exatas em peças complexas e multimateriais, sem a degradação térmica que afeta as pastilhas padrão de metal duro ou cerâmica. Esta estabilidade profunda garante que os componentes críticos atendam aos rigorosos padrões de garantia de qualidade imediatamente após saírem do centro de usinagem.
Para gerentes de produção e executivos de compras, a transição para ferramentas especializadas é fundamentalmente uma decisão financeira orientada por dados. A justificativa para investir em materiais superduros premium depende de uma análise holística do custo por peça. Essa métrica abrange não apenas o preço faturado da cortadora, mas também o custo total amortizado do tempo da máquina, mão de obra do operador e desperdício de material.
O impacto financeiro mais imediato é a redução do tempo de ciclo. Considere um modelo matemático de produção em alto volume. Se um processo padrão exigir três ferramentas separadas, cada troca de ferramenta poderá levar seis segundos, mais o tempo real de corte e os avanços de aproximação. Ao implantar uma única ferramenta escalonada projetada que executa todas as operações simultaneamente, o processo elimina as trocas de ferramentas e consolida as passagens de corte.
Se o tempo total do ciclo for reduzido em apenas vinte segundos por peça e a instalação produzir cem mil peças anualmente, o fabricante recupera mais de quinhentas horas de capacidade da máquina. Esse tempo recuperado pode ser utilizado para processar pedidos lucrativos adicionais sem aumentar as despesas fixas das instalações.
O tempo da máquina CNC é geralmente a taxa horária mais cara no chão de fábrica. Cada minuto que um fuso fica ocioso enquanto um operador calibra uma nova fresa de topo representa uma perda de receita. Como as soluções superduras oferecem uma vida útil exponencialmente mais longa, a frequência destas intervenções necessárias cai drasticamente.
A otimização da mão de obra está diretamente ligada a esse aumento do tempo de atividade. Operadores qualificados gastam menos tempo solucionando problemas de desgaste imprevisível e realizando compensações manuais no painel de controle. Em vez disso, eles podem supervisionar diversas máquinas simultaneamente, aumentando o índice geral de eficiência de mão de obra da instalação de fabricação.
As ferramentas padrão desgastam-se gradualmente, mas continuamente. Isso significa que a primeira peça produzida tem dimensões ligeiramente diferentes da quinhentas peças. Quando uma ferramenta se desgasta além do limite de tolerância aceitável, quaisquer peças subsequentes produzidas antes que o desgaste seja detectado tornam-se sucata cara.
As ferramentas projetadas exibem uma curva de desgaste altamente estável e previsível. A aresta de corte mantém sua geometria exata durante a maior parte de sua vida útil antes de exigir recondicionamento. Esta imensa estabilidade praticamente elimina desperdícios fora da tolerância causados pelo desgaste da ferramenta, garantindo a máxima utilização do material e reduzindo significativamente a carga sobre os departamentos de garantia de qualidade.
Determinar o ponto de inflexão exato onde a engenharia personalizada se torna economicamente viável requer uma avaliação estratégica dos parâmetros de produção. Nem toda operação necessita de uma solução sob medida. Abaixo está uma estrutura prática para auxiliar os gerentes de produção na tomada de decisões sobre ferramentas orientadas por dados com base na realidade do chão de fábrica.
Critérios de Avaliação |
Fique com ferramentas padrão prontas para uso |
Atualize para ferramentas super-rígidas personalizadas |
|---|---|---|
Volume de produção |
Execuções de baixo volume, prototipagem rápida ou pedidos únicos de produção. |
Produção contínua e de alto volume, como automotiva e aeroespacial de nível 1. |
Propriedades dos materiais |
Materiais facilmente usinados, como aço-carbono ou plásticos padrão, com desgaste previsível. |
Compostos altamente abrasivos, alumínio com alto teor de silício ou peças bimetálicas complexas. |
Complexidade da Operação |
Operações simples e de etapa única, como fazer um furo de folga padrão. |
Perfis complexos que requerem desbaste, acabamento e chanframento em espaços apertados. |
Impacto no tempo de ciclo |
O tempo de ciclo não é o principal gargalo no fluxo de trabalho de produção atual. |
Os tempos de ciclo atuais estão restringindo severamente o rendimento e a lucratividade geral da fábrica. |
As ferramentas de catálogo padrão continuam sendo a escolha mais lógica para instalações de prototipagem, oficinas de baixo volume e operações de usinagem de materiais altamente compatíveis. Em cenários em que uma ferramenta será usada apenas para produzir algumas dezenas de peças antes de a configuração ser desmontada, o tempo de execução de engenharia e o custo inicial de uma ferramenta personalizada não podem ser justificados financeiramente. As ferramentas padrão oferecem disponibilidade imediata e baixos custos iniciais de aquisição, adequando-se perfeitamente a ambientes ágeis e de baixo volume.
A transição para ferramentas personalizadas é obrigatória quando as ferramentas padrão se tornam o fator limitante da lucratividade. Se uma linha de produção de alto volume for prejudicada por trocas frequentes de ferramentas ou se o processamento de compósitos aeroespaciais abrasivos estiver fazendo com que os custos de metal duro fiquem fora de controle, a engenharia personalizada será absolutamente necessária. Ao investir em geometrias personalizadas e substratos avançados, os fabricantes passam de um estado reativo de gerenciamento de falhas de ferramentas para um estado proativo de otimização da economia de produção.
Olhando para o futuro, a transição para a Indústria 4.0 está a remodelar fundamentalmente a forma como as instalações de produção abordam as estratégias de maquinação. No domínio da produção de grandes volumes, o método tradicional de tentativa e erro de seleção de ferramentas está rapidamente se tornando obsoleto. Hoje, a fabricação de precisão depende muito da interconectividade, da análise avançada e da engenharia inteligente.
À medida que as tolerâncias de produção se tornam mais rigorosas devido aos padrões de eficiência globais, a confiança em tecnologias avançadas e integradas em dados As ferramentas de corte de diamante as elevam de commodities consumíveis a componentes críticos do ecossistema de fábrica inteligente. Os relatórios atuais de tendências de fabricação indicam que a integração da engenharia digital acelerou o tempo de colocação das ferramentas no mercado em mais de trinta por cento.
O desenvolvimento de uma fresa moderna não é mais um processo puramente mecânico. É um empreendimento digital altamente sofisticado. Antes que uma única peça de metal duro ou diamante policristalino seja retificada na roda, os engenheiros utilizam software avançado de projeto e fabricação para criar gêmeos digitais altamente precisos da ferramenta proposta.
Ao inserir as propriedades exatas do material da peça, como o teor de silício em uma liga de alumínio ou a orientação da fibra em um compósito, os engenheiros podem executar a Análise de Elementos Finitos. Esta análise simula forças de corte, distribuição térmica e dinâmica de evacuação de cavacos em um ambiente virtual. Se a simulação indicar um alto risco de geração localizada de calor, o engenheiro poderá ajustar preventivamente o ângulo de inclinação ou integrar canais de refrigeração direcionados. Esta abordagem científica elimina a dispendiosa fase de prototipagem física, garantindo que a ferramenta funcione perfeitamente desde o primeiro corte.
No atual cenário industrial, a sustentabilidade ambiental é uma métrica proeminente para avaliar a excelência operacional. A fabricação sustentável visa minimizar o impacto ambiental, conservar energia e reduzir o desperdício de matéria-prima. A utilização de soluções de ferramentas projetadas alinha-se perfeitamente com esses objetivos ecológicos.
Em primeiro lugar, as ferramentas personalizadas reduzem drasticamente as taxas de refugo. Nos setores aeroespacial ou automóvel, o desmantelamento de um componente complexo de alumínio desperdiça não só a matéria-prima, mas também a extensa energia já investida no seu processamento preliminar. Em segundo lugar, o consumo de energia é fortemente mitigado. Como as ferramentas personalizadas combinam múltiplas operações em uma única passagem, a máquina consome potência máxima por períodos mais curtos. A excepcional longevidade dos materiais superduros significa menos paradas da máquina, reduzindo diretamente a energia básica desperdiçada durante o tempo de inatividade.
A principal diferença reside na sua composição química e reatividade térmica. O diamante policristalino é excepcionalmente duro e apresenta um coeficiente de atrito muito baixo, tornando-o a melhor escolha para materiais não ferrosos altamente abrasivos, como alumínio, latão e fibra de carbono. No entanto, o diamante reage quimicamente com o ferro em altas temperaturas. Portanto, o nitreto cúbico de boro policristalino, que é quimicamente inerte e altamente resistente ao calor, é projetado especificamente para usinagem de metais ferrosos duros, como ferro fundido e aço endurecido, ou para aplicações bimetálicas complexas.
Embora as ferramentas personalizadas exijam um investimento inicial maior, o retorno do investimento em ambientes de produção de alto volume normalmente é obtido rapidamente. As instalações geralmente obtêm retorno nas primeiras semanas ou meses de implantação. Esse rápido retorno é impulsionado por reduções drásticas no tempo de ciclo, significativamente menos tempo de inatividade da máquina para troca de ferramentas e pela quase eliminação de peças descartadas devido à precisão dimensional consistente.
Sim, esta é uma das vantagens mecânicas mais significativas da engenharia sob medida. Uma ferramenta escalonada personalizada é projetada para que as arestas de corte primárias lidem com a remoção agressiva de material durante a fase de desbaste. Enquanto isso, as margens secundárias localizadas mais acima na ferramenta estabilizam o corte e proporcionam um acabamento superficial de alta qualidade. Recursos geométricos adicionais podem aplicar simultaneamente um chanfro à medida que a ferramenta atinge sua profundidade programada, executando três operações em um movimento fluido.
Não, as ferramentas de corte diamantadas são fortemente contra-indicadas para usinagem de aço ou quaisquer outros metais ferrosos. Durante a usinagem, o calor intenso provoca uma reação química conhecida como grafitização, onde os átomos de carbono do diamante se dissolvem nas lascas de ferro. Isso faz com que a aresta de corte se degrade e se desgaste quase instantaneamente. Para aplicações ferrosas, os fabricantes devem contar com ferramentas de corte de PCBN.
A seleção do tamanho de grão correto depende inteiramente do material que você está usinando e do acabamento superficial necessário. Os grãos grossos oferecem máxima resistência ao desgaste e tenacidade, tornando-os ideais para materiais altamente abrasivos, como alumínio com alto teor de silício. Por outro lado, os grãos ultrafinos proporcionam nitidez superior das bordas. Estas são a escolha preferida para obter acabamentos superficiais espelhados em alumínio puro ou compostos aeroespaciais de precisão.
Embora as ferramentas de catálogo padrão sejam enviadas imediatamente, as soluções de engenharia exigem projeto, simulação e fabricação especializados. Dependendo da complexidade da geometria personalizada e do substrato superduro necessário, os prazos de entrega geralmente variam de duas a seis semanas. No entanto, a economia de tempo de ciclo resultante e a vida útil prolongada da ferramenta compensaram rapidamente esse período de espera inicial.
A transição para ferramentas de engenharia personalizada requer inegavelmente um investimento inicial maior em comparação com a simples compra de itens de catálogo padrão. No entanto, para instalações de produção modernas, estas soluções avançadas representam um activo estratégico e não uma mera despesa consumível. No cenário altamente competitivo da fabricação de precisão, sua lucratividade depende inteiramente da maximização da eficiência operacional, da proteção do tempo de atividade do fuso e da minimização do desperdício de material.
Ao aproveitar as propriedades extraordinárias de substratos avançados juntamente com geometrias personalizadas que consolidam as operações, os fabricantes podem obter resultados de máquinas e qualidade de peças sem precedentes. Pare de permitir que ferramentas padrão ditem seus limites de produção. Se você está enfrentando dificuldades com a vida útil imprevisível da ferramenta, acabamentos superficiais ruins ou tempos de ciclo excessivos, é hora de atualizar sua estratégia de usinagem. Incentivamos os gerentes de produção a auditar seus processos atuais e explorar soluções de engenharia de precisão em Sendmill . Faça parceria com nossos especialistas em engenharia para projetar a fresa exata que sua aplicação exige e transforme seus gargalos de fabricação em vantagens competitivas hoje.