Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-24 Origine : Site

Les outils standards du commerce érodent-ils silencieusement vos marges bénéficiaires ? Rendez-vous dans n'importe quel atelier à volume élevé et vous verrez probablement des opérateurs peaufiner constamment les décalages ou échanger des plaquettes usées. Dans le monde exigeant de la fabrication de précision, le traitement des pièces non ferreuses introduit souvent des modèles d'usure très imprévisibles. Les lisières bâties et la dégradation rapide créent des fuites financières cachées. Cela entraîne inévitablement des temps d’arrêt excessifs des machines et une montée en flèche des taux de rebut. S'appuyer sur des solutions de catalogue généralisées n'est tout simplement plus une stratégie viable pour les installations de production modernes.
Dans ce guide complet, vous découvrirez comment l'usinage des matériaux non ferreux atteint une efficacité maximale grâce à une ingénierie sur mesure. En intégrant des matériaux de substrat avancés tels que le diamant polycristallin et le nitrure de bore cubique polycristallin, les fabricants peuvent réduire considérablement leur coût global par pièce tout en améliorant la qualité des pièces.
Consolidation des opérations : les solutions d'outillage conçues combinent plusieurs opérations d'usinage distinctes en un seul passage. Cela inclut l'ébauche, la finition et le chanfreinage, ce qui réduit considérablement les temps de cycle globaux et minimise l'indexation de la machine.
Résistance à l’usure supérieure : les substrats en diamant polycristallin personnalisés offrent une résistance à l’usure inégalée lors du traitement de matériaux hautement abrasifs. Leur durée de vie dépasse souvent les alternatives standard en carbure monobloc avec des marges extraordinaires.
Capacité bimétallique : le nitrure de bore cubique polycristallin fonctionne comme la solution d'ingénierie optimale pour les applications bimétalliques complexes. Il permet la découpe simultanée de l'aluminium et de la fonte sans dégradation catastrophique des bords.
Rentabilité : la véritable valeur opérationnelle d'une découpeuse sur mesure est mesurée par sa capacité à réduire le coût par pièce grâce à une meilleure disponibilité de la machine, plutôt que par son prix d'acquisition initial.
Pour saisir pleinement la valeur de l’ingénierie spécialisée, nous devons d’abord examiner les défauts inhérents à l’outillage standard. Les environnements de fabrication de précision sont confrontés à des obstacles opérationnels distincts lorsqu’ils traitent des matériaux non ferreux. Contrairement aux alliages d’acier standards, les matériaux tels que l’aluminium, le laiton, le cuivre et les composites avancés modernes présentent des défis tribologiques et métallurgiques uniques. Les outils de catalogue standard sont généralement conçus pour des applications générales. Cela les rend intrinsèquement compromis lorsqu’ils sont chargés d’une production rigoureuse et à grand volume.
Les matériaux non ferreux se répartissent généralement en deux catégories problématiques pour les machinistes. Ils sont soit gommeux, soit très abrasifs. Les métaux mous et très ductiles comme l’aluminium pur et le cuivre possèdent une caractéristique collante. Pendant le processus de coupe, une chaleur et une pression localisées extrêmes provoquent une micro-soudure de ces matériaux mous directement sur le tranchant de l'outil. Ce phénomène est universellement connu dans l'atelier sous le nom de Built-Up Edge, et il modifie fondamentalement la géométrie de coupe prévue.
Les opérateurs expérimentés reconnaissent souvent cet échec de manière audible. Un changement soudain et brutal du pas de la broche indique généralement que le matériau s'est soudé à la flûte. Au fur et à mesure que cette accumulation se brise lors de la coupe, elle entraîne avec elle des fragments microscopiques de carbure. Cela conduit directement à une rupture prématurée des bords et à des finitions de surface endommagées.
En outre, nous assistons à un changement massif dans les tendances manufacturières mondiales. Les secteurs des véhicules électriques et de l’aérospatiale poursuivent activement des stratégies d’allègement pour répondre à des normes d’efficacité strictes. Cette tendance à l’échelle de l’industrie pousse les installations à traiter des matériaux de plus en plus abrasifs. Les alliages d'aluminium à haute teneur en silicium utilisés pour les boîtiers de moteurs électriques et les polymères renforcés de fibres de carbone agissent essentiellement comme du papier de verre liquide. Le carbure standard exposé à ces éléments abrasifs souffre d'une usure rapide des flancs, perdant sa précision dimensionnelle en une fraction du temps attendu dans les applications conventionnelles de l'acier.
S'appuyer sur un outillage standard pour ces matériaux difficiles introduit une cascade de coûts cachés. Lorsqu'une fraise standard se dégrade rapidement en raison de l'abrasion ou de l'adhérence du matériau, les opérateurs doivent fréquemment arrêter la machine CNC pour indexer les plaquettes ou remplacer les porte-outils. Ces temps d’arrêt excessifs des machines se traduisent directement par une perte massive de capacité productive de l’usine.
De plus, à mesure que les outils standards s’usent de manière imprévisible, les tolérances dimensionnelles des pièces usinées commencent à dériver. Cette incohérence oblige les équipes de contrôle qualité à augmenter la fréquence des inspections. Cela conduit inévitablement à un taux plus élevé de composants mis au rebut ou retravaillés. Dans les environnements à volume élevé, l'impact financier cumulé des remplacements fréquents, de la perte de temps de broche et des pièces rejetées dépasse de loin les économies initiales liées à l'achat d'articles standard disponibles dans le commerce.
Pour surmonter ces obstacles matériels, les ingénieurs de production et les responsables des installations doivent dépasser les contraintes des catalogues standards. L'outillage personnalisé représente un changement stratégique d'une approche généralisée vers une méthodologie de fabrication hautement spécialisée et spécifique à une application. Ces outils sont conçus à partir de zéro. Les concepteurs basent la géométrie sur les propriétés exactes des matériaux, les dimensions des pièces et les capacités cinématiques des machines spécifiques de l'utilisateur final.
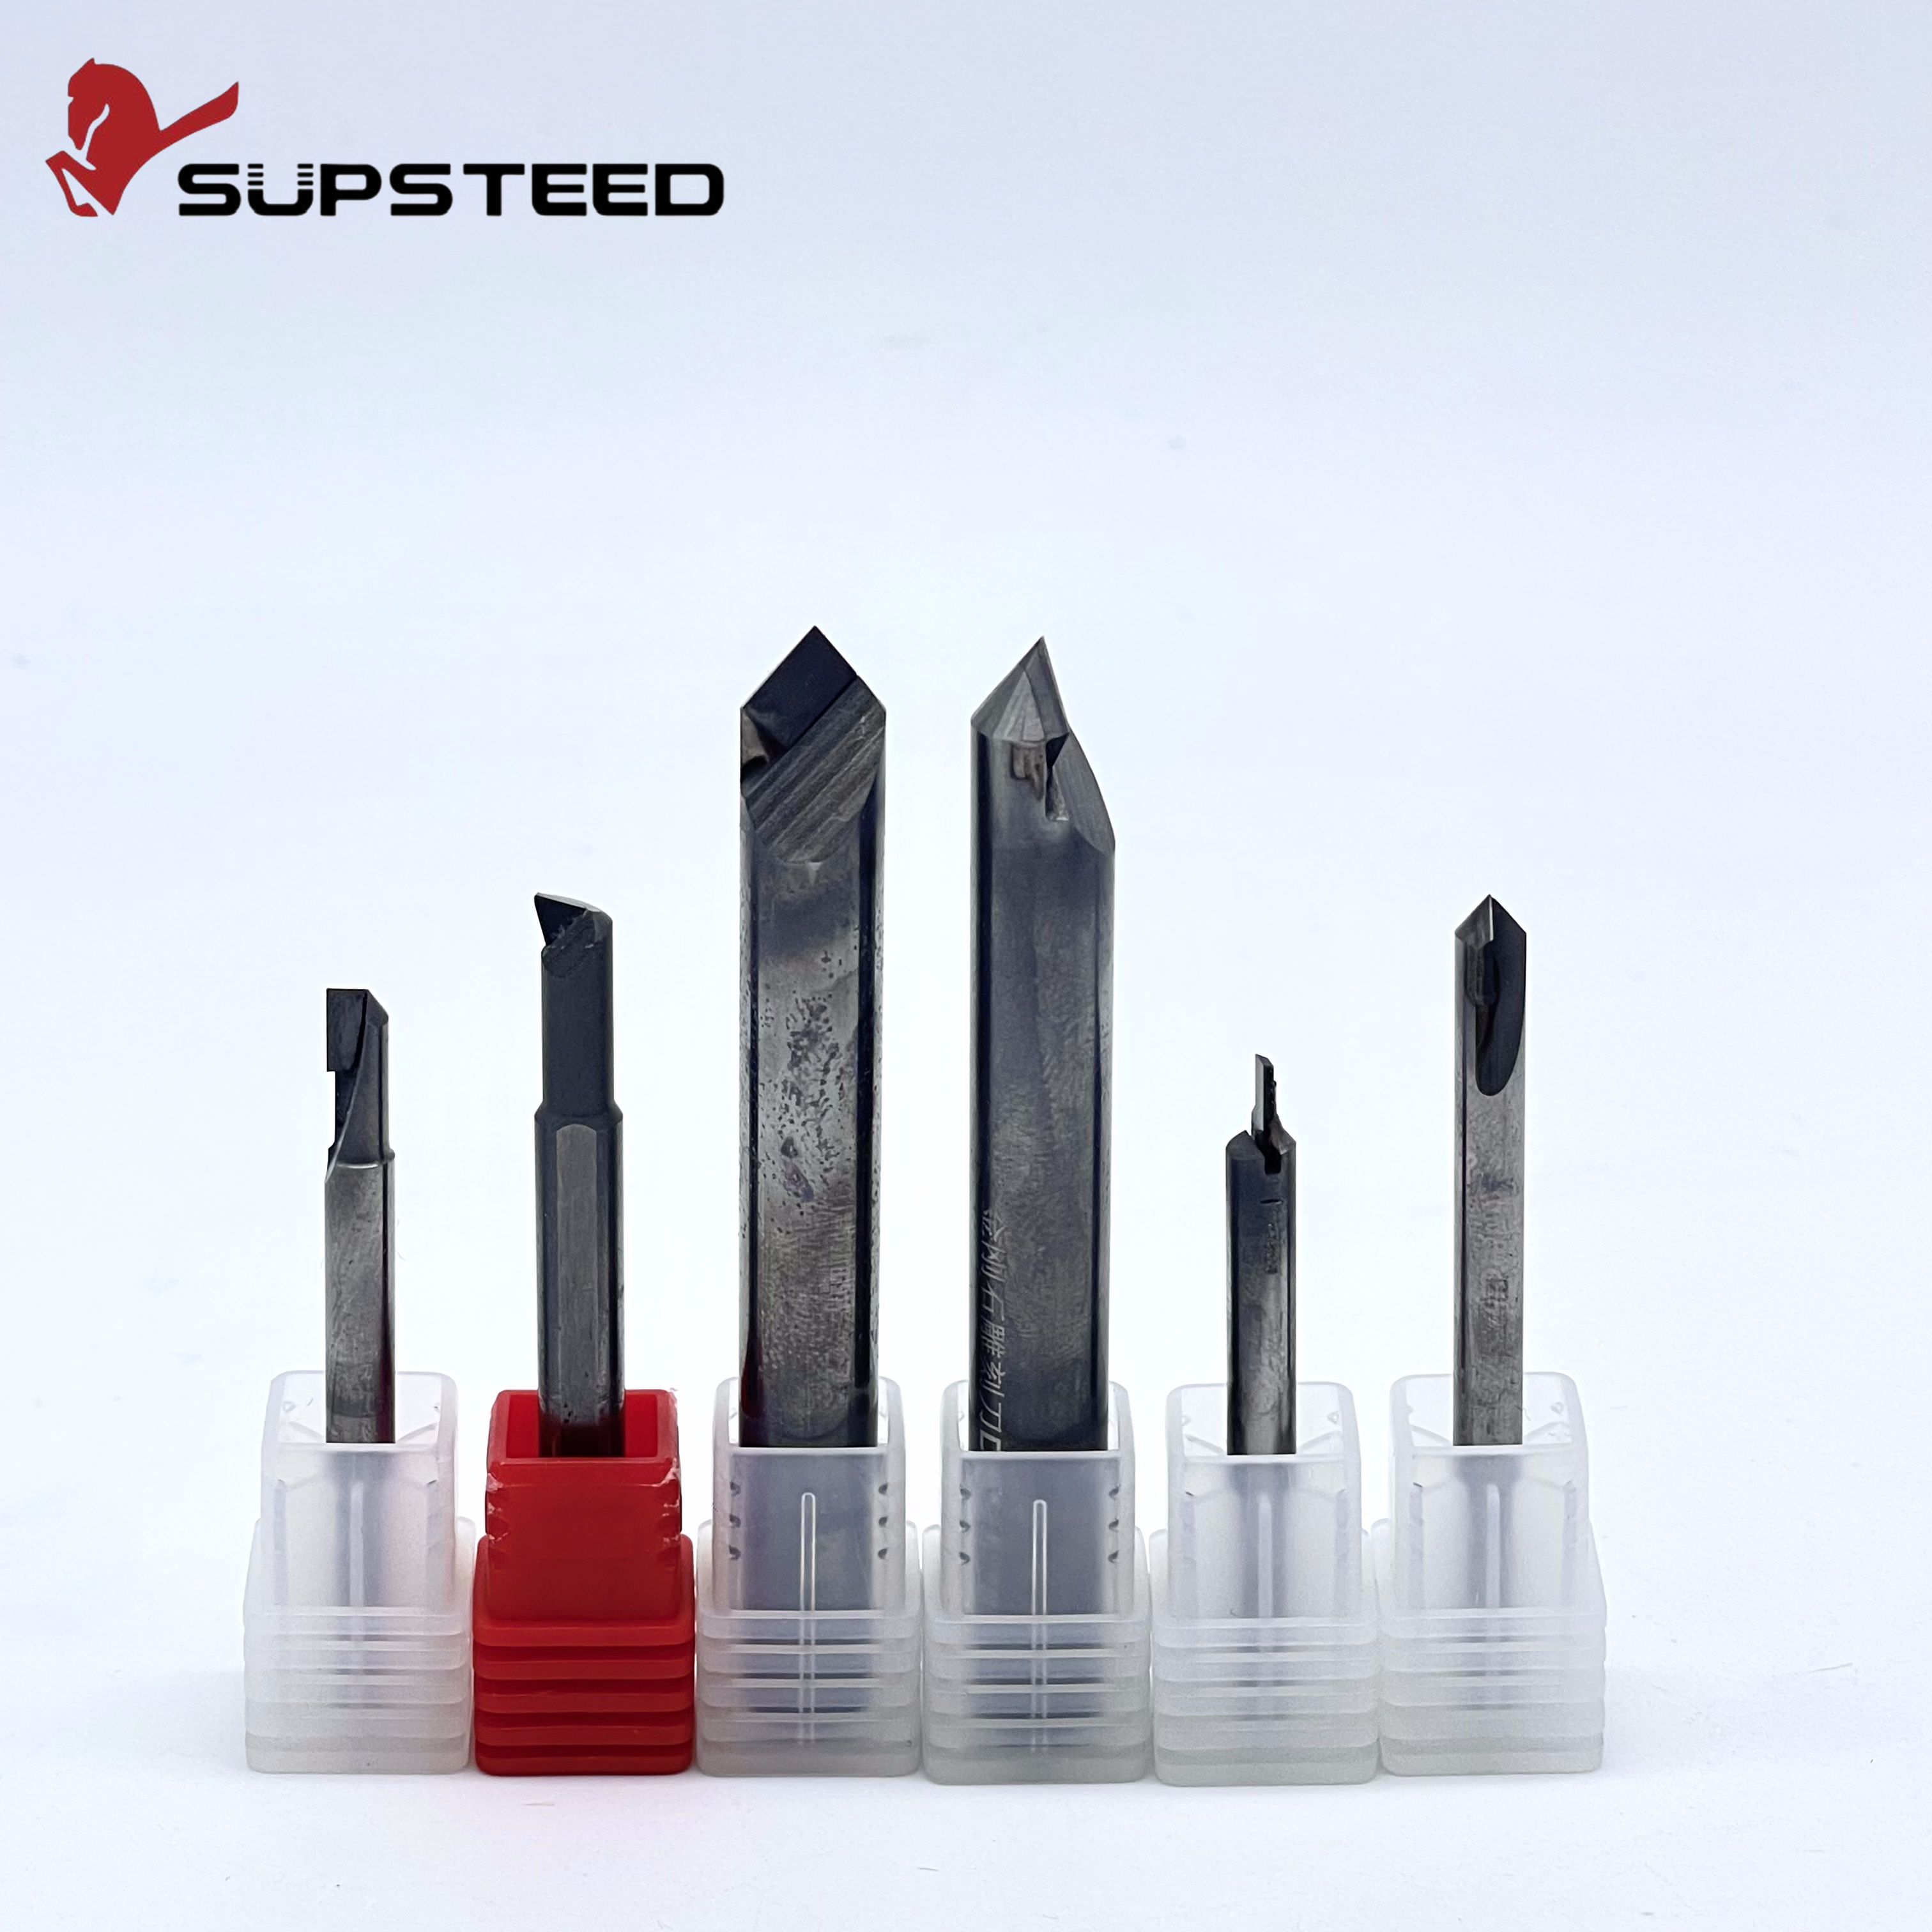
L'un des avantages mécaniques les plus significatifs d'un La découpeuse CNC personnalisée est la possibilité de consolider plusieurs étapes d'usinage. Prenons un centre de fraisage CNC typique. Chaque fois que la broche s'arrête pour indexer un nouvel outil du carrousel, de précieuses secondes disparaissent. Dans une configuration standard, la génération d'un trou étagé complexe peut nécessiter un foret par points, un foret d'ébauche, une barre d'alésage pour un contrôle précis du diamètre et un outil de chanfrein pour la rupture des bords. Chaque changement introduit des erreurs potentielles de faux-rond et ajoute un temps mort au cycle.
À l’inverse, un foret étagé ou un alésoir multidiamètre peut exécuter les phases d’ébauche, de finition et de chanfreinage en une seule plongée fluide. En regroupant trois ou quatre opérations en un seul mouvement, les fabricants récupèrent d’énormes quantités de capacité machine. Lorsqu'elles sont multipliées par des centaines de milliers de pièces par an, ces secondes gagnées retardent les dépenses d'investissement en machines supplémentaires et augmentent considérablement la production de l'usine.
La véritable efficacité de l’outillage sur mesure réside dans sa géométrie hautement adaptée. Les ingénieurs en outillage analysent les caractéristiques spécifiques de résistance au cisaillement et de formation de copeaux du matériau cible. Ces données leur permettent de concevoir des angles de coupe, des angles de dépouille et un espacement des flûtes optimaux. Par exemple, des angles d'hélice variables et un espacement inégal des flûtes peuvent être intégrés pour perturber les fréquences harmoniques. Cela élimine pratiquement les vibrations et les vibrations lors des passes de fraisage agressives.
Plus précisément, ces conceptions personnalisées intègrent fréquemment des systèmes de distribution de liquide de refroidissement optimisés. Au lieu de recourir à un liquide de refroidissement externe, qui ne parvient souvent pas à pénétrer dans la zone de coupe à des vitesses de rotation élevées, les conceptions personnalisées acheminent le liquide de refroidissement haute pression directement vers l'arête de coupe. Cette gestion thermique ciblée est absolument essentielle pour évacuer efficacement les copeaux et empêcher l’accumulation de chaleur localisée qui provoque l’adhésion du matériau.
Alors que la géométrie physique dicte le flux des copeaux, le substrat dicte la survie. Lorsqu'il s'agit de résoudre les graves problèmes d'abrasion et d'adhérence des matériaux légers modernes, le diamant polycristallin s'est fermement imposé comme le premier matériau ultra-dur.
Le diamant polycristallin est synthétisé par frittage de particules de diamant de taille micronique avec un liant métallique dans des conditions extrêmement hautes pression et haute température. Le matériau obtenu présente des propriétés physiques extraordinaires. Il possède un indice de dureté Vickers qui éclipse complètement le carbure de tungstène standard, ce qui le rend incroyablement résistant à l'usure abrasive.
Au-delà de la simple dureté, Les outils PCD personnalisés offrent un coefficient de frottement exceptionnellement faible associé à une conductivité thermique élevée. Le transfert thermique supérieur garantit que la chaleur intense générée au niveau de la zone de cisaillement est rapidement dissipée du tranchant vers le corps de l'outil. Cette gestion thermique sophistiquée empêche le micro-écaillage du bord sous les contraintes sévères des paramètres d'usinage à grande vitesse.
Le coefficient de friction remarquablement faible inhérent au diamant offre une surface lisse, presque antiadhésive au niveau de la face de coupe. Lors de l'usinage de métaux gommeux comme l'aluminium pur, le matériau s'écoule doucement sur l'outil sans adhérer au substrat. Il élimine les copeaux sans effort comme l'eau d'une surface hydrophobe. En éliminant efficacement l'adhérence du matériau, l'outil conserve sa géométrie de coupe extrêmement nette tout au long de sa durée de vie opérationnelle.
Cette intégrité constante des bords est primordiale pour les fabricants exigeant des spécifications strictes en matière de finition de surface. Par exemple, les substrats diamantés à grain fin de qualité supérieure utilisés dans les fraises en bout personnalisées peuvent obtenir des finitions de surface de type miroir inférieures à Ra 0,4 dès la sortie de la machine. Ils fonctionnent parfaitement à des vitesses de broche supérieures à 12 000 tr/min, éliminant ainsi le besoin d’opérations de polissage ou de meulage secondaires et rationalisant davantage le flux de production.
Même si le coût d’achat initial des outils diamantés est indéniablement plus élevé que celui des outils en carbure monobloc, la durée de vie opérationnelle prolongée justifie largement l’investissement. Dans les applications hautement abrasives, telles que l'usinage d'aluminium automobile à haute teneur en silicium ou de composites de qualité aérospatiale, les données empiriques d'atelier démontrent que le diamant polycristallin peut durer de cinquante à cent fois plus longtemps que le carbure monobloc.
Cette augmentation exponentielle de la longévité réduit drastiquement la fréquence des interventions des opérateurs. Les installations peuvent exécuter des équipes de production continues et sans surveillance en toute confiance, sachant que l'outil respectera des tolérances dimensionnelles strictes sur des milliers de cycles. En fin de compte, la durée de vie prolongée amortit efficacement le coût initial plus élevé, ce qui se traduit par un coût d'outillage considérablement inférieur par composant usiné.
Contrairement à la dominance non ferreuse du diamant, le diamant polycristallin présente une vulnérabilité chimique critique. Il ne peut pas être utilisé pour usiner des métaux ferreux comme le fer et l’acier. Aux températures élevées générées lors de l’usinage, le carbone du diamant réagit chimiquement avec le fer, provoquant la transformation du diamant en graphite. Cette graphitisation conduit à une panne catastrophique et immédiate de l'outil. Pour les assemblages complexes impliquant des matériaux ferreux, le nitrure de bore cubique polycristallin est l’alternative recherchée.
L'ingénierie moderne exige fréquemment l'intégration de matériaux disparates pour optimiser le poids et l'intégrité structurelle. Imaginez une opération de dressage à grande vitesse sur un bloc moteur automobile moderne, où un carter en aluminium léger croise des chemises de cylindre en fonte très durables. L'usinage de cette surface de pont nécessite un outil pour couper simultanément l'aluminium et la fonte en un seul passage.
Un bord en diamant frappant ce fer à grande vitesse se dissoudrait instantanément dans le copeau. Les outils de coupe PCBN , cependant, sont chimiquement inertes au fer à haute température. Ils fournissent la dureté nécessaire pour cisailler proprement les revêtements en fonte tout en conservant la finition de surface requise sur la structure en aluminium environnante. Cette stabilité chimique spécifique en fait le choix technique définitif pour l'usinage bimétallique.
Le nitrure de bore cubique polycristallin est conçu pour résister aux environnements thermiques extrêmes. Il conserve son intégrité structurelle et sa dureté de coupe à des températures supérieures à 1 000 degrés Celsius. Cette résistance thermique exceptionnelle le rend idéal non seulement pour les applications bimétalliques mais également pour les opérations de tournage dur où sont traités des aciers trempés ou des superalliages.
En utilisant des géométries hautement spécialisées, les fabricants peuvent maintenir des tolérances dimensionnelles exactes sur des pièces complexes et multi-matériaux sans la dégradation thermique qui affecte les inserts standard en carbure ou en céramique. Cette profonde stabilité garantit que les composants critiques répondent à des normes strictes d’assurance qualité dès leur sortie du centre d’usinage.
Pour les responsables de production et les responsables des achats, la transition vers des outils spécialisés est fondamentalement une décision financière fondée sur les données. La justification de l’investissement dans des matériaux ultra-durs haut de gamme repose sur une analyse globale du coût par pièce. Cette mesure englobe non seulement le prix facturé de la découpeuse, mais également le coût total amorti du temps machine, de la main-d'œuvre de l'opérateur et des déchets de matériaux.
L’impact financier le plus immédiat est la réduction du temps de cycle. Considérons un modèle mathématique de production à grand volume. Si un processus standard nécessite trois outils distincts, chaque changement d'outil peut prendre six secondes, plus le temps de coupe réel et les avances d'approche. En déployant un seul outil étape par étape qui effectue toutes les opérations simultanément, le processus élimine les changements d'outil et consolide les passes de coupe.
Si le temps de cycle total est réduit de seulement vingt secondes par pièce et que l'usine produit cent mille pièces par an, le fabricant récupère plus de cinq cents heures de capacité de la machine. Ce temps récupéré peut être utilisé pour traiter des commandes lucratives supplémentaires sans augmenter les frais généraux des installations fixes.
Le temps passé sur une machine CNC est généralement le taux horaire le plus cher dans une usine. Chaque minute où une broche reste inactive pendant qu'un opérateur calibre une nouvelle fraise en bout représente une perte de revenus. Étant donné que les solutions ultra-dures offrent des durées de vie exponentiellement plus longues, la fréquence de ces interventions nécessaires chute.
L’optimisation du travail est directement liée à cette augmentation de la disponibilité. Les machinistes qualifiés passent moins de temps à dépanner une usure imprévisible et à effectuer des décalages manuels sur le panneau de commande. Au lieu de cela, ils peuvent superviser plusieurs machines simultanément, augmentant ainsi le taux d’efficacité global de la main-d’œuvre de l’usine de fabrication.
Les outils standards s’usent progressivement mais continuellement. Cela signifie que la première pièce produite a des dimensions légèrement différentes de celles de la cinq centième pièce. Lorsqu'un outil s'use au-delà du seuil de tolérance acceptable, toutes les pièces ultérieures produites avant que l'usure ne soit détectée deviennent des déchets coûteux.
L'outillage technique présente une courbe d'usure très stable et prévisible. Le tranchant conserve sa géométrie exacte pendant la grande majorité de sa durée de vie avant de nécessiter un reconditionnement. Cette immense stabilité élimine pratiquement les rebuts hors tolérance causés par l'usure des outils, garantissant une utilisation maximale des matériaux et réduisant considérablement la charge des services d'assurance qualité.
Déterminer le point d’inflexion exact où l’ingénierie sur mesure devient économiquement viable nécessite une évaluation stratégique des paramètres de production. Toutes les opérations ne nécessitent pas une solution sur mesure. Vous trouverez ci-dessous un cadre pratique pour aider les responsables de production à prendre des décisions d'outillage basées sur des données et basées sur les réalités de l'atelier.
Critères d'évaluation |
Tenez-vous-en aux outils standard disponibles dans le commerce |
Mise à niveau vers des outils super-durs personnalisés |
|---|---|---|
Volume de production |
Exécutions en faible volume, prototypage rapide ou commandes ponctuelles en atelier. |
Production continue et en grand volume, comme dans les secteurs de l'automobile et de l'aérospatiale de niveau 1. |
Propriétés des matériaux |
Matériaux faciles à usiner comme l'acier doux ou les plastiques standards avec une usure prévisible. |
Composites hautement abrasifs, aluminium à haute teneur en silicium ou pièces bimétalliques complexes. |
Complexité des opérations |
Opérations simples en une seule étape, telles que le perçage d'un trou de dégagement standard. |
Profils complexes nécessitant une ébauche, une finition et un chanfreinage dans des espaces restreints. |
Impact sur le temps de cycle |
Le temps de cycle n’est pas le principal goulot d’étranglement du flux de production actuel. |
Les temps de cycle actuels limitent considérablement le rendement et la rentabilité globale de l’usine. |
Les outils de catalogue standard restent le choix le plus logique pour les installations de prototypage, les ateliers de travail à faible volume et les opérations d'usinage de matériaux hautement conformes. Dans les scénarios où un outil ne sera utilisé que pour produire quelques dizaines de pièces avant que l’installation ne soit démontée, le délai d’ingénierie et le coût initial d’un outil personnalisé ne peuvent pas être financièrement justifiés. Les outils standards offrent une disponibilité immédiate et de faibles coûts d’approvisionnement initiaux, parfaitement adaptés aux environnements agiles et à faible volume.
La transition vers des outils sur mesure s'impose lorsque les outils standards deviennent le facteur limitant de la rentabilité. Si une ligne de production à grand volume est entravée par des changements d'outils fréquents, ou si le traitement de composites aérospatiaux abrasifs entraîne une spirale incontrôlable des coûts du carbure, une ingénierie personnalisée est absolument nécessaire. En investissant dans des géométries sur mesure et des substrats avancés, les fabricants passent d'un état réactif de gestion des pannes d'outils à un état proactif d'optimisation de l'économie de production.
À l’avenir, la transition vers l’Industrie 4.0 remodèle fondamentalement la façon dont les installations de production abordent les stratégies d’usinage. Dans le domaine de la fabrication en grande série, la méthode traditionnelle d’essais et d’erreurs de sélection des outils devient rapidement obsolète. Aujourd’hui, la fabrication de précision repose largement sur l’interconnectivité, l’analyse avancée et l’ingénierie intelligente.
À mesure que les tolérances de production deviennent plus strictes en raison des normes d'efficacité mondiales, le recours à des technologies avancées et intégrées aux données Les outils de coupe diamantés les élèvent du statut de produits consommables à ceux de composants essentiels de l’écosystème des usines intelligentes. Les rapports actuels sur les tendances de la fabrication indiquent que l'intégration de l'ingénierie numérique a accéléré de plus de trente pour cent les délais de mise sur le marché des outils.
Le développement d’une fraise moderne n’est plus un processus purement mécanique. Il s’agit d’une entreprise numérique très sophistiquée. Avant qu’une seule pièce de carbure ou de diamant polycristallin ne soit meulée sur la meule, les ingénieurs utilisent un logiciel de conception et de fabrication avancé pour créer des jumeaux numériques très précis de l’outil proposé.
En saisissant les propriétés exactes du matériau de la pièce, telles que la teneur en silicium dans un alliage d'aluminium ou l'orientation des fibres dans un composite, les ingénieurs peuvent exécuter une analyse par éléments finis. Cette analyse simule les forces de coupe, la répartition thermique et la dynamique d'évacuation des copeaux dans un environnement virtuel. Si la simulation indique un risque élevé de génération de chaleur localisée, l'ingénieur peut ajuster de manière préventive l'angle de coupe ou intégrer des canaux de refroidissement ciblés. Cette approche scientifique élimine la phase coûteuse de prototypage physique, garantissant ainsi que l'outil fonctionne parfaitement dès la première coupe.
Dans le paysage industriel actuel, la durabilité environnementale est un indicateur important pour évaluer l’excellence opérationnelle. La fabrication durable vise à minimiser l'impact environnemental, à économiser l'énergie et à réduire le gaspillage de matières premières. L’utilisation de solutions d’outillage conçues s’aligne parfaitement avec ces objectifs écologiques.
Premièrement, les outils personnalisés réduisent considérablement les taux de rebut. Dans les secteurs de l'aérospatiale ou de l'automobile, la mise au rebut d'un composant complexe en aluminium gaspille non seulement la matière première mais également l'énergie considérable déjà investie dans son traitement préliminaire. Deuxièmement, la consommation d’énergie est fortement atténuée. Étant donné que les outils personnalisés combinent plusieurs opérations en un seul passage, la machine consomme sa puissance maximale pendant des durées plus courtes. La longévité exceptionnelle des matériaux ultra-durs signifie moins d’arrêts de machine, réduisant directement l’énergie de base gaspillée pendant les temps d’arrêt.
La principale différence réside dans leur composition chimique et leur réactivité thermique. Le diamant polycristallin est exceptionnellement dur et présente un très faible coefficient de friction, ce qui en fait le choix ultime pour les matériaux non ferreux hautement abrasifs comme l'aluminium, le laiton et la fibre de carbone. Cependant, le diamant réagit chimiquement avec le fer à haute température. Par conséquent, le nitrure de bore cubique polycristallin, chimiquement inerte et hautement résistant à la chaleur, est spécifiquement conçu pour l'usinage de métaux ferreux durs comme la fonte et l'acier trempé, ou pour des applications bimétalliques complexes.
Même si les outils personnalisés nécessitent une dépense d'investissement initiale plus élevée, le retour sur investissement dans les environnements de production à grand volume est généralement réalisé rapidement. Les installations voient souvent leur retour sur investissement dans les premières semaines ou mois de déploiement. Ce retour rapide est dû à des réductions drastiques du temps de cycle, à une réduction significative des temps d'arrêt des machines pour les changements d'outils et à la quasi-élimination des pièces mises au rebut grâce à une précision dimensionnelle constante.
Oui, c’est l’un des avantages mécaniques les plus importants de l’ingénierie sur mesure. Un outil étagé personnalisé est conçu de manière à ce que les arêtes de coupe principales gèrent un enlèvement de matière agressif pendant la phase d'ébauche. Parallèlement, des marges secondaires situées plus haut dans l'outil stabilisent la coupe et assurent une finition de surface de haute qualité. Des caractéristiques géométriques supplémentaires peuvent appliquer simultanément un chanfrein lorsque l'outil atteint sa profondeur programmée, exécutant trois opérations en un seul mouvement fluide.
Non, les outils diamantés sont fortement contre-indiqués pour l’usinage de l’acier ou de tout autre métal ferreux. Lors de l'usinage, la chaleur intense provoque une réaction chimique appelée graphitisation, dans laquelle les atomes de carbone du diamant se dissolvent dans les copeaux de fer. Cela provoque une dégradation et une usure presque instantanée du tranchant. Pour les applications ferreuses, les fabricants doivent s'appuyer sur des outils de coupe PCBN.
Le choix de la bonne granulométrie dépend entièrement du matériau que vous usinez et de la finition de surface requise. Les grains grossiers offrent une résistance à l'usure et une ténacité maximales, ce qui les rend idéaux pour les matériaux hautement abrasifs comme l'aluminium à haute teneur en silicium. À l’inverse, les grains ultra-fins offrent une netteté supérieure des bords. Il s'agit du choix privilégié pour obtenir des finitions de surface de type miroir sur de l'aluminium pur ou des composites aérospatiaux de précision.
Alors que les outils de catalogue standard sont expédiés immédiatement, les solutions techniques nécessitent une conception, une simulation et une fabrication spécialisées. En fonction de la complexité de la géométrie personnalisée et du substrat ultra-dur requis, les délais de livraison varient généralement de deux à six semaines. Cependant, les gains de temps de cycle et la durée de vie prolongée des outils qui en résultent compensent rapidement cette période d'attente initiale.
La transition vers des outils conçus sur mesure nécessite indéniablement un investissement initial plus élevé que le simple achat d’articles de catalogue standard. Pourtant, pour les installations de production modernes, ces solutions avancées représentent un atout stratégique plutôt qu’une simple dépense consommable. Dans le paysage hautement concurrentiel de la fabrication de précision, votre rentabilité dépend entièrement de l’optimisation de l’efficacité opérationnelle, de la protection de la disponibilité des broches et de la minimisation du gaspillage de matériaux.
En tirant parti des propriétés extraordinaires des substrats avancés et de géométries sur mesure qui consolident les opérations, les fabricants peuvent atteindre une production de machines et une qualité de pièces sans précédent. Arrêtez de laisser les outils standards dicter vos limites de production. Si vous êtes confronté à une durée de vie imprévisible des outils, à des états de surface médiocres ou à des temps de cycle excessifs, il est temps de mettre à niveau votre stratégie d'usinage. Nous encourageons les responsables de production à auditer leurs processus actuels et à explorer des solutions d'ingénierie de précision à Envoyer le moulin . Associez-vous à nos experts en ingénierie pour concevoir la fraise exacte qu’exige votre application et transformez dès aujourd’hui vos goulots d’étranglement de fabrication en avantages concurrentiels.