Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-24 Pochodzenie: Strona

Czy standardowe, gotowe narzędzia po cichu zmniejszają Twoje marże zysku? Wejdź na halę produkcyjną, w której występuje duży nakład, a prawdopodobnie zobaczysz operatorów stale poprawiających przesunięcia lub wymieniających zużyte płytki. W wymagającym świecie produkcji precyzyjnej obróbka części nieżelaznych często wiąże się z wysoce nieprzewidywalnymi wzorami zużycia. Narastające krawędzie i szybka degradacja powodują ukryte dreny finansowe. Prowadzi to nieuchronnie do nadmiernych przestojów maszyn i gwałtownie rosnącego poziomu złomu. Opieranie się na uogólnionych rozwiązaniach katalogowych po prostu nie jest już realną strategią w przypadku nowoczesnych zakładów produkcyjnych.
W tym obszernym przewodniku dowiesz się, jak to zrobić obróbka metali nieżelaznych osiąga najwyższą wydajność dzięki inżynierii dostosowanej do indywidualnych potrzeb. Integrując zaawansowane materiały podłoża, takie jak diament polikrystaliczny i polikrystaliczny sześcienny azotek boru, producenci mogą drastycznie obniżyć całkowity koszt w przeliczeniu na część, jednocześnie podnosząc jakość przedmiotu obrabianego.
Konsolidacja operacji: Zaprojektowane rozwiązania narzędziowe łączą wiele różnych operacji obróbki w jednym przejściu. Obejmuje to obróbkę zgrubną, wykańczającą i fazowanie, co drastycznie skraca całkowity czas cyklu i minimalizuje indeksowanie maszyny.
Doskonała odporność na zużycie: niestandardowe podłoża z diamentu polikrystalicznego zapewniają niezrównaną odporność na zużycie podczas obróbki materiałów o wysokiej ścieralności. Często przewyższają standardowe alternatywy z węglika spiekanego o niezwykłą trwałość.
Możliwości bimetaliczne: Polikrystaliczny sześcienny azotek boru działa jako optymalne rozwiązanie inżynieryjne do złożonych zastosowań bimetalicznych. Pozwala na jednoczesną obróbkę aluminium i żeliwa bez katastrofalnej degradacji krawędzi.
Efektywność kosztowa: Prawdziwą wartość operacyjną noża na zamówienie mierzy się jego zdolnością do obniżenia kosztu na część poprzez wydłużenie czasu sprawności maszyny, a nie początkową ceną nabycia.
Aby w pełni zrozumieć wartość specjalistycznej inżynierii, musimy najpierw zbadać nieodłączne wady standardowego oprzyrządowania. Środowiska produkcji precyzyjnej borykają się z wyraźnymi przeszkodami operacyjnymi w przypadku materiałów nieżelaznych. W przeciwieństwie do standardowych stopów stali, materiały takie jak aluminium, mosiądz, miedź i nowoczesne zaawansowane kompozyty stwarzają wyjątkowe wyzwania tribologiczne i metalurgiczne. Standardowe narzędzia katalogowe są zazwyczaj przeznaczone do zastosowań ogólnych. To sprawia, że są one z natury zagrożone, gdy stawia się im rygorystyczną, masową produkcję.
Materiały nieżelazne ogólnie dzielą się na dwie kategorie problematyczne dla mechaników. Są albo gumowate, albo bardzo ścierne. Miękkie, bardzo plastyczne metale, takie jak czyste aluminium i miedź, mają lepką charakterystykę. Podczas procesu cięcia ekstremalnie zlokalizowane ciepło i ciśnienie powodują mikrozgrzewanie tych miękkich materiałów bezpośrednio z krawędzią skrawającą narzędzia. Zjawisko to jest powszechnie znane w warsztacie jako nabudowana krawędź i zasadniczo zmienia zamierzoną geometrię skrawania.
Doświadczeni operatorzy często rozpoznają tę awarię dźwiękowo. Nagła, ostra zmiana skoku wrzeciona zwykle wskazuje, że materiał przyspawał się do rowka. Gdy nagromadzenie to odrywa się podczas cięcia, ciągnie ze sobą mikroskopijne fragmenty węglika. Prowadzi to bezpośrednio do przedwczesnego uszkodzenia krawędzi i zniszczenia wykończenia powierzchni.
Co więcej, jesteśmy świadkami ogromnej zmiany w światowych trendach produkcyjnych. Sektory pojazdów elektrycznych i lotnictwa agresywnie realizują strategie zmniejszania masy pojazdów, aby spełnić rygorystyczne standardy wydajności. Ten trend panujący w całej branży zmusza zakłady do przetwarzania materiałów coraz bardziej ściernych. Stopy aluminium o wysokiej zawartości krzemu stosowane w obudowach silników elektrycznych i polimery wzmocnione włóknem węglowym działają zasadniczo jak płynny papier ścierny. Węglik standardowy narażony na działanie tych elementów ściernych ulega szybkiemu zużyciu powierzchni przyłożenia, tracąc dokładność wymiarową w ułamku czasu oczekiwanego w konwencjonalnych zastosowaniach stali.
Poleganie na standardowych narzędziach w przypadku tych wymagających materiałów wprowadza kaskadę ukrytych kosztów. Gdy standardowy frez walcowo-czołowy szybko ulega degradacji z powodu ścierania lub przyczepności materiału, operatorzy muszą często zatrzymywać maszynę CNC w celu indeksowania płytek lub wymiany oprawek. Nadmierne przestoje maszyn przekładają się bezpośrednio na ogromną utratę mocy produkcyjnej fabryki.
Ponadto, w miarę nieprzewidywalnego zużycia standardowych narzędzi, tolerancje wymiarowe obrabianych części zaczynają się zmieniać. Ta niespójność zmusza zespoły kontroli jakości do zwiększania częstotliwości inspekcji. Nieuchronnie prowadzi to do większej liczby złomowanych lub przerabianych komponentów. W środowiskach o dużym nakładzie skumulowany wpływ finansowy częstych wymian, straconego czasu pracy wrzeciona i odrzuconych części znacznie przewyższa początkowe oszczędności wynikające z zakupu standardowych, gotowych elementów.
Aby pokonać te materialne przeszkody, inżynierowie produkcji i kierownicy zakładów muszą wyjść poza ograniczenia standardowych katalogów. Niestandardowe oprzyrządowanie stanowi strategiczne przejście od uogólnionego podejścia do wysoce wyspecjalizowanej, specyficznej dla aplikacji metodologii produkcji. Narzędzia te zostały zaprojektowane od podstaw. Projektanci opierają geometrię na dokładnych właściwościach materiału, wymiarach części i możliwościach kinematycznych konkretnych maszyn użytkownika końcowego.
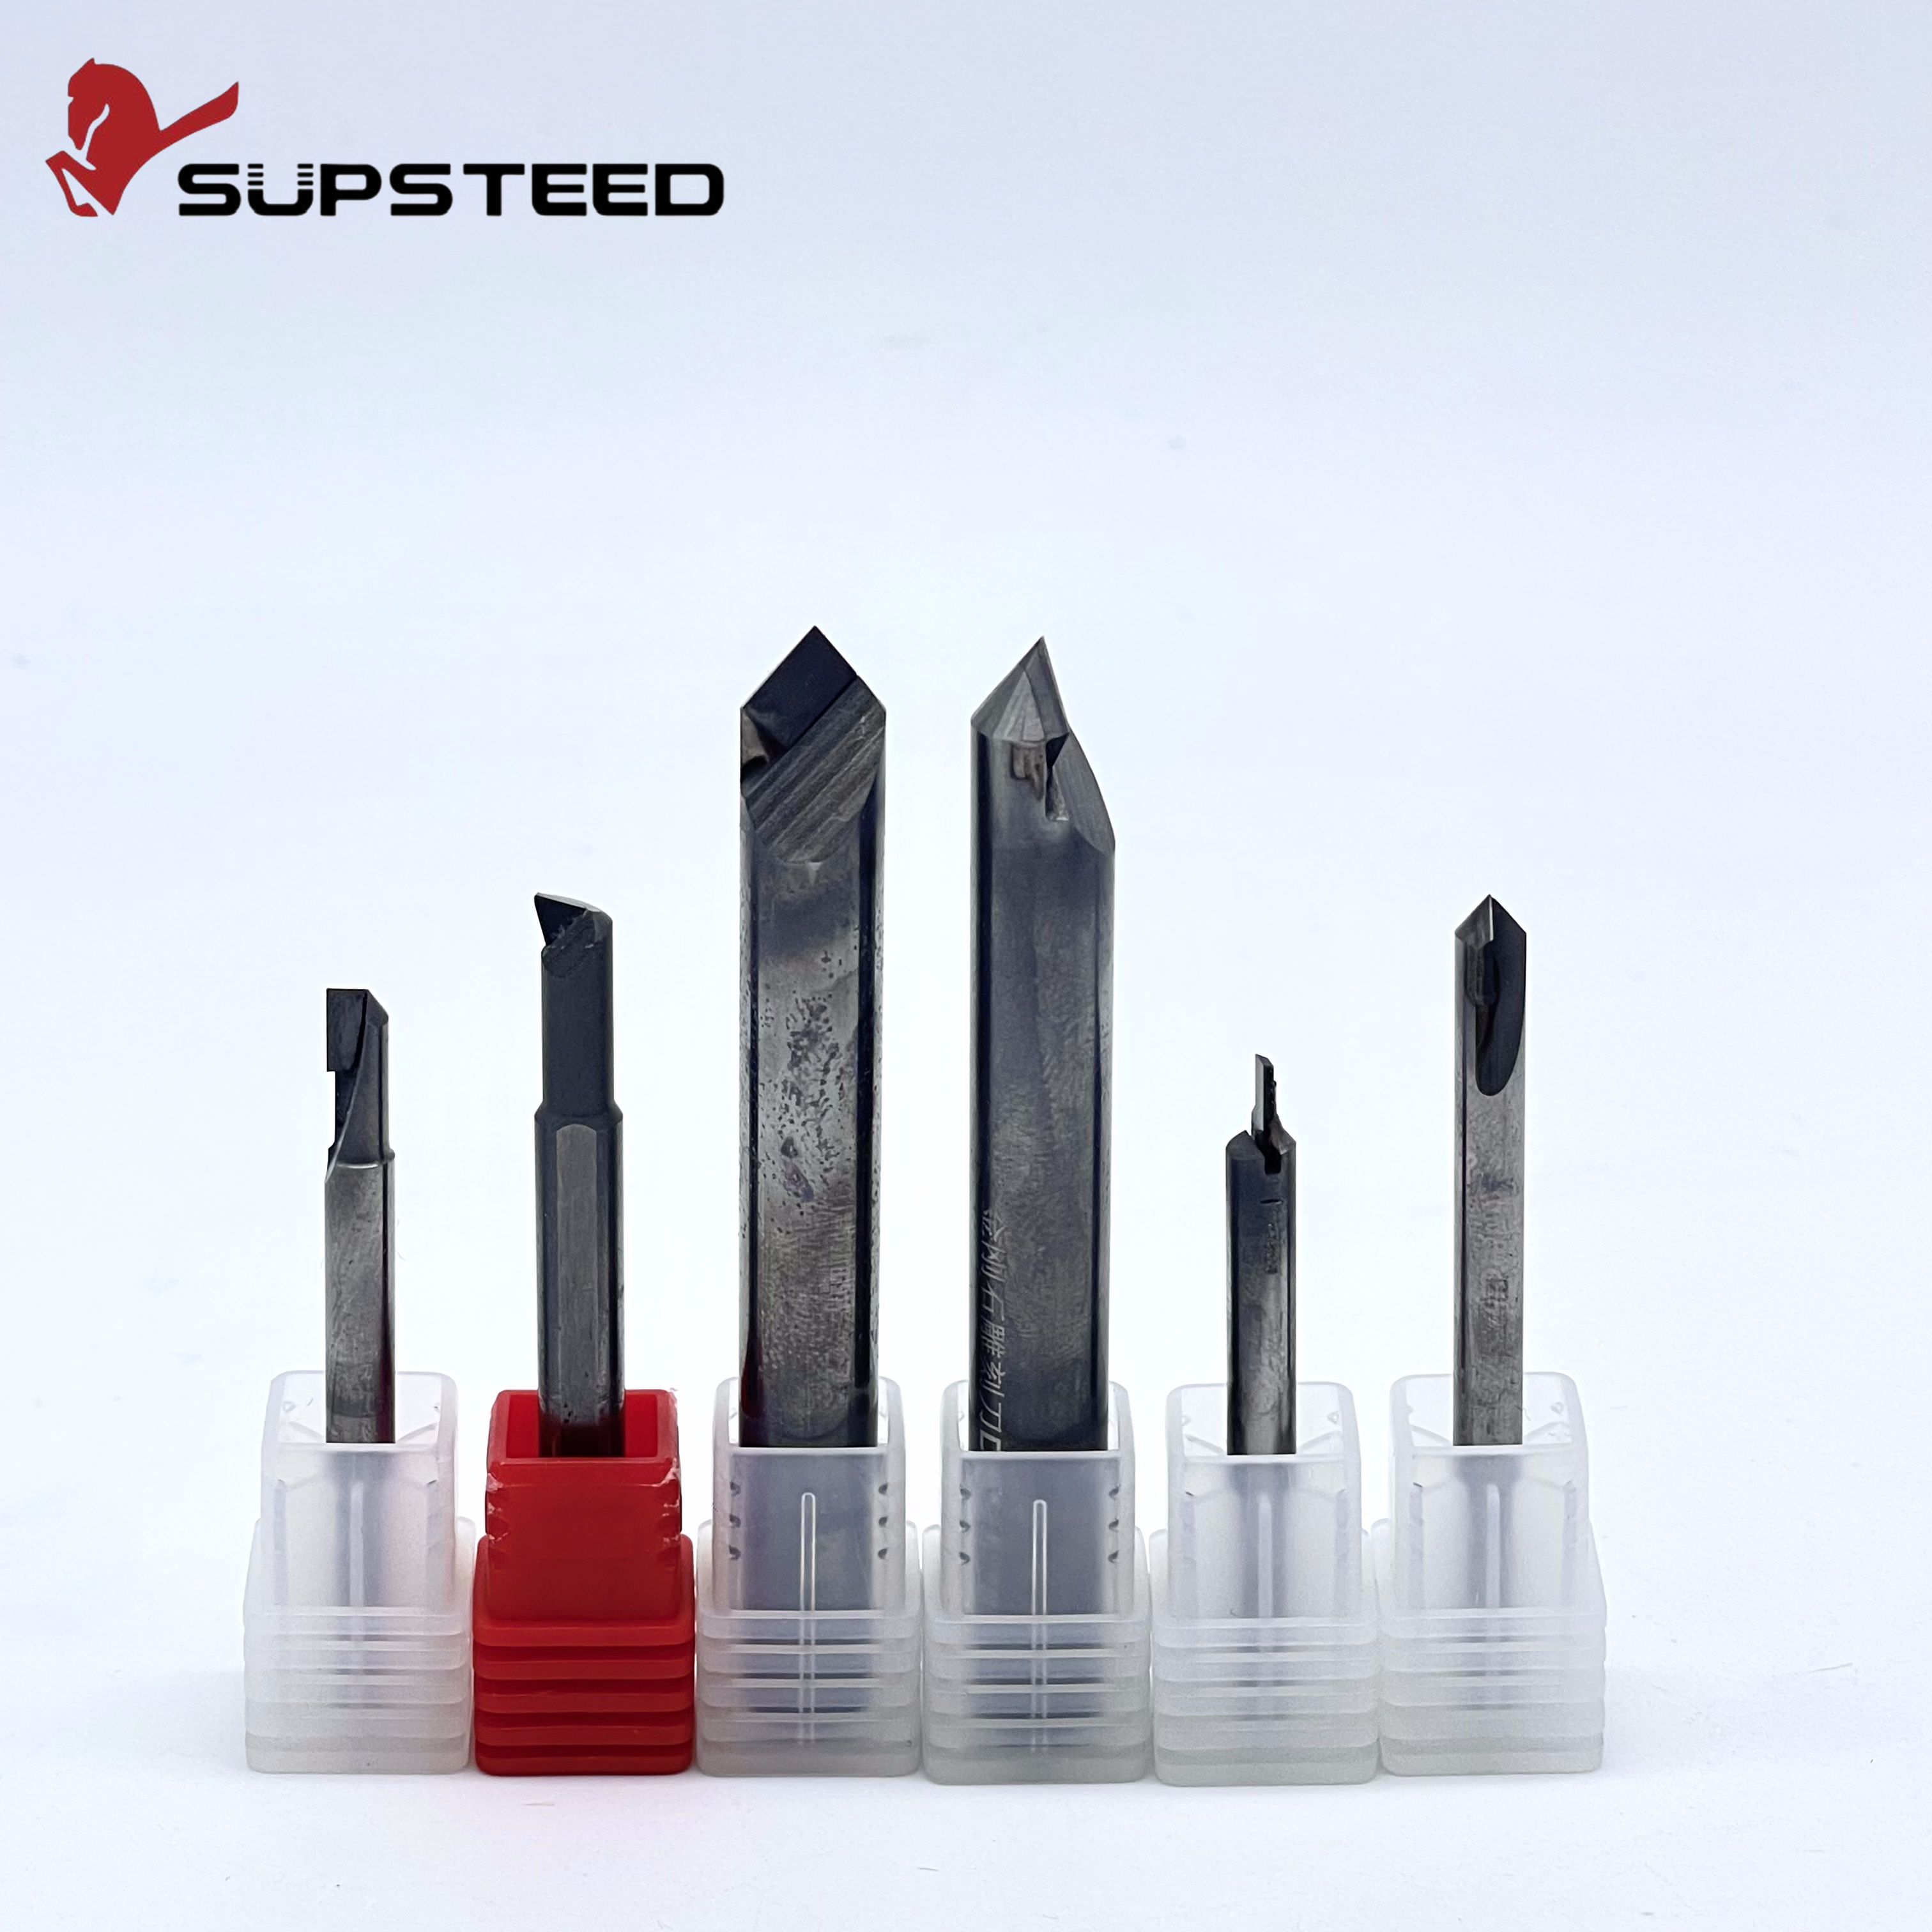
Jedną z najważniejszych zalet mechanicznych niestandardowy frez CNC to możliwość konsolidacji wielu etapów obróbki. Rozważmy typowe centrum frezarskie CNC. Za każdym razem, gdy wrzeciono zatrzymuje się, aby indeksować nowe narzędzie z karuzeli, cenne sekundy znikają. W standardowej konfiguracji wygenerowanie złożonego otworu schodkowego może wymagać wiertła punktowego, wiertła zgrubnego, wytaczadła do precyzyjnej kontroli średnicy i narzędzia do fazowania w celu łamania krawędzi. Każda zmiana wprowadza potencjalne błędy bicia i dodaje czas jałowy do cyklu.
I odwrotnie, zaprojektowane wiertło stopniowe lub rozwiertak o wielu średnicach może wykonać fazy obróbki zgrubnej, wykańczającej i fazowania w jednym, płynnym zagłębieniu. Łącząc trzy lub cztery operacje w jeden ruch, producenci odzyskują ogromne ilości wydajności maszyny. Pomnożone przez setki tysięcy części rocznie, zaoszczędzone sekundy opóźniają wydatki inwestycyjne na dodatkowe maszyny i radykalnie zwiększają produkcję fabryki.
Prawdziwa skuteczność oprzyrządowania na zamówienie leży w jego wysoce dostosowanej geometrii. Inżynierowie zajmujący się narzędziami analizują specyficzną wytrzymałość na ścinanie i charakterystykę tworzenia wiórów materiału docelowego. Dane te pozwalają im zaprojektować optymalne kąty natarcia, kąty przyłożenia i odstępy między rowkami. Na przykład zmienne kąty linii śrubowej i nierówne odstępy między rowkami można zintegrować, aby zakłócić częstotliwości harmoniczne. To praktycznie eliminuje drgania i drgania podczas agresywnych przejść frezarskich.
W szczególności te niestandardowe projekty często obejmują zoptymalizowane systemy dostarczania chłodziwa. Zamiast polegać na zewnętrznym chłodziwie zalewowym, które często nie przenika do strefy skrawania przy dużych prędkościach obrotowych, w konstrukcjach niestandardowych chłodziwo pod wysokim ciśnieniem jest kierowane bezpośrednio do krawędzi skrawającej. To ukierunkowane zarządzanie temperaturą ma absolutnie kluczowe znaczenie dla skutecznego odprowadzania wiórów i zapobiegania miejscowemu gromadzeniu się ciepła, które powoduje przyczepność materiału.
Podczas gdy geometria fizyczna decyduje o przepływie wiórów, podłoże decyduje o przetrwaniu. Rozwiązując poważne problemy związane ze ścieraniem i przyczepnością nowoczesnych lekkich materiałów, diament polikrystaliczny ugruntował swoją pozycję najlepszego materiału supertwardego.
Diament polikrystaliczny jest syntetyzowany poprzez spiekanie cząstek diamentu wielkości mikronów z metalowym spoiwem w warunkach ekstremalnie wysokiego ciśnienia i wysokiej temperatury. Powstały materiał wykazuje niezwykłe właściwości fizyczne. Posiada stopień twardości Vickersa, który całkowicie przewyższa standardowy węglik wolframu, dzięki czemu jest niezwykle odporny na zużycie ścierne.
Poza samą twardością, niestandardowe narzędzia PCD oferują wyjątkowo niski współczynnik tarcia w połączeniu z wysoką przewodnością cieplną. Doskonały transfer ciepła zapewnia, że intensywne ciepło wytwarzane w strefie ścinania jest szybko odprowadzane od krawędzi skrawającej do korpusu narzędzia. To zaawansowane zarządzanie temperaturą zapobiega mikroodpryskom krawędzi pod dużym obciążeniem związanym z parametrami obróbki przy dużych prędkościach.
Wyjątkowo niski współczynnik tarcia charakterystyczny dla diamentu zapewnia gładką, prawie nieprzywierającą powierzchnię na powierzchni natarcia. Podczas obróbki gumowatych metali, takich jak czyste aluminium, materiał przepływa płynnie po narzędziu, nie przylegając do podłoża. Zrzuca wióry bez wysiłku jak woda z hydrofobowej powierzchni. Skutecznie eliminując przyleganie materiału, narzędzie utrzymuje ostrą jak brzytwa geometrię cięcia przez cały okres użytkowania.
Ta stała integralność krawędzi ma ogromne znaczenie dla producentów wymagających rygorystycznych specyfikacji wykończenia powierzchni. Na przykład najwyższej jakości drobnoziarniste podłoża diamentowe stosowane w niestandardowych frezach walcowo-czołowych mogą bezpośrednio na maszynie uzyskać lustrzane wykończenie powierzchni poniżej Ra 0,4. Działają bezbłędnie przy prędkościach wrzeciona przekraczających 12 000 obr./min, eliminując potrzebę wtórnego polerowania lub szlifowania i dodatkowo usprawniając przepływ pracy.
Choć początkowy koszt zakupu narzędzi diamentowych jest niezaprzeczalnie wyższy niż w przypadku narzędzi pełnowęglikowych, wydłużony okres eksploatacji w dużym stopniu uzasadnia tę inwestycję. W zastosowaniach silnie ściernych, takich jak obróbka aluminium samochodowego o wysokiej zawartości krzemu lub kompozytów klasy lotniczej, dane empiryczne z hali produkcyjnej pokazują, że diament polikrystaliczny może wytrzymać pięćdziesiąt do stu razy większą trwałość węglika spiekanego.
Ten wykładniczy wzrost trwałości drastycznie zmniejsza częstotliwość interwencji operatora. Zakłady mogą z całkowitą pewnością pracować w sposób ciągły, bez nadzoru, na zmianach produkcyjnych, wiedząc, że narzędzie zachowa wąskie tolerancje wymiarowe przez tysiące cykli. Ostatecznie wydłużona żywotność skutecznie amortyzuje wyższe koszty początkowe, co skutkuje znacznie niższym kosztem oprzyrządowania na obrabiany element.
W przeciwieństwie do diamentu, w którym dominują metale nieżelazne, diament polikrystaliczny charakteryzuje się krytyczną wrażliwością chemiczną. Nie można go używać do obróbki metali żelaznych, takich jak żelazo i stal. W podwyższonych temperaturach powstających podczas obróbki węgiel zawarty w diamencie wchodzi w reakcję chemiczną z żelazem, powodując zmianę diamentu w grafit. Grafityzacja prowadzi do katastrofalnej i natychmiastowej awarii narzędzia. W przypadku złożonych zespołów obejmujących materiały żelazne, wymaganą alternatywą jest polikrystaliczny sześcienny azotek boru.
Nowoczesna inżynieria często wymaga integracji różnych materiałów w celu optymalizacji masy i integralności strukturalnej. Wyobraź sobie operację licowania z dużą prędkością nowoczesnego bloku silnika samochodowego, gdzie lekki aluminiowy pokład przecina się z bardzo wytrzymałymi żeliwnymi tulejami cylindrów. Obróbka powierzchni pokładu wymaga narzędzia umożliwiającego jednoczesne przecięcie aluminium i żeliwa w jednym przejściu.
Krawędź diamentu uderzająca w żelazko z dużą prędkością natychmiast rozpuszczałaby się w chipie. Narzędzia skrawające PCBN są jednak chemicznie obojętne na żelazo w wysokich temperaturach. Zapewniają niezbędną twardość, aby zapewnić czyste ścinanie żeliwnych wkładek, zachowując jednocześnie wymagane wykończenie powierzchni otaczającej konstrukcji aluminiowej. Ta specyficzna stabilność chemiczna czyni je ostatecznym wyborem inżynieryjnym do obróbki bimetalicznej.
Polikrystaliczny sześcienny azotek boru został zaprojektowany tak, aby wytrzymywał ekstremalne warunki termiczne. Zachowuje integralność strukturalną i twardość cięcia w temperaturach przekraczających 1000 stopni Celsjusza. Ta wyjątkowa odporność cieplna sprawia, że idealnie nadaje się nie tylko do zastosowań bimetalicznych, ale także do operacji toczenia na twardo, podczas których przetwarzane są hartowane stale lub nadstopy.
Wykorzystując wysoce wyspecjalizowane geometrie, producenci mogą zachować dokładne tolerancje wymiarowe w przypadku złożonych części wykonanych z wielu materiałów bez degradacji termicznej, która jest plagą standardowych płytek węglikowych lub ceramicznych. Ta głęboka stabilność gwarantuje, że krytyczne komponenty spełniają surowe standardy zapewnienia jakości natychmiast po opuszczeniu centrum obróbczego.
Dla kierowników produkcji i dyrektorów ds. zakupów przejście na specjalistyczne narzędzia jest zasadniczo decyzją finansową opartą na danych. Uzasadnienie inwestycji w supertwarde materiały najwyższej jakości opiera się na całościowej analizie kosztu na część. Wskaźnik ten obejmuje nie tylko fakturowaną cenę frezu, ale także całkowity zamortyzowany koszt czasu pracy maszyny, robocizny operatora i odpadów materiałowych.
Najbardziej bezpośrednim skutkiem finansowym jest skrócenie czasu cyklu. Rozważmy model matematyczny produkcji wielkoseryjnej. Jeśli standardowy proces wymaga trzech oddzielnych narzędzi, każda zmiana narzędzia może zająć sześć sekund, plus rzeczywisty czas skrawania i posuwy dojazdowe. Dzięki zastosowaniu jednego zaprojektowanego narzędzia krokowego, które wykonuje wszystkie operacje jednocześnie, proces eliminuje konieczność zmiany narzędzi i konsoliduje przejścia skrawania.
Jeśli całkowity czas cyklu zostanie skrócony o zaledwie dwadzieścia sekund na część, a zakład wyprodukuje sto tysięcy części rocznie, producent odzyska ponad pięćset godzin wydajności maszyny. Ten odzyskany czas można wykorzystać na realizację dodatkowych lukratywnych zamówień bez zwiększania kosztów stałych obiektu.
Czas pracy maszyny CNC to zazwyczaj najdroższa stawka godzinowa w hali produkcyjnej. Każda minuta, w której wrzeciono pozostaje bezczynne, podczas gdy operator kalibruje nowy frez walcowo-czołowy, powoduje utratę przychodów. Ponieważ supertwarde rozwiązania oferują wykładniczo dłuższą żywotność, częstotliwość tych niezbędnych interwencji gwałtownie spada.
Optymalizacja pracy jest bezpośrednio powiązana z wydłużonym czasem sprawności. Wykwalifikowani mechanicy spędzają mniej czasu na rozwiązywaniu problemów z nieprzewidywalnym zużyciem i wykonywaniu ręcznych przesunięć na panelu sterowania. Zamiast tego mogą nadzorować wiele maszyn jednocześnie, podnosząc ogólny współczynnik wydajności pracy w zakładzie produkcyjnym.
Narzędzia standardowe zużywają się stopniowo, ale w sposób ciągły. Oznacza to, że pierwsza wyprodukowana część ma nieznacznie inne wymiary niż pięćsetna część. Kiedy narzędzie zużywa się powyżej dopuszczalnego progu tolerancji, wszelkie kolejne części wyprodukowane przed wykryciem zużycia stają się kosztownym złomem.
Zaprojektowane oprzyrządowanie charakteryzuje się bardzo stabilną i przewidywalną krzywą zużycia. Krawędź tnąca zachowuje swoją dokładną geometrię przez większość swojego życia, zanim będzie wymagała regeneracji. Ta ogromna stabilność praktycznie eliminuje odpady wykraczające poza tolerancję spowodowane zużyciem narzędzi, zapewniając maksymalne wykorzystanie materiału i znacznie zmniejszając obciążenie działów zapewnienia jakości.
Określenie dokładnego punktu przegięcia, w którym inżynieria niestandardowa staje się opłacalna, wymaga strategicznej oceny parametrów produkcji. Nie każda operacja wymaga rozwiązania „szytego na miarę”. Poniżej znajdują się praktyczne ramy pomagające kierownikom produkcji w podejmowaniu decyzji dotyczących narzędzi w oparciu o dane w oparciu o realia panujące w hali produkcyjnej.
Kryteria oceny |
Trzymaj się standardowych narzędzi dostępnych na półce |
Uaktualnij do niestandardowych, bardzo twardych narzędzi |
|---|---|---|
Wielkość produkcji |
Niskonakładowe serie, szybkie prototypowanie lub jednorazowe zamówienia w warsztacie. |
Produkcja ciągła na dużą skalę, np. w branży motoryzacyjnej i lotniczej klasy 1. |
Właściwości materiału |
Materiały łatwo obrabialne, takie jak stal miękka lub standardowe tworzywa sztuczne, o przewidywalnym zużyciu. |
Kompozyty o wysokiej ścieralności, aluminium o wysokiej zawartości krzemu lub złożone części bimetaliczne. |
Złożoność operacji |
Proste, jednoetapowe operacje, takie jak wiercenie standardowego otworu przelotowego. |
Złożone profile wymagające obróbki zgrubnej, wykańczającej i fazowania w małych przestrzeniach. |
Wpływ czasu cyklu |
Czas cyklu nie jest głównym wąskim gardłem w bieżącym przepływie pracy w produkcji. |
Obecne czasy cykli poważnie ograniczają ogólną przepustowość fabryki i rentowność. |
Standardowe narzędzia katalogowe pozostają najbardziej logicznym wyborem w przypadku zakładów zajmujących się prototypowaniem, warsztatów o niewielkiej liczbie zleceń i operacji obróbki materiałów o wysokim stopniu zgodności. W scenariuszach, w których narzędzie zostanie użyte jedynie do wyprodukowania kilkudziesięciu części przed rozbiórką konfiguracji, czasu realizacji prac inżynieryjnych i początkowego kosztu narzędzia niestandardowego nie można uzasadnić finansowo. Standardowe narzędzia oferują natychmiastową dostępność i niskie początkowe koszty zakupu, doskonale pasując do elastycznych środowisk o małej objętości.
Przejście na narzędzia robione na zamówienie jest konieczne, gdy standardowe narzędzia stają się czynnikiem ograniczającym rentowność. Jeśli linia produkcyjna o dużej wydajności jest przeciążona częstą wymianą narzędzi lub jeśli obróbka ściernych kompozytów lotniczych powoduje, że koszty węglika wymykają się spod kontroli, absolutnie wymagane są rozwiązania niestandardowe. Inwestując w dostosowane geometrie i zaawansowane podłoża, producenci przechodzą od reaktywnego stanu zarządzania awariami narzędzi do proaktywnego stanu optymalizacji ekonomiki produkcji.
Patrząc w przyszłość, przejście w stronę Przemysłu 4.0 zasadniczo zmienia sposób, w jaki zakłady produkcyjne podchodzą do strategii obróbki. W obszarze produkcji wielkoseryjnej tradycyjna metoda doboru narzędzi metodą prób i błędów szybko staje się przestarzała. Obecnie produkcja precyzyjna w dużym stopniu opiera się na wzajemnych połączeniach, zaawansowanej analityce i inteligentnej inżynierii.
Ponieważ tolerancje produkcyjne stają się coraz bardziej rygorystyczne ze względu na globalne standardy wydajności, poleganie na zaawansowanych rozwiązaniach zintegrowanych z danymi Diamentowe narzędzia do cięcia wynoszą je z towarów eksploatacyjnych do kluczowych elementów ekosystemu inteligentnej fabryki. Bieżące raporty dotyczące trendów w produkcji wskazują, że integracja inżynierii cyfrowej przyspieszyła czas wprowadzenia narzędzi na rynek o ponad trzydzieści procent.
Rozwój nowoczesnej krajarki nie jest już procesem czysto mechanicznym. Jest to wysoce wyrafinowane przedsięwzięcie cyfrowe. Zanim pojedynczy kawałek węglika lub diamentu polikrystalicznego zostanie zeszlifowany na tarczy, inżynierowie wykorzystują zaawansowane oprogramowanie do projektowania i produkcji, aby stworzyć bardzo dokładne cyfrowe bliźniaki proponowanego narzędzia.
Wprowadzając dokładne właściwości materiałowe przedmiotu obrabianego, takie jak zawartość krzemu w stopie aluminium lub orientacja włókien w kompozycie, inżynierowie mogą przeprowadzić analizę elementów skończonych. Analiza ta symuluje siły skrawania, rozkład ciepła i dynamikę ewakuacji wiórów w środowisku wirtualnym. Jeśli symulacja wskazuje na wysokie ryzyko miejscowego wytwarzania ciepła, inżynier może zapobiegawczo dostosować kąt natarcia lub zintegrować ukierunkowane kanały przepływające przez chłodziwo. To naukowe podejście eliminuje kosztowną fazę prototypowania fizycznego, zapewniając, że narzędzie działa bezbłędnie już od pierwszego cięcia.
W obecnym krajobrazie przemysłowym zrównoważenie środowiskowe jest ważnym miernikiem oceny doskonałości operacyjnej. Zrównoważona produkcja ma na celu minimalizację wpływu na środowisko, oszczędzanie energii i ograniczanie marnowania surowców. Wykorzystanie opracowanych rozwiązań narzędziowych doskonale wpisuje się w te ekologiczne cele.
Po pierwsze, dostosowane narzędzia drastycznie zmniejszają liczbę złomów. W przemyśle lotniczym i motoryzacyjnym złomowanie złożonego komponentu aluminiowego powoduje marnowanie nie tylko surowca, ale także dużej ilości energii włożonej już w jego wstępne przetwarzanie. Po drugie, zużycie energii jest znacznie ograniczone. Ponieważ narzędzia niestandardowe łączą wiele operacji w jednym przebiegu, maszyna pobiera moc szczytową przez krótszy czas. Wyjątkowa trwałość supertwardych materiałów oznacza mniej przestojów maszyny, bezpośrednio obniżając bazową energię traconą podczas przestojów.
Podstawowa różnica polega na ich składzie chemicznym i reaktywności termicznej. Diament polikrystaliczny jest wyjątkowo twardy i charakteryzuje się bardzo niskim współczynnikiem tarcia, co czyni go najlepszym wyborem w przypadku wysoce ściernych materiałów nieżelaznych, takich jak aluminium, mosiądz i włókno węglowe. Jednakże diament reaguje chemicznie z żelazem w wysokich temperaturach. Dlatego polikrystaliczny sześcienny azotek boru, który jest chemicznie obojętny i wysoce odporny na ciepło, został specjalnie opracowany do obróbki twardych metali żelaznych, takich jak żeliwo i hartowana stal, lub do złożonych zastosowań bimetalicznych.
Chociaż niestandardowe oprzyrządowanie wymaga wyższych początkowych nakładów kapitałowych, zwrot z inwestycji w środowiskach produkcyjnych na dużą skalę jest zazwyczaj realizowany szybko. Infrastruktura często zwraca się w ciągu pierwszych kilku tygodni lub miesięcy od wdrożenia. Ten szybki powrót wynika z drastycznego skrócenia czasu cyklu, znacznie krótszych przestojów maszyny na wymianę narzędzi oraz niemal eliminacji złomowanych części dzięki stałej dokładności wymiarowej.
Tak, jest to jedna z najważniejszych zalet mechanicznych inżynierii na zamówienie. Niestandardowe narzędzie stopniowe zostało zaprojektowane w taki sposób, aby główne krawędzie skrawające radziły sobie z agresywnym usuwaniem materiału w fazie obróbki zgrubnej. Tymczasem marginesy wtórne umieszczone wyżej narzędzia stabilizują cięcie i zapewniają wysoką jakość wykończenia powierzchni. Dodatkowe cechy geometryczne mogą jednocześnie zastosować fazowanie, gdy narzędzie osiągnie zaprogramowaną głębokość, wykonując trzy operacje jednym płynnym ruchem.
Nie, diamentowe narzędzia tnące są zdecydowanie przeciwwskazane do obróbki stali lub innych metali żelaznych. Podczas obróbki intensywne ciepło powoduje reakcję chemiczną zwaną grafityzacją, podczas której atomy węgla w diamencie rozpuszczają się, tworząc wióry żelaza. Powoduje to, że krawędź tnąca niemal natychmiast ulega degradacji i zużyciu. W przypadku zastosowań związanych z żelazem producenci muszą polegać na narzędziach skrawających PCBN.
Wybór odpowiedniego rozmiaru ziarna zależy całkowicie od obrabianego materiału i wymaganego wykończenia powierzchni. Grube ziarna zapewniają maksymalną odporność na zużycie i wytrzymałość, dzięki czemu idealnie nadają się do materiałów o wysokiej ścieralności, takich jak aluminium o wysokiej zawartości krzemu. I odwrotnie, ultradrobne ziarna zapewniają doskonałą ostrość krawędzi. Są one preferowanym wyborem w celu uzyskania lustrzanego wykończenia powierzchni czystego aluminium lub precyzyjnych kompozytów lotniczych.
Chociaż standardowe narzędzia katalogowe są wysyłane natychmiast, rozwiązania inżynieryjne wymagają specjalistycznego projektowania, symulacji i produkcji. W zależności od złożoności niestandardowej geometrii i wymaganego supertwardego podłoża, czas realizacji zazwyczaj waha się od dwóch do sześciu tygodni. Jednakże wynikająca z tego oszczędność czasu cyklu i wydłużona żywotność narzędzia szybko rekompensują ten początkowy okres oczekiwania.
Przejście na narzędzia projektowane na zamówienie niezaprzeczalnie wymaga wyższej początkowej inwestycji w porównaniu do zwykłego zakupu standardowych pozycji katalogowych. Jednak w przypadku nowoczesnych zakładów produkcyjnych te zaawansowane rozwiązania stanowią strategiczny atut, a nie zwykły wydatek na materiały eksploatacyjne. W wysoce konkurencyjnym środowisku produkcji precyzyjnej rentowność zależy całkowicie od maksymalizacji wydajności operacyjnej, ochrony czasu pracy wrzeciona i minimalizacji strat materiałowych.
Wykorzystując niezwykłe właściwości zaawansowanych podłoży wraz z dostosowanymi geometriami, które konsolidują operacje, producenci mogą osiągnąć niespotykaną dotąd wydajność maszyn i jakość części. Przestań pozwalać, aby standardowe narzędzia dyktowały Twoje limity produkcyjne. Jeśli zmagasz się z nieprzewidywalną trwałością narzędzi, złym wykończeniem powierzchni lub nadmiernymi czasami cykli, nadszedł czas na ulepszenie swojej strategii obróbki. Zachęcamy kierowników produkcji do audytowania bieżących procesów i poszukiwania precyzyjnych rozwiązań na stronie Ssendmill . Współpracuj z naszymi ekspertami inżynieryjnymi, aby zaprojektować frez dokładnie zgodny z Twoimi wymaganiami i już dziś przekształcić wąskie gardła produkcyjne w przewagę konkurencyjną.