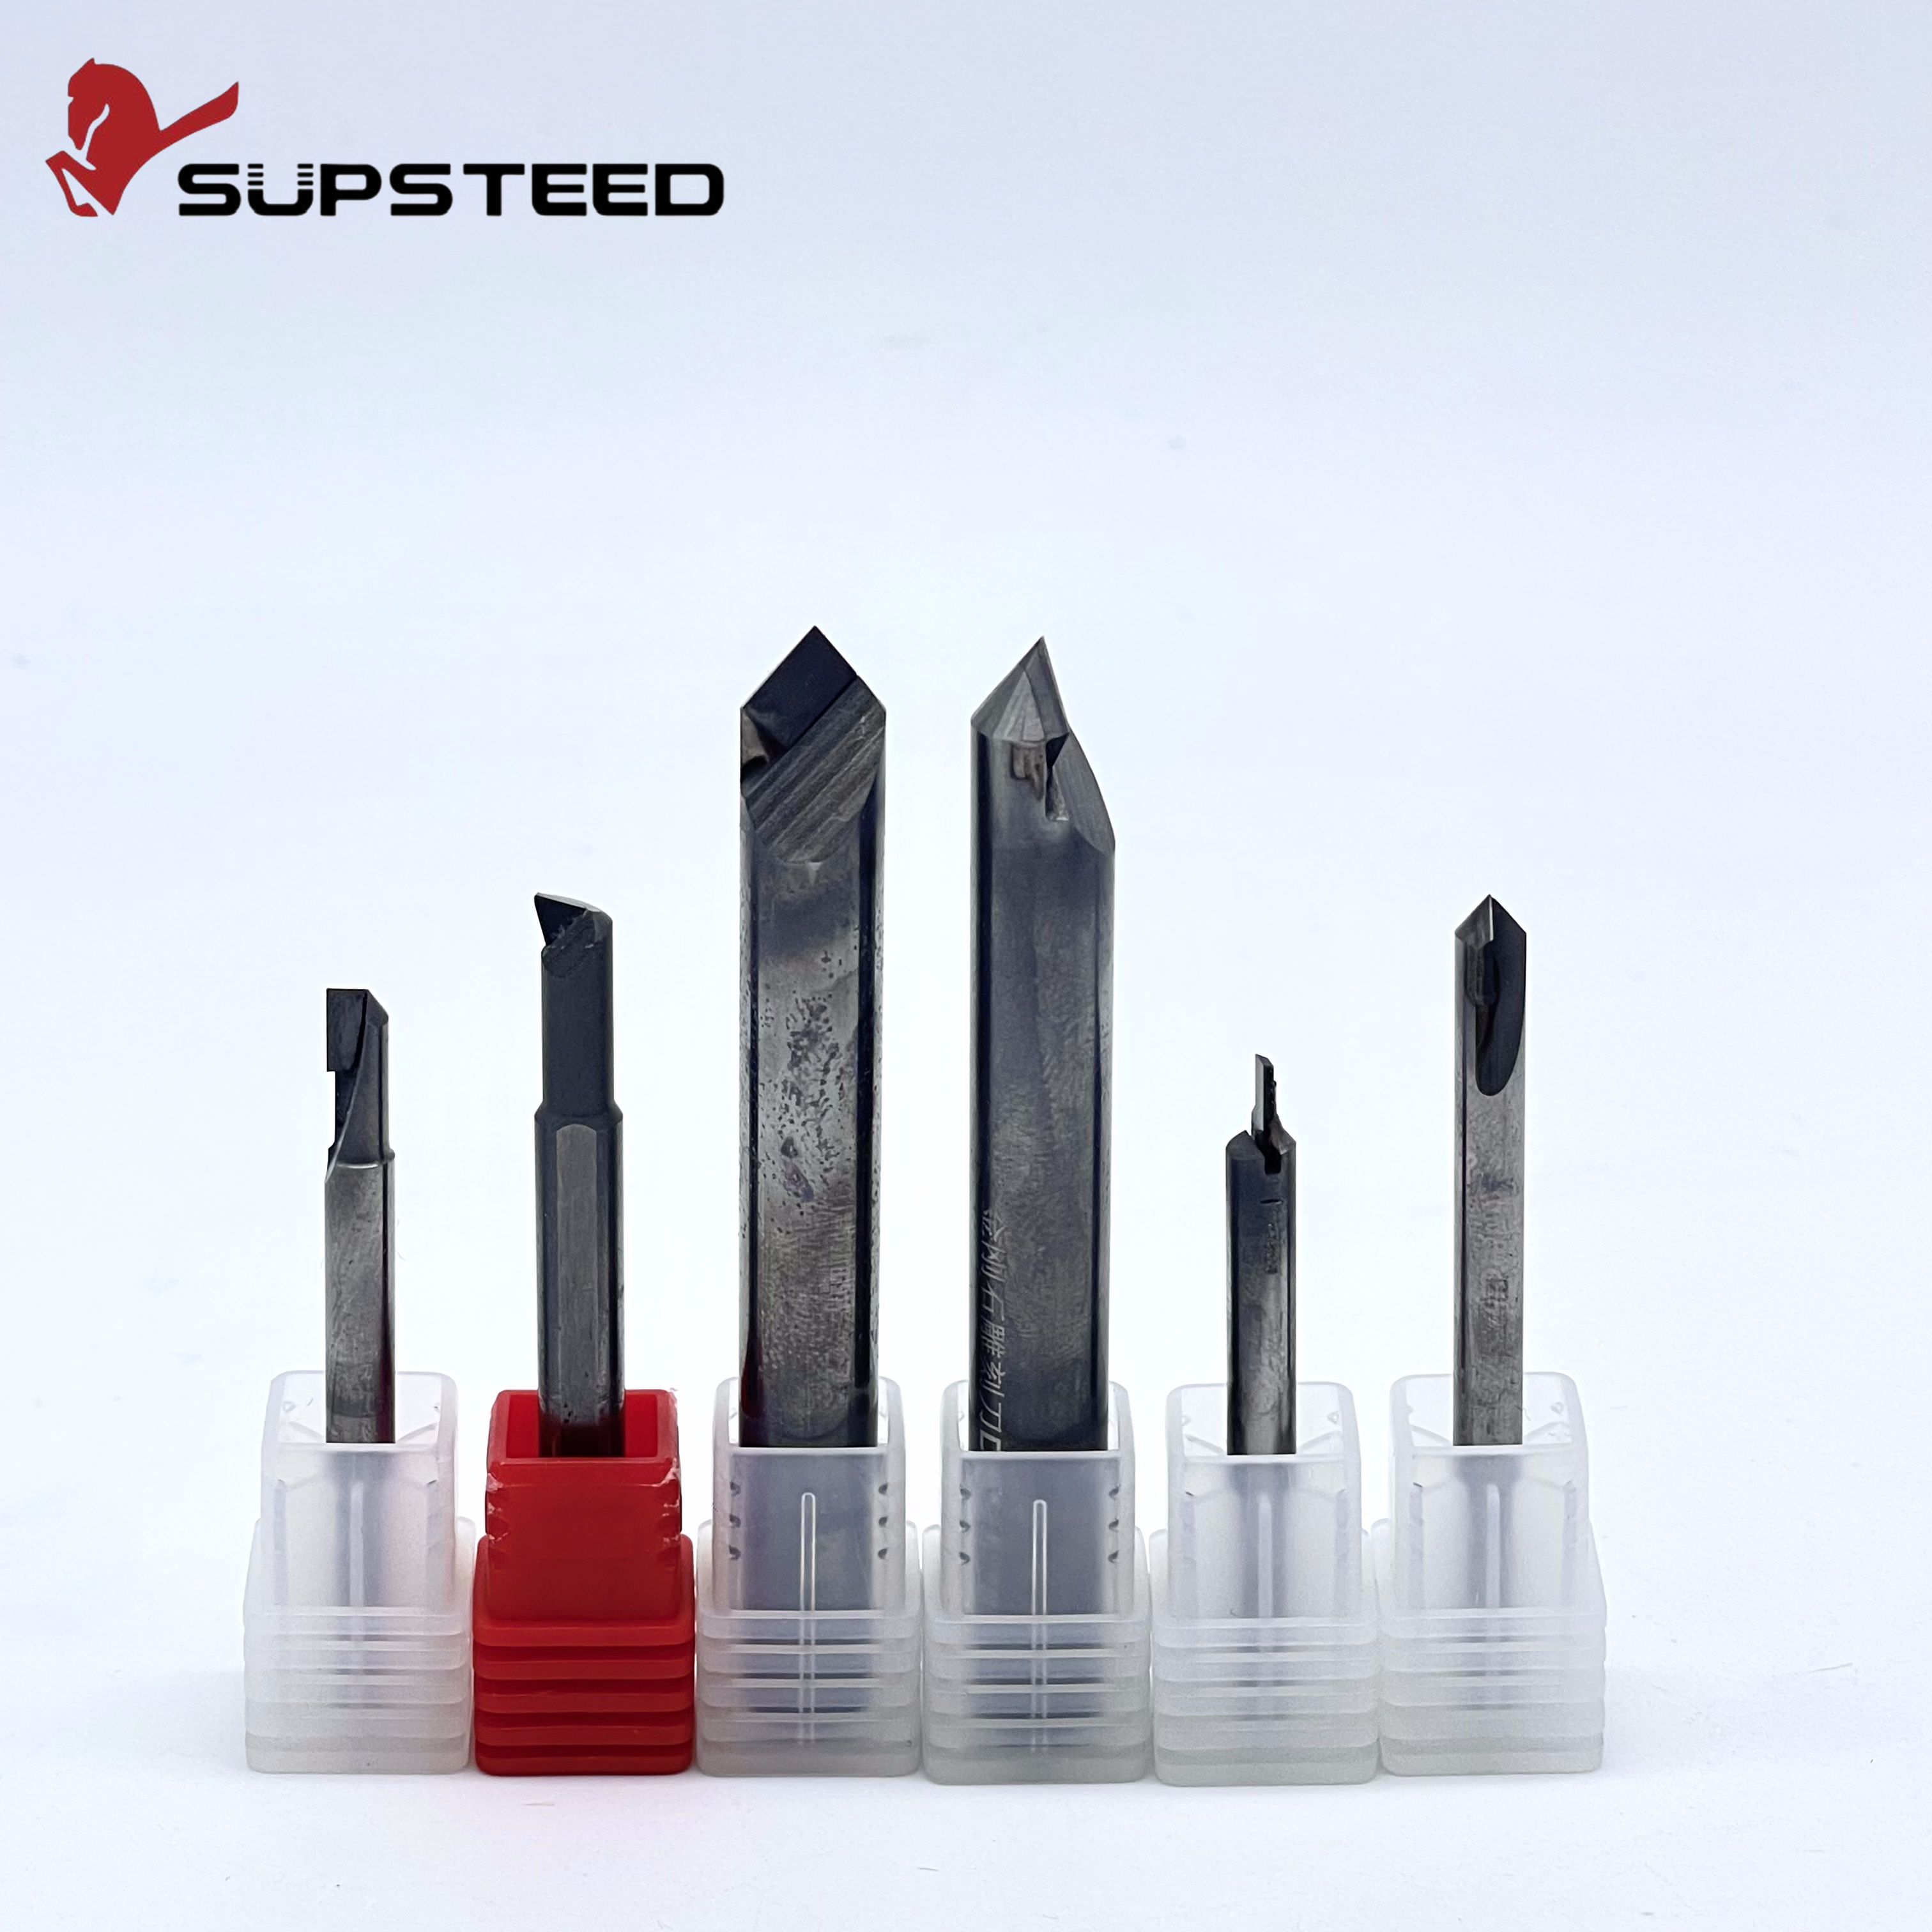
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio

¿Las herramientas estándar disponibles en el mercado están erosionando silenciosamente sus márgenes de beneficio? Si ingresa a cualquier taller de gran volumen, probablemente verá a los operadores ajustando constantemente las compensaciones o cambiando las plaquitas desgastadas. En el exigente mundo de la fabricación de precisión, el procesamiento de piezas no ferrosas suele introducir patrones de desgaste muy impredecibles. Los márgenes acumulados y la rápida degradación crean drenajes financieros ocultos. Esto conduce inevitablemente a un tiempo de inactividad excesivo de las máquinas y a un aumento vertiginoso de las tasas de desechos. Depender de soluciones de catálogo generalizadas ya no es una estrategia viable para las instalaciones de producción modernas.
En esta guía completa, descubrirá cómo El mecanizado de metales no ferrosos alcanza la máxima eficiencia mediante ingeniería personalizada. Al integrar materiales de sustrato avanzados como el diamante policristalino y el nitruro de boro cúbico policristalino, los fabricantes pueden reducir drásticamente el costo total por pieza y al mismo tiempo elevar la calidad de la pieza de trabajo.
Consolidación de operaciones: las soluciones de herramientas de ingeniería combinan múltiples operaciones de mecanizado distintas en una sola pasada. Esto incluye desbaste, acabado y biselado, lo que reduce drásticamente los tiempos generales del ciclo y minimiza la indexación de la máquina.
Resistencia superior al desgaste: los sustratos de diamante policristalino personalizados ofrecen una resistencia al desgaste inigualable al procesar materiales altamente abrasivos. Con frecuencia duran más que las alternativas estándar de carburo sólido por márgenes extraordinarios.
Capacidad bimetálica: el nitruro de boro cúbico policristalino funciona como la solución de ingeniería óptima para aplicaciones bimetálicas complejas. Permite el corte simultáneo de aluminio y hierro fundido sin una degradación catastrófica de los bordes.
Eficiencia de costos: el verdadero valor operativo de una cortadora a medida se mide por su capacidad de reducir el costo por pieza a través de un mayor tiempo de actividad de la máquina, en lugar de su precio de adquisición inicial.
Para comprender plenamente el valor de la ingeniería especializada, primero debemos examinar los defectos inherentes de las herramientas estándar. Los entornos de fabricación de precisión enfrentan distintos obstáculos operativos cuando se trata de materiales no ferrosos. A diferencia de las aleaciones de acero estándar, materiales como el aluminio, el latón, el cobre y los compuestos avanzados modernos presentan desafíos tribológicos y metalúrgicos únicos. Las herramientas de catálogo estándar suelen estar diseñadas para aplicaciones de uso general. Esto los hace inherentemente comprometidos cuando se les asigna una producción rigurosa y de gran volumen.
Los materiales no ferrosos generalmente se dividen en dos categorías problemáticas para los maquinistas. Son gomosos o muy abrasivos. Los metales blandos y muy dúctiles, como el aluminio puro y el cobre, poseen una característica pegajosa. Durante el proceso de corte, el calor y la presión extremos localizados hacen que estos materiales blandos se microsolden directamente al filo de la herramienta. Este fenómeno se conoce universalmente en el taller como filo incorporado y altera fundamentalmente la geometría de corte prevista.
Los operadores experimentados suelen reconocer este fallo de forma audible. Un cambio repentino y brusco en el paso del husillo generalmente indica que el material se ha soldado a la flauta. A medida que esta acumulación se desprende durante el corte, arrastra consigo fragmentos microscópicos de carburo. Esto conduce directamente a fallas prematuras de los bordes y acabados superficiales arruinados.
Además, estamos siendo testigos de un cambio masivo en las tendencias manufactureras globales. Los sectores de vehículos eléctricos y aeroespacial están aplicando agresivamente estrategias de aligeramiento para cumplir con estrictos estándares de eficiencia. Esta tendencia en toda la industria empuja a las instalaciones a procesar materiales cada vez más abrasivos. Las aleaciones de aluminio con alto contenido de silicio utilizadas para las carcasas de motores eléctricos y los polímeros reforzados con fibra de carbono actúan esencialmente como papel de lija líquido. El carburo estándar expuesto a estos elementos abrasivos sufre un rápido desgaste de los flancos, perdiendo precisión dimensional en una fracción del tiempo esperado en aplicaciones de acero convencionales.
Depender de herramientas estándar para estos materiales desafiantes introduce una cascada de costos ocultos. Cuando una fresa estándar se degrada rápidamente debido a la abrasión o la adhesión del material, los operadores frecuentemente deben detener la máquina CNC para indexar las plaquitas o cambiar los soportes. Este excesivo tiempo de inactividad de las máquinas se traduce directamente en una pérdida masiva de capacidad productiva de la fábrica.
Además, como las herramientas estándar se desgastan de forma impredecible, las tolerancias dimensionales de las piezas mecanizadas comienzan a variar. Esta inconsistencia obliga a los equipos de control de calidad a aumentar la frecuencia de las inspecciones. Esto conduce inevitablemente a una mayor tasa de componentes desechados o reelaborados. En entornos de gran volumen, el impacto financiero acumulativo de los reemplazos frecuentes, la pérdida de tiempo del husillo y las piezas rechazadas supera con creces el ahorro inicial que supone la compra de artículos estándar disponibles en el mercado.
Para superar estos obstáculos materiales, los ingenieros de producción y los administradores de instalaciones deben ir más allá de las limitaciones de los catálogos estándar. Las herramientas personalizadas representan un cambio estratégico de un enfoque generalizado a una metodología de fabricación altamente especializada y específica para aplicaciones. Estas herramientas están diseñadas desde cero. Los diseñadores basan la geometría en las propiedades exactas del material, las dimensiones de las piezas y las capacidades cinemáticas de la maquinaria específica del usuario final.
Una de las ventajas mecánicas más importantes de un El cortador CNC personalizado es la capacidad de consolidar múltiples pasos de mecanizado. Considere un típico centro de fresado CNC. Cada vez que el husillo se detiene para indexar una nueva herramienta del carrusel, se pierden valiosos segundos. En una configuración estándar, generar un orificio escalonado complejo puede requerir un taladro puntual, un taladro de desbaste, una barra de mandrinado para un control preciso del diámetro y una herramienta de chaflán para romper los bordes. Cada cambio introduce posibles errores de agotamiento y añade tiempo muerto al ciclo.
Por el contrario, una broca escalonada diseñada o un escariador de diámetros múltiples puede ejecutar las fases de desbaste, acabado y biselado en una sola inmersión fluida. Al fusionar tres o cuatro operaciones en un solo movimiento, los fabricantes recuperan enormes cantidades de capacidad de la máquina. Cuando se multiplican por cientos de miles de piezas anualmente, estos segundos ahorrados retrasan el gasto de capital en maquinaria adicional y aumentan drásticamente la producción de la fábrica.
La verdadera eficacia de las herramientas a medida radica en su geometría altamente adaptada. Los ingenieros de herramientas analizan la resistencia al corte específica y las características de formación de viruta del material objetivo. Estos datos les permiten diseñar ángulos de inclinación, ángulos libres y espacios entre canales óptimos. Por ejemplo, se pueden integrar ángulos de hélice variables y espaciamientos desiguales de flautas para alterar las frecuencias armónicas. Esto prácticamente elimina el ruido y la vibración durante las pasadas de fresado agresivas.
Específicamente, estos diseños personalizados incorporan con frecuencia sistemas optimizados de entrega de refrigerante. En lugar de depender del refrigerante externo, que a menudo no logra penetrar la zona de corte a altas velocidades de rotación, los diseños personalizados dirigen el refrigerante a alta presión directamente al filo. Esta gestión térmica específica es absolutamente crítica para evacuar las virutas de manera eficiente y prevenir la acumulación de calor localizada que causa la adhesión del material.
Mientras que la geometría física dicta el flujo de virutas, el sustrato dicta la supervivencia. Al abordar los graves problemas de abrasión y adhesión de los materiales ligeros modernos, el diamante policristalino se ha establecido firmemente como el principal material superduro.
El diamante policristalino se sintetiza sinterizando partículas de diamante del tamaño de una micra con un aglutinante metálico en condiciones extremas de alta presión y alta temperatura. El material resultante exhibe propiedades físicas extraordinarias. Posee un índice de dureza Vickers que eclipsa por completo al carburo de tungsteno estándar, lo que lo hace increíblemente resistente al desgaste abrasivo.
Más allá de la pura dureza, Las herramientas PCD personalizadas ofrecen un coeficiente de fricción excepcionalmente bajo junto con una alta conductividad térmica. La transferencia térmica superior garantiza que el intenso calor generado en la zona de corte se disipe rápidamente desde el filo hacia el cuerpo de la herramienta. Esta sofisticada gestión térmica evita que el borde se astille bajo la tensión severa de los parámetros de mecanizado de alta velocidad.
El coeficiente de fricción notablemente bajo inherente al diamante proporciona una superficie resbaladiza y casi antiadherente en la cara del desprendimiento. Al mecanizar metales gomosos como el aluminio puro, el material fluye suavemente sobre la herramienta sin adherirse al sustrato. Arroja virutas sin esfuerzo como el agua de una superficie hidrofóbica. Al eliminar eficazmente la adhesión del material, la herramienta mantiene su geometría de corte afilada durante toda su vida útil operativa.
Esta integridad consistente de los bordes es primordial para los fabricantes que requieren especificaciones estrictas de acabado de superficies. Por ejemplo, los sustratos de diamante de grano fino de primera calidad utilizados en fresas de mango personalizadas pueden lograr acabados superficiales similares a espejos por debajo de Ra 0,4 nada más salir de la máquina. Funcionan perfectamente a velocidades de husillo superiores a 12 000 RPM, lo que elimina la necesidad de operaciones secundarias de pulido o rectificado y agiliza aún más el flujo de trabajo de producción.
Si bien el costo inicial de adquisición de las herramientas de diamante es innegablemente más alto que el del carburo sólido, la vida útil prolongada justifica en gran medida la inversión. En aplicaciones altamente abrasivas, como el mecanizado de aluminio para automóviles con alto contenido de silicio o compuestos de calidad aeroespacial, los datos empíricos del taller demuestran que el diamante policristalino puede durar más que el carburo sólido entre cincuenta y cien veces.
Este aumento exponencial de la longevidad reduce drásticamente la frecuencia de las intervenciones del operador. Las instalaciones pueden ejecutar turnos de producción continuos y sin supervisión con total confianza, sabiendo que la herramienta mantendrá tolerancias dimensionales estrictas durante miles de ciclos. En última instancia, la vida útil prolongada amortiza efectivamente el mayor costo inicial, lo que resulta en un costo de herramientas sustancialmente menor por componente mecanizado.
En contraste con el dominio no ferroso del diamante, el diamante policristalino alberga una vulnerabilidad química crítica. No se puede utilizar para mecanizar metales ferrosos como el hierro y el acero. A las elevadas temperaturas generadas durante el mecanizado, el carbono del diamante reacciona químicamente con el hierro, lo que hace que el diamante vuelva a convertirse en grafito. Esta grafitización conduce a un fallo catastrófico e inmediato de la herramienta. Para ensamblajes complejos que involucran materiales ferrosos, el nitruro de boro cúbico policristalino es la alternativa requerida.
La ingeniería moderna exige con frecuencia la integración de materiales dispares para optimizar el peso y la integridad estructural. Imagine una operación de refrentado a alta velocidad en un bloque de motor de automóvil moderno, donde una plataforma de aluminio liviana se cruza con camisas de cilindros de hierro fundido de alta durabilidad. El mecanizado de esta superficie de plataforma requiere una herramienta para cortar aluminio y hierro fundido simultáneamente en una sola pasada.
Un borde de diamante que golpeara ese hierro a altas velocidades se disolvería instantáneamente en el chip. Las herramientas de corte PCBN , sin embargo, son químicamente inertes al hierro a altas temperaturas. Proporcionan la dureza necesaria para cortar limpiamente los revestimientos de hierro fundido y al mismo tiempo mantener el acabado superficial requerido en la estructura de aluminio circundante. Esta estabilidad química específica los convierte en la opción de ingeniería definitiva para el mecanizado bimetálico.
El nitruro de boro cúbico policristalino está diseñado para soportar ambientes térmicos extremos. Mantiene su integridad estructural y dureza de corte a temperaturas superiores a los 1000 grados Celsius. Esta excepcional resistencia al calor lo hace ideal no solo para aplicaciones bimetálicas sino también para operaciones de torneado en duro donde se procesan aceros endurecidos o superaleaciones.
Al utilizar geometrías altamente especializadas, los fabricantes pueden mantener tolerancias dimensionales exactas en piezas complejas de múltiples materiales sin la degradación térmica que afecta a las inserciones estándar de carburo o cerámica. Esta profunda estabilidad garantiza que los componentes críticos cumplan con estrictos estándares de garantía de calidad inmediatamente después de salir del centro de mecanizado.
Para los gerentes de producción y ejecutivos de adquisiciones, la transición a herramientas especializadas es fundamentalmente una decisión financiera impulsada por datos. La justificación para invertir en materiales superduros de primera calidad se basa en un análisis holístico del coste por pieza. Esta métrica abarca no sólo el precio de factura de la cortadora, sino también el costo total amortizado del tiempo de la máquina, la mano de obra del operador y el desperdicio de material.
El impacto financiero más inmediato es la reducción del tiempo de ciclo. Considere un modelo matemático de producción de gran volumen. Si un proceso estándar requiere tres herramientas separadas, cada cambio de herramienta puede tardar seis segundos, más el tiempo de corte real y los avances de aproximación. Al implementar una única herramienta escalonada de diseño que realiza todas las operaciones simultáneamente, el proceso elimina los cambios de herramienta y consolida las pasadas de corte.
Si el tiempo total del ciclo se reduce en sólo veinte segundos por pieza y la instalación produce cien mil piezas al año, el fabricante recupera más de quinientas horas de capacidad de la máquina. Este tiempo recuperado se puede utilizar para procesar pedidos lucrativos adicionales sin aumentar los gastos generales fijos de las instalaciones.
El tiempo de la máquina CNC es generalmente la tarifa por hora más cara en una fábrica. Cada minuto que un husillo permanece inactivo mientras un operador calibra una nueva fresadora, se pierden ingresos. Debido a que las soluciones súper duras ofrecen una vida útil exponencialmente más larga, la frecuencia de estas intervenciones necesarias cae en picado.
La optimización de la mano de obra está directamente relacionada con este mayor tiempo de actividad. Los maquinistas expertos dedican menos tiempo a solucionar problemas de desgaste impredecible y realizar compensaciones manuales en el panel de control. En cambio, pueden supervisar varias máquinas simultáneamente, lo que aumenta el índice general de eficiencia laboral de la instalación de fabricación.
Las herramientas estándar se desgastan de forma gradual pero continua. Esto significa que la primera pieza producida tiene dimensiones ligeramente diferentes a las de la quinientasima parte. Cuando una herramienta se desgasta más allá del umbral de tolerancia aceptable, cualquier pieza posterior producida antes de que se detecte el desgaste se convierte en chatarra costosa.
Las herramientas diseñadas exhiben una curva de desgaste predecible y altamente estable. El filo mantiene su geometría exacta durante la gran mayor parte de su vida antes de requerir reacondicionamiento. Esta inmensa estabilidad prácticamente elimina los desechos fuera de tolerancia causados por el desgaste de las herramientas, lo que garantiza la máxima utilización del material y reduce en gran medida la carga de los departamentos de control de calidad.
Determinar el punto de inflexión exacto en el que la ingeniería personalizada se vuelve económicamente viable requiere una evaluación estratégica de los parámetros de producción. No todas las operaciones necesitan una solución personalizada. A continuación se muestra un marco práctico para ayudar a los gerentes de producción a tomar decisiones sobre herramientas basadas en datos y basadas en las realidades del taller.
Criterios de evaluación |
Quédese con las herramientas estándar disponibles en el mercado |
Actualice a herramientas súper duras personalizadas |
|---|---|---|
Volumen de producción |
Tiradas de bajo volumen, creación rápida de prototipos o pedidos de trabajo únicos. |
Producción continua de gran volumen, como la automotriz y aeroespacial de primer nivel. |
Propiedades de los materiales |
Materiales fácilmente mecanizados como acero dulce o plásticos estándar con desgaste predecible. |
Compuestos altamente abrasivos, aluminio con alto contenido de silicio o piezas bimetálicas complejas. |
Complejidad de la operación |
Operaciones sencillas de un solo paso, como perforar un orificio de paso estándar. |
Perfiles complejos que requieren desbaste, acabado y biselado en espacios reducidos. |
Impacto en el tiempo del ciclo |
El tiempo de ciclo no es el principal obstáculo en el flujo de trabajo de producción actual. |
Los tiempos de ciclo actuales están restringiendo gravemente el rendimiento y la rentabilidad generales de la fábrica. |
Las herramientas de catálogo estándar siguen siendo la opción más lógica para instalaciones de creación de prototipos, talleres de trabajo de bajo volumen y operaciones de mecanizado de materiales altamente conformes. En escenarios en los que una herramienta solo se utilizará para producir unas pocas docenas de piezas antes de derribar la configuración, el tiempo de entrega de ingeniería y el costo inicial de una herramienta personalizada no se pueden justificar financieramente. Las herramientas estándar ofrecen disponibilidad inmediata y bajos costos de adquisición iniciales, y se adaptan perfectamente a entornos ágiles y de bajo volumen.
La transición a herramientas a medida es obligatoria cuando las herramientas estándar se convierten en el factor limitante de la rentabilidad. Si una línea de producción de gran volumen se ve obstaculizada por cambios frecuentes de herramientas, o si el procesamiento de compuestos aeroespaciales abrasivos está provocando que los costos del carburo se salgan de control, es absolutamente necesaria una ingeniería personalizada. Al invertir en geometrías personalizadas y sustratos avanzados, los fabricantes pasan de un estado reactivo de gestión de fallas de herramientas a un estado proactivo de optimización de la economía de producción.
De cara al futuro, la transición hacia la Industria 4.0 está cambiando fundamentalmente la forma en que las instalaciones de producción abordan las estrategias de mecanizado. En el ámbito de la fabricación de gran volumen, el método tradicional de selección de herramientas de prueba y error se está volviendo rápidamente obsoleto. Hoy en día, la fabricación de precisión depende en gran medida de la interconectividad, el análisis avanzado y la ingeniería inteligente.
A medida que las tolerancias de producción se vuelven más estrictas debido a los estándares de eficiencia globales, la dependencia de tecnologías avanzadas integradas en datos Las herramientas de corte de diamante las elevan de productos consumibles a componentes críticos del ecosistema de fábrica inteligente. Los informes actuales sobre tendencias de fabricación indican que la integración de la ingeniería digital ha acelerado el tiempo de comercialización de las herramientas en más de un treinta por ciento.
El desarrollo de una cortadora moderna ya no es un proceso puramente mecánico. Es un esfuerzo digital altamente sofisticado. Antes de esmerilar una sola pieza de carburo o diamante policristalino en la rueda, los ingenieros utilizan software avanzado de diseño y fabricación para crear gemelos digitales de alta precisión de la herramienta propuesta.
Al ingresar las propiedades exactas del material de la pieza de trabajo, como el contenido de silicio en una aleación de aluminio o la orientación de la fibra en un compuesto, los ingenieros pueden ejecutar el análisis de elementos finitos. Este análisis simula fuerzas de corte, distribución térmica y dinámica de evacuación de virutas en un entorno virtual. Si la simulación indica un alto riesgo de generación de calor localizada, el ingeniero puede ajustar de forma preventiva el ángulo de inclinación o integrar canales de refrigerante específicos. Este enfoque científico elimina la costosa fase de creación de prototipos físicos, lo que garantiza que la herramienta funcione perfectamente desde el primer corte.
En el panorama industrial actual, la sostenibilidad ambiental es una métrica destacada para evaluar la excelencia operativa. La fabricación sostenible tiene como objetivo minimizar el impacto ambiental, conservar energía y reducir el desperdicio de materias primas. El uso de soluciones de herramientas de ingeniería se alinea perfectamente con estos objetivos ecológicos.
En primer lugar, las herramientas personalizadas reducen drásticamente las tasas de desperdicio. En los sectores aeroespacial o automovilístico, el desguace de un componente complejo de aluminio desperdicia no sólo la materia prima sino también la gran cantidad de energía ya invertida en su procesamiento preliminar. En segundo lugar, el consumo de energía se mitiga en gran medida. Debido a que las herramientas personalizadas combinan múltiples operaciones en una sola pasada, la máquina consume potencia máxima durante períodos más cortos. La excepcional longevidad de los materiales súper duros significa menos paradas de la máquina, lo que reduce directamente la energía básica desperdiciada durante el tiempo de inactividad.
La principal diferencia radica en su composición química y reactividad térmica. El diamante policristalino es excepcionalmente duro y presenta un coeficiente de fricción muy bajo, lo que lo convierte en la mejor opción para materiales no ferrosos altamente abrasivos como aluminio, latón y fibra de carbono. Sin embargo, el diamante reacciona químicamente con el hierro a altas temperaturas. Por lo tanto, el nitruro de boro cúbico policristalino, que es químicamente inerte y altamente resistente al calor, está diseñado específicamente para mecanizar metales ferrosos duros como hierro fundido y acero endurecido, o para aplicaciones bimetálicas complejas.
Si bien las herramientas personalizadas requieren un mayor gasto de capital inicial, el retorno de la inversión en entornos de producción de alto volumen generalmente se logra rápidamente. Las instalaciones suelen recuperar la inversión en las primeras semanas o meses de implementación. Este rápido retorno se debe a reducciones drásticas en el tiempo de ciclo, un tiempo de inactividad significativamente menor de la máquina para cambios de herramientas y la casi eliminación de piezas desechadas debido a una precisión dimensional constante.
Sí, ésta es una de las ventajas mecánicas más importantes de la ingeniería a medida. Una herramienta escalonada personalizada está diseñada para que los filos de corte primarios manejen la eliminación agresiva de material durante la fase de desbaste. Mientras tanto, los márgenes secundarios ubicados más arriba de la herramienta estabilizan el corte y brindan un acabado superficial de alta calidad. Características geométricas adicionales pueden aplicar simultáneamente un chaflán a medida que la herramienta alcanza su profundidad programada, ejecutando tres operaciones en un movimiento fluido.
No, las herramientas de corte de diamante están fuertemente contraindicadas para mecanizar acero o cualquier otro metal ferroso. Durante el mecanizado, el intenso calor provoca una reacción química conocida como grafitización, donde los átomos de carbono del diamante se disuelven en virutas de hierro. Esto hace que el filo se degrade y se desgaste casi instantáneamente. Para aplicaciones ferrosas, los fabricantes deben confiar en herramientas de corte PCBN.
La selección del tamaño de grano correcto depende completamente del material que esté mecanizando y del acabado superficial requerido. Los granos gruesos ofrecen máxima resistencia al desgaste y dureza, lo que los hace ideales para materiales altamente abrasivos como el aluminio con alto contenido de silicio. Por el contrario, los granos ultrafinos proporcionan una nitidez superior en los bordes. Son la opción preferida para lograr acabados superficiales tipo espejo en aluminio puro o compuestos aeroespaciales de precisión.
Si bien las herramientas de catálogo estándar se envían de inmediato, las soluciones de ingeniería requieren diseño, simulación y fabricación especializados. Dependiendo de la complejidad de la geometría personalizada y del sustrato súper duro requerido, los plazos de entrega generalmente oscilan entre dos y seis semanas. Sin embargo, el ahorro de tiempo de ciclo resultante y la mayor vida útil de la herramienta compensaron rápidamente este período de espera inicial.
Sin lugar a dudas, la transición a herramientas diseñadas a medida requiere una mayor inversión inicial en comparación con la simple compra de artículos de catálogo estándar. Sin embargo, para las instalaciones de producción modernas, estas soluciones avanzadas representan un activo estratégico y no un mero gasto consumible. En el panorama altamente competitivo de la fabricación de precisión, su rentabilidad depende completamente de maximizar la eficiencia operativa, proteger el tiempo de actividad del husillo y minimizar el desperdicio de material.
Al aprovechar las extraordinarias propiedades de los sustratos avanzados junto con geometrías personalizadas que consolidan las operaciones, los fabricantes pueden lograr una producción de máquinas y una calidad de piezas sin precedentes. Deje de permitir que las herramientas estándar dicten sus límites de producción. Si tiene problemas con una vida útil de la herramienta impredecible, acabados superficiales deficientes o tiempos de ciclo excesivos, es hora de actualizar su estrategia de mecanizado. Alentamos a los gerentes de producción a auditar sus procesos actuales y explorar soluciones de ingeniería de precisión en Sendmill . Asóciese con nuestros expertos en ingeniería para diseñar el cortador exacto que exige su aplicación y transforme sus cuellos de botella de fabricación en ventajas competitivas hoy.