Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/09/2026 Origine: Sito

Gli strumenti standard disponibili in commercio stanno erodendo silenziosamente i tuoi margini di profitto? Entrando in qualsiasi officina ad alto volume, probabilmente vedrai gli operatori che modificano costantemente gli offset o scambiano gli inserti usurati. Nell'esigente mondo della produzione di precisione, la lavorazione di componenti non ferrosi spesso introduce modelli di usura altamente imprevedibili. I margini edificati e il rapido degrado creano drenaggi finanziari nascosti. Ciò porta inevitabilmente a tempi di fermo macchina eccessivi e a tassi di scarto alle stelle. Affidarsi a soluzioni di catalogo generalizzate semplicemente non è più una strategia praticabile per i moderni impianti di produzione.
In questa guida completa scoprirai come la lavorazione dei materiali non ferrosi raggiunge la massima efficienza attraverso un'ingegneria su misura. Integrando materiali di substrato avanzati come il diamante policristallino e il nitruro di boro cubico policristallino, i produttori possono ridurre drasticamente il costo complessivo per parte, migliorando al tempo stesso la qualità del pezzo.
Consolidamento delle operazioni: le soluzioni di attrezzamento ingegnerizzate combinano più operazioni di lavorazione distinte in un unico passaggio. Ciò include sgrossatura, finitura e smussatura, che riducono drasticamente i tempi di ciclo complessivi e minimizzano l'indicizzazione della macchina.
Resistenza all'usura superiore: i substrati personalizzati in diamante policristallino offrono una resistenza all'usura senza pari durante la lavorazione di materiali altamente abrasivi. Spesso superano le alternative standard in metallo duro con margini straordinari.
Capacità bimetallica: il nitruro di boro cubico policristallino funziona come soluzione ingegneristica ottimale per applicazioni bimetalliche complesse. Consente il taglio simultaneo di alluminio e ghisa senza catastrofico degrado del tagliente.
Efficienza dei costi: il vero valore operativo di una taglierina su misura è misurato dalla sua capacità di ridurre il costo per pezzo attraverso un maggiore tempo di attività della macchina, piuttosto che dal prezzo di acquisto iniziale.
Per comprendere appieno il valore dell'ingegneria specializzata, dobbiamo prima esaminare i difetti intrinseci degli utensili standard. Gli ambienti di produzione di precisione devono affrontare ostacoli operativi distinti quando si tratta di materiali non ferrosi. A differenza delle leghe di acciaio standard, materiali come alluminio, ottone, rame e i moderni compositi avanzati presentano sfide tribologiche e metallurgiche uniche. Gli strumenti del catalogo standard sono generalmente progettati per applicazioni generiche. Ciò li rende intrinsecamente compromessi quando vengono incaricati di una produzione rigorosa e di grandi volumi.
I materiali non ferrosi generalmente rientrano in due categorie problematiche per i macchinisti. Sono gommosi o altamente abrasivi. I metalli teneri e altamente duttili come l'alluminio puro e il rame possiedono una caratteristica appiccicosa. Durante il processo di taglio, il calore e la pressione estremamente localizzati fanno sì che questi materiali morbidi si microsaldino direttamente sul tagliente dell'utensile. Questo fenomeno è universalmente noto in officina come tagliente incorporato e altera sostanzialmente la geometria di taglio prevista.
Gli operatori esperti spesso riconoscono questo guasto in modo udibile. Un cambiamento improvviso e brusco nel passo del mandrino indica solitamente che il materiale si è saldato alla scanalatura. Poiché questo accumulo si rompe durante il taglio, trascina con sé frammenti microscopici di metallo duro. Ciò porta direttamente a un cedimento prematuro dei bordi e a finiture superficiali rovinate.
Inoltre, stiamo assistendo a un massiccio cambiamento nelle tendenze della produzione globale. I settori dei veicoli elettrici e aerospaziale stanno perseguendo in modo aggressivo strategie di alleggerimento per soddisfare rigorosi standard di efficienza. Questa tendenza a livello di settore spinge gli impianti a lavorare materiali sempre più abrasivi. Le leghe di alluminio ad alto contenuto di silicio utilizzate per gli alloggiamenti dei motori elettrici e i polimeri rinforzati con fibra di carbonio agiscono essenzialmente come carta vetrata liquida. Il metallo duro standard esposto a questi elementi abrasivi soffre di una rapida usura sui fianchi, perdendo la precisione dimensionale in una frazione del tempo previsto nelle applicazioni convenzionali sull'acciaio.
Affidarsi a strumenti standard per questi materiali impegnativi introduce una cascata di costi nascosti. Quando una fresa standard si degrada rapidamente a causa dell'abrasione o dell'adesione del materiale, gli operatori devono spesso arrestare la macchina CNC per indicizzare gli inserti o sostituire i portautensili. Questo eccessivo fermo macchina si traduce direttamente in una massiccia perdita di capacità produttiva della fabbrica.
Inoltre, poiché gli utensili standard si usurano in modo imprevedibile, le tolleranze dimensionali delle parti lavorate iniziano a variare. Questa incoerenza costringe i team di controllo qualità ad aumentare la frequenza delle ispezioni. Ciò porta inevitabilmente a un tasso più elevato di componenti scartati o rilavorati. Negli ambienti con volumi elevati, l'impatto finanziario cumulativo di sostituzioni frequenti, perdita di tempo del mandrino e parti scartate supera di gran lunga il risparmio iniziale derivante dall'acquisto di articoli standard disponibili in commercio.
Per superare questi ostacoli materiali, gli ingegneri di produzione e i facility manager devono andare oltre i vincoli dei cataloghi standard. Gli utensili personalizzati rappresentano un passaggio strategico da un approccio generalizzato a una metodologia di produzione altamente specializzata e specifica per l'applicazione. Questi strumenti sono progettati da zero. I progettisti basano la geometria sulle esatte proprietà del materiale, sulle dimensioni della parte e sulle capacità cinematiche del macchinario specifico dell'utente finale.
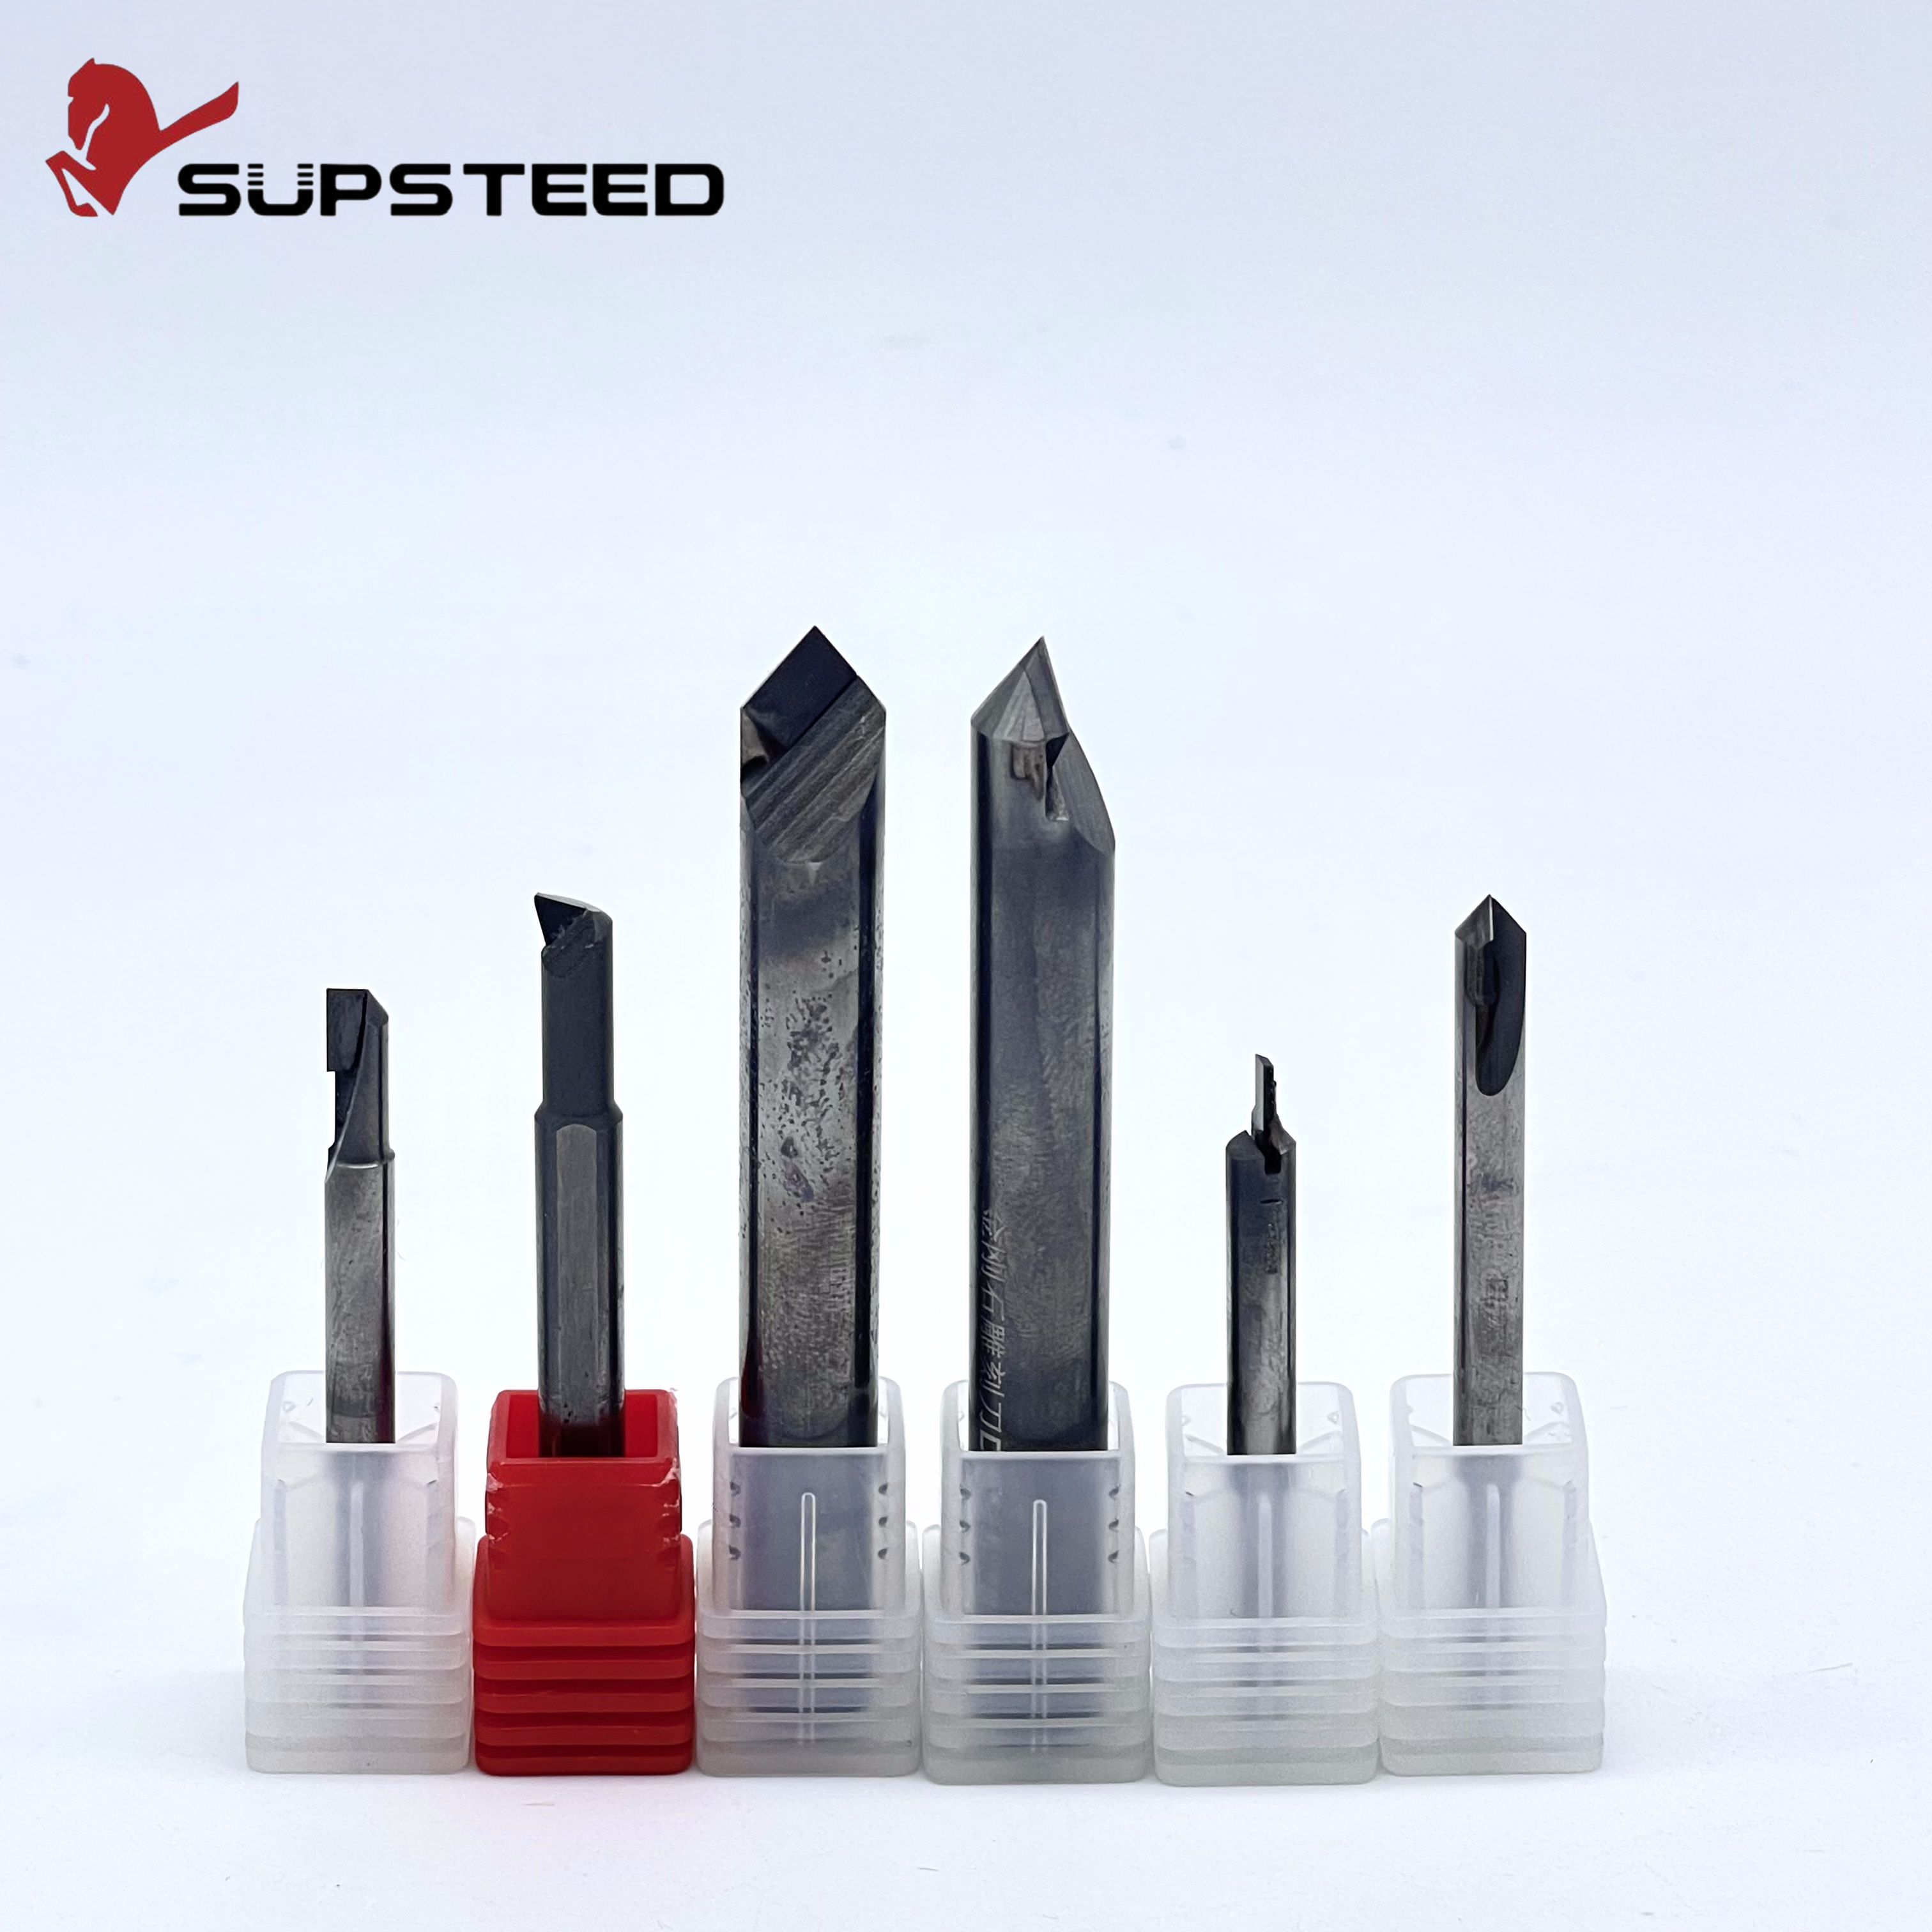
Uno dei vantaggi meccanici più significativi di a La taglierina CNC personalizzata è la capacità di consolidare più fasi di lavorazione. Considera un tipico centro di fresatura CNC. Ogni volta che il mandrino si ferma per indicizzare un nuovo utensile dal carosello, secondi preziosi svaniscono. In una configurazione standard, la creazione di un foro a gradini complesso potrebbe richiedere una punta da centraggio, una punta da sgrossatura, una barra di alesatura per il controllo preciso del diametro e uno strumento di smussatura per la rottura del bordo. Ogni modifica introduce potenziali errori di runout e aggiunge tempi morti al ciclo.
Al contrario, un trapano a gradini o un alesatore multidiametro progettato può eseguire le fasi di sgrossatura, finitura e smussatura in un unico tuffo fluido. Riunendo tre o quattro operazioni in un unico movimento, i produttori recuperano enormi quantità di capacità della macchina. Se moltiplicati per centinaia di migliaia di pezzi all’anno, questi secondi risparmiati ritardano la spesa in conto capitale su macchinari aggiuntivi e aumentano notevolmente la produzione della fabbrica.
La vera efficacia degli utensili su misura risiede nella loro geometria altamente personalizzata. Gli ingegneri delle attrezzature analizzano la resistenza al taglio specifica e le caratteristiche di formazione del truciolo del materiale target. Questi dati consentono loro di progettare angoli di spoglia, angoli di spoglia e spaziatura delle scanalature ottimali. Ad esempio, è possibile integrare angoli variabili dell'elica e una spaziatura diseguale delle scanalature per interrompere le frequenze armoniche. Ciò elimina praticamente vibrazioni e vibrazioni durante le passate di fresatura aggressive.
Nello specifico, questi progetti personalizzati spesso incorporano sistemi ottimizzati di erogazione del refrigerante interno. Invece di fare affidamento sul refrigerante esterno, che spesso non riesce a penetrare nella zona di taglio a velocità di rotazione elevate, i progetti personalizzati convogliano il refrigerante ad alta pressione direttamente al tagliente. Questa gestione termica mirata è assolutamente fondamentale per evacuare i trucioli in modo efficiente e prevenire l'accumulo di calore localizzato che causa l'adesione del materiale.
Mentre la geometria fisica determina il flusso dei trucioli, il substrato determina la sopravvivenza. Nell'affrontare i gravi problemi di abrasione e adesione dei moderni materiali leggeri, il diamante policristallino si è saldamente affermato come il principale materiale superduro.
Il diamante policristallino viene sintetizzato sinterizzando particelle di diamante di dimensioni micron con un legante metallico in condizioni estreme di alta pressione e alta temperatura. Il materiale risultante presenta proprietà fisiche straordinarie. Possiede un grado di durezza Vickers che supera completamente il carburo di tungsteno standard, rendendolo incredibilmente resistente all'usura abrasiva.
Al di là della pura durezza, Gli utensili PCD personalizzati offrono un coefficiente di attrito eccezionalmente basso abbinato ad un'elevata conduttività termica. Il trasferimento termico superiore assicura che l'intenso calore generato nella zona di taglio venga rapidamente dissipato dal tagliente e nel corpo dell'utensile. Questa sofisticata gestione termica impedisce la microscheggiatura del tagliente sotto il forte stress dei parametri di lavorazione ad alta velocità.
Il coefficiente di attrito notevolmente basso inerente al diamante fornisce una superficie liscia, quasi antiaderente sulla superficie inclinata. Quando si lavorano metalli gommosi come l'alluminio puro, il materiale scorre dolcemente sull'utensile senza aderire al substrato. Elimina i trucioli senza sforzo come l'acqua da una superficie idrofobica. Eliminando efficacemente l'adesione del materiale, l'utensile mantiene la sua geometria di taglio estremamente nitida per tutta la sua durata operativa.
Questa integrità coerente dei bordi è fondamentale per i produttori che richiedono specifiche rigorose sulla finitura superficiale. Ad esempio, i substrati diamantati a grana fine di prima qualità utilizzati nelle frese a candela personalizzate possono ottenere finiture superficiali a specchio inferiori a Ra 0,4 direttamente dalla macchina. Funzionano perfettamente a velocità del mandrino superiori a 12.000 giri/min, eliminando la necessità di operazioni secondarie di lucidatura o rettifica e ottimizzando ulteriormente il flusso di lavoro di produzione.
Sebbene il costo iniziale di approvvigionamento degli utensili diamantati sia innegabilmente superiore a quello del metallo duro integrale, la maggiore durata operativa giustifica fortemente l'investimento. In applicazioni altamente abrasive, come la lavorazione di alluminio automobilistico ad alto contenuto di silicio o compositi di tipo aerospaziale, i dati empirici di officina dimostrano che il diamante policristallino può durare da cinquanta a cento volte più del carburo solido.
Questo aumento esponenziale della longevità riduce drasticamente la frequenza degli interventi dell’operatore. Le strutture possono eseguire turni di produzione continui e non presidiati in totale sicurezza, sapendo che lo strumento manterrà tolleranze dimensionali strette per migliaia di cicli. In definitiva, la durata prolungata ammortizza efficacemente il costo iniziale più elevato, con il risultato di un costo di attrezzaggio sostanzialmente inferiore per componente lavorato.
In contrasto con la predominanza non ferrosa del diamante, il diamante policristallino nasconde una vulnerabilità chimica critica. Non può essere utilizzato per lavorare metalli ferrosi come ferro e acciaio. Alle temperature elevate generate durante la lavorazione, il carbonio nel diamante reagisce chimicamente con il ferro, facendo sì che il diamante si trasformi in grafite. Questa grafitizzazione porta a guasti catastrofici e immediati dello strumento. Per assemblaggi complessi che coinvolgono materiali ferrosi, il nitruro di boro cubico policristallino è l'alternativa richiesta.
L'ingegneria moderna richiede spesso l'integrazione di materiali disparati per ottimizzare il peso e l'integrità strutturale. Immaginate un'operazione di rivestimento ad alta velocità su un moderno blocco motore automobilistico, dove un piatto in alluminio leggero si interseca con canne dei cilindri in ghisa altamente resistenti. La lavorazione di questa superficie del ponte richiede un utensile in grado di tagliare contemporaneamente sia l'alluminio che la ghisa in un unico passaggio.
Un bordo diamantato che colpisse quel ferro ad alta velocità si dissolverebbe istantaneamente nel truciolo. Gli utensili da taglio PCBN , tuttavia, sono chimicamente inerti alla stiratura ad alte temperature. Forniscono la durezza necessaria per tagliare in modo pulito i rivestimenti in ghisa mantenendo la finitura superficiale richiesta sulla struttura in alluminio circostante. Questa specifica stabilità chimica li rende la scelta ingegneristica definitiva per la lavorazione bimetallica.
Il nitruro di boro cubico policristallino è progettato per resistere ad ambienti termici estremi. Mantiene la sua integrità strutturale e la durezza al taglio a temperature superiori a 1000 gradi Celsius. Questa eccezionale resistenza al calore lo rende ideale non solo per applicazioni bimetalliche ma anche per operazioni di tornitura dura in cui vengono lavorati acciai temprati o superleghe.
Utilizzando geometrie altamente specializzate, i produttori possono mantenere tolleranze dimensionali precise su parti complesse e multimateriale senza la degradazione termica che affligge gli inserti standard in metallo duro o ceramica. Questa profonda stabilità garantisce che i componenti critici soddisfino rigorosi standard di garanzia della qualità immediatamente dopo aver lasciato il centro di lavorazione.
Per i responsabili della produzione e i responsabili degli approvvigionamenti, il passaggio a strumenti specializzati è fondamentalmente una decisione finanziaria guidata dai dati. La giustificazione per investire in materiali superduri di prima qualità si basa su un'analisi olistica del costo per pezzo. Questo parametro comprende non solo il prezzo fatturato della taglierina, ma il costo ammortizzato totale del tempo macchina, della manodopera dell'operatore e dello spreco di materiale.
L’impatto finanziario più immediato è la riduzione del tempo di ciclo. Consideriamo un modello matematico di produzione ad alto volume. Se un processo standard richiede tre utensili separati, ogni cambio utensile potrebbe richiedere sei secondi, più il tempo di taglio effettivo e gli avanzamenti di avvicinamento. Utilizzando un unico utensile passo-passo progettato che esegue tutte le operazioni simultaneamente, il processo elimina i cambi utensile e consolida le passate di taglio.
Se il tempo ciclo totale viene ridotto di soli venti secondi per pezzo e l’impianto produce centomila pezzi all’anno, il produttore recupera oltre cinquecento ore di capacità della macchina. Questo tempo recuperato può essere utilizzato per elaborare ulteriori ordini redditizi senza aumentare le spese generali della struttura fissa.
Il tempo macchina CNC è generalmente la tariffa oraria più costosa in una fabbrica. Ogni minuto in cui un mandrino rimane inattivo mentre un operatore calibra una nuova fresa rappresenta una perdita di guadagno. Poiché le soluzioni super-hard offrono una durata di vita esponenzialmente più lunga, la frequenza di questi interventi necessari crolla.
L'ottimizzazione della manodopera è direttamente collegata a questo aumento dei tempi di attività. Gli operatori esperti dedicano meno tempo alla risoluzione dei problemi relativi all'usura imprevedibile e all'esecuzione di offset manuali sul pannello di controllo. Possono invece supervisionare più macchine contemporaneamente, aumentando il rapporto di efficienza complessiva della manodopera dell’impianto di produzione.
Gli utensili standard si usurano gradualmente ma continuamente. Ciò significa che la prima parte prodotta ha dimensioni leggermente diverse rispetto alla cinquecentesima parte. Quando un utensile si usura oltre la soglia di tolleranza accettabile, tutte le parti successive prodotte prima che venga rilevata l'usura diventano rottami costosi.
Gli utensili progettati presentano una curva di usura altamente stabile e prevedibile. Il tagliente mantiene la sua esatta geometria per la maggior parte della sua vita prima di richiedere un ricondizionamento. Questa immensa stabilità elimina virtualmente gli scarti fuori tolleranza causati dall'usura degli utensili, garantendo il massimo utilizzo del materiale e riducendo notevolmente il carico sui dipartimenti di controllo qualità.
Determinare l’esatto punto di flesso in cui l’ingegneria personalizzata diventa economicamente fattibile richiede una valutazione strategica dei parametri di produzione. Non tutte le operazioni necessitano di una soluzione su misura. Di seguito è riportato un quadro pratico per assistere i responsabili della produzione nel prendere decisioni sugli utensili basate sui dati e sulla realtà dell'officina.
Criteri di valutazione |
Attenersi agli strumenti standard disponibili in commercio |
Passa agli strumenti super-hard personalizzati |
|---|---|---|
Volume di produzione |
Tirature a basso volume, prototipazione rapida o ordini di officina una tantum. |
Produzione continua di grandi volumi, ad esempio nel settore automobilistico e aerospaziale di livello 1. |
Proprietà dei materiali |
Materiali facilmente lavorabili come acciaio dolce o plastica standard con usura prevedibile. |
Compositi altamente abrasivi, alluminio ad alto contenuto di silicio o parti bimetalliche complesse. |
Complessità operativa |
Operazioni semplici in un unico passaggio, come la realizzazione di un foro con gioco standard. |
Profili complessi che richiedono sgrossatura, finitura e smussatura in spazi ristretti. |
Impatto sul tempo di ciclo |
Il tempo di ciclo non è il collo di bottiglia principale nell’attuale flusso di lavoro di produzione. |
Gli attuali tempi di ciclo stanno limitando gravemente la produttività e la redditività complessiva della fabbrica. |
Gli strumenti di catalogo standard rimangono la scelta più logica per strutture di prototipazione, officine a basso volume e operazioni di lavorazione di materiali altamente conformi. Negli scenari in cui uno strumento verrà utilizzato solo per produrre poche dozzine di parti prima che l'installazione venga demolita, i tempi di progettazione e il costo iniziale di uno strumento personalizzato non possono essere giustificati finanziariamente. Gli strumenti standard offrono disponibilità immediata e bassi costi di approvvigionamento iniziali, adattandosi perfettamente ad ambienti agili e a basso volume.
Il passaggio agli utensili su misura è obbligatorio quando gli utensili standard diventano il fattore limitante della redditività. Se una linea di produzione di grandi volumi è ostacolata da frequenti cambi di utensile o se la lavorazione di compositi aerospaziali abrasivi sta causando una crescita esponenziale dei costi del metallo duro, è assolutamente necessaria una progettazione personalizzata. Investendo in geometrie su misura e substrati avanzati, i produttori passano da uno stato reattivo di gestione dei guasti degli utensili a uno stato proattivo di ottimizzazione dell’economia della produzione.
Guardando al futuro, la transizione verso l’Industria 4.0 sta rimodellando radicalmente il modo in cui gli impianti di produzione affrontano le strategie di lavorazione. Nel campo della produzione in grandi volumi, il tradizionale metodo di selezione degli utensili basato su tentativi ed errori sta rapidamente diventando obsoleto. Oggi, la produzione di precisione fa molto affidamento sull’interconnettività, sull’analisi avanzata e sull’ingegneria intelligente.
Man mano che le tolleranze di produzione diventano sempre più strette a causa degli standard di efficienza globali, la dipendenza da dati avanzati e integrati gli utensili da taglio diamantati li elevano da beni di consumo a componenti critici dell’ecosistema della fabbrica intelligente. Gli attuali rapporti sulle tendenze della produzione indicano che l’integrazione dell’ingegneria digitale ha accelerato il time-to-market degli utensili di oltre il 30%.
Lo sviluppo di una taglierina moderna non è più un processo puramente meccanico. È un’impresa digitale altamente sofisticata. Prima che un singolo pezzo di carburo o diamante policristallino venga rettificato sulla ruota, gli ingegneri utilizzano software di progettazione e produzione avanzati per creare gemelli digitali altamente accurati dello strumento proposto.
Inserendo le esatte proprietà del materiale del pezzo, come il contenuto di silicio in una lega di alluminio o l'orientamento delle fibre in un composito, gli ingegneri possono eseguire l'analisi degli elementi finiti. Questa analisi simula le forze di taglio, la distribuzione termica e le dinamiche di evacuazione dei trucioli in un ambiente virtuale. Se la simulazione indica un rischio elevato di generazione di calore localizzato, l'ingegnere può regolare preventivamente l'angolo di spoglia o integrare canali mirati di raffreddamento interno. Questo approccio scientifico elimina la costosa fase di prototipazione fisica, garantendo che lo strumento funzioni in modo impeccabile fin dal primo taglio.
Nell’attuale panorama industriale, la sostenibilità ambientale è un parametro importante per valutare l’eccellenza operativa. La produzione sostenibile mira a ridurre al minimo l’impatto ambientale, risparmiare energia e ridurre gli sprechi di materie prime. L’utilizzo di soluzioni di utensili ingegnerizzati si allinea perfettamente con questi obiettivi ecologici.
In primo luogo, gli strumenti personalizzati riducono drasticamente il tasso di scarto. Nei settori aerospaziale o automobilistico, la rottamazione di un componente complesso in alluminio comporta uno spreco non solo della materia prima ma anche dell'energia già investita nella sua lavorazione preliminare. In secondo luogo, il consumo energetico è fortemente mitigato. Poiché gli strumenti personalizzati combinano più operazioni in un unico passaggio, la macchina assorbe la potenza di picco per durate più brevi. L'eccezionale longevità dei materiali super-duri significa meno fermi macchina, riducendo direttamente l'energia di base sprecata durante i tempi di inattività.
La differenza principale risiede nella loro composizione chimica e reattività termica. Il diamante policristallino è eccezionalmente duro e presenta un coefficiente di attrito molto basso, che lo rende la scelta definitiva per materiali non ferrosi altamente abrasivi come alluminio, ottone e fibra di carbonio. Tuttavia, il diamante reagisce chimicamente con il ferro ad alte temperature. Pertanto, il nitruro di boro cubico policristallino, che è chimicamente inerte e altamente resistente al calore, è specificamente progettato per la lavorazione di metalli ferrosi duri come ghisa e acciaio temprato o per applicazioni bimetalliche complesse.
Sebbene gli strumenti personalizzati richiedano una spesa in conto capitale iniziale più elevata, il ritorno sull'investimento in ambienti di produzione ad alto volume si realizza generalmente rapidamente. Le strutture spesso vedono il recupero dell'investimento entro le prime settimane o mesi di implementazione. Questo rapido ritorno è determinato da drastiche riduzioni del tempo ciclo, da tempi di fermo macchina significativamente inferiori per il cambio utensile e dalla quasi eliminazione delle parti scartate grazie alla costante precisione dimensionale.
Sì, questo è uno dei vantaggi meccanici più significativi dell'ingegneria su misura. Un utensile a gradini personalizzato è progettato in modo che i taglienti primari gestiscano la rimozione aggressiva del materiale durante la fase di sgrossatura. Nel frattempo, i margini secondari situati più in alto sull’utensile stabilizzano il taglio e forniscono una finitura superficiale di alta qualità. Ulteriori caratteristiche geometriche possono applicare simultaneamente uno smusso quando l'utensile raggiunge la profondità programmata, eseguendo tre operazioni in un unico movimento fluido.
No, gli utensili da taglio diamantati sono fortemente controindicati per la lavorazione dell'acciaio o di qualsiasi altro metallo ferroso. Durante la lavorazione, il calore intenso provoca una reazione chimica nota come grafitizzazione, in cui gli atomi di carbonio del diamante si dissolvono nei trucioli di ferro. Ciò provoca il degrado e l'usura del tagliente quasi istantaneamente. Per le applicazioni ferrose, i produttori devono fare affidamento sugli utensili da taglio PCBN.
La scelta della dimensione della grana corretta dipende interamente dal materiale che si sta lavorando e dalla finitura superficiale richiesta. Le grane grosse offrono la massima resistenza all'usura e tenacità, rendendole ideali per materiali altamente abrasivi come l'alluminio ad alto contenuto di silicio. Al contrario, la grana ultrafine fornisce una nitidezza del bordo superiore. Questi sono la scelta preferita per ottenere finiture superficiali a specchio su alluminio puro o compositi aerospaziali di precisione.
Mentre gli strumenti del catalogo standard vengono spediti immediatamente, le soluzioni ingegnerizzate richiedono progettazione, simulazione e fabbricazione specializzate. A seconda della complessità della geometria personalizzata e del substrato superduro richiesto, i tempi di consegna variano generalmente da due a sei settimane. Tuttavia, il conseguente risparmio di tempo ciclo e la maggiore durata dell’utensile compensano rapidamente questo periodo di attesa iniziale.
Il passaggio a strumenti personalizzati richiede innegabilmente un investimento iniziale iniziale più elevato rispetto al semplice acquisto di articoli di catalogo standard. Tuttavia, per i moderni impianti di produzione, queste soluzioni avanzate rappresentano un asset strategico piuttosto che una mera spesa di consumo. Nel panorama altamente competitivo della produzione di precisione, la redditività dipende interamente dalla massimizzazione dell'efficienza operativa, dalla protezione dei tempi di attività del mandrino e dalla riduzione al minimo degli sprechi di materiale.
Sfruttando le straordinarie proprietà dei substrati avanzati insieme a geometrie personalizzate che consolidano le operazioni, i produttori possono ottenere una produttività delle macchine e una qualità delle parti senza precedenti. Smetti di lasciare che gli strumenti standard dettino i tuoi limiti di produzione. Se sei alle prese con una durata utensile imprevedibile, finiture superficiali scadenti o tempi ciclo eccessivi, è tempo di aggiornare la tua strategia di lavorazione. Incoraggiamo i responsabili della produzione a verificare i loro processi attuali ed esplorare soluzioni progettate con precisione Ssendmill . Collabora con i nostri esperti di ingegneria per progettare esattamente la taglierina richiesta dalla tua applicazione e trasformare oggi stesso i colli di bottiglia della produzione in vantaggi competitivi.