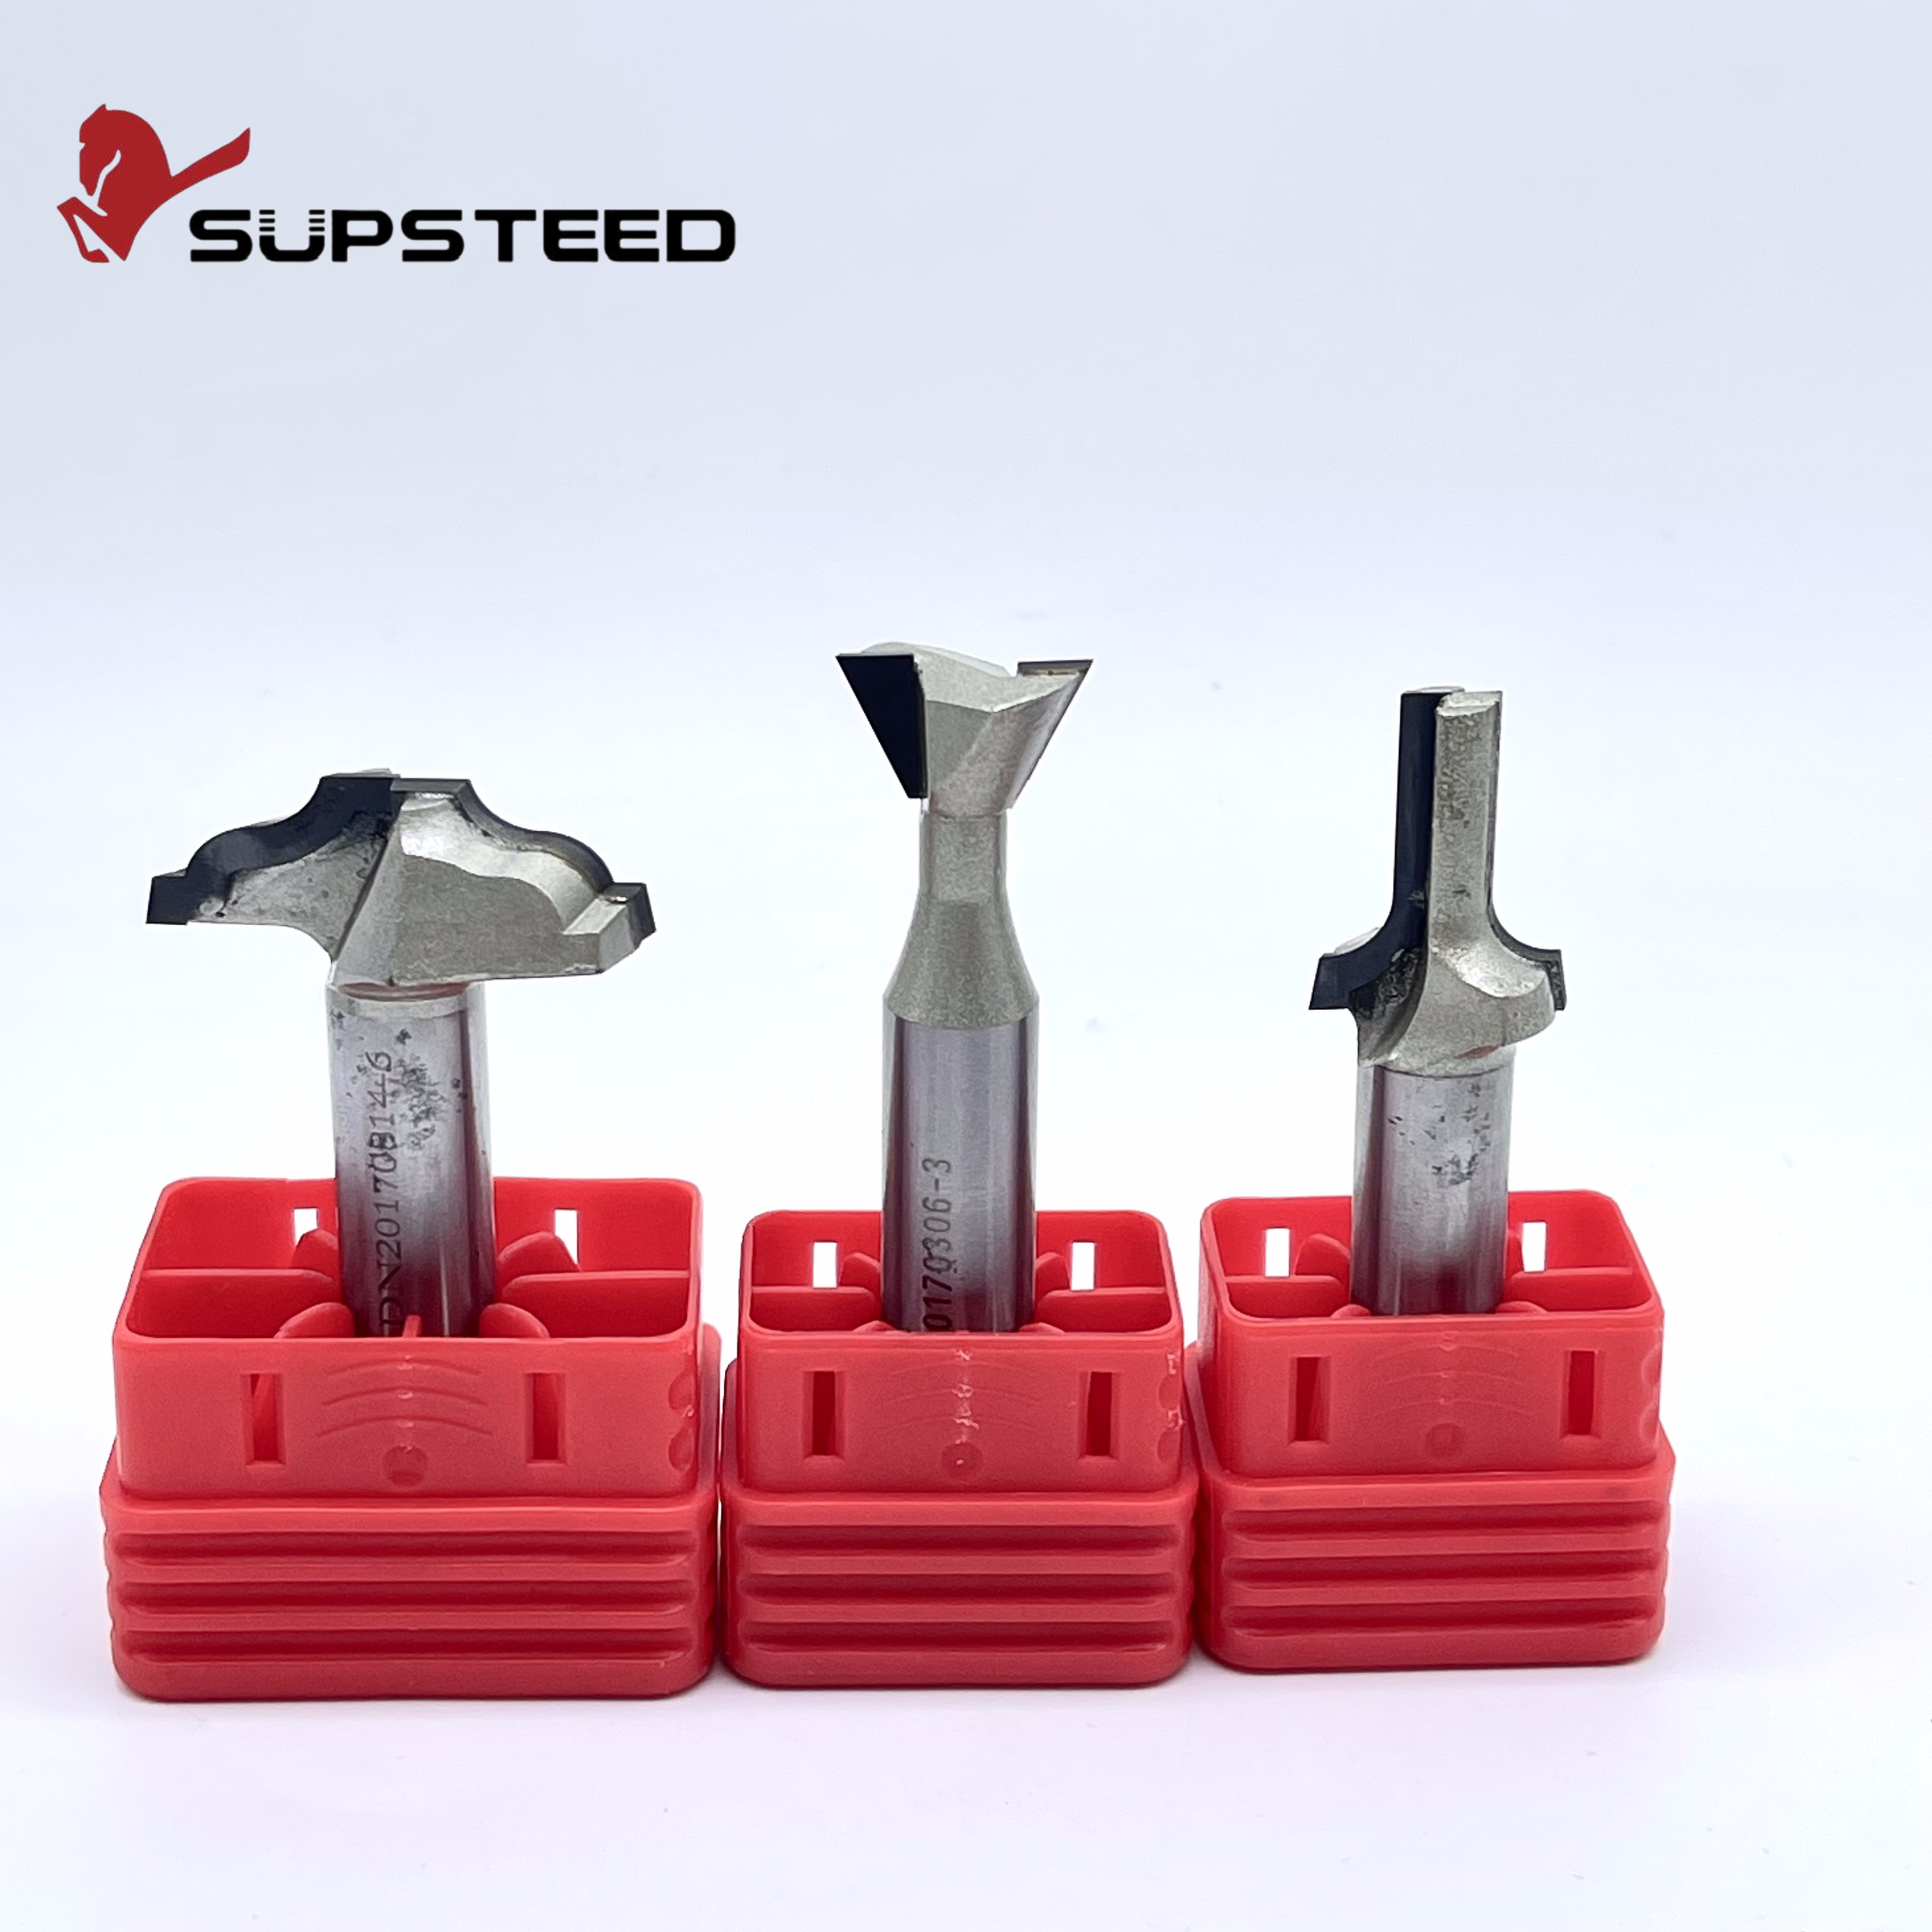
Visualizações: 0 Autor: Editor do site Horário de publicação: 27/09/2026 Origem: Site

As bordas lascadas estão arruinando seus painéis de madeira premium? As ferramentas padrão de metal duro se desgastam surpreendentemente rápido. Freqüentemente, eles falham prematuramente quando encarregados de cortar MDF denso e laminados duros. Imagine o chão de fábrica parando. Um bit de roteador perde sua microborda após apenas algumas horas de operação. Esse tempo de inatividade frequente é um assassino silencioso de lucros.
Neste guia de engenharia abrangente, exploraremos por que os consumíveis genéricos ficam aquém da linha de produção. Você verá como as soluções projetadas corrigem exatamente esses gargalos de produção. Descubra os profundos benefícios da tecnologia Diamante Policristalino. Adaptar a geometria da sua fresa aos seus materiais específicos é a estratégia definitiva para dimensionar as operações CNC.
Longevidade do PCD: As ferramentas de diamante policristalino duram mais que as alternativas padrão de metal duro em até 50 a 100 vezes. Isso reduz drasticamente o caro tempo de inatividade da máquina CNC.
Geometria específica do material: Painéis projetados como MDF, HDF e melamina exigem ângulos de cisalhamento e designs de canais distintos. Geometrias personalizadas garantem acabamentos perfeitos e sem lascas diretamente da base da máquina.
ROI superior: ferramentas projetadas exigem um investimento inicial mais alto. No entanto, a enorme redução nas trocas de ferramentas, nos custos de afiação e no material descartado gera economias substanciais a longo prazo.
Engenharia de Precisão: Um cortador específico é projetado matematicamente. Ele se harmoniza perfeitamente com o RPM, a taxa de avanço e as metas diárias de produção da sua máquina CNC específica.
Gerentes de fábrica e operadores CNC enfrentam diariamente gargalos recorrentes. A rápida degradação da ferramenta é uma ameaça constante. As fresas de metal duro disponíveis no mercado degradam-se em uma taxa acelerada em placas de engenharia modernas. Este rápido desgaste introduz custos operacionais ocultos que prejudicam silenciosamente as margens de lucro da produção.
Placas de fibra de média densidade e placas de fibra de alta densidade não são madeira maciça natural. Eles são materiais compósitos altamente comprimidos. Os fabricantes ligam fibras de madeira com resinas sintéticas, ceras e adesivos pesados como ureia-formaldeído. Esses adesivos densos atuam essencialmente como uma lixa microscópica durante o processo de usinagem.
O atrito contínuo causa desgaste abrasivo severo em ferramentas padrão de metal duro. A aresta de corte degrada-se rapidamente. A ferramenta perde sua microborda afiada e começa a rasgar as fibras da madeira em vez de cortá-las. O resultado é uma borda difusa e porosa. O lixamento manual secundário torna-se obrigatório antes da aplicação da faixa de borda. Os custos trabalhistas disparam e toda a linha de produção fica mais lenta.
Os painéis laminados apresentam um desafio mecânico totalmente diferente. O aglomerado melamínico e os laminados de alta pressão apresentam um núcleo interno relativamente macio. Este núcleo fica preso entre camadas externas incrivelmente duras e quebradiças. As fresas padrão lutam imensamente para gerenciar essa transição abrupta de densidade.
Ângulos de corte incorretos quebram facilmente a superfície frágil da melamina. A indústria chama esse defeito de chip-out. Mesmo um único milímetro de chip inutiliza uma porta de gabinete personalizada. As taxas de sucata aumentam e matérias-primas caras são desperdiçadas.
Ferramentas genéricas criam ineficiências em cascata. Cortadores cegos aumentam o atrito. O calor aumenta rapidamente na interface de corte. Esse calor derrete as resinas do painel, deixando marcas escuras de queimadura nas bordas. Os operadores são forçados a diminuir a velocidade de avanço da máquina para compensar. A produção da fábrica cai imediatamente. Paradas frequentes para trocar brocas de metal duro transformam uma fresadora CNC de alta velocidade em um gargalo frustrante.
A ciência avançada de materiais é a resposta às limitações do metal duro. A integração da tecnologia de diamante policristalino revolucionou completamente o processamento de painéis em escala global.
O diamante policristalino é um material sintético excepcionalmente duro. Partículas microscópicas de diamante são sinterizadas com um aglutinante metálico como o cobalto. Este processo rigoroso ocorre sob extrema pressão e alta temperatura em um ambiente de laboratório. O material de corte resultante possui uma orientação cristalina aleatória. Resiste ao desgaste em todas as direções.
O PCD é exponencialmente mais duro que o carboneto de tungstênio tradicional. O metal duro padrão normalmente pontua em torno de 1.500 a 1.800 HV na escala de dureza Vickers. Em total contraste, o PCD pontua entre 5.000 e 8.000 HV. Esta imensa dureza permite Ferramentas de usinagem de madeira PCD para cortar sem esforço resinas abrasivas e camadas duras de melamina. Eles mantêm sua vantagem por centenas de horas sem se degradar.
O roteamento CNC de alta velocidade geralmente excede 18.000 RPM. O atrito gera calor intenso na interface de corte. As ferramentas padrão de metal duro retêm grande parte desse calor. A degradação das bordas acelera e as fibras da madeira queimam.
PCD atua como um condutor térmico altamente eficiente. Ele afasta o calor da aresta de corte e o dissipa com segurança através do corpo de aço da ferramenta. Este efeito de resfriamento natural evita o derretimento da cola. As bordas do painel permanecem limpas, sem queimaduras e estruturalmente intactas para as etapas de acabamento subsequentes.
Catálogos padronizados forçam os fabricantes a fazer concessões. Um cortador projetado para compensado bruto não oferece resultados ideais em laminados acrílicos de alto brilho. Esta incompatibilidade fundamental é a razão pela qual o investimento em engenharia específica de aplicação é uma prática padrão para fábricas de alta eficiência.
Ferramentas genéricas utilizam geometrias médias destinadas a cobrir um amplo espectro de materiais. A fabricação de móveis modernos raramente lida com materiais comuns. Placas compostas específicas exigem ferramentas que atendam a densidades, espessuras e conteúdos de resina exclusivos. Soluções personalizadas eliminam suposições. Eles visam gargalos de produção exatos para garantir rendimento máximo e qualidade impecável.
A modificação precisa da geometria da ferramenta é crítica. Os engenheiros concentram-se especificamente no ângulo de cisalhamento e no ângulo de folga. A geometria de corte ascendente puxa os cavacos para cima. Deixa uma borda inferior limpa, mas potencialmente lasca a delicada camada superior. A geometria de corte para baixo empurra os cavacos para baixo. Deixa uma borda superior limpa, mas desgasta a parte inferior.
A geometria de compressão combina ambas as forças. Ele empurra a camada superior para baixo e puxa a camada inferior para cima simultaneamente. Um fabricante de ferramentas personalizadas calcula o grau exato do ângulo de cisalhamento com base na espessura do painel. O ponto de transição de compressão alinha-se perfeitamente com o núcleo do seu material. As forças de lascamento são completamente neutralizadas.
Uma ferramenta de corte de precisão deve corresponder à máquina que a opera. Os roteadores CNC variam muito em potência do fuso, RPM máximo e rigidez geral da estrutura. Ferramentas pesadas ou agressivas em fusos leves provocam vibração. A qualidade da borda cai e o desgaste do fuso acelera. A engenharia personalizada garante que a massa, o equilíbrio e a configuração do canal da ferramenta se harmonizem perfeitamente com sua máquina específica. A operação permanece suave e sem vibrações.
Análises recentes de mercado indicam uma mudança definitiva no setor da madeira. O design de móveis contemporâneos se inclina fortemente para PET de alto brilho, melamina profundamente texturizada e faixas de borda sem juntas perfeitas. Consequentemente, os fabricantes estão abandonando rapidamente os consumíveis genéricos. As placas compostas modernas contêm proporções mais altas de materiais reciclados e resinas sintéticas mais densas. Eles estão mais abrasivos do que nunca.
Depender do metal duro padrão não é mais uma estratégia viável para dimensionar operações. Dados da indústria mostram que as instalações que integram soluções de PCD projetadas apresentam taxas de refugo significativamente mais baixas. A produtividade aumenta dramaticamente. As ferramentas específicas da aplicação passaram de uma atualização de luxo para um requisito básico. É essencial para se manter competitivo no mercado moveleiro global.
O MDF apresenta desafios únicos de usinagem devido à sua inconsistência estrutural. É necessária uma abordagem de engenharia altamente otimizada para processá-lo com eficiência em escala.
Os painéis de MDF não possuem densidade uniforme. As faces externas são altamente comprimidas e rígidas. O núcleo interno permanece poroso e mais macio. As brocas padrão esmagam as fibras mais macias do núcleo, em vez de cortá-las de maneira limpa. Eles deixam uma borda áspera e fibrosa.
Bem projetado As ferramentas de corte de MDF utilizam um ângulo de inclinação específico. Este ângulo projetado corta de forma limpa as camadas externas densas e o núcleo mais macio simultaneamente. A precisão cria um acabamento liso como vidro na borda da placa. Conseguir essa superfície perfeita diretamente da máquina CNC é fundamental. Permite aplicação imediata de bordas ou pintura. As estações de lixamento manual tornam-se completamente obsoletas.
A usinagem de placas de fibra gera grandes volumes de poeira fina e pulverulenta. Lascas de madeira tradicionais são raras. Se a poeira fina não for evacuada imediatamente do canal de corte, a ferramenta recorta as partículas. Este empacotamento de cavacos gera imenso atrito. A ferramenta superaquece e sua vida útil cai drasticamente.
Projetos de canais personalizados apresentam capacidades de garganta otimizadas. Eles agem como uma bomba aerodinâmica. O pó fino é forçado para cima e para fora da zona de corte diretamente para o sistema de extração de pó do CNC. A base da máquina permanece limpa. Os danos térmicos são evitados e o ambiente de trabalho permanece mais seguro para os operadores.
O processamento de laminados de dupla face exige extrema precisão. Uma borda microscópica lascada resulta em um produto rejeitado e um cliente insatisfeito.
A tecnologia de compressão é o padrão da indústria para cortar melamina dupla face ou HPL sem lascas. As flautas de cisalhamento ficam na parte inferior. As flautas de cisalhamento ficam no topo. As ferramentas de compressão padrão possuem um ponto de transição fixo onde essas forças se encontram.
Cortar um painel de 15 mm com uma ferramenta genérica projetada para painéis de 19 mm coloca o ponto de transição no lugar errado. O chip-out devastador ocorre de um lado. Um sob medida O cortador de laminado coloca o ponto de transição de compressão no ponto morto da espessura específica do painel. Ambas as delicadas camadas externas são cortadas para dentro. A borda é impecável.
A estética perfeita domina o design de móveis modernos. Tecnologias de colagem de bordas sem juntas, como laser ou ar quente, exigem precisão absoluta. A borda deve ser matematicamente reta, perfeitamente perpendicular e sem rasgos para criar uma linha de cola invisível.
Uma fresa personalizada equipada com pastilhas de PCD retificadas com precisão garante uma aresta perfeitamente quadrada. Sem esse nível microscópico de precisão, a fita de borda não ficará nivelada com o painel. Costuras visíveis e entrada de umidade levam inevitavelmente à falha do produto.
Os gerentes de compras muitas vezes hesitam quanto ao preço inicial das ferramentas industriais. A avaliação das ferramentas apenas com base no preço de compra fornece uma imagem incompleta do desempenho financeiro.
O verdadeiro valor requer a análise do Custo Total de Propriedade. Essa métrica abrange custos de reposição, frequência de afiação, mão de obra para troca de ferramentas, tempo de inatividade da máquina e materiais descartados. Vamos avaliar uma ferramenta de metal duro padrão em comparação com uma solução PCD premium em uma produção de alto volume.
Uma ferramenta de metal duro padrão pode durar 10 horas de corte contínuo em melamina de dupla face antes que ocorra o rompimento dos cavacos. Engenharia personalizada ferramentas personalizadas para marcenaria equipadas com PCD podem funcionar facilmente por 500 horas ou mais antes de exigirem seu primeiro serviço de afiação.
Cada troca de ferramenta para a máquina. O operador troca a broca, recalibra o eixo Z e executa um corte de teste. Trocar uma ferramenta de metal duro padrão 50 vezes resulta em mais de 12 horas de perda de tempo de produção. A uma taxa de máquina padrão de US$ 100 por hora, o custo oculto do tempo de inatividade por si só ultrapassa em muito o custo premium inicial da ferramenta avançada.
Ferramentas personalizadas influenciam diretamente o rendimento da fábrica. As brocas padrão forçam os operadores CNC a reduzir as taxas de avanço para evitar queima de madeira ou quebra do cortador. As ferramentas PCD dissipam o calor de forma eficaz e mantêm uma microborda nítida. As máquinas CNC podem operar com taxas de avanço máximas projetadas sem sacrificar a qualidade do corte.
Aumentar a taxa de alimentação de 15 metros por minuto para 25 metros por minuto produz um enorme aumento na produção diária. Os custos de fabricação por unidade caem significativamente. A lucratividade aumenta, permitindo que as instalações aumentem a produção sem adquirir máquinas CNC adicionais.
Métrica de desempenho |
Metal Duro Padrão |
Ferramentas PCD personalizadas |
|---|---|---|
Vida útil média (MDF/melamina) |
10 - 15 horas |
Mais de 500 horas |
Taxa de alimentação ideal |
10 - 15m/min |
20 - 25m/min |
Qualidade de borda |
Difuso, requer lixamento |
Impecável, pronto para bordar |
Tempo de inatividade da máquina |
Alto (mudanças frequentes de ferramenta) |
Mínimo (dura semanas) |
Custo por peça |
Alto (devido a mão de obra e sucata) |
Extremamente baixo |
Encomendar uma ferramenta pronta para uso requer informações mínimas. Projetar uma solução precisa requer dados exatos. Para garantir uma execução perfeita, um personalizado O cortador de processamento de painel deve corresponder perfeitamente às variáveis do chão de fábrica. Use esta lista de verificação de engenharia antes de iniciar o processo de design:
Especificações do material: Identifique se você está cortando MDF bruto, HDF, melamina unilateral, HPL dupla face ou compensado. Especifique a espessura exata do painel. Isto determina o comprimento da aresta de corte e o ponto de transição de compressão.
Aplicação de usinagem: Defina a operação claramente. Você está aninhando folhas inteiras em alta velocidade, dimensionando bordas, fazendo canais, perfilando ou rebatendo?
Parâmetros da máquina: registre a potência do fuso CNC em kW. Observe o RPM máximo e a taxa de avanço alvo em metros por minuto. Especifique a direção de rotação como Esquerda ou Direita.
Compatibilidade do porta-ferramentas: Identifique seu sistema de pinça ou mandril. ER32, HSK63F e ISO30 exigem tolerâncias de haste específicas para garantir concentricidade perfeita e desvio mínimo.
A transição para soluções de corte projetadas é um processo colaborativo. Os fabricantes de ferramentas de ponta atuam como parceiros metalúrgicos e de engenharia, e não apenas como fornecedores de catálogos.
Uma consulta técnica detalhada dá início à jornada. Os gerentes da fábrica fornecem as especificações operacionais e amostras físicas de madeira. As equipes de engenharia utilizam software avançado de design auxiliado por computador para elaborar a ferramenta proposta.
Os desenhos técnicos detalham o diâmetro da haste, comprimento da aresta de corte, ângulos de cisalhamento e profundidade do canal. Esta fase de aprovação do CAD é crítica. Os programadores CNC verificam se a geometria da ferramenta ultrapassa todos os acessórios e opera com segurança dentro dos limites do eixo Z da máquina.
O sucesso depende inteiramente da experiência metalúrgica e da capacidade de retificação de precisão. O corpo da ferramenta de aço deve ser usinado com tolerâncias de nível mícron para garantir equilíbrio dinâmico perfeito em altas RPMs. A brasagem de pastilhas de PCD e sua retificação por meio de usinagem por descarga elétrica requer habilidade especializada. A parceria com um fabricante comprovado garante que suas operações CNC funcionarão com lucratividade máxima desde o primeiro corte.
O processamento de painéis de madeira projetada exige máquinas robustas e ferramentas de precisão. Ferramentas de metal duro padrão drenam silenciosamente as margens de lucro devido a tempos de inatividade frequentes, altas taxas de refugo e acabamentos de arestas ruins.
Investir em geometria específica para aplicações e tecnologia PCD é uma vantagem estratégica de capital. Melhora drasticamente a eficiência diária da fábrica. Os processos de lixamento secundário são eliminados e a produção da máquina atinge o seu verdadeiro potencial. Esta atualização é uma evolução necessária para qualquer operação séria de processamento de painel que busca escalar. Para otimizar sua linha de produção com soluções líderes do setor, visite https://www.ssendmill.com para encontrar a marca e os produtos exatos que atendem às suas necessidades de fabricação. Entre em contato com nossa equipe de engenharia hoje mesmo para projetar uma fresa feita sob medida especificamente para sua fresadora CNC e experimente a diferença de ferramentas de verdadeira precisão.
Sim. Apesar de sua extrema dureza, as ferramentas de PCD de alta qualidade podem ser reafiadas profissionalmente diversas vezes. Os fabricantes de ferramentas usam EDM de fio especializado e rebolos diamantados para restaurar cuidadosamente a micro-borda. A reafiação prolonga significativamente a vida útil da ferramenta e melhora o retorno do investimento a longo prazo. Estabeleça um cronograma de manutenção de rotina com seu fabricante para manter o desempenho máximo de corte.
Lascas em superfícies laminadas resultam de geometria incorreta da ferramenta ou aresta de corte cega. Uma broca cortada para cima em uma placa laminada superior fratura a frágil camada de melamina devido à força de elevação para cima. Uma ferramenta cega rasga o material em vez de cortá-lo de maneira limpa. Uma ferramenta PCD de compactação personalizada resolve esse problema. Aplica pressão interna nas camadas laminadas superior e inferior simultaneamente.
Não. Instalações de produção em grande escala obtêm enormes benefícios compostos, mas lojas de médio porte e boutiques se beneficiam igualmente. Operações menores eliminam processos secundários, como lixamento manual para corrigir bordas difusas. A redução de materiais descartados proporciona alívio financeiro imediato. Minimizar o tempo de inatividade da máquina é fundamental para oficinas menores que dependem de uma única fresadora CNC para toda a produção.
Uma ferramenta de corte de MDF é otimizada especificamente para resinas sintéticas abrasivas e de densidade uniforme encontradas em placas de fibra de média densidade. Sua geometria concentra-se fortemente no rápido escoamento de cavacos para evitar o acúmulo de calor. Um cortador de processamento de painel é um termo industrial mais amplo. Abrange ferramentas projetadas para uma ampla variedade de produtos em chapa, incluindo compensados, aglomerados e laminados HPL. Ambas as categorias se beneficiam imensamente com inserções de PCD personalizadas.
A seleção da ferramenta depende inteiramente da colocação do laminado. Use uma broca de corte superior se o laminado estiver apenas na face inferior, pois ela puxa os cavacos para cima e deixa uma borda inferior limpa. Use uma broca cortada para baixo para painéis laminados superiores para evitar lascas na superfície. Para laminados de dupla face, é obrigatória uma broca de compressão. Ele combina ambas as forças para cisalhar as camadas superior e inferior para dentro simultaneamente, garantindo zero cavacos.
Os parâmetros ideais dependem do diâmetro da ferramenta e da rigidez da máquina. Geralmente, um roteador PCD de alta qualidade opera com eficiência entre 18.000 e 24.000 RPM. As taxas de alimentação devem variar de 15 a 25 metros por minuto. Manter uma carga adequada de cavacos é crucial. Se a taxa de avanço for muito lenta, a ferramenta irá esfregar e gerar calor excessivo. Se for muito rápido, você corre o risco de deflexão da ferramenta e acabamento ruim da borda. Sempre consulte seu engenheiro de ferramentas para obter o ajuste exato dos parâmetros com base na configuração específica do CNC.