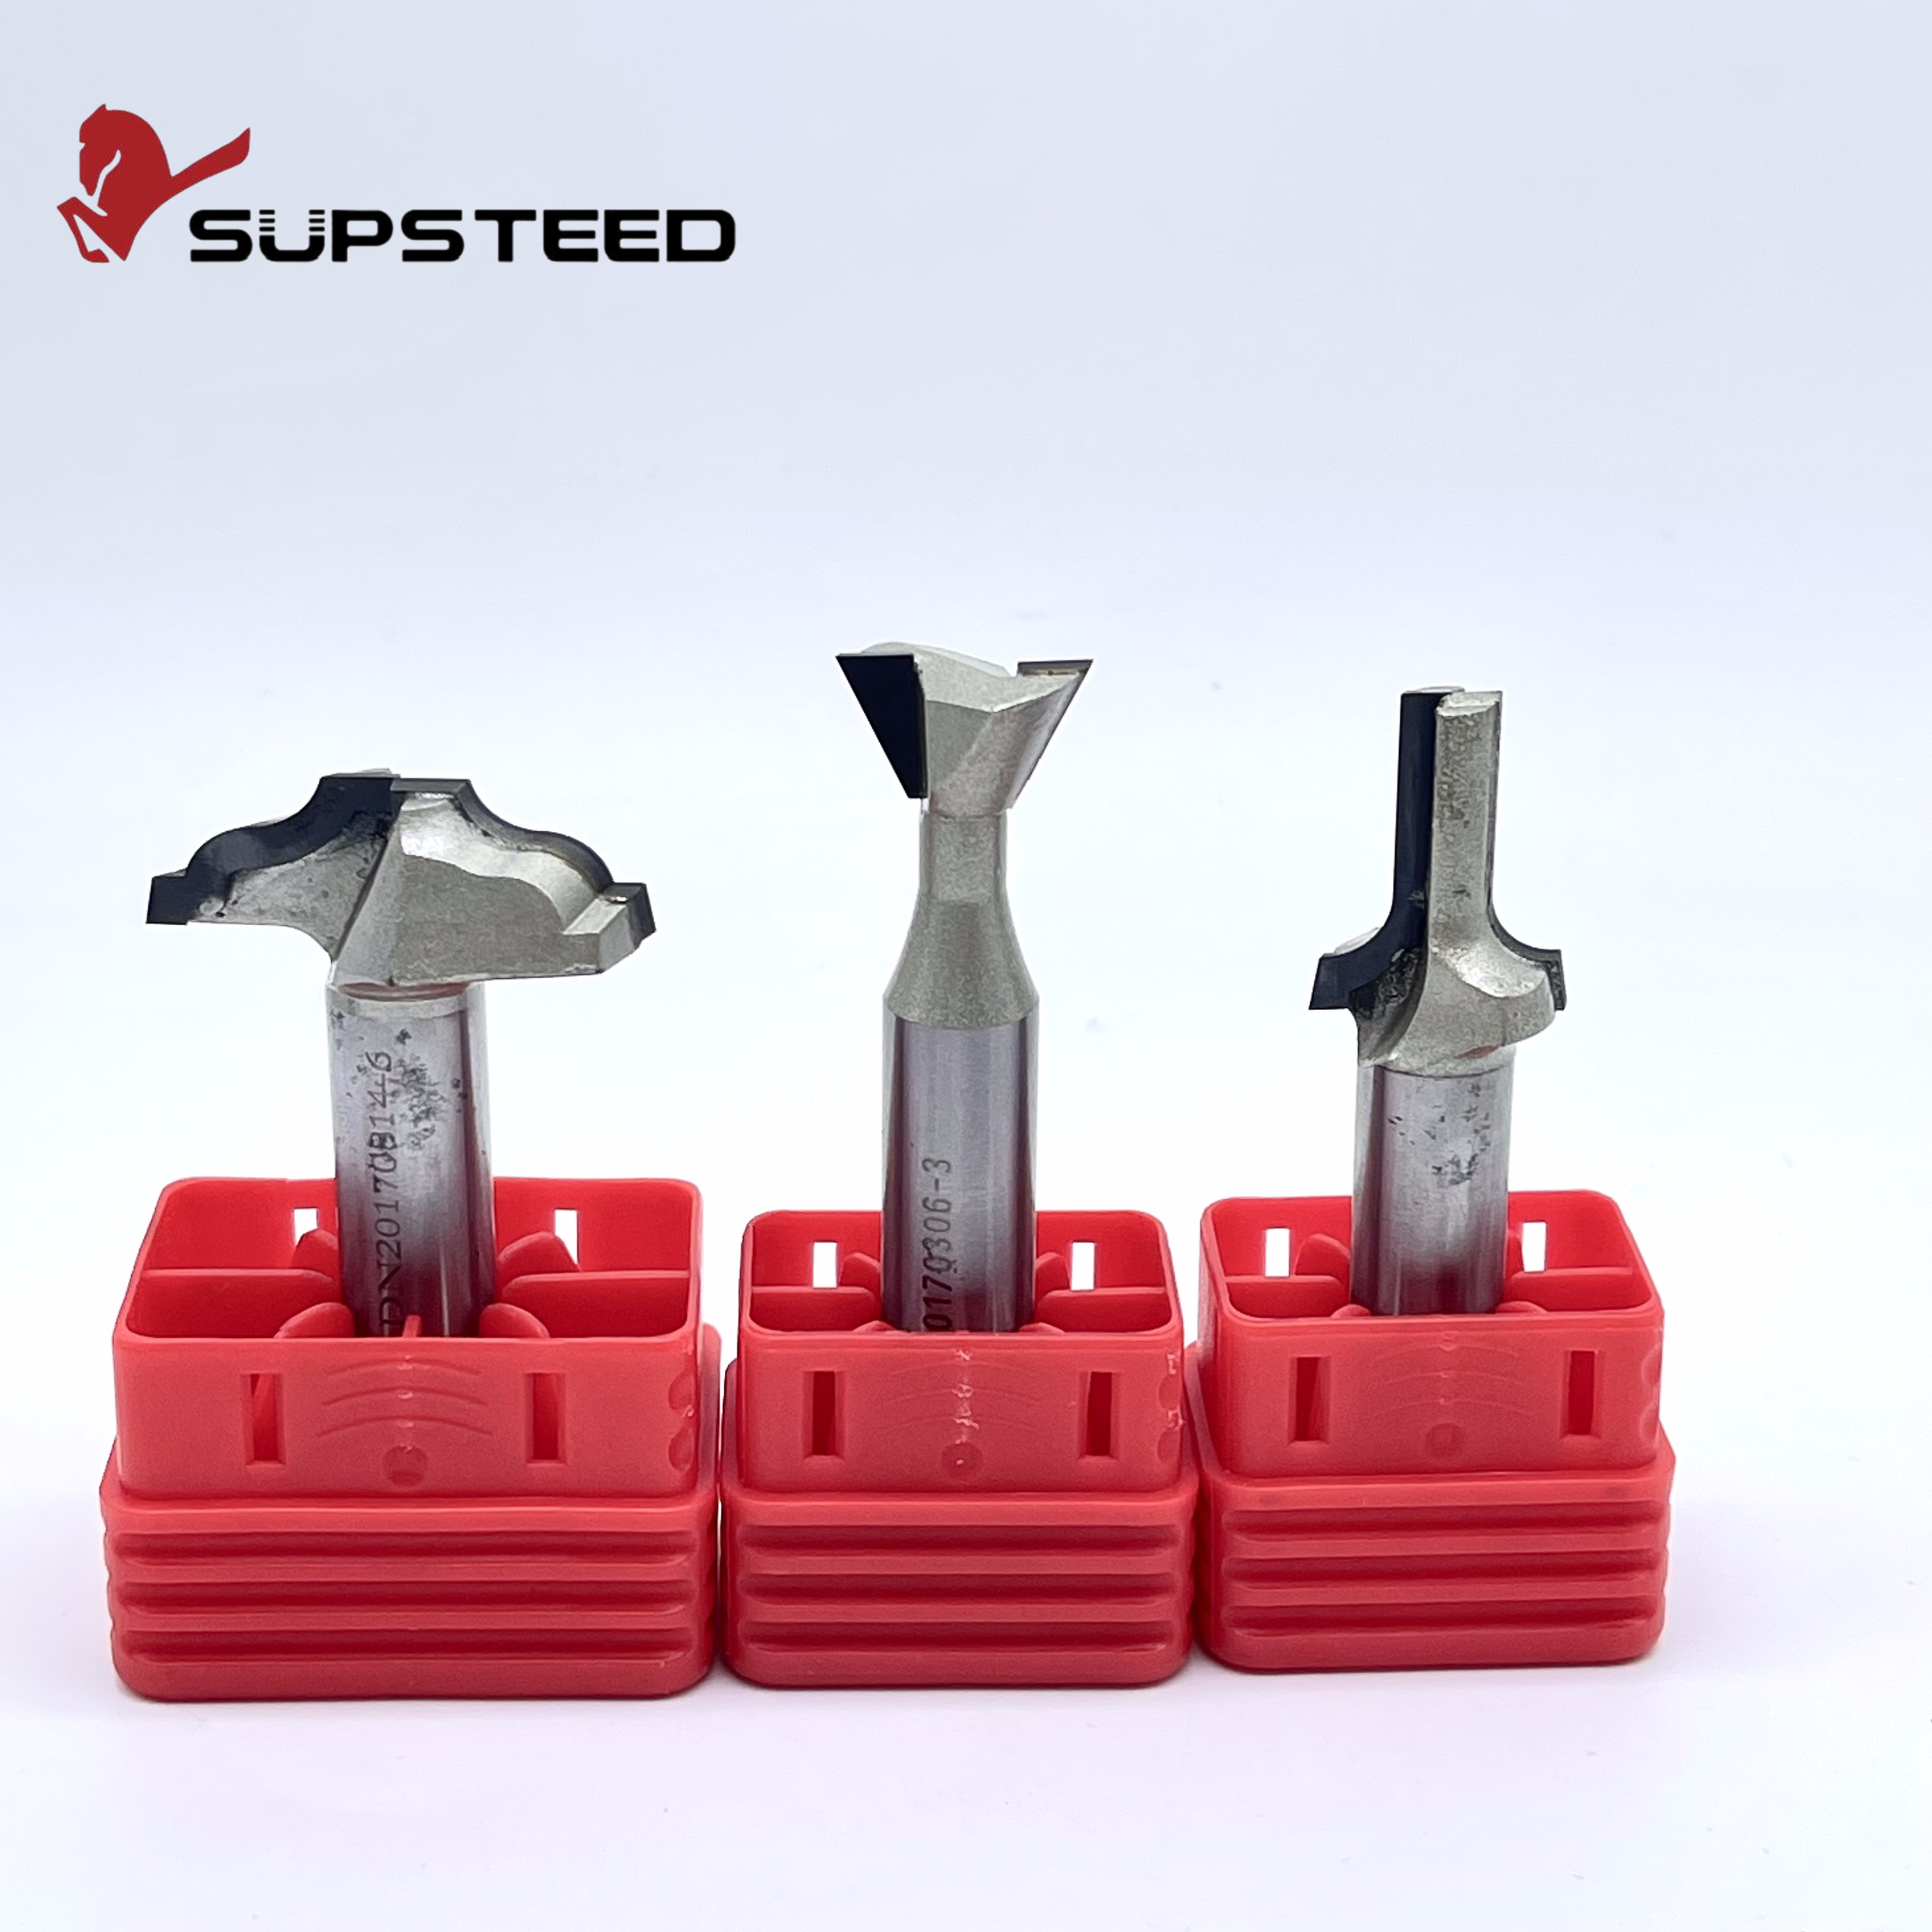
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-27 Origen: Sitio

¿Los bordes desconchados están arruinando sus paneles de madera de primera calidad? Las herramientas de carburo estándar se desgastan sorprendentemente rápido. A menudo fallan prematuramente cuando se les asigna la tarea de cortar MDF denso y laminados duros. Imagínese que la fábrica se detiene. Una broca enrutadora pierde su microborde después de unas pocas horas de funcionamiento. Este frecuente tiempo de inactividad acaba con los beneficios de forma silenciosa.
En esta completa guía de ingeniería, exploraremos por qué los consumibles genéricos se quedan cortos en la línea de producción. Verá cómo las soluciones de ingeniería solucionan exactamente estos cuellos de botella en la producción. Descubra los profundos beneficios de la tecnología del diamante policristalino. Adaptar la geometría de su cortadora a sus materiales específicos es la estrategia definitiva para ampliar las operaciones CNC.
Longevidad del PCD: Las herramientas de diamante policristalino duran más que las alternativas de carburo estándar entre 50 y 100 veces. Esto reduce drásticamente el costoso tiempo de inactividad de las máquinas CNC.
Geometría específica del material: Los paneles diseñados como MDF, HDF y melamina requieren ángulos de corte y diseños de flauta distintos. Las geometrías adaptadas garantizan acabados impecables y sin astillas desde la bancada de la máquina.
Retorno de la inversión superior: las herramientas de ingeniería requieren una mayor inversión inicial. Sin embargo, la reducción masiva de los cambios de herramientas, los costos de afilado y el material de desecho genera ahorros sustanciales a largo plazo.
Ingeniería de precisión: una cortadora especialmente diseñada está diseñada matemáticamente. Armoniza perfectamente con las RPM, la velocidad de avance y los objetivos de producción diarios específicos de su máquina CNC.
Los directores de fábrica y los operadores de CNC se enfrentan a diario a cuellos de botella recurrentes. La rápida degradación de las herramientas es una amenaza constante. Las cortadoras de carburo disponibles en el mercado se degradan a un ritmo acelerado en las placas de diseño moderno. Este rápido desgaste introduce costos operativos ocultos que silenciosamente reducen los márgenes de ganancias de fabricación.
Los tableros de fibra de densidad media y los tableros de fibra de alta densidad no son madera maciza natural. Son materiales compuestos altamente comprimidos. Los fabricantes unen las fibras de madera con resinas sintéticas, ceras y adhesivos pesados como urea-formaldehído. Estos adhesivos densos actúan esencialmente como papel de lija microscópico durante el proceso de mecanizado.
La fricción continua provoca un desgaste abrasivo severo en las herramientas estándar de carburo de tungsteno. El filo se degrada rápidamente. La herramienta pierde su microfilo afilado y comienza a rasgar las fibras de la madera en lugar de cortarlas. El resultado es un borde poroso y difuso. El lijado manual secundario se vuelve obligatorio antes de poder aplicar el canteado. Los costos laborales aumentan y toda la línea de producción se ralentiza.
Los paneles laminados presentan un desafío mecánico completamente diferente. Los tableros de aglomerado revestidos de melamina y los laminados de alta presión presentan un núcleo interior relativamente blando. Este núcleo está atrapado entre capas exteriores increíblemente duras y quebradizas. Los cortadores estándar luchan enormemente para gestionar esta abrupta transición de densidad.
Los ángulos de corte incorrectos agrietan fácilmente la frágil superficie de melamina. La industria llama a este defecto chip-out. Incluso un solo milímetro de chip deja inutilizable la puerta de un gabinete personalizado. Los precios de la chatarra aumentan y se desperdician materias primas caras.
Las herramientas genéricas crean ineficiencias en cascada. Los cortadores desafilados aumentan la fricción. El calor se acumula rápidamente en la interfaz de corte. Este calor derrite las resinas del panel, dejando marcas oscuras de quemaduras en los bordes. Los operadores se ven obligados a reducir la velocidad de avance de la máquina para compensar. La producción de las fábricas cae inmediatamente. Las paradas frecuentes para cambiar las brocas de carburo desafiladas convierten un enrutador CNC de alta velocidad en un frustrante cuello de botella.
La ciencia de materiales avanzada es la respuesta a las limitaciones del carburo. La integración de la tecnología de Diamante Policristalino ha revolucionado por completo el procesamiento de paneles a escala global.
El diamante policristalino es un material sintético excepcionalmente duro. Las partículas microscópicas de diamante se sinterizan junto con un aglutinante metálico como el cobalto. Este riguroso proceso se produce bajo presión y temperatura extremadamente altas en un entorno de laboratorio. El material de corte resultante posee una orientación cristalina aleatoria. Resiste el desgaste en todas las direcciones.
El PCD es exponencialmente más duro que el carburo de tungsteno tradicional. El carburo estándar suele tener una puntuación de entre 1500 y 1800 HV en la escala de dureza Vickers. En marcado contraste, la PCD tiene una puntuación de entre 5.000 y 8.000 HV. Esta inmensa dureza permite Herramientas de mecanizado de madera PCD para cortar sin esfuerzo resinas abrasivas y capas duras de melamina. Mantienen su ventaja durante cientos de horas sin degradarse.
El enrutamiento CNC de alta velocidad suele superar las 18.000 RPM. La fricción genera un calor intenso en la interfaz de corte. Las herramientas de carburo estándar retienen gran parte de este calor. La degradación de los bordes se acelera y las fibras de la madera se queman.
PCD actúa como un conductor térmico altamente eficiente. Aleja el calor del filo y lo disipa de forma segura a través del cuerpo de acero de la herramienta. Este efecto refrescante natural evita que el pegamento se derrita. Los bordes de los paneles permanecen limpios, sin quemar y estructuralmente intactos para los siguientes pasos de acabado.
Los catálogos estandarizados obligan a los fabricantes a hacer concesiones. Una cortadora diseñada para madera contrachapada en bruto no logra resultados óptimos en laminados acrílicos de alto brillo. Este desajuste fundamental es la razón por la que invertir en ingeniería de aplicaciones específicas es una práctica estándar para las fábricas de alta eficiencia.
Las herramientas genéricas utilizan geometrías promedio destinadas a cubrir un amplio espectro de materiales. La fabricación de muebles modernos rara vez utiliza materiales comunes y corrientes. Los tableros compuestos específicos exigen herramientas que aborden densidades, espesores y contenidos de resina únicos. Las soluciones diseñadas a medida eliminan las conjeturas. Se centran en los cuellos de botella de producción exactos para garantizar el máximo rendimiento y una calidad impecable.
La modificación precisa de la geometría de la herramienta es fundamental. Los ingenieros se centran específicamente en el ángulo de corte y el ángulo libre. La geometría de corte hacia arriba empuja las virutas hacia arriba. Deja un borde inferior limpio pero potencialmente astilla la delicada capa superior. La geometría de corte hacia abajo empuja las virutas hacia abajo. Deja un borde superior limpio pero deshilacha el inferior.
La geometría de compresión combina ambas fuerzas. Empuja la capa superior hacia abajo y levanta la capa inferior simultáneamente. Un fabricante de herramientas personalizadas calcula el grado exacto del ángulo de corte en función del espesor del panel. El punto de transición de compresión se alinea perfectamente con el núcleo de su material. Las fuerzas de rotura quedan completamente neutralizadas.
Una herramienta de corte de precisión debe coincidir con la máquina que la utiliza. Las enrutadores CNC varían enormemente en cuanto a potencia del husillo, RPM máximas y rigidez general del marco. Las herramientas pesadas o agresivas en husillos livianos provocan vibración. La calidad de los bordes disminuye y el desgaste del husillo se acelera. La ingeniería personalizada garantiza que la masa, el equilibrio y la configuración de la ranura de la herramienta armonicen perfectamente con su máquina específica. El funcionamiento sigue siendo suave y sin vibraciones.
Análisis de mercado recientes indican un cambio definitivo en el sector de la madera. El diseño de muebles contemporáneos se inclina en gran medida hacia el PET de alto brillo, la melamina de textura profunda y las bandas de borde sin juntas sin costuras. En consecuencia, los fabricantes están abandonando rápidamente los consumibles genéricos. Los tableros compuestos modernos contienen proporciones más altas de materiales reciclados y resinas sintéticas más densas. Son más abrasivos que nunca.
Depender del carburo estándar ya no es una estrategia viable para operaciones de escalado. Los datos de la industria muestran que las instalaciones que integran soluciones de PCD diseñadas experimentan tasas de desperdicio significativamente más bajas. El rendimiento aumenta dramáticamente. Las herramientas específicas para aplicaciones han pasado de ser una actualización de lujo a un requisito básico. Es esencial para seguir siendo competitivo en el mercado mundial del mueble.
El MDF presenta desafíos de mecanizado únicos debido a su inconsistencia estructural. Se requiere un enfoque de ingeniería altamente optimizado para procesarlo de manera eficiente a escala.
Los paneles de MDF carecen de una densidad uniforme. Las caras exteriores están muy comprimidas y rígidas. El núcleo interno permanece poroso y más suave. Las brocas estándar trituran las fibras centrales más suaves en lugar de cortarlas limpiamente. Dejan un borde áspero y fibroso.
Bien diseñado Las herramientas de corte de MDF utilizan un ángulo de ataque específico. Este ángulo diseñado corta limpiamente tanto las densas capas exteriores como el núcleo más blando simultáneamente. La precisión crea un acabado suave como el vidrio en el borde del tablero. Es fundamental lograr esta superficie impecable directamente desde la máquina CNC. Permite cantear o pintar inmediatamente. Las estaciones de lijado manuales quedan completamente obsoletas.
El mecanizado de tableros de fibra genera enormes volúmenes de polvo fino y polvoriento. Las astillas de madera tradicionales son raras. Si el polvo fino no se evacua inmediatamente del canal de corte, la herramienta vuelve a cortar las partículas. Este embalaje de chips genera una inmensa fricción. La herramienta se sobrecalienta y su vida útil se desploma.
Los diseños de flauta personalizados cuentan con capacidades de garganta optimizadas. Actúan como una bomba aerodinámica. El polvo fino se empuja hacia arriba y fuera de la zona de corte directamente al sistema de extracción de polvo del CNC. La bancada de la máquina se mantiene limpia. Se evitan daños térmicos y el entorno de trabajo sigue siendo más seguro para los operadores.
El procesamiento de laminados de doble cara exige una precisión extrema. Un borde microscópico desconchado da como resultado un producto rechazado y un cliente insatisfecho.
La tecnología de compresión es el estándar de la industria para cortar melamina o HPL de doble cara sin astillarse. Las flautas de corte hacia arriba se encuentran en la parte inferior. Las flautas de corte hacia abajo se encuentran en la parte superior. Las herramientas de compresión estándar tienen un punto de transición fijo donde se encuentran estas fuerzas.
Cortar un panel de 15 mm con una herramienta genérica diseñada para un panel de 19 mm coloca el punto de transición en el lugar equivocado. Se produce un devastador desconchado en un lado. Un hecho a medida El cortador de laminado coloca el punto de transición de compresión en el punto muerto del espesor específico del panel. Ambas delicadas capas exteriores están cortadas hacia adentro. El borde es impecable.
La estética perfecta domina el diseño de muebles modernos. Las tecnologías de canteado sin juntas, como el láser o el aire caliente, requieren una precisión absoluta. El borde debe ser matemáticamente recto, perfectamente perpendicular y sin desgarros para crear una línea de pegamento invisible.
Una cortadora personalizada equipada con inserciones de PCD rectificadas con precisión garantiza un borde perfectamente escuadrado. Sin este nivel microscópico de precisión, la cinta para cantos no quedará al ras del panel. Las costuras visibles y la entrada de humedad conducen inevitablemente a fallos del producto.
Los gerentes de adquisiciones a menudo dudan ante el precio inicial de las herramientas industriales. Evaluar las herramientas únicamente en función del precio de compra proporciona una imagen incompleta del desempeño financiero.
El verdadero valor requiere analizar el costo total de propiedad. Esta métrica abarca los costos de reemplazo, la frecuencia de afilado, la mano de obra para el cambio de herramientas, el tiempo de inactividad de la máquina y los materiales desechados. Evaluemos una herramienta de carburo estándar frente a una solución PCD premium en una producción de gran volumen.
Una herramienta estándar de carburo sólido puede durar 10 horas de corte continuo en melamina de doble cara antes de que se produzca el desconchado. Diseñado a medida Las herramientas personalizadas para trabajar la madera equipadas con PCD pueden funcionar fácilmente durante 500 horas o más antes de requerir su primer servicio de afilado.
Cada cambio de herramienta detiene la máquina. El operador cambia la broca, recalibra el eje Z y ejecuta un corte de prueba. Cambiar una herramienta de carburo estándar 50 veces resulta en más de 12 horas de tiempo de producción perdido. A una tarifa de máquina estándar de $100 por hora, el costo oculto del tiempo de inactividad por sí solo supera con creces el costo premium inicial de la herramienta avanzada.
Las herramientas personalizadas influyen directamente en el rendimiento de la fábrica. Las brocas estándar obligan a los operadores de CNC a reducir las velocidades de avance para evitar que la madera se queme o se rompa el cortador. Las herramientas PCD disipan el calor de manera efectiva y mantienen un microborde muy afilado. Las máquinas CNC pueden funcionar a sus velocidades de avance máximas diseñadas sin sacrificar la calidad del corte.
Aumentar la velocidad de alimentación de 15 metros por minuto a 25 metros por minuto produce un enorme aumento de la producción diaria. Los costos de fabricación por unidad caen significativamente. La rentabilidad aumenta, lo que permite a las instalaciones escalar la producción sin comprar maquinaria CNC adicional.
Métrica de rendimiento |
Carburo sólido estándar |
Herramientas PCD personalizadas |
|---|---|---|
Vida útil promedio (MDF/melamina) |
10 - 15 horas |
Más de 500 horas |
Velocidad de alimentación óptima |
10 - 15 m/min |
20 - 25 m/min |
Calidad de borde |
Borroso, requiere lijado |
Impecable, listo para enchapar cantos |
Tiempo de inactividad de la máquina |
Alto (cambios frecuentes de herramienta) |
Mínimo (funciona durante semanas) |
Costo por pieza |
Alto (debido a mano de obra y desechos) |
Extremadamente bajo |
Solicitar una herramienta disponible en el mercado requiere información mínima. Diseñar una solución precisa requiere datos exactos. Para garantizar una ejecución impecable, una costumbre El cortador de procesamiento de paneles debe coincidir perfectamente con las variables del piso de su fábrica. Utilice esta lista de verificación de ingeniería antes de iniciar el proceso de diseño:
Especificaciones del material: Identifique si está cortando MDF, HDF, melamina de una cara, HPL de doble cara o madera contrachapada en bruto. Especifique el espesor exacto del panel. Esto dicta la longitud del filo y el punto de transición de compresión.
Aplicación de Mecanizado: Defina claramente la operación. ¿Está anidando a alta velocidad láminas completas, dimensionando bordes, ranurando, perfilando o rebajando?
Parámetros de la máquina: registre la potencia del husillo CNC en kW. Tenga en cuenta las RPM máximas y la velocidad de avance objetivo en metros por minuto. Especifique la dirección de rotación como Izquierda o Derecha.
Compatibilidad del portaherramientas: identifique su sistema de portaherramientas o portabrocas. ER32, HSK63F e ISO30 requieren tolerancias de vástago específicas para garantizar una concentricidad perfecta y un descentramiento mínimo.
La transición a soluciones de corte diseñadas es un proceso colaborativo. Los fabricantes de herramientas de alta gama actúan como socios metalúrgicos y de ingeniería, no sólo como proveedores por catálogo.
Una consulta técnica detallada inicia el viaje. Los gerentes de fábrica proporcionan las especificaciones operativas y muestras físicas de madera. Los equipos de ingeniería utilizan software avanzado de diseño asistido por computadora para redactar la herramienta propuesta.
Los dibujos técnicos detallan el diámetro del vástago, la longitud del filo, los ángulos de corte y la profundidad de la flauta. Esta fase de aprobación CAD es crítica. Los programadores de CNC verifican que la geometría de la herramienta libre todos los accesorios y funcione de forma segura dentro de los límites del eje Z de la máquina.
El éxito depende enteramente de la experiencia metalúrgica y de las capacidades de rectificado de precisión. El cuerpo de la herramienta de acero debe mecanizarse con tolerancias a nivel de micras para garantizar un equilibrio dinámico perfecto a altas RPM. Soldar insertos de PCD y rectificarlos mediante mecanizado por descarga eléctrica requiere habilidades especializadas. Asociarse con un fabricante probado garantiza que sus operaciones CNC funcionarán con la máxima rentabilidad desde el primer corte.
El procesamiento de paneles de madera de ingeniería exige maquinaria robusta y herramientas de precisión. Las herramientas de carburo estándar agotan silenciosamente los márgenes de ganancias debido a tiempos de inactividad frecuentes, altas tasas de desperdicio y acabados deficientes de los bordes.
Invertir en geometría para aplicaciones específicas y tecnología PCD es una ventaja de capital estratégica. Mejora drásticamente la eficiencia diaria de la fábrica. Se eliminan los procesos de lijado secundarios y el rendimiento de la máquina alcanza su verdadero potencial. Esta actualización es una evolución necesaria para cualquier operación seria de procesamiento de paneles que busque escalar. Para optimizar su línea de producción con soluciones líderes en la industria, visite https://www.ssendmill.com para encontrar la marca y los productos exactos que se adapten a sus necesidades de fabricación. Póngase en contacto con nuestro equipo de ingeniería hoy para diseñar una cortadora diseñada específicamente para su enrutador CNC y experimente la diferencia de las herramientas de verdadera precisión.
Sí. A pesar de su extrema dureza, las herramientas PCD de alta calidad se pueden reafilar profesionalmente varias veces. Los fabricantes de herramientas utilizan electroerosión por hilo especializado y muelas abrasivas de diamante para restaurar cuidadosamente el microborde. El reafilado prolonga significativamente la vida útil de la herramienta y mejora el retorno de la inversión a largo plazo. Establezca un programa de servicio de rutina con su fabricante para mantener el máximo rendimiento de corte.
El desconchado en superficies laminadas se debe a una geometría incorrecta de la herramienta o a un filo desafilado. Una broca cortada hacia arriba en un tablero laminado superior fractura la frágil capa de melamina debido a la fuerza de elevación hacia arriba. Una herramienta sin filo rasga el material en lugar de cortarlo limpiamente. Una herramienta PCD de compresión personalizada resuelve este problema. Aplica presión hacia adentro en las capas laminadas superior e inferior simultáneamente.
No. Las instalaciones de fabricación a gran escala obtienen enormes beneficios compuestos, pero las tiendas medianas y boutiques se benefician por igual. Las operaciones más pequeñas eliminan procesos secundarios como el lijado manual para arreglar bordes borrosos. La reducción de materiales desechados proporciona un alivio financiero inmediato. Minimizar el tiempo de inactividad de la máquina es fundamental para los talleres más pequeños que dependen de un único enrutador CNC para toda su producción.
Una herramienta de corte de MDF está optimizada específicamente para la densidad uniforme y las resinas sintéticas abrasivas que se encuentran en los tableros de fibra de densidad media. Su geometría se centra en gran medida en la rápida evacuación de virutas para evitar la acumulación de calor. Una cortadora de procesamiento de paneles es un término industrial más amplio. Abarca herramientas diseñadas para una variedad más amplia de productos laminados, incluidos madera contrachapada, tableros de partículas y laminados HPL. Ambas categorías se benefician enormemente de los insertos PCD personalizados.
La selección de herramientas depende completamente de la ubicación del laminado. Utilice una broca de corte hacia arriba si el laminado está solo en la cara inferior, ya que tira las virutas hacia arriba y deja un borde inferior limpio. Utilice una broca de corte descendente para paneles laminados superiores para evitar que la superficie se astille. Para laminados de doble cara, es obligatoria una broca de compresión. Combina ambas fuerzas para cortar las capas superior e inferior hacia adentro simultáneamente, asegurando que no se desprenda ningún chip.
Los parámetros óptimos dependen del diámetro de la herramienta y de la rigidez de la máquina. Generalmente, una broca enrutadora PCD de alta calidad funciona de manera eficiente entre 18 000 y 24 000 RPM. Las velocidades de alimentación deben oscilar entre 15 y 25 metros por minuto. Mantener una carga de chip adecuada es crucial. Si la velocidad de avance es demasiado lenta, la herramienta frotará y generará un exceso de calor. Si es demasiado rápido, corre el riesgo de que la herramienta se desvíe y de que el acabado de los bordes sea deficiente. Consulte siempre a su ingeniero de herramientas para obtener un ajuste exacto de los parámetros según su configuración CNC específica.