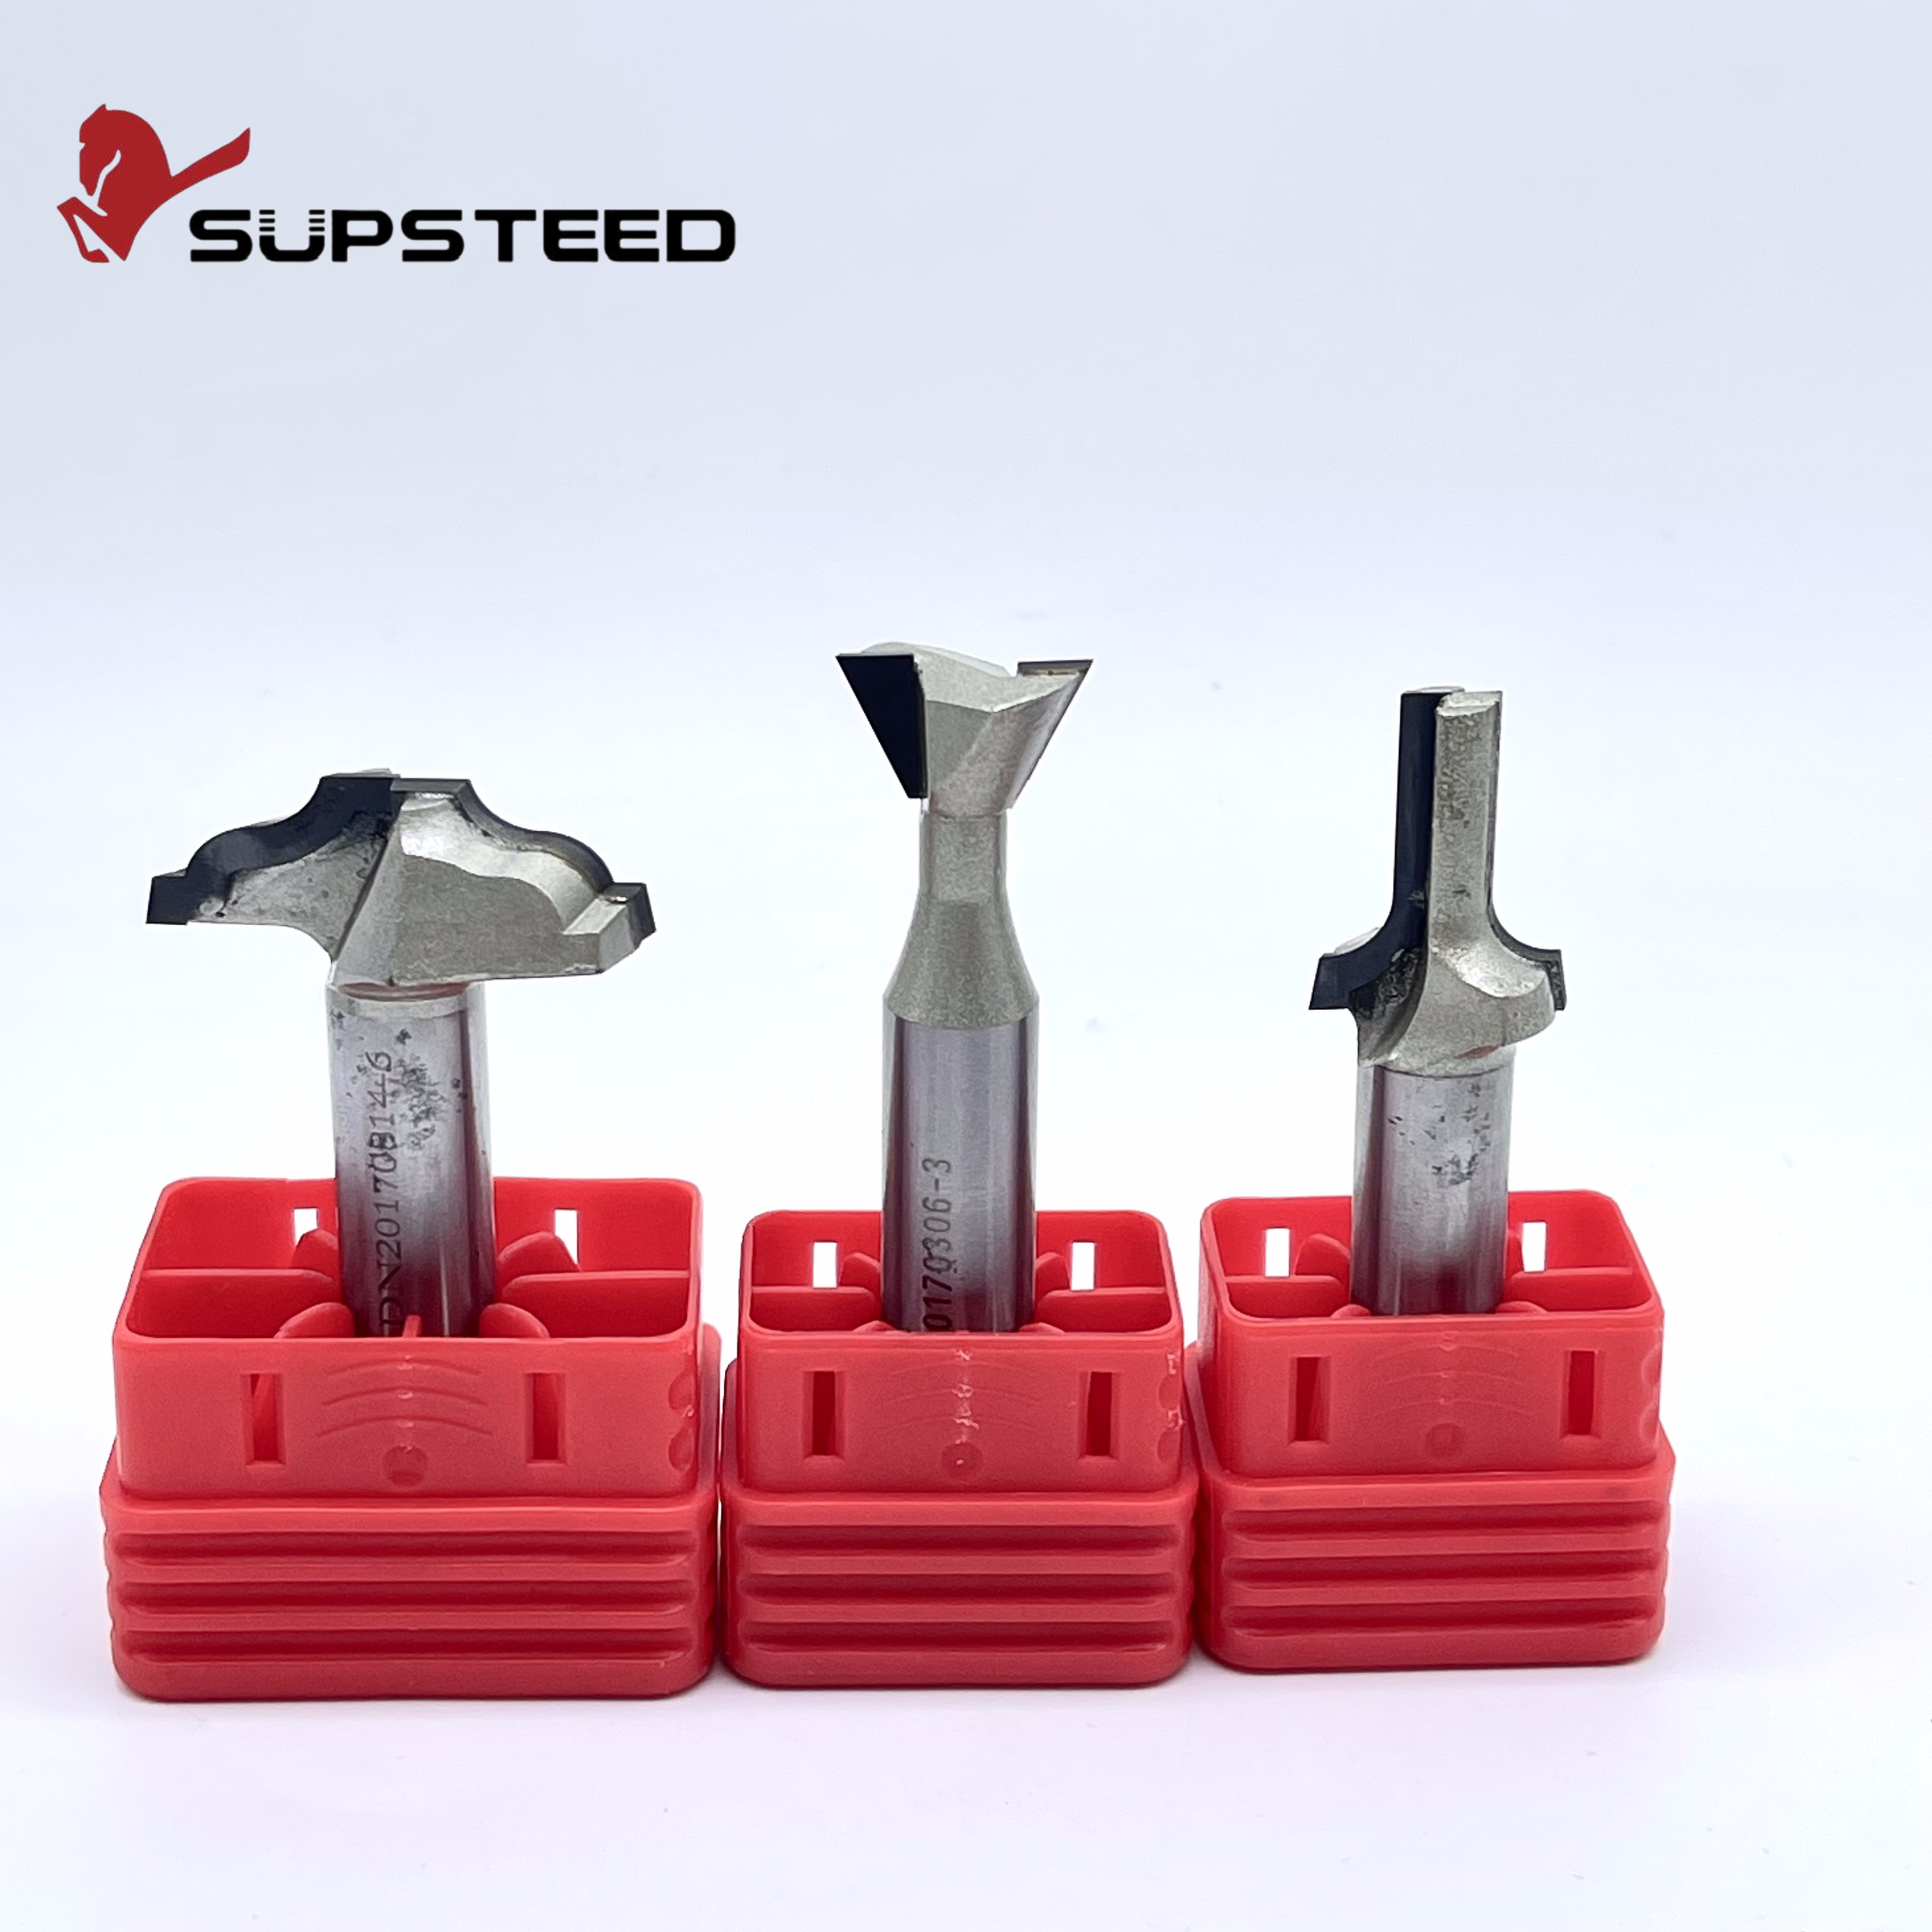
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/09/2026 Origine: Sito

I bordi scheggiati stanno rovinando i tuoi pannelli in legno di prima qualità? Gli utensili standard in metallo duro si consumano sorprendentemente velocemente. Spesso falliscono prematuramente quando hanno il compito di tagliare MDF denso e laminati duri. Immaginate che la fabbrica si fermi. Una punta del router perde il suo micro-bordo dopo solo poche ore di funzionamento. Questi frequenti tempi di inattività sono un silenzioso killer dei profitti.
In questa guida tecnica completa, esploreremo il motivo per cui i materiali di consumo generici non sono all'altezza della linea di produzione. Vedrai come le soluzioni ingegnerizzate risolvono proprio questi colli di bottiglia nella produzione. Scopri i profondi vantaggi della tecnologia del Diamante Policristallino. Adattare la geometria della fresa ai materiali specifici è la strategia definitiva per ridimensionare le operazioni CNC.
Longevità del PCD: gli utensili in diamante policristallino durano da 50 a 100 volte rispetto alle alternative in metallo duro standard. Ciò riduce drasticamente i costosi tempi di fermo macchina CNC.
Geometria specifica del materiale: i pannelli tecnici come MDF, HDF e melammina richiedono angoli di taglio e design delle scanalature distinti. Le geometrie su misura garantiscono finiture impeccabili e senza scheggiature direttamente dal basamento della macchina.
ROI superiore: gli utensili progettati richiedono un investimento iniziale più elevato. Tuttavia, la massiccia riduzione dei cambi utensile, dei costi di affilatura e del materiale di scarto comporta notevoli risparmi a lungo termine.
Ingegneria di precisione: una taglierina appositamente costruita è progettata matematicamente. Si armonizza perfettamente con il numero di giri, la velocità di avanzamento e gli obiettivi di produzione giornaliera della tua specifica macchina CNC.
I direttori di fabbrica e gli operatori CNC affrontano quotidianamente colli di bottiglia ricorrenti. Il rapido degrado degli utensili è una minaccia costante. Le frese in carburo disponibili in commercio si degradano a una velocità accelerata sulle moderne schede ingegnerizzate. Questa rapida usura introduce costi operativi nascosti che intaccano silenziosamente i margini di profitto della produzione.
Il pannello di fibra a media densità e il pannello di fibra ad alta densità non sono legno massiccio naturale. Sono materiali compositi altamente compressi. I produttori legano le fibre di legno con resine sintetiche, cere e adesivi pesanti come l'urea-formaldeide. Questi adesivi densi agiscono essenzialmente come carta vetrata microscopica durante il processo di lavorazione.
L'attrito continuo provoca una grave usura abrasiva sugli utensili standard in carburo di tungsteno. Il tagliente si degrada rapidamente. L'utensile perde il suo microtaglio affilato come un rasoio e inizia a strappare le fibre del legno invece di tagliarle. Il risultato è un bordo sfocato e poroso. La levigatura manuale secondaria diventa obbligatoria prima di poter applicare la bordatura. Il costo del lavoro aumenta e l’intera linea di produzione rallenta.
I pannelli laminati rappresentano una sfida meccanica completamente diversa. I pannelli truciolari con rivestimento melaminico e i laminati ad alta pressione presentano un nucleo interno relativamente morbido. Questo nucleo è intrappolato tra strati esterni incredibilmente duri e fragili. I cutter standard faticano enormemente a gestire questa brusca transizione di densità.
Angoli di taglio errati rompono facilmente la fragile superficie della melammina. L'industria chiama questo difetto chip-out. Anche un solo millimetro di scheggiatura rende inutilizzabile la porta di un armadio personalizzato. Il tasso di scarto aumenta e le materie prime costose vengono sprecate.
Gli strumenti generici creano inefficienze a cascata. Le frese smussate aumentano l'attrito. Il calore si accumula rapidamente nell'interfaccia di taglio. Questo calore scioglie le resine dei pannelli, lasciando segni di bruciatura scuri sui bordi. Gli operatori sono costretti a rallentare la velocità di avanzamento della macchina per compensare. La produzione della fabbrica diminuisce immediatamente. Le frequenti fermate per sostituire le punte in metallo duro smussate trasformano un router CNC ad alta velocità in un collo di bottiglia frustrante.
La scienza dei materiali avanzata è la risposta alle limitazioni del carburo. L’integrazione della tecnologia del Diamante Policristallino ha completamente rivoluzionato la lavorazione dei pannelli su scala globale.
Il diamante policristallino è un materiale sintetico eccezionalmente duro. Le microscopiche particelle di diamante vengono sinterizzate insieme a un legante metallico come il cobalto. Questo processo rigoroso avviene in condizioni di pressione e temperatura estremamente elevate in un ambiente di laboratorio. Il materiale da taglio risultante possiede un orientamento cristallino casuale. Resiste all'usura in tutte le direzioni.
Il PCD è esponenzialmente più duro del tradizionale carburo di tungsteno. Il metallo duro standard ha generalmente un punteggio compreso tra 1.500 e 1.800 HV sulla scala di durezza Vickers. In netto contrasto, il PCD ha un punteggio compreso tra 5.000 e 8.000 HV. Questa immensa durezza lo consente Utensili per la lavorazione del legno PCD per tagliare senza sforzo resine abrasive e strati duri di melammina. Mantengono il loro vantaggio per centinaia di ore senza degradarsi.
Il routing CNC ad alta velocità spesso supera i 18.000 giri/min. L'attrito genera calore intenso nell'interfaccia di taglio. Gli utensili standard in metallo duro trattengono gran parte di questo calore. Il degrado dei bordi accelera e le fibre del legno bruciano.
Il PCD agisce come un conduttore termico altamente efficiente. Allontana il calore dal tagliente e lo dissipa in modo sicuro attraverso il corpo dell'utensile in acciaio. Questo effetto di raffreddamento naturale impedisce lo scioglimento della colla. I bordi del pannello rimangono puliti, non bruciati e strutturalmente intatti per le successive fasi di finitura.
I cataloghi standardizzati costringono i produttori a scendere a compromessi. Una taglierina progettata per il compensato grezzo non riesce a fornire risultati ottimali su laminati acrilici altamente lucidi. Questa discrepanza fondamentale è il motivo per cui investire nell’ingegneria specifica per l’applicazione è una pratica standard per le fabbriche ad alta efficienza.
Gli strumenti generici utilizzano geometrie medie destinate a coprire un ampio spettro di materiali. La produzione moderna di mobili raramente si occupa di materiali medi. Pannelli compositi specifici richiedono strumenti che gestiscano densità, spessori e contenuti di resina unici. Le soluzioni progettate su misura eliminano le congetture. Mirano esattamente ai colli di bottiglia della produzione per garantire la massima resa e una qualità impeccabile.
La modifica precisa della geometria dell'utensile è fondamentale. Gli ingegneri si concentrano specificamente sull'angolo di taglio e sull'angolo di spoglia. La geometria con taglio ascendente spinge i trucioli verso l'alto. Lascia un bordo inferiore pulito ma potenzialmente scheggia il delicato strato superiore. La geometria ribassata spinge i trucioli verso il basso. Lascia un bordo superiore pulito ma sfilaccia il fondo.
La geometria di compressione combina entrambe le forze. Spinge lo strato superiore verso il basso e contemporaneamente solleva lo strato inferiore. Un produttore di strumenti personalizzati calcola il grado esatto dell'angolo di taglio in base allo spessore del pannello. Il punto di transizione della compressione si allinea perfettamente con il nucleo del materiale. Le forze di scheggiatura vengono completamente neutralizzate.
Un utensile da taglio di precisione deve corrispondere alla macchina che lo utilizza. I router CNC variano notevolmente in termini di potenza del mandrino, numero di giri massimo e rigidità complessiva del telaio. Utensili pesanti o aggressivi su mandrini leggeri provocano vibrazioni. La qualità dei bordi diminuisce e l'usura del mandrino accelera. La progettazione personalizzata garantisce che la massa, il bilanciamento e la configurazione della scanalatura dell'utensile si armonizzino perfettamente con la tua macchina specifica. Il funzionamento rimane fluido e privo di vibrazioni.
Recenti analisi di mercato indicano uno spostamento definitivo nel settore della lavorazione del legno. Il design contemporaneo dei mobili si appoggia fortemente al PET lucido, alla melammina profondamente strutturata e ai bordi senza giunture senza giunzioni. Di conseguenza, i produttori stanno rapidamente abbandonando i materiali di consumo generici. I moderni pannelli compositi contengono percentuali più elevate di materiali riciclati e resine sintetiche più dense. Sono più abrasivi che mai.
Affidarsi al metallo duro standard non è più una strategia praticabile per le operazioni di ridimensionamento. I dati del settore mostrano che gli impianti che integrano soluzioni PCD ingegnerizzate registrano tassi di scarto significativamente più bassi. La produttività aumenta notevolmente. Gli strumenti specifici per l'applicazione sono passati da un aggiornamento di lusso a un requisito di base. È essenziale per rimanere competitivi nel mercato globale del mobile.
L'MDF presenta sfide di lavorazione uniche a causa della sua incoerenza strutturale. Per elaborarlo in modo efficiente su larga scala è necessario un approccio ingegneristico altamente ottimizzato.
I pannelli MDF non hanno una densità uniforme. Le facce esterne sono altamente compresse e rigide. Il nucleo interno rimane poroso e più morbido. Le punte standard schiacciano le fibre centrali più morbide invece di tagliarle in modo netto. Lasciano un bordo ruvido e fibroso.
Ben progettato Gli utensili da taglio MDF utilizzano un angolo di spoglia specifico. Questo angolo progettato taglia in modo netto sia gli strati esterni densi che il nucleo più morbido contemporaneamente. La precisione crea una finitura liscia come il vetro sul bordo del pannello. Ottenere questa superficie impeccabile direttamente dalla macchina CNC è fondamentale. Permette l'immediata bordatura o verniciatura. Le stazioni di levigatura manuali diventano completamente obsolete.
La lavorazione del pannello di fibra genera enormi volumi di polvere fine e polverosa. I trucioli di legno tradizionali sono rari. Se le polveri sottili non vengono evacuate immediatamente dal canale di taglio, l'utensile taglia nuovamente le particelle. Questo imballaggio dei trucioli genera un attrito immenso. Lo strumento si surriscalda e la sua durata operativa precipita.
I design personalizzati delle scanalature presentano capacità della gola ottimizzate. Agiscono come una pompa aerodinamica. La polvere fine viene spinta verso l'alto e fuori dalla zona di taglio direttamente nel sistema di aspirazione della polvere del CNC. Il basamento della macchina rimane pulito. Si prevengono danni termici e l'ambiente di lavoro rimane più sicuro per gli operatori.
La lavorazione dei laminati bifacciali richiede estrema precisione. Un bordo scheggiato microscopico si traduce in un prodotto rifiutato e in un cliente insoddisfatto.
La tecnologia di compressione è lo standard del settore per il taglio di melammina o HPL fronte-retro senza scheggiature. I flauti verso l'alto si trovano nella parte inferiore. Le scanalature verso il basso si trovano nella parte superiore. Gli strumenti di compressione standard hanno un punto di transizione fisso in cui queste forze si incontrano.
Tagliare un pannello da 15 mm con uno strumento generico progettato per un pannello da 19 mm colloca il punto di transizione nel posto sbagliato. Da un lato si verifica un distacco devastante. Un su misura La taglierina per laminato posiziona il punto di transizione di compressione nel punto morto dello spessore specifico del pannello. Entrambi i delicati strati esterni sono tranciati verso l'interno. Il bordo è impeccabile.
L'estetica senza soluzione di continuità domina il design dei mobili moderni. Le tecnologie di bordatura senza giunzioni come il laser o l'aria calda richiedono una precisione assoluta. Il bordo deve essere matematicamente diritto, perfettamente perpendicolare e privo di strappi per creare una linea di colla invisibile.
Una taglierina personalizzata dotata di inserti PCD rettificati di precisione garantisce un bordo perfettamente quadrato. Senza questo livello microscopico di precisione, il nastro bordatore non sarà a filo con il pannello. Le cuciture visibili e l'ingresso di umidità portano inevitabilmente al guasto del prodotto.
I responsabili degli approvvigionamenti spesso esitano di fronte al prezzo iniziale degli utensili industriali. La valutazione degli strumenti esclusivamente in base al prezzo di acquisto fornisce un quadro incompleto della performance finanziaria.
Il vero valore richiede l'analisi del costo totale di proprietà. Questo parametro comprende i costi di sostituzione, la frequenza di affilatura, la manodopera per il cambio utensile, i tempi di fermo macchina e i materiali di scarto. Valutiamo un utensile in metallo duro standard rispetto a una soluzione PCD premium su un ciclo di produzione ad alto volume.
Un utensile standard in metallo duro integrale può durare 10 ore di taglio continuo su melamina fronte-retro prima che si verifichi la scheggiatura. Progettato su misura gli strumenti personalizzati per la lavorazione del legno dotati di PCD possono funzionare facilmente per 500 ore o più prima di richiedere il primo servizio di affilatura.
Ogni cambio utensile ferma la macchina. L'operatore scambia la punta, ricalibra l'asse Z ed esegue un taglio di prova. Cambiare 50 volte un utensile standard in metallo duro comporta una perdita di tempo di produzione di oltre 12 ore. A una tariffa macchina standard di 100 dollari l’ora, il solo costo nascosto dei tempi di inattività supera di gran lunga il costo aggiuntivo iniziale dello strumento avanzato.
Gli strumenti personalizzati influenzano direttamente la produttività della fabbrica. Le punte standard costringono gli operatori CNC a ridurre le velocità di avanzamento per evitare che il legno bruci o si spezzi la taglierina. Gli utensili PCD dissipano il calore in modo efficace e mantengono un micro-bordo estremamente affilato. Le macchine CNC possono funzionare alle velocità di avanzamento massime progettate senza sacrificare la qualità di taglio.
Aumentando la velocità di avanzamento da 15 metri al minuto a 25 metri al minuto si ottiene un enorme incremento della produzione giornaliera. I costi di produzione per unità diminuiscono in modo significativo. La redditività aumenta, consentendo alle strutture di ridimensionare la produzione senza acquistare ulteriori macchinari CNC.
Metrica delle prestazioni |
Metallo duro integrale standard |
Utensili PCD personalizzati |
|---|---|---|
Durata media della vita (MDF/melamina) |
10 - 15 ore |
Oltre 500 ore |
Velocità di avanzamento ottimale |
10 - 15 metri/minuto |
20 - 25 metri/minuto |
Qualità dei bordi |
Sfocato, richiede levigatura |
Perfetta, pronta per la bordatura |
Fermo macchina |
Alto (frequenti cambi utensile) |
Minimo (dura per settimane) |
Costo per parte |
Alto (a causa di manodopera e scarti) |
Estremamente basso |
Ordinare uno strumento standard richiede informazioni minime. Progettare una soluzione precisa richiede dati esatti. Per garantire un'esecuzione impeccabile, una consuetudine La taglierina per la lavorazione dei pannelli deve adattarsi perfettamente alle variabili del tuo stabilimento. Utilizzare questa lista di controllo ingegneristica prima di iniziare il processo di progettazione:
Specifiche del materiale: identifica se stai tagliando MDF grezzo, HDF, melammina su un lato, HPL su due lati o compensato. Specificare lo spessore esatto del pannello. Ciò determina la lunghezza del tagliente e il punto di transizione della compressione.
Applicazione di lavorazione: definire chiaramente l'operazione. Stai effettuando il nesting ad alta velocità di lamiere intere, il dimensionamento dei bordi, la scanalatura, la profilatura o la creazione di battute?
Parametri macchina: registra la potenza del tuo mandrino CNC in kW. Prendere nota del numero di giri massimo e della velocità di avanzamento target in metri al minuto. Specificare la direzione di rotazione come Sinistra o Destra.
Compatibilità portautensili: identifica il tuo sistema di pinze o mandrini. ER32, HSK63F e ISO30 richiedono tolleranze specifiche del gambo per garantire una perfetta concentricità e un runout minimo.
La transizione verso soluzioni di taglio ingegnerizzate è un processo collaborativo. I produttori di utensili di fascia alta agiscono come partner metallurgici e ingegneristici, non solo come venditori di cataloghi.
Una consulenza tecnica dettagliata dà il via al viaggio. I responsabili della fabbrica forniscono le specifiche operative e i campioni fisici di legno. I team di ingegneri utilizzano software avanzati di progettazione assistita da computer per elaborare lo strumento proposto.
I disegni tecnici descrivono in dettaglio il diametro del gambo, la lunghezza del tagliente, gli angoli di taglio e la profondità della scanalatura. Questa fase di approvazione del CAD è fondamentale. I programmatori CNC verificano che la geometria dell'utensile sia libera da tutti i fissaggi e funzioni in modo sicuro entro i limiti dell'asse Z della macchina.
Il successo dipende interamente dalla competenza metallurgica e dalle capacità di rettifica di precisione. Il corpo dell'utensile in acciaio deve essere lavorato con tolleranze a livello di micron per garantire un perfetto equilibrio dinamico ad alti regimi. La brasatura degli inserti PCD e la loro rettifica tramite elettroerosione richiedono competenze specializzate. La collaborazione con un produttore collaudato garantisce che le vostre operazioni CNC funzioneranno alla massima redditività fin dal primo taglio.
La lavorazione dei pannelli di legno ingegnerizzato richiede macchinari robusti e utensili di precisione. Gli utensili standard in metallo duro riducono silenziosamente i margini di profitto a causa di frequenti tempi di inattività, elevati tassi di scarto e scarsa finitura dei bordi.
Investire nella geometria specifica dell'applicazione e nella tecnologia PCD rappresenta un vantaggio di capitale strategico. Migliora notevolmente l’efficienza quotidiana della fabbrica. I processi di levigatura secondari vengono eliminati e la produttività della macchina raggiunge il suo vero potenziale. Questo aggiornamento è un'evoluzione necessaria per qualsiasi operazione seria di elaborazione di pannelli che mira a crescere. Per ottimizzare la tua linea di produzione con soluzioni leader del settore, visita https://www.ssendmill.com per trovare il marchio e i prodotti esatti che soddisfano le tue esigenze di produzione. Contatta oggi stesso il nostro team di ingegneri per progettare una fresa su misura per il tuo router CNC e sperimenta la differenza dei veri utensili di precisione.
SÌ. Nonostante la loro estrema durezza, gli utensili PCD di alta qualità possono essere riaffilati professionalmente più volte. I produttori di utensili utilizzano mole specializzate per elettroerosione a filo e diamantate per ripristinare accuratamente il micro-bordo. La riaffilatura prolunga significativamente la durata dell'utensile e migliora il ritorno sull'investimento a lungo termine. Stabilire un programma di manutenzione di routine con il produttore per mantenere le massime prestazioni di taglio.
La scheggiatura sulle superfici laminate è il risultato di una geometria errata dell'utensile o di un tagliente smussato. Una punta tagliata su un pannello laminato superiore frattura il fragile strato di melammina a causa della forza di sollevamento verso l'alto. Uno strumento non affilato strappa il materiale invece di tranciarlo in modo netto. Uno strumento PCD di compressione personalizzato risolve questo problema. Applica contemporaneamente una pressione verso l'interno sia sullo strato laminato superiore che su quello inferiore.
No. Gli impianti di produzione su larga scala vedono enormi vantaggi complessivi, ma i negozi di medie dimensioni e le boutique ne beneficiano allo stesso modo. Le operazioni più piccole eliminano processi secondari come la levigatura manuale per correggere i bordi sfocati. La riduzione dei materiali di scarto fornisce un sollievo finanziario immediato. Ridurre al minimo i tempi di fermo macchina è fondamentale per le officine più piccole che si affidano a un unico router CNC per l'intera produzione.
Un utensile da taglio MDF è ottimizzato specificamente per la densità uniforme e le resine sintetiche abrasive presenti nei pannelli di fibra a media densità. La sua geometria si concentra fortemente sulla rapida evacuazione del truciolo per prevenire l'accumulo di calore. Una taglierina per la lavorazione di pannelli è un termine industriale più ampio. Comprende utensili progettati per una più ampia varietà di prodotti in fogli, tra cui compensato, pannelli truciolari e laminati HPL. Entrambe le categorie traggono enormi vantaggi dagli inserti PCD personalizzati.
La selezione dello strumento dipende interamente dal posizionamento del laminato. Utilizzare una punta con taglio verso l'alto se il laminato si trova solo sulla faccia inferiore, poiché tira i trucioli verso l'alto e lascia un bordo inferiore pulito. Utilizzare una punta con taglio verso il basso per i pannelli laminati superiori per evitare scheggiature della superficie. Per i laminati fronte-retro è obbligatoria una punta di compressione. Combina entrambe le forze per tagliare simultaneamente verso l'interno gli strati superiore e inferiore, garantendo zero scheggiature.
I parametri ottimali dipendono dal diametro dell'utensile e dalla rigidità della macchina. Generalmente, una fresa PCD di alta qualità funziona in modo efficiente tra 18.000 e 24.000 giri/min. La velocità di alimentazione dovrebbe variare da 15 a 25 metri al minuto. Mantenere un carico di truciolo adeguato è fondamentale. Se la velocità di avanzamento è troppo lenta, l'utensile sfregherà e genererà calore in eccesso. Se è troppo veloce, si rischia la deflessione dell'utensile e una scarsa finitura del tagliente. Consulta sempre il tuo tecnico degli utensili per la regolazione esatta dei parametri in base alla specifica configurazione del CNC.