Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 27.09.2026 Pochodzenie: Strona

Czy odpryski na krawędziach niszczą Twoje wysokiej jakości panele drewniane? Standardowe narzędzia węglikowe zużywają się zdumiewająco szybko. Często zawodzą przedwcześnie, gdy mają za zadanie ciąć gęste płyty MDF i twarde laminaty. Wyobraź sobie, że hala produkcyjna się zatrzymuje. Frez traci swoją mikrokrawędź już po kilku godzinach pracy. Te częste przestoje to cichy zabójca zysków.
W tym obszernym przewodniku inżynieryjnym zbadamy, dlaczego standardowe materiały eksploatacyjne nie sprawdzają się na linii produkcyjnej. Zobaczysz, jak opracowane rozwiązania eliminują dokładnie te wąskie gardła produkcyjne. Odkryj głębokie zalety technologii diamentu polikrystalicznego. Dostosowanie geometrii frezu do konkretnych materiałów to najlepsza strategia skalowania operacji CNC.
Trwałość PCD: Narzędzia z diamentu polikrystalicznego są trwalsze od standardowych zamienników węglików nawet od 50 do 100 razy. To drastycznie zmniejsza kosztowne przestoje maszyn CNC.
Geometria specyficzna dla materiału: Panele inżynieryjne, takie jak MDF, HDF i melamina, wymagają różnych kątów ścinania i konstrukcji rowków. Dopasowane geometrie gwarantują nieskazitelne wykończenie bez wiórów bezpośrednio po łożu maszyny.
Doskonały zwrot z inwestycji: opracowane oprzyrządowanie wymaga wyższej inwestycji początkowej. Jednak ogromne ograniczenie wymian narzędzi, kosztów ostrzenia i ilości złomu zapewnia znaczne długoterminowe oszczędności.
Inżynieria precyzyjna: Specjalnie zaprojektowany nóż został zaprojektowany matematycznie. Idealnie współgra z prędkością obrotową konkretnej maszyny CNC, szybkością posuwu i dziennymi celami produkcyjnymi.
Menedżerowie fabryk i operatorzy CNC codziennie borykają się z powtarzającymi się wąskimi gardłami. Szybka degradacja narzędzi jest stałym zagrożeniem. Gotowe frezy z węglików spiekanych ulegają degradacji w przyspieszonym tempie na nowoczesnych płytach konstrukcyjnych. To szybkie zużycie powoduje ukryte koszty operacyjne, które po cichu pochłaniają marże zysku produkcyjnego.
Płyty pilśniowe o średniej gęstości i płyty pilśniowe o dużej gęstości nie są naturalnym litym drewnem. Są to wysoce sprasowane materiały kompozytowe. Producenci wiążą włókna drzewne żywicami syntetycznymi, woskami i ciężkimi klejami, takimi jak mocznik-formaldehyd. Te gęste kleje działają zasadniczo jak mikroskopijny papier ścierny podczas procesu obróbki.
Ciągłe tarcie powoduje poważne zużycie ścierne standardowych narzędzi z węglika wolframu. Krawędź tnąca szybko się zużywa. Narzędzie traci ostrą jak brzytwa mikrokrawędź i zaczyna rozrywać włókna drewna, zamiast je przecinać. Rezultatem jest rozmyta, porowata krawędź. Przed nałożeniem obrzeża obowiązkowe jest wtórne szlifowanie ręczne. Koszty pracy gwałtownie rosną, a cała linia produkcyjna zwalnia.
Panele laminowane stanowią zupełnie inne wyzwanie mechaniczne. Płyty wiórowe pokryte melaminą i laminaty wysokociśnieniowe mają stosunkowo miękki rdzeń wewnętrzny. Rdzeń ten jest uwięziony pomiędzy niezwykle twardymi i kruchymi warstwami zewnętrznymi. Standardowe frezy mają ogromne trudności z zarządzaniem tą nagłą zmianą gęstości.
Nieprawidłowe kąty cięcia łatwo powodują pękanie kruchej powierzchni melaminy. W branży tę wadę nazywa się chip-out. Nawet jeden milimetr wyszczerbienia sprawia, że niestandardowe drzwi szafki nie nadają się do użytku. Rośnie ilość złomu, a drogie surowce są marnowane.
Oprzyrządowanie ogólne powoduje kaskadową nieefektywność. Tępiące się ostrza zwiększają tarcie. Ciepło gromadzi się szybko na styku tnącym. Ciepło to topi żywice panelowe, pozostawiając ciemne ślady przypaleń na krawędziach. Aby to zrekompensować, operatorzy są zmuszeni zmniejszyć prędkość posuwu maszyny. Produkcja fabryczna natychmiast spada. Częste postoje w celu wymiany tępych końcówek z węglika sprawiają, że szybka frezarka CNC staje się frustrującym wąskim gardłem.
Zaawansowana inżynieria materiałowa jest odpowiedzią na ograniczenia węglików. Integracja technologii diamentu polikrystalicznego całkowicie zrewolucjonizowała obróbkę paneli w skali globalnej.
Diament polikrystaliczny to wyjątkowo twardy materiał syntetyczny. Mikroskopijne cząstki diamentu są spiekane razem z metalicznym spoiwem, takim jak kobalt. Ten rygorystyczny proces zachodzi pod ekstremalnie wysokim ciśnieniem i wysoką temperaturą w środowisku laboratoryjnym. Powstały materiał tnący ma przypadkową orientację kryształów. Jest odporny na zużycie we wszystkich kierunkach.
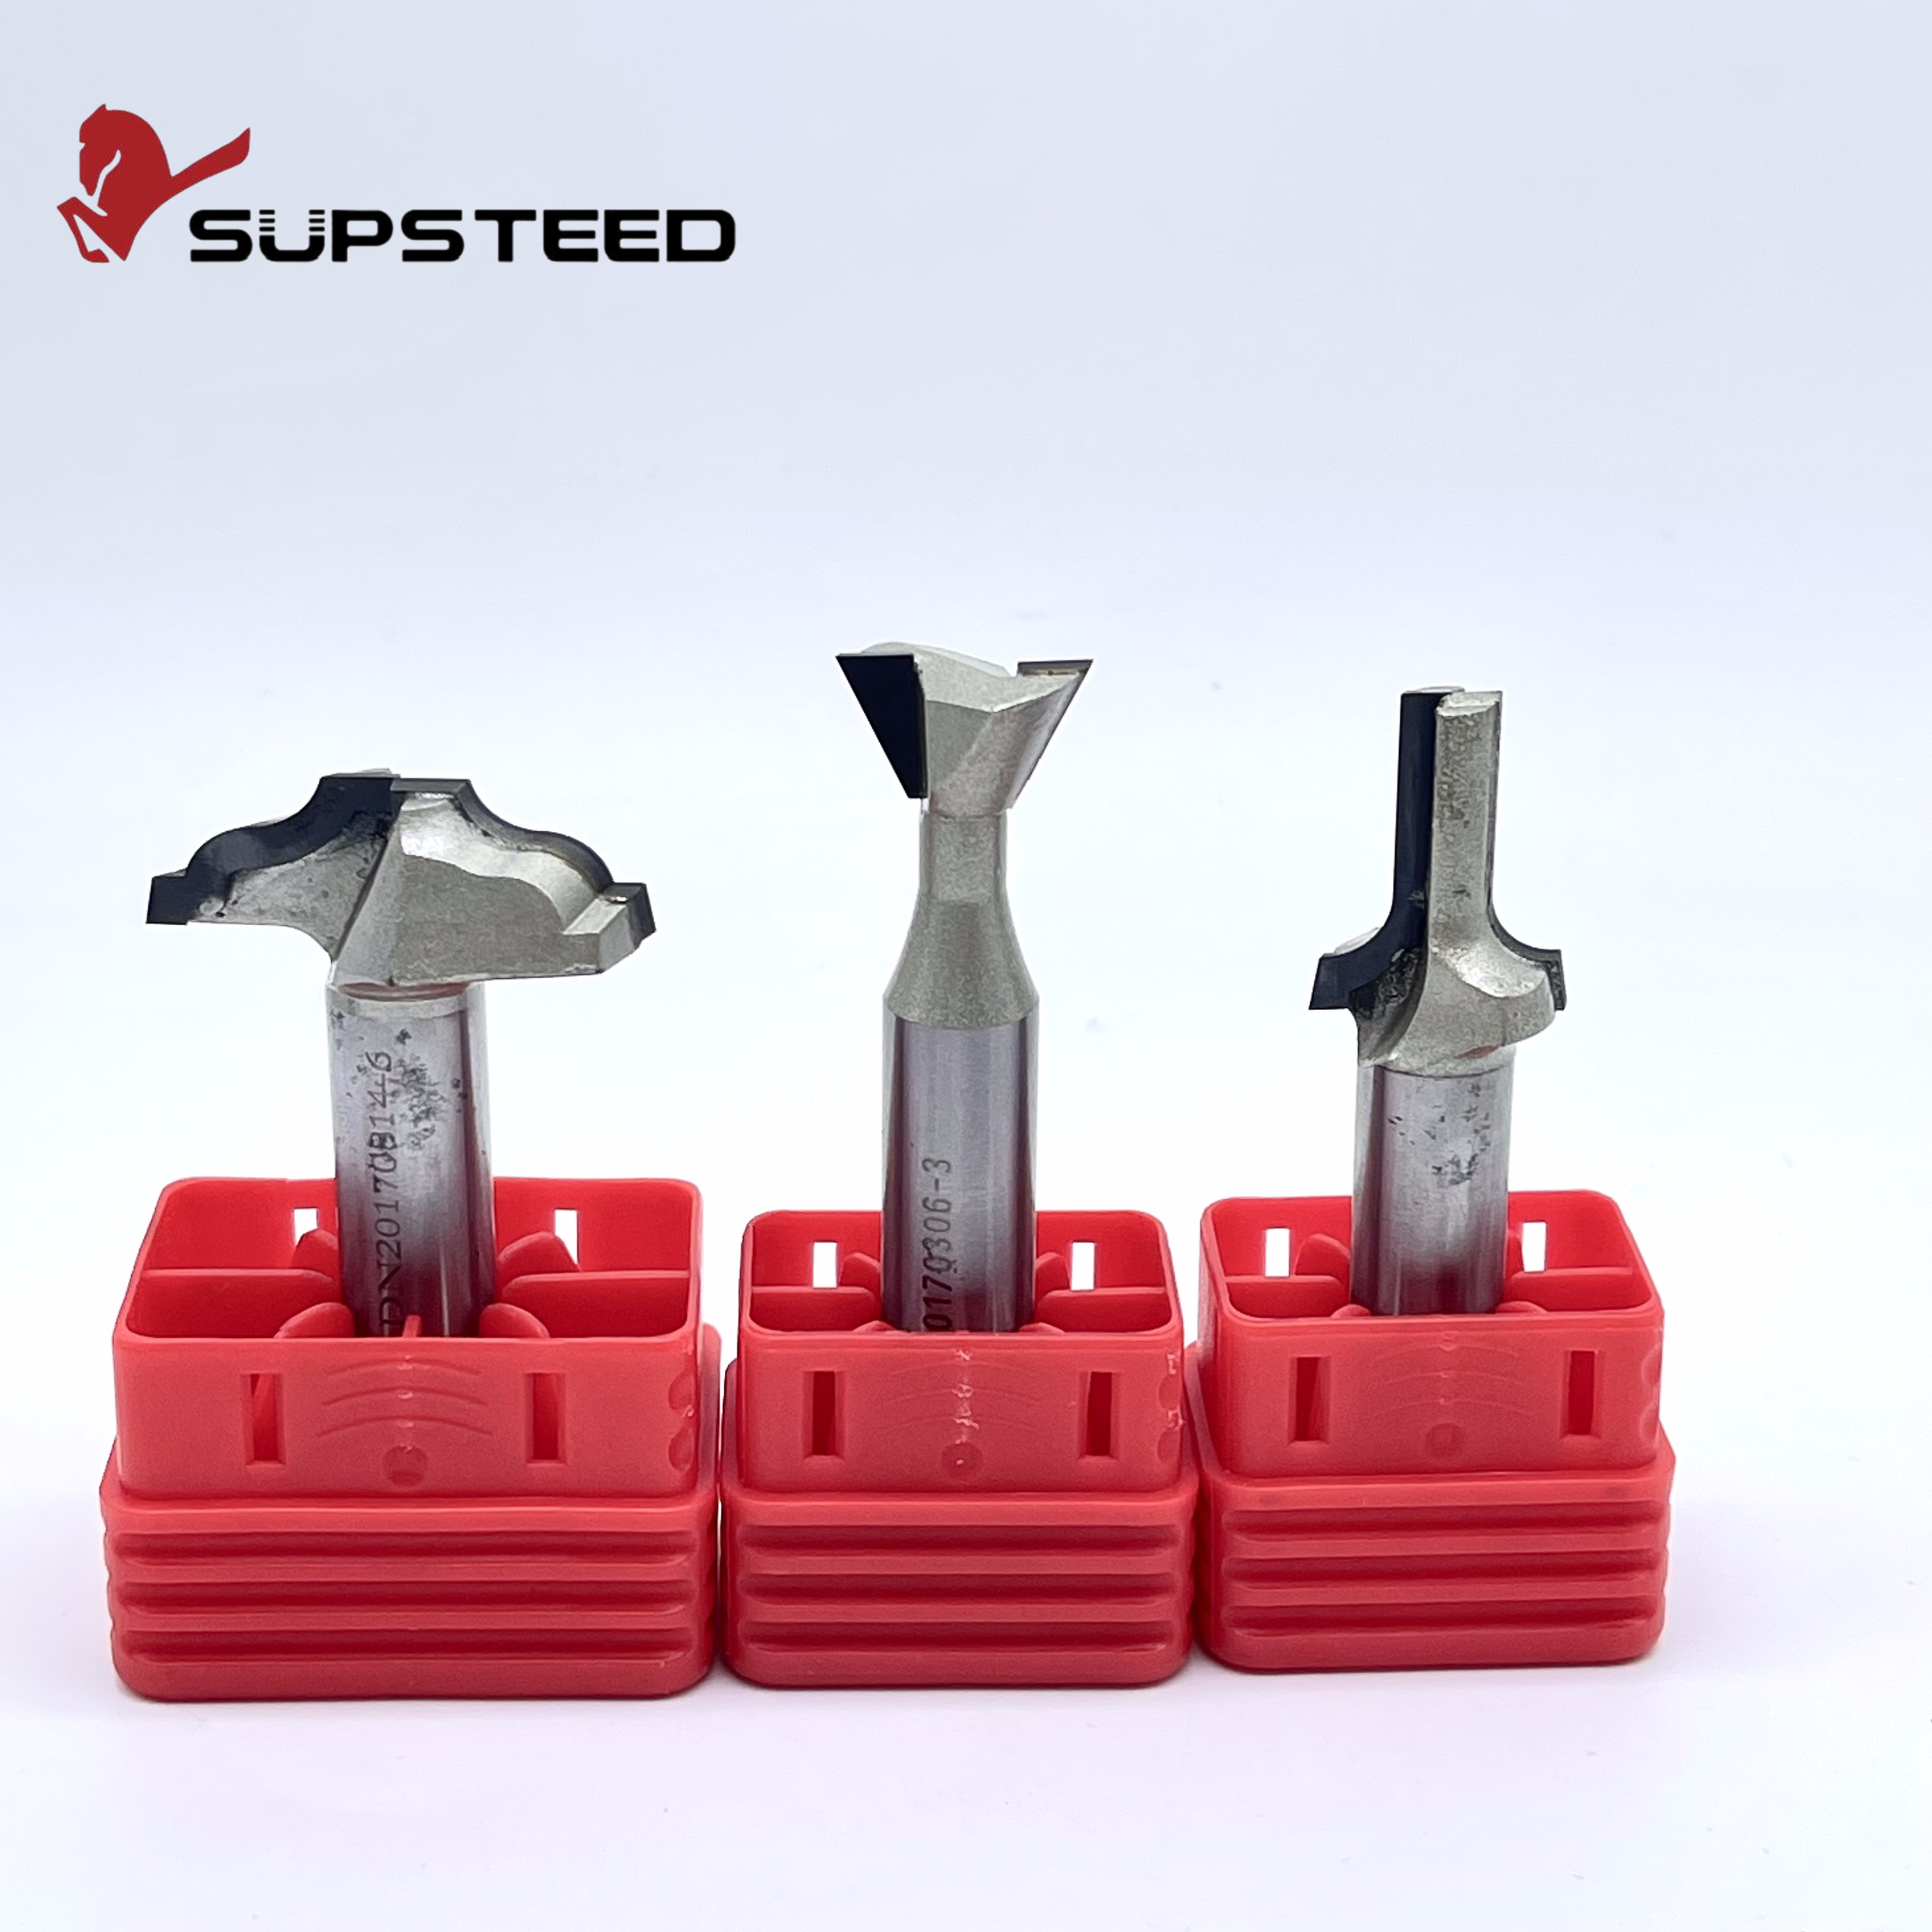
PCD jest wykładniczo twardszy niż tradycyjny węglik wolframu. Standardowy węglik ma zazwyczaj wartość około 1500 do 1800 HV w skali twardości Vickersa. Dla kontrastu, PCD osiąga wyniki pomiędzy 5000 a 8000 HV. Pozwala na to ogromna twardość Narzędzia do obróbki drewna PCD umożliwiające bezproblemowe przecinanie żywic ściernych i twardych warstw melaminy. Utrzymują swoją przewagę przez setki godzin bez degradacji.
Szybkie trasowanie CNC często przekracza 18 000 obr./min. Tarcie generuje intensywne ciepło na powierzchni styku skrawającego. Standardowe narzędzia węglikowe zatrzymują większość tego ciepła. Degradacja krawędzi przyspiesza, a włókna drewna spalają się.
PCD działa jako wysoce wydajny przewodnik ciepła. Odbiera ciepło z krawędzi skrawającej i bezpiecznie odprowadza je przez stalowy korpus narzędzia. Ten naturalny efekt chłodzenia zapobiega topnieniu kleju. Krawędzie panelu pozostają czyste, niewypalone i strukturalnie nienaruszone podczas kolejnych etapów wykańczania.
Standaryzowane katalogi zmuszają producentów do kompromisu. Przecinarka przeznaczona do surowej sklejki nie daje optymalnych rezultatów na laminatach akrylowych o wysokim połysku. Ta fundamentalna rozbieżność powoduje, że inwestowanie w inżynierię dostosowaną do konkretnego zastosowania jest standardową praktyką w fabrykach o wysokiej wydajności.
Narzędzia ogólne wykorzystują średnie geometrie przeznaczone do szerokiego spektrum materiałów. Współczesna produkcja mebli rzadko zajmuje się przeciętnymi materiałami. Specyficzne deski kompozytowe wymagają narzędzi, które uwzględniają unikalne gęstości, grubości i zawartość żywicy. Rozwiązania zaprojektowane na zamówienie eliminują domysły. Celują dokładnie w wąskie gardła produkcyjne, aby zapewnić maksymalną wydajność i nieskazitelną jakość.
Precyzyjna modyfikacja geometrii narzędzia ma kluczowe znaczenie. Inżynierowie skupiają się szczególnie na kącie ścinania i kącie przyłożenia. Geometria podcięcia wyciąga wióry do góry. Pozostawia czystą dolną krawędź, ale potencjalnie odpryskuje delikatną górną warstwę. Geometria down-cut spycha wióry w dół. Pozostawia czystą górną krawędź, ale strzępi dolną.
Geometria ściskania łączy obie siły. Popycha górną warstwę w dół i jednocześnie podnosi dolną warstwę. Producent narzędzi na zamówienie oblicza dokładny stopień kąta ścinania na podstawie grubości panelu. Punkt przejścia kompresji idealnie dopasowuje się do rdzenia materiału. Siły odpryskujące są całkowicie zneutralizowane.
Precyzyjne narzędzie tnące musi pasować do maszyny, która je obsługuje. Routery CNC różnią się znacznie mocą wrzeciona, maksymalną prędkością obrotową i ogólną sztywnością ramy. Ciężkie lub agresywne narzędzia na lekkich wrzecionach powodują drgania. Jakość krawędzi spada, a zużycie wrzeciona przyspiesza. Niestandardowa inżynieria zapewnia, że masa, wyważenie i konfiguracja rowków narzędzia doskonale harmonizują z konkretną maszyną. Praca pozostaje płynna i pozbawiona wibracji.
Najnowsze analizy rynku wskazują na zdecydowaną zmianę w sektorze obróbki drewna. Współczesne projekty mebli opierają się w dużej mierze na PET o wysokim połysku, melaminie o głębokiej teksturze i bezszwowych obrzeżach bez fug. W rezultacie producenci szybko rezygnują z generycznych materiałów eksploatacyjnych. Nowoczesne deski kompozytowe zawierają wyższą zawartość materiałów pochodzących z recyklingu i gęstszych żywic syntetycznych. Są bardziej ścierne niż kiedykolwiek wcześniej.
Poleganie na standardowym węgliku nie jest już realną strategią w przypadku operacji skalowania. Dane branżowe pokazują, że zakłady integrujące opracowane rozwiązania PCD odnotowują znacznie niższy poziom złomowania. Przepustowość wzrasta dramatycznie. Oprzyrządowanie specyficzne dla aplikacji przestało być luksusową aktualizacją i stało się wymogiem podstawowym. Jest to niezbędne, aby zachować konkurencyjność na światowym rynku meblarskim.
Płyta MDF stwarza wyjątkowe wyzwania w zakresie obróbki ze względu na niespójność strukturalną. Do wydajnego przetwarzania na dużą skalę wymagane jest wysoce zoptymalizowane podejście inżynieryjne.
Panele MDF nie mają jednolitej gęstości. Powierzchnie zewnętrzne są silnie ściśnięte i sztywne. Wewnętrzny rdzeń pozostaje porowaty i bardziej miękki. Standardowe wiertła miażdżą bardziej miękkie włókna rdzenia, zamiast je przecinać na gładko. Pozostawiają szorstką, włóknistą krawędź.
Dobrze zaprojektowane Narzędzia tnące MDF wykorzystują określony kąt natarcia. Ten specjalnie zaprojektowany kąt przecina jednocześnie gęste warstwy zewnętrzne i bardziej miękki rdzeń. Precyzja tworzy gładkie jak szkło wykończenie krawędzi płyty. Uzyskanie tej nieskazitelnej powierzchni bezpośrednio na maszynie CNC ma kluczowe znaczenie. Umożliwia natychmiastowe oklejanie krawędzi lub malowanie. Ręczne stacje szlifierskie odchodzą do lamusa.
Obróbka płyt pilśniowych generuje ogromne ilości drobnego, sypkiego pyłu. Tradycyjne zrębki drzewne są rzadkością. Jeśli drobny pył nie zostanie natychmiast usunięty z kanału tnącego, narzędzie ponownie tnie cząstki. To upakowanie wiórów generuje ogromne tarcie. Narzędzie przegrzewa się, a jego żywotność spada.
Indywidualne konstrukcje rowków charakteryzują się zoptymalizowaną wydajnością wrębów. Działają jak pompa aerodynamiczna. Drobny pył jest wypychany w górę i na zewnątrz strefy cięcia bezpośrednio do systemu odsysania pyłu CNC. Łóżko maszyny pozostaje czyste. Zapobiega się uszkodzeniom termicznym, a środowisko pracy pozostaje bezpieczniejsze dla operatorów.
Obróbka laminatów dwustronnych wymaga niezwykłej precyzji. Mikroskopijne odpryski na krawędzi skutkują odrzuceniem produktu i niezadowolonym klientem.
Technologia kompresji to branżowy standard cięcia dwustronnej melaminy lub HPL bez odprysków. Flety ścinane znajdują się na dole. Flety ścinane w dół znajdują się na górze. Standardowe narzędzia ściskające mają stały punkt przejścia, w którym spotykają się te siły.
Cięcie panelu o grubości 15 mm za pomocą ogólnego narzędzia przeznaczonego do panelu o grubości 19 mm powoduje umieszczenie punktu przejścia w niewłaściwym miejscu. Po jednej stronie następuje niszczycielski odprysk. Na zamówienie przecinarka do laminatu umieszcza punkt przejścia ściskania w martwym punkcie określonej grubości panelu. Obie delikatne warstwy zewnętrzne są ścięte do wewnątrz. Krawędź jest bez zarzutu.
W nowoczesnych projektach mebli dominuje jednolita estetyka. Technologie oklejania krawędzi bez spoin, takie jak laser lub gorące powietrze, wymagają absolutnej precyzji. Krawędź musi być matematycznie prosta, idealnie prostopadła i pozbawiona rozdarć, aby stworzyć niewidoczną linię kleju.
Specjalnie wykonany frez wyposażony w precyzyjnie szlifowane płytki PCD zapewnia idealnie kwadratową krawędź. Bez tej mikroskopijnej precyzji taśma do oklejania krawędzi nie będzie przylegać równo do panelu. Widoczne szwy i wnikanie wilgoci nieuchronnie prowadzą do awarii produktu.
Kierownicy ds. zakupów często wahają się co do początkowej ceny narzędzi przemysłowych. Ocena narzędzi wyłącznie na podstawie ceny zakupu daje niepełny obraz wyników finansowych.
Prawdziwa wartość wymaga analizy całkowitego kosztu posiadania. Wskaźnik ten obejmuje koszty wymiany, częstotliwość ostrzenia, robociznę związaną z wymianą narzędzi, przestoje maszyny i złomowane materiały. Porównajmy standardowe narzędzie węglikowe z rozwiązaniem premium PCD w serii produkcyjnej o dużej objętości.
Standardowe narzędzie pełnowęglikowe może wytrzymać 10 godzin ciągłego cięcia dwustronnej melaminy, zanim wystąpią odpryski. Zaprojektowane na zamówienie niestandardowe narzędzia do obróbki drewna wyposażone w PCD mogą z łatwością pracować przez 500 lub więcej godzin, zanim będą wymagały pierwszego ostrzenia.
Każda zmiana narzędzia zatrzymuje maszynę. Operator zamienia bit, ponownie kalibruje oś Z i wykonuje cięcie testowe. Zmiana standardowego narzędzia węglikowego 50 razy skutkuje ponad 12 godzinami straconego czasu produkcji. Przy standardowej stawce maszyny wynoszącej 100 USD za godzinę sam ukryty koszt przestojów znacznie przewyższa początkowy koszt premium zaawansowanego narzędzia.
Niestandardowe oprzyrządowanie bezpośrednio wpływa na wydajność fabryki. Standardowe bity zmuszają operatorów CNC do niższych prędkości posuwu, aby zapobiec spaleniu drewna lub pękaniu frezu. Narzędzia PCD skutecznie odprowadzają ciepło i utrzymują ostrą jak brzytwa mikrokrawędź. Maszyny CNC mogą pracować z maksymalnymi przewidzianymi prędkościami posuwu bez utraty jakości cięcia.
Zwiększenie szybkości posuwu z 15 metrów na minutę do 25 metrów na minutę zapewnia ogromny dzienny wzrost wydajności. Koszty produkcji na jednostkę znacznie spadają. Rentowność wzrasta, umożliwiając zakładom skalowanie produkcji bez konieczności zakupu dodatkowych maszyn CNC.
Metryka wydajności |
Standardowy węglik spiekany |
Niestandardowe narzędzia PCD |
|---|---|---|
Średnia długość życia (MDF/melamina) |
10 - 15 godzin |
Ponad 500 godzin |
Optymalna prędkość podawania |
10 - 15 m/min |
20 - 25 m/min |
Jakość krawędzi |
Rozmyty, wymaga przeszlifowania |
Nieskazitelny, gotowy do oklejania krawędzi |
Przestój maszyny |
Wysoka (częste zmiany narzędzi) |
Minimalny (działa tygodniami) |
Koszt na część |
Wysoka (z powodu pracy i złomu) |
Niezwykle niski |
Zamawianie gotowego narzędzia wymaga podania minimalnej ilości informacji. Zaprojektowanie precyzyjnego rozwiązania wymaga dokładnych danych. Aby zapewnić bezbłędne wykonanie, zwyczaj Przecinarka do obróbki paneli musi idealnie pasować do zmiennych fabrycznych. Skorzystaj z tej inżynierskiej listy kontrolnej przed rozpoczęciem procesu projektowania:
Specyfikacja materiału: Określ, czy tniesz surową płytę MDF, HDF, jednostronną melaminę, dwustronny HPL czy sklejkę. Podaj dokładną grubość panelu. Określa to długość krawędzi skrawającej i punkt przejścia ściskania.
Zastosowanie w obróbce: Jasno zdefiniuj operację. Czy wykonujesz szybkie zagnieżdżanie całych arkuszy, wymiarowanie krawędzi, rowkowanie, profilowanie lub wręgowanie?
Parametry maszyny: Zapisz moc wrzeciona CNC w kW. Zanotuj maksymalną prędkość obrotową i docelową prędkość podawania w metrach na minutę. Określ kierunek obrotu jako lewy lub prawy.
Kompatybilność uchwytów narzędziowych: Zidentyfikuj swój system tulei zaciskowych lub uchwytów. ER32, HSK63F i ISO30 wymagają określonych tolerancji chwytu, aby zapewnić doskonałą koncentryczność i minimalne bicie.
Przejście na zaawansowane rozwiązania w zakresie cięcia to proces oparty na współpracy. Producenci wysokiej klasy narzędzi działają jako partnerzy metalurgiczni i inżynierijni, a nie tylko sprzedawcy katalogowi.
Podróż rozpoczyna się od szczegółowych konsultacji technicznych. Kierownicy fabryk dostarczają specyfikacje operacyjne i fizyczne próbki drewna. Zespoły inżynieryjne wykorzystują zaawansowane oprogramowanie do projektowania wspomaganego komputerowo do opracowania proponowanego narzędzia.
Rysunki techniczne szczegółowo przedstawiają średnicę trzpienia, długość krawędzi skrawającej, kąty ścinania i głębokość rowka. Ta faza zatwierdzania CAD jest krytyczna. Programiści CNC sprawdzają, czy geometria narzędzia uwzględnia wszystkie mocowania i czy działa bezpiecznie w granicach osi Z maszyny.
Sukces zależy całkowicie od wiedzy metalurgicznej i możliwości precyzyjnego szlifowania. Stalowy korpus narzędzia musi być obrobiony z dokładnością do mikronów, aby zapewnić idealną równowagę dynamiczną przy wysokich obrotach. Lutowanie płytek PCD i szlifowanie ich metodą obróbki elektroerozyjnej wymaga specjalistycznych umiejętności. Współpraca ze sprawdzonym producentem gwarantuje, że operacje CNC będą przebiegać z najwyższą rentownością już od pierwszego cięcia.
Obróbka konstrukcyjnych paneli drewnianych wymaga solidnych maszyn i precyzyjnych narzędzi. Standardowe narzędzia węglikowe po cichu zmniejszają marże zysku z powodu częstych przestojów, wysokiego wskaźnika złomowania i złego wykończenia krawędzi.
Inwestycja w geometrię dostosowaną do konkretnego zastosowania i technologię PCD stanowi strategiczną przewagę kapitałową. Radykalnie poprawia codzienną wydajność fabryki. Eliminowane są wtórne procesy szlifowania, a wydajność maszyny osiąga swój prawdziwy potencjał. To ulepszenie jest niezbędną ewolucją w przypadku każdej poważnej operacji przetwarzania paneli, która wymaga skalowania. Aby zoptymalizować linię produkcyjną za pomocą wiodących w branży rozwiązań, odwiedź stronę https://www.ssendmill.com , aby znaleźć markę i produkty odpowiadające Twoim potrzebom produkcyjnym. Skontaktuj się z naszym zespołem inżynierów już dziś, aby zaprojektować frez dostosowany specjalnie do Twojej routera CNC i doświadczyć różnicy, jaką zapewnia prawdziwie precyzyjne oprzyrządowanie.
Tak. Pomimo ekstremalnej twardości, wysokiej jakości narzędzia PCD można wielokrotnie ostrzyć w profesjonalny sposób. Producenci narzędzi stosują specjalistyczne elektrodrążarki drutowe i ściernice diamentowe, aby dokładnie przywrócić mikrokrawędź. Ponowne naostrzenie znacznie wydłuża żywotność narzędzia i poprawia długoterminowy zwrot z inwestycji. Ustal z producentem harmonogram rutynowych serwisów, aby utrzymać najwyższą wydajność cięcia.
Odpryski na powierzchniach laminowanych wynikają z nieprawidłowej geometrii narzędzia lub stępienia krawędzi skrawającej. Podcięty wiertło na płycie laminowanej powoduje rozbicie kruchej warstwy melaminy pod wpływem siły unoszącej skierowanej ku górze. Tępe narzędzie rozdziera materiał, zamiast go czysto ciąć. Niestandardowe narzędzie do kompresji PCD rozwiązuje ten problem. Wywiera nacisk do wewnątrz jednocześnie na górną i dolną warstwę laminatu.
Nie. Wielkoskalowe zakłady produkcyjne odnotowują ogromne, złożone korzyści, ale średniej wielkości sklepy i butiki odnoszą takie same korzyści. Mniejsze operacje eliminują procesy wtórne, takie jak ręczne szlifowanie w celu naprawienia rozmytych krawędzi. Ograniczenie ilości złomowanych materiałów zapewnia natychmiastową ulgę finansową. Minimalizacja przestojów maszyn ma kluczowe znaczenie w przypadku mniejszych warsztatów, w których cała produkcja opiera się na jednym routerze CNC.
Narzędzie tnące MDF zostało zoptymalizowane specjalnie pod kątem jednorodnej gęstości i ściernych żywic syntetycznych występujących w płytach pilśniowych o średniej gęstości. Jego geometria w dużym stopniu koncentruje się na szybkim odprowadzaniu wiórów, aby zapobiec gromadzeniu się ciepła. Przecinarka do obróbki paneli to szersze pojęcie przemysłowe. Obejmuje oprzyrządowanie przeznaczone do szerszej gamy wyrobów arkuszowych, w tym sklejki, płyt wiórowych i laminatów HPL. Obie kategorie czerpią ogromne korzyści z niestandardowych płytek PCD.
Wybór narzędzia zależy całkowicie od ułożenia laminatu. Jeśli laminat znajduje się tylko na spodniej stronie, użyj wiertła podcinającego, ponieważ wyciąga ono wióry do góry i pozostawia czystą dolną krawędź. Do paneli laminowanych od góry należy używać wiertła docinającego, aby zapobiec odpryskom powierzchni. W przypadku laminatów dwustronnych obowiązkowy jest bit kompresyjny. Łączy w sobie obie siły, aby jednocześnie ścinać górną i dolną warstwę do wewnątrz, zapewniając zerowe odpryski.
Optymalne parametry zależą od średnicy narzędzia i sztywności maszyny. Ogólnie rzecz biorąc, wysokiej jakości frez PCD działa wydajnie w zakresie od 18 000 do 24 000 obr./min. Szybkość podawania powinna wynosić od 15 do 25 metrów na minutę. Utrzymanie prawidłowego obciążenia wiórów ma kluczowe znaczenie. Jeśli posuw jest zbyt mały, narzędzie będzie się trzeć i wytwarzać nadmiar ciepła. Jeśli jest zbyt szybki, istnieje ryzyko odkształcenia narzędzia i słabej jakości wykończenia krawędzi. Zawsze konsultuj się ze swoim inżynierem narzędziowym w celu dokładnego dostrojenia parametrów w oparciu o konkretną konfigurację CNC.