Visualizações: 0 Autor: Editor do site Horário de publicação: 22/09/2026 Origem: Site

Você puxa um painel de acrílico recém-gravado da mesa de vácuo. Em vez de letras nítidas e foscas, você encontra bordas de plástico derretido e detalhes difusos. Essas frustrações frequentemente arruínam projetos complexos e aumentam as taxas de refugo no chão de fábrica. No entanto, a causa raiz raramente é a própria máquina CNC. Na maioria das vezes, os operadores confiam erroneamente em brocas de corte de metal padrão para processar não-metais. Eles ignoram o fato de que materiais como acrílico fundido, MDF e compósitos avançados possuem propriedades térmicas e estruturais muito diferentes em comparação ao aço ou ao alumínio.
Para obter cortes limpos e sem danos térmicos, as oficinas devem fazer a transição para soluções de roteamento dedicadas. Especificamente, a geometria exata da ferramenta de corte determina fatores críticos de usinagem, como evacuação de cavacos, redução de calor e qualidade final dos detalhes. Este guia de engenharia detalha os princípios por trás da seleção de ferramentas. Ele o ajudará a avaliar os ângulos exatos, contagens de canais e classes de metal duro necessárias para obter acabamentos superficiais perfeitos em plásticos, madeiras e compósitos.
Geometria é tudo: o ângulo específico do seu O cortador de ranhura em V controla diretamente a largura do corte e a nitidez dos detalhes finos. Ângulos estreitos como 30 a 45 graus são obrigatórios para microtexto. Ângulos mais amplos, como 60 a 90 graus, servem como padrão para sinalização comercial ousada.
Gerenciamento Térmico: Os não-metais atuam como isolantes térmicos. Os projetos de canal único proporcionam maior folga de cavacos para evitar o acúmulo de calor e a re-soldagem do material.
Dica O nivelamento é importante: um ponto verdadeiro cria linhas nítidas, mas quebra facilmente. Uma fresa projetada com ponta microplana, como 0,1 mm ou 0,2 mm, aumenta significativamente a vida útil da ferramenta durante passes profundos agressivos.
Especificidade do substrato: O cortador ideal para acrílico requer um canal altamente polido. Em contraste, o fresamento de MDF altamente abrasivo exige metal duro de microgrãos premium para resistir ao desgaste extremo das bordas.
Olhando para o cenário mais amplo da indústria, dados recentes da indústria destacam uma grande mudança em direção à fabricação de não-metais de alta precisão. Impulsionados pelos crescentes setores de sinalização arquitetônica e eletrônica, especialmente roteamento de isolamento de PCB, os fabricantes enfrentam exigências de tolerância cada vez mais rígidas. Os clientes agora esperam acabamentos superficiais sem retrabalho logo na base da máquina.
Conseqüentemente, a tendência da indústria está se afastando rapidamente dos bits de roteador genéricos e multifuncionais. As oficinas estão padronizando geometrias de ferramentas altamente especializadas e específicas para materiais. As instalações que não adotam essas tecnologias de roteamento especializadas enfrentam taxas de sucata inaceitáveis. Eles inevitavelmente ficam atrás dos concorrentes que utilizam geometrias de metal duro otimizadas para garantir arestas perfeitas em altas taxas de avanço.
As fresas de topo padrão projetadas para usinagem de metais são projetadas para suportar imensas forças de corte. Eles dissipam o calor de forma eficiente através dos densos cavacos de metal que cortam. Os não-metais se comportam de maneira totalmente diferente sob um fuso de alta velocidade. Quando uma ferramenta tradicional de corte de metal tenta cortar policarbonato ou madeira dura, o calor gerado pelo atrito não é transferido para o cavaco. Em vez disso, ele permanece preso na vanguarda.
Este calor retido leva à fusão localizada imediata, à má limpeza dos cavacos e a um acabamento superficial arruinado. Materiais como o PVC exigem uma ação de corte nítida para evitar fraturas por estresse. Substratos fibrosos como a madeira natural requerem bordas excepcionalmente afiadas para cortar as fibras de maneira limpa e sem rasgar. Uma ferramenta de metal padrão normalmente utiliza um ângulo de inclinação neutro ou ligeiramente negativo. Essa geometria tende a penetrar desajeitadamente em materiais mais macios, em vez de cortá-los de maneira limpa.
Ferramentas de fresamento dedicadas são projetadas especificamente para fresamento de alta velocidade, em vez de fresamento de alto torque. Eles apresentam características distintas. Você encontrará arestas de corte mais afiadas para fatiar fibras, canais altamente polidos para evitar a adesão de plástico e classes especializadas de metal duro com microgrãos. Esses recursos mantêm uma vantagem nítida em altas velocidades do fuso, geralmente excedendo 18.000 a 24.000 RPM.
Antes de especificar uma ferramenta para sua próxima produção, você deve compreender a terminologia anatômica da fresa. Isso garante programação CAM precisa e execução física.
O ponto de confusão mais comum reside na diferença entre o ângulo incluído e o meio ângulo. O ângulo incluído refere-se ao ângulo total da forma de V. Em contraste, o meio ângulo é medido a partir do eixo central da ferramenta até uma aresta de corte. Por exemplo, um cortador com um ângulo incluído de 60 graus significa que cada lado de corte fica 30 graus fora do eixo central. O software CNC moderno normalmente requer o ângulo incluído para gerar percursos de ferramenta de entalhe em V precisos.
Além do ângulo primário, os ângulos de inclinação e folga determinam como a ferramenta engata no substrato. Ângulos de inclinação positivos elevados são essenciais para materiais macios. Eles criam uma cunha de corte mais afiada que corta plásticos de maneira limpa, sem induzir pressão descendente excessiva. Muita força para baixo pode facilmente retirar materiais finos da mesa de vácuo. Enquanto isso, um ângulo de folga adequado garante que a base da ferramenta não esfregue na superfície recém-cortada. Este é um fator crítico na prevenção de marcas de queimadura induzidas por fricção na madeira.
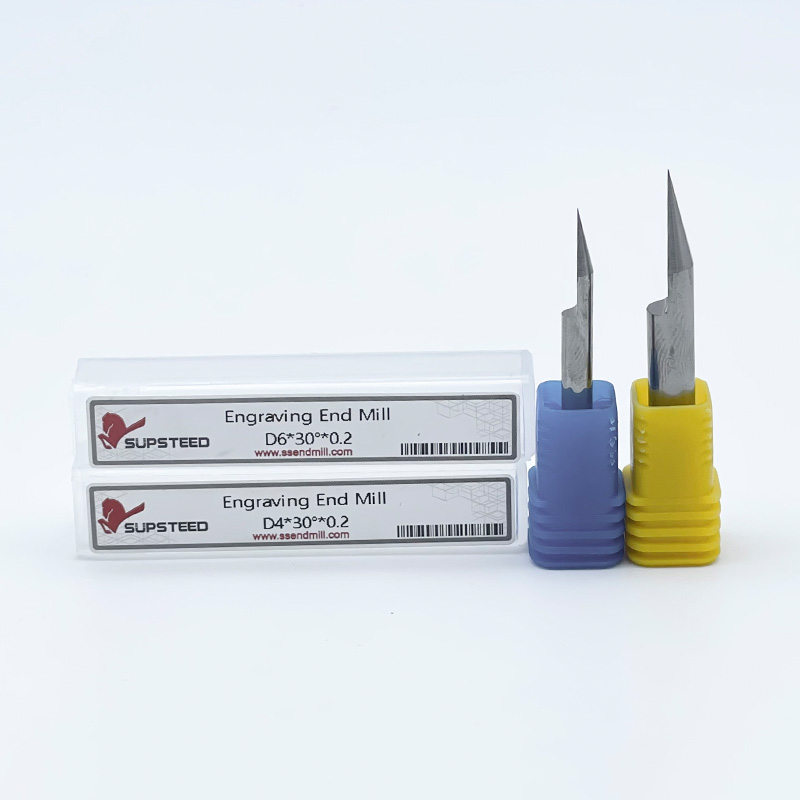
Outra especificação vital é o diâmetro da ponta. As pontas pontiagudas fornecem precisão absoluta para microgravação onde as linhas devem se estreitar até um ponto de largura zero. No entanto, esta ponta microscópica é estruturalmente frágil. É altamente suscetível ao rompimento sob taxas de avanço rápidas. Para neutralizar isso, os fabricantes industriais oferecem bits em V truncados com uma ponta microplana variando de 0,1 mm a 0,3 mm. Esta geometria plana sutil melhora enormemente a durabilidade sem sacrificar detalhes perceptíveis. Isso faz com que fresa de topo para gravação altamente confiável para produção contínua de alto volume.
O ângulo escolhido da fresa limita fundamentalmente a profundidade que a ferramenta pode mergulhar antes que a linha gravada se torne muito larga para o vetor de projeto pretendido. Combinar o ângulo com a arte é o primeiro passo para otimizar a qualidade dos detalhes.
Ângulos íngremes, especificamente cortadores de 30 e 45 graus, são obrigatórios para designs complexos e fontes com serifa pequenas. Como o ângulo é estreito, a ferramenta pode mergulhar mais fundo no material para criar uma ranhura distinta e altamente visível sem alargar excessivamente o corte. Esse recurso permite que os operadores obtenham gravações de alto contraste em áreas físicas muito pequenas.
Para sinalização geral e letras de tamanho médio, o cortador de 60 graus representa o padrão da indústria. Oferece um equilíbrio ideal entre profundidade e largura. Isso fornece estabilidade estrutural substancial à ponta da ferramenta, ao mesmo tempo que permite um entalhe em V nítido em fontes padrão.
Ao fresar áreas extensas e rasas, as fresas de 90 e 120 graus são a escolha preferida. Esses ângulos amplos eliminam seções amplas com eficiência. Eles não exigem o Cortador de gravação CNC para mergulhar perigosamente profundamente no substrato, o que pode comprometer a integridade do painel. Além disso, essas ferramentas servem como padrão para chanframento e chanfro de arestas.
Ângulo Incluído |
Aplicação Primária |
Característica de profundidade vs. largura |
|---|---|---|
30° - 45° |
Microtexto, isolamento de PCB, arte em linhas finas |
O mergulho profundo produz uma largura de superfície muito estreita. |
60° |
Letras padrão, sinalização comercial |
Proporção equilibrada. Ideal para fontes médias. |
90° - 120° |
Sinais grandes, limpeza de fundo, chanframento de bordas |
O mergulho raso produz uma largura de superfície muito ampla. |
A compreensão desta geometria permite que os operadores calculem parâmetros de corte exatos de forma dinâmica. Dominar esses cálculos garante que suas simulações CAM correspondam perfeitamente à saída física na base da máquina.
Indo além dos ângulos básicos, a configuração real do canal determina quão bem uma ferramenta respira durante percursos agressivos. Ao usinar plásticos, o mau escoamento de cavacos retém o material na zona de corte. Como picos de fricção, esses cavacos derretem e são soldados novamente à peça de trabalho. Eles podem até envolver a própria ferramenta. Este fenômeno catastrófico é conhecido como melt-back. Isso estraga o acabamento da superfície e eventualmente quebrará a ponta sólida de metal duro.
Para combater isso, os operadores devem escolher entre designs de canal único e de canal múltiplo com base no limite térmico do material. Uma configuração de canal único é a escolha definitiva para plásticos termossensíveis. Ele fornece um enorme bolso para chips. Isso permite que cavacos grandes sejam enrolados e ejetados instantaneamente. Ao remover o material rapidamente, o calor é levado junto com o cavaco em vez de ser transferido para o corpo da ferramenta.
Por outro lado, as ferramentas multicanais são altamente eficazes quando utilizadas em madeiras mais duras ou compósitos densos. Mais flautas equivalem a mais cortes por revolução. Isso produz um acabamento superficial notavelmente mais liso em materiais fibrosos. Também permite taxas de avanço muito mais altas, desde que a máquina CNC possa lidar com o aumento da carga de cavacos. Os operadores frequentemente dependem de canais duplos ferramentas de fresamento não metálicas ao trabalhar com madeiras rígidas como carvalho ou bordo.
Nem todos os plásticos se comportam de maneira uniforme sob um fuso de alta velocidade. Máquinas de acrílico fundido de forma limpa e produzem lascas distintas e geladas quando cortadas corretamente. Isso o torna a principal escolha para sinalização LED com iluminação de borda. O acrílico extrudado, entretanto, tem um ponto de fusão significativamente mais baixo. É notoriamente suscetível a grudar no cortador. Os policarbonatos e o PVC apresentam seus próprios desafios únicos, exigindo um escoamento de cavacos altamente agressivo para evitar a formação de rebarbas feias ao longo da borda superior do corte.
Para qualquer aplicação de plástico, fixar uma ferramenta com canais com acabamento espelhado é uma especificação crítica. Uma flauta polida reduz o coeficiente de atrito a quase zero. Ao usinar acrílico fundido com uma ferramenta polida, você deseja ver lascas nítidas voando para longe da zona de corte. Se os cavacos começarem a parecer teias pegajosas e derretidas, sua ferramenta não possui a flauta polida necessária ou ficou cega.
Ao tomar decisões de compra relativas a plásticos, os operadores devem procurar especificamente um metal duro sólido, de canal único ferramenta de gravação em plástico com geometria de flauta O. Um ângulo de inclinação positivo alto é obrigatório aqui para garantir um acabamento gravado perfeitamente fosco e sem rebarbas.
A madeira natural e o MDF são inerentemente fibrosos. Se a ponta da fresa estiver ligeiramente cega, o instrumento irá rasgar e esmagar as fibras em vez de cortá-las. Isso resulta em bordas desfiadas e desfiadas que exigem pós-processamento e lixamento manual trabalhosos. Manter a nitidez absoluta das bordas não é negociável para esses substratos.
O desafio se intensifica ao lidar com abrasivos. O MDF é fabricado com colas e resinas densas e abrasivas. Da mesma forma, compósitos avançados como fibra de carbono ou FR4 contêm fios estruturais altamente abrasivos. Esses materiais agem essencialmente como uma lixa contra as ferramentas de corte. Eles degradam rapidamente o ponto V nítido necessário para trabalhos com detalhes finos.
Para combater esse desgaste abrasivo severo, os compradores devem selecionar ferramentas fabricadas com metal duro de microgrãos sólido de alta qualidade. Ao contrário do aço rápido padrão ou dos carbonetos de qualidade inferior que cegam rapidamente, o metal duro com microgrãos mantém sua integridade estrutural. Ele retém sua borda exponencialmente por mais tempo quando submetido ao forte atrito das resinas compostas. Investir em metal duro de alta qualidade se traduz diretamente em menos trocas de ferramentas e qualidade de detalhes mais consistente em longos lotes de produção.
Tomar uma decisão de compra informada requer combinar metodicamente as especificações de engenharia da ferramenta com as demandas exatas da sua peça de trabalho. Use esta lista de verificação prática para garantir que você adquira o cortador correto para o ambiente específico da sua oficina:
Identifique o material primário: Determine se as propriedades térmicas determinam uma ferramenta polida de canal único para plásticos ou se as propriedades abrasivas determinam uma ferramenta de metal duro com microgrãos de canais múltiplos para compósitos.
Determine o menor tamanho de detalhe: analise atentamente seu desenho vetorial. A menor lacuna na obra de arte determina o ângulo incluído necessário. Escolha 30 graus para linhas finas e 60 graus para texto padrão.
Selecione a ponta certa: especifique uma ponta microplana de 0,1 mm a 0,2 mm para execuções de produção para evitar quebra da ponta, reservando cortadores de ponta verdadeira estritamente para microgravações rasas e delicadas.
Combine o tamanho da haste: Sempre combine o tamanho da haste da ferramenta exatamente com a pinça CNC. Os tamanhos industriais padrão incluem 3,175 mm, 4 mm e 6 mm. Depender de adaptadores introduz desgaste. Wobble irá quebrar instantaneamente um frágil ponto V de 30 graus e degradar severamente a qualidade dos detalhes.
A seleção da geometria correta é a base que permite ao operador otimizar os parâmetros de usinagem. Uma ferramenta adequadamente especificada permite RPMs mais baixas do fuso e taxas de avanço mais altas. Isso maximiza o tamanho do chip, minimiza a geração de calor e, em última análise, aumenta a lucratividade da produção.
O sucesso no roteamento de metais não metálicos vai muito além da rigidez de sua máquina CNC. Depende inteiramente da geometria da ferramenta de corte que engata no material. Ao combinar o ângulo preciso da ranhura em V com os detalhes do seu projeto e priorizar geometrias polidas de canal único para plásticos termossensíveis, você pode eliminar bordas derretidas para sempre.
Pare de comprometer o acabamento de sua superfície com brocas genéricas de corte de metal. Navegue em nosso catálogo abrangente de ferramentas de usinagem não metálica de alta precisão, projetadas especificamente para suas necessidades exatas de material. Visita ssendmill.com hoje para encontrar as geometrias exatas de metal duro necessárias para otimizar sua próxima produção para máxima eficiência e detalhes perfeitos.
Embora fisicamente possível, é altamente desencorajado. As ferramentas de metal apresentam diferentes ângulos de inclinação e canais de cavacos menores projetados para materiais densos. Quando usadas em não-metais, essas geometrias não conseguem evacuar os cavacos rapidamente. Isso faz com que os plásticos derretam devido à fricção e a madeira queime ou rasgue. Você deve sempre utilizar ferramentas de fresamento não metálicas dedicadas, projetadas para as propriedades térmicas e estruturais específicas do seu substrato.
Para textos finos e intrincados e microdetalhes, uma fresa com ranhura em V de 30 ou 45 graus é ideal. O ângulo acentuado permite que a máquina CNC esculpe profundamente o material para criar uma linha limpa e altamente visível sem fazer com que o texto pareça excessivamente largo, sobreposto ou turvo no nível da superfície.
Rebarbas ao longo da borda superior de um corte são causadas principalmente pelo acúmulo de calor e arestas de corte cegas. Certifique-se de usar uma ferramenta de gravação de plástico de flauta única afiada e com flautas polidas para reduzir o atrito e evitar a adesão do plástico. Além disso, otimize seus parâmetros diminuindo a velocidade do fuso e aumentando a taxa de avanço. Isso cria cavacos maiores que efetivamente transportam o calor para longe da zona de corte antes que ele possa derreter a borda circundante.
Uma ponta em V pontiaguda se torna uma ponta absolutamente nítida, oferecendo máxima precisão para detalhes microscópicos. No entanto, a ponta é altamente frágil e propensa a quebrar sob altas taxas de avanço. Um cortador de ponta plana apresenta uma área plana microscópica na ponta, normalmente entre 0,1 mm e 0,3 mm. Esta modificação sutil melhora enormemente a durabilidade e a vida útil da ferramenta, ao mesmo tempo em que oferece excelente qualidade de detalhes para a grande maioria das aplicações industriais.
O objetivo é maximizar o tamanho do cavaco para afastar o calor da ferramenta. Comece com uma velocidade moderada do fuso em torno de 16.000 a 18.000 RPM e aumente a taxa de avanço o máximo que sua máquina CNC e o sistema de retenção de material permitirem, sem trepidação. Se o plástico estiver derretendo, a velocidade do fuso está muito alta ou a taxa de avanço está muito baixa. Se a ferramenta estiver quebrando, diminua a taxa de avanço ou reduza a profundidade de mergulho por passe.
A quebra de ferramentas em materiais densos e abrasivos geralmente resulta de dois problemas principais: excentricidade excessiva ou acúmulo de cavacos. Se a pinça estiver suja ou gasta, a ferramenta irá oscilar e quebrar a ponta frágil. Alternativamente, se você estiver mergulhando muito fundo em uma única passagem sem a evacuação adequada dos cavacos, a serragem se acumula no canal. Isso aumenta drasticamente a pressão de corte até que o metal duro corte. Sempre limpe os cavacos com eficiência e use uma ponta microplana para aumentar a resistência estrutural.