Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-22 Origen: Sitio

Sacas un panel acrílico recién grabado de la mesa de vacío. En lugar de letras nítidas y esmeriladas, encontrarás bordes de plástico derretido y detalles borrosos. Estas frustraciones frecuentemente arruinan diseños complejos e inflan las tasas de desperdicio en el taller. Sin embargo, la causa raíz rara vez es la propia máquina CNC. La mayoría de las veces, los operadores confían erróneamente en brocas estándar para cortar metales para procesar no metales. Pasan por alto el hecho de que materiales como el acrílico fundido, el MDF y los compuestos avanzados poseen propiedades térmicas y estructurales muy diferentes en comparación con el acero o el aluminio.
Para lograr cortes limpios sin daño térmico, los talleres deben hacer la transición a soluciones de enrutamiento dedicadas. Específicamente, la geometría exacta de la herramienta de corte dicta factores críticos de mecanizado como la evacuación de viruta, la reducción de calor y la máxima calidad de detalle. Esta guía de ingeniería desglosa los principios detrás de la selección de herramientas. Le ayudará a evaluar los ángulos exactos, el número de canales y los grados de carburo necesarios para lograr acabados superficiales impecables en plásticos, maderas y compuestos.
La geometría lo es todo: el ángulo específico de tu El cortador de ranura en V controla directamente el ancho del corte y la nitidez de los detalles finos. Los ángulos estrechos, como de 30 a 45 grados, son obligatorios para el microtexto. Los ángulos más amplios, como de 60 a 90 grados, sirven como estándar para la creación de carteles comerciales audaces.
Gestión térmica: Los no metales actúan como aislantes térmicos. Los diseños de un solo canal proporcionan una separación de virutas superior para evitar la acumulación de calor y la nueva soldadura del material.
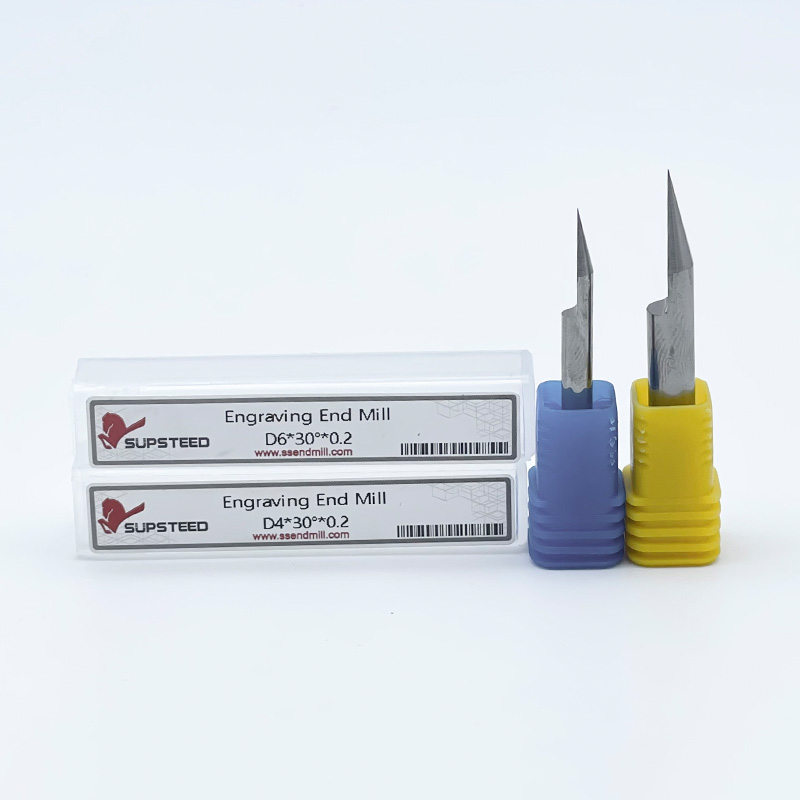
La planitud de la punta importa: una punta verdadera crea líneas muy nítidas pero se rompe fácilmente. Una fresa diseñada con una punta microplana, como de 0,1 mm o 0,2 mm, aumenta significativamente la vida útil de la herramienta durante pasadas profundas agresivas.
Especificidad del sustrato: El cortador ideal para acrílico requiere una flauta muy pulida. Por el contrario, el fresado de MDF altamente abrasivo exige carburo sólido de micrograno de primera calidad para resistir el desgaste extremo de los bordes.
Al observar el panorama manufacturero más amplio, los datos recientes de la industria destacan un cambio masivo hacia la fabricación no metálica de alta precisión. Impulsados por los sectores en auge de la señalización arquitectónica y la electrónica, en particular el enrutamiento de aislamiento de PCB, los fabricantes enfrentan mandatos de tolerancia cada vez más estrictos. Los clientes ahora esperan acabados de superficies sin necesidad de repasos desde la plataforma de la máquina.
En consecuencia, la tendencia de la industria se está alejando rápidamente de las brocas enrutadoras genéricas y multipropósito. Los talleres están estandarizando geometrías de herramientas altamente especializadas y específicas para materiales. Las instalaciones que no adoptan estas tecnologías de enrutamiento especializadas luchan con tasas de desechos inaceptables. Inevitablemente se quedan atrás de los competidores que aprovechan las geometrías de carburo optimizadas para garantizar bordes impecables a altas velocidades de avance.
Las fresas de mango estándar diseñadas para mecanizar metales están diseñadas para soportar inmensas fuerzas de corte. Disipan el calor de manera eficiente a través de las densas virutas de metal que cortan. Los no metales se comportan de manera completamente diferente bajo un husillo de alta velocidad. Cuando una herramienta tradicional para cortar metales intenta cortar policarbonato o madera dura, el calor generado por la fricción no se transfiere a la viruta. En cambio, permanece atrapado en la vanguardia.
Este calor atrapado provoca una fusión localizada inmediata, una eliminación deficiente de las virutas y un acabado superficial arruinado. Materiales como el PVC exigen una acción de corte brusca para evitar fracturas por tensión. Los sustratos fibrosos como la madera natural requieren bordes excepcionalmente afilados para cortar las fibras limpiamente sin romperlas. Una herramienta de metal estándar normalmente utiliza un ángulo de ataque neutro o ligeramente negativo. Esta geometría tiende a atravesar con torpeza materiales más blandos en lugar de cortarlos limpiamente.
Las herramientas de fresado dedicadas están diseñadas específicamente para fresado de alta velocidad en lugar de fresado de alto par. Presentan características distintas. Encontrará bordes cortantes más afilados para cortar fibras, canales altamente pulidos para evitar la adhesión del plástico y grados de carburo de micrograno especializados. Estas características mantienen una gran ventaja a altas velocidades del husillo, que a menudo superan las 18.000 a 24.000 RPM.
Antes de especificar una herramienta para su próxima producción, debe comprender la terminología anatómica del cortador. Esto garantiza una programación CAM precisa y una ejecución física.
El punto de confusión más común radica en la diferencia entre el ángulo incluido y el medio ángulo. El ángulo incluido se refiere al ángulo total de la forma de V. Por el contrario, el semiángulo se mide desde el eje central de la herramienta hasta un filo. Por ejemplo, una cortadora con un ángulo incluido de 60 grados significa que cada lado de corte se encuentra a 30 grados del eje central. El software CNC moderno normalmente requiere el ángulo incluido para generar trayectorias de herramienta de tallado en V precisas.
Más allá del ángulo principal, los ángulos de inclinación y de separación determinan cómo la herramienta se acopla al sustrato. Los ángulos de desprendimiento positivos altos son esenciales para materiales blandos. Crean una cuña de corte más afilada que corta limpiamente los plásticos sin inducir una presión excesiva hacia abajo. Demasiada fuerza hacia abajo puede fácilmente inclinar materiales delgados fuera de la mesa de vacío. Mientras tanto, un ángulo libre adecuado garantiza que el talón de la herramienta no roce contra la superficie recién cortada. Este es un factor crítico para prevenir marcas de quemaduras en la madera inducidas por la fricción.
Otra especificación vital es el diámetro de la punta. Las puntas puntiagudas proporcionan precisión absoluta para el micrograbado donde las líneas deben estrecharse hasta un punto de ancho cero. Sin embargo, esta punta microscópica es estructuralmente frágil. Es muy susceptible a romperse con velocidades de alimentación rápidas. Para contrarrestar esto, los fabricantes industriales ofrecen puntas en V truncadas con una punta microplana que oscila entre 0,1 mm y 0,3 mm. Esta sutil geometría plana mejora enormemente la durabilidad sin sacrificar detalles notables. Hace el Fresa de grabado altamente confiable para tiradas de producción continuas y de gran volumen.
El ángulo elegido del cortador limita fundamentalmente la profundidad a la que puede sumergirse la herramienta antes de que la línea grabada se vuelva demasiado ancha para el vector de diseño previsto. Hacer coincidir el ángulo con la obra de arte es el primer paso para optimizar la calidad de los detalles.
Los ángulos pronunciados, específicamente los cortadores de 30 grados y 45 grados, son obligatorios para diseños complejos y fuentes serif pequeñas. Debido a que el ángulo es estrecho, la herramienta puede sumergirse más profundamente en el material para crear una ranura distinta y muy visible sin ensanchar excesivamente el corte. Esta capacidad permite a los operadores lograr grabados de alto contraste en espacios físicos muy pequeños.
Para rotulación general y letras de tamaño mediano, el cortador de 60 grados representa el estándar de la industria. Ofrece un equilibrio óptimo entre profundidad y anchura. Esto proporciona una estabilidad estructural sustancial a la punta de la herramienta y al mismo tiempo permite un tallado en V nítido en fuentes estándar.
Al fresar áreas extensas y poco profundas, la opción preferida son las cortadoras de 90 grados y 120 grados. Estos amplios ángulos despejan secciones amplias de manera eficiente. No requieren la El cortador de grabado CNC se hunde peligrosamente en el sustrato, lo que podría comprometer la integridad del panel. Además, estas herramientas sirven como estándar para achaflanar y biselar bordes.
Ángulo incluido |
Aplicación primaria |
Característica de profundidad versus ancho |
|---|---|---|
30° - 45° |
Microtexto, aislamiento de PCB, arte lineal |
La inmersión profunda produce una anchura de superficie muy estrecha. |
60° |
Rotulación estándar, señalización comercial. |
Relación equilibrada. Óptimo para fuentes medianas. |
90° - 120° |
Letreros grandes, limpieza de fondo, biselado de bordes |
La inmersión poco profunda produce una superficie muy amplia. |
Comprender esta geometría permite a los operadores calcular dinámicamente los parámetros de corte exactos. Dominar estos cálculos garantiza que sus simulaciones CAM coincidan perfectamente con la salida física de la máquina.
Más allá de los ángulos básicos, la configuración real de la flauta dicta qué tan bien respira una herramienta durante trayectorias agresivas. Al mecanizar plásticos, una mala evacuación de virutas atrapa material en la zona de corte. Como picos de fricción, estas virutas se funden y se vuelven a soldar a la pieza de trabajo. Incluso pueden envolver la propia herramienta. Este fenómeno catastrófico se conoce como fusión. Arruina el acabado de la superficie y eventualmente romperá la punta de carburo sólido.
Para combatir esto, los operadores deben elegir entre diseños de un solo canal y de múltiples canales según el umbral térmico del material. Una configuración de un solo canal es la mejor opción para los plásticos termosensibles. Proporciona un enorme bolsillo para fichas. Esto permite rizar y expulsar instantáneamente virutas grandes. Al retirar el material rápidamente, el calor se lleva con la viruta en lugar de transferirse al cuerpo de la herramienta.
Por el contrario, las herramientas de múltiples filos son muy efectivas cuando se utilizan en maderas más duras o compuestos densos. Más flautas equivalen a más cortes por revolución. Esto produce un acabado superficial notablemente más suave en materiales fibrosos. También permite velocidades de avance mucho más altas, siempre que la máquina CNC pueda manejar el aumento de carga de viruta. Los operadores frecuentemente dependen de sistemas de doble flauta. herramientas de fresado no metálicas cuando se trabaja con maderas duras rígidas como el roble o el arce.
No todos los plásticos se comportan de manera uniforme bajo un husillo de alta velocidad. El acrílico fundido se mecaniza limpiamente y produce virutas claras y escarchadas cuando se corta correctamente. Esto lo convierte en la mejor opción para letreros con iluminación LED en los bordes. El acrílico extruido, sin embargo, tiene un punto de fusión significativamente menor. Es notoriamente susceptible a que se pegue alrededor del cortador. Los policarbonatos y el PVC presentan sus propios desafíos únicos, ya que requieren una evacuación de virutas muy agresiva para evitar la formación de rebabas desagradables a lo largo del borde superior del corte.
Para cualquier aplicación de plástico, asegurar una herramienta con ranuras con acabado de espejo es una especificación fundamental. Una flauta pulida reduce el coeficiente de fricción casi a cero. Cuando mecaniza acrílico fundido con una herramienta pulida, desea ver virutas nítidas volando lejos de la zona de corte. Si las virutas empiezan a verse como redes fibrosas y derretidas, su herramienta carece de la ranura pulida necesaria o se ha vuelto desafilada.
Al tomar decisiones de compra relacionadas con plásticos, los operadores deben buscar específicamente un carburo sólido, de una sola flauta. Herramienta de grabado de plástico con geometría de flauta en O. Aquí es obligatorio un ángulo de inclinación alto y positivo para garantizar un acabado de grabado perfectamente esmerilado y sin rebabas.
La madera natural y el MDF son inherentemente fibrosos. Si el borde cortante de la broca enrutadora está ligeramente desafilado, el instrumento rasgará y aplastará las fibras en lugar de cortarlas. Esto da como resultado bordes borrosos y deshilachados que exigen un posprocesamiento y un lijado manual que requieren mucha mano de obra. Mantener la nitidez absoluta de los bordes no es negociable para estos sustratos.
El desafío se intensifica cuando se trata de abrasivos. El MDF se fabrica utilizando resinas y pegamentos densos y abrasivos. De manera similar, los compuestos avanzados como la fibra de carbono o el FR4 contienen hebras estructurales altamente abrasivas. Estos materiales actúan esencialmente como papel de lija contra las herramientas de corte. Degradan rápidamente el afilado punto V necesario para trabajos de detalle fino.
Para combatir este desgaste abrasivo severo, los compradores deben seleccionar herramientas fabricadas con carburo micrograno sólido de primera calidad. A diferencia del acero rápido estándar o de los carburos de menor calidad que se desgastan rápidamente, el carburo micrograno mantiene su integridad estructural. Conserva su borde exponencialmente más tiempo cuando se somete a la fuerte fricción de las resinas compuestas. Invertir en carburo de alta calidad se traduce directamente en menos cambios de herramientas y una calidad de detalle más consistente en lotes de producción largos.
Tomar una decisión de compra informada requiere hacer coincidir metódicamente las especificaciones de ingeniería de la herramienta con las demandas exactas de su pieza de trabajo. Utilice esta práctica lista de verificación para asegurarse de adquirir la cortadora correcta para el entorno específico de su taller:
Identifique el material primario: determine si las propiedades térmicas exigen una herramienta pulida de una sola flauta para plásticos, o si las propiedades abrasivas exigen una herramienta de carburo de micrograno de múltiples flautas para compuestos.
Determine el tamaño de detalle más pequeño: analice de cerca su diseño vectorial. El espacio más pequeño en la obra de arte dicta el ángulo incluido requerido. Elija 30 grados para líneas finas y 60 grados para texto estándar.
Seleccione la punta correcta: especifique una punta microplana de 0,1 mm a 0,2 mm para tiradas de producción para evitar que se rompa la punta, reservando los cortadores de punta real estrictamente para micrograbados delicados y poco profundos.
Haga coincidir el tamaño del vástago: siempre haga coincidir exactamente el tamaño del vástago de la herramienta con su pinza CNC. Los tamaños industriales estándar incluyen 3,175 mm, 4 mm y 6 mm. Depender de adaptadores introduce descentramiento. La oscilación romperá instantáneamente un frágil punto V de 30 grados y degradará gravemente la calidad de los detalles.
Seleccionar la geometría correcta es la base que permite al operador optimizar los parámetros de mecanizado. Una herramienta correctamente especificada permite RPM del husillo más bajas y velocidades de avance más altas. Esto maximiza el tamaño del chip, minimiza la generación de calor y, en última instancia, aumenta la rentabilidad de la producción.
El éxito en el fresado de metales no metálicos va mucho más allá de la rigidez de su máquina CNC. Depende completamente de la geometría de la herramienta de corte que se aplica al material. Al hacer coincidir el ángulo preciso de la ranura en V con los detalles de su diseño y priorizar las geometrías pulidas de un solo canal para plásticos termosensibles, puede eliminar los bordes derretidos para siempre.
Deje de comprometer el acabado de sus superficies con brocas genéricas para cortar metales. Explore nuestro catálogo completo de herramientas de mecanizado no metálicos de alta precisión diseñadas específicamente para sus necesidades exactas de materiales. Visita Visite hoy ssendmill.com para encontrar las geometrías exactas de carburo sólido necesarias para optimizar su próxima producción y obtener la máxima eficiencia y detalles impecables.
Si bien es físicamente posible, se desaconseja encarecidamente. Las herramientas de metal cuentan con diferentes ángulos de ataque y canales de viruta más pequeños diseñados para materiales densos. Cuando se utilizan en no metales, estas geometrías no logran evacuar las virutas rápidamente. Esto hace que los plásticos se derritan por la fricción y la madera se queme o se rompa. Siempre debe utilizar herramientas de fresado no metálicas específicas diseñadas para las propiedades térmicas y estructurales específicas de su sustrato.
Para textos finos e intrincados y microdetalles, lo óptimo es una cortadora con ranura en V de 30 o 45 grados. El ángulo pronunciado permite que la máquina CNC talle lo suficientemente profundo en el material para crear una línea limpia y muy visible sin que el texto parezca excesivamente ancho, superpuesto o embarrado en el nivel de la superficie.
Las rebabas a lo largo del borde superior de un corte se deben principalmente a la acumulación de calor y a los bordes cortantes desafilados. Asegúrese de utilizar una herramienta de grabado de plástico de una sola ranura, afilada como una navaja, con ranuras pulidas para reducir la fricción y evitar la adhesión del plástico. Además, optimice sus parámetros reduciendo la velocidad del husillo y aumentando la velocidad de avance. Esto crea virutas más grandes que efectivamente alejan el calor de la zona de corte antes de que pueda derretir el borde circundante.
Una punta en V puntiaguda se estrecha hasta convertirse en una punta absolutamente afilada, ofreciendo la máxima precisión para detalles microscópicos. Sin embargo, la punta es muy frágil y propensa a romperse con velocidades de avance elevadas. Un cortador de punta plana presenta un área plana microscópica en la punta, generalmente entre 0,1 mm y 0,3 mm. Esta sutil modificación mejora enormemente la durabilidad y la vida útil de la herramienta y al mismo tiempo ofrece una excelente calidad de detalle para la gran mayoría de aplicaciones industriales.
El objetivo es maximizar el tamaño de la viruta para alejar el calor de la herramienta. Comience con una velocidad de husillo moderada, de entre 16 000 y 18 000 RPM, y aumente la velocidad de avance tan alto como lo permitan su máquina CNC y su sistema de sujeción de material sin vibraciones. Si el plástico se está derritiendo, la velocidad del husillo es demasiado alta o la velocidad de avance es demasiado baja. Si la herramienta se rompe, reduzca la velocidad de avance o reduzca la profundidad de inmersión por pasada.
La rotura de herramientas en materiales densos y abrasivos generalmente se debe a dos problemas principales: descentramiento excesivo o empaquetamiento de virutas. Si su pinza está sucia o desgastada, la herramienta se tambaleará y romperá la frágil punta. Alternativamente, si se sumerge demasiado profundamente en una sola pasada sin una evacuación adecuada de las virutas, el aserrín se acumula en la flauta. Esto aumenta drásticamente la presión de corte hasta que el carburo se corta. Limpie siempre las virutas de manera eficiente y utilice una punta microplana para mayor resistencia estructural.