Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-22 Pochodzenie: Strona

Wyciągasz świeżo wygrawerowany panel akrylowy ze stołu próżniowego. Zamiast wyraźnych, matowych liter, znajdziesz stopione plastikowe krawędzie i niewyraźne detale. Te frustracje często rujnują skomplikowane projekty i zawyżają liczbę złomów w hali produkcyjnej. Jednak podstawową przyczyną rzadko jest sama maszyna CNC. Najczęściej operatorzy błędnie polegają na standardowych ostrzach do cięcia metalu przy obróbce niemetali. Pomijają fakt, że materiały takie jak akryl, płyta MDF i zaawansowane kompozyty mają znacznie odmienne właściwości termiczne i strukturalne w porównaniu ze stalą czy aluminium.
Aby uzyskać czyste cięcie bez uszkodzeń termicznych, sklepy muszą przejść na dedykowane rozwiązania w zakresie frezowania. W szczególności dokładna geometria narzędzia skrawającego decyduje o krytycznych czynnikach obróbki, takich jak odprowadzanie wiórów, redukcja ciepła i najwyższa jakość detali. W tym przewodniku inżynierskim omówiono zasady wyboru narzędzi. Pomoże Ci to ocenić dokładne kąty, liczbę rowków i gatunki węglików wymagane do uzyskania nieskazitelnego wykończenia powierzchni na tworzywach sztucznych, drewnie i kompozytach.
Geometria jest wszystkim: specyficzny kąt twojego Frez do rowków w kształcie litery V bezpośrednio kontroluje szerokość cięcia i ostrość drobnych detali. W przypadku mikrotekstu obowiązkowe są wąskie kąty, na przykład od 30 do 45 stopni. Szersze kąty, na przykład od 60 do 90 stopni, stanowią standard w odważnym tworzeniu znaków komercyjnych.
Zarządzanie ciepłem: Niemetale działają jak izolatory termiczne. Konstrukcje z jednym rowkiem zapewniają doskonały odstęp wiórów, aby zapobiec gromadzeniu się ciepła i ponownemu spawaniu materiału.
Płaskość końcówki ma znaczenie: Prawdziwy czubek tworzy ostre jak brzytwa linie, ale łatwo się łamie. Frez z mikropłaską końcówką, np. 0,1 mm lub 0,2 mm, znacznie zwiększa trwałość narzędzia podczas agresywnych, głębokich przejść.
Specyfika podłoża: Idealny frez do akrylu wymaga wysoce wypolerowanego rowka. Natomiast frezowanie wysoce ściernych płyt MDF wymaga najwyższej jakości węglika spiekanego o drobnych ziarnach, odpornego na ekstremalne zużycie krawędzi.
Patrząc na szerszy krajobraz produkcyjny, najnowsze dane branżowe podkreślają ogromny zwrot w kierunku precyzyjnej produkcji niemetali. Kierując się dynamicznie rozwijającym się sektorem oznakowań architektonicznych i elektroniki, w szczególności trasowania izolacji PCB, producenci stają przed coraz bardziej rygorystycznymi wymogami w zakresie tolerancji. Klienci oczekują teraz wykończenia powierzchni bez konieczności ponownej obróbki bezpośrednio przy łożu maszyny.
W związku z tym trend w branży szybko odchodzi od ogólnych, wielofunkcyjnych bitów routera. Warsztaty standaryzują wysoce wyspecjalizowane geometrie narzędzi dostosowane do konkretnego materiału. Zakłady, które nie wdrażają tych specjalistycznych technologii trasowania, borykają się z niedopuszczalnymi wskaźnikami złomowania. Nieuchronnie pozostają w tyle za konkurencją, która wykorzystuje zoptymalizowaną geometrię węglika, aby zagwarantować nieskazitelne krawędzie przy wysokich prędkościach posuwu.
Standardowe frezy trzpieniowe przeznaczone do obróbki metali są zaprojektowane tak, aby wytrzymywały ogromne siły skrawania. Skutecznie odprowadzają ciepło poprzez odrywane gęste metalowe wióry. Niemetale zachowują się zupełnie inaczej pod wpływem wrzeciona o dużej prędkości. Kiedy tradycyjne narzędzie do cięcia metalu próbuje przeciąć poliwęglan lub twarde drewno, ciepło generowane przez tarcie nie przenosi się na wiór. Zamiast tego pozostaje uwięziony na krawędzi tnącej.
To uwięzione ciepło prowadzi do natychmiastowego, miejscowego stopienia, słabego usuwania wiórów i zniszczenia wykończenia powierzchni. Materiały takie jak PCV wymagają ostrego cięcia, aby zapobiec pęknięciom naprężeniowym. Podłoża włókniste, takie jak naturalne drewno, wymagają wyjątkowo ostrych krawędzi, aby czysto przeciąć włókna bez rozdzierania. Standardowe narzędzie metalowe zazwyczaj wykorzystuje neutralny lub lekko ujemny kąt natarcia. Ta geometria ma tendencję do niezdarnego przebijania się przez bardziej miękkie materiały, zamiast ich czystego ścinania.
Dedykowane narzędzia do frezowania zostały zaprojektowane specjalnie do szybkiego frezowania, a nie do frezowania z wysokim momentem obrotowym. Charakteryzują się odrębnymi cechami. Znajdziesz ostrzejsze krawędzie tnące do krojenia włókien, wysoce wypolerowane rowki zapobiegające przyleganiu tworzyw sztucznych oraz specjalistyczne gatunki węglików drobnoziarnistych. Cechy te umożliwiają zachowanie ostrej krawędzi przy wysokich prędkościach wrzeciona, często przekraczających 18 000 do 24 000 obr./min.
Przed określeniem narzędzia do następnej serii produkcyjnej należy zapoznać się z terminologią anatomiczną noża. Zapewnia to dokładne programowanie CAM i fizyczne wykonanie.
Najczęstszym punktem nieporozumień jest różnica między kątem zawartym a kątem połówkowym. Kąt zawarty odnosi się do całkowitego kąta kształtu litery V. Natomiast kąt połówkowy mierzony jest od osi środkowej narzędzia do jednej krawędzi skrawającej. Na przykład frez o kącie rozwarcia wynoszącym 60 stopni oznacza, że każda strona tnąca znajduje się 30 stopni od osi środkowej. Nowoczesne oprogramowanie CNC zazwyczaj wymaga dołączonego kąta do wygenerowania dokładnych ścieżek narzędzia w kształcie litery V.
Poza kątem głównym kąty natarcia i przyłożenia określają sposób, w jaki narzędzie wchodzi w kontakt z podłożem. Wysokie dodatnie kąty natarcia są niezbędne w przypadku miękkich materiałów. Tworzą ostrzejszy klin tnący, który dokładnie przecina tworzywa sztuczne, nie powodując nadmiernego nacisku w dół. Zbyt duża siła skierowana w dół może łatwo spowodować odchylenie cienkich materiałów od stołu podciśnieniowego. Tymczasem odpowiedni kąt przyłożenia sprawia, że pięta narzędzia nie ociera się o świeżo obciętą powierzchnię. Jest to kluczowy czynnik zapobiegający powstawaniu śladów przypaleń na drewnie spowodowanych tarciem.
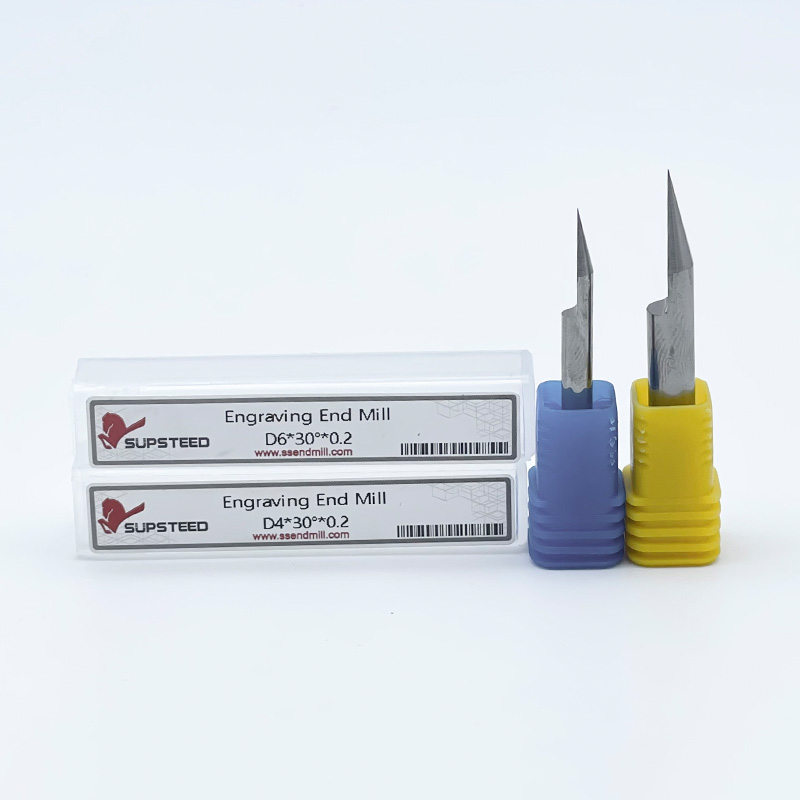
Kolejną istotną specyfikacją jest średnica końcówki. Zaostrzone końcówki zapewniają absolutną precyzję w przypadku mikrograwerowania, w którym linie muszą zwężać się do punktu o zerowej szerokości. Jednak ta mikroskopijna końcówka jest strukturalnie delikatna. Jest bardzo podatny na pękanie przy dużych prędkościach posuwu. Aby temu przeciwdziałać, producenci przemysłowi oferują ścięte bity V z mikropłaską końcówką o średnicy od 0,1 mm do 0,3 mm. Ta subtelna płaska geometria znacznie poprawia trwałość bez utraty zauważalnych szczegółów. To sprawia, że Frez palcowy do grawerowania wysoce niezawodny w przypadku ciągłych, wysokonakładowych serii produkcyjnych.
Wybrany kąt frezu zasadniczo ogranicza głębokość zanurzenia narzędzia, zanim wygrawerowana linia stanie się zbyt szeroka dla zamierzonego wektora projektowego. Dopasowanie kąta do grafiki to pierwszy krok w optymalizacji jakości szczegółów.
W przypadku skomplikowanych projektów i małych czcionek szeryfowych obowiązkowe są ostre kąty, zwłaszcza frezy o nachyleniu 30 i 45 stopni. Ponieważ kąt jest wąski, narzędzie może zagłębić się w materiał, tworząc wyraźny, dobrze widoczny rowek bez nadmiernego poszerzania cięcia. Ta funkcja pozwala operatorom uzyskać grawerowanie o wysokim kontraście na bardzo małych powierzchniach.
Do ogólnego wykonywania znaków i średnich liter, nóż o kącie 60 stopni stanowi standard branżowy. Zapewnia optymalną równowagę pomiędzy głębokością i szerokością. Zapewnia to znaczną stabilność strukturalną końcówki narzędzia, jednocześnie umożliwiając wyraźne rzeźbienie w kształcie litery V na standardowych czcionkach.
W przypadku frezowania rozległych, płytkich obszarów preferowanym wyborem są frezy o kącie 90 i 120 stopni. Te szerokie kąty skutecznie oczyszczają szerokie sekcje. Nie wymagają Frez do grawerowania CNC wnika niebezpiecznie głęboko w podłoże, co może zagrozić integralności panelu. Ponadto narzędzia te stanowią standard w przypadku fazowania i fazowania krawędzi.
Kąt zawarty |
Aplikacja podstawowa |
Charakterystyka głębokości i szerokości |
|---|---|---|
30° - 45° |
Mikrotekst, izolacja PCB, drobna grafika liniowa |
Głębokie zagłębienie daje bardzo wąską szerokość powierzchni. |
60° |
Standardowy napis, oznakowanie handlowe |
Zrównoważony stosunek. Optymalny dla średnich czcionek. |
90° - 120° |
Duże znaki, oczyszczanie tła, fazowanie krawędzi |
Płytkie zagłębienie zapewnia bardzo dużą szerokość powierzchni. |
Zrozumienie tej geometrii umożliwia operatorom dynamiczne obliczanie dokładnych parametrów cięcia. Opanowanie tych obliczeń gwarantuje, że symulacje CAM będą idealnie dopasowane do fizycznych wyników na łożu maszyny.
Wychodząc poza podstawowe kąty, rzeczywista konfiguracja rowka decyduje o tym, jak dobrze narzędzie oddycha podczas agresywnych ścieżek narzędzia. Podczas obróbki tworzyw sztucznych słabe odprowadzanie wiórów powoduje zatrzymanie materiału w strefie cięcia. W przypadku skoków tarcia wióry topią się i ponownie łączą z przedmiotem obrabianym. Mogą nawet owinąć wokół samego narzędzia. To katastrofalne zjawisko znane jest jako topnienie. Zniszczy to wykończenie powierzchni i ostatecznie złamie końcówkę z węglika spiekanego.
Aby temu zaradzić, operatorzy muszą wybierać pomiędzy konstrukcjami jedno- i wieloostrzowymi, w oparciu o próg termiczny materiału. Konfiguracja z jednym rowkiem to najlepszy wybór w przypadku tworzyw sztucznych termoczułych. Zapewnia ogromną kieszeń na chipy. Umożliwia to natychmiastowe zwijanie i wyrzucanie dużych wiórów. Dzięki szybkiemu usuwaniu materiału ciepło jest odprowadzane wraz z wiórem, a nie do korpusu narzędzia.
Z drugiej strony narzędzia wieloostrzowe są bardzo skuteczne, gdy są stosowane do twardszego drewna lub gęstych kompozytów. Więcej rowków oznacza więcej cięć na obrót. Daje to wyjątkowo gładsze wykończenie powierzchni materiałów włóknistych. Pozwala również na znacznie wyższe posuwy, pod warunkiem, że maszyna CNC wytrzyma zwiększone obciążenie wiórów. Operatorzy często polegają na podwójnym rowku niemetalowych narzędzi frezujących podczas pracy ze sztywnym, twardym drewnem, takim jak dąb lub klon.
Nie wszystkie tworzywa sztuczne zachowują się równomiernie pod wpływem wrzeciona o dużej prędkości. Maszyny do odlewania akrylu czysto i przy prawidłowym cięciu wytwarzają wyraźne, oszronione wióry. To sprawia, że jest to najlepszy wybór w przypadku znaków podświetlanych krawędziowo LED. Wytłaczany akryl ma jednak znacznie niższą temperaturę topnienia. Jest bardzo podatny na zaklejanie się wokół noża. Poliwęglany i PCV stwarzają własne, wyjątkowe wyzwania, wymagające bardzo agresywnego odprowadzania wiórów, aby zapobiec tworzeniu się brzydkich zadziorów wzdłuż górnej krawędzi skrawania.
W przypadku wszelkich zastosowań tworzyw sztucznych, kluczową specyfikacją jest zabezpieczenie narzędzia za pomocą rowków o lustrzanym wykończeniu. Polerowany rowek zmniejsza współczynnik tarcia niemal do zera. Kiedy obrabiasz odlew akrylowy za pomocą polerowanego narzędzia, chcesz, aby ostre wióry odlatywały ze strefy cięcia. Jeśli wióry zaczną wyglądać jak żylaste, stopione sieci, w Twoim narzędziu albo brakuje niezbędnego wypolerowanego rowka, albo stało się matowe.
Podejmując decyzje o zakupie tworzyw sztucznych, operatorzy powinni w szczególności wybierać narzędzia pełnowęglikowe z pojedynczym rowkiem narzędzie do grawerowania tworzyw sztucznych o geometrii rowka typu O. W tym przypadku wymagany jest duży dodatni kąt natarcia, aby zapewnić pozbawione zadziorów, idealnie matowe wykończenie graweru.
Naturalne drewno i płyta MDF są z natury włókniste. Jeśli krawędź tnąca frezu jest choćby lekko stępiona, narzędzie raczej rozerwie i zmiażdży włókna, niż je przetnie. Powoduje to rozmyte, postrzępione krawędzie, które wymagają pracochłonnej obróbki końcowej i ręcznego szlifowania. W przypadku tych podłoży utrzymanie absolutnej ostrości krawędzi nie podlega negocjacjom.
Wyzwanie nasila się w przypadku materiałów ściernych. Płyta MDF jest produkowana przy użyciu gęstych, ściernych klejów i żywic. Podobnie zaawansowane kompozyty, takie jak włókno węglowe lub FR4, zawierają wysoce ścierne pasma strukturalne. Materiały te działają zasadniczo jak papier ścierny w stosunku do narzędzi skrawających. Szybko degradują ostry punkt V wymagany do pracy z drobnymi szczegółami.
Aby przeciwdziałać temu poważnemu zużyciu ściernemu, kupujący muszą wybierać narzędzia wykonane z najwyższej jakości pełnoziarnistego węglika spiekanego. W przeciwieństwie do standardowej stali szybkotnącej lub węglików niższej jakości, które szybko tępią się, węglik mikroziarnisty zachowuje integralność strukturalną. Zachowuje swoją krawędź wykładniczo dłużej, gdy jest poddawany ostremu tarciu żywic kompozytowych. Inwestycja w wysokiej jakości węgliki bezpośrednio przekłada się na mniejszą liczbę wymian narzędzi i bardziej stałą jakość detali w długich partiach produkcyjnych.
Podjęcie świadomej decyzji o zakupie wymaga metodycznego dopasowania specyfikacji technicznych narzędzia do dokładnych wymagań przedmiotu obrabianego. Skorzystaj z tej praktycznej listy kontrolnej, aby upewnić się, że kupujesz nóż odpowiedni do konkretnego środowiska warsztatowego:
Zidentyfikuj materiał pierwotny: Określ, czy właściwości termiczne wymagają zastosowania polerowanego narzędzia z jednym rowkiem do tworzyw sztucznych, czy też właściwości ścierne wymagają narzędzia z węglika spiekanego o drobnych ziarnach z wieloma rowkami do kompozytów.
Określ najmniejszy rozmiar szczegółów: Dokładnie przeanalizuj swój projekt wektorowy. Najmniejsza szczelina w grafice określa wymagany kąt uwzględnienia. Wybierz 30 stopni dla cienkich linii i 60 stopni dla standardowego tekstu.
Wybierz odpowiednią końcówkę: Do serii produkcyjnych wybierz mikropłaską końcówkę o średnicy od 0,1 mm do 0,2 mm, aby zapobiec pękaniu końcówki, rezerwując frezy punktowe wyłącznie do delikatnego, płytkiego mikrograwerowania.
Dopasuj rozmiar trzpienia: Zawsze dopasowuj rozmiar trzpienia narzędzia dokładnie do tulejki CNC. Standardowe rozmiary przemysłowe obejmują 3,175 mm, 4 mm i 6 mm. Poleganie na adapterach powoduje bicie. Wobble natychmiast przełamie delikatny punkt V o nachyleniu 30 stopni i poważnie pogorszy jakość szczegółów.
Wybór właściwej geometrii jest podstawą pozwalającą operatorowi na optymalizację parametrów obróbki. Odpowiednio dobrane narzędzie pozwala na niższe obroty wrzeciona i wyższe posuwy. Maksymalizuje to rozmiar wiórów, minimalizuje wytwarzanie ciepła i ostatecznie zwiększa rentowność produkcji.
Sukces w frezowaniu materiałów niemetalowych wykracza daleko poza sztywność maszyny CNC. Zależy to całkowicie od geometrii narzędzia tnącego współpracującego z materiałem. Dopasowując precyzyjny kąt rowka V do szczegółów projektu i nadając priorytet jednoostrzowej, polerowanej geometrii w przypadku termoczułych tworzyw sztucznych, możesz na dobre wyeliminować stopione krawędzie.
Przestań pogarszać jakość wykończenia powierzchni za pomocą standardowych ostrzy do cięcia metalu. Przejrzyj nasz obszerny katalog precyzyjnych narzędzi do obróbki niemetali, zaprojektowanych specjalnie z myślą o Twoich potrzebach materiałowych. Odwiedzać ssendmill.com już dziś, aby znaleźć dokładne geometrie węglika spiekanego wymagane do optymalizacji kolejnej serii produkcyjnej w celu uzyskania maksymalnej wydajności i nieskazitelnych szczegółów.
Chociaż jest to fizycznie możliwe, jest to wysoce odradzane. Narzędzia metalowe charakteryzują się różnymi kątami natarcia i mniejszymi rowkami wiórowymi przeznaczonymi do gęstych materiałów. W przypadku stosowania na niemetalach geometrie te nie odprowadzają szybko wiórów. Powoduje to topienie tworzyw sztucznych w wyniku tarcia, a drewno – spalenie lub rozdarcie. Zawsze należy używać dedykowanych narzędzi do frezowania niemetalowego, zaprojektowanych z myślą o specyficznych właściwościach termicznych i strukturalnych podłoża.
W przypadku drobnego, skomplikowanego tekstu i mikroszczegółów optymalny jest frez z wpustami w kształcie litery V pod kątem 30 lub 45 stopni. Stromy kąt umożliwia maszynie CNC wcięcie się w materiał wystarczająco głęboko, aby utworzyć czystą, dobrze widoczną linię bez sprawiania, że tekst będzie wyglądał na zbyt szeroki, nakładał się lub był zabłocony na poziomie powierzchni.
Zadziory wzdłuż górnej krawędzi cięcia powstają głównie w wyniku gromadzenia się ciepła i stępienia krawędzi tnących. Upewnij się, że używasz ostrego jak brzytwa, jednoostrzowego narzędzia do grawerowania plastiku z polerowanymi rowkami, aby zmniejszyć tarcie i zapobiec przyleganiu plastiku. Dodatkowo zoptymalizuj parametry, zmniejszając prędkość wrzeciona i zwiększając posuw. W ten sposób powstają większe wióry, które skutecznie odprowadzają ciepło ze strefy cięcia, zanim zdąży ono stopić otaczającą krawędź.
Spiczasty bit V zwęża się do absolutnie ostrego punktu, oferując maksymalną precyzję mikroskopijnych szczegółów. Jednakże końcówka jest bardzo delikatna i podatna na pękanie przy dużych prędkościach posuwu. Frez z płaską końcówką ma mikroskopijną płaską powierzchnię na samym końcu, zwykle od 0,1 mm do 0,3 mm. Ta subtelna modyfikacja znacznie poprawia trwałość i żywotność narzędzi, zapewniając jednocześnie doskonałą jakość szczegółów w zdecydowanej większości zastosowań przemysłowych.
Celem jest maksymalizacja rozmiaru wióra w celu odprowadzania ciepła z narzędzia. Rozpocznij od umiarkowanej prędkości wrzeciona około 16 000 do 18 000 obr./min i zwiększaj prędkość posuwu tak wysoko, jak pozwala na to maszyna CNC i system dociskania materiału, bez drgań. Jeśli tworzywo sztuczne się topi, oznacza to, że prędkość wrzeciona jest zbyt wysoka lub posuw jest zbyt niski. Jeśli narzędzie zatrzaskuje się, zmniejsz prędkość posuwu lub zmniejsz głębokość zagłębienia na przejście.
Pęknięcie narzędzia w gęstych, ściernych materiałach zwykle wynika z dwóch głównych problemów: nadmiernego bicia lub gromadzenia się wiórów. Jeśli tuleja zaciskowa jest brudna lub zużyta, narzędzie będzie się chwiać i złamie delikatną końcówkę. Alternatywnie, jeśli zagłębisz się zbyt głęboko w jednym przejściu bez odpowiedniego odprowadzania wiórów, trociny gromadzą się w rowku. To drastycznie zwiększa nacisk skrawania, aż do momentu ścinania węglika. Zawsze skutecznie usuwaj wióry i używaj mikropłaskiej końcówki, aby zwiększyć wytrzymałość strukturalną.