Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-22 Origine : Site

Vous retirez un panneau acrylique fraîchement gravé de la table aspirante. Au lieu de lettres nettes et givrées, vous trouvez des bords en plastique fondu et des détails flous. Ces frustrations ruinent souvent des conceptions complexes et gonflent les taux de rebut dans l'atelier. Cependant, la cause première est rarement la machine CNC elle-même. Le plus souvent, les opérateurs s’appuient à tort sur des mèches de coupe de métaux standard pour traiter les non-métaux. Ils négligent le fait que des matériaux comme l’acrylique coulé, le MDF et les composites avancés possèdent des propriétés thermiques et structurelles très différentes de celles de l’acier ou de l’aluminium.
Pour obtenir des coupes nettes sans dommages thermiques, les ateliers doivent passer à des solutions de routage dédiées. Plus précisément, la géométrie exacte de l'outil de coupe dicte des facteurs d'usinage critiques tels que l'évacuation des copeaux, la réduction de la chaleur et la qualité ultime des détails. Ce guide d'ingénierie détaille les principes derrière la sélection des outils. Il vous aidera à évaluer les angles exacts, le nombre de cannelures et les qualités de carbure nécessaires pour obtenir des finitions de surface impeccables sur les plastiques, le bois et les composites.
La géométrie est primordiale : l'angle spécifique de votre Le coupe-rainure en V contrôle directement la largeur de la coupe et la netteté des détails fins. Des angles étroits comme 30 à 45 degrés sont obligatoires pour le microtexte. Des angles plus larges, comme 60 à 90 degrés, servent de norme pour la création d'enseignes commerciales audacieuses.
Gestion thermique : les non-métaux agissent comme des isolants thermiques. Les conceptions à une seule cannelure offrent un dégagement supérieur des copeaux pour empêcher l'accumulation de chaleur et le resoudage du matériau.
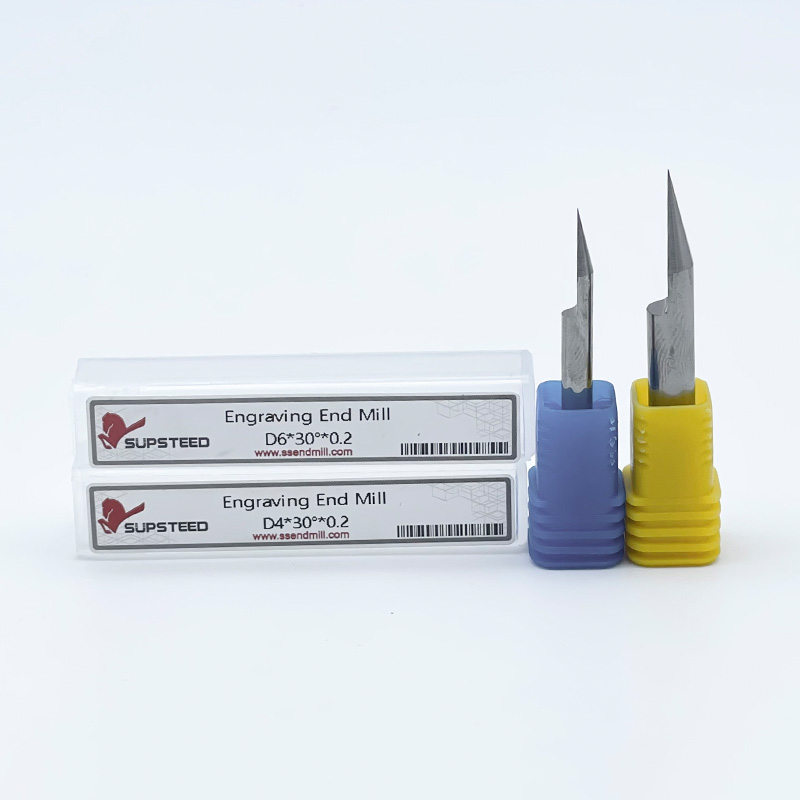
Astuce La planéité compte : une pointe vraie crée des lignes nettes mais se casse facilement. Une fraise conçue avec une pointe micro-plate, telle que 0,1 mm ou 0,2 mm, augmente considérablement la durée de vie de l'outil lors de passes profondes agressives.
Spécificité du substrat : Le coupeur idéal pour l'acrylique nécessite une flûte hautement polie. En revanche, le fraisage du MDF hautement abrasif nécessite du carbure monobloc à micro-grains de qualité supérieure pour résister à une usure extrême des bords.
En regardant le paysage manufacturier plus large, les données récentes de l’industrie mettent en évidence une évolution massive vers la fabrication non métallique de haute précision. Poussés par les secteurs en plein essor de la signalisation architecturale et de l'électronique, en particulier le routage d'isolation des circuits imprimés, les fabricants sont confrontés à des exigences de tolérance de plus en plus strictes. Les clients s'attendent désormais à des finitions de surface sans retouche directement sur le banc de la machine.
Par conséquent, la tendance de l’industrie s’éloigne rapidement des bits de routeur génériques et polyvalents. Les ateliers standardisent des géométries d'outils hautement spécialisées et spécifiques aux matériaux. Les installations qui n’adoptent pas ces technologies d’acheminement spécialisées sont confrontées à des taux de rebut inacceptables. Ils sont inévitablement à la traîne de leurs concurrents qui exploitent des géométries de carbure optimisées pour garantir des bords impeccables à des vitesses d'avance élevées.
Les fraises en bout standard conçues pour l'usinage des métaux sont conçues pour résister à d'immenses forces de coupe. Ils dissipent efficacement la chaleur grâce aux copeaux métalliques denses qu’ils cisaillent. Les non-métaux se comportent de manière totalement différente sous une broche à grande vitesse. Lorsqu'un outil de coupe de métal traditionnel tente de trancher du polycarbonate ou du bois dur, la chaleur générée par la friction n'est pas transférée dans les copeaux. Au lieu de cela, il reste piégé à la pointe de la technologie.
Cette chaleur emprisonnée entraîne une fusion localisée immédiate, une mauvaise élimination des copeaux et une finition de surface endommagée. Les matériaux tels que le PVC nécessitent une action de coupe nette pour éviter les fractures de contrainte. Les substrats fibreux comme le bois naturel nécessitent des bords exceptionnellement tranchants pour couper les fibres proprement sans se déchirer. Un outil métallique standard utilise généralement un angle de coupe neutre ou légèrement négatif. Cette géométrie a tendance à labourer maladroitement des matériaux plus mous plutôt que de les cisailler proprement.
Les outils de fraisage dédiés sont conçus spécifiquement pour le fraisage à grande vitesse plutôt que pour le fraisage à couple élevé. Ils présentent des caractéristiques distinctes. Vous trouverez des arêtes de coupe plus tranchantes pour trancher les fibres, des cannelures hautement polies pour empêcher l'adhérence du plastique et des qualités spécialisées de carbure à micro-grains. Ces caractéristiques conservent un avantage considérable à des vitesses de broche élevées, dépassant souvent 18 000 à 24 000 tr/min.
Avant de spécifier un outil pour votre prochaine série de production, vous devez comprendre la terminologie anatomique de la fraise. Cela garantit une programmation CAM et une exécution physique précises.
Le point de confusion le plus courant réside dans la différence entre l’angle inclus et le demi-angle. L'angle inclus fait référence à l'angle total de la forme en V. En revanche, le demi-angle est mesuré depuis l’axe central de l’outil jusqu’à une arête de coupe. Par exemple, une fraise présentant un angle inclus de 60 degrés signifie que chaque côté de coupe se trouve à 30 degrés de l'axe central. Les logiciels CNC modernes nécessitent généralement l'angle inclus pour générer des parcours d'outils de sculpture en V précis.
Au-delà de l'angle principal, les angles de coupe et de dépouille déterminent la manière dont l'outil engage le substrat. Des angles de coupe positifs élevés sont essentiels pour les matériaux tendres. Ils créent un coin de coupe plus tranchant qui tranche proprement les plastiques sans induire une pression excessive vers le bas. Une force exercée vers le bas peut facilement faire tomber des matériaux minces hors de la table aspirante. Parallèlement, un angle de dépouille approprié garantit que le talon de l'outil ne frotte pas contre la surface fraîchement coupée. Il s’agit d’un facteur essentiel pour prévenir les marques de brûlure induites par la friction sur le bois.
Une autre spécification essentielle est le diamètre de la pointe. Les pointes pointues offrent une précision absolue pour la micro-gravure où les lignes doivent se rétrécir jusqu'à un point de largeur nulle. Cependant, cette pointe microscopique est structurellement fragile. Il est très susceptible de se casser sous des vitesses d'alimentation rapides. Pour contrer cela, les fabricants industriels proposent des embouts en V tronqués dotés d'une pointe micro-plate allant de 0,1 mm à 0,3 mm. Cette subtile géométrie plate améliore considérablement la durabilité sans sacrifier les détails visibles. Cela fait le fraise de gravure très fiable pour des séries de production continues et à grand volume.
L'angle choisi de la fraise limite fondamentalement la profondeur de plongée de l'outil avant que la ligne gravée ne devienne trop large pour le vecteur de conception prévu. Faire correspondre l'angle à l'illustration est votre première étape dans l'optimisation de la qualité des détails.
Les angles raides, en particulier les fraises à 30 degrés et 45 degrés, sont obligatoires pour les conceptions complexes et les petites polices à empattement. L'angle étant étroit, l'outil peut plonger plus profondément dans le matériau pour créer une rainure distincte et très visible sans élargir excessivement la coupe. Cette capacité permet aux opérateurs de réaliser une gravure à contraste élevé sur de très petites empreintes physiques.
Pour la fabrication générale de panneaux et le lettrage de taille moyenne, le cutter à 60 degrés représente la norme de l'industrie. Il offre un équilibre optimal entre profondeur et largeur. Cela offre une stabilité structurelle substantielle à la pointe de l'outil tout en permettant une sculpture en V nette sur les polices standard.
Lors du fraisage de zones étendues et peu profondes, les fraises à 90 degrés et 120 degrés sont le choix préféré. Ces grands angles dégagent efficacement de larges sections. Ils ne nécessitent pas le Fraise de gravure CNC pour plonger dangereusement profondément dans le substrat, ce qui pourrait compromettre l'intégrité du panneau. De plus, ces outils servent de norme pour le chanfreinage et le biseautage des bords.
Angle inclus |
Demande principale |
Caractéristique de profondeur et de largeur |
|---|---|---|
30° - 45° |
Micro-texte, isolation PCB, dessin au trait fin |
Une plongée profonde donne une largeur de surface très étroite. |
60° |
Lettrage standard, signalétique commerciale |
Rapport équilibré. Idéal pour les polices moyennes. |
90° - 120° |
Grands panneaux, dégagement du fond, chanfreinage des bords |
Une plongée peu profonde donne une très grande largeur de surface. |
Comprendre cette géométrie permet aux opérateurs de calculer dynamiquement les paramètres de coupe exacts. La maîtrise de ces calculs garantit que vos simulations CAM correspondent parfaitement à la sortie physique sur le banc de la machine.
Au-delà des angles de base, la configuration réelle des flûtes dicte la façon dont un outil respire lors de parcours d'outils agressifs. Lors de l’usinage des matières plastiques, une mauvaise évacuation des copeaux emprisonne la matière dans la zone de coupe. En tant que pics de friction, ces copeaux fondent et se ressoudent à la pièce. Ils peuvent même s’enrouler autour de l’outil lui-même. Ce phénomène catastrophique est connu sous le nom de refonte. Cela ruine la finition de la surface et finira par casser la pointe en carbure monobloc.
Pour lutter contre cela, les opérateurs doivent choisir entre des conceptions à une ou plusieurs cannelures en fonction du seuil thermique du matériau. Une configuration à une seule cannelure constitue le choix ultime pour les plastiques thermosensibles. Il fournit une énorme poche de jetons. Cela permet aux gros copeaux d'être enroulés et éjectés instantanément. En enlevant rapidement la matière, la chaleur est évacuée avec les copeaux plutôt que d'être transférée dans le corps de l'outil.
À l’inverse, les outils multi-cannelures sont très efficaces lorsqu’ils sont déployés sur des bois plus durs ou des composites denses. Plus de cannelures équivaut à plus de coupes par tour. Cela donne une finition de surface remarquablement plus lisse sur les matériaux fibreux. Cela permet également des vitesses d'avance beaucoup plus élevées, à condition que la machine CNC puisse gérer la charge accrue de copeaux. Les opérateurs s'appuient fréquemment sur la double flûte outils de fraisage non métalliques lorsque vous travaillez avec des bois durs rigides comme le chêne ou l'érable.
Tous les plastiques ne se comportent pas de manière uniforme sous une broche à grande vitesse. Coulez l'acrylique proprement et produit des éclats distincts et givrés lorsqu'il est coupé correctement. Cela en fait le premier choix pour les panneaux LED éclairés par les bords. L’acrylique extrudé a cependant un point de fusion nettement inférieur. Il est notoirement susceptible de s’encrasser autour du couteau. Les polycarbonates et le PVC présentent leurs propres défis, nécessitant une évacuation très agressive des copeaux pour éviter la formation de bavures laides le long du bord supérieur de la coupe.
Pour toute application plastique, sécuriser un outil avec des cannelures à finition miroir est une spécification essentielle. Une flûte polie réduit le coefficient de frottement à près de zéro. Lorsque vous usinez de l'acrylique coulé avec un outil poli, vous voulez voir des copeaux nets s'éloigner de la zone coupée. Si les copeaux commencent à ressembler à des toiles filandreuses et fondues, votre outil n'a pas la cannelure polie nécessaire ou est devenu terne.
Lorsqu'ils prennent des décisions d'achat concernant les plastiques, les opérateurs doivent spécifiquement rechercher un outil en carbure monobloc à une seule cannelure. outil de gravure en plastique présentant une géométrie de flûte en O. Un angle de coupe positif élevé est ici obligatoire pour garantir une finition gravée sans bavure et parfaitement dépolie.
Le bois naturel et le MDF sont intrinsèquement fibreux. Si le tranchant de la fraise est même légèrement émoussé, l'instrument déchirera et écrasera les fibres plutôt que de les trancher. Il en résulte des bords flous et effilochés qui nécessitent un post-traitement et un ponçage manuel exigeants. Le maintien d’une netteté absolue des bords n’est pas négociable pour ces substrats.
Le défi s’intensifie lorsqu’il s’agit d’abrasifs. Le MDF est fabriqué à partir de colles et de résines denses et abrasives. De même, les composites avancés comme la fibre de carbone ou le FR4 contiennent des brins structurels hautement abrasifs. Ces matériaux agissent essentiellement comme du papier de verre contre les outils coupants. Ils dégradent rapidement la pointe en V pointue requise pour les travaux de précision.
Pour lutter contre cette usure abrasive sévère, les acheteurs doivent sélectionner des outils fabriqués à partir de carbure monograine de qualité supérieure. Contrairement à l'acier rapide standard ou aux carbures de qualité inférieure qui s'émoussent rapidement, le carbure à micro-grains conserve son intégrité structurelle. Il conserve son tranchant exponentiellement plus longtemps lorsqu'il est soumis au frottement intense des résines composites. Investir dans du carbure de haute qualité se traduit directement par moins de changements d’outils et une qualité de détail plus constante sur les longs lots de production.
Prendre une décision d'achat éclairée nécessite d'adapter méthodiquement les spécifications techniques de l'outil aux exigences exactes de votre pièce à usiner. Utilisez cette liste de contrôle pratique pour vous assurer d'acquérir le cutter adapté à votre environnement de magasin spécifique :
Identifiez le matériau principal : Déterminez si les propriétés thermiques imposent un outil poli à une seule cannelure pour les plastiques, ou si les propriétés abrasives imposent un outil en carbure à micro-grains à plusieurs cannelures pour les composites.
Déterminez la plus petite taille de détail : analysez attentivement votre conception vectorielle. Le plus petit espace dans l’illustration dicte l’angle inclus requis. Choisissez 30 degrés pour les lignes fines et 60 degrés pour le texte standard.
Sélectionnez la bonne pointe : spécifiez une pointe micro-plate de 0,1 mm à 0,2 mm pour les tirages de production afin d'éviter la casse de la pointe, en réservant les fraises à pointe réelle strictement à la micro-gravure délicate et peu profonde.
Faites correspondre la taille de la tige : faites toujours correspondre la taille de la tige de l'outil exactement à votre pince CNC. Les tailles industrielles standard incluent 3,175 mm, 4 mm et 6 mm. S'appuyer sur des adaptateurs introduit un faux-rond. Wobble cassera instantanément un point V fragile à 30 degrés et dégradera gravement la qualité des détails.
La sélection de la géométrie correcte est la base qui permet à l'opérateur d'optimiser les paramètres d'usinage. Un outil correctement spécifié permet des régimes de broche inférieurs et des vitesses d'avance plus élevées. Cela maximise la taille des copeaux, minimise la génération de chaleur et augmente finalement la rentabilité de la production.
Le succès dans le routage non métallique s'étend bien au-delà de la rigidité de votre machine CNC. Cela dépend entièrement de la géométrie de l’outil de coupe engageant le matériau. En faisant correspondre l'angle précis de la rainure en V aux détails de votre conception et en donnant la priorité aux géométries polies à une seule cannelure pour les plastiques thermosensibles, vous pouvez éliminer définitivement les bords fondus.
Arrêtez de compromettre vos finitions de surface avec des forets génériques pour couper le métal. Parcourez notre catalogue complet d'outils d'usinage non métalliques de haute précision conçus spécifiquement pour vos besoins précis en matière de matériaux. Visite ssendmill.com dès aujourd'hui pour trouver les géométries exactes en carbure monobloc nécessaires pour optimiser votre prochain cycle de production pour une efficacité maximale et des détails impeccables.
Bien que physiquement possible, cela est fortement déconseillé. Les outils métalliques présentent différents angles de coupe et des cannelures à copeaux plus petites conçues pour les matériaux denses. Lorsqu'elles sont utilisées sur des non-métaux, ces géométries ne parviennent pas à évacuer rapidement les copeaux. Cela fait fondre les plastiques à cause de la friction et le bois brûle ou se déchire. Vous devez toujours utiliser des outils de fraisage non métalliques dédiés, conçus pour les propriétés thermiques et structurelles spécifiques de votre substrat.
Pour des textes fins et complexes et des micro-détails, une fraise à rainure en V à 30 ou 45 degrés est optimale. L'angle prononcé permet à la machine CNC de graver suffisamment profondément dans le matériau pour créer une ligne nette et très visible sans donner au texte un aspect excessivement large, qui se chevauche ou qui est boueux au niveau de la surface.
Les bavures le long du bord supérieur d'une coupe sont principalement causées par une accumulation de chaleur et des bords de coupe émoussés. Assurez-vous d'utiliser un outil de gravure en plastique à une seule cannelure, tranchant comme un rasoir, avec des cannelures polies pour réduire la friction et empêcher l'adhérence du plastique. De plus, optimisez vos paramètres en réduisant la vitesse de votre broche et en augmentant votre vitesse d'avance. Cela crée des copeaux plus gros qui évacuent efficacement la chaleur de la zone coupée avant qu'elle ne puisse faire fondre le bord environnant.
Un embout en V pointu se rétrécit jusqu'à devenir une pointe absolument acérée, offrant une précision maximale pour les détails microscopiques. Cependant, la pointe est très fragile et a tendance à se casser sous des vitesses d'avance élevées. Un cutter à pointe plate présente une zone plate microscopique à l'extrémité, généralement comprise entre 0,1 mm et 0,3 mm. Cette modification subtile améliore considérablement la durabilité et la durée de vie des outils tout en offrant une excellente qualité de détail pour la grande majorité des applications industrielles.
L’objectif est de maximiser la taille des copeaux pour évacuer la chaleur de l’outil. Commencez avec une vitesse de broche modérée entre 16 000 et 18 000 tr/min et poussez la vitesse d'avance aussi haut que votre machine CNC et votre système de maintien du matériau le permettent sans bavardage. Si le plastique fond, la vitesse de votre broche est trop élevée ou votre vitesse d'avance est trop faible. Si l'outil se casse, diminuez l'avance ou réduisez la profondeur de plongée par passe.
La casse d'outils dans des matériaux denses et abrasifs provient généralement de deux problèmes principaux : un faux-rond excessif ou un tassement des copeaux. Si votre pince est sale ou usée, l'outil vacillera et cassera la pointe fragile. Alternativement, si vous plongez trop profondément en un seul passage sans évacuation adéquate des copeaux, la sciure de bois s'accumule dans la flûte. Cela augmente considérablement la pression de coupe jusqu'à ce que le carbure cise. Éliminez toujours les copeaux efficacement et utilisez une pointe micro-plate pour une résistance structurelle accrue.