Visualizações: 0 Autor: Editor do site Horário de publicação: 21/09/2026 Origem: Site

O corte de canais profundos e estreitos em metal continua sendo uma operação notoriamente exigente no moderno chão de fábrica CNC. As fresas de topo padrão atingem rotineiramente limites físicos durante esses cortes. A deflexão severa da ferramenta, os cavacos presos e a quebra catastrófica da ferramenta são dores de cabeça diárias para os maquinistas. Quando as ferramentas de catálogo padrão sobrecarregam sua produção, as soluções de engenharia tornam-se uma necessidade e não um luxo. A transição para ferramentas de corte específicas permite que as instalações reduzam os tempos de ciclo, obtenham acabamentos superficiais perfeitos e mantenham uma precisão dimensional rigorosa. Analisaremos a mecânica do corte de canais finos, avaliaremos diferentes arquiteturas de fresas e estabeleceremos exatamente quando a atualização para lâminas circulares especializadas faz mais sentido financeiro para sua oficina.
Combater a deflexão: Canais finos exigem extrema rigidez da ferramenta. Microferramentas padrão dobram sob forças laterais. As soluções circulares projetadas mantêm a estabilidade do ponto morto distribuindo as forças de corte de forma eficiente.
A vantagem do metal duro: O metal duro sólido oferece resistência ao desgaste e estabilidade térmica incomparáveis em comparação com o aço rápido tradicional. É a única opção viável para execuções de alto volume e ligas exóticas.
Precisão e acabamento: a montagem de uma fresa circular dedicada em um eixo para serviço pesado elimina desvio axial. Isto garante tolerâncias rigorosas em profundidade dentro de ranhuras estreitas.
A personalização impulsiona o ROI: quando as dimensões padrão falham, as ferramentas personalizadas consolidam as operações. A correspondência exata das especificações da ranhura elimina passes de acabamento secundários.
A configuração é tudo: as fresas premium ainda exigem avanços otimizados, cargas precisas de cavacos e fixação rígida para evitar trepidações e falhas prematuras.
A usinagem de canais profundos e estreitos introduz obstáculos físicos e térmicos completamente ausentes no perfilamento ou faceamento padrão. Reconhecer esses pontos problemáticos mecânicos é o primeiro passo para construir uma estratégia de usinagem à prova de balas.
Imagine um maquinista operando um componente aeroespacial caro. De repente, um estalo agudo ecoa pelo gabinete da máquina. Levar as microferramentas padrão além de seus limites físicos termina exatamente assim. O principal problema das fresas de microtopo padrão em aplicações de abertura de canais é a grave falta de resistência da seção transversal. Reduzir o diâmetro de uma ferramenta para caber em uma ranhura estreita reduz exponencialmente sua rigidez.
A tentativa de altas relações profundidade/largura gera uma imensa força de corte lateral. A ferramenta dobra. Em uma ranhura confinada, mesmo a deflexão microscópica força as estrias a roçarem nas paredes recém-cortadas. Esse atrito gera um calor massivo. O espaço fechado também bloqueia o fluxo de fluido, fazendo com que os cavacos se acumulem firmemente. Quando o material evacuado não consegue escapar, a ferramenta recorta seus próprios cavacos. A pressão de corte aumenta instantaneamente e o metal duro quebra.
Depender de ferramentas erradas diminui a lucratividade de uma oficina mecânica. As peças sucateadas são o impacto financeiro mais visível. Quando uma fresa de topo quebradiça se quebra e se incorpora em uma peça valiosa, a extração da ponta quebrada requer um processo de EDM lento e caro. Muitas vezes, toda a peça vai para a lixeira.
Ferramentas inadequadas também destroem os tempos de ciclo. Os operadores tentam compensar ferramentas fracas reduzindo drasticamente as taxas de avanço e programando dezenas de passagens de profundidade rasa. Isso evita quebras imediatas, mas aumenta artificialmente os tempos de ciclo. O rendimento despenca. Ferramentas padrão que lutam contra a deflexão deixam acabamentos superficiais terríveis, caracterizados por fortes marcas de vibração e paredes cônicas das ranhuras que falham nas inspeções de controle de qualidade.
Quando as ferramentas prontas para uso falham, os fabricantes devem recorrer a soluções especializadas. Compreender o que torna uma fresa verdadeiramente otimizada para geometrias específicas é fundamental para atualizar seu processo.
A lacuna entre as ferramentas de catálogo padrão e um ferramenta de fresamento especial se resume à intenção da engenharia. As opções padrão são produzidas em massa para lidar com aplicações de uso geral com resultados aceitáveis. Fresas personalizadas são construídas para superar as restrições exclusivas de uma peça de trabalho, classe de material ou dinâmica de máquina específica.
Essas soluções projetadas apresentam geometrias personalizadas que não estão disponíveis em prateleiras padrão. Você pode precisar de ângulos de inclinação personalizados otimizados para cisalhamento de Inconel, contagens de dentes específicas correspondentes à potência do fuso ou ângulos de prato modificados para evitar atrito na parede em ranhuras extremamente profundas. A correspondência exata da geometria da ferramenta com a aplicação elimina os comprometimentos da usinagem de uso geral.
Diferentes aplicações de ranhuras requerem abordagens mecânicas distintas. Os engenheiros normalmente selecionam entre três arquiteturas de ferramentas principais em ambientes CNC.
Cortadores com ranhura em T: Construídos com pescoço estreito e cabeça de corte mais larga. Essas ranhuras fresadas são altamente suscetíveis ao empacotamento de cavacos se o canal vertical inicial não tiver a folga adequada.
Cortadores Woodruff Keyseat: Apresentando uma pequena cabeça de corte circular em uma haste sólida. Eles se destacam em rasgos de chaveta semicirculares rasos e localizados em eixos, mas não têm alcance para ranhuras profundas contínuas.
Serras circulares montadas em árvore: oferecem as mais altas capacidades de relação profundidade/largura. A imensa rigidez do eixo de montagem proporciona estabilidade incomparável.
As lâminas circulares dominam canais estreitos devido às suas características geométricas específicas e design estrutural. Vamos examinar como eles são construídos.
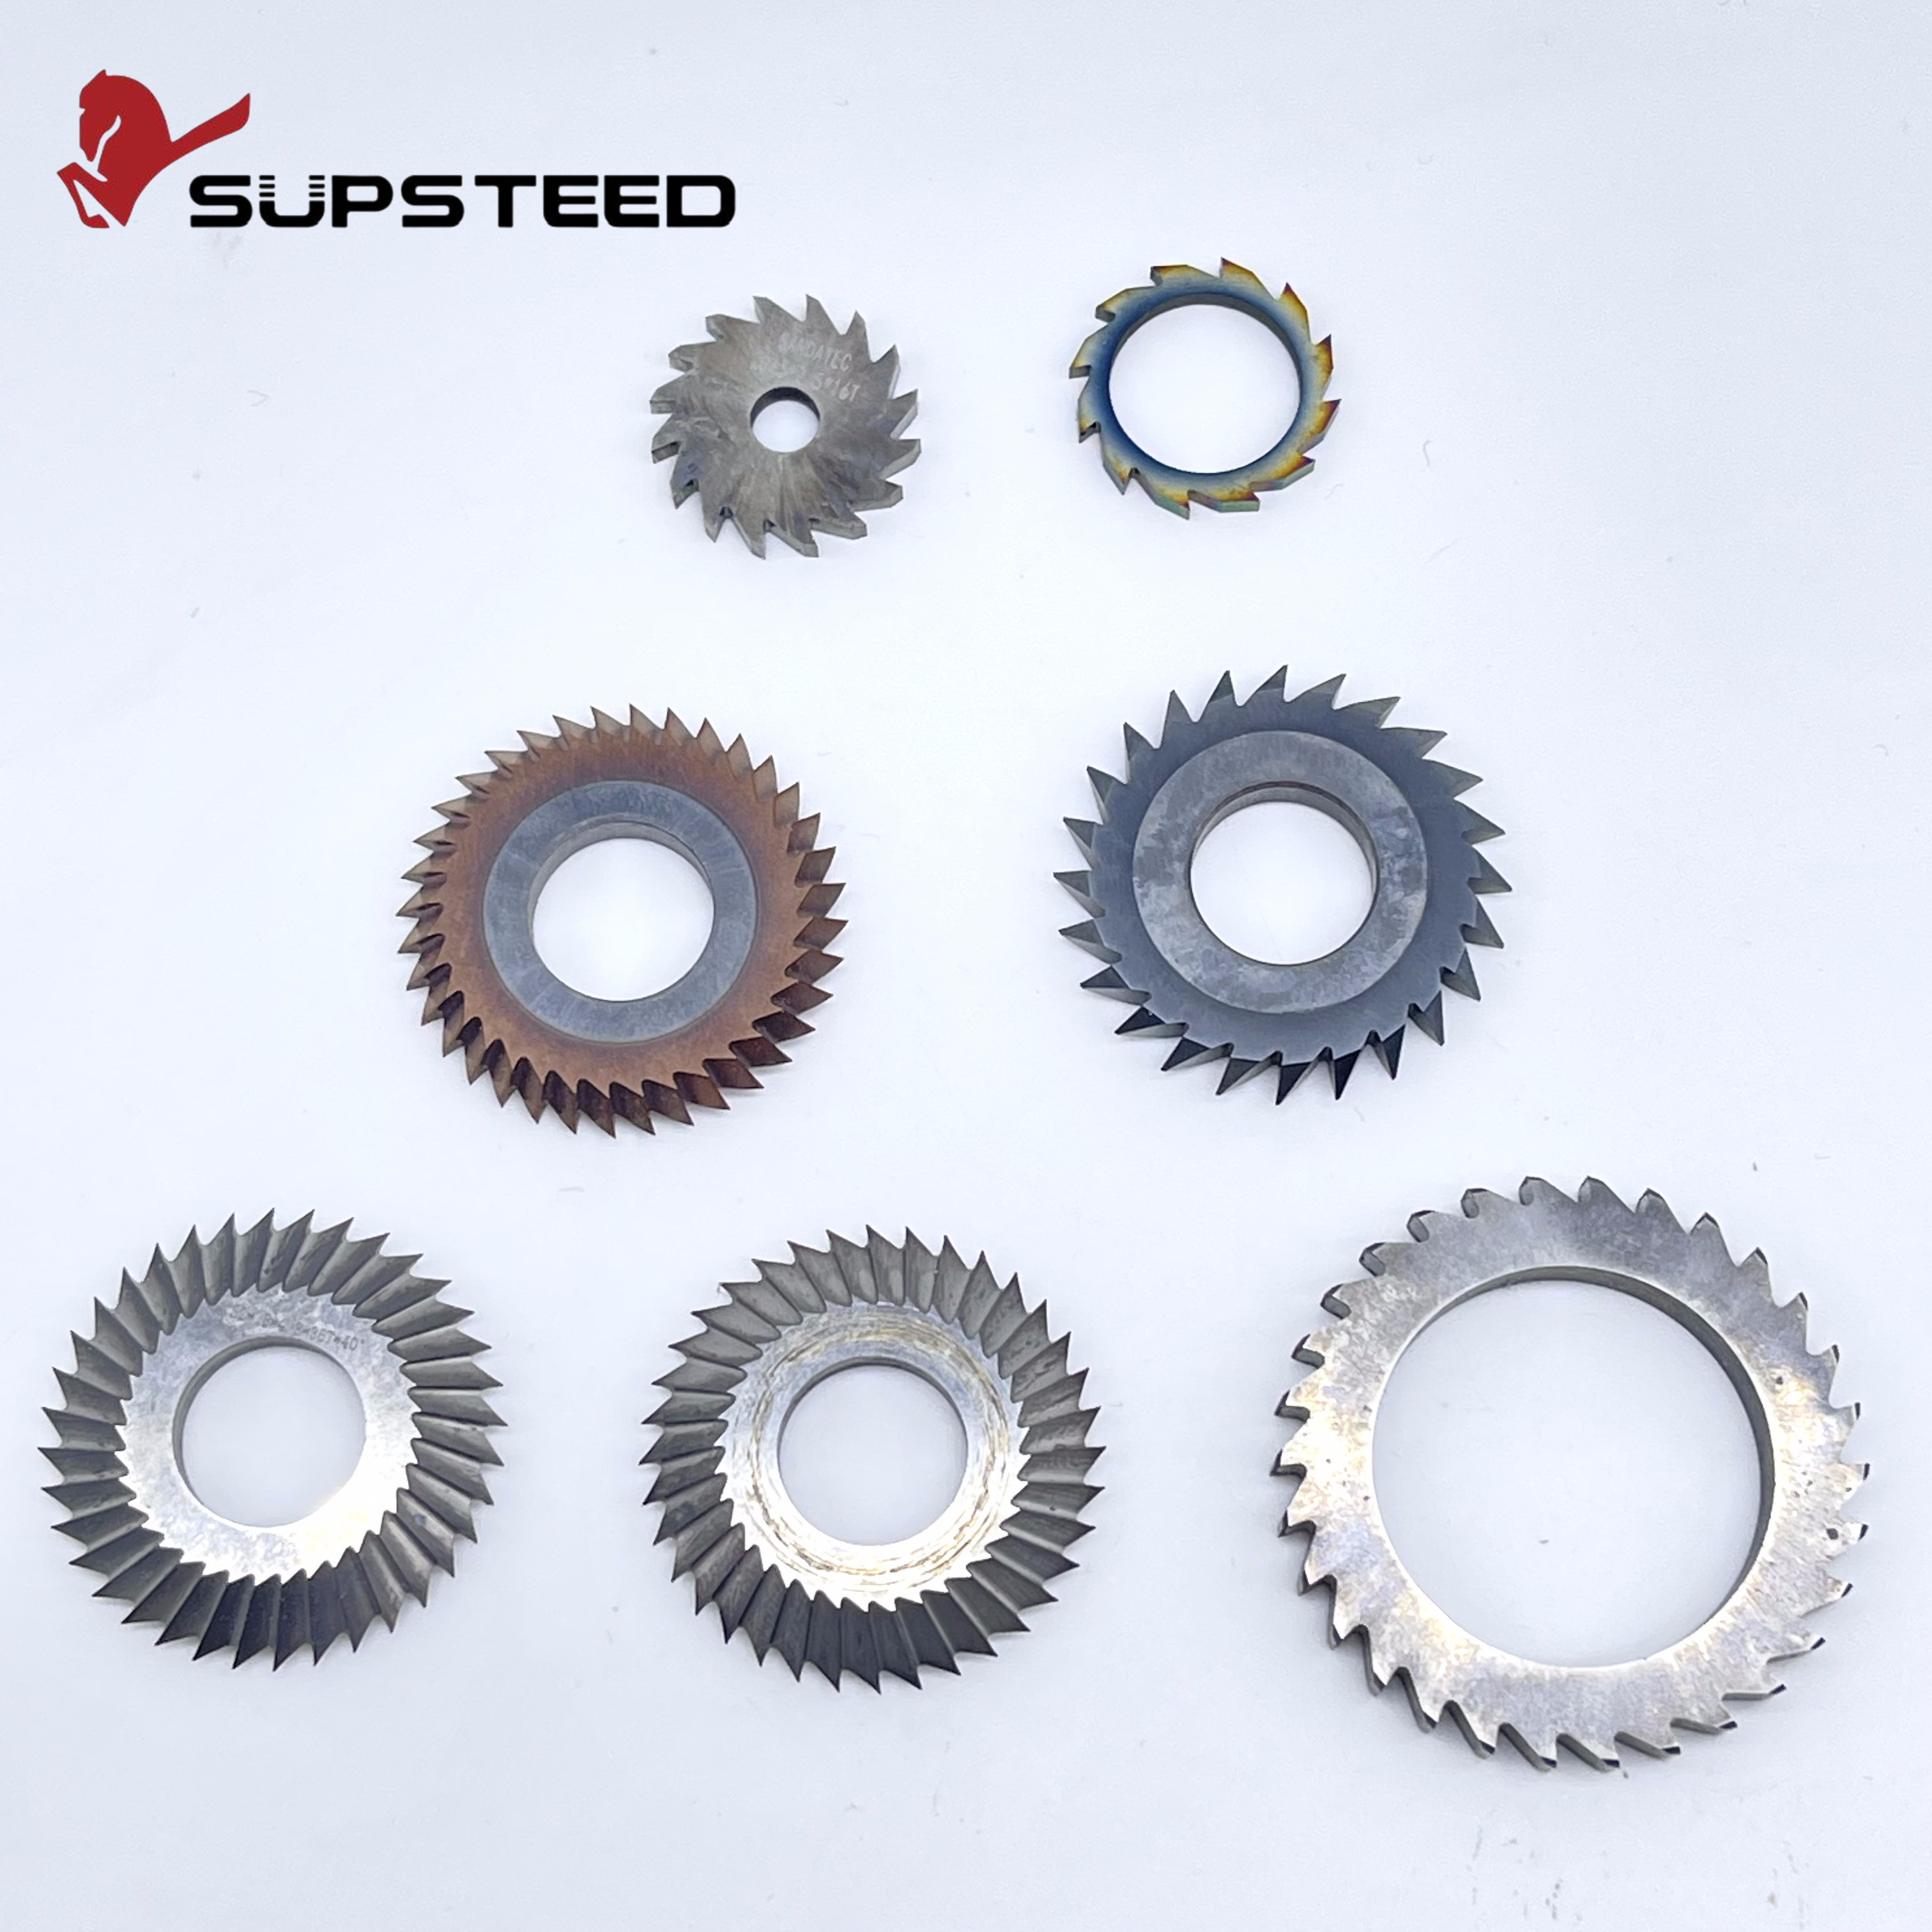
UM A serra de corte de metal duro é uma ferramenta de corte circular altamente especializada retificada a partir de peças sólidas de carboneto de tungstênio. Ao contrário das fresas de topo padrão que cortam na parte inferior e nas laterais, esta ferramenta apresenta dentes de corte exclusivamente em sua periferia externa. Acionado pelo fuso CNC por meio de um porta-árvore resistente, ele é excelente em operações de corte e corte de canais profundos inacessíveis a ferramentas acionadas por haste.
Um elemento crítico do design é o perfil abaulado. As laterais da lâmina apresentam uma ligeira conicidade côncava da borda de corte externa em direção ao orifício de montagem central. Esta geometria proporciona uma folga lateral essencial. Somente os dentes de corte periféricos entram em contato com a peça de trabalho. Evitar que o corpo sólido da serra esfregue nas paredes recém-cortadas reduz drasticamente o atrito, a geração de calor e o risco de emperramento.
O verdadeiro desempenho depende da correspondência exata das especificações com os seus requisitos operacionais. As lâminas industriais de última geração normalmente apresentam diâmetros externos que variam de 20 mm a 100 mm, com larguras de corte ultrafinas começando em 0,2 mm.
Contagem e passo dos dentes: O número de dentes determina a carga de cavacos e a velocidade de evacuação. Um passo grosso cria gargantas maiores, tornando-o ideal para ranhuras profundas ou materiais pegajosos como o alumínio, onde a remoção de cavacos é vital. Um passo fino distribui as forças de corte por mais arestas, reduzindo o choque ao usinar peças de paredes finas ou aços endurecidos.
Ângulos de inclinação: O ângulo da face de corte afeta a pressão de corte. Ângulos de inclinação positivos cortam o material de forma limpa para plásticos e alumínio. Ângulos de inclinação neutros ou ligeiramente negativos fornecem a resistência robusta da aresta necessária para ligas endurecidas.
Tolerâncias de espessura: Os cortadores de precisão mantêm tolerâncias de espessura de até 0,005 mm. Essa exatidão garante que a largura final da ranhura atenda às rigorosas especificações aeroespaciais sem a necessidade de passes de acabamento secundários.
O cenário industrial está caminhando fortemente para a miniaturização. Os setores de dispositivos médicos e aeroespacial exigem componentes menores, mais leves e muito mais complexos. As oficinas mecânicas são constantemente encarregadas de cortar ranhuras incrivelmente estreitas em ligas exóticas e de alta resistência, como Titânio Ti-6Al-4V e Inconel 718.
Essa mudança interrompeu fundamentalmente as estratégias de ferramentas. Depender de ferramentas de aço tradicionais para cortar canais profundos nesses materiais resistentes é uma batalha perdida contra o desgaste rápido da ferramenta e tempos de ciclo inchados. A adoção de lâminas circulares de metal duro com geometrias personalizadas agora é um procedimento operacional padrão para oficinas de alto nível. As instalações que adotam essas soluções de corte avançadas estão ganhando mais licitações. Eles mantêm tolerâncias mais rígidas e reduzem drasticamente o custo por peça em montagens complexas.
Lâminas circulares de metal duro requerem um investimento inicial maior. Os fabricantes devem basear as suas decisões sobre ferramentas em critérios objetivos que garantam o retorno do investimento através da melhoria da eficiência.
O tempo de atividade da máquina é a métrica definitiva para lucratividade em ambientes de alto volume. As ferramentas padrão desgastam-se rapidamente, forçando paradas frequentes da máquina para trocas de ferramentas, ajustes de deslocamento e inspeções do primeiro artigo. O metal duro sólido mantém sua aresta afiada por muito mais tempo. As lojas podem produzir lotes enormes com precisão dimensional consistente. Isso reduz efetivamente o custo geral por peça, apesar do preço inicial mais alto.
A engenharia moderna exige materiais conhecidos pela baixa usinabilidade. O corte de titânio de grau aeroespacial, aço inoxidável ou compostos abrasivos gera imenso calor na zona de corte. As ferramentas de aço tradicionais amolecem e degradam rapidamente. O metal duro sólido possui dureza vermelha superior e resistência térmica. Suporta temperaturas extremas sem perder a integridade estrutural ou deformar a aresta de corte.
A física determina a profundidade que uma ferramenta de haste padrão pode cortar antes de quebrar. Quando um projeto exige uma ranhura excepcionalmente profunda em relação à sua largura, como uma ranhura de 1,0 mm de largura cortada com 15 mm de profundidade, uma fresa de topo simplesmente não consegue sobreviver. Sob estas condições exigentes, um suporte montado em árvore o cortador de ranhura fina é a única solução prática. A enorme estabilidade do núcleo do eixo espesso suporta a lâmina, permitindo que os dentes circulares alcancem profundidades extremas com segurança.
A seleção do material base correto determina seus parâmetros de usinagem. Uma comparação direta destaca por que o metal duro domina os pisos CNC modernos.
Recurso |
Aço Rápido |
Carboneto Sólido |
|---|---|---|
Resistência ao desgaste |
Baixo a moderado |
Excepcionalmente alto |
Estabilidade Térmica |
Ruim sob calor extremo |
Excelente dureza vermelha |
Tolerância à vibração |
Perdoador e resistente |
Frágil, requer alta rigidez |
Velocidades de corte |
Taxas de alimentação lentas necessárias |
Suporta RPM e feeds agressivos |
Melhor Aplicação |
Moinhos manuais, tiragens de baixo volume |
CNCs rígidos, produção em alto volume |
O aço rápido continua sendo um produto básico para máquinas manuais mais antigas, sem rigidez estrutural. Ele absorve bem o choque e a folga do fuso. No entanto, em ambientes CNC modernos, o HSS desgasta-se rapidamente em materiais abrasivos e flexiona sob cargas pesadas, destruindo a retilineidade da ranhura.
O metal duro sólido é projetado para fabricação de alto desempenho. Ele funciona em velocidades superficiais significativamente mais altas, reduzindo os tempos de ciclo. A rigidez inerente evita a flexão da ferramenta, resultando em canais perfeitamente retos. A única desvantagem é a sua fragilidade. O metal duro exige uma configuração altamente rígida, fixação firme e mandris de precisão para evitar microlascamento dos dentes.
Comprar ferramentas premium é apenas metade da batalha. A implementação perfeita no chão da máquina maximiza a vida útil da ferramenta e a qualidade da peça.
Uma serra circular é tão boa quanto a árvore que a segura. Monte a lâmina o mais próximo do fuso da máquina, conforme a folga da peça permitir. Longos balanços do eixo atuam como uma alavanca, amplificando a vibração e destruindo a vida útil da ferramenta.
Minimizar o desvio axial é absolutamente crítico. Os operadores devem limpar meticulosamente o eixo, os espaçadores de montagem e a lâmina antes da montagem. Um pedaço microscópico de detritos que causa oscilação de 0,02 mm força a serra a cortar uma fenda superdimensionada. Isso coloca um estresse desigual e destrutivo nos dentes e leva à falha prematura. Sempre utilize mandris limpos e retificados com precisão.
A direção de fresamento determina a longevidade da ferramenta. O fresamento concordante é o método preferido em configurações CNC rígidas. O dente engata no material na espessura máxima do cavaco e sai na espessura zero. Essa dinâmica direciona as forças de corte para baixo no acessório, transfere calor para o cavaco e reduz o endurecimento por trabalho. A fresagem convencional só deve ser usada se a máquina sofrer folga excessiva.
Calcular a carga exata de cavacos por dente é vital. UM O cortador de serra de precisão pode apresentar de 20 a mais de 100 dentes. Os avanços e velocidades devem ser calculados com base na contagem específica de dentes. Alimentar muito lentamente faz com que a ferramenta esfregue e fique cega. Alimentar-se muito rápido sobrecarrega as gargantas e quebra os dentes.
Chips presos são inimigos do slotting. Se os cavacos permanecerem em uma ranhura profunda, a lâmina os recorta, causando emperramento imediato. Para alumínio e aços inoxidáveis, direcione líquido refrigerante de alta pressão e alto volume diretamente para a ranhura. Isso elimina os cavacos e fornece a lubrificação necessária. Ao usinar ferro fundido ou aço para ferramentas endurecido, um jato de ar forte e contínuo de alta pressão é muito mais eficaz. O jato de ar limpa os cavacos rapidamente sem submeter os dentes quentes de metal duro a quedas repentinas de temperatura, evitando choque térmico e microfraturas.
Saber exatamente como especificar suas ferramentas economiza tempo e dinheiro significativos.
As lâminas de catálogo padrão são fabricadas em espessuras nominais fracionárias ou métricas. Se a sua peça estiver dentro dessas tolerâncias, as ferramentas disponíveis no mercado serão altamente econômicas. Projetos proprietários modernos frequentemente exigem larguras de ranhura não padronizadas, raios de canto específicos ou geometrias de perfil combinadas.
A parceria com fabricantes de ferramentas especializados garante que a fresa corresponda perfeitamente à sua aplicação exata. Personalizado as ferramentas de ranhura eliminam a necessidade de realizar vários passes para atingir uma largura específica, melhorando a consistência da peça e reduzindo enormemente os tempos de ciclo.
Forneça ao fabricante da sua ferramenta dados precisos para projetar uma ferramenta personalizada de sucesso. Siga este guia de seleção padrão.
Dados do material: Especifique o grau exato do material e a condição de dureza, como Aço 4140 em HRC 32.
Dimensões da ranhura: Detalhe a largura nominal, profundidade máxima de corte e faixas de tolerância aceitáveis.
Capacidades da máquina: compartilhe a rotação máxima do fuso, os sistemas de distribuição de refrigeração disponíveis e a interface específica do mandril utilizada em sua planta.
O corte de ranhuras finas não precisa ser um gargalo constante. Ferramentas padrão levam à frustração do operador, peças descartadas e cortadores quebrados. Investir em engenharia específica muda completamente a dinâmica da usinagem. A atualização para lâminas circulares de metal duro proporciona a rigidez, a resistência térmica e a precisão necessárias para conquistar canais estreitos e profundos. Seja perfilando ligas aeroespaciais ou executando extrusões de alumínio de alto volume, selecionar a fresa certa reduz seu custo por peça e aumenta sua capacidade de fabricação. Se você está pronto para eliminar a quebra de ferramentas e otimizar suas operações de canal, explore as soluções de engenharia da SS End Mill. Nossas ferramentas de corte de metal duro personalizadas e padrão são projetadas para atender às suas especificações exatas e impulsionar sua produção.
Uma serra de corte de metal duro corta usando sua periferia externa e é apoiada por um mandril espesso e robusto. Isto oferece significativamente mais rigidez do que uma fresa micro-end frágil. Essa vantagem arquitetônica permite cortar canais muito mais profundos e estreitos sem que a ferramenta desvie, esfregue ou quebre sob pressão lateral.
Serras de corte de metal duro de alta precisão podem ser fabricadas com larguras de corte tão finas quanto 0,15 mm a 0,20 mm, dependendo do diâmetro externo da lâmina. Essas ferramentas ultrafinas exigem mandris excepcionalmente rígidos e configurações de desvio zero para funcionar sem quebrar.
Embora seja tecnicamente possível, requer extremo cuidado e não é recomendado. O metal duro é inerentemente frágil. As máquinas manuais geralmente sofrem folga do fuso e carecem de rigidez estrutural, o que facilmente faz com que os dentes de metal duro lasquem ou quebrem durante cortes interrompidos. Eles pertencem a ambientes CNC altamente rígidos.
A contagem de dentes depende da formação de cavacos. Materiais macios e pegajosos, como o alumínio, requerem menos dentes e gargantas maiores para evacuar os cavacos rapidamente, sem empacotamento. Materiais duros como titânio ou aço para ferramentas exigem um número maior de dentes para distribuir as forças de corte por mais arestas, reduzindo o choque em qualquer dente.
A ligação é quase sempre causada por má evacuação de cavacos ou expansão térmica. Certifique-se de usar refrigerante de alta pressão adequado ou um jato de ar forte para remover fisicamente os cavacos do canal profundo. A utilização de uma serra com lados côncavos evita que o corpo sólido da ferramenta gere atrito contra as paredes da ranhura recém-cortada.
Sim, especialmente para produção de alto volume ou ao usinar materiais aeroespaciais difíceis. Uma ferramenta personalizada projetada especificamente para a largura exata do seu slot elimina a necessidade de realizar múltiplas passagens. Isto reduz drasticamente os tempos de ciclo, o que significa que a ferramenta se paga rapidamente através do aumento da produtividade diária.
As ferramentas de ranhura são projetadas para cortar uma ranhura em uma profundidade precisa dentro de uma peça de trabalho sem cortá-la. As ferramentas de corte são projetadas para cortar inteiramente um pedaço de material para separá-lo do material principal. Muitas fresas circulares de precisão podem executar ambas as operações de forma eficaz, dependendo da configuração do percurso.