Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/09/2026 Origine: Sito

Il taglio di cave profonde e strette nel metallo rimane un'operazione notoriamente impegnativa nelle moderne officine CNC. Le frese standard raggiungono regolarmente i limiti fisici durante questi tagli. Grave deflessione dell'utensile, trucioli intrappolati e rotture catastrofiche dell'utensile sono grattacapi quotidiani per gli operatori. Quando gli utensili standard del catalogo soffocano la vostra produzione, le soluzioni ingegnerizzate diventano una necessità piuttosto che un lusso. Il passaggio a utensili da taglio appositamente realizzati consente agli stabilimenti di ridurre i tempi di ciclo, ottenere finiture superficiali impeccabili e mantenere una rigorosa precisione dimensionale. Analizzeremo i meccanismi del taglio di fessure sottili, valuteremo le diverse architetture di taglio e stabiliremo esattamente quando l'aggiornamento a lame circolari specializzate è più sensato dal punto di vista finanziario per la tua officina.
Sconfiggere la deflessione: le scanalature sottili richiedono un'estrema rigidità dell'utensile. I microutensili standard si piegano sotto le forze laterali. Le soluzioni circolari progettate mantengono la stabilità del punto morto distribuendo le forze di taglio in modo efficiente.
Il vantaggio del carburo: il carburo integrale offre resistenza all'usura e stabilità termica senza pari rispetto al tradizionale acciaio ad alta velocità. È l'unica scelta praticabile per tirature ad alto volume e leghe esotiche.
Precisione e finitura: il montaggio di una fresa circolare dedicata su un albero per impieghi gravosi elimina il runout assiale. Ciò garantisce tolleranze strette in profondità all'interno di scanalature strette.
La personalizzazione favorisce il ROI: quando le dimensioni standard falliscono, gli strumenti personalizzati consolidano le operazioni. La corrispondenza esatta delle specifiche della fessura elimina i passaggi di finitura secondari.
La configurazione è tutto: le frese premium richiedono comunque avanzamenti ottimizzati, carichi di truciolo precisi e bloccaggio rigido del pezzo per evitare vibrazioni e guasti prematuri.
La lavorazione di canali stretti e profondi introduce ostacoli fisici e termici completamente assenti nella profilatura o nella sfacciatura standard. Riconoscere questi punti critici meccanici è il primo passo verso la costruzione di una strategia di lavorazione a prova di proiettile.
Immaginatevi un macchinista che gestisce un componente aerospaziale dal valore elevato. All'improvviso, uno schiocco secco risuona attraverso l'involucro della macchina. Spingere i micro-strumenti standard oltre i loro limiti fisici finisce esattamente in questo modo. Il problema principale delle microfrese standard nelle applicazioni di scanalatura è una grave mancanza di resistenza della sezione trasversale. Ridurre il diametro di un utensile per adattarlo a una fessura stretta ne riduce esponenzialmente la rigidità.
Il tentativo di rapporti profondità-larghezza elevati genera un'enorme forza di taglio laterale. Lo strumento si piega. In un solco ristretto, anche una deflessione microscopica costringe le scanalature a sfregare contro le pareti appena tagliate. Questo attrito genera un calore enorme. Lo spazio chiuso inoltre blocca il flusso del fluido, provocando un accumulo stretto dei trucioli. Quando il materiale evacuato non può fuoriuscire, l'utensile taglia nuovamente i propri trucioli. La pressione di taglio aumenta istantaneamente e il carburo si frantuma.
Affidarsi agli utensili sbagliati riduce la redditività di un'officina meccanica. Le parti rottamate rappresentano il colpo finanziario più visibile. Quando una fresa fragile si spezza e si incastra in un pezzo di valore, l'estrazione del troncone rotto richiede un'operazione di erosione lenta e costosa. Spesso l'intero pezzo finisce nel cestino degli scarti.
Anche un'attrezzatura scadente distrugge i tempi di ciclo. Gli operatori cercano di compensare gli utensili deboli riducendo drasticamente le velocità di avanzamento e programmando decine di passate a profondità ridotta. Ciò impedisce la rottura immediata ma gonfia artificialmente i tempi di ciclo. La produttività crolla. Gli utensili standard che soffrono di deflessione lasciano finiture superficiali pessime, caratterizzate da pesanti segni di vibrazione e pareti delle fessure rastremate che non superano le ispezioni di controllo qualità.
Quando gli strumenti disponibili in commercio falliscono, i produttori devono ricorrere a soluzioni specializzate. Comprendere cosa rende una fresa veramente ottimizzata per geometrie specifiche è fondamentale per aggiornare il processo.
Il divario tra gli strumenti di catalogo standard e a uno speciale utensile di fresatura è una questione di intenti ingegneristici. Le opzioni standard sono prodotte in serie per gestire applicazioni generiche con risultati accettabili. Le frese progettate su misura sono costruite per superare i vincoli specifici di un pezzo specifico, di un materiale o della dinamica della macchina.
Queste soluzioni ingegnerizzate presentano geometrie su misura non disponibili sugli scaffali standard. Potrebbero essere necessari angoli di spoglia personalizzati ottimizzati per il taglio dell'Inconel, conteggi di denti specifici abbinati alla potenza del mandrino o angoli del piatto modificati per evitare lo sfregamento delle pareti in fessure estremamente profonde. L'adattamento esatto della geometria dell'utensile all'applicazione elimina i compromessi della lavorazione generica.
Diverse applicazioni di scanalatura richiedono approcci meccanici distinti. Gli ingegneri in genere scelgono tra tre principali architetture di utensili negli ambienti CNC.
Frese per scanalature a T: costruite con un collo stretto e una testa di taglio più ampia. Queste fresano fessure a sottosquadro ma sono altamente suscettibili all'accumulo di trucioli se il canale verticale iniziale non dispone di spazio adeguato.
Frese per chiavetta Woodruff: caratterizzate da una piccola testa di taglio circolare su un gambo solido. Questi eccellono nelle chiavette semicircolari poco profonde e localizzate negli alberi, ma non riescono a raggiungere scanalature profonde e continue.
Seghe circolari montate su perno: offrono le capacità di rapporto profondità-larghezza più elevate in assoluto. L'immensa rigidità del perno di montaggio fornisce una stabilità senza pari.
Le lame circolari dominano i canali stretti a causa delle loro specifiche caratteristiche geometriche e del design strutturale. Esaminiamo come sono costruiti.
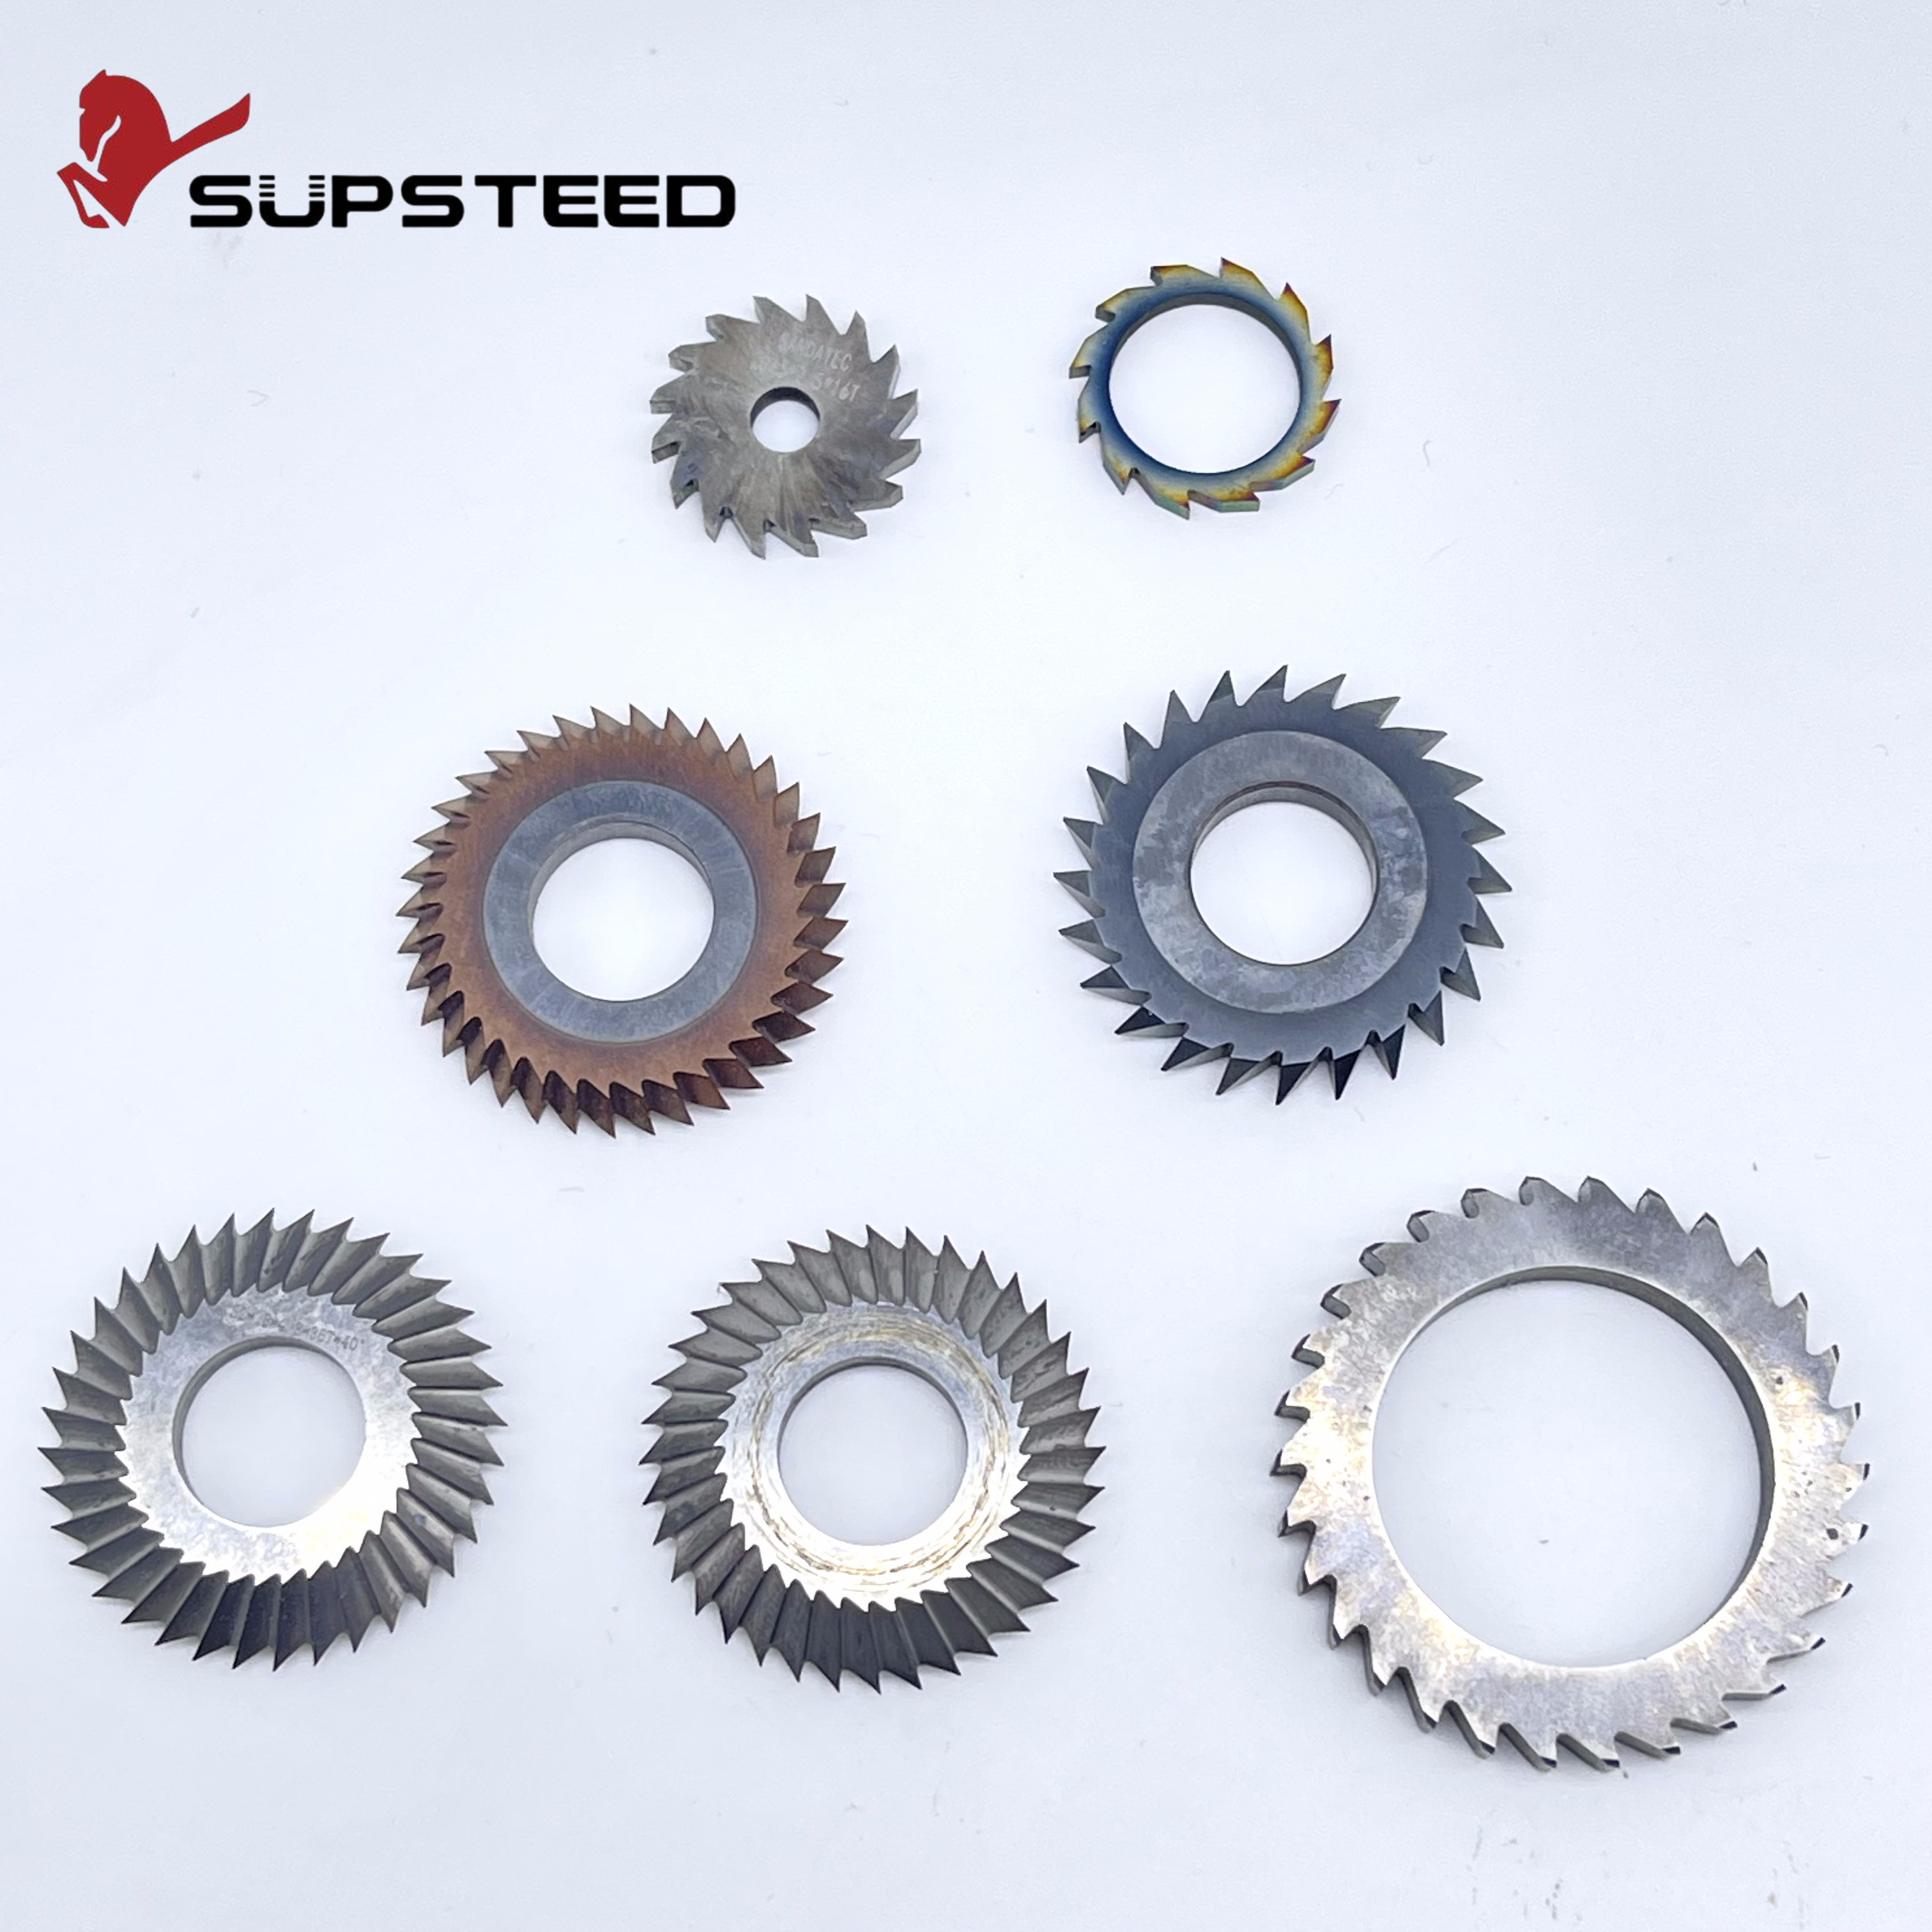
UN La sega da taglio in carburo è un utensile da taglio circolare altamente specializzato, ricavato da grezzi solidi in carburo di tungsteno. A differenza delle frese standard che tagliano sul fondo e sui lati, questo utensile è dotato di denti taglienti esclusivamente sulla periferia esterna. Azionato dal mandrino CNC tramite un portaalbero per carichi pesanti, eccelle nelle operazioni di troncatura e nel taglio di scanalature profonde inaccessibili agli utensili azionati dal gambo.
Un elemento di design critico è il profilo bombato. I lati della lama presentano una leggera rastremazione concava dal tagliente esterno verso il foro di montaggio centrale. Questa geometria fornisce uno spazio laterale essenziale. Solo i denti taglienti periferici entrano in contatto con il pezzo in lavorazione. Evitare che il corpo solido della sega sfreghi contro le pareti appena tagliate riduce drasticamente l'attrito, la generazione di calore e il rischio di inceppamento.
Le vere prestazioni si basano sulla corrispondenza delle specifiche esatte ai requisiti operativi. Le lame industriali di fascia alta presentano in genere diametri esterni che vanno da 20 mm a 100 mm, con larghezze di taglio ultrasottili che partono da 0,2 mm.
Conteggio e passo dei denti: il numero di denti determina il carico del truciolo e la velocità di evacuazione. Un passo grosso crea gole più grandi, rendendolo ideale per scanalature profonde o materiali gommosi come l'alluminio dove l'eliminazione dei trucioli è fondamentale. Un passo fine distribuisce le forze di taglio su più taglienti, riducendo gli urti durante la lavorazione di parti a pareti sottili o acciai temprati.
Angoli di spoglia: l'angolo della faccia di taglio influisce sulla pressione di taglio. Gli angoli di spoglia positivi tagliano il materiale in modo pulito per plastica e alluminio. Angoli di spoglia neutri o leggermente negativi forniscono la robustezza del tagliente richiesta per le leghe temprate.
Tolleranze di spessore: le frese di precisione mantengono tolleranze di spessore fino a 0,005 mm. Questa precisione garantisce che la larghezza finale della fessura soddisfi le rigorose specifiche aerospaziali senza richiedere passaggi di finitura secondari.
Il panorama manifatturiero si sta spingendo fortemente verso la miniaturizzazione. I settori dei dispositivi medici e aerospaziale richiedono componenti più piccoli, più leggeri e molto più complessi. Le officine meccaniche sono costantemente incaricate di tagliare fessure incredibilmente strette in leghe esotiche e ad alta resistenza come il titanio Ti-6Al-4V e l'Inconel 718.
Questo cambiamento ha radicalmente sconvolto le strategie di attrezzamento. Affidarsi ai tradizionali utensili in acciaio per realizzare scanalature profonde in questi materiali resistenti è una battaglia persa contro la rapida usura degli utensili e i tempi di ciclo eccessivi. L’adozione di lame circolari in metallo duro integrale con geometrie personalizzate è ora una procedura operativa standard per le officine di alto livello. Le strutture che adottano queste soluzioni di taglio avanzate stanno vincendo sempre più gare. Mantengono tolleranze più strette e riducono drasticamente il costo per parte su assemblaggi complessi.
Le lame circolari in metallo duro integrale richiedono un investimento iniziale più elevato. I produttori devono basare le loro decisioni sugli utensili su criteri oggettivi che garantiscano un ritorno sull'investimento attraverso una migliore efficienza.
Il tempo di attività della macchina è il parametro fondamentale per la redditività in ambienti ad alto volume. Gli utensili standard si usurano rapidamente, costringendo a frequenti arresti della macchina per cambi utensile, regolazioni dell'offset e ispezioni del primo articolo. Il metallo duro integrale mantiene il suo tagliente affilato come un rasoio molto più a lungo. I negozi possono gestire lotti enormi con una precisione dimensionale costante. Ciò riduce efficacemente il costo complessivo per parte nonostante il prezzo iniziale più elevato.
L'ingegneria moderna richiede materiali noti per la scarsa lavorabilità. Il taglio di titanio di qualità aerospaziale, acciaio inossidabile o compositi abrasivi genera un calore immenso nella zona di taglio. Gli utensili tradizionali in acciaio si ammorbidiscono e si degradano rapidamente. Il metallo duro integrale possiede una durezza rossa e una resistenza termica superiori. Resiste a temperature estreme senza perdere l'integrità strutturale o deformare il tagliente.
La fisica determina la profondità di taglio di un utensile con gambo standard prima che si spezzi. Quando un progetto richiede una fessura eccezionalmente profonda rispetto alla sua larghezza, come una fessura larga 1,0 mm tagliata a 15 mm di profondità, una fresa semplicemente non può sopravvivere. In queste condizioni impegnative, un pergolato montato la taglierina per scanalature sottili è l'unica soluzione pratica. La massiccia stabilità del nucleo spesso sostiene la lama, consentendo ai denti circolari di raggiungere profondità estreme in sicurezza.
La selezione del materiale di base corretto determina i parametri di lavorazione. Un confronto diretto evidenzia perché il metallo duro domina i moderni pavimenti CNC.
Caratteristica |
Acciaio ad alta velocità |
Carburo solido |
|---|---|---|
Resistenza all'usura |
Da basso a moderato |
Eccezionalmente alto |
Stabilità termica |
Scarso sotto il caldo estremo |
Eccellente durezza del rosso |
Tolleranza alle vibrazioni |
Perdonante e duro |
Fragile, richiede elevata rigidità |
Velocità di taglio |
Sono necessarie velocità di avanzamento lente |
Supporta RPM e avanzamenti aggressivi |
Migliore applicazione |
Mulini manuali, lavorazioni a basso volume |
CNC rigidi, produzione in grandi volumi |
L'acciaio ad alta velocità rimane un punto fermo per le macchine manuali più vecchie prive di rigidità strutturale. Assorbe bene gli urti e il gioco del mandrino. Tuttavia, nei moderni ambienti CNC, l'HSS si consuma rapidamente su materiali abrasivi e si flette sotto carichi pesanti, distruggendo la rettilineità della cava.
Il metallo duro integrale è progettato per la produzione ad alte prestazioni. Funziona a velocità superficiali significativamente più elevate, riducendo drasticamente i tempi di ciclo. La rigidità intrinseca impedisce la flessione dell'utensile, determinando scanalature perfettamente diritte. L'unico inconveniente è la sua fragilità. Il carburo richiede una configurazione altamente rigida, una presa salda del pezzo e perni di precisione per evitare la microscheggiatura dei denti.
Acquistare strumenti premium è solo metà dell'opera. L'implementazione impeccabile a bordo macchina massimizza la durata dell'utensile e la qualità delle parti.
Una sega circolare è efficace quanto il perno che la sostiene. Montare la lama il più vicino possibile al mandrino della macchina quanto lo consente la distanza del pezzo. Le lunghe sporgenze dell'albero agiscono come una leva, amplificando le vibrazioni e distruggendo la durata dell'utensile.
Ridurre al minimo il runout assiale è assolutamente fondamentale. Gli operatori devono pulire meticolosamente l'albero, i distanziali di montaggio e la lama prima del montaggio. Un microscopico frammento di detrito che provoca un'oscillazione di 0,02 mm costringe la sega a tagliare una fessura sovradimensionata. Ciò esercita uno stress irregolare e distruttivo sui denti e porta a un cedimento prematuro. Utilizzare sempre perni puliti e rettificati con precisione.
La direzione di fresatura determina la longevità dell'utensile. La fresatura concorde è il metodo preferito nelle configurazioni CNC rigide. Il dente impegna il materiale allo spessore massimo del truciolo ed esce a spessore zero. Questa dinamica dirige le forze di taglio verso il basso nell'attrezzatura, trasferisce il calore nel truciolo e riduce l'incrudimento. La fresatura convenzionale dovrebbe essere utilizzata solo se la macchina presenta un gioco eccessivo.
Il calcolo esatto del carico di truciolo per dente è fondamentale. UN la taglierina per sega di precisione può contenere da 20 a oltre 100 denti. Avanzamenti e velocità devono essere calcolati in base al numero di denti specifico. L'alimentazione troppo lenta provoca lo sfregamento e l'opacizzazione dell'utensile. L'alimentazione troppo veloce sovraccarica le esofago e fa schioccare i denti.
I chip intrappolati sono nemici dello slotting. Se i trucioli rimangono in una scanalatura profonda, la lama li taglia nuovamente, provocando un legame immediato. Per l'alluminio e l'acciaio inossidabile, dirigere il refrigerante liquido ad alta pressione e ad alto volume direttamente nella fessura. Questo elimina i trucioli e fornisce la lubrificazione necessaria. Quando si lavora la ghisa o l'acciaio per utensili temprato, un getto d'aria forte e continuo ad alta pressione è molto più efficace. Il getto d'aria elimina rapidamente i trucioli senza sottoporre i denti caldi in metallo duro a improvvisi cali di temperatura, prevenendo shock termici e microfratture.
Sapere esattamente come specificare i propri utensili consente di risparmiare tempo e denaro.
Le lame del catalogo standard sono prodotte con spessori nominali frazionari o metrici. Se la tua parte rientra in queste tolleranze, gli strumenti standard sono altamente convenienti. I moderni progetti proprietari richiedono spesso larghezze di scanalatura non standard, raggi angolari specifici o geometrie di profilo combinate.
La collaborazione con produttori di utensili specializzati garantisce che la taglierina si adatti perfettamente alla vostra esatta applicazione. Costume gli strumenti di scanalatura eliminano la necessità di eseguire più passaggi per ottenere una larghezza specifica, migliorando la consistenza delle parti e riducendo notevolmente i tempi di ciclo.
Fornisci al produttore dello strumento dati precisi per progettare uno strumento personalizzato di successo. Segui questa guida alla selezione standard.
Dati del materiale: specificare l'esatto grado del materiale e la condizione di durezza, ad esempio acciaio 4140 a HRC 32.
Dimensioni della scanalatura: dettagliare la larghezza nominale, la profondità massima di taglio e gli intervalli di tolleranza accettabili.
Funzionalità della macchina: condividi il numero massimo di giri del mandrino, i sistemi di erogazione del refrigerante disponibili e l'interfaccia specifica dell'albero utilizzata sul tuo pavimento.
Il taglio di fessure sottili non deve rappresentare un collo di bottiglia costante. Gli strumenti standard causano frustrazione per l'operatore, parti scartate e frese rotte. Investire in ingegneria ad hoc cambia completamente la dinamica della lavorazione. Il passaggio alle lame circolari in metallo duro integrale fornisce la rigidità, la resistenza termica e la precisione necessarie per conquistare scanalature strette e profonde. Che si tratti di profilatura di leghe aerospaziali o di estrusione di alluminio di grandi volumi, la scelta della fresa giusta riduce il costo per pezzo e aumenta le capacità di produzione. Se sei pronto a eliminare la rottura dell'utensile e ottimizzare le operazioni di stozzatura, esplora le soluzioni ingegnerizzate di SS End Mill. I nostri utensili da taglio in metallo duro personalizzati e standard sono progettati per soddisfare le vostre precise specifiche e portare avanti la vostra produzione.
Una sega da taglio in metallo duro taglia utilizzando la sua periferia esterna ed è supportata da un albero spesso e robusto. Ciò offre una rigidità significativamente maggiore rispetto a una fragile microfresa. Questo vantaggio architettonico consente di tagliare fessure molto più profonde e strette senza che l'utensile si pieghi, si sfreghi o si spezzi sotto la pressione laterale.
Le seghe da taglio in metallo duro integrale ad alta precisione possono essere prodotte con larghezze di taglio sottili da 0,15 mm a 0,20 mm, a seconda del diametro esterno della lama. Questi strumenti ultrasottili richiedono perni eccezionalmente rigidi e configurazioni a corsa zero per funzionare senza rompersi.
Anche se tecnicamente possibile, richiede estrema cautela e non è consigliabile. Il metallo duro integrale è intrinsecamente fragile. Le macchine manuali spesso soffrono di gioco del mandrino e mancano di rigidità strutturale, il che causa facilmente la scheggiatura o la rottura dei denti in metallo duro durante i tagli interrotti. Appartengono ad ambienti CNC altamente rigidi.
Il numero dei denti dipende dalla formazione del truciolo. I materiali morbidi e gommosi come l'alluminio richiedono meno denti e gole più grandi per evacuare rapidamente i trucioli senza impaccarli. I materiali duri come il titanio o l'acciaio per utensili richiedono un numero maggiore di denti per distribuire le forze di taglio su più taglienti, riducendo lo shock su ogni singolo dente.
Il legame è quasi sempre causato da una scarsa evacuazione del truciolo o da una dilatazione termica. Assicurarsi di utilizzare un adeguato refrigerante ad alta pressione o un forte getto d'aria per eliminare fisicamente i trucioli dalla scanalatura profonda. L'utilizzo di una sega con lati concavi impedisce al corpo solido dell'utensile di generare attrito contro le pareti della fessura appena tagliata.
Sì, in particolare per cicli di produzione di grandi volumi o durante la lavorazione di materiali aerospaziali difficili. Uno strumento personalizzato progettato specificamente per l'esatta larghezza della fessura elimina la necessità di eseguire più passaggi di passaggio. Ciò riduce drasticamente i tempi di ciclo, il che significa che l'utensile si ripaga rapidamente attraverso una maggiore produttività giornaliera.
Gli utensili per scanalatura sono progettati per tagliare una scanalatura a una profondità precisa all'interno di un pezzo senza tagliarlo. Gli strumenti di troncatura sono progettati per tagliare interamente un pezzo di materiale per separarlo dal grezzo principale. Molte frese circolari di precisione possono eseguire entrambe le operazioni in modo efficace a seconda dell'impostazione del percorso utensile.