Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio

Cortar ranuras profundas y estrechas en metal sigue siendo una operación notoriamente exigente en el moderno taller de CNC. Las fresas estándar habitualmente alcanzan límites físicos durante estos cortes. Las deflexiones graves de las herramientas, las virutas atrapadas y las roturas catastróficas de las herramientas son dolores de cabeza diarios para los maquinistas. Cuando las herramientas de catálogo estándar ahogan su producción, las soluciones de ingeniería se convierten en una necesidad en lugar de un lujo. La transición a herramientas de corte especialmente diseñadas permite a las instalaciones reducir los tiempos de ciclo, lograr acabados superficiales impecables y mantener una estricta precisión dimensional. Analizaremos la mecánica del corte de ranuras delgadas, evaluaremos diferentes arquitecturas de cortadores y estableceremos exactamente cuándo actualizar a hojas circulares especializadas tiene más sentido financiero para su taller.
Vencer la deflexión: Las ranuras delgadas exigen una rigidez extrema de la herramienta. Las microherramientas estándar se doblan bajo fuerzas laterales. Las soluciones circulares diseñadas mantienen la estabilidad del punto muerto al distribuir las fuerzas de corte de manera eficiente.
La ventaja del carburo: El carburo sólido ofrece una resistencia al desgaste y una estabilidad térmica inigualables en comparación con el acero de alta velocidad tradicional. Es la única opción viable para tiradas de gran volumen y aleaciones exóticas.
Precisión y acabado: el montaje de un cortador circular exclusivo en un eje de alta resistencia elimina el descentramiento axial. Esto garantiza tolerancias estrechas en el interior de ranuras estrechas.
La personalización impulsa el retorno de la inversión: cuando las dimensiones estándar fallan, las herramientas personalizadas consolidan las operaciones. Hacer coincidir las especificaciones exactas de las ranuras elimina pasadas de acabado secundarias.
La configuración lo es todo: las cortadoras premium aún exigen avances optimizados, cargas de viruta precisas y sujeción rígida para evitar vibraciones y fallas prematuras.
El mecanizado de canales estrechos y profundos introduce obstáculos físicos y térmicos completamente ausentes en el perfilado o revestimiento estándar. Reconocer estos puntos débiles mecánicos es el primer paso hacia la construcción de una estrategia de mecanizado a prueba de balas.
Imagínese a un maquinista manejando un componente aeroespacial de alto costo. De repente, un chasquido agudo resuena a través del recinto de la máquina. Llevar las microherramientas estándar más allá de sus límites físicos termina exactamente así. El problema principal con las microfresas estándar en aplicaciones de ranurado es una grave falta de resistencia de la sección transversal. Reducir el diámetro de una herramienta para que quepa en una ranura estrecha reduce exponencialmente su rigidez.
Intentar relaciones altas de profundidad a ancho genera una inmensa fuerza de corte lateral. La herramienta se dobla. En una ranura confinada, incluso una deflexión microscópica obliga a las ranuras a frotar contra las paredes recién cortadas. Esta fricción genera un calor enorme. El espacio cerrado también obstruye el flujo de fluido, lo que hace que las virutas se aprieten. Cuando el material evacuado no puede escapar, la herramienta vuelve a cortar sus propias virutas. La presión de corte aumenta instantáneamente y el carburo se rompe.
Depender de herramientas incorrectas agota la rentabilidad de un taller mecánico. Las piezas desechadas son el golpe financiero más visible. Cuando una fresa quebradiza se rompe y se incrusta en una pieza de trabajo valiosa, extraer el trozo roto requiere una perforación por electroerosión lenta y costosa. A menudo, la pieza entera va al contenedor de chatarra.
Unas herramientas deficientes también destruyen los tiempos de ciclo. Los operadores intentan compensar las herramientas débiles reduciendo drásticamente las velocidades de avance y programando docenas de pasadas de poca profundidad. Esto evita la rotura inmediata pero aumenta artificialmente los tiempos de ciclo. El rendimiento se desploma. Las herramientas estándar que luchan contra la deflexión dejan acabados superficiales terribles caracterizados por fuertes marcas de vibración y paredes de ranuras cónicas que no pasan las inspecciones de control de calidad.
Cuando las herramientas disponibles en el mercado fallan, los fabricantes deben recurrir a soluciones especializadas. Comprender qué hace que una cortadora esté realmente optimizada para geometrías específicas es fundamental para actualizar su proceso.
La brecha entre las herramientas de catálogo estándar y una La herramienta de fresado especial se reduce a una intención de ingeniería. Las opciones estándar se producen en masa para manejar aplicaciones de uso general con resultados aceptables. Las cortadoras diseñadas a medida están diseñadas para superar las limitaciones únicas de una pieza de trabajo, un grado de material o una dinámica de máquina específicos.
Estas soluciones de ingeniería presentan geometrías personalizadas que no están disponibles en los estantes estándar. Es posible que necesite ángulos de desprendimiento personalizados optimizados para cortar Inconel, recuentos de dientes específicos que coincidan con la potencia de su husillo o ángulos de plato modificados para evitar el roce con la pared en ranuras extremadamente profundas. Hacer coincidir la geometría de la herramienta exactamente con la aplicación elimina los compromisos del mecanizado de uso general.
Diferentes aplicaciones de ranurado requieren distintos enfoques mecánicos. Los ingenieros suelen seleccionar entre tres arquitecturas de herramientas principales en entornos CNC.
Cortadores con ranura en T: Construidos con un cuello estrecho y un cabezal de corte más ancho. Estas ranuras fresadas son muy susceptibles al empaquetamiento de virutas si el canal vertical inicial carece del espacio libre adecuado.
Cortadores Woodruff Keyseat: Presentan un pequeño cabezal de corte circular sobre un vástago sólido. Estos se destacan en chaveteros semicirculares localizados y poco profundos en ejes, pero carecen de alcance para ranuras profundas continuas.
Sierras circulares montadas en eje: ofrecen la capacidad absoluta de relación profundidad-ancho más alta. La inmensa rigidez del eje de montaje proporciona una estabilidad inigualable.
Las palas circulares dominan los canales estrechos debido a sus características geométricas específicas y su diseño estructural. Examinemos cómo están construidos.
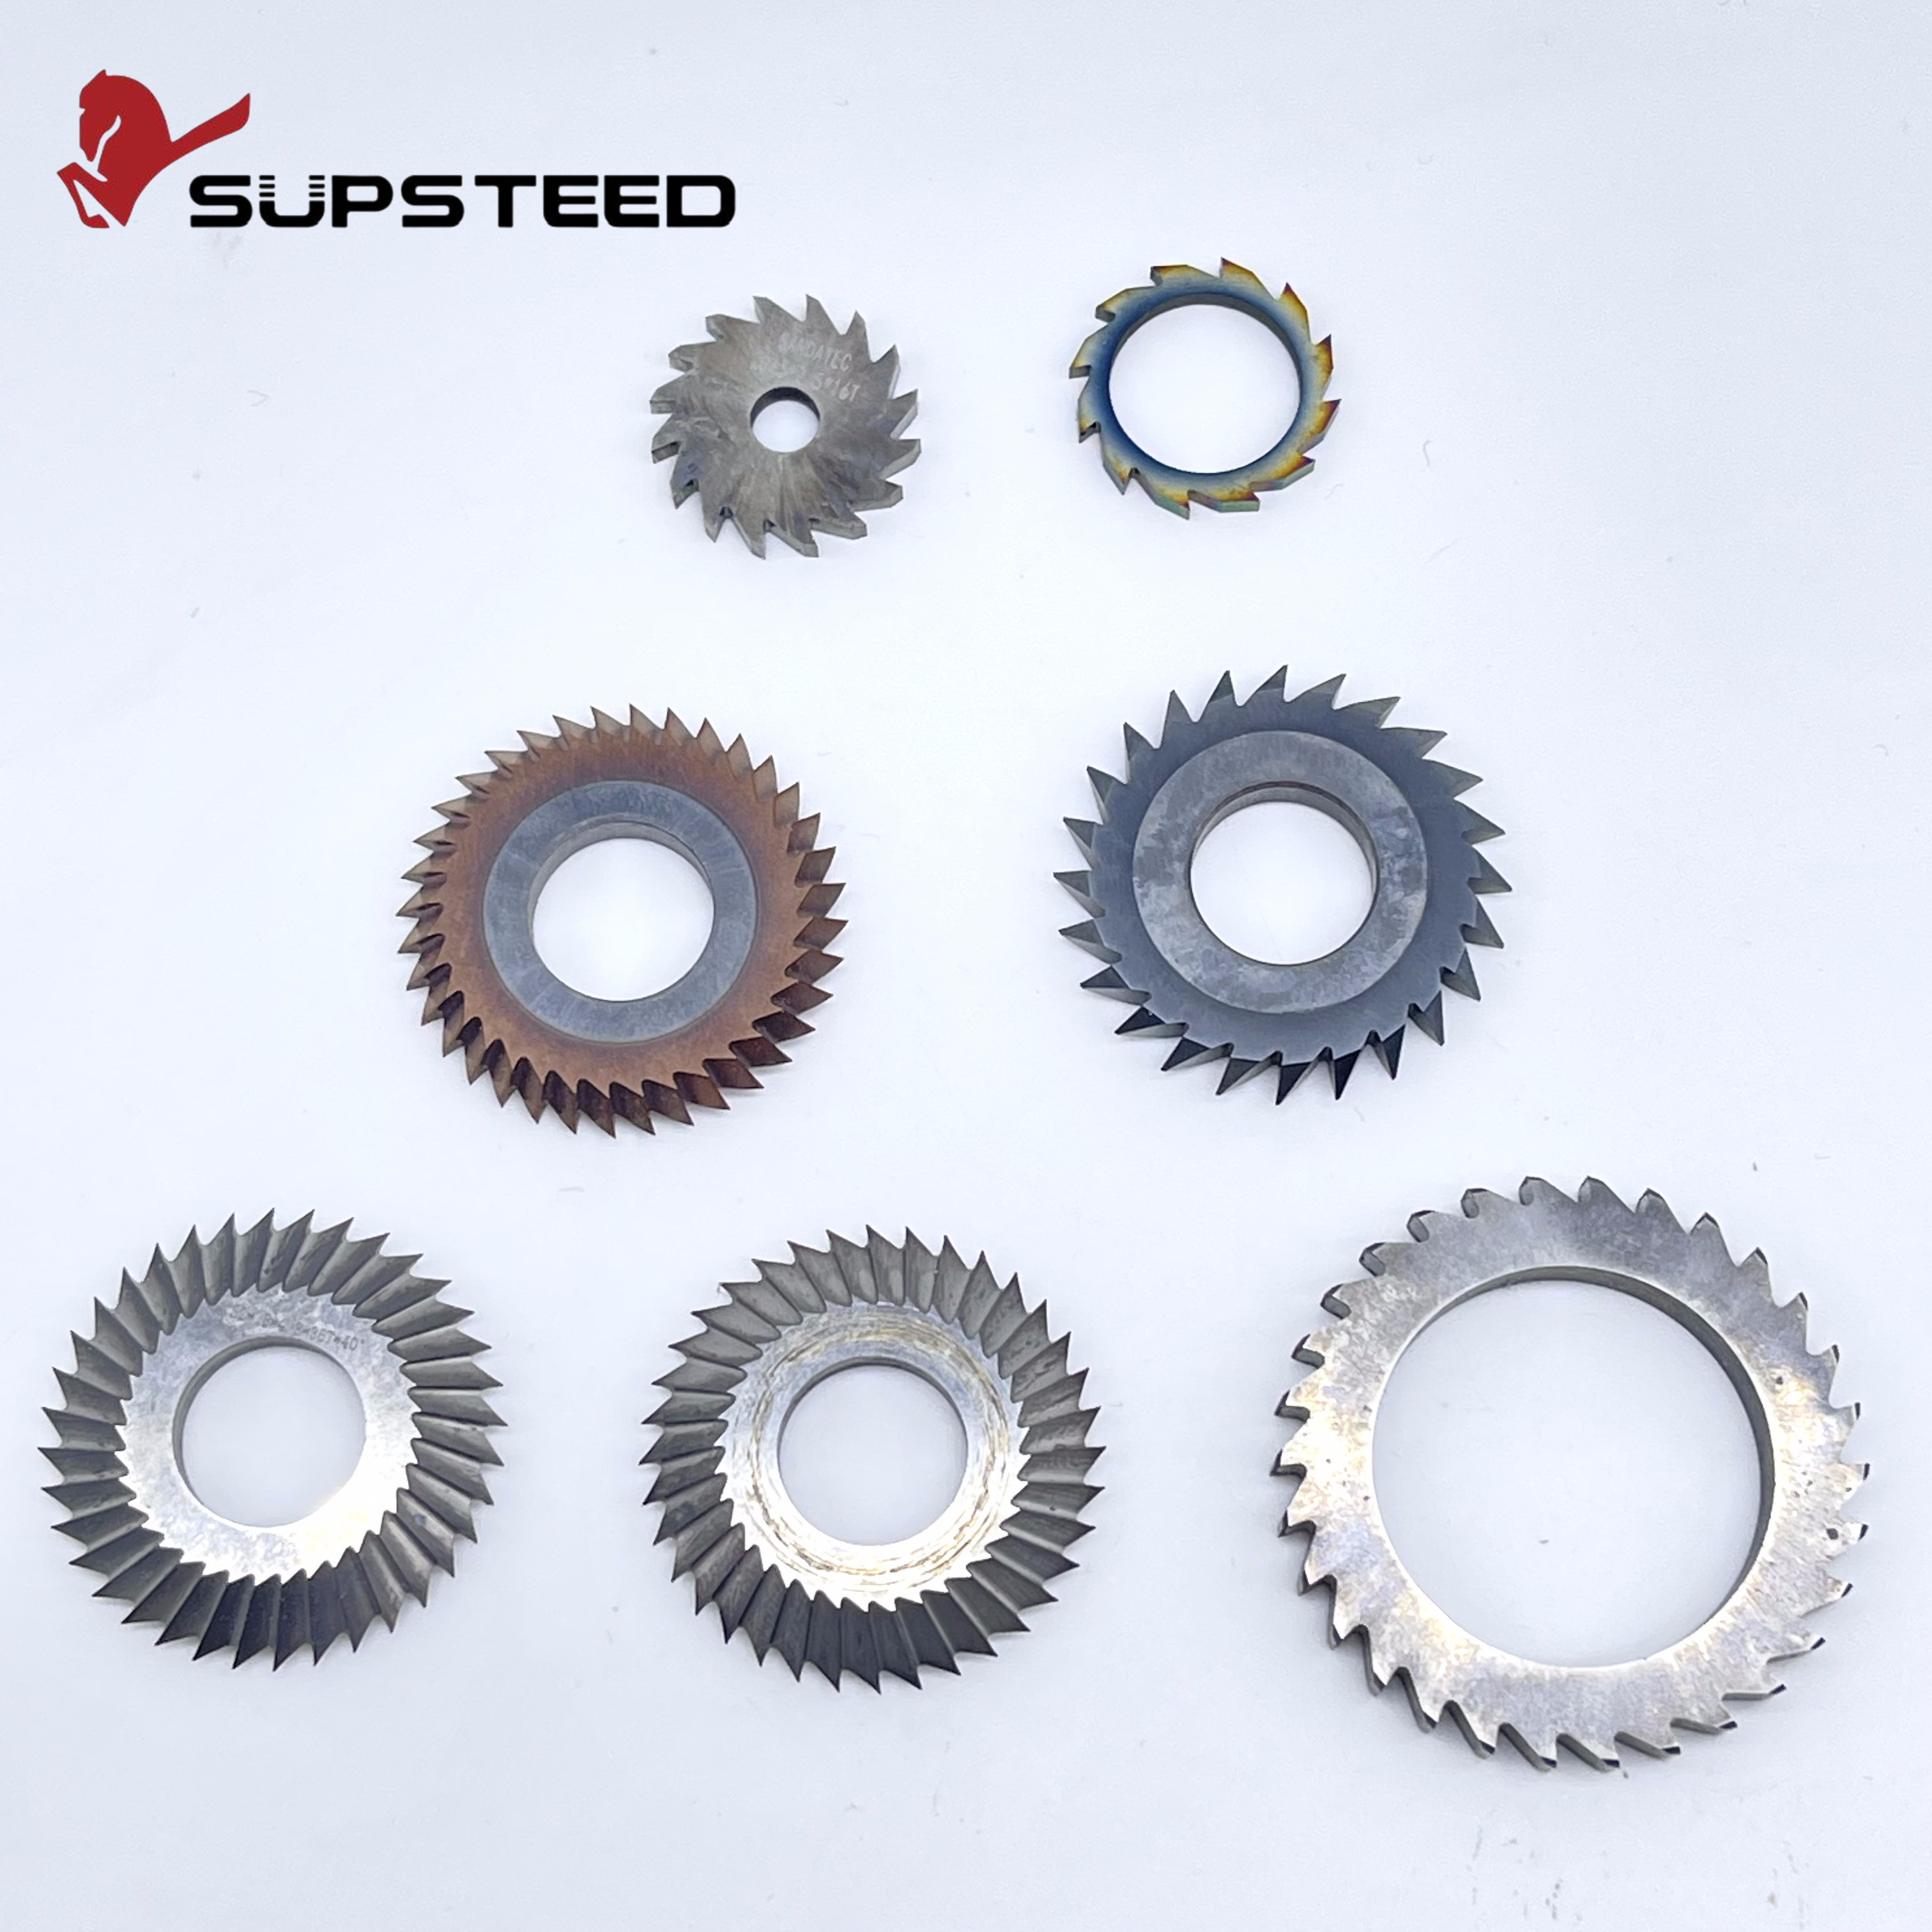
A La sierra cortadora de carburo es una herramienta de corte circular altamente especializada rectificada a partir de piezas sólidas de carburo de tungsteno. A diferencia de las fresas estándar que cortan en la parte inferior y los lados, esta herramienta presenta dientes de corte exclusivamente en su periferia exterior. Impulsado por el husillo CNC a través de un soporte de eje de alta resistencia, destaca en operaciones de tronzado y corte de ranuras profundas inaccesibles para herramientas accionadas por mango.
Un elemento de diseño crítico es el perfil abombado. Los lados de la hoja presentan una ligera inclinación cóncava desde el borde de corte exterior hacia el orificio de montaje central. Esta geometría proporciona un espacio lateral esencial. Sólo los dientes de corte periféricos entran en contacto con la pieza de trabajo. Evitar que el cuerpo sólido de la sierra roce contra las paredes recién cortadas reduce drásticamente la fricción, la generación de calor y el riesgo de atascamiento.
El verdadero rendimiento depende de hacer coincidir las especificaciones exactas con sus requisitos operativos. Las hojas industriales de alta gama suelen tener diámetros exteriores que oscilan entre 20 mm y 100 mm, con anchos de corte ultrafinos que comienzan desde 0,2 mm.
Número y paso de dientes: el número de dientes dicta la carga de viruta y la velocidad de evacuación. Un paso grueso crea gargantas más grandes, lo que lo hace ideal para ranuras profundas o materiales gomosos como el aluminio, donde la eliminación de virutas es vital. Un paso fino distribuye las fuerzas de corte en más bordes, lo que reduce el impacto al mecanizar piezas de paredes delgadas o aceros endurecidos.
Ángulos de inclinación: el ángulo de la cara de corte afecta la presión de corte. Los ángulos de ataque positivos cortan el material limpiamente para plásticos y aluminio. Los ángulos de desprendimiento neutros o ligeramente negativos proporcionan la robusta resistencia de los bordes necesaria para las aleaciones endurecidas.
Tolerancias de espesor: las cortadoras de precisión mantienen tolerancias de espesor de hasta 0,005 mm. Esta exactitud garantiza que el ancho final de la ranura cumpla con estrictas especificaciones aeroespaciales sin requerir pasadas de acabado secundarias.
El panorama manufacturero está avanzando con fuerza hacia la miniaturización. Los sectores de dispositivos médicos y aeroespacial exigen componentes que sean más pequeños, más livianos y mucho más complejos. Los talleres mecánicos tienen la tarea constante de cortar ranuras increíblemente estrechas en aleaciones exóticas y de alta resistencia como titanio Ti-6Al-4V e Inconel 718.
Este cambio ha alterado fundamentalmente las estrategias de herramientas. Depender de herramientas de acero tradicionales para cortar ranuras profundas en estos materiales resistentes es una batalla perdida contra el rápido desgaste de las herramientas y los tiempos de ciclo prolongados. La adopción de hojas circulares de carburo sólido con geometrías diseñadas a medida es ahora un procedimiento operativo estándar para los talleres de primer nivel. Las instalaciones que adoptan estas soluciones de corte avanzadas están ganando más ofertas. Mantienen tolerancias más estrictas y reducen drásticamente su costo por pieza en ensamblajes complejos.
Las cuchillas circulares de carburo macizo requieren una inversión inicial mayor. Los fabricantes deben basar sus decisiones sobre herramientas en criterios objetivos que garanticen un retorno de la inversión a través de una mayor eficiencia.
El tiempo de actividad de la máquina es la métrica definitiva para la rentabilidad en entornos de gran volumen. Las herramientas estándar se desgastan rápidamente, lo que obliga a paradas frecuentes de la máquina para cambios de herramientas, ajustes de compensación e inspecciones del primer artículo. El carburo sólido mantiene su filo afilado mucho más tiempo. Los talleres pueden procesar lotes masivos con una precisión dimensional constante. Esto efectivamente reduce el costo total por pieza a pesar del precio inicial más alto.
La ingeniería moderna exige materiales conocidos por su mala maquinabilidad. Cortar titanio de grado aeroespacial, acero inoxidable o compuestos abrasivos genera un calor inmenso en la zona de corte. Las herramientas de acero tradicionales se ablandan y degradan rápidamente. El carburo sólido posee una dureza al rojo superior y resistencia térmica. Soporta temperaturas extremas sin perder integridad estructural ni deformar el filo.
La física dicta qué tan profundo puede cortar una herramienta con mango estándar antes de romperse. Cuando un plano exige una ranura excepcionalmente profunda en relación con su ancho, como una ranura de 1,0 mm de ancho cortada a 15 mm de profundidad, una fresa simplemente no puede sobrevivir. Bajo estas exigentes condiciones, un eje montado una cortadora de ranura fina . La única solución práctica es La enorme estabilidad del núcleo del eje grueso sostiene la hoja, permitiendo que los dientes circulares alcancen profundidades extremas de forma segura.
La selección del material base adecuado dicta los parámetros de mecanizado. Una comparación directa resalta por qué el carburo domina los pisos CNC modernos.
Característica |
Acero de alta velocidad |
Carburo sólido |
|---|---|---|
Resistencia al desgaste |
Bajo a moderado |
Excepcionalmente alto |
Estabilidad térmica |
Pobres bajo calor extremo |
Excelente dureza del rojo |
Tolerancia a la vibración |
Perdonador y duro |
Frágil, requiere alta rigidez. |
Velocidades de corte |
Se requieren velocidades de avance lentas |
Admite RPM y feeds agresivos |
Mejor aplicación |
Molinos manuales, tiradas de bajo volumen. |
CNC rígidos, producción de gran volumen |
El acero de alta velocidad sigue siendo un elemento básico para las máquinas manuales más antiguas que carecen de rigidez estructural. Absorbe bien los golpes y el juego del husillo. Sin embargo, en los entornos CNC modernos, el HSS se desgasta rápidamente con materiales abrasivos y se flexiona bajo cargas pesadas, destruyendo la rectitud de la ranura.
El carburo sólido está diseñado para la fabricación de alto rendimiento. Funciona a velocidades superficiales significativamente más altas, lo que reduce drásticamente los tiempos de ciclo. La rigidez inherente evita la flexión de la herramienta, lo que da como resultado ranuras perfectamente rectas. El único inconveniente es su fragilidad. El carburo exige una configuración muy rígida, una sujeción firme y ejes de precisión para evitar que los dientes se astillen.
Comprar herramientas premium es solo la mitad de la batalla. La implementación perfecta en el piso de la máquina maximiza la vida útil de la herramienta y la calidad de las piezas.
Una sierra circular es tan buena como el eje que la sostiene. Monte la hoja tan cerca del eje de la máquina como lo permita el espacio libre entre las piezas. Los largos voladizos del eje actúan como palanca, amplificando la vibración y destruyendo la vida útil de la herramienta.
Minimizar el descentramiento axial es absolutamente crítico. Los operadores deben limpiar meticulosamente el eje, los espaciadores de montaje y la hoja antes del montaje. Un trozo microscópico de desechos que provoca una oscilación de 0,02 mm obliga a la sierra a cortar una ranura de gran tamaño. Esto genera una tensión desigual y destructiva en los dientes y conduce a un fallo prematuro. Utilice siempre ejes limpios y rectificados con precisión.
La dirección de fresado dicta la longevidad de la herramienta. El fresado ascendente es el método preferido en configuraciones CNC rígidas. El diente se acopla al material con el máximo espesor de viruta y sale con un espesor cero. Esta dinámica dirige las fuerzas de corte hacia el interior del dispositivo, transfiere calor al chip y reduce el endurecimiento por trabajo. El fresado convencional sólo debe utilizarse si la máquina sufre un juego excesivo.
Calcular la carga exacta de viruta por diente es vital. A La cortadora de sierra de precisión puede tener entre 20 y más de 100 dientes. Los avances y las velocidades deben calcularse en función del número de dientes específico. Si avanza demasiado lentamente, la herramienta se frotará y se desafilará. Alimentarse demasiado rápido sobrecarga la garganta y rompe los dientes.
Las fichas atrapadas son el enemigo del slotting. Si quedan virutas en una ranura profunda, la hoja las vuelve a cortar, provocando que se atasquen inmediatamente. Para aluminio y acero inoxidable, dirija refrigerante líquido de gran volumen y alta presión directamente a la ranura. Esto elimina las virutas y proporciona la lubricidad necesaria. Al mecanizar hierro fundido o acero para herramientas endurecido, un chorro de aire fuerte y continuo a alta presión es mucho más eficaz. El chorro de aire limpia las virutas rápidamente sin someter los dientes de carburo calientes a caídas repentinas de temperatura, lo que evita el choque térmico y las microfracturas.
Saber exactamente cómo especificar sus herramientas ahorra mucho tiempo y dinero.
Las hojas del catálogo estándar se fabrican en espesores nominales fraccionarios o métricos. Si su pieza se encuentra dentro de estas tolerancias, las herramientas disponibles en el mercado son muy rentables. Los diseños patentados modernos frecuentemente requieren anchos de ranura no estándar, radios de esquina específicos o geometrías de perfil combinadas.
La asociación con fabricantes de herramientas especializados garantiza que la cortadora se adapte perfectamente a su aplicación exacta. Costumbre Las herramientas de ranurado eliminan la necesidad de realizar múltiples pasadas para lograr un ancho específico, lo que mejora la consistencia de las piezas y reduce enormemente los tiempos de ciclo.
Proporcione a su fabricante de herramientas datos precisos para diseñar una herramienta personalizada exitosa. Siga esta guía de selección estándar.
Datos del material: especifique el grado exacto del material y la condición de dureza, como acero 4140 a HRC 32.
Dimensiones de la ranura: detalle el ancho nominal, la profundidad máxima de corte y los rangos de tolerancia aceptables.
Capacidades de la máquina: comparta las RPM máximas del husillo, los sistemas de suministro de refrigerante disponibles y la interfaz de eje específica utilizada en su piso.
Cortar ranuras delgadas no tiene por qué ser un cuello de botella constante. Las herramientas estándar provocan frustración en el operador, piezas desechadas y cortadores rotos. Invertir en ingeniería diseñada específicamente cambia por completo la dinámica del mecanizado. La actualización a hojas circulares de carburo sólido proporciona la rigidez, la resistencia térmica y la precisión necesarias para conquistar ranuras estrechas y profundas. Ya sea perfilando aleaciones aeroespaciales o ejecutando extrusiones de aluminio de gran volumen, seleccionar la cortadora adecuada reduce el costo por pieza y eleva sus capacidades de fabricación. Si está listo para eliminar la rotura de herramientas y optimizar sus operaciones de ranurado, explore las soluciones de ingeniería de SS End Mill. Nuestras herramientas de corte de carburo estándar y personalizadas están diseñadas para cumplir con sus especificaciones exactas e impulsar su producción.
Una sierra de corte de carburo corta utilizando su periferia exterior y está sostenida por un eje grueso y robusto. Esto ofrece una rigidez significativamente mayor que una frágil microfresa. Esta ventaja arquitectónica permite cortar ranuras mucho más profundas y estrechas sin que la herramienta se desvíe, roce o se rompa bajo presión lateral.
Las sierras cortadoras de carburo sólido de alta precisión se pueden fabricar con anchos de corte de entre 0,15 mm y 0,20 mm, dependiendo del diámetro exterior de la hoja. Estas herramientas ultradelgadas requieren ejes excepcionalmente rígidos y configuraciones sin descentramiento para funcionar sin romperse.
Si bien es técnicamente posible, requiere extrema precaución y no se recomienda. El carburo sólido es inherentemente frágil. Las máquinas manuales a menudo sufren de juego del husillo y carecen de rigidez estructural, lo que fácilmente hace que los dientes de carburo se astillen o se rompan durante los cortes interrumpidos. Pertenecen a entornos CNC altamente rígidos.
El número de dientes depende de la formación de astillas. Los materiales blandos y gomosos como el aluminio requieren menos dientes y gargantas más grandes para evacuar las virutas rápidamente sin compactarse. Los materiales duros como el titanio o el acero para herramientas requieren un mayor número de dientes para distribuir las fuerzas de corte en más bordes, reduciendo el impacto en un solo diente.
La unión casi siempre se debe a una mala evacuación de la viruta o a una expansión térmica. Asegúrese de utilizar refrigerante de alta presión adecuado o una fuerte ráfaga de aire para eliminar físicamente las virutas de la ranura profunda. La utilización de una sierra con lados cóncavos evita que el cuerpo sólido de la herramienta genere fricción contra las paredes de la ranura recién cortada.
Sí, especialmente para producciones de gran volumen o al mecanizar materiales aeroespaciales difíciles. Una herramienta personalizada diseñada específicamente para el ancho exacto de su ranura elimina la necesidad de realizar múltiples pasadas. Esto reduce drásticamente los tiempos de ciclo, lo que significa que la herramienta se amortiza rápidamente gracias a una mayor productividad diaria.
Las herramientas ranuradoras están diseñadas para cortar una ranura a una profundidad precisa dentro de una pieza de trabajo sin cortarla. Las herramientas de separación están diseñadas para cortar completamente una pieza de material para separarla del material principal. Muchas cortadoras circulares de precisión pueden realizar ambas operaciones de manera efectiva dependiendo de la configuración de la trayectoria.